Spuitgietonderdelen zijn doorgaans plastic producten met dunne en uniforme wanddiktes. Hoewel buitensporig dikke wanden tot bepaalde problemen kan leiden, vormen te dunne wanden ook hun eigen uitdagingen.
Dit komt vooral door het koelproces: wanneer gesmolten plastic in de mal komt, stolt het snel. Dunnere wanden leiden tot snellere afkoeling en hogere stromingsweerstand, wat een reeks problemen kan veroorzaken.
Wanddikte onder 1 mm – Voor de meeste plastics ligt het “optimale bereik” voor wanddikte doorgaans tussen 1,5 mm en 3 mm. Wanneer de wanddikte onder 1 mm komt, kan het onderdeel worden beschouwd als een dunwandig product.
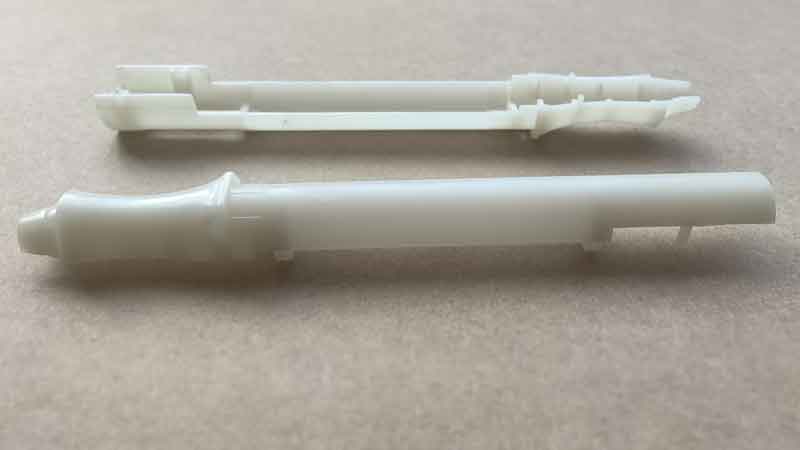
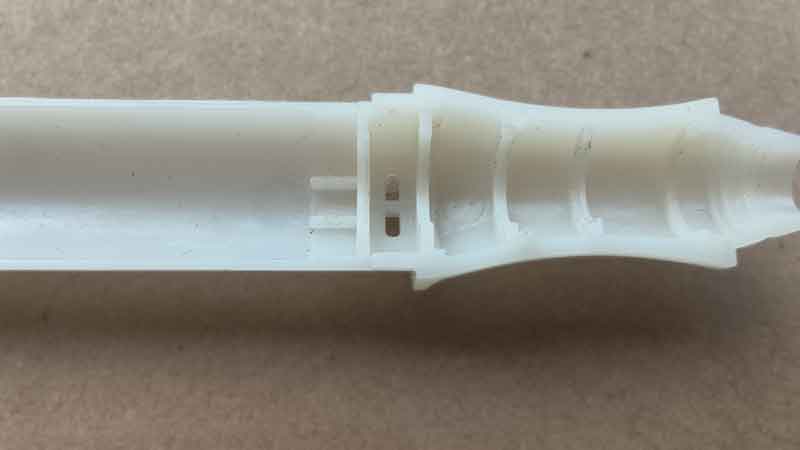
(Dit product heeft een wanddikte van 0,9 mm. Hoewel eenvoudige en kleine dunwandige onderdelen niet moeilijk te maken zijn, de ribben vormen vele uitdagingen. Lees verder om meer te weten te komen over de belangrijkste problemen bij de productie van dunwandige plastic onderdelen.)
Dit is natuurlijk geen absolute regel. De minimale wanddikte wordt vaak bepaald door de grootte van het onderdeel. Kleinere onderdelen kunnen worden gegoten met dunnere wanden. Bepaalde delen van een onderdeel kunnen bijvoorbeeld een wanddikte van 0,2-0,3 mm hebben. Voor grotere onderdelen, zoals onderdelen van meer dan 500 mm, kan een uniforme dikte van 1,5 mm echter nog steeds als vrij dun worden beschouwd.
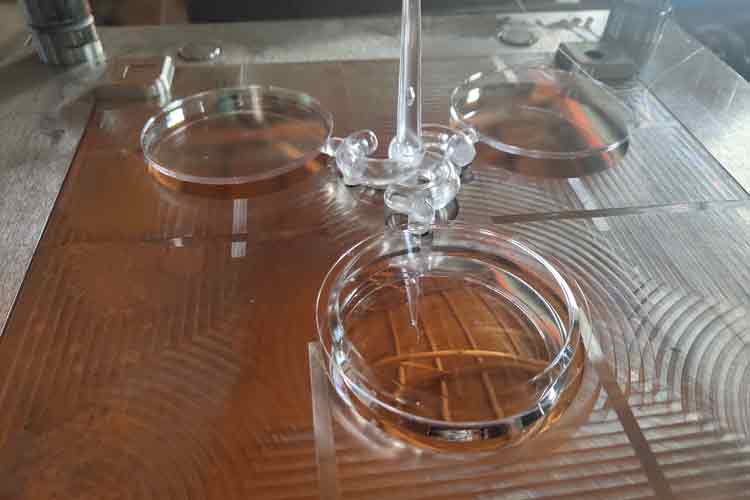
Dit is een familievorm voor drie transparante plastic schijven. Let op dat de voorste schijf 1 mm dik is, terwijl de twee achteraan 2 mm dik zijn. Hoewel de variërende dikte enige complexiteit toevoegt aan het spuitgieten, maken het kleine formaat, de eenvoudige vorm en het ontbreken van kenmerken zoals lipjes en ribben het gietproces relatief eenvoudig.
In dit bericht bespreken we de uitdagingen bij het werken met dunwandige spuitgietonderdelen. We verkennen ook belangrijke overwegingen voor het ontwerpen van plastic componenten, zoals het selecteren van de juiste materialen en het ontwerpen van de vorm van het onderdeel om mogelijke problemen te minimaliseren.
Waarom kiezen voor Dunwandig ontwerp?
In het algemeen hebben ontwerpen van kunststof onderdelen vaak dikkere wanden, maar er zijn bepaalde situaties waarin dunnere wanden nodig zijn. Hieronder staan enkele belangrijke redenen om voor een dunwandig ontwerp te kiezen:
Functionele redenen
Flexibiliteit: Soms hebben onderdelen een bepaalde mate van flexibiliteit nodig.
Compact ontwerp: Voor kleinere producten, zoals elektronica, is het behoud van een dunne wanddikte cruciaal om de compactheid en integriteit van het totale ontwerp te garanderen.
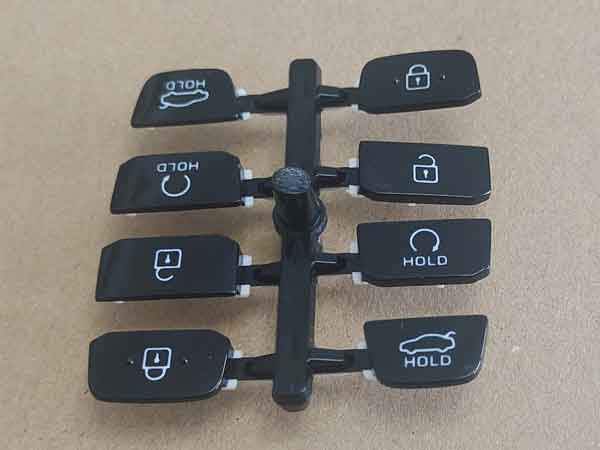
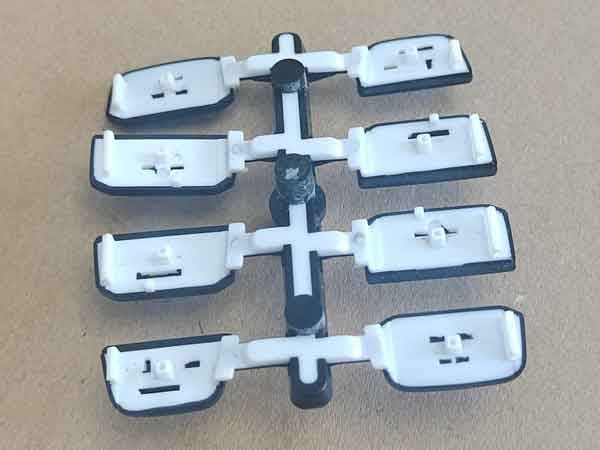
(Dit zijn de knoppen van een autosleutel, gemaakt met 2-shot molding. Vanwege de vereiste lichtdoorlatendheid door het witte plastic en de behoefte aan een compact totaalontwerp, wordt de wanddikte vrij dun gehouden.)
Transparantie: Voor transparante onderdelen hebben bepaalde materialen (bijv. polypropyleen) dunnere wanden nodig om voldoende transparantie te behouden.
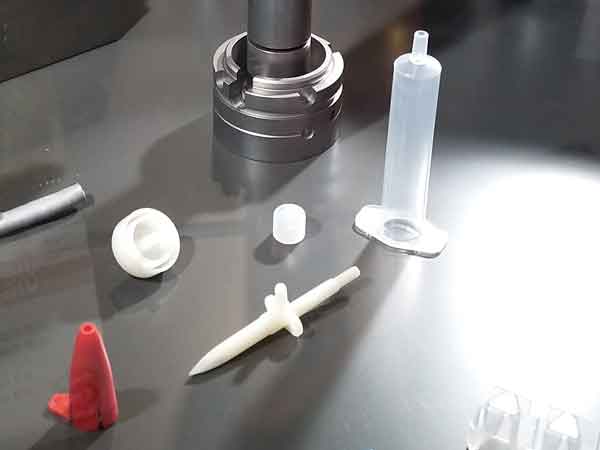
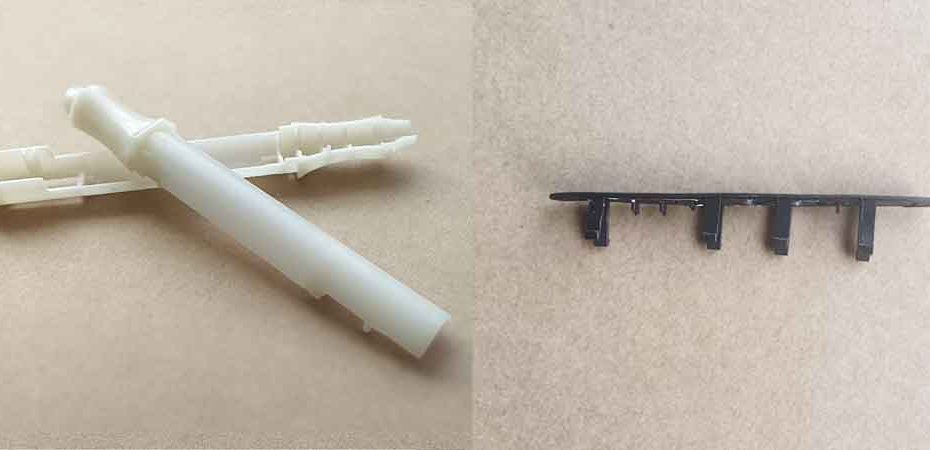
Deze plastic PP-spuit heeft niet alleen een dunne wanddikte, maar is ook relatief hoog, waardoor het een hele uitdaging is om hem te produceren.
Kostenoverwegingen
Materiaalbesparing: Voor de productie van grote volumes telt elke gram! Het verminderen van de wanddikte verlaagt niet alleen de materiaalkosten, maar helpt ook de spuitgietcyclus tijd. Aangezien productie-efficiëntie nauw samenhangt met verwerkingskosten, kan het optimaliseren van de cyclustijd leiden tot aanzienlijke besparingen.
Veelvoorkomende problemen en oplossingen voor dunwandig spuitgieten
Dunwandige onderdelen zijn relatief gemakkelijk te maken als de structuur eenvoudig is, met minimale ribben en nokken, een grote trekhoek (wat het ontvormen vergemakkelijkt) en weinig gaten. Als deze factoren echter buiten beschouwing worden gelaten, wordt het spuitgieten moeilijker en neemt ook de kans op problemen toe. In het algemeen kunnen dunwandige spuitgietproducten de volgende problemen ondervinden:
Product krimpt kleiner dan verwacht, wat leidt tot te grote onderdelen
Dunwandige producten koelen en stollen sneller, waardoor de krimp van het materiaal lager is dan gebruikelijk. Hierdoor wordt het eindproduct groter dan verwacht.
Oplossing: Tijdens de ontwerpfase is het belangrijk rekening te houden met mogelijke veranderingen in krimpverhoudingen. Moldflow-analyse kan dit helpen voorspellen, en ervaring met vergelijkbare producten is van onschatbare waarde voor nauwkeurige beoordelingen.
In één geval was het onderdeel bijvoorbeeld gemaakt van versterkt nylon, dat doorgaans een krimp van 0,5% heeft (op basis van een bereik van 0,3-0,8%). In de praktijk was de krimp echter slechts ongeveer 0,2%, en het verlengen van de nadruktijd bracht het niet dichter bij 0,5%. Uiteindelijk zijn we overgestapt op puur nylon, dat een typische krimp van ongeveer 1,2% heeft (binnen een bereik van 1,0-1,5%). De werkelijke krimp van het pure nylon was 0,5%, waarmee de vereiste afmetingen werden gehaald. Als materiaalvervanging niet haalbaar is, is het aanpassen van de matrijs de enige oplossing.
Plaatselijke vervorming en witte vlekken, of zelfs volledige vervorming
Dit probleem doet zich typisch voor in gebieden met hoge zijwanden, ribben en bussen met een kleine lossingshoek. De dunne wanddikte vermindert de sterkte van het onderdeel, waardoor het de uitstootkracht niet kan weerstaan, wat leidt tot vervorming en wit worden van het materiaal. In ernstigere gevallen kan het onderdeel volledig vervormd of zelfs gebroken raken.
Oplossing: Om dit aan te pakken, kunt u de hoogte van zijwanden, ribben en bussen verminderen, de lossingshoek vergroten en het matrijsopervlak in deze gebieden polijsten om de uitstootweerstand te verminderen. Bovendien zorgt een langere koeltijd tijdens het spuitgieten ervoor dat het onderdeel meer stolt voordat het wordt uitgestoten, wat de kans op vervorming verkleint.
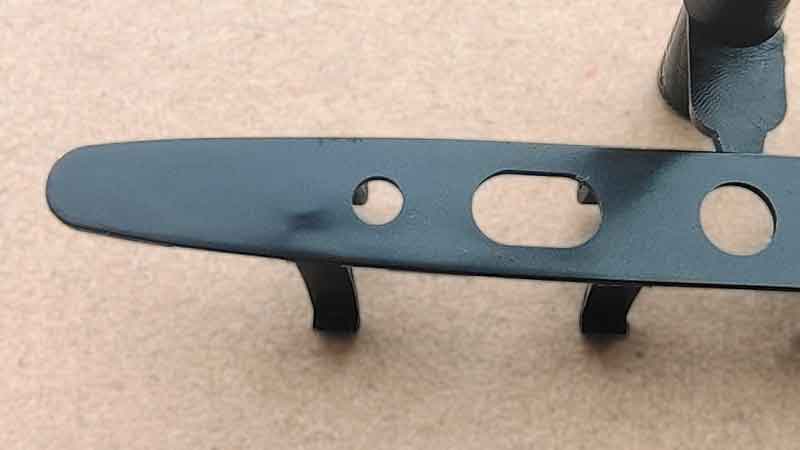
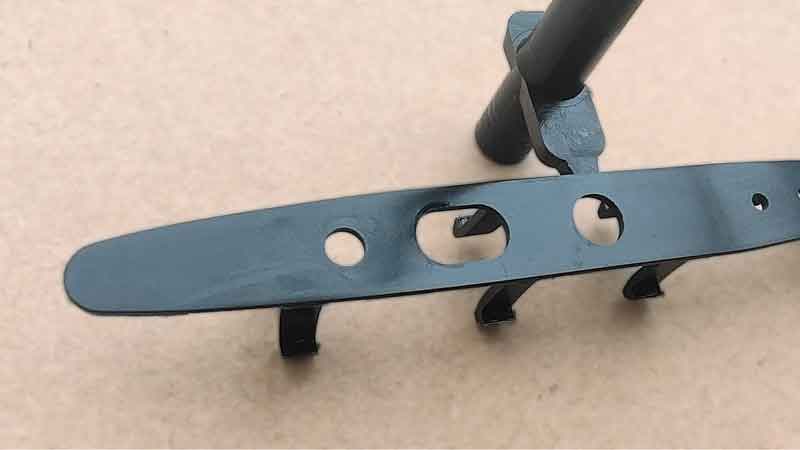
Hier is een deuk zichtbaar aan de achterkant van het uitstekende been, veroorzaakt door weerstand tijdens het uitwerpen, waardoor het oppervlak in dit gebied naar beneden wordt getrokken.
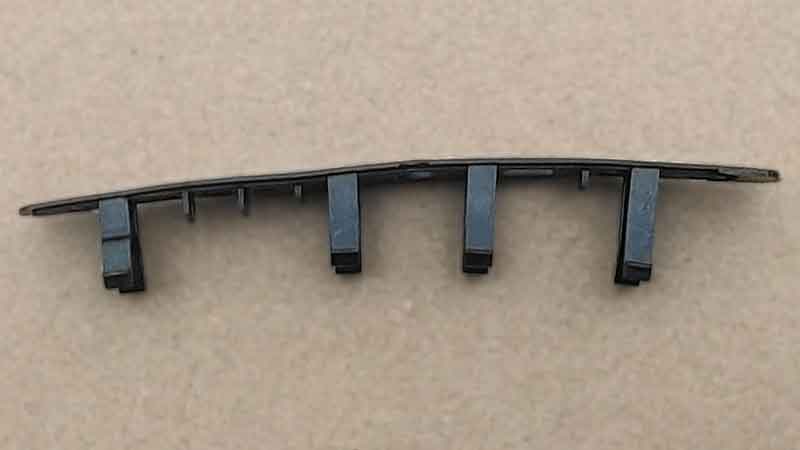
De vervorming is duidelijker zichtbaar vanaf de zijkant en wordt veroorzaakt door de uitwerpweerstand van de lipjes aan de onderkant tijdens het gieten.
Kort schot: Materiaal onvoldoende op sommige gebieden
Door de dunnere wanddikte neemt de stromingsweerstand toe, wat kan leiden tot materiaaltekorten in bepaalde delen van het onderdeel.
Oplossing: Om dit op te lossen, kunt u de matrijs- en materiaaltemperatuur verhogen om de vloeibaarheid te verbeteren. Verbeter de ontluchting en vergroot de afmetingen van de injectiepoorten. Bovendien kunnen een hogere injectiedruk en -snelheid helpen. Het is ook voordelig om materialen met betere vloeibaarheid te gebruiken, zoals PP, PA of PE.
Laslijnen: Zichtbare lijnen door snellere afkoeling
Door de snellere afkoeling van dunnere wanden is het waarschijnlijker dat er laslijnen ontstaan, vooral rond gaten, wat resulteert in zichtbare markeringen.
Oplossing: Om vloeilijnen te minimaliseren, verhoogt u de matrijs- en materiaaltemperaturen. Het gebruik van PP-materiaal kan vloeilijnen over het algemeen voorkomen, hoewel sommige toepassingen mogelijk niet voldoen aan glans-, sterkte- of andere vereisten. Het verhogen van de injectiedruk en -snelheid kan ook helpen. Bovendien zijn hiervoor matrijzen met een hogere precisie nodig om de vorming van bramen te voorkomen.
Vlekken: Gevoeligheid voor verkleuring in dunwandige onderdelen
Dunwandige producten zijn gevoeliger voor vlekken. Soms wordt dit veroorzaakt door het inspuiten van koud materiaal tijdens het vormproces, maar er zijn ook andere complexe redenen, zoals materiaaldegradatie door langdurige blootstelling aan hoge temperaturen. Hoewel we hier alleen een algemene verklaring kunnen geven, is het probleem veelzijdig.
Oplossing: Om dit aan te pakken, kunt u koude loperputten in de matrijs opnemen en een heet lopersysteem gebruiken om koud materiaal te vermijden. Bij productie in kleine batches kan het zelfs nodig zijn om de spuitmond tussen elke injectiecyclus te spoelen om koud materiaal of ander defect materiaal te verwijderen. Dit verhoogt echter de operationele complexiteit en de kosten van spuitgieten, waardoor het een minder gangbare praktijk is.
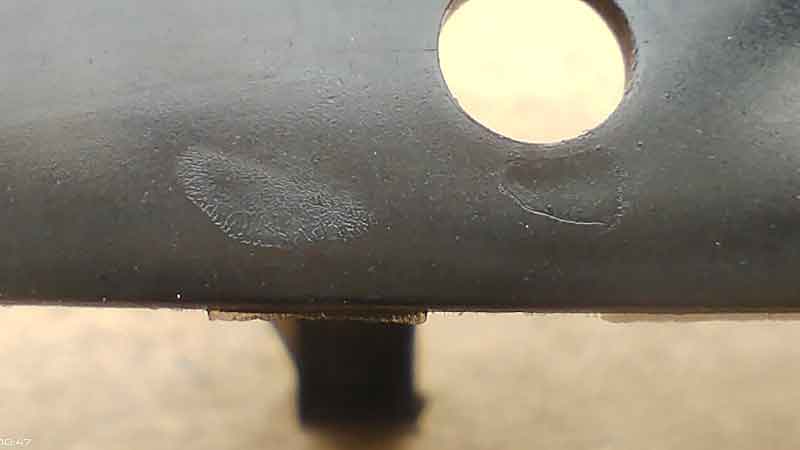
Verkleuringsvlekken op het oppervlak van een dunwandig kunststof onderdeel, wat wijst op mogelijke problemen met het gieten of het materiaal.
De close-up van de verkleurde vlekken onthult ruwe texturen, wat potentiële uitdagingen bij de productie benadrukt.
Dunwandige producten zijn gevoeliger voor vlekken. Soms wordt dit veroorzaakt door het inspuiten van koud materiaal tijdens het vormproces, maar er zijn ook andere complexe redenen, zoals materiaaldegradatie door langdurige blootstelling aan hoge temperaturen. Hoewel we hier alleen een algemene verklaring kunnen geven, is het probleem veelzijdig.
Oplossing: Om dit aan te pakken, kunt u koude loperputten in de matrijs opnemen en een heet lopersysteem gebruiken om koud materiaal te vermijden. Bij productie in kleine batches kan het zelfs nodig zijn om de spuitmond tussen elke injectiecyclus te spoelen om koud materiaal of ander defect materiaal te verwijderen. Dit verhoogt echter de operationele complexiteit en de kosten van spuitgieten, waardoor het een minder gangbare praktijk is.
Ontwerpoverwegingen voor dunwandige spuitgietonderdelen
Als u niet bijzonder vertrouwd bent met spuitgietprocessen, is het belangrijk om de uitdagingen van dunwandige ontwerpen te begrijpen en hier tijdens de ontwerpfase op te anticiperen.
Gebruik materialen met een goede vloeibaarheid
De vloeibaarheid van veelgebruikte thermoplastische kunststoffen kan over het algemeen worden ingedeeld in drie niveaus:
Goede doorstroombaarheid: PA (polyamide), PE (polyethyleen), PS (polystyreen), PP (polypropyleen), CA (celluloseacetaat), enz.
Ontwerpoverwegingen voor onderdelen met dunne wanden
Als het kunststof onderdeel een doosachtige structuur heeft, wat betekent dat het zijwanden heeft, moet je overwegen om de hoogte van de zijwanden te verkleinen of de trekhoek te vergroten. Dit helpt de uitwerpweerstand van het onderdeel te verminderen.
Natuurlijk zijn dit slechts algemene richtlijnen. Bij gebrek aan voldoende ervaring in spuitgieten en matrijsontwerp is vaak externe hulp nodig. Als u een meer gedetailleerde evaluatie of aanpassingen aan uw dunwandige deel ontwerpen, Boyan is hier om te helpen. Aarzel niet om onmiddellijk contact met ons op.