


جدول المحتويات
تبديلالتحدي في لحام أنابيب الفولاذ المقاوم للصدأ: تغير اللون والتقوس
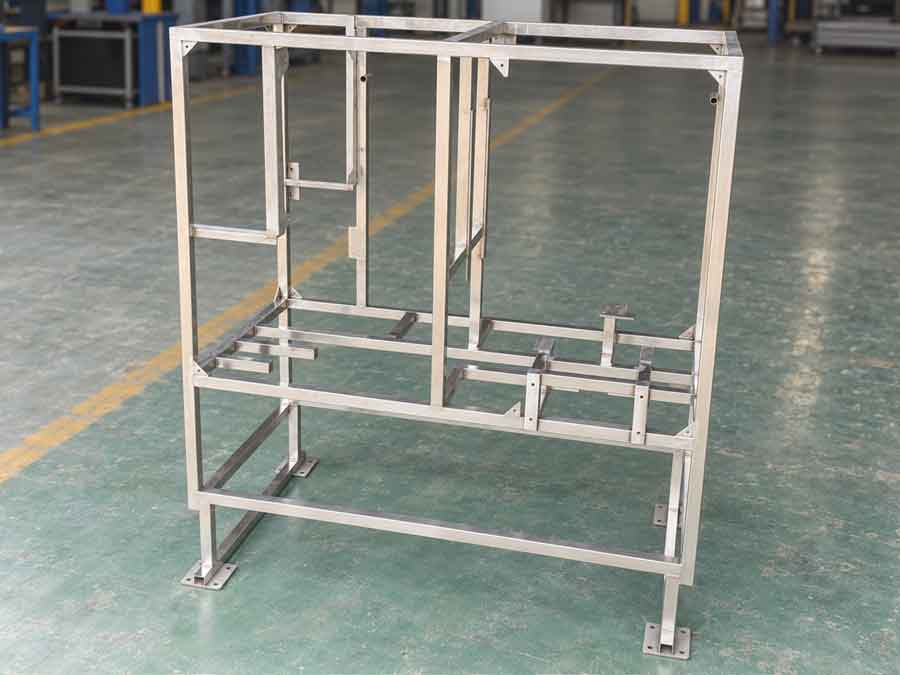
في لحام الأنابيب المصنوعة من الفولاذ المقاوم للصدأ, ، فإن قوة الوصلة ليست سوى جزء واحد من التحدي. بالنسبة لإطارات الأنابيب المرئية،, تغيّر لون لحام الفولاذ المقاوم للصدأ وتقوس الأنابيب الناتج عن الحرارة قد يكون بنفس القدر من الأهمية، لأنه يؤثر على المظهر والدقة الأبعادية ومقدار التشطيب اللاحق للحام المطلوب.
للمشترين للمقارنة شركات لحام الأنابيب المصنوعة من الفولاذ المقاوم للصدأ, ، قد تكون هذه النتائج العملية أكثر أهمية من طريقة اللحام وحدها. في أحد مشاريع الإطارات الأخيرة لدينا، استخدمنا أنابيب اللحام بالليزر للفولاذ المقاوم للصدأ مع سلك حشو لتقليل الحرارة المُدخلة حول الوصلات. بعد اللحام، ظهرت بعض البقايا السوداء، لكن كان من السهل مسحها، مما أبقى السطح قريبًا من لون الفولاذ المقاوم للصدأ الأصلي. كما أظهر الإطار تقوسًا قليلًا نسبيًا للأنابيب.
لماذا يهم تغير لون اللحام على إطارات الفولاذ المقاوم للصدأ
لماذا تُستخدم الأنابيب المصنوعة من الفولاذ المقاوم للصدأ
غالبًا ما يتم اختيار أنابيب الفولاذ المقاوم للصدأ لسببين رئيسيين: مظهرها النظيف ومقاومتها للتآكل. بالنسبة لإطار ذي أسطح معدنية مكشوفة، فإن تغير لون اللحام الشديد يمكن أن يؤثر على هاتين الميزتين.
ما الذي يسبب تغير لون لحام الفولاذ المقاوم للصدأ؟
ينتج تغير اللون المرئي حول لحام الفولاذ المقاوم للصدأ بشكل رئيسي عن الأكسدة عند درجات الحرارة العالية. أثناء اللحام، يتفاعل الكروم والحديد على السطح مع الأكسجين ويشكلان طبقة أكسيد أكثر سماكة تحتوي على أكاسيد الكروم وأكاسيد الحديد وأكاسيد مختلطة. مع زيادة سماكة طبقة الأكسيد هذه، تنتج الصبغة الحرارية المألوفة باللون الأصفر أو البني أو الأزرق أو الأرجواني أو الأسود.

كيف يخلق تغير لون اللحام منطقة مستنفدة من الكروم
الأهم من ذلك، أن تشكيل هذه الأكاسيد يستهلك الكروم من المعدن الموجود مباشرة تحت السطح. يمكن أن يؤدي ذلك إلى تكوين منطقة مستنفدة الكروم تحت المنطقة ذات الصبغة الحرارية. الكروم هو العنصر الأساسي الذي يمكّن الفولاذ المقاوم للصدأ من تكوين طبقة سلبية واقية رقيقة جدًا غنية بالكروم.
لماذا يهم محتوى الكروم لمقاومة التآكل
نبذة عن 10.5% كروم يُعتبر عمومًا الحد الأدنى المطلوب لكي يتصرف الفولاذ كفولاذ مقاوم للصدأ في الظروف العادية. إذا انخفض تركيز الكروم في منطقة سطحية محلية بشكل كبير، تنخفض قدرتها على تكوين والحفاظ على طبقة سلبية واقية. وإذا تعرضت تلك الطبقة للخدش أو التلف، فإن المنطقة المستنفدة من الكروم تكون أيضًا أقل قدرة على إعادة التخميل، أو “الالتئام الذاتي” مما يزيد من احتمالية التآكل الموضعي.
ولهذا السبب، فإن تقليل تغيّر لون لحام الفولاذ المقاوم للصدأ ليس مجرد مسألة مظهرية. بل يمكن أن يساعد أيضًا في الحفاظ على حالة السطح المقاومة للتآكل التي جعلت الفولاذ المقاوم للصدأ جاذبًا للإطار في المقام الأول.
لماذا تكون أنابيب الفولاذ المقاوم للصدأ أكثر عرضة لانحناء اللحام
مشكلة شائعة أخرى في لحام الأنابيب المصنوعة من الفولاذ المقاوم للصدأ هو التقوّس أو التشوّه الناجم عن اللحام. ويظهر ذلك بشكل خاص في الأنابيب الطويلة ذات الجدران الرقيقة المستخدمة في الإطارات. فعندما يُسخَّن أحد جانبي الأنبوب ثم ينكمش أثناء التبريد، قد ينحني الأنبوب بعيدًا عن شكله المستقيم الأصلي.

لماذا يُستخدم الفولاذ المقاوم للصدأ الأوستنيتي عادة للأنابيب الملحومة
الفولاذ المقاوم للصدأ الأوستنيتي — 304، 304L، 316، 316L
الفولاذ المقاوم للصدأ الأوستنيتي هو خيارنا الأكثر شيوعًا لهياكل الأنابيب الملحومة. فهو يتمتع بقابلية جيدة للحام ولا يتطلب عادةً تسخينًا مسبقًا أو معالجة حرارية بعد اللحام.
بفضل هذه المزايا، يُستخدم على نطاق واسع في الأنابيب الملحومة والخزانات وأوعية الضغط ومعدات تجهيز الأغذية وإطارات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ.
عيبها الرئيسي أثناء اللحام هو تمددها الحراري المرتفع نسبيًا وموصليتها الحرارية المنخفضة، مما يجعلها أكثر عرضة للتشوّه الناجم عن اللحام.
الفولاذ المقاوم للصدأ الفريتي — 409، 430، 444
يتمتع الفولاذ المقاوم للصدأ الفريتي بتمدد حراري أقل من الدرجات الأوستنيتية، مما يمكن أن يساعد في تقليل تشوّه اللحام.
ومع ذلك، فهو أكثر حساسية للإدخال الحراري المفرط. فقد تتسبب درجات حرارة اللحام المرتفعة في نمو الحبيبات في المنطقة المتأثرة بالحرارة وتقليل المتانة. لذلك يجب التحكم في الإدخال الحراري بعناية.
قد يُستخدم التسخين المسبق لبعض الدرجات أو المقاطع السميكة أو الوصلات عالية التقييد، لكنه ليس مطلوبًا لجميع أنواع الفولاذ المقاوم للصدأ الفريتي.
الفولاذ المقاوم للصدأ المارتنسيتي — 410، 420، 440C
يتمتع الفولاذ المقاوم للصدأ المارتنسيتي عمومًا بمحتوى كربون أعلى وميل أكبر للتصلّد.
اعتمادًا على الدرجة والسماكة، قد يلزم التسخين المسبق — غالبًا عند حوالي 200–300°C — والمعالجة الحرارية بعد اللحام لتقليل الصلابة ومنع التشقق.
بالنسبة للحام الأنابيب المصنوعة من الفولاذ المقاوم للصدأ، توفر الدرجات الأوستنيتية therefore أفضل مزيج من قابلية اللحام وسهولة التصنيع, ، لكن خصائصها الحرارية تجعل التحكم في التشوّه أمرًا مهمًا بشكل خاص.
لماذا يتقوس الفولاذ المقاوم للصدأ الأوستنيتي أكثر من الفولاذ الكربوني
تُظهر المقارنة بين الفولاذ المقاوم للصدأ 304 والفولاذ منخفض الكربون النموذجي مثل AISI 1020 سبب ذلك:
| خاصية حرارية | فولاذ مقاوم للصدأ 304 | فولاذ كربوني AISI 1020 | ما يعنيه بالنسبة للحام |
|---|---|---|---|
| الحرارة النوعية | ~500 J/kg·K | ~486 J/kg·K | متشابهة جدًا هذا ليس السبب الرئيسي لانحناء الفولاذ المقاوم للصدأ أكثر. |
| التوصيل الحراري | ~16.3 W/m·K | ~51.9 W/m·K | الفولاذ الكربوني يوصل الحرارة أسرع بنحو 3 أضعاف. تبقى الحرارة أكثر تركيزًا حول اللحام في الفولاذ المقاوم للصدأ 304. |
| التمدد الحراري الخطي | ~17.3 × 10⁻⁶/K | ~11.7 × 10⁻⁶/K | تتمدد 304 بنحو 48% أكثر. زيادة التمدد والانكماش تزيد من الميل إلى الانحناء أو الالتواء. |
لذلك فإن الفرق الرئيسي ليس في الحرارة النوعية. فالفولاذ المقاوم للصدأ الأوستنيتي لديه موصلية حرارية أقل بكثير ومعدل تمدد حراري أعلى بكثير من الفولاذ الكربوني. أثناء اللحام، تبقى الحرارة مركزة بالقرب من الوصلة بينما يتمدد الفولاذ المقاوم للصدأ وينكمش أكثر، مما يجعل انحناء الأنابيب والتشوّه الناجم عن اللحام أكثر احتمالًا.
يرجى الملاحظة: قيم 304 منشورة من قبل Nippon Steel, ، بينما قيم AISI 1020 هي قيم مرجعية نموذجية أوردتها MatWeb. تتفاوت القيم الفعلية إلى حد ما مع درجة الحرارة وحالة المادة.
أكبر فرق هو التوصيل الحراري. يوصل الفولاذ الكربوني الحرارة بعيدًا عن اللحام أسرع بنحو ثلاث مرات من الفولاذ المقاوم للصدأ 304.
في الوقت نفسه، فإن التمدد الحراري للفولاذ 304 أعلى بنحو 50% تقريبًا، بينما الحرارة النوعية للمادتين متشابهة تمامًا.
وهذا يخلق مزيجًا غير مواتٍ أثناء اللحام:
تبقى الحرارة مركزة بالقرب من اللحام، بينما يتمدد الفولاذ المقاوم للصدأ المسخّن وينكمش أكثر.
مع تبريد اللحام، يمكن لهذا الانكماش غير المتساوي أن يسحب أنبوبًا مستقيمًا إلى شكل منحنٍ. وتشير World Stainless بالمثل إلى أن الموصلية الحرارية المنخفضة نسبيًا والتمدد الحراري الأعلى للفولاذ المقاوم للصدأ الأوستنيتي يزيدان من ميله للتشوّه أثناء اللحام.
لماذا يُعدّ الالتواء المفرط في اللحام مشكلة
الانحناء المفرط للأنابيب يؤثر على أكثر من المظهر.
يمكن أن يغيّر الأبعاد الكلية للإطار واستقامته، ويسبب مشكلات أثناء التجميع اللاحق، ويتطلب تقويمًا إضافيًا بعد اللحام.
قد يشير التشوه الكبير أيضًا إلى أن معاملات اللحام أو تسلسل اللحام أو مدخلات الحرارة غير مضبوطة جيدًا. وعلى الرغم من أن مثبتات اللحام يمكنها الحد من الحركة المرئية أثناء اللحام، فإن التقييد المفرط قد يترك إجهادات متبقية أعلى في التركيب النهائي.
في الفولاذ المقاوم للصدأ الأوستنيتي، يمكن أن تزيد إجهادات الشد المتبقية هذه أيضًا من قابلية التعرض لـ تكسر التآكل الإجهادي عند تعرض الجزء لبيئة تآكلية مناسبة، لا سيما بيئة تحتوي على الكلوريدات.
لهذا السبب، فإن تقليل مدخلات الحرارة غير الضرورية مهم ليس فقط للمظهر والدقة الأبعادية، بل أيضًا للتحكم في الإجهادات الناتجة أثناء اللحام.
هذا أحد الأسباب الرئيسية التي جعلتنا ندرس اللحام بالليزر للفولاذ المقاوم للصدأ أنابيب لهذا الإطار: فتقليل إجمالي الحرارة المُدخلة حول كل وصلة يمكن أن يساعد في تقليل كل من التأثيرات السطحية المرتبطة باللحام و التواء الأنبوب.
ما رأيناه في حالة لحام أنابيب الفولاذ المقاوم للصدأ هذه
لهذا المشروع، استخدمنا أنابيب فولاذ مقاوم للصدأ مربعة 30 × 30 × 2 مم لتصنيع الإطار. بدلًا من لحام TIG التقليدي، استخدمنا لحام ليزري بسلك حشو.
كانت مخاوفنا الرئيسية هي المشكلات نفسها التي نراها كثيرًا في لحام أنابيب الفولاذ المقاوم للصدأ: تغيّر لون اللحام، وانحناء الأنابيب، ومقدار التصحيح المطلوب بعد اللحام.
يعرض الفيديو عملية اللحام الفعلية وكذلك حالة الإطار بعد اللحام.
بقيت منطقة اللحام قريبة من لون الفولاذ المقاوم للصدأ الأصلي
فورًا بعد اللحام، كان يمكن رؤية بعض المواد السوداء حول أجزاء من اللحام.
للوهلة الأولى، قد يبدو هذا وكأنه تغيّر لون لحام الفولاذ المقاوم للصدأ. ومع ذلك، كان يمكن مسح الكثير من المواد السوداء بسهولة. بعد التنظيف، ظل السطح تحتها قريبًا من اللون الطبيعي الأصلي للفولاذ المقاوم للصدأ.

كان ذلك مهمًا بالنسبة لنا لأن إزالة تغيّر لون اللحام بعد اللحام التقليدي ليست دائمًا بسيطة كما تبدو.
تنظيف اللحام بالتحليل الكهربائي له حدوده
يمكن أن ينتج تنظيف اللحام بالتحليل الكهربائي والتخميل مظهرًا نظيفًا جدًا مباشرة بعد المعالجة. ومع ذلك، يجب معادلة المواد الكيميائية المستخدمة في العملية وشطفها بعناية تامة.
إذا بقيت المخلفات على السطح أو في الفجوات الصغيرة، فقد تظهر لاحقًا بقع أو علامات تآكل متفرقة.
السفع يغيّر تشطيب السطح الأصلي
السفع خيار آخر. يمكنه إزالة تغيّر اللون وإنتاج سطح موحد، ولكنه يغيّر أيضًا تشطيب الفولاذ المقاوم للصدأ الأصلي إلى مظهر أكثر مطفأ.
بالنسبة لبعض المنتجات يكون ذلك مقبولًا أو حتى مرغوبًا، لكنه بالنسبة لمنتجات أخرى ليس التشطيب المفضل.
لهذا السبب، نفضل تقليل تغيّر لون اللحام أثناء عملية اللحام كلما أمكن بدلًا من الاعتماد بشكل كبير على معالجة السطح بعد اللحام.
كان انحناء الأنبوب صغيرًا نسبيًا

تحققنا أيضًا من مقدار انحناء الأنابيب المربعة بعد اللحام.
لإجراء فحص عملي في أرضية الورشة، وضعنا ميزان تسوية روحيًا مستقيمًا مقابل أنبوب مربع 30 × 30 × 2 مم ولاحظنا الفجوة بين الحافة المستقيمة وسطح الأنبوب.
كان الانحناء الذي لاحظناه حوالي 0.5–2 مم, ، اعتمادًا على الموقع.
لم يكن القصد من ذلك إجراء فحص أبعادي دقيق، لكنه أعطانا مؤشرًا مفيدًا على مقدار التشوه الناتج عن اللحام في الإطار.
كانت مشابك F كافية للتقويم
والأهم من ذلك، كان يمكن عادةً تصحيح الانحناء المتبقي باستخدام مشابك F لسحب الأنابيب مرة أخرى إلى الاستقامة.
مع عملية لحام TIG السابقة، كان التشوه الناتج عن الحرارة غالبًا أكبر. وفي بعض الحالات، لم يكن التصحيح الميكانيكي البسيط كافيًا و تقويم باللهب كان مطلوبًا.

من منظور الإنتاج، هذا الفرق مهم.
تصحيح أنبوب منحني قليلًا باستخدام المشابك أبسط بكثير من تطبيق تسخين موضعي إضافي لتقويم إطار ملحوم. فالتقويم باللهب يضيف عملية حرارية أخرى، ويتطلب خبرة المشغّل، ويستغرق وقتًا إضافيًا، ويمكن أن يؤثر بشكل أكبر على مظهر سطح الفولاذ المقاوم للصدأ.
لذلك في هذه الحالة، لم تكن فائدة اللحام بالليزر أن الإطار كان خاليًا تمامًا من التشوه. بل كان التشوه صغيرًا بما يكفي ليكون التصحيح المتبقي بسيطًا نسبيًا.
سلك الحشو يساعد، لكن الملاءمة الجيدة لا تزال مهمة
استخدمنا لحام ليزري بسلك حشو بدلاً من اللحام الليزري الذاتي.
يمنحنا سلك الحشو بعض القدرة على جسر الفجوات الصغيرة في الوصلات، وهو أمر مفيد عند لحام إطار أنبوبي مُصنَّع. ومع ذلك، ما زلنا نفضّل أن تكون الفجوة بين الأنابيب صغير ومتسق.
مع اتساع الفجوة أو زيادة عدم انتظامها، تصبح عملية اللحام أصعب بشكل ملحوظ.
الفجوات الأكبر تجعل العملية أكثر حساسية
تصبح العملية أكثر حساسية لعوامل مثل:
- موضع سلك الحشو،,
- معدل تغذية السلك،,
- سرعة اللحام،,
- موضع الليزر،,
- هندسة الوصلة،,
- واتساق الفجوة.
كقاعدة عملية في ورشة العمل، عندما يكون قطر سلك الحشو أكبر من فجوة الوصلة، فإن جسر الفجوة يكون عادةً أكثر جدوى. ومع ذلك، هذا لا يعني أن كل فجوة كبيرة يمكن أو ينبغي لحامها بنجاح.
قد يعوّض المشغّل ذو الخبرة أحياناً عن فجوة أكبر من خلال ضبط موضع السلك أو تقنية اللحام، لكن لا نريد عادةً الاعتماد على ذلك في الإنتاج.
الحل المفضّل لدينا هو إنتاج وصلة دقيقة قبل اللحام.
اللحام الجيد يبدأ بقطع جيد للأنابيب
هذا مهم بشكل خاص لإطارات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ.
عندما يلتقي أنبوب مربع بآخر، تحدد دقة القطع فجوة الوصلة مباشرةً.
إذا كان الثلم أو تقاطع الأنبوب غير دقيق، فعلى اللحّام أن يعوّض عن مشكلة كان ينبغي حلها مثالياً أثناء القطع والتجهيز.
القطع الدقيق يحسّن اتساق اللحام
لذلك، يوفر القطع الدقيق للأنابيب عدة مزايا عملية:
- فجوات لحام أكثر اتساقًا،,
- تغذية أكثر استقرارًا لسلك الحشو،,
- مظهر لحام أكثر انتظامًا،,
- وتبايناً أقل من إطار إلى آخر.
لهذا السبب، نتعامل مع قطع الأنابيب والتجهيز والتثبيت واللحام كأجزاء من عملية تصنيع واحدة بدلاً من عمليات منفصلة.
هل وصلة اللحام بالليزر قوية بما يكفي؟
لا تكون اللحام النظيف والتقوّس الأقل للأنبوب مفيدين إلا إذا كانت الوصلة أيضاً قوية بما يكفي للتطبيق.
نظراً لأن لحام الليزر قد يبدو أضيق من لحام TIG أو MIG التقليدي، فمن المعقول التساؤل عما إذا كانت الوصلة تتمتع بقوة كافية.
عرضنا التوضيحي للطرق بالمطرقة
لهذا الإطار، أجرينا عرضًا توضيحيًا بسيطًا للطرق بالمطرقة في أرضية الورشة, ، وهو موضح أيضًا في الفيديو.
ضربنا الوصلة الملحومة بالمطرقة مراراً وتكراراً، وظلت الوصلة سليمة تحت الضربات.
أعطانا هذا ثقة عملية في متانة اللحام لهذا التطبيق.
لم يكن هذا اختباراً ميكانيكياً معيارياً
ومع ذلك، لا ينبغي الخلط بين هذا وبين اختبار ميكانيكي معياري. لم يكن اختبار شد أو انحناء أو إجهاد أو اختباراً تدميرياً معتمداً.
بالنسبة للمنتجات ذات المتطلبات الهيكلية أو متطلبات السلامة المحددة، لا يزال ينبغي استخدام الحسابات الهندسية المناسبة والاختبارات المعيارية.
لماذا ينتج اللحام بالليزر نتيجة مختلفة
الميزة الرئيسية لـ اللحام بالليزر للفولاذ المقاوم للصدأ ليس ببساطة أن الليزر “أكثر حرارة”. فالأهم هو مدى تركّز الحرارة وقصر زمن التسخين.
تركيز عالٍ للطاقة في مساحة صغيرة جدًا
يركّز الليزر كمية كبيرة من الطاقة على بقعة صغيرة جداً. ولا يزال يتعين تسخين الفولاذ المقاوم للصدأ في بركة اللحام فوق درجة حرارة انصهاره — حوالي 1,400°م أو أعلى, ، وذلك حسب الدرجة.
لا ينبغي وصف شعاع الليزر نفسه بأن له “درجة حرارة” ثابتة. بدلاً من ذلك، فهو يسلّم كثافة قدرة عالية جداً إلى منطقة صغيرة، مما يسمح للمعدن بالانصهار بسرعة دون تسخين منطقة محيطة كبيرة.
هذا هو السبب في أن لحام الليزر يمكن أن ينتج لحاماً ضيقاً نسبياً ومنطقة متأثرة بالحرارة صغيرة. تصف TWI انخفاض مدخلات الحرارة وضيق المنطقة المتأثرة بالحرارة وانخفاض التشوّه كمزايا مميزة للحام بالليزر.
زمن التسخين قصير جدًا
اللحام بالليزر هو أيضًا عملية سريعة.
اعتماداً على سمك المادة وقدرة الليزر وتصميم الوصلة ووضع اللحام، يمكن أن تتراوح سرعات اللحام من عشرات المليمترات في الثانية إلى عدة أمتار في الدقيقة. لذلك قد تتعرض نقطة معينة على الأنبوب لمصدر الحرارة المركّز لمللي ثانية فقط أو لجزء صغير من الثانية.
هذه الدورة الحرارية القصيرة مهمة بشكل خاص للفولاذ المقاوم للصدأ. كما تساعد في تحسين الإنتاجية لأن اللحام يمكن إنجازه بشكل أسرع، مع وقت أقل يُقضى في تقويم ما بعد اللحام أو التنظيف أو التجليخ أو التشطيب السطحي.
لماذا يقلل اللحام بالليزر من تغير اللون وتقوس الأنابيب
كلتا المشكلتين لهما السبب الأساسي نفسه: إدخال حرارة مفرط ودورة حرارية طويلة.
تُركّز اللحام بالليزر الطاقة في مساحة صغيرة جدًا وتُكمل اللحام بسرعة. وهذا يعني تسخين كمية أقل من المعدن المحيط، وبقاءه في درجة حرارة عالية لمدة أقصر.
نتيجة لذلك:
- يتكوّن قدر أقل من الأكسيد على سطح الفولاذ المقاوم للصدأ، لذلك يتم تقليل تغير لون اللحام;
- يتمدد وينكمش قدر أقل من المادة، لذلك يتم تقليل انحناء الأنبوب وتشوهه.
هذا هو السبب الرئيسي وراء قدرة اللحام بالليزر على إنتاج مظهر أنظف واستقرار أبعادي أفضل على إطارات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ.
قيود اللحام بالليزر
يقدّم اللحام بالليزر مزايا واضحة لإطارات الأنابيب المصنوعة من الفولاذ المقاوم للصدأ، لكنه يحمل أيضًا بعض القيود العملية.
يجب أن تكون فجوات الوصلات صغيرة ومتسقة
اللحام بالليزر أكثر حساسية لتطابق الوصلة من اللحام التقليدي TIG أو MIG.
بالنسبة لعملية سلك الحشو لدينا، نستخدم عادةً سلكًا بقطر حوالي 1 مم. وكإرشاد عملي للإنتاج، نفضّل أن تكون فجوة الوصلة حوالي 0.5 مم وعادةً ما يُبقى تحت 1 مم.
عندما تصبح الفجوة أوسع من قطر سلك الحشو، يصبح الحفاظ على لحام مستقر ومتسق أكثر صعوبة بكثير. قد يتمكن عامل ذو خبرة أحيانًا من تجاوز فجوة أكبر عن طريق ضبط موضع السلك وتقنية اللحام، لكن لا نوصي بالاعتماد على ذلك في الإنتاج العادي.
لهذا السبب، يعمل اللحام بالليزر بشكل جيد خصوصًا مع الأنابيب المربعة التي تحتوي على أسطح تلامس مسطحة ومقطوعة بدقة.
تقاطعات الأنابيب الأكثر تعقيدًا تتطلب قطعًا دقيقًا للأنابيب بالليزر
اللحام بالليزر أكثر حساسية لتطابق الوصلة من اللحام التقليدي TIG أو MIG.
بالنسبة لعملية سلك الحشو لدينا، نستخدم عادةً سلكًا بقطر حوالي 1 مم. وكإرشاد عملي للإنتاج، نفضّل أن تكون فجوة الوصلة حوالي 0.5 مم وعادةً ما يُبقى تحت 1 مم.
عندما تصبح الفجوة أوسع من قطر سلك الحشو، يصبح الحفاظ على لحام مستقر ومتسق أكثر صعوبة بكثير. قد يتمكن عامل ذو خبرة أحيانًا من تجاوز فجوة أكبر عن طريق ضبط موضع السلك وتقنية اللحام، لكن لا نوصي بالاعتماد على ذلك في الإنتاج العادي.
لهذا السبب، يعمل اللحام بالليزر بشكل جيد خصوصًا مع الأنابيب المربعة التي تحتوي على أسطح تلامس مسطحة ومقطوعة بدقة.
تقاطعات الأنابيب الأكثر تعقيدًا تتطلب قطعًا دقيقًا للأنابيب بالليزر
عندما يكون طرف الأنبوب مائلًا أو منحنيًا أو متقاطعًا مع أنبوب دائري، يصبح الحفاظ على فجوة وصلة صغيرة وموحدة أكثر صعوبة.
في هذه الحالات، نفضل استخدام قطع أنابيب الليزر برأس دوّار آلة لقطع ملف التقاطع بدقة. وهذا يسمح لأسطح التلامس بمتابعة بعضها البعض عن كثب ويحافظ على فجوة الوصلة صغيرة بما يكفي للحام بالليزر المستقر.
لذلك يبدأ اللحام الجيد بالليزر بقطع الأنابيب وتطابقها بدقة.
سماكة المادة محدودة بقدرة الليزر وقدرته على الاختراق
كما أن اللحام بالليزر ليس الخيار الأفضل لكل سماكة مادة.
بالنسبة لنوع معدات اللحام بليزر الألياف التي نستخدمها، تعتمد السماكة القابلة للتحقيق في تمريرة واحدة بشدة على قدرة الليزر. إذا كانت المادة سميكة جدًا بالنسبة للقدرة المتاحة، فقد لا يحقق اللحام اختراقًا كاملًا، مما يخلق خطر اختراق غير كامل أو نقص في الاندماج.
يعطي إرشاد المعدات الموضح أدناه نطاقات السماكة التقريبية التالية:
| نظام الليزر | الطاقة | السماكة الموصى بها |
|---|---|---|
| مبرد بالهواء | 700 واط | 0.4–2.5 مم |
| مبرد بالهواء | 1200 واط | 0.4–3.5 مم |
| مبرد بالهواء | 1500 واط | 0.4–4.5 مم |
| مبرد بالهواء | 2000 واط | 0.4–6 مم |
| مبرد بالماء | 1000 واط | 0.4–3 مم |
| مبرد بالماء | 1500 واط | 0.4–4 مم |
| مبرد بالماء | 2000 واط | 0.4–6 مم |
| مبرد بالماء | 3000 واط | 0.4–8 مم |
ينبغي التعامل مع هذه القيم على أنها توصيات المعدات بدلًا من حدود اللحام بالليزر العالمية. يعتمد الاختراق الفعلي أيضًا على المادة، وتصميم الوصلة، وسرعة اللحام، وموضع البؤرة، وسلك الحشو، وغيرها من معاملات العملية.
بالنسبة للمقاطع الهيكلية الأكثر سماكة، قد يكون اللحام التقليدي أو إعداد لحام بالليزر مختلف أكثر عملية.
هل تبحث عن شركة لحام أنابيب الفولاذ المقاوم للصدأ؟
للمشترين للمقارنة شركات لحام الأنابيب المصنوعة من الفولاذ المقاوم للصدأ, ، فإن أفضل حل ليس ببساطة ذلك الذي ينتج لحامًا قويًا. بل يجب أيضًا مراعاة المظهر، والتواء الأنبوب، وتلائم المفاصل، والتشطيب بعد اللحام، وكفاءة الإنتاج.
في شركة Boyan Manufacturing، نجمع تصنيع أنابيب الفولاذ المقاوم للصدأ, ، القطع الدقيق للأنابيب، سلك الحشو اللحام بالليزر للفولاذ المقاوم للصدأ, ، والتثبيت، والتحكم في الأبعاد لإنتاج إطارات أنابيب ملحومة بلحامات أنظف وتشوه أقل.
إذا كان مشروعك يتضمن تغيّر لون لحام الفولاذ المقاوم للصدأ, ، أو انحناء الأنبوب، أو صعوبة التشطيب بعد اللحام، فأرسل إلينا رسوماتك ومتطلباتك. يمكننا مراجعة ما إذا كان اللحام بالليزر عملية مناسبة لتجميعة الأنابيب أو الإطار المصنوعة من الفولاذ المقاوم للصدأ.