İçindekiler
GeçişEnjeksiyon kalıplı parçaların denetiminin önemi
Enjeksiyonla kalıplanmış parçaların kalite kontrolü, plastik ürünlerin performansını ve güvenilirliğini sağlamak için kritik öneme sahiptir. Plastik ürünler otomotiv, elektronik cihazlar ve ev aletleri gibi çeşitli alanlarda kullanılmaktadır. Dolayısıyla kaliteleri bu ürünlerin performansını ve dayanıklılığını doğrudan etkiler. Kalite kontrolü yalnızca ürünün bir muayenesi değil, görünüm daha da önemlisi, onun güvence altına alınmasının bir aracıdır işlevsellik ve güvenlik. Bu süreç, üreticinin üretim seviyesini ve kalite yönetimi yeteneklerini yansıtır.
Enjeksiyonla kalıplanmış ürünler için, katı görünüm ve işlevsel gereksinimleri karşılama özellikle şu açılardan gereklidir: boyutların ilgili parça ile eşleşmesilar. Küçük kusurlar bile ürünün genel performansında düşüşe neden olabilir veya arızalara yol açabilir. Bu nedenle, hassas ve sistematik kalite kontrolü, yüksek kaliteli ürünleri garanti etmenin anahtarıdır. Bu, pratik uygulamalarda stabilite ve güvenilirliklerini sağlar.
Plastik Ürünlerin Üretiminde Temel Denetim Unsurları
Tipik olarak, bu kalite kontrol prosedürlerini üretimin çeşitli aşamalarında uyguluyoruz:
1. DFM ve Kalıp Akış Analizi: Kalıpların üretiminden önce, olgunluğunun incelenmesi ve onaylanması esastır ürün tasarımı ve kalıp tasarımı. Potansiyel enjeksiyon kalıplama kusurlarını belirlemek ve risklerini en aza indirecek stratejiler geliştirmek çok önemlidir.
2. Malzeme testi: Bazen, plastik ürünler üretmeden önce, malzemelerin gereksinimleri karşıladığından ve kalibrasyon parametrelerinin doğru olduğundan emin olmak için malzeme performans testleri yapılması gerekir.
3. Süreç İçi Muayene: Plastik ürünlerin üretim sürecinde, başlıca denetim alanları şunlardır: görünüm ve boyutsal doğruluk.
Görünüm Denetimi öncelikle ürünün yüzey kalitesine odaklanır. Bu, ürünün renginin tutarlı olup olmadığını, parlaklığının gerekli standartları karşılayıp karşılamadığını ve yüzeyin pürüzsüz ve kusursuz olup olmadığını kontrol etmeyi içerir.
Boyutsal Muayene ürünün montajı veya kullanımı için hayati önem taşıyan boyutların hassas ölçümlerini içerir. Bu süreçte genellikle kumpaslar ve geçme-geçmez mastarları gibi araçlar kullanılır. Bu boyutların doğruluğu, ürünün diğer bileşenlerle doğru şekilde bütünleşebilmesini ve genel işlevselliğini koruyabilmesini sağlamak için kritiktir.
Elbette, bazı ürünler tahribatlı testler de dahil olmak üzere ek testler gerektirebilir. Ancak bu iki tür denetim sayesinde plastik ürünlerin kalitesinin üretim sırasında beklenen standartları karşılaması etkin bir şekilde garanti altına alınabilir ve böylece nihai ürünün performansı ve güvenilirliği sağlanmış olur.
Ürünlerin Görünüş Denetimi
Ürünlerin görünüm denetimi sürecinde, genellikle manuel görsel muayene kullanılır. Üretim hacmi yüksek olduğunda, doğruluğu sağlamak ve verimliliği artırmak için, yapay zeka ile birleştirilmiş kamera sistemleri teknolojisi denetim için kullanılır.
ışık ortamı için gereklilikler
Yeterli doğal aydınlatma kesinlikle en ideal olanıdır. Yapay aydınlatma gerekli olduğunda, aşağıdaki koşulları karşılaması gerekir:
Denetim ortamındaki aydınlatma koşulları, aşağıdakileri içeren belirli standartları karşılamalıdır:
Işık Kaynağı Renk Sıcaklığı: Işık kaynağı müşteri veya standart gereksinimlerine uygun olmalıdır, tipik olarak doğal ışığı simüle etmek için 5000K veya 6500K renk sıcaklığı seçilir. Bu, ürünün rengini ve dokusunu doğru bir şekilde gözlemlemeye yardımcı olur.
Renk Oluşumu: Işık kaynağının renk geriverim indeksi, ürünün gerçek rengini doğru ve net bir şekilde göstermek için Ra>90'dan yüksek olmalıdır.
Işık Kaynağının Parlaklığı: Uygun parlaklık anahtardır. Genellikle, yansıyan ışığın aydınlatma şiddeti yaklaşık 2000Lux (+/-500Lux) ve geçirilen ışığın parlaklığı yaklaşık 1270cd/m² olmalıdır, bu detaylı gözlemi kolaylaştırır.
Aydınlatma Düzgünlüğü: Aydınlatma tekdüze olmalı, aydınlatılan yüzeydeki herhangi bir noktadaki parlaklığın merkezi parlaklıktan düşük olmamasını sağlayarak, tüm ürün yüzeyinin eşit şekilde gözlemlenmesini sağlamalıdır.
Görünüm denetim öğeleri
Görünüm denetiminin spesifik yönleri aşağıdakilere odaklanır:
Renk ve Parlaklık: Ürünün rengi ve parlaklığı, standart numune (ana numune) ile tutarlılık açısından kontrol edilir. Bu, manuel görsel muayene veya bir kolorimetre kullanılarak yapılabilir; kolorimetre testi için ürünün düz bir alanının gerekli olduğunu unutmayın.
Ürünün Yüzey Kalitesi: Ürünün yüzeyinin düzgün ve tekdüze olduğundan ve çizik, akış izleri, kaynak çizgileri, sıçrama, çarpma, kabarcıklar, deformasyon veya enjeksiyon kalıplama kusurlarından arınmış olduğundan emin olmak için dikkatli bir inceleme yapılır. Bu sorunlar ürünün hem estetiğini hem de işlevselliğini etkileyebilir.
Bu detaylı denetimler sayesinde ürünlerin görünüm kalitesi etkin bir şekilde sağlanarak üretim standartları ve müşteri talepleri karşılanabilir.
Ürünlerin Boyutsal Denetimi
Ürünlerin boyutsal denetimi, daha fazla zaman, daha derin mesleki bilgi ve daha fazla analitik ve teknik beceri gerektirir görünüm denetimine kıyasla. Boyutsal denetim iki türe ayrılabilir:
Temaslı Ölçüm kumpas, mikrometre ve koordinat ölçüm makineleri (CMM'ler) gibi araçları içerir. İlk iki yöntem, doğruluğu sağlamak için operatörden önemli ölçüde deneyim ve dikkat gerektirir; CMM'ler ise programlama ve zaman alıcı kurulum gerektirir. Ayrıca, fiziksel temas nedeniyle bu yöntemler ürünü hafifçe deforme edebilir ve ölçümlerin doğruluğunu etkileyebilir.
Temassız Ölçüm projektörler, görüntü ölçüm cihazları ve tarayıcılar gibi araçları kullanarak ürünleri optik veya elektronik olarak ölçer. Bu yöntemin bir miktar hata payı olsa da, geleneksel yöntemlerin doğru bir şekilde ölçemeyeceği küçük parçalar veya çok küçük detaylar için daha uygundur.
Parça deformasyonunu dengelemek için kontrol göstergelerinin kullanılması
Plastiğin yumuşaklığı ve esnekliği göz önüne alındığında, boyutlarının hassas bir şekilde ölçülmesi, özellikle daha büyük ürünler veya hassas montaj gerektiren alanlar için özellikle zor olabilir. Örneğin, dairesel bir montaj yüzeyini ölçerken, enjeksiyonla kalıplanmış ürünlerdeki hafif deformasyon dairenin hafif eliptik görünmesine neden olabilir. Kumpas gibi temaslı ölçüm aletleri farklı noktalarda çapta küçük farklılıklar gösterebilir, ancak ortalama çap yine de kabul edilebilir sınırlar içinde olabilir.
Metal Muayene Göstergeleri
Bu gibi durumlarda, ölçüm için özel olarak imal edilmiş CNC işlenmiş metal mastarlar kullanılabilir. Plastik parçaların tam konturlarına göre üretilen bu mastarlar, bükülme veya deformasyonun etkisini ortadan kaldırdıkları için ürünün gerçek boyutlarını daha doğru bir şekilde yansıtabilir. Bu yöntem, ürün boyutlarının daha hassas bir şekilde kavranmasına olanak tanıyarak tasarım ve işlevsel gereklilikleri karşılamalarını sağlar.
Örnek 1
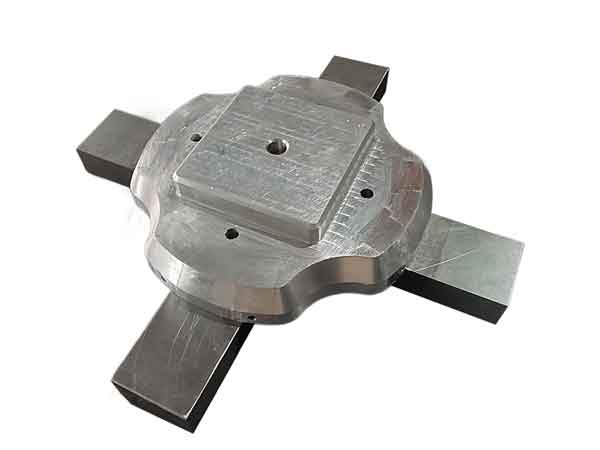
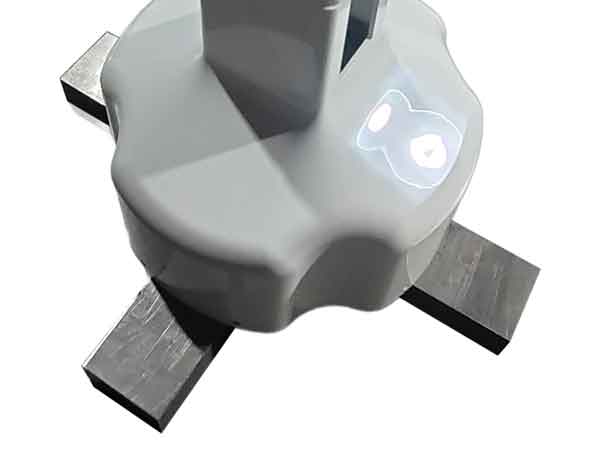
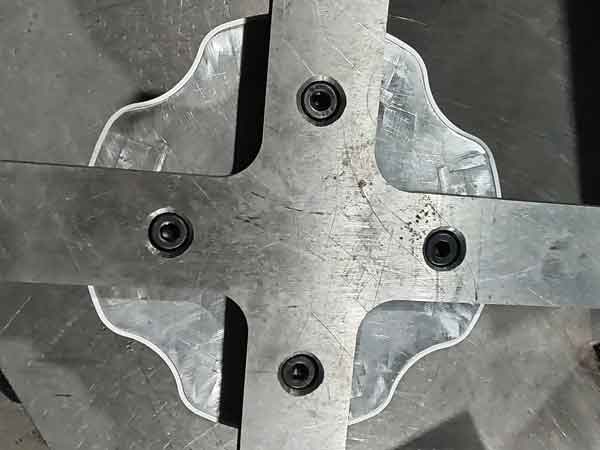
Örnek 1 harika bir pratik örnek sunar. Bu kontrol mastarını kullanarak, ilgili parçalarla uyumunun sıkı mı yoksa gevşek mi olduğunu kontrol edebiliriz. Montaj yüzeyi, tüm çevre boyunca dış hat.
Böyle bir geniş açıklık, ürünün potansiyel orta düzey deformasyon makul sınırlar içinde, ile birlikte, kumpas veya koordinat ölçüm makinesi kullanarak kontur boyutlarını hassas bir şekilde ölçmek zorlaşır.
Resimde gösterilen kontrol mastarını ölçüm için kullandığımızda, uyumun sıkılığını hissedin ve görsel olarak değerlendirin: dış hat mastarla tam olarak hizalanıyor mu. Bu yöntem, herhangi bir yerel düzensiz büzülme.
Örnek 2
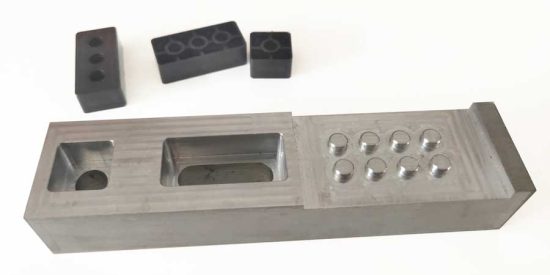
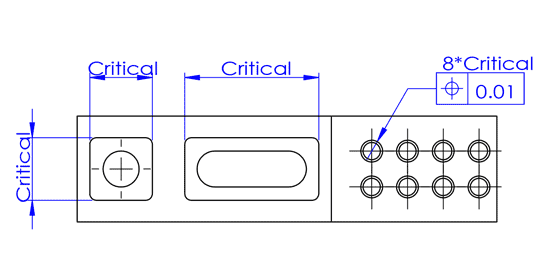
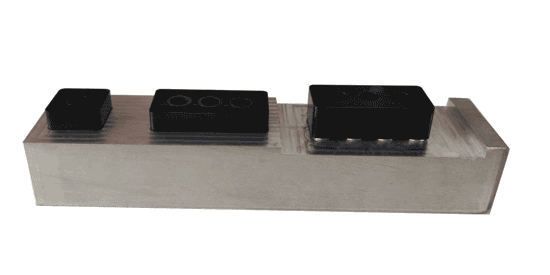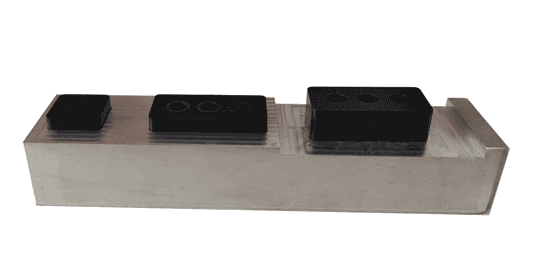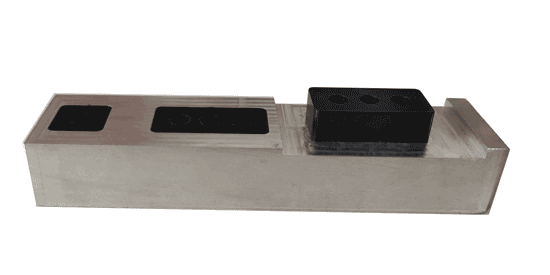
Örnek 2, Örnek 1'e biraz benzemektedir. Her iki ürünün de birden fazla montaj ilişkisini karşılaması gerekir.
Ancak, ince cidarlı dikdörtgen parçalar için, orta kısımda hafif bir içe doğru eğilme olabilir ve bu da kumpas kullanıldığında daha küçük ölçümlere yol açar. Bu nedenle, bu tür kontrol mastarlarını kullanmak daha doğrudan ve doğru sonuçlar verir, çünkü test ettikleri elemanlar gerçek uygulama senaryosundakilerle aynıdır.
3D baskılı plastik göstergeler
Hassasiyet gereksinimlerinin +/-0,10-0,15 mm toleranslar gibi son derece katı olmadığı durumlarda, numune oluşturmak için 3D baskı teknolojisi ve ardından metal göstergelerin CNC ile işlenmesi düşünülebilir. Bu yaklaşım uygun maliyetli ve hızlıdır; 3D baskılı numuneler genellikle 1-2 gün içinde tamamlanır ve tüm üretim sürecini önemli ölçüde hızlandırır.
Örnek 3
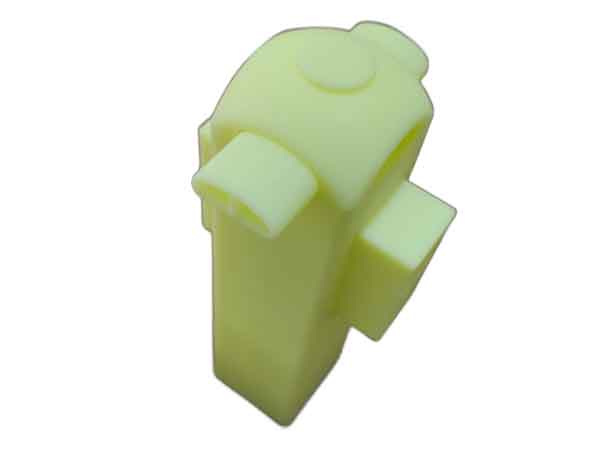
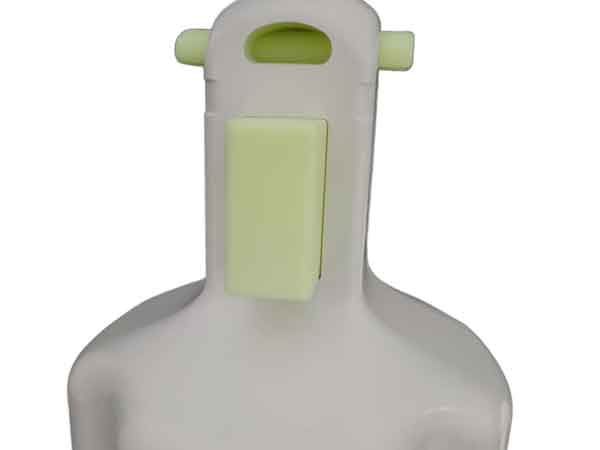
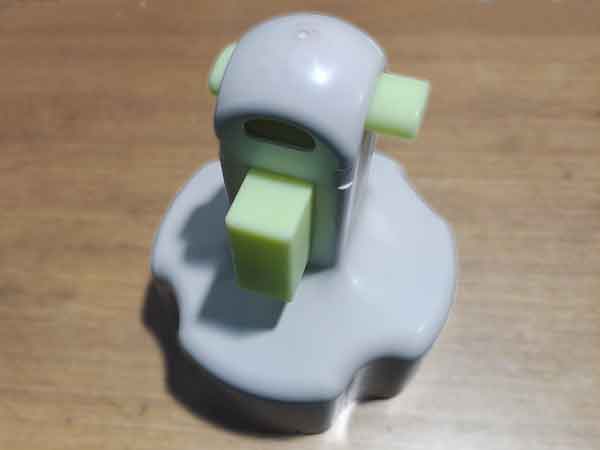
Örnek 3, montajla ilgili boyutların denetlenmesine ilişkin bir örnek sunmaktadır. Bu parçadaki açıklıkların konumlandırılması ve boyutları doğrudan montaj süreciyle bağlantılıdır.
Gösterilen kontrol mastarı, montaj referanslarına dayalı olarak ilgili boyutları doğru bir şekilde yakalar, montaj referanslarına dayalı olarak ilgili boyutları doğru bir şekilde yakalar, tüm ürünü monte etmeye gerek kalmadan ürünün boyutsal güvenilirliğinin hızlı bir şekilde doğrulanmasını sağlar.
Bu montaj bağlamında, ±0,15 mm'lik bir sapma kabul edilebilir ve 3D baskılı plastik numuneler genellikle bu hassasiyet seviyesine ulaşabilir.
Bu göstergelerin tasarımı, boyutsal denetim prosesinin kritik bir yönüdür. İyi tasarlanmış göstergeler yalnızca boyutları doğru ölçmekle kalmaz, aynı zamanda denetim verimliliğini artırır ve üretim maliyetlerini azaltır. Tasarım, belirli ürün özelliklerini ve ölçüm ihtiyaçlarını dikkate almalı, göstergelerin doğruluk gereksinimlerini karşılamasını ve üretim hatlarında kullanım için pratik olmasını sağlamalıdır. Temel boyutları kontrol etmek için parçaları takmanın yerine geçerler.
Parçaların uyumunu ölçmek için mastarlar kullanmak, uyumun ne kadar sıkı veya gevşek olduğuna dair sezgisel bir his verebilir, ancak nicel bir ölçüm sunamaz. Bu nedenle, her kontrol, uyumun dikkatli bir şekilde değerlendirilmesini gerektirir ve bu da kaçınılmaz olarak öznel yargı içerir. Bazen, mastarların kullanımını bir kumpasla birleştirmek daha etkilidir.
Ayrıca, uyumu sıkılığa göre değerlendirmek de makul bir yaklaşımdır. Manuel olarak tanımlanan boyutsal toleranslar her zaman en ideal uyumu temsil etmeyebilir. Bu yöntem, uyum için en uygun tolerans aralığının bulunmasına yardımcı olur.
Sonuç
Sonuç olarak, enjeksiyon kalıplı ürünlerin hem görünüm hem de boyut kontrollerini kapsayan etkili kalite denetimi, üretimde yüksek standartların korunması için çok önemlidir. Manuel ve ileri teknolojik yöntemlerin bir arada kullanılması doğruluk ve verimlilik sağlar.
Plastik malzemelerin doğasından kaynaklanan yumuşaklık, esneklik ve kalıplama sürecindeki büzülme gibi zorluklar, ölçüm tekniklerinde ve alet tasarımında hassasiyet gerektirir. Üreticiler bu titiz denetim uygulamalarını benimseyerek ürünlerinin güvenilirliğini ve işlevselliğini garanti altına alabilir, hem endüstri standartlarını hem de tüketici beklentilerini karşılayabilir.