Inhoudsopgave
SchakelInzicht in de matrijstemperatuur bij spuitgieten
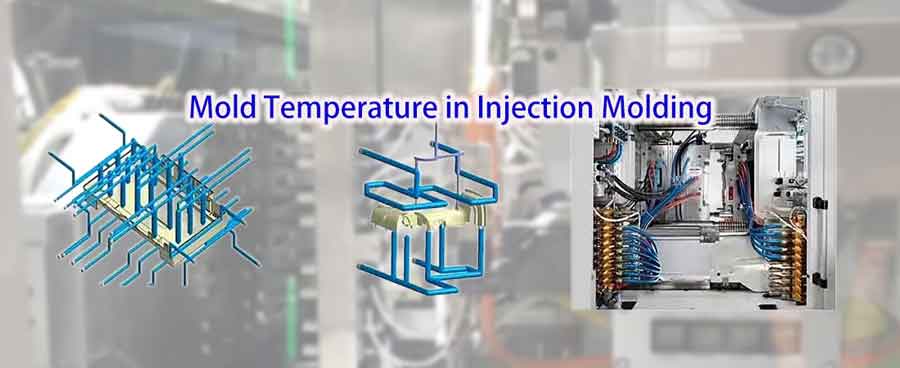
Tijdens het spuitgietproces worden de kwaliteit en cyclustijd van het gegoten product direct beïnvloed door de maldtemperatuur. Omdat verschillende harsen variërende glasovergangs- en giettemperaturen, het instellen van de juiste matrijstemperatuur is cruciaal. Laten we ons verdiepen in een uitgebreid begrip van matrijstemperaturen in spuitgietproductie.
Geadviseerde Vormtemperaturen voor Gemeenschappelijke Plastieken
De onderstaande tabel toont de aanbevolen matrijstemperaturen voor enkele veelgebruikte kunststoffen. Hoewel het geen breed scala aan materialen dekt, geeft het een algemeen idee van wat de matrijstemperaturen zouden moeten zijn voor typische kunststoffen bij spuitgieten.
Voor specifieke soorten kunststoffen geven materiaalleveranciers meestal gedetailleerde aanbevelingen voor temperaturen in hun materiaaleigenschappenbladen.
Algemene referentielijst van de plastic spuitgiettemperatuur
| Materiaalnaam | Vormtemperatuur (°C) | Smelttemperatuur (°C) | Spuitgiettemperatuur (°C) | Decompositietemperatuur (°C) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| PP (polypropyleen) | 40-80 | 160-175 | 190-290 | 320 |
| POM (polyoxymethyleen) | 80-105 | 165-175 | 190-230 | 280 |
| PC (polycarbonaat) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6 (Nylon 6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66 (Nylon 66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA (Acryl) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE (polyethyleen met lage dichtheid) | 30-45 | 110-130 | 150-230 | 300 |
| HDPE (polyethyleen met hoge dichtheid) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK (polyether ether keton) | 170-200 | 315-353 | 360-400 | 520 |
Deze tabel geeft een overzicht van verschillende kunststoffen met hun aanbevolen matrijstemperatuur, smelttemperatuur, spuitgiettemperatuur en ontledingstemperatuur.
Temperatuur van de matrijs tot cyclustijd van de matrijs
Het is duidelijk dat de de vormtemperatuur verlagen, hoe korter de tijd die nodig is voor het product om af te koelen en te stollen, waardoor de spuitgietcyclus wordt verkort. Over het algemeen neemt de koelfase van het spuitgieten duurt doorgaans ongeveer 20-70 seconden, het grootste deel van de gehele cyclus in beslag. Het verminderen van de koeltijd speelt daarom een sleutelrol bij het verhogen van de productiviteit en het verlagen van de kosten.
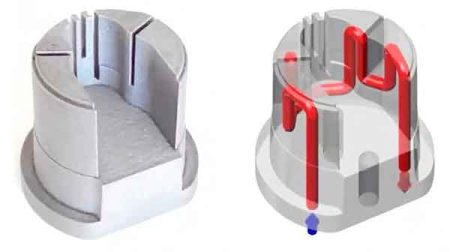
Bovendien, de uniformiteit van de vormtemperatuur, het waarborgen van een consistente koelsnelheid door het hele product, is even belangrijk. Dit vereist een goed ontworpen koelwatercircuit en soms zelfs conformale koeltechnieken om uniformiteit te bereiken.
Temperatuur van de matrijs tot interne spanningen
Er is een nauwe relatie tussen matrijstemperatuur en interne spanningen in spuitgegoten producten, die zich voornamelijk manifesteert in de volgende aspecten:
Vorming van interne spanningen
Interne spanningen ontstaan voornamelijk door inconsistente thermische krimp snelheden in verschillende delen van het kunststofproduct tijdens het koelproces. Deze ongelijke krimp veroorzaakt spanning en druk binnen het materiaal, wat leidt tot inwendige spanningen.
Schimmeltemperatuur en koelsnelheid
A hogere maldtemperatuur vertraagt de koelsnelheid van het smeltmateriaal in de matrijs. Deze langzamere koeling is gunstig voor het verminderen van inwendige spanningen veroorzaakt door snelle en ongelijke koeling. Het geeft het materiaal meer tijd om gelijkmatig te krimpen, waardoor de inwendige spanning wordt verminderd.
Temperatuuruniformiteit
Een uniforme matrijstemperatuur zorgt voor een gelijkmatige afkoeling van het product, waardoor er minder interne spanningen ontstaan. Als sommige delen van de matrijs kouder of heter zijn dan andere, leidt dit tot ongelijkmatige krimp van het materiaal en tot meer interne spanningen.
Materiaalkenmerken
Verschillende kunststoffen reageren verschillend op de matrijstemperatuur. Kristallijne en amorfe kunststoffen gedragen zich verschillend tijdens het afkoelen en stollen, dus de vorming van interne spanningen wordt ook verschillend beïnvloed door de matrijstemperatuur.
Gevolgen van interne spanningen
Inwendige spanningen kunnen leiden tot instabiele productafmetingen, barsten, vervorming of slechtere prestaties tijdens de daaropvolgende verwerking. Daarom is het van cruciaal belang om interne spanningen te minimaliseren door de matrijstemperatuur goed te regelen.
Vormtemperatuur tot productafmetingen
Het effect van de matrijstemperatuur op de afmetingen van spuitgietproducten komt op verschillende manieren tot uiting:
Hoge schimmeltemperatuur
Wanneer de matrijstemperatuur hoog is, is de temperatuur van het kunststofproduct na uitstoting ook hoog. Dit leidt tot een verhoogde krimpsnelheid tijdens afkoeling, waardoor de afname van productafmetingen. Om deze krimp te compenseren, is het mogelijk om de productgrootte te vergroten door de nadruktijd te verlengen en de nadruk te verhogen.
Temperatuur van de gietvorm verlagen
Om de afmetingen en stabiliteit van het product te vergroten, is het verlagen van de matrijstemperatuur een effectieve methode. Een lagere temperatuur kan de krimpsnelheid van het product verminderen, waardoor de afmetingen constanter blijven.
Temperatuuruniformiteit in de mal
Als de temperatuur in verschillende delen van de matrijs varieert, leidt dit tot ongelijke koelsnelheden en dus verschillende krimpsnelheden. Dit heeft niet alleen invloed op de maatnauwkeurigheid, maar kan ook interne spanning en kromtrekken van het product veroorzaken.
Kortom, de juiste regeling van de matrijstemperatuur is essentieel om de maatnauwkeurigheid en kwaliteit van spuitgegoten producten te garanderen. Het aanpassen van de matrijstemperatuur regelt effectief de krimpsnelheid van het product en de dimensionale stabiliteit, waardoor de productkwaliteit gegarandeerd wordt.
Geadviseerde Vormtemperatuur voor Semi-Kristallijne Plastieken
De keuze van de juiste matrijstemperatuur is cruciaal voor semikristallijne kunststoffen:
Problemen met lage schimmeltemperaturen
Wanneer dergelijke kunststoffen bij lagere matrijstemperaturen worden geïnjecteerd, wordt hun moleculaire uitlijning beperkt, wat verdere kristallisatie verhindert. Producten die op deze manier worden gevormd, zijn geneigd opnieuw uit te lijnen en te kristalliseren wanneer ze tijdens gebruik of secundaire verwerking worden blootgesteld aan hoge temperaturen, wat leidt tot vervorming ver onder hun warmteafbuigingstemperatuur (HDT).
Aanbevolen praktijk
Het is aan te raden om deze kunststoffen te produceren bij matrijstemperaturen dicht bij hun kristallisatietemperatuur. Dit zorgt ervoor dat de producten volledig kristalliseren tijdens de spuitgietfase, waardoor nakristallisatie en krimp die in omgevingen met hoge temperaturen kunnen optreden, worden vermeden.
Samengevat is het kiezen van de juiste matrijstemperatuur van vitaal belang voor semikristallijne kunststoffen. Het verbetert de kwaliteit en stabiliteit van de producten en voorkomt vervorming en kwaliteitsverlies bij hoge temperaturen.
Problemen met te hoge schimmeltemperatuur
Als de matrijstemperatuur te hoog is, kunnen er verschillende problemen ontstaan:
Overmatige stroming die leidt tot flitsen
Hoge matrijstemperaturen verhogen de vloeibaarheid van de plastic smelt, wat leidt tot de vorming van flash. Flash is het overtollige dunne laagje kunststof dat over de randen van de mal uitvloeit.
Moeite met uitwerpen en vervorming
Een te hoge matrijstemperatuur kan het moeilijk maken om het product te vormen en uit de matrijs te werpen. Als het product wordt uitgeworpen bij een temperatuur die hoger is dan de warmteafbuigingstemperatuur, kan het vervormen, wat de kwaliteit beïnvloedt.
Problemen met gietstaal
Bij hoge temperaturen kunnen bepaalde matrijsstaalsoorten overmatige thermische vervorming ondergaan, wat kan leiden tot het “vastlopen” van de matrijs of het niet goed kunnen openen van de matrijs. Dit vereist het gebruik van speciale staalsoorten met lage thermische vervorming voor matrijzen die in omgevingen met hoge temperaturen werken.
Daarom is matrijskoeling van cruciaal belang, een vitaal aspect bij de productie van de meeste spuitgietproducten. Een goede regeling van de matrijstemperatuur verbetert niet alleen de productkwaliteit, maar voorkomt ook schade aan de matrijs en zorgt voor een vlotte productie.
Methoden om de schimmel temperatuur te regelen
De regeling van de matrijstemperatuur bij spuitgieten wordt voornamelijk ingedeeld in het koelen en verwarmen van de matrijs, met de volgende details:
Methoden voor het koelen van schimmels
Er zijn verschillende methoden om spuitgietmatrijzen te koelen:
Waterkoeling op kamertemperatuur: De meest voorkomende koelmethode maakt gebruik van koeltorenwater om de matrijs te koelen, waarbij de watertemperatuur dicht bij de omgevingstemperatuur wordt gebracht. Deze methode is economisch, praktisch en geschikt voor de meeste standaard spuitgietwerkzaamheden.
Gekoeld water koeling: Wanneer snellere koeling nodig is, wordt een koelmachine gebruikt. Door de watertemperatuur doorgaans tussen 13-17°C in te stellen, kan de matrijstemperatuur nauwkeuriger worden geregeld, geschikt voor situaties waarin hoge precisie en productie-efficiëntie nodig zijn.
Luchtkoeling: In sommige gevallen, als de matrijstemperatuur gemakkelijk de werktemperatuur bereikt, of als het product geen strikte temperatuurregeling vereist, kan omgevingslucht worden gebruikt voor koeling. Deze methode vereist geen aansluiting van koelwatercircuits en verwarmingsbuizen, maar wordt minder vaak toegepast en alleen onder specifieke omstandigheden gebruikt.
Methoden voor schimmelverwarming
Er worden verschillende methoden gebruikt om spuitgietmatrijzen te verwarmen, elk met zijn eigen kenmerken en toepassingen:
Verwarming met temperatuurregelaar: Een veelgebruikte verwarmingsmethode, waarbij temperatuurregelaars worden gebruikt die opties voor waterverwarming en olieverwarming bieden. Waterverwarming is geschikt voor matrijstemperaturen onder 100°C, terwijl olieverwarming wordt gebruikt voor temperaturen boven 100°C. Voor sommige kunststoffen bij hoge temperaturen die matrijstemperaturen tot zelfs 200°C vereisen, wordt olieverwarming bijzonder belangrijk.
Elektrische spoelverwarming: Dit is een kosteneffectieve verwarmingsmethode, maar het nadeel is mogelijke ongelijkmatige verwarming, wat de productkwaliteit kan beïnvloeden. Daarom is het mogelijk niet geschikt voor producties waarbij gelijkmatige verwarming cruciaal is.
Isolatieplaten: Om de verwarmingsefficiëntie te verbeteren en warmteverlies te verminderen, gebruiken sommige matrijzen isolatieplaten. Deze methode helpt stabiele matrijstemperaturen te handhaven en vermindert tegelijkertijd het energieverbruik.
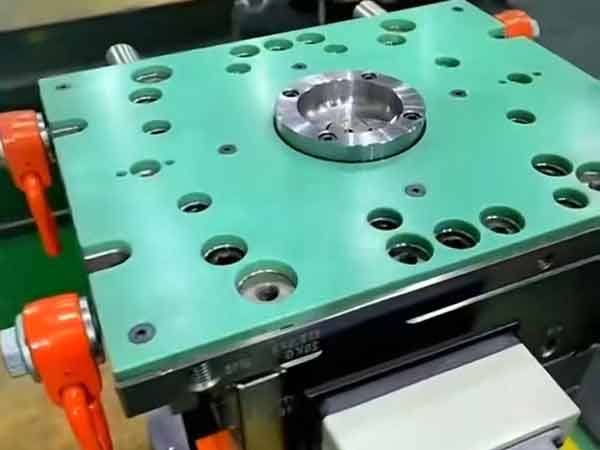
Snelle koeling en verwarming van schimmels
Mold rapid cooling and heating, ook wel “Rapid Heat Cycle Molding” (RHCM) genoemd, is een gespecialiseerde behandelingstechniek voor spuitgietmatrijzen. Tijdens dit proces wordt de matrijs snel verwarmd tot een temperatuur hoger dan het smeltpunt van het plastic om de plasticstroming te vergemakkelijken en de matrijs te vullen. Zodra het plastic de matrijs vult, wordt de temperatuur wordt snel verlaagd om de afkoeling en stolling van het plastic te versnellen, waardoor de vormcyclus wordt verkort.
De technologie voor snelle koeling en verwarming is geschikt voor hoogprecisieproducten met hoge eisen aan oppervlaktekwaliteit, zoals transparante plastic producten en artikelen met een hoogglanzend oppervlak. Deze techniek vereist nauwkeurige temperatuurregeling en een efficiënt verwarmings- en koelsysteem, wat hoge eisen stelt aan matrijsontwerp en -productie.
Vanwege het hoge energieverbruik tijdens de productie is het gebruik ervan echter beperkt en meestal voorbehouden aan speciale gelegenheden.
Conclusie
Kortom, het begrijpen en nauwkeurig toepassen van de matrijstemperatuurinstellingen is van cruciaal belang bij spuitgieten. Het zorgt niet alleen voor de integriteit en kwaliteit van het eindproduct, maar beïnvloedt ook aanzienlijk de efficiëntie van het productieproces.
Van ABS tot PEEK, elk materiaal vraagt om een genuanceerde benadering van temperatuurbeheersing. Door deze richtlijnen te volgen en ze aan te passen aan de specifieke vereisten van elke kunststof, kunnen fabrikanten een superieure productkwaliteit bereiken, defecten tot een minimum beperken en cyclustijden optimaliseren. Onthoud dat de sleutel tot succesvol spuitgieten ligt in het nauwgezette beheer van de matrijstemperaturen.