


Indice dei contenuti
ToggleL'importanza dell'ispezione dei pezzi stampati a iniezione
L'ispezione qualità dei pezzi stampati a iniezione è fondamentale per garantire le prestazioni e l'affidabilità dei prodotti in plastica. I prodotti in plastica sono utilizzati in vari settori come automobili, dispositivi elettronici ed elettrodomestici. Di conseguenza, la loro qualità influisce direttamente sulle prestazioni e sulla durata di questi prodotti. L'ispezione qualità non è solo un esame del prodotto aspetto ma, cosa ancora più importante, un mezzo per garantirne funzionalità e sicurezza. Questo processo riflette il livello produttivo e le capacità di gestione della qualità del produttore.
Per i prodotti stampati a iniezione, il rispetto di rigorosi requisiti estetici e funzionali è essenziale, in particolare in termini di la corrispondenza delle dimensioni con i relativi componenti. Anche difetti minimi possono portare a un calo delle prestazioni complessive del prodotto o causare malfunzionamenti. Pertanto, un'ispezione qualità precisa e sistematica è la chiave per garantire prodotti di alta qualità. Questo assicura la loro stabilità e affidabilità nelle applicazioni pratiche.
Aspetti chiave dell'ispezione nella produzione di prodotti in plastica
In genere, implementiamo queste procedure di controllo della qualità durante le varie fasi della produzione:
1. DFM e Mold Flow Analysis: Prima della produzione degli stampi, è essenziale studiare e confermare la maturità del design del prodotto e design dello stampo. È cruciale identificare potenziali difetti di stampaggio a iniezione e pianificare strategie per minimizzare i loro rischi.
2. Test del materiale: Talvolta, prima di produrre i prodotti in plastica, è necessario eseguire test di prestazione dei materiali per garantire che soddisfino i requisiti e che i loro parametri di calibrazione siano accurati.
3. Ispezione in processo: Durante il processo di produzione dei prodotti in plastica, le aree principali di ispezione sono aspetto e precisione dimensionale.
Ispezione dell'aspetto si concentra principalmente sulla qualità superficiale del prodotto. Ciò include il controllo della coerenza del colore del prodotto, se la lucentezza soddisfa gli standard richiesti e se la superficie è liscia e priva di difetti.
Ispezione dimensionale comporta misurazioni precise delle dimensioni vitali per l'assemblaggio o l'uso del prodotto. Strumenti come calibri e calibri passa-non passa sono spesso utilizzati in questo processo. L'accuratezza di queste dimensioni è critica per garantire che il prodotto possa integrarsi correttamente con altri componenti e mantenere la sua funzionalità complessiva.
Naturalmente, alcuni prodotti possono richiedere ulteriori test, compresi quelli distruttivi. Tuttavia, grazie a questi due tipi di ispezioni, la qualità dei prodotti in plastica può essere efficacemente garantita per soddisfare gli standard previsti durante la produzione, assicurando così le prestazioni e l'affidabilità del prodotto finale.
Ispezione dell'aspetto dei prodotti
Durante il processo di ispezione visiva dei prodotti, l'ispezione manuale ispezione visiva è comunemente utilizzata. Quando il volume di produzione è elevato, per garantire l'accuratezza e migliorare l'efficienza, sistemi di telecamere combinati con intelligenza artificiale tecnologia vengono impiegati per l'ispezione.
requisiti per l'ambiente luminoso
Un'adeguata illuminazione naturale è sicuramente la più ideale. Quando è necessario ricorrere all'illuminazione artificiale, questa deve soddisfare le seguenti condizioni:
Le condizioni di illuminazione dell'ambiente di ispezione devono soddisfare standard specifici, tra cui:
Temperatura di colore della sorgente luminosa: La sorgente luminosa deve conformarsi ai requisiti del cliente o agli standard, scegliendo tipicamente una temperatura di colore temperatura di colore di 5000K o 6500K per simulare la luce naturale. Questo aiuta a osservare accuratamente il colore e la texture del prodotto.
Resa cromatica: L'indice di resa cromatica della sorgente luminosa deve essere superiore a Ra>90, per visualizzare correttamente e chiaramente il vero colore del prodotto.
Luminosità della sorgente luminosa: Una luminosità appropriata è fondamentale. Generalmente, l'illuminamento della luce riflessa dovrebbe essere intorno a 2000Lux (+/-500Lux), e la luminosità per la luce trasmessa dovrebbe essere circa 1270cd/m², facilitando un'osservazione dettagliata.
Uniformità dell'illuminazione: L'illuminazione deve essere uniforme, garantendo che la luminosità in qualsiasi punto della superficie illuminata non sia inferiore alla luminosità centrale, per osservare uniformemente l'intera superficie del prodotto.
Elementi di controllo dell'aspetto
Gli aspetti specifici dell'ispezione dell'aspetto si concentrano su quanto segue:
Colore e lucentezza: Il colore e la lucentezza del prodotto vengono controllati per verificarne la coerenza con il campione standard (campione master). Questo può essere fatto tramite ispezione visiva manuale o utilizzando un colorimetro, notando che è necessaria un'area piana del prodotto per il test con il colorimetro.
Qualità superficiale del prodotto: Viene condotta un'ispezione accurata per garantire che la superficie del prodotto sia uniforme e omogenea, e priva di graffi, linee di flusso, linee di saldatura, splay, deformazioni, bolle, deformazioni o difetti di stampaggio a iniezione. Questi problemi possono influire sia sull'estetica che sulla funzionalità del prodotto.
Grazie a queste ispezioni dettagliate, è possibile garantire efficacemente la qualità estetica dei prodotti, soddisfacendo gli standard di produzione e le richieste dei clienti.
Ispezione dimensionale dei prodotti
L'ispezione dimensionale dei prodotti richiede più tempo, conoscenze professionali più approfondite e maggiori capacità analitiche e tecniche rispetto all'ispezione visiva. L'ispezione dimensionale può essere classificata in due tipi:
Misurazione a contatto coinvolge strumenti come calibri, micrometri e macchine di misura a coordinate (CMM). I primi due metodi richiedono notevole esperienza e attenzione da parte dell'operatore per garantire l'accuratezza, mentre le CMM richiedono programmazione e configurazione che richiede tempo. Inoltre, a causa del contatto fisico, questi metodi potrebbero deformare leggermente il prodotto, influenzando l'accuratezza delle misurazioni.
Misurazione senza contatto utilizza strumenti come proiettori, strumenti di misurazione di immagini e scanner, misurando i prodotti in modo ottico o elettronico. Sebbene questo metodo presenti un certo margine di errore, è più adatto per parti minuscole o dettagli molto piccoli che i metodi tradizionali non riescono a misurare con precisione.
Utilizzo di calibri di ispezione per compensare la deformazione del pezzo
Data la morbidezza e l'elasticità della plastica, la misurazione precisa delle sue dimensioni può essere particolarmente impegnativa, soprattutto per i prodotti più grandi o per le aree che richiedono un montaggio preciso. Ad esempio, quando si misura una superficie di raccordo circolare, la leggera deformazione dei prodotti stampati a iniezione può far apparire il cerchio leggermente ellittico. Gli strumenti di misura a contatto, come i calibri, possono mostrare leggere variazioni di diametro in diversi punti, ma il diametro medio può comunque rientrare in limiti accettabili.
Calibri per l'ispezione dei metalli
In questi casi, per la misurazione si possono utilizzare calibri metallici lavorati CNC appositamente realizzati. Questi calibri, realizzati in base ai contorni esatti delle parti in plastica, possono riflettere con maggiore precisione le dimensioni reali del prodotto, in quanto eliminano l'influenza della flessione o della deformazione. Questo metodo permette di cogliere con maggiore precisione le dimensioni del prodotto, assicurando la conformità ai requisiti progettuali e funzionali.
Esempio 1
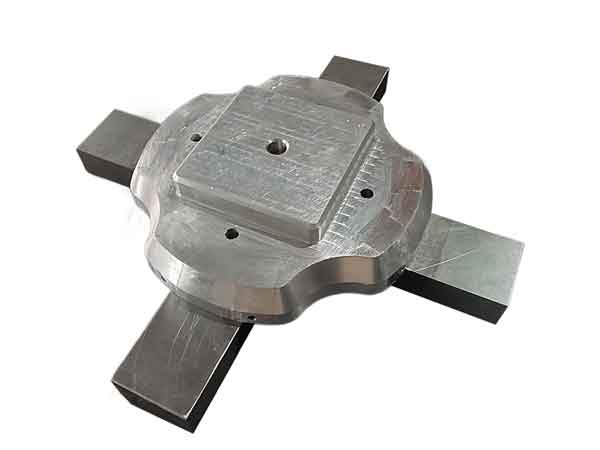
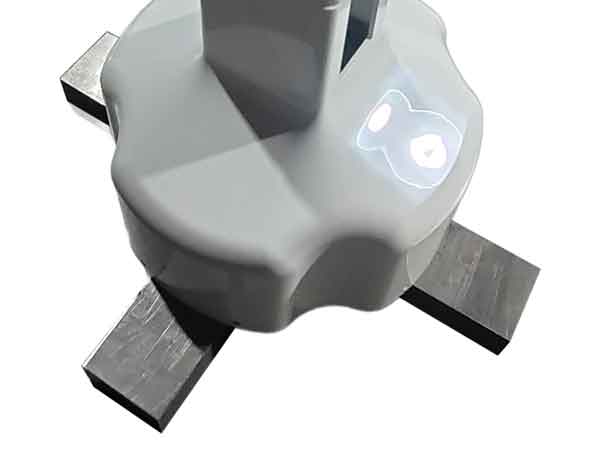
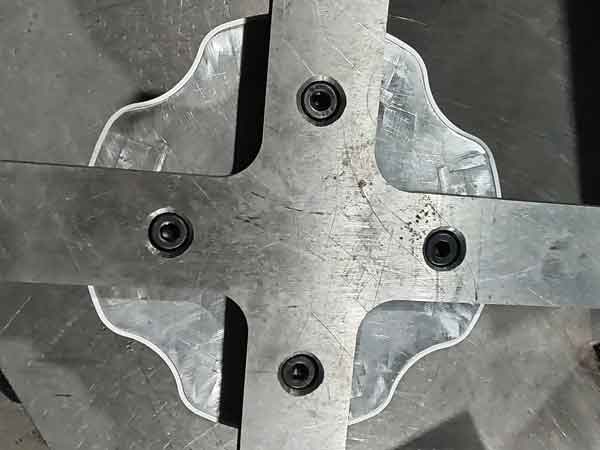
L'esempio 1 fornisce un ottimo caso pratico. Utilizzando questo calibro di ispezione, possiamo verificare la tenuta o l'allentamento dell'accoppiamento con le parti corrispondenti. La sua superficie di accoppiamento segue la contorno lungo l'intera circonferenza.
A causa di una tale ampia estensione, unitamente alla potenziale moderata deformazione entro limiti ragionevoli, del prodotto, diventa difficile misurare con precisione le dimensioni del contorno utilizzando calibri o una macchina di misura a coordinate.
Quando utilizziamo il calibro di ispezione mostrato nell'immagine per la misurazione, possiamo percepire la tenuta dell'accoppiamento e valutare visivamente se il contorno si allinea perfettamente con il calibro. Questo metodo ci aiuta a rilevare la presenza di eventuali ritiro locale non uniforme.
Esempio 2
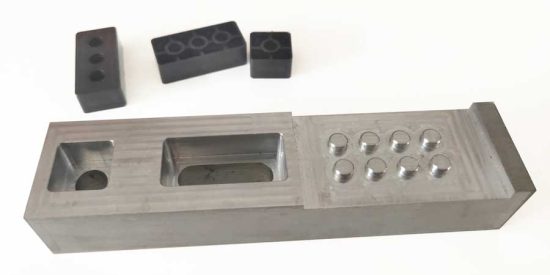
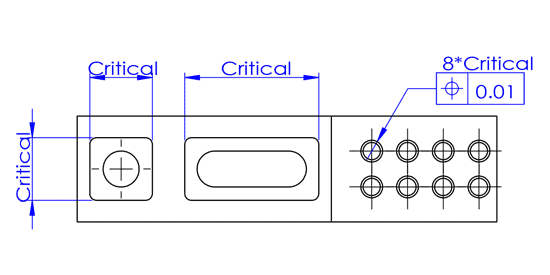
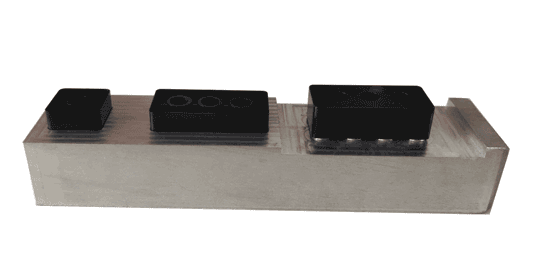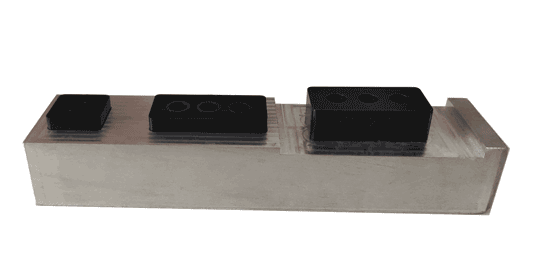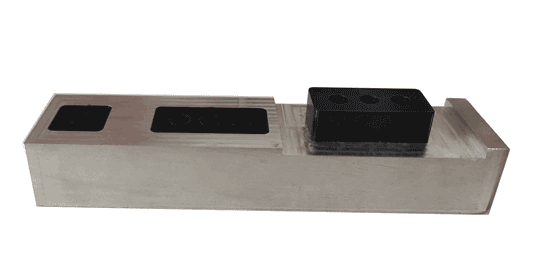
L'Esempio 2 è in qualche modo simile all'Esempio 1. Entrambi i prodotti devono soddisfare più relazioni di assemblaggio.
Tuttavia, per le parti rettangolari a parete sottile, potrebbe verificarsi una leggera deformazione verso l'interno nella sezione centrale, portando a misurazioni più piccole quando si utilizzano calibri. Pertanto, l'uso di tali calibri di ispezione produce risultati più diretti e accurati, poiché gli elementi che testano sono gli stessi di quelli nello scenario di applicazione reale.
Calibri in plastica stampati in 3D
Per le situazioni in cui i requisiti di precisione non sono estremamente severi, come ad esempio le tolleranze entro +/-0,10-0,15 mm, si può prendere in considerazione la tecnologia di stampa 3D per la creazione di campioni, seguita dalla lavorazione CNC dei calibri metallici. Questo approccio è economico e rapido: i campioni stampati in 3D vengono solitamente realizzati in 1-2 giorni, accelerando in modo significativo l'intero processo di produzione.
Esempio 3
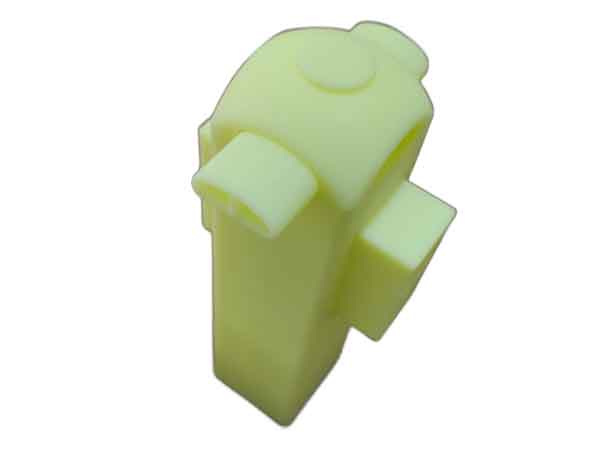
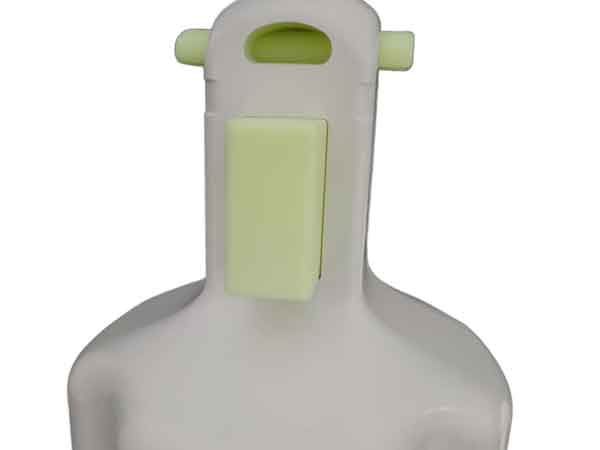
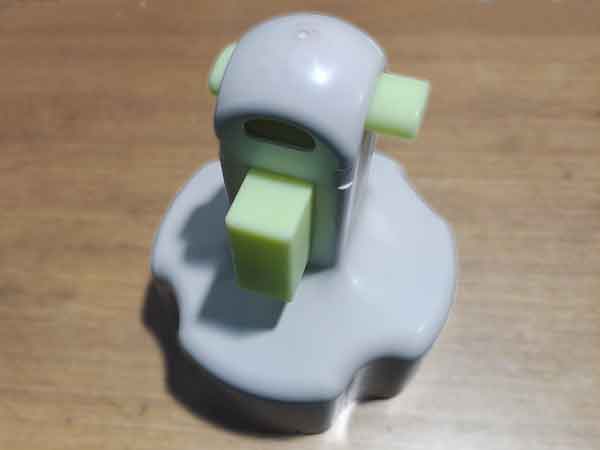
L'esempio 3 fornisce un esempio di ispezione delle dimensioni relative all'assemblaggio. Il posizionamento e le dimensioni delle aperture in questo pezzo sono direttamente collegati al processo di assemblaggio.
Il calibro di ispezione illustrato cattura accuratamente le dimensioni rilevanti basate sui riferimenti di assemblaggio, consentendo una rapida verifica dell'affidabilità dimensionale del prodotto senza dover assemblare l'intero prodotto.
In questo contesto di assemblaggio, una deviazione di ±0,15 mm è accettabile e i campioni di plastica stampati in 3D possono generalmente raggiungere questo livello di precisione.
La progettazione di questi calibri è un aspetto critico del processo di ispezione dimensionale. I calibri ben progettati non solo misurano con precisione le dimensioni, ma migliorano anche l'efficienza dell'ispezione e riducono i costi di produzione. La progettazione deve tenere conto delle caratteristiche specifiche del prodotto e delle esigenze di misura, assicurando che i calibri soddisfino i requisiti di accuratezza e siano pratici da usare sulle linee di produzione. Essi sostituiscono il montaggio dei pezzi per controllare le dimensioni chiave.
L'uso di calibri per misurare l'accoppiamento delle parti può fornire una sensazione intuitiva di quanto sia stretto o allentato l'accoppiamento, ma non può offrire una misurazione quantificata. Pertanto, ogni ispezione richiede una valutazione attenta dell'accoppiamento, che inevitabilmente comporta un giudizio soggettivo. A volte, è più efficace combinare l'uso di calibri con un calibro a corsoio.
Inoltre, valutare l'adattamento in base alla tenuta è un approccio ragionevole. Le tolleranze dimensionali definite manualmente non sempre rappresentano l'adattamento ideale. Questo metodo aiuta a trovare l'intervallo di tolleranza più adatto per l'accoppiamento.
Conclusione
In conclusione, un'efficace ispezione della qualità dei prodotti stampati a iniezione, che comprenda sia l'aspetto che i controlli dimensionali, è fondamentale per mantenere elevati gli standard di produzione. L'utilizzo di una combinazione di metodi manuali e tecnologici avanzati garantisce precisione ed efficienza.
Le sfide poste dalla natura dei materiali plastici, come la morbidezza, l'elasticità e il ritiro nel processo di stampaggio, richiedono precisione nelle tecniche di misura e nella progettazione degli utensili. Adottando queste rigorose pratiche di ispezione, i produttori possono garantire l'affidabilità e la funzionalità dei loro prodotti, soddisfacendo sia gli standard industriali che le aspettative dei consumatori.
