


Table des matières
ToggleL'importance de l'inspection des pièces moulées par injection
L'inspection de la qualité des pièces moulées par injection est cruciale pour garantir les performances et la fiabilité des produits plastiques. Les produits plastiques sont utilisés dans divers domaines tels que les automobiles, les appareils électroniques et les appareils ménagers. Par conséquent, leur qualité affecte directement les performances et la durabilité de ces produits. L'inspection de la qualité n'est pas seulement un examen du produit apparence mais surtout un moyen de garantir sa fonctionnalité et sécurité. Ce processus reflète le niveau de production et les capacités de gestion de la qualité du fabricant.
Pour les produits moulés par injection, répondant à des exigences strictes en matière d'apparence et de fonctionnalité est essentiel, notamment en termes d' avec des dimensions correspondant aux piècescorrespondantes. Même des défauts mineurs peuvent entraîner une baisse des performances globales du produit ou provoquer des dysfonctionnements. Par conséquent, une inspection de la qualité précise et systématique est essentielle pour garantir des produits de haute qualité. Cela assure leur stabilité et leur fiabilité dans les applications pratiques.
Aspects clés de l'inspection dans la production de produits en plastique
En règle générale, nous mettons en œuvre ces procédures de contrôle de la qualité à différents stades de la production :
1. Analyse DFM et Mold Flow: Avant la production des moules, il est essentiel d'étudier et de confirmer la maturité de conception du produit et conception du moule. Il est crucial d'identifier les défauts potentiels de moulage par injection et d'élaborer des stratégies pour minimiser leurs risques.
2. Essai des matériaux : Parfois, avant de produire des produits plastiques, des tests de performance des matériaux sont nécessaires pour s'assurer qu'ils répondent aux exigences et que leurs paramètres de calibration sont précis.
3. Inspection en cours de processus : Pendant le processus de production des produits plastiques, les principaux domaines d'inspection sont apparence et précision dimensionnelle.
Inspection de l'apparence se concentre principalement sur la qualité de surface du produit. Cela inclut la vérification de la cohérence de la couleur du produit, si la brillance répond aux normes requises, et si la surface est lisse et exempte de défauts.
Contrôle dimensionnel implique des mesures précises de dimensions essentielles pour l'assemblage ou l'utilisation du produit. Des outils tels que des pieds à coulisse et des calibres go/no-go sont souvent utilisés dans ce processus. La précision de ces dimensions est critique pour garantir que le produit puisse s'intégrer correctement avec d'autres composants et maintenir sa fonctionnalité globale.
Bien entendu, certains produits peuvent nécessiter des tests supplémentaires, y compris des tests destructifs. Cependant, grâce à ces deux types d'inspections, la qualité des produits en plastique peut être efficacement garantie pour répondre aux normes attendues au cours de la production, assurant ainsi la performance et la fiabilité du produit final.
Contrôle de l'apparence des produits
Lors du processus d'inspection visuelle des produits, l'inspection inspection visuelle manuelle est couramment utilisée. Lorsqu'il y a un volume de production élevé, pour garantir la précision et améliorer l'efficacité, des systèmes de caméras combinés à l'intelligence artificielle la technologie est employée pour l'inspection.
exigences en matière d'environnement lumineux
Un éclairage naturel adéquat est certainement l'idéal. Lorsque l'éclairage artificiel est nécessaire, il doit répondre aux conditions suivantes :
Les conditions d'éclairage dans l'environnement d'inspection doivent répondre à des normes spécifiques, notamment
Température de couleur de la source lumineuse : La source lumineuse doit être conforme aux exigences du client ou aux normes, en choisissant généralement une température de couleur de 5000K ou 6500K pour simuler la lumière naturelle. Cela aide à observer précisément la couleur et la texture du produit.
Rendu des couleurs : L'indice de rendu des couleurs de la source lumineuse doit être supérieur à Ra>90, afin d'afficher correctement et clairement la couleur réelle du produit.
Luminosité de la source lumineuse : Une luminosité appropriée est essentielle. Généralement, l'éclairement de la lumière réfléchie doit être d'environ 2000Lux (+/-500Lux), et la luminosité pour la lumière transmise doit être d'environ 1270cd/m², facilitant une observation détaillée.
Uniformité de l'éclairage : L'éclairage doit être uniforme, garantissant que la luminosité en tout point de la surface éclairée ne soit pas inférieure à la luminosité centrale, afin d'observer uniformément toute la surface du produit.
Éléments d'inspection de l'apparence
Les aspects spécifiques de l'inspection de l'apparence se concentrent sur les points suivants :
Couleur et brillance : La couleur et la brillance du produit sont vérifiées pour leur cohérence avec l'échantillon standard (échantillon de référence). Cela peut être fait par inspection visuelle manuelle ou en utilisant un colorimètre, en notant qu'une zone plane du produit est nécessaire pour le test au colorimètre.
Qualité de surface du produit : Une inspection minutieuse est effectuée pour s'assurer que la surface du produit est uniforme et homogène, et exempte de rayures, de marques d'écoulement, de lignes de soudure, de stries, de gauchissement, de bulles, de déformation ou de défauts de moulage par injection. Ces problèmes peuvent affecter à la fois l'esthétique et la fonctionnalité du produit.
Grâce à ces inspections détaillées, la qualité de l'apparence des produits peut être garantie efficacement, ce qui permet de respecter les normes de production et les exigences des clients.
Inspection dimensionnelle des produits
L'inspection dimensionnelle des produits nécessite plus de temps, des connaissances professionnelles plus approfondies et des compétences analytiques et techniques supérieures par rapport à l'inspection visuelle. L'inspection dimensionnelle peut être classée en deux types :
Mesure par contact implique des outils tels que des pieds à coulisse, des micromètres et des machines à mesurer tridimensionnelles (MMT). Les deux premières méthodes exigent une expérience considérable et une grande minutie de la part de l'opérateur pour garantir la précision, tandis que les MMT nécessitent une programmation et une configuration chronophage. De plus, en raison du contact physique, ces méthodes peuvent légèrement déformer le produit, affectant la précision des mesures.
Mesure sans contact utilise des outils tels que des projecteurs, des instruments de mesure d'image et des scanners, mesurant les produits de manière optique ou électronique. Bien que cette méthode présente une certaine marge d'erreur, elle est plus adaptée aux pièces minuscules ou aux très petits détails que les méthodes traditionnelles ne peuvent pas mesurer avec précision.
Utilisation de jauges d'inspection pour compenser la déformation des pièces
Étant donné la souplesse et l'élasticité du plastique, la mesure précise de ses dimensions peut s'avérer particulièrement difficile, notamment pour les produits de grande taille ou les zones nécessitant un ajustement précis. Par exemple, lors de la mesure d'une surface d'ajustement circulaire, la légère déformation des produits moulés par injection peut faire apparaître le cercle comme légèrement elliptique. Les outils de mesure par contact tels que les pieds à coulisse peuvent montrer de légères variations de diamètre en différents points, mais le diamètre moyen peut toujours se situer dans des limites acceptables.
Jauges d'inspection des métaux
Dans ce cas, des jauges métalliques usinées CNC spécialement fabriquées peuvent être utilisées pour les mesures. Ces jauges, fabriquées selon les contours exacts des pièces en plastique, peuvent refléter plus précisément les dimensions réelles du produit, car elles éliminent l'influence de la flexion ou de la déformation. Cette méthode permet de saisir avec plus de précision les dimensions du produit et de s'assurer qu'il répond aux exigences de conception et de fonctionnement.
Exemple 1
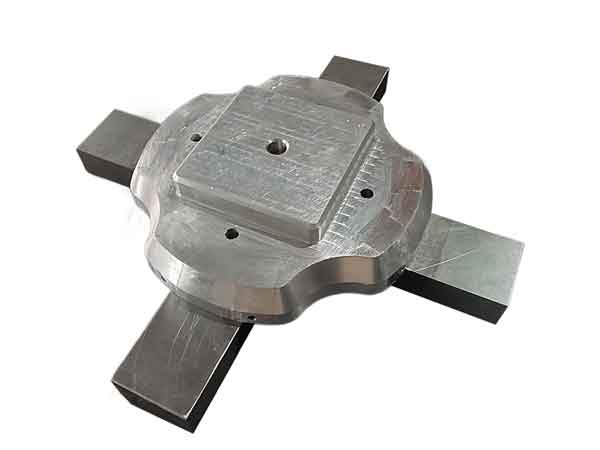
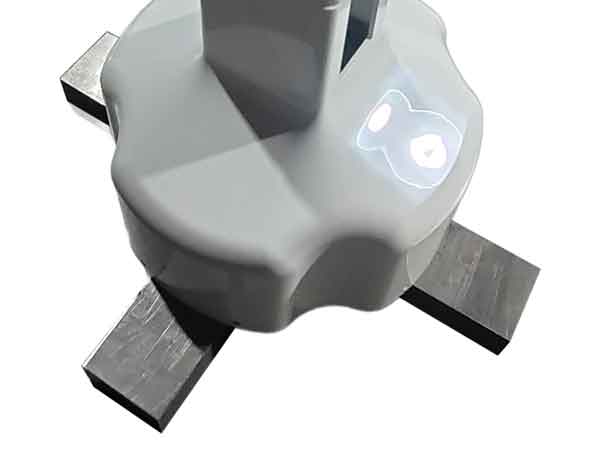
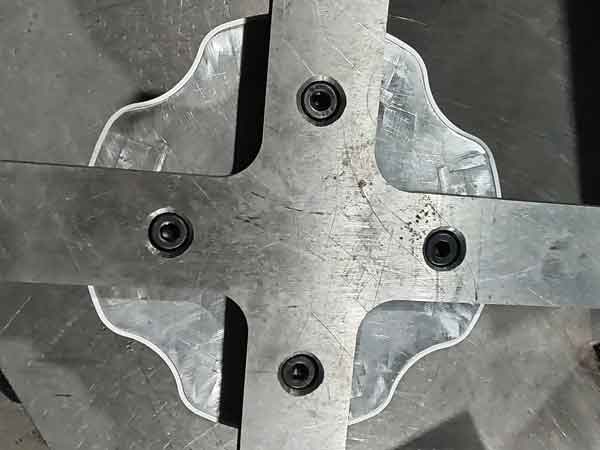
L'exemple 1 fournit un excellent cas pratique. En utilisant ce gabarit de contrôle, nous pouvons vérifier le serrage ou le jeu de son ajustement avec les pièces correspondantes. Sa surface d'ajustement suit le contour sur toute la circonférence.
En raison d'une telle large plage, couplé à la possible déformation dans des limites raisonnables, modérée du produit, il devient difficile de mesurer précisément ses dimensions de contour à l'aide d'un pied à coulisse ou d'une machine à mesurer tridimensionnelle.
Lorsque nous utilisons le gabarit de contrôle représenté sur l'image pour la mesure, nous pouvons ressentir la fermeté de l'ajustement et évaluer visuellement si le contour s'aligne parfaitement avec le gabarit. Cette méthode nous aide à détecter la présence de toute retrait local irrégulier.
Exemple 2
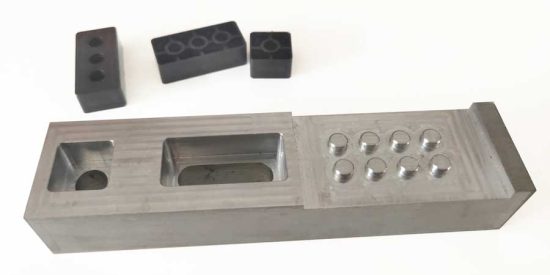
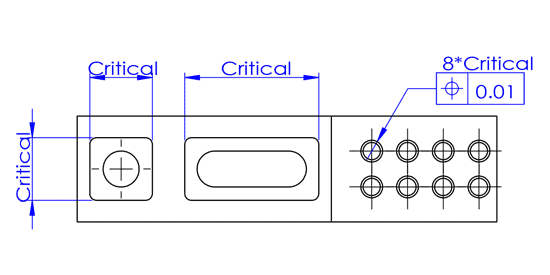
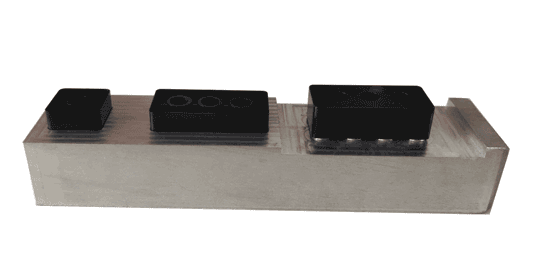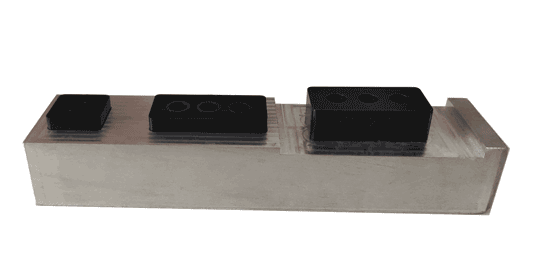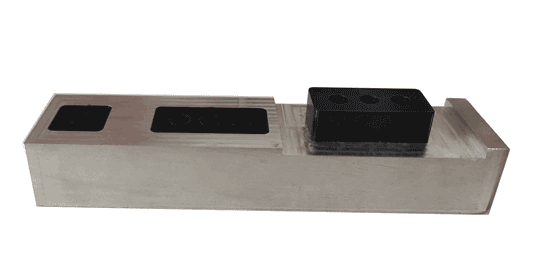
L'exemple 2 est quelque peu similaire à l'exemple 1. Les deux produits doivent respecter plusieurs relations d'assemblage.
Cependant, pour les pièces rectangulaires à paroi mince, il peut y avoir une légère déformation vers l'intérieur dans la section médiane, conduisant à des mesures plus petites lors de l'utilisation d'un pied à coulisse. Par conséquent, l'utilisation de tels gabarits de contrôle donne des résultats plus directs et précis, car les éléments qu'ils testent sont les mêmes que ceux du scénario d'application réel.
Jauges en plastique imprimées en 3D
Dans les situations où les exigences de précision ne sont pas extrêmement strictes, comme les tolérances de +/-0,10-0,15 mm, la technologie d'impression 3D peut être envisagée pour créer des échantillons, suivis par l'usinage CNC des jauges métalliques. Cette approche est rentable et rapide, les échantillons imprimés en 3D étant généralement réalisés en 1 à 2 jours, ce qui accélère considérablement l'ensemble du processus de production.
Exemple 3
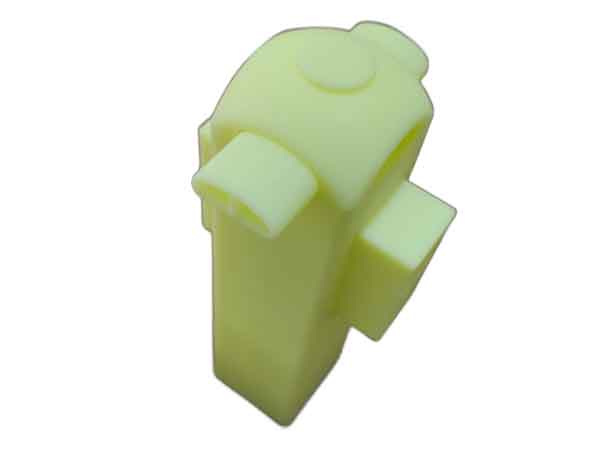
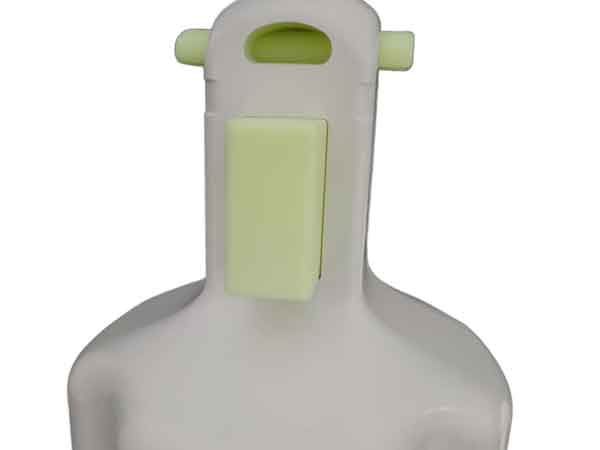
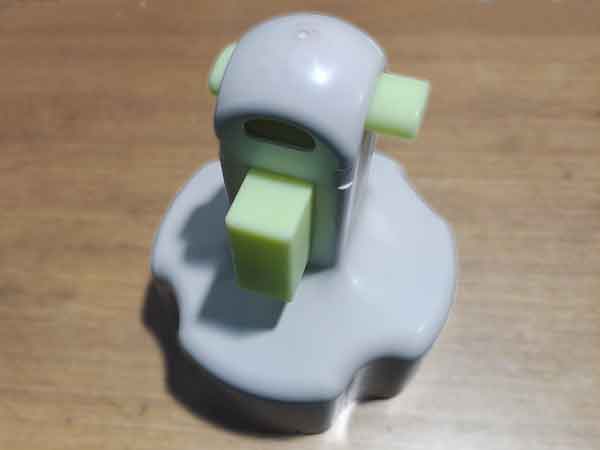
L'exemple 3 présente un cas d'inspection des dimensions liées à l'assemblage. Le positionnement et la taille des ouvertures de cette pièce sont directement liés au processus d'assemblage.
Le gabarit de contrôle illustré capture avec précision les dimensions pertinentes basées sur les références d'assemblage, permettant une vérification rapide de la fiabilité dimensionnelle du produit sans avoir à assembler le produit entier.
Dans ce contexte d'assemblage, un écart de ±0,15 mm est acceptable, et les échantillons de plastique imprimés en 3D peuvent généralement atteindre ce niveau de précision.
La conception de ces jauges est un aspect essentiel du processus de contrôle dimensionnel. Des jauges bien conçues permettent non seulement de mesurer les dimensions avec précision, mais aussi d'améliorer l'efficacité de l'inspection et de réduire les coûts de production. La conception doit prendre en compte les caractéristiques spécifiques du produit et les besoins de mesure, en veillant à ce que les jauges répondent aux exigences de précision et soient pratiques à utiliser sur les lignes de production. Ils remplacent l'ajustement des pièces pour vérifier les dimensions clés.
L'utilisation de gabarits pour mesurer l'ajustement des pièces peut donner une sensation intuitive du serrage ou du jeu de l'ajustement, mais elle ne peut pas fournir une mesure quantifiée. Par conséquent, chaque contrôle nécessite une évaluation minutieuse de l'ajustement, ce qui implique inévitablement un jugement subjectif. Parfois, il est plus efficace de combiner l'utilisation de gabarits avec un pied à coulisse.
En outre, l'évaluation de l'ajustement sur la base de l'étanchéité est une approche raisonnable. Les tolérances dimensionnelles définies manuellement ne représentent pas toujours l'ajustement le plus idéal. Cette méthode permet de trouver la plage de tolérance la plus appropriée pour l'ajustement.
Conclusion
En conclusion, une inspection efficace de la qualité des produits moulés par injection, englobant à la fois les contrôles de l'apparence et des dimensions, est essentielle pour maintenir des normes élevées dans la production. L'utilisation d'une combinaison de méthodes manuelles et technologiques avancées garantit la précision et l'efficacité.
Les défis posés par la nature des matériaux plastiques, tels que la souplesse, l'élasticité et le retrait dans le processus de moulage, nécessitent une précision dans les techniques de mesure et la conception des outils. En adoptant ces pratiques d'inspection rigoureuses, les fabricants peuvent garantir la fiabilité et la fonctionnalité de leurs produits, répondant ainsi aux normes industrielles et aux attentes des consommateurs.
