Inhoudsopgave
SchakelWaarom kiezen voor Boyan als uw fabrikant van kunststof tandwielen?
Tandwielen, als zeer nauwkeurige transmissiecomponenten, stellen hoge eisen aan hun fabrikanten: diepgaande kennis van tandwielen, geavanceerde productietechnieken, en een zeer verantwoordelijke houding.
Boyan voldoet aan deze criteria. Wij bieden uitgebreide diensten die alles omvatten, van ontwerp en vervaardigen naar inspectie.
In de volgende secties gaan we dieper in op de specifieke kenmerken van de afmetingen van kunststof tandwielen en het productieproces. Door dit artikel te lezen, krijgt u de nodige informatie om een weloverwogen beslissing te nemen. Kiezen voor Boyan betekent dat elk aspect van de productie aan de hoogste kwaliteitsnormen voldoet, waardoor uw behoeften perfect worden vervuld.
Voor- en nadelen van kunststof tandwielen
Over het algemeen zijn er zowel voor- als nadelen aan kunststof tandwielen. Ze worden hieronder kort opgesomd:
Voordelen:
1. Lagere productiekosten (voor grote volumes);
2. Lichtgewicht en lage inertie.
3. Zelfsmerend of werkt met minder smering;
4. Corrosiebestendig (sommige kunststoffen);
Trillingsdemping voor stillere werking;
5. Kan in complexe vormen worden gemaakt, waardoor het aantal onderdelen en de grootte van de totale assemblage worden verminderd.
Nadelen:
1. Hogere initiële kosten van de spuitgietmatrijzen;
2. Lagere draagcapaciteit;
3. Lagere precisie;
4. Slechtere dimensionale stabiliteit in omgevingen met hoge temperaturen of hoge luchtvochtigheid;
5. Slechtere materiaaleigenschappen in ruwe omgevingen (hoge temperaturen, vochtigheid, chemische corrosie, enz.).
Kunststof tandwielen worden meer gebruikt in toepassingen met lage snelheden, lichte belasting en lagere eisen aan de transmissienauwkeurigheid en daarom is een grotere speling toegestaan.
De parameters die het profiel van een tandwiel bepalen zijn onder andere:
- Module, die de grootte van de tanden dicteert
- Aantal tanden, die samen met de module de grootte van de steekcirkel van het tandwiel bepaalt;
- Drukhoek, Meestal 20°, maar 14,5° wordt ook gebruikt.
- Aanpassingscoëfficiënt addendum, waarbij tandwielen met een klein aantal tanden over het algemeen een positieve waarde kiezen, terwijl anderen voor 0 kunnen kiezen (om de hartafstand van tandwielen aan te passen, kan deze ook op een niet-nulwaarde worden ingesteld).
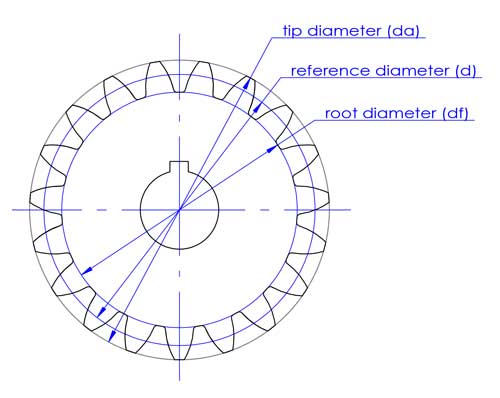
Met deze 4 parameters kan de contour van een rechte tandwiel worden gedefinieerd. Voor schuine tandwielen is de helixhoek moet ook worden bepaald.
Tips: Voor metalen tandwielen die met snijgereedschap worden vervaardigd, worden standaardparameters gebruikt vanwege de standaardisatie en serialisatie van het gereedschap.
Echter, voor kunststof tandwielen, aangezien de matrijzen niet met tandwielsnijgereedschap worden gemaakt, elke gekozen parameter kan worden gebruikt. Niettemin worden omwille van ontwerp, inspectie en andere eisen standaardparameters aanbevolen.
Inzicht in deze parameters is nog maar het begin van een tandwielontwerp; diepgaande kennis en uitgebreide ervaring zijn cruciaal.
Fabrikanten van tandwielmallen kunnen dankzij een gedetailleerd 3D-ontwerp nauwkeurig repliceren op basis van de verstrekte gegevens, zelfs als ze geen gespecialiseerde kennis hebben van tandwielen. Toch blijft inzicht in de ontwerpprincipes van tandwielen cruciaal om de hoogste kwaliteitscontrole te garanderen.
Hoe de bewerkingsnauwkeurigheid van kunststof tandwielmallen te garanderen
Om de vereiste precisie bij het spuitgieten van kunststof tandwielen te bereiken, is het cruciaal om hoogprecieze bewerkingstechnieken te gebruiken, zoals draad-EDM met lage snelheid, helicoidale spiegelafwerking EDM, en het gebruik van draai- en freescentra samen met andere geavanceerde CNC-machines.
Tijdens deze bewerkingen is een zorgvuldige uitlijning en kalibratie van het werkstuk op elke machineklem essentieel om concentriciteit te behouden.
Bovendien is het nauwkeurig meten van afmetingen noodzakelijk om de nauwkeurigheid van gereedschapscompensatie. Gezien de inherente precisie van de machines, komen onnauwkeurigheden vaak voort uit onjuiste gereedschapscompensatie. Daarom is het, door selectief bepaalde kritische afmetingen te meten en hun nauwkeurigheid te waarborgen, redelijk om aan te nemen dat andere afmetingen ook nauwkeurig zullen zijn, waardoor het bewerkingsproces wordt gestroomlijnd.
Een casestudy over de productie van rechte en schuine tandwielen
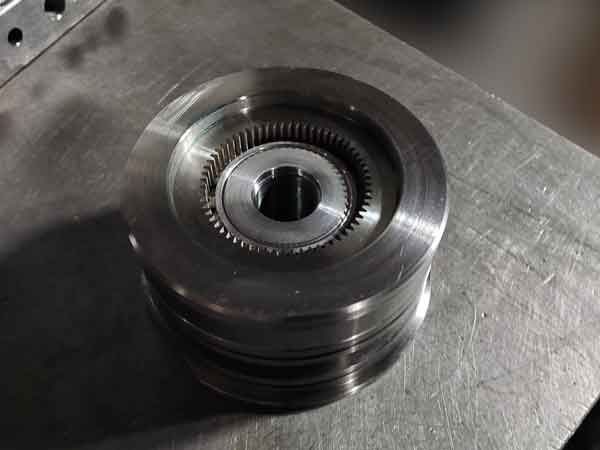
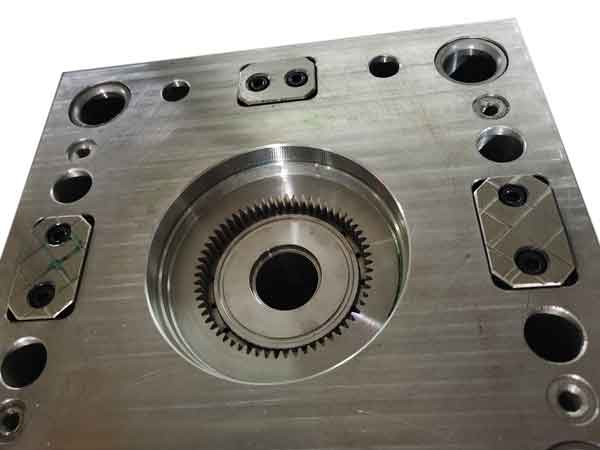
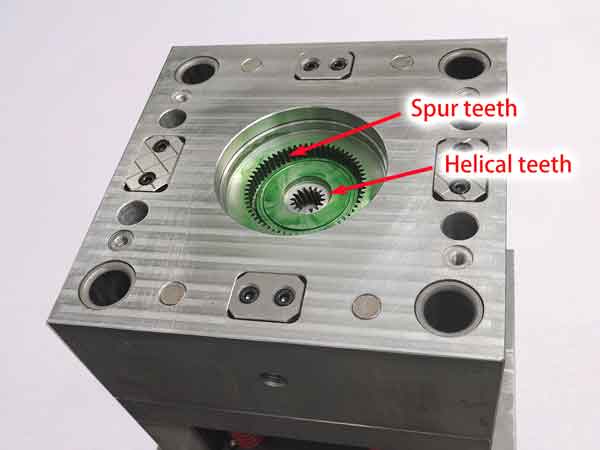
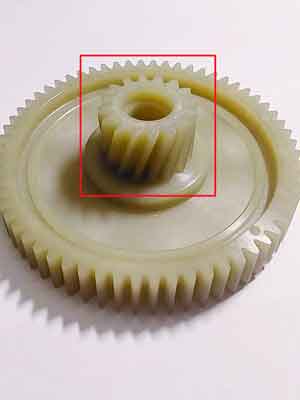
Dit voorbeeld illustreert een effectieve methode voor het vervaardigen van matrijzen voor kunststof tandwielen, specifiek voor een tweetraps tandwiel met kleinere schuine tanden en grotere rechte tanden.
Het rechte tandwielgedeelte wordt bewerkt op een inzetstuk bevestigd aan de matrijskern. De rechte tandprofielen worden vervaardigd met behulp van langzame draadvonken, wat zorgt voor nauwkeurige vormen.
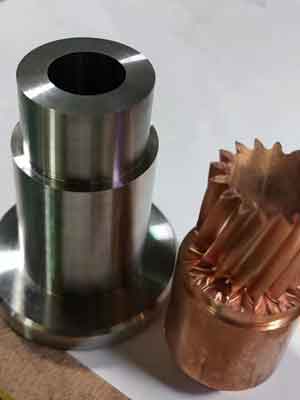
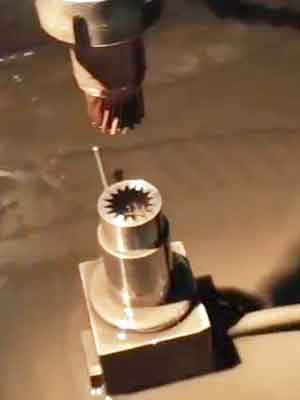
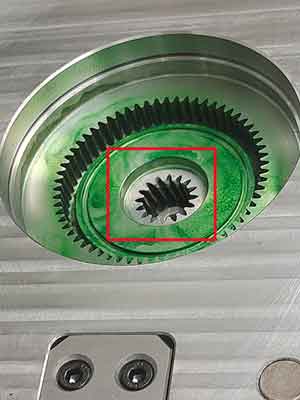
Omgekeerd wordt het sectie met schuine tandwielen gevormd door een beweegbaar matrijsdeel gemonteerd op een lager, waardoor het tijdens het ontvormen kan roteren volgens de helixhoek, wat het uitwerpen van het tandwiel vergemakkelijkt. De profielen van deze tanden worden gecreëerd met helische spiegelafwerking EDM.
Om de nauwkeurigheid van de geproduceerde tandwielen te garanderen, moeten beide componenten die de tandprofielen vormen zich houden aan strikte normen voor productie- en assemblageprecisie. Dit omvat het waarborgen van coaxialiteit, vlakheid, parallellisme en de precisie van de tandprofielen.
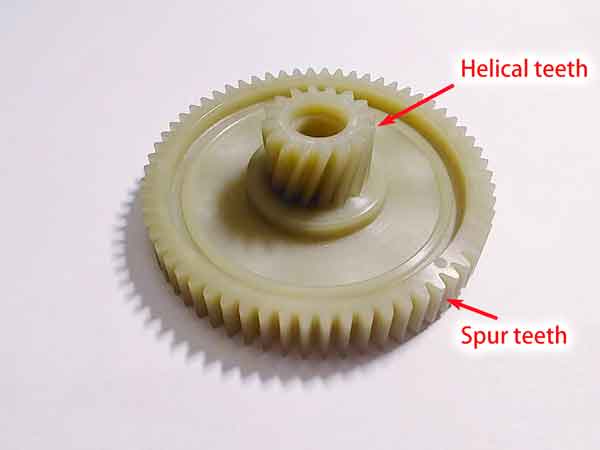
Zo worden de spiraalvormige tanden in de mal gemaakt:
Uitdagingen en oplossingen voor precisie bij de productie van kunststof tandwielen
Kunststof tandwielen worden veel gebruikt in de moderne industrie, maar hun fabricageprecisie kan worden beïnvloed door verschillende factoren, waardoor ze minder nauwkeurig zijn dan CNC-bewerkte metalen tandwielen. De belangrijkste problemen zijn onder andere:
Precisie van matrijsvervaardiging Bij het maken van matrijzen kunnen tandwielen die geen hoge precisie vereisen, mogelijk goedkopere apparatuur gebruiken, wat de matrijsprecisie beïnvloedt. Zelfs met hoogprecieze apparatuur kunnen productie- en assemblagefouten optreden, om nog maar te zwijgen van de mogelijkheid van menselijke fouten.
Procesparameters voor spuitgieten Temperatuur, snelheid en druk tijdens het spuitgieten hebben direct invloed op de tandwielprecisie, vooral de nadrukdruk en -tijd. Een tandwiel met een diameter van 90 mm van POM-materiaal kan bijvoorbeeld een verschil van 0,8 mm in buitendiameter hebben wanneer de nadrukdruk varieert tussen 140 MPa en 90 MPa. Daarom is het beheersen van deze parameters cruciaal.
Ongelijke krimp van kunststof Het meest onvoorspelbare aspect van de productie van kunststof tandwielen is ongelijkmatige krimp. De krimp kan variëren tussen de stromingsrichting en loodrecht daarop, vooral bij kristallijne kunststoffen. Complexe onderdeelvormen maken het moeilijk om specifieke krimppercentages per gebied te berekenen. Krimppercentages nabij de poort zijn doorgaans lager, terwijl die verder weg hoger zijn. Ontwerpkenmerken zoals variërende wanddikte en uitsteeksels kunnen ook de krimppercentages rondom beïnvloeden.
Om deze uitdagingen aan te gaan, is een veelgebruikte oplossing om meerdere matrijzensets te gebruiken om stapsgewijs de nauwkeurigheid aan te passen. De eerste set wordt gebruikt om maatafwijkingen te testen en te identificeren. Op basis van deze resultaten past de tweede set de afmetingen dienovereenkomstig aan. Indien nodig kan een derde set worden geproduceerd voor verdere aanpassingen.
Deze stapsgewijze aanpassingsstrategie lost effectief de precisieproblemen op die zich voordoen bij de productie van kunststof tandwielen en zorgt ervoor dat het eindproduct voldoet aan hoge precisienormen. Hoewel dit proces complex is, is het essentieel voor de productie van kunststof tandwielen met hoge precisie.
Verdere analyse van de ongelijkmatige krimp van tandwielen
De ongelijkmatige krimp van tandwielen kan hoofdzakelijk in twee typen worden verdeeld: omtrek richting en breedte richting (d.w.z., axiale richting). Dat wil zeggen, u meet de buitendiameter op meerdere punten in deze richtingen om te zien hoe consistent hun gemeten waarden zijn.
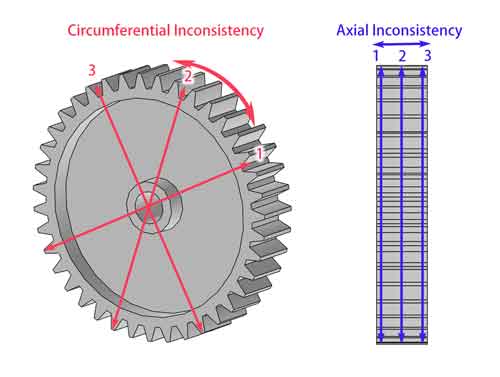
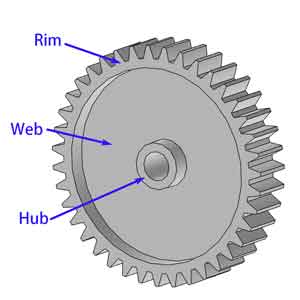
Tandwielen bestaan hoofdzakelijk uit drie delen: de velg, de lijf, en de naaf. Het ontwerp van deze componenten beïnvloedt de krimpkarakteristieken van het tandwiel aanzienlijk.
Omtrek inconsistentie
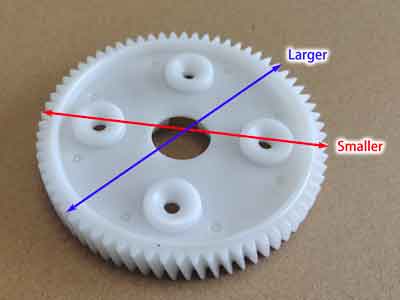
De inconsistentie van de omtrekkrimp wordt voornamelijk veroorzaakt door twee factoren.
- Ten eerste kan de inconsistentie in krimp tussen de vloeirichting en de loodrechte richting in kunststof materialen de maatnauwkeurigheid beïnvloeden. Dit probleem kan worden verminderd door meer injectiepunten toe te voegen.
- Ten tweede kan de plaatselijke krimp in het webgebied, als gevolg van ontwerpkenmerken zoals uitsteeksels, groter zijn dan in andere gebieden, wat de algemene dimensionale stabiliteit van het tandwiel beïnvloedt. Om dit probleem aan te pakken, kan het helpen om te zorgen voor een uniforme wanddikte in het webgebied of door spuitgiettechnieken onder hoge druk (meer dan 300 MPa) te gebruiken, hoewel dit laatste duurder is en niet algemeen wordt aanbevolen.
Dit tandwiel heeft vier bulten op het webgebied. Met een buitendiameter (OD) van 95,7 mm zijn de delen direct boven deze bulten ongeveer 0,25 tot 0,3 mm kleiner dan de delen zonder bulten eronder.
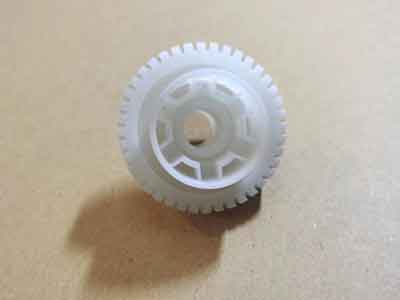
Dit tandwiel heeft daarentegen een consistente wanddikte in het webgebied, bij een OD van 38 mm blijft de rondheid (of de uniformiteit van de OD bij identieke tandwielen) binnen 0,03 mm.
Axiale inconsistentie
Axiale krimp inconsistentie is complexer.
Enerzijds kunnen, wanneer het lijf van het tandwiel te dik is, inkepingen in het midden van het tandwielvlak verschijnen. Deze verzakking is bijzonder uitgesproken wanneer de binnenhoeken van het lijf en de velg zijn ontworpen met afschuiningen of afrondingen. Hoewel een dunner lijf theoretisch ideaal zou zijn, moet het draagvermogen van het tandwiel in overweging worden genomen.
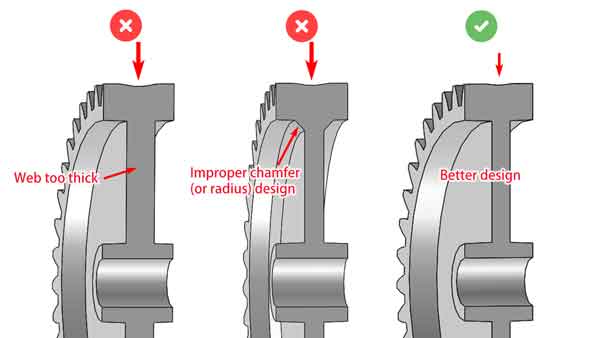
Zoals je in de bovenstaande afbeelding kunt zien, zal de middensectie meer zinken als het lijf te dik is of als het een afgeschuind (of radius) ontwerp heeft op de binnenhoeken. Het is beter om een dunnere baan te hebben, maar we moeten ook rekening houden met de belastbaarheid.
Een ander complex fenomeen is de ongelijke krimp aan de uiteinden van sommige tandwielen in vergelijking met het middengedeelte, waardoor de diameter aan de uiteinden kleiner wordt. Dit is vooral waarneembaar bij tandwielen gemaakt van polyoxymethyleen (POM), waar op de onderstaande afbeelding een kleine spleet te zien is.
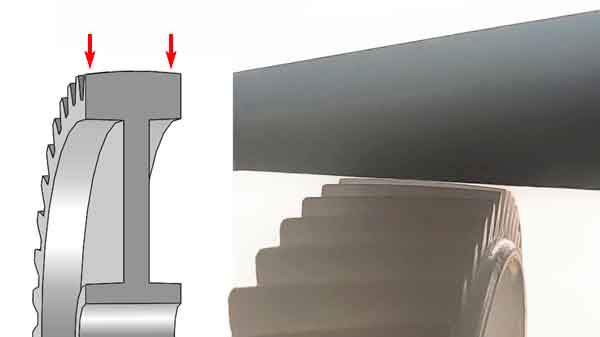
De oorzaak van dit fenomeen is niet eenvoudig te verklaren, maar zou te wijten kunnen zijn aan het feit dat het middelste deel minder krimpt door de beperking die het web eronder biedt, terwijl de uiteinden, zonder een dergelijke beperking, een ander krimpgedrag vertonen.
Om dit soort axiale krimpongelijkheid te verminderen, zou kunnen worden overwogen de dikte van de velg te vergroten. Dit verbetert niet alleen het draagvermogen van het tandwiel, maar helpt ook om de algehele krimpsnelheid van het tandwiel in balans te brengen, waardoor de algehele prestatie en maatvastheid van het tandwiel worden verbeterd.
Ontwerptips voor meer precisie in kunststof tandwielen
Op basis van bovenstaande discussie moeten we de volgende maatregelen overwegen om de nauwkeurigheid van tandwielen te verbeteren:
Minimaliseer ongelijkmatige kenmerken: Vermijd het creëren van ongelijkmatige uitsteeksels, hoekverstevigingen en ribben op het lijf van het tandwiel. Als dergelijke kenmerken noodzakelijk zijn, streef er dan naar hun wanddikte te verminderen en zorg ervoor dat ze gelijkmatig verdeeld zijn.
Optimaliseer lijfdikte: Een slanker lijf draagt bij aan een verbeterde tandwielprecisie, maar het is cruciaal om te verifiëren dat het nog steeds voldoet aan de noodzakelijke sterktecriteria.
Velgdikte is belangrijk: Besteed bijzondere aandacht aan de dikte van de velg, aangezien deze een cruciale rol speelt in de functionaliteit en duurzaamheid van het tandwiel.
Efficiënt poortontwerp bij spuitgieten: Tandwielen vereisen doorgaans meer poorten in de spuitgietmal dan andere kunststofonderdelen. Een goed ontworpen poortsysteem kan de krimp aanzienlijk verminderen en zorgen voor uniforme afmetingen in verschillende richtingen van het tandwiel.
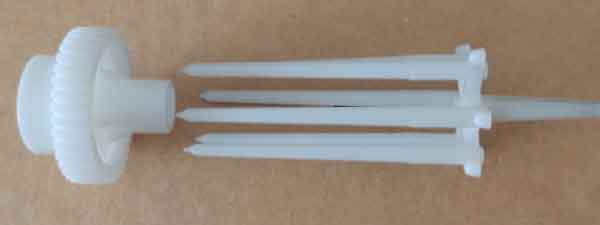
(De spuitgietmal van dit kunststof tandwiel heeft 6 poorten en een buitendiameter van 38 mm).
Conclusie: Het voorspellen en beheersen van krimp in kunststof tandwielen is uitdagend. Voor veel toepassingen is een bepaalde mate van maatafwijking acceptabel.
Voor toepassingen met strenge eisen moet u echter voorbereid zijn op verschillende ontwerpiteraties en malaanpassingen. Het is niet ongewoon dat de spuitgietmal twee of drie keer wordt gemaakt om het uiteindelijke kunststof tandwiel te verkrijgen dat aan de gewenste toleranties voldoet.
Inspectiemethoden van kunststof tandwielen
Dimensionale inspectie
Moderne technieken:
Het gebruik van geautomatiseerde apparatuur voor tandwielinspectie, zoals tandwielprofielmeetapparatuur, CMM's (coördinatenmeetmachines), en fotografische apparaten, wordt steeds gebruikelijker. Deze hulpmiddelen bieden hoge efficiëntie en precisie, maar gaan gepaard met hogere kosten. Bijgevolg weigeren fabrikanten met dergelijke geavanceerde apparatuur doorgaans kleine orders.
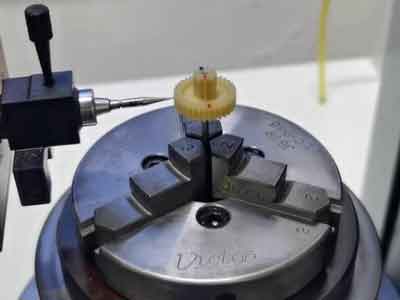
Traditionele methoden:
Voor kleinere orders of wanneer het budget beperkt is, wordt bij tandwielinspecties vaak gebruikgemaakt van handgereedschap zoals micrometers, schuifmaten en runouttesters. Onder deze metingen:
Inspectie van buitendiameter (OD): Het controleren van de buitendiameter is eenvoudig als de geometrie van de mal nauwkeurig is. Een correcte buitendiameter suggereert dat andere afmetingen waarschijnlijk binnen specificatie zijn vanwege uniforme krimp.
Lengte gemeenschappelijke normaal: Deze meting is cruciaal voor het evalueren van de algehele nauwkeurigheid van het tandprofiel en dient als een belangrijke indicator voor de precisie van het tandwiel.
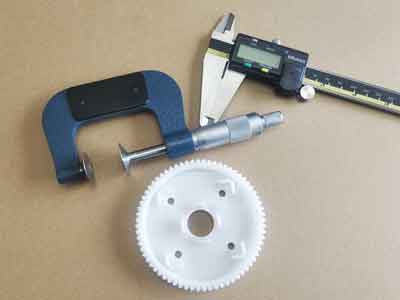
Samenvattend: hoewel geavanceerde apparatuur de inspectienauwkeurigheid verhoogt, blijven traditionele tools van vitaal belang voor kleinere projecten of projecten met een beperkt budget, waarbij de nadruk ligt op de OD en de gebruikelijke normale lijnlengte voor kwaliteitsborging.
Lopende test
Looptests zijn cruciaal voor het beoordelen van de prestaties van tandwielen in werkelijke apparaten, met de nadruk op het evalueren van de geluid en slijtage geproduceerd tijdens bedrijf om te bepalen of ze voldoen aan de ontwerpspecificaties. Dit is essentieel omdat tandwielen moeten worden getest binnen de context van hun beoogde apparatuur.
Geluidstest: Van hoogprecisietandwielen wordt verwacht dat ze soepel draaien en minimaal en consistent geluid produceren. Lage geluidsniveaus duiden vaak op minder slijtage en een langere levensduur, waardoor stille werking niet alleen een kwestie is van het verminderen van geluidsoverlast, maar ook een teken is van efficiëntie en duurzaamheid.
Slijtvastheidstest: Dit duurt doorgaans langer om te voltooien. Om het proces te versnellen, kunnen de testbelastingen worden verhoogd om de effecten van langdurig gebruik te simuleren, wat een sneller inzicht geeft in de slijtvastheid van het tandwiel.
Van deze tests krijgen geluidstesten meestal voorrang omdat ze onmiddellijk resultaat opleveren. Het biedt een snelle en betrouwbare evaluatie van de tandwielkwaliteit.
Plastic materialen geschikt voor tandwielproductie
De meest gebruikt:
- POM (acetaal): Het laat zich gemakkelijk spuitgieten met een goede maatvastheid en heeft tegelijkertijd een grote sterkte, vervormbaarheid en antislijtage-, anticorrosie- en vochtbestendige eigenschappen. Dit is het belangrijkste materiaal voor kunststof tandwielen.
- PA6/PA66/PA46 (nylon): Het heeft een grote sterkte en slijtvastheid, maar het absorbeert vocht, wat leidt tot instabiliteit in afmetingen. Met andere woorden, het zwelt op terwijl het water absorbeert. Ze worden meestal gebruikt in transmissie met zwaardere belastingen.
Gespecialiseerd nylon voor tandwielen
PA66 GF40 heeft een relatief hoge sterkte, tot meer dan 200 MPa, maar PA46 Teflon biedt zelfs een hogere treksterkte.
Als we kiezen voor PA66 GF40, moeten we materialen betrekken van grote bedrijven, omdat hun producten verfijnder en betrouwbaarder zijn. Dit type nylon is specifiek ontwikkeld voor de vervaardiging van tandwielen, met inbegrip van MoS₂ (molybdeendisulfide) en Teflon smeermiddelen, in plaats van simpelweg PA66 met 40% glasvezel.
PEEK: Dit is een hoogwaardig materiaal dat vergelijkbaar is met metaal en biedt uitstekende hittebestendigheid, corrosiebestendigheid en hoge mechanische sterkte. Het biedt ook grote maatvastheid bij spuitgieten. PEEK is echter zeer duur, en aangezien het vereist hogetemperatuurspuitgieten, zijn de verwerkingskosten ook relatief hoog.
TPEE: Dit is een elastisch materiaal, wat betekent dat het kan schokken absorberen en geluid verminderen in transmissiesystemen.
- TPEEDit is een elastisch materiaal, wat betekent dat het schokken absorbeert en het geluid in de transmissie vermindert.
Andere minder vaak gebruikt materialen zijn:
- ABS: het wordt meestal gebruikt voor low-end toepassingen met lagere kosten, zoals speelgoed.
- PCAls amorf polymeer heeft PC een grote dimensionale stabiliteit tijdens het spuitgietproces, met andere woorden, het kan met minder krimp in de vorm van de vormholte worden gegoten. De nadelen zijn dat het een minder goed zelfsmerend middel is en dat het ook minder goed bestand is tegen vermoeiing.
- PPSDit is een vrij duur materiaal, maar het heeft een grote maatvastheid en biedt toch mechanische sterkte en duurzaamheid. Dit wordt vaak gebruikt voor zware toepassingen zoals pompen en robots.
- LCPHet is een ander duur materiaal met een uitstekende maatvastheid en kan zeer nauwkeurig worden gemaakt. Het verdraagt ook een hoge temperatuur van 220℃ en chemische corrosie, maar het is minder sterk. Het kan worden gebruikt in horloges.
Houd er rekening mee dat er verschillende vormen zijn voor elk soort materiaal: ongevuld, versterkt met glasvezels en gevuld met smeermiddel (meestal PTFE of siliconen), dus het is nogal een inperkingsproces om een keuze te maken op basis van elke toepassing.