Table des matières
TogglePourquoi choisir Boyan comme fabricant d'engrenages en plastique ?
Les engrenages, en tant que composants de transmission de haute précision, exigent beaucoup de leurs fabricants : connaissance approfondie des engrenages, techniques de fabrication avancées, et un attitude hautement responsable.
Boyan répond à ces critères. Nous offrons des services complets qui couvrent tout, de conception et fabrication à inspection.
Dans les sections suivantes, nous approfondirons les spécificités des dimensions des engrenages en plastique et du processus de fabrication. En lisant cet article, vous obtiendrez les informations nécessaires pour prendre une décision éclairée. Opter pour Boyan signifie garantir que chaque aspect de la production répond aux normes de qualité les plus élevées, assurant ainsi que vos besoins sont parfaitement satisfaits.
Avantages et inconvénients des engrenages en plastique
En général, les engrenages en plastique présentent à la fois des avantages et des inconvénients. Ils sont brièvement énumérés ci-dessous :
Avantages :
1. Coûts de production réduits (pour les volumes élevés) ;
2. Légèreté et faible inertie.
3. Auto-lubrifiant ou fonctionne avec moins de lubrification ;
4. Résistant à la corrosion (certains plastiques) ;
Amortissement des vibrations pour un fonctionnement plus silencieux ;
5. Peut être fabriqué en formes complexes, réduisant ainsi le nombre de pièces et la taille de l'assemblage global.
Inconvénients :
1. Coût initial plus élevé des moules d'injection ;
2. Capacité de charge inférieure ;
3. Précision inférieure ;
4. Stabilité dimensionnelle moindre dans des environnements à haute température ou humides ;
5. Propriétés matérielles moindres dans des environnements difficiles (températures élevées, humidité, corrosion chimique, etc.).
Les engrenages en plastique sont davantage utilisés dans des applications à faible vitesse, à faible charge et avec des exigences de précision de transmission moindres, et un jeu plus important est donc autorisé.
Les paramètres qui déterminent le profil d'un engrenage sont les suivants :
- Module, qui détermine la taille des dents
- Nombre de dents, qui, avec le module, détermine la taille du cercle primitif de l'engrenage ;
- Angle de pression, Le degré d'inclinaison est généralement de 20°, bien que 14,5° soit également utilisé.
- Coefficient de modification de l'avenant, où les engrenages ayant un petit nombre de dents choisissent généralement une valeur positive, tandis que d'autres peuvent opter pour 0 (pour ajuster l'entraxe des engrenages, il peut également être ajusté à une valeur non nulle).
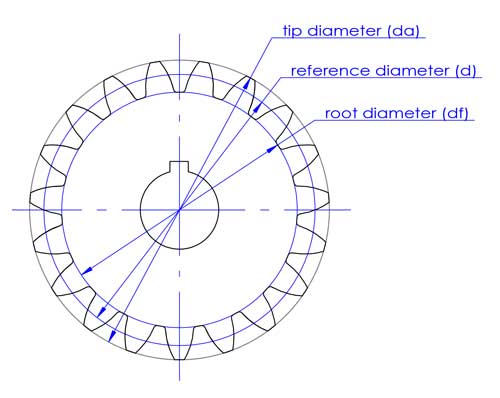
Avec ces 4 paramètres, le contour d'un engrenage droit peut être défini. Pour les engrenages hélicoïdaux, le angle d'hélice doit également être déterminé.
Conseils : Pour les engrenages métalliques fabriqués avec des outils de coupe, des paramètres standard sont adoptés en raison de la normalisation et de la sérialisation des outils.
Cependant, pour les engrenages en plastique, étant donné que les moules ne sont pas fabriqués avec des outils de taillage d'engrenages, tous les paramètres choisis peuvent être utilisés. Néanmoins, pour des raisons de conception, d'inspection et autres exigences, des paramètres standard sont recommandés.
La compréhension de ces paramètres n'est que le début de la conception d'un engrenage ; des connaissances approfondies et une grande expérience sont cruciales.
Pour les fabricants de moules pour engrenages, le fait de leur fournir une conception 3D détaillée permet une réplication précise sur la base des données fournies, même en l'absence de connaissances spécialisées en matière d'engrenages. Cependant, la compréhension des principes de conception des engrenages reste cruciale pour garantir un contrôle de qualité optimal.
Comment assurer la précision de l'usinage des moules pour engrenages en plastique ?
Pour atteindre la précision requise dans le moulage des engrenages en plastique, il est crucial d'employer des techniques d'usinage de haute précision telles que l'électroérosion à fil lent, l'électroérosion hélicoïdale avec finition miroir, et l'utilisation de centres de tournage et de fraisage ainsi que d'autres machines CNC avancées.
Tout au long de ces opérations d'usinage, un alignement et étalonnage de la pièce sur chaque fixation de machine sont essentiels pour maintenir la concentricité.
De plus, une mesure diligente des dimensions est nécessaire pour vérifier l'exactitude de compensation d'outil. Compte tenu de la précision inhérente des machines, les imprécisions proviennent souvent d'une compensation d'outil inappropriée. Par conséquent, en mesurant sélectivement certaines dimensions critiques et en garantissant leur exactitude, il est raisonnable de déduire que les autres dimensions seront également exactes, ce qui simplifie le processus d'usinage.
Une étude de cas sur la fabrication d'engrenages droits et hélicoïdaux
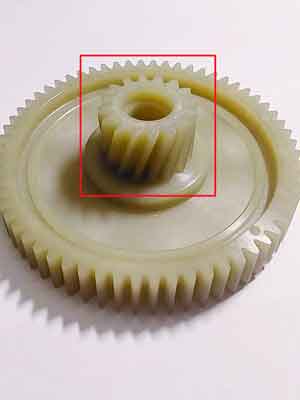
Cet exemple illustre une méthode efficace pour fabriquer des moules d'engrenages en plastique, spécifiquement pour un engrenage à deux niveaux avec dents hélicoïdales plus petites et dents droites plus grandes.
La section d'engrenage droit est usinée sur une insert fixé au noyau de moule. Ses profils de dents droites sont réalisés à l'aide de électroérosion à fil lente, garantissant des formes précises.
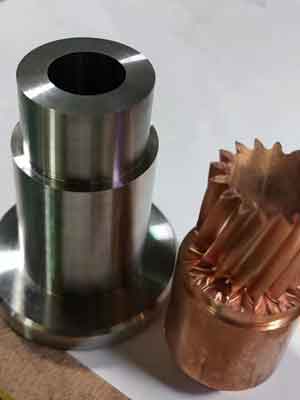
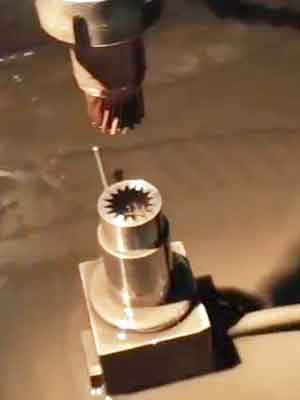
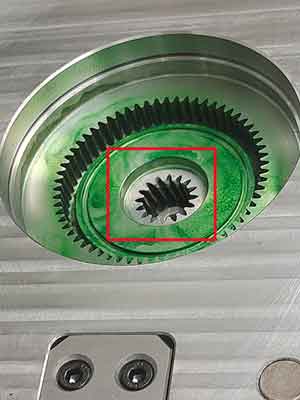
Inversement, la section d'engrenage hélicoïdal est formée par un partie de moule mobile monté sur un roulement, lui permettant de tourner selon l'angle d'hélice lors du démoulage, facilitant l'éjection de l'engrenage. Les profils de ces dents sont créés avec finition miroir hélicoïdale par EDM.
Pour garantir l'exactitude des engrenages produits, les deux composants formant les profils de dents doivent adhérer à des normes strictes de précision de fabrication et d'assemblage. Cela inclut d'assurer la coaxialité, la planéité, le parallélisme et la précision des profils de dents.
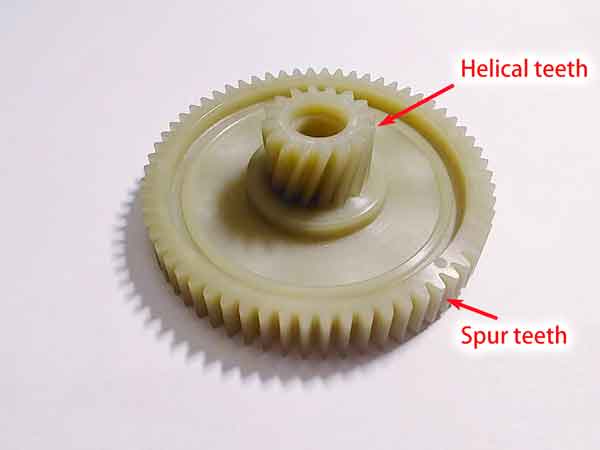
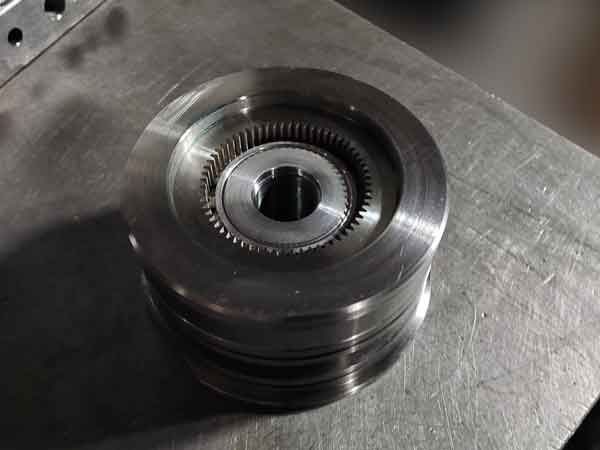
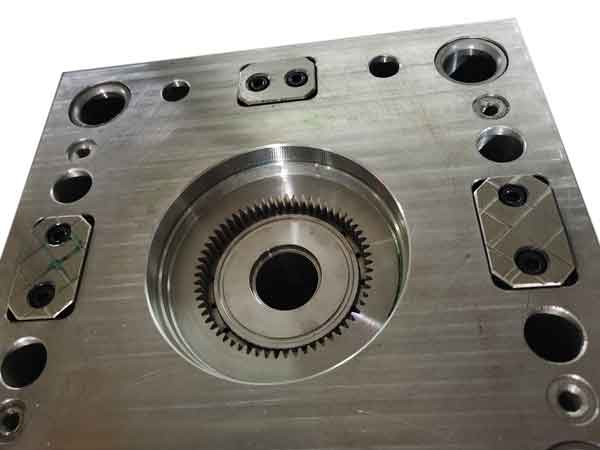
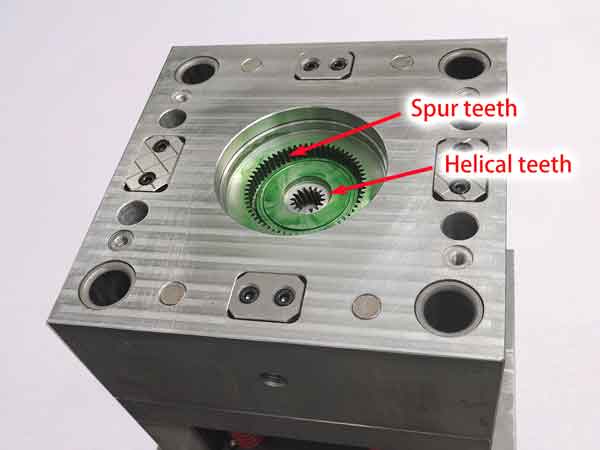
C'est ainsi que les dents hélicoïdales sont fabriquées dans le moule :
Défis et solutions pour la précision dans la fabrication d'engrenages en plastique
Les engrenages en plastique sont largement utilisés dans l'industrie moderne, mais leur précision de fabrication peut être affectée par divers facteurs, ce qui les rend moins précis que les engrenages métalliques usinés à la CNC. Les principaux problèmes sont les suivants :
Précision de fabrication des moules Lors de la fabrication des moules, les engrenages qui ne nécessitent pas une haute précision peuvent utiliser un équipement moins coûteux, affectant la précision du moule. Même avec un équipement de haute précision, des erreurs de fabrication et d'assemblage peuvent survenir, sans compter le potentiel d'erreur humaine.
Paramètres du procédé de moulage par injection La température, la vitesse et la pression lors du moulage par injection impactent directement la précision des engrenages, en particulier la pression de maintien et le temps. Par exemple, un engrenage de 90 mm de diamètre en matériau POM peut avoir une différence de 0,8 mm de diamètre extérieur lorsque la pression de maintien varie entre 140 MPa et 90 MPa. Par conséquent, le contrôle de ces paramètres est crucial.
Retrait inégal du plastique L'aspect le plus imprévisible de la production d'engrenages en plastique est le retrait inégal. Le taux de retrait peut varier entre la direction d'écoulement et perpendiculairement à celle-ci, en particulier avec les plastiques cristallins. Les formes complexes des pièces rendent difficile le calcul des taux de retrait spécifiques par zone. Les taux de retrait près de la carotte sont généralement plus faibles, tandis que ceux plus éloignés sont plus élevés. Les caractéristiques de conception telles que l'épaisseur de paroi variable et les protubérances peuvent également affecter les taux de retrait autour d'elles.
Pour relever ces défis, une solution courante consiste à utiliser plusieurs jeux de moules pour ajuster progressivement la précision. Le premier jeu est utilisé pour tester et identifier les écarts dimensionnels. Sur la base de ces résultats, le deuxième jeu ajuste les dimensions en conséquence. Si nécessaire, un troisième jeu peut être produit pour des ajustements supplémentaires.
Cette stratégie d'ajustement étape par étape résout efficacement les problèmes de précision rencontrés dans la production d'engrenages en plastique, garantissant que le produit final répond aux normes de haute précision. Bien que complexe, ce processus est essentiel pour la fabrication d'engrenages en plastique de haute précision.
Analyse complémentaire du rétrécissement irrégulier des engrenages
Le retrait inégal des engrenages peut principalement être divisé en deux types : circonférentielle direction et largeur direction (c'est-à-dire, axiale direction). C'est-à-dire que vous mesurez le diamètre extérieur en plusieurs points dans ces directions pour vérifier la cohérence de leurs valeurs mesurées.
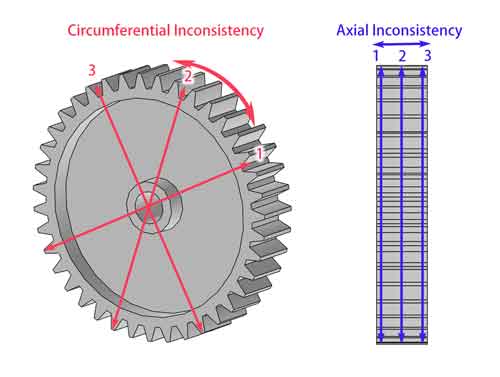
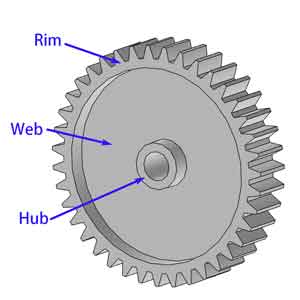
Les engrenages sont principalement composés de trois parties : le jante, la voile, et la moyeu. La conception de ces composants affecte de manière significative les caractéristiques de retrait de l'engrenage.
Incohérence circonférentielle
L'incohérence du retrait circonférentiel est principalement causée par deux facteurs.
- Tout d'abord, l'incohérence du retrait entre le sens de l'écoulement et le sens perpendiculaire dans les matières plastiques peut avoir un impact sur la précision dimensionnelle. Ce problème peut être atténué en multipliant les points d'injection.
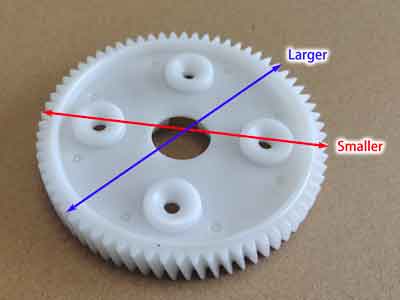
- Deuxièmement, le retrait localisé dans la zone de l'âme, dû à des caractéristiques de conception telles que des protubérances, peut être plus important que dans d'autres zones, ce qui affecte la stabilité dimensionnelle globale de l'engrenage. Pour résoudre ce problème, il est possible de garantir une épaisseur de paroi uniforme dans la zone de l'âme ou d'utiliser des techniques de moulage par injection à haute pression (plus de 300 MPa), bien que cette dernière solution soit plus coûteuse et ne soit pas couramment recommandée.
Cet engrenage présente quatre bosses sur sa zone d'âme. Avec un diamètre extérieur (DE) de 95,7 mm, les parties situées juste au-dessus de ces bosses sont environ 0,25 à 0,3 mm plus petites que les zones sans bosses situées en dessous.
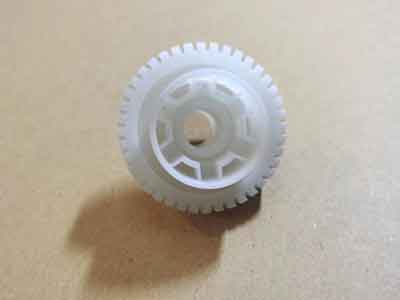
En revanche, cet engrenage conserve une épaisseur de paroi constante dans la zone de l'âme, à un diamètre extérieur de 38 mm, sa rondeur (ou l'uniformité du diamètre extérieur entre des engrenages identiques) reste à 0,03 mm près.
Incohérence axiale
L'incohérence du retrait axial est plus complexe.
D'une part, lorsque la toile de l'engrenage est trop épaisse, des marques d'affaissement peuvent apparaître au milieu de la face de l'engrenage. Cet affaissement est particulièrement prononcé lorsque les angles internes de la toile et de la jante sont conçus avec des chanfreins ou des congés. Bien que théoriquement, une toile plus fine serait idéale, la capacité de charge de l'engrenage doit être prise en compte.
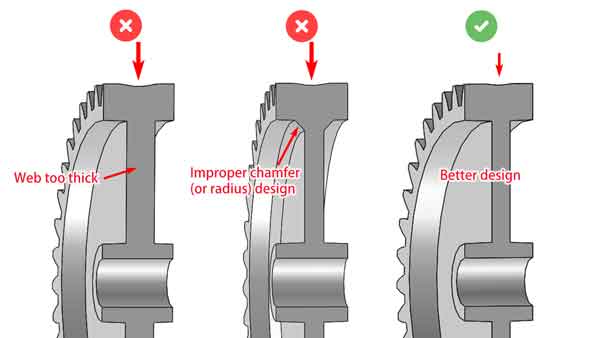
Comme vous pouvez le voir sur l'image ci-dessus, si l'âme est trop épaisse ou si elle présente un chanfrein (ou un rayon) dans les coins intérieurs, la section centrale s'enfoncera davantage. Il est préférable d'avoir un voile plus fin, mais il faut également tenir compte de la capacité de charge.
Un autre phénomène complexe est le rétrécissement inégal aux extrémités de certains engrenages par rapport à la partie centrale, ce qui entraîne une réduction du diamètre aux extrémités. Ce phénomène est particulièrement observable sur les engrenages en polyoxyméthylène (POM), où un léger écart est visible sur l'image ci-dessous.
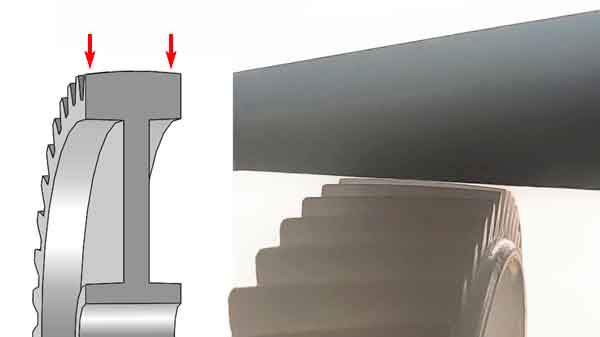
La cause de ce phénomène n'est pas facile à expliquer mais pourrait être due au fait que la partie centrale se rétracte moins en raison de la restriction apportée par la bande située en dessous, alors que les extrémités, sans cette restriction, présentent des comportements de rétrécissement différents.
Pour réduire ce type d'incohérence de retrait axial, on pourrait envisager d'augmenter l'épaisseur de la jante. Cela améliore non seulement la capacité de charge de l'engrenage, mais aide également à équilibrer le taux de retrait global de l'engrenage, améliorant ainsi les performances globales et la stabilité dimensionnelle de l'engrenage.
Conseils de conception pour améliorer la précision des engrenages en plastique
Sur la base de la discussion ci-dessus, lorsque nous devons améliorer la précision des engrenages, les mesures suivantes devraient être envisagées :
Minimiser les caractéristiques irrégulières: Évitez de créer des protubérances irrégulières, des goussets et des nervures sur la toile de l'engrenage. Si de telles caractéristiques sont nécessaires, visez à réduire leur épaisseur de paroi et assurez-vous qu'elles sont uniformément réparties.
Optimiser l'épaisseur du voile: Une toile plus fine contribue à améliorer la précision de l'engrenage, mais il est crucial de vérifier qu'elle répond toujours aux critères de résistance nécessaires.
L'épaisseur de la jante compte: Portez une attention particulière à l'épaisseur de la jante, car elle joue un rôle crucial dans la fonctionnalité et la durabilité de l'engrenage.
Conception efficace des seuils d'injection dans le moulage par injection: Les engrenages nécessitent généralement plus de seuils d'injection dans le moule d'injection par rapport à d'autres pièces en plastique. Un système de seuils bien conçu peut réduire considérablement le retrait et garantir des dimensions uniformes dans différentes directions de l'engrenage.
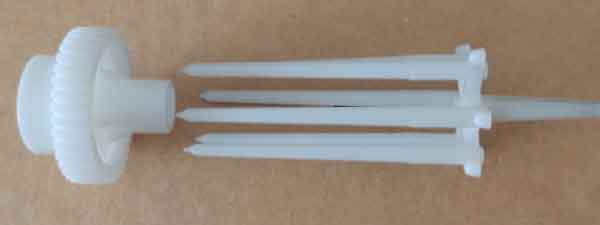
(Le moule d'injection de cet engrenage en plastique comporte 6 seuils et a un diamètre extérieur de 38 mm).
Conclusion : Prédire et contrôler le retrait dans les engrenages en plastique est difficile. Pour de nombreuses applications, un certain niveau de déviation dimensionnelle est acceptable.
Cependant, pour les applications aux exigences strictes, soyez prêt à subir plusieurs itérations de conception et ajustements de moule. Il n'est pas rare que le moule d'injection soit fabriqué deux ou trois fois pour obtenir l'engrenage en plastique final qui répond aux tolérances souhaitées.
Méthodes d'inspection des engrenages en plastique
Contrôle dimensionnel
Techniques modernes :
L'utilisation d'équipements informatisés pour l'inspection des engrenages, tels que les inspecteurs de profil d'engrenage, les MMC (machines à mesurer tridimensionnelles), et dispositifs photographiques, devient de plus en plus courante. Ces outils offrent une efficacité et une précision élevées mais entraînent des coûts plus élevés. Par conséquent, les fabricants disposant de tels équipements avancés ont tendance à refuser les commandes de petite série.
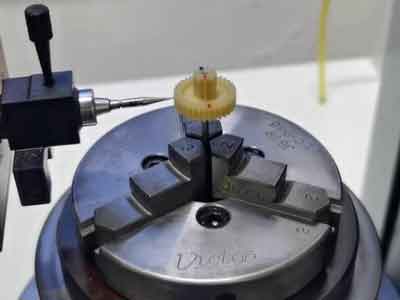
Méthodes traditionnelles :
Pour les petites commandes ou en cas de contraintes budgétaires, les inspections d'engrenages sont souvent effectuées à l'aide d'outils manuels tels que des micromètres, des pieds à coulisse et des testeurs de faux-rond. Parmi ces mesures :
Inspection du diamètre extérieur (DE) : Vérifier le diamètre extérieur est simple si la géométrie du moule est précise. Un diamètre extérieur correct suggère que les autres dimensions sont probablement dans les spécifications en raison d'un retrait uniforme.
Longueur de ligne normale commune: Cette mesure est cruciale pour évaluer la précision globale du profil dentaire, servant d'indicateur clé de la précision de l'engrenage.
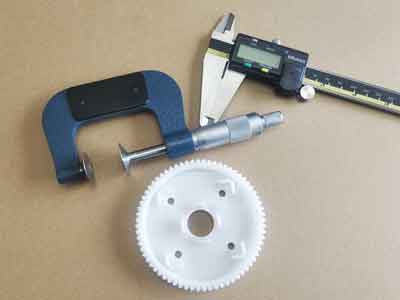
En résumé, si les équipements de pointe améliorent la précision de l'inspection, les outils traditionnels restent essentiels pour les projets de petite taille ou à budget limité, l'accent étant mis sur le diamètre extérieur et la longueur normale de la ligne commune pour l'assurance qualité.
Test de fonctionnement
Les tests de fonctionnement sont cruciaux pour évaluer les performances de l'engrenage dans des dispositifs réels, en se concentrant sur l'évaluation de la bruit et usure produite pendant le fonctionnement pour déterminer si elle répond aux spécifications de conception. Ceci est essentiel car les engrenages doivent être testés dans le contexte de leur équipement prévu.
Test de bruit: Les engrenages de haute précision sont censés fonctionner en douceur, émettant un bruit minimal et constant. Des niveaux de bruit faibles indiquent souvent moins d'usure et une durée de vie plus longue, ce qui fait du fonctionnement silencieux non seulement une question de réduction de la pollution sonore mais aussi un signe d'efficacité et de durabilité.
Test de résistance à l'usure: Cela prend généralement plus de temps à compléter. Pour accélérer le processus, les charges de test peuvent être augmentées pour simuler les effets d'une utilisation à long terme, offrant un aperçu plus rapide de la résistance à l'usure de l'engrenage.
Parmi ces tests, le test de bruit est généralement privilégié en raison de sa capacité à fournir des résultats immédiats. Il offre une évaluation rapide et fiable de la qualité de l'engrenage.
Matériaux plastiques adaptés à la production d'engrenages
Le les plus couramment utilisés:
- POM (acétal) : Il est facile à mouler par injection et présente une bonne stabilité dimensionnelle, ainsi qu'une grande solidité, une grande ductilité et des propriétés anti-usure, anti-corrosion et résistantes à l'humidité. Il s'agit du principal matériau utilisé pour les engrenages en plastique.
- PA6/PA66/PA46 (nylon) : Il est très solide et résistant à l'usure, mais il absorbe l'humidité, ce qui entraîne une instabilité des dimensions. En d'autres termes, il gonfle en absorbant de l'eau. Ils sont surtout utilisés dans les transmissions avec des charges plus lourdes.
Nylon spécialisé pour engrenages
PA66 GF40 a une résistance relativement élevée, atteignant plus de 200 MPa, mais PA46 Téflon offre une résistance à la traction encore plus élevée.
Si nous optons pour PA66 GF40, nous devons nous approvisionner en matériaux auprès de grandes entreprises, car leurs produits sont plus raffinés et fiables. Ce type de nylon est spécifiquement développé pour la fabrication d'engrenages, intégrant Lubrifiants MoS₂ (disulfure de molybdène) et Téflon, plutôt que d'être simplement PA66 avec fibre de verre 40%.
PEEK: C'est un matériau haute performance comparable au métal, offrant une excellente résistance à la chaleur, une résistance à la corrosion et une haute résistance mécanique. Il fournit également une grande stabilité dimensionnelle lors du moulage par injection. Cependant, le PEEK est très cher, et comme il nécessite un moulage par injection à haute température, les coûts de traitement sont également relativement élevés.
TPEE: C'est un matériau élastique, ce qui signifie qu'il peut absorber les chocs et réduire le bruit dans les systèmes de transmission.
- TPEE: il s'agit d'un matériau élastique, ce qui signifie qu'il absorbe les chocs et réduit les bruits de transmission.
Autres moins couramment utilisé sont :
- ABSIl est surtout utilisé pour des applications bas de gamme à moindre coût, comme les jouets.
- PCLe PC : en tant que polymère amorphe, le PC présente une grande stabilité dimensionnelle dans le processus de moulage par injection, c'est-à-dire qu'il peut être moulé à la forme de la cavité du moule avec une contraction moindre. Les inconvénients sont qu'il est un moins bon autolubrifiant et qu'il a également une moins bonne résistance à la fatigue.
- PPSIl s'agit d'un matériau assez coûteux, mais il présente une grande stabilité dimensionnelle tout en offrant une résistance mécanique et une durabilité. Il est souvent utilisé pour des applications difficiles telles que les pompes et les robots.
- LCPL'acier inoxydable : c'est un autre matériau coûteux qui présente une excellente stabilité dimensionnelle et peut être fabriqué avec une grande précision ; il tolère également une température élevée de 220℃ et la corrosion chimique, mais il offre moins de résistance. Il peut être utilisé dans les montres.
Gardez à l'esprit qu'il existe différentes formes pour chaque type de matériau : non rempli, renforcé avec des fibres de verre et rempli avec un matériau lubrifiant (principalement PTFE ou silicone), de sorte qu'il est assez difficile de faire un choix en fonction de chaque application.