فهرست مطالب
تغییر وضعیتچرا بویان را به عنوان سازنده چرخ دنده پلاستیکی خود انتخاب کنید؟
چرخدندهها، به عنوان اجزای انتقال با دقت بالا، نیازهای زیادی از تولیدکنندگان خود دارند: دانش عمیق چرخدندهها, تکنیکهای پیشرفته تولید, ، و یک نگرش بسیار مسئولانه.
بویان این معیارها را برآورده میکند. ما خدمات جامعی ارائه میدهیم که همه چیز را از طراحی و ساخت به بازرسی.
در بخشهای زیر، به جزئیات ابعاد چرخدنده پلاستیکی و فرآیند تولید میپردازیم. با خواندن این مقاله، اطلاعات لازم برای تصمیمگیری آگاهانه را به دست خواهید آورد. انتخاب Boyan به معنای اطمینان از این است که هر جنبهای از تولید بالاترین استانداردهای کیفیت را برآورده میکند و نیازهای شما را کاملاً برطرف میسازد.
مزایا و معایب چرخدندههای پلاستیکی
به طور کلی، چرخدندههای پلاستیکی هم مزایا و هم معایبی دارند. این موارد به طور خلاصه در زیر فهرست شدهاند:
مزایا:
۱. هزینههای تولید پایینتر (برای حجمهای بالا)؛;
۲. وزن سبک و اینرسی پایین.
۳. خود روانکننده یا با روانکاری کمتر کار میکند؛;
۴. مقاوم در برابر خوردگی (برخی پلاستیکها)؛;
میرایی ارتعاش برای کارکرد بیصداتر؛;
۵. میتوانند به اشکال پیچیده ساخته شوند، در نتیجه تعداد قطعات و اندازه مجموعه کلی کاهش مییابد.
معایب:
۱. هزینه اولیه بالاتر قالبهای تزریق؛;
۲. ظرفیت بار کمتر؛;
۳. دقت پایینتر؛;
۴. پایداری ابعادی ضعیفتر در محیطهای با دمای بالا یا مرطوب؛;
۵. خواص مواد ضعیفتر در محیطهای سخت (دمای بالا، رطوبت، خوردگی شیمیایی و غیره).
چرخدندههای پلاستیکی بیشتر در کاربردهای با سرعت کم، بار سبک و دقت انتقال پایینتر استفاده میشوند و بنابراین لقی بیشتری مجاز است.
پارامترهایی که پروفیل یک چرخدنده را تعیین میکنند عبارتند از:
- ماژول, ، که اندازه دندانها را تعیین میکند
- تعداد دندانهها, ، که همراه با ماژول، اندازه دایره گام چرخدنده را تعیین میکند؛;
- زاویه فشار, معمولاً 20 درجه، اگرچه 14.5 درجه نیز استفاده میشود.
- ضریب اصلاح سر دندان, که در آن چرخ دندههای با تعداد دندانه کم معمولاً مقدار مثبت را انتخاب میکنند، در حالی که دیگران ممکن است 0 را انتخاب کنند (برای تنظیم فاصله مرکز چرخ دندهها، میتوان آن را به مقدار غیر صفر نیز تنظیم کرد).
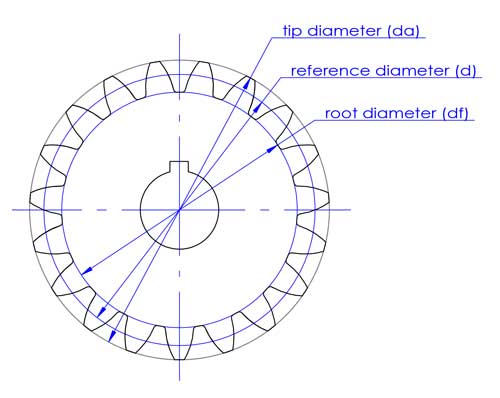
با این ۴ پارامتر، میتوان کانتور یک چرخدنده ساده را تعریف کرد. برای چرخدندههای مارپیچ، زاویه مارپیچ نیز باید تعیین شود.
نکات: برای چرخدندههای فلزی که با ابزارهای برش ساخته میشوند، به دلیل استانداردسازی و سریسازی ابزارها، پارامترهای استاندارد اتخاذ میشوند.
با این حال، برای چرخدندههای پلاستیکی، از آنجا که قالبها با ابزارهای برش چرخدنده ساخته نمیشوند،, هر پارامتر انتخابشدهای میتواند استفاده شود. با این وجود، به دلایل طراحی، بازرسی و سایر الزامات، پارامترهای استاندارد توصیه میشوند.
درک این پارامترها تنها آغاز طراحی چرخدنده است؛ دانش عمیق و تجربه گسترده در این زمینه حیاتی است.
برای تولیدکنندگان قالبهای چرخدنده، ارائه یک طراحی سهبعدی دقیق به آنها امکان تکثیر دقیق بر اساس دادههای ارائهشده را میدهد، حتی در صورت عدم وجود دانش تخصصی چرخدنده. با این حال، داشتن درک از اصول طراحی چرخدنده برای اطمینان از بالاترین کنترل کیفیت همچنان حیاتی است.
چگونه دقت ماشینکاری قالبهای چرخ دنده پلاستیکی را تضمین کنیم
برای دستیابی به دقت مورد نیاز در قالبگیری چرخدندههای پلاستیکی، استفاده از تکنیکهای ماشینکاری با دقت بالا مانند برش سیم کند، برش تخلیه الکتریکی آینهای مارپیچ،, و استفاده از مراکز تراش و فرز همراه با سایر ماشینآلات پیشرفته CNC.
در طول این عملیات ماشینکاری، دقت همترازی و کالیبراسیون قطعه کار روی هر گیره دستگاه برای حفظ هممرکزی ضروری است.
علاوه بر این، اندازهگیری دقیق ابعاد برای تأیید دقت جبران ابزار. با توجه به دقت ذاتی ماشینآلات، عدم دقت اغلب از جبران نادرست ابزار ناشی میشود. بنابراین، با اندازهگیری انتخابی برخی ابعاد بحرانی و اطمینان از دقت آنها، میتوان به طور منطقی استنباط کرد که سایر ابعاد نیز دقیق خواهند بود، و بدین ترتیب فرآیند ماشینکاری را سادهتر میکند.
یک مطالعه موردی در مورد ساخت چرخ دندههای ساده و مارپیچ
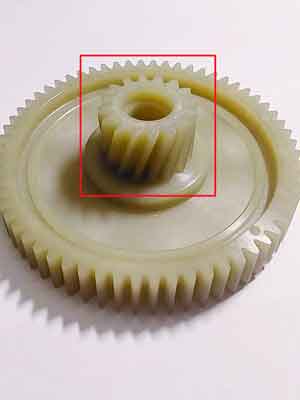
این مثال یک روش مؤثر برای تولید قالبهای چرخدنده پلاستیکی را نشان میدهد، به طور خاص برای یک چرخدنده دو سطحی با دندانهای مارپیچ کوچکتر و دندانهای ساده بزرگتر.
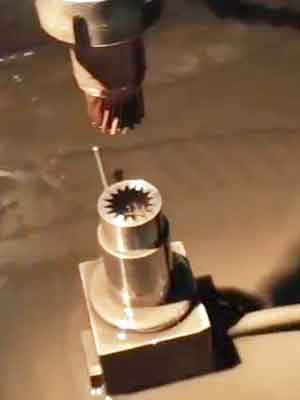
بخش چرخدنده ساده بر روی یک درج ثابت شده به هسته قالب. پروفیلهای دندانه مستقیم آن با استفاده از وایرکات کند, ، تضمین اشکال دقیق.
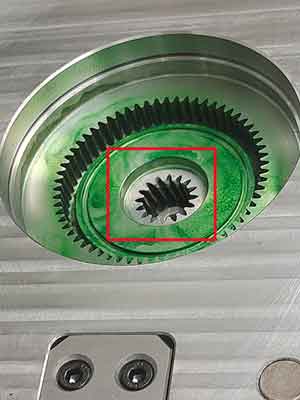
در مقابل، بخش چرخدنده مارپیچ توسط یک قطعه قالب متحرک که روی یک یاتاقان نصب شده است، تشکیل میشود و اجازه میدهد تا در حین باز کردن قالب مطابق با زاویه مارپیچ بچرخد و خروج چرخدنده را تسهیل کند. پروفیلهای این دندانهها با پرداخت آینهای مارپیچ EDM.
برای تضمین دقت چرخدندههای تولید شده، هر دو جزء تشکیلدهنده پروفیلهای دندانه باید به استانداردهای سختگیرانه دقت تولید و مونتاژ. پایبند باشند. این شامل اطمینان از هممحوری، صافی، موازی بودن و دقت پروفیلهای دندانه است.
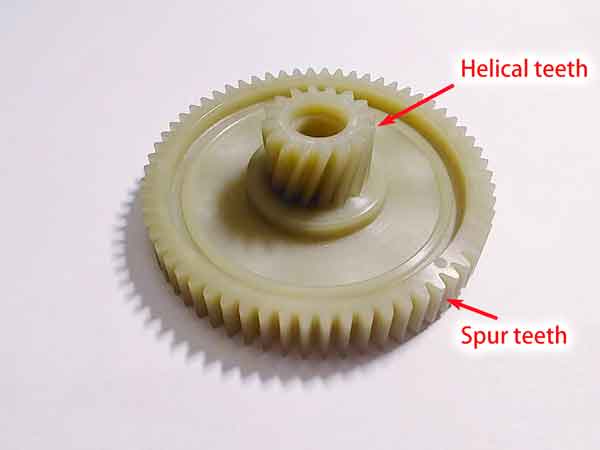
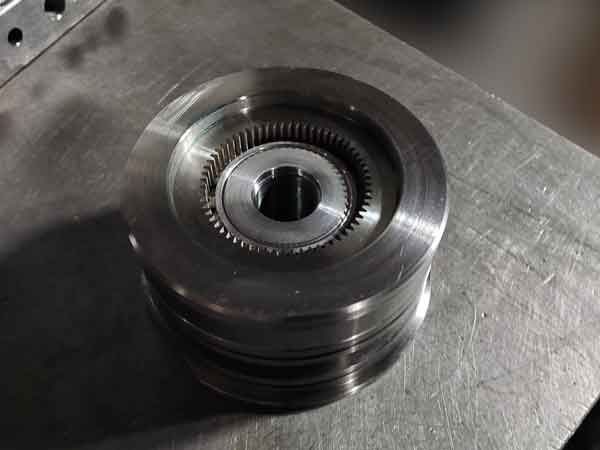
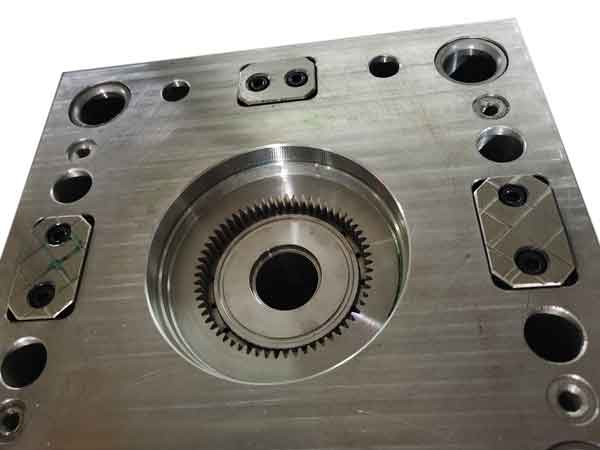
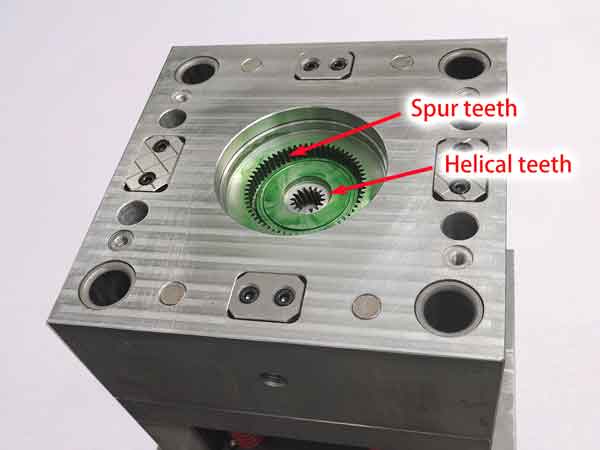
اینگونه است که دندانههای مارپیچ در قالب ساخته میشوند:
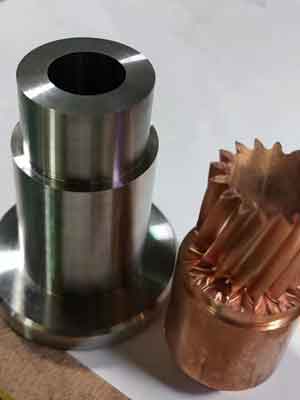
چالشها و راهحلها برای دقت در ساخت چرخ دنده پلاستیکی
چرخدندههای پلاستیکی به طور گسترده در صنعت مدرن استفاده میشوند، اما دقت ساخت آنها میتواند تحت تأثیر عوامل مختلف قرار گیرد و باعث شود که از چرخدندههای فلزی ماشینکاری شده با CNC دقت کمتری داشته باشند. مسائل اصلی شامل موارد زیر است:
دقت ساخت قالب هنگام ساخت قالبها، چرخدندههایی که به دقت بالا نیاز ندارند ممکن است از تجهیزات ارزانتر استفاده کنند که بر دقت قالب تأثیر میگذارد. حتی با تجهیزات با دقت بالا، خطاهای تولید و مونتاژ میتوانند رخ دهند، چه رسد به احتمال خطای انسانی.
پارامترهای فرآیند قالبگیری تزریقی دما، سرعت و فشار در حین قالبگیری تزریقی مستقیماً بر دقت چرخدنده تأثیر میگذارند، به ویژه فشار و زمان نگهداری. برای مثال، یک چرخدنده با قطر ۹۰ میلیمتر ساخته شده از مواد POM میتواند تفاوت ۰.۸ میلیمتری در قطر خارجی داشته باشد وقتی فشار نگهداری بین ۱۴۰ مگاپاسکال و ۹۰ مگاپاسکال تغییر میکند. بنابراین، کنترل این پارامترها حیاتی است.
انقباض ناهموار پلاستیک غیرقابل پیشبینیترین جنبه تولید چرخدنده پلاستیکی، انقباض ناهموار است. نرخ انقباض میتواند بین جهت جریان و عمود بر آن متفاوت باشد، به ویژه با پلاستیکهای کریستالی. اشکال پیچیده قطعه محاسبه نرخهای انقباض ناحیه خاص را دشوار میکند. نرخهای انقباض نزدیک به گیت معمولاً کمتر و در فواصل دورتر بیشتر است. ویژگیهای طراحی مانند ضخامت دیواره متغیر و برجستگیها نیز میتوانند بر نرخهای انقباض اطراف خود تأثیر بگذارند.
برای مقابله با این چالشها، یک راهحل رایج استفاده از چندین ست قالب برای تنظیم تدریجی دقت است. ست اول برای آزمایش و شناسایی انحرافات ابعادی استفاده میشود. بر اساس این نتایج، ست دوم ابعاد را بر این اساس تنظیم میکند. در صورت لزوم، ممکن است ست سومی برای تنظیمات بیشتر تولید شود.
این استراتژی تنظیم گامبهگام به طور مؤثر مسائل دقت مواجه شده در تولید چرخدنده پلاستیکی را حل میکند و اطمینان میدهد که محصول نهایی استانداردهای دقت بالا را برآورده میکند. اگرچه پیچیده است، این فرآیند برای تولید چرخدندههای پلاستیکی با دقت بالا ضروری است.
تحلیل بیشتر در مورد انقباض ناهموار چرخ دندهها
انقباض ناهموار چرخدندهها را میتوان عمدتاً به دو نوع تقسیم کرد: محیطی جهت و عرض جهت (یعنی،, محوری جهتها). یعنی قطر خارجی را در چندین نقطه در این جهتها اندازهگیری میکنید تا ببینید مقادیر اندازهگیریشده چقدر یکنواخت هستند.
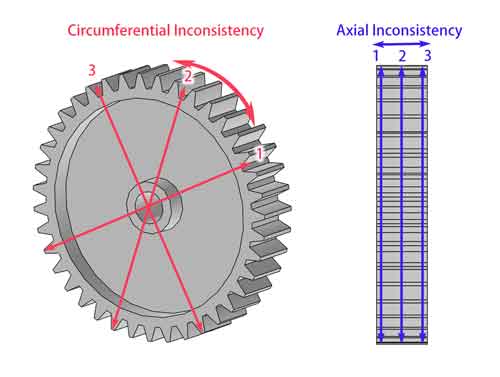
چرخدندهها عمدتاً از سه بخش تشکیل شدهاند: لبه, ، شبکه, ، و توپی. طراحی این اجزا به طور قابلتوجهی بر ویژگیهای انقباض چرخدنده تأثیر میگذارد.
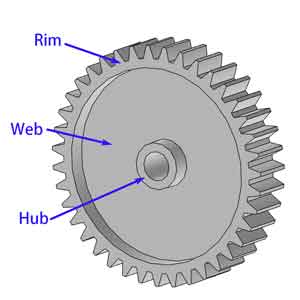
ناسازگاری محیطی
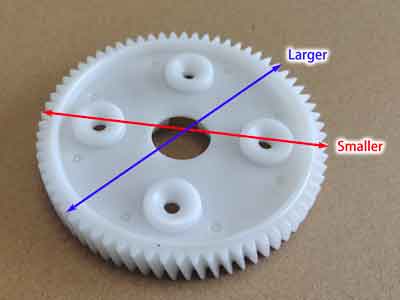
ناسازگاری انقباض محیطی عمدتاً توسط دو عامل ایجاد میشود.
- اول، ناسازگاری در انقباض بین جهت جریان و جهت عمود در مواد پلاستیکی میتواند بر دقت ابعادی تأثیر بگذارد. این مسئله را میتوان با افزودن نقاط تزریق بیشتر کاهش داد.
- دوم، انقباض موضعی در ناحیه تار، به دلیل ویژگیهای طراحی مانند برآمدگیها، میتواند بیشتر از سایر نواحی باشد و بر پایداری ابعادی کلی چرخ دنده تأثیر بگذارد. برای حل این مسئله، اطمینان از ضخامت دیواره یکنواخت در ناحیه تار یا استفاده از تکنیکهای قالبگیری تزریقی با فشار بالا (بیش از 300 مگاپاسکال) میتواند کمک کند، اگرچه مورد دوم هزینهبرتر است و معمولاً توصیه نمیشود.
این چرخدنده دارای چهار برآمدگی در ناحیه دیسک خود است. با قطر خارجی (OD) 95.7 میلیمتر، قطعات دقیقاً بالای این برآمدگیها حدود 0.25 تا 0.3 میلیمتر کوچکتر از نواحی بدون برآمدگی زیر آنها هستند.
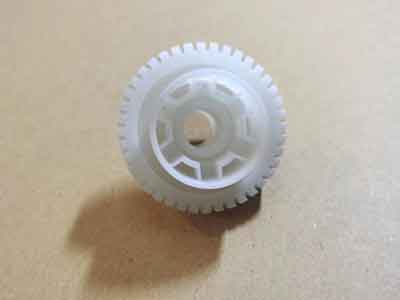
در مقابل، این چرخدنده ضخامت دیواره یکنواختی در ناحیه دیسک خود حفظ میکند، با قطر خارجی 38 میلیمتر، گردی آن (یا یکنواختی قطر خارجی در چرخدندههای یکسان) در محدوده 0.03 میلیمتر باقی میماند.
ناسازگاری محوری
ناسازگاری انقباض محوری پیچیدهتر است.
از یک سو، وقتی تیغه چرخدنده بیش از حد ضخیم باشد، ممکن است فرورفتگی در وسط وجه چرخدنده ظاهر شود. این فرورفتگی بهویژه زمانی که زوایای داخلی تیغه و لبه با پخ یا شعاع طراحی شده باشند، برجستهتر است. اگرچه از نظر تئوری، تیغه نازکتر ایدهآل خواهد بود، اما ظرفیت تحمل بار چرخدنده باید در نظر گرفته شود.
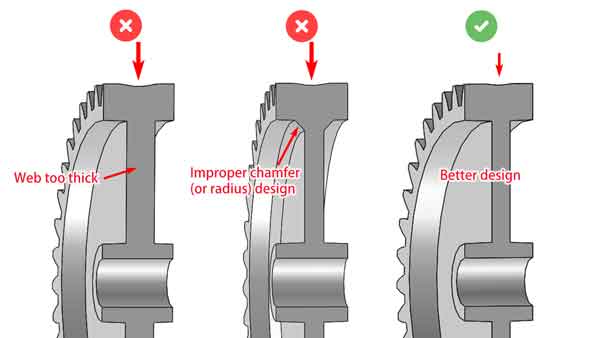
همانطور که از تصویر بالا میبینید، اگر دیسک بیش از حد ضخیم باشد، یا اگر طراحی پخدار (یا شعاعی) روی گوشههای داخلی داشته باشد، بخش میانی بیشتر فرو میرود. بهتر است دیسک نازکتری داشته باشیم، اما باید ظرفیت بار را نیز در نظر بگیریم.
پدیده پیچیده دیگر، انقباض ناهموار در انتهای برخی چرخدندهها در مقایسه با بخش میانی است که باعث کاهش قطر در انتها میشود. این موضوع به ویژه در چرخدندههای ساخته شده از پلیاکسیمتیلن (POM) قابل مشاهده است، که در تصویر زیر یک فاصله جزئی دیده میشود.
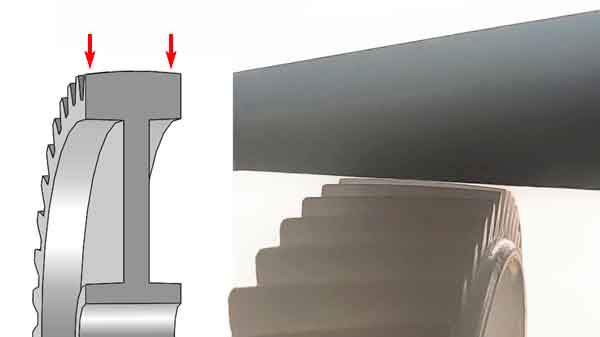
علت این پدیده به آسانی قابل توضیح نیست اما ممکن است به دلیل انقباض کمتر بخش میانی به دلیل محدودیت ایجاد شده توسط دیسک زیرین باشد، در حالی که انتهاها، بدون چنین محدودیتی، رفتار انقباضی متفاوتی نشان میدهند.
برای کاهش این نوع ناهماهنگی انقباض محوری، میتوان افزایش ضخامت لبه را در نظر گرفت. این نه تنها ظرفیت تحمل بار چرخدنده را افزایش میدهد، بلکه به تعادل نرخ انقباض کلی چرخدنده کمک میکند و در نتیجه عملکرد کلی و پایداری ابعادی چرخدنده را بهبود میبخشد.
نکات طراحی برای افزایش دقت در چرخ دندههای پلاستیکی
بر اساس بحث بالا، هنگامی که نیاز به افزایش دقت چرخدندهها داریم، باید اقدامات زیر در نظر گرفته شوند:
به حداقل رساندن ویژگیهای ناهموار: از ایجاد برجستگیهای ناهموار، گوشههای تقویتی و دندههای تقویتی روی تیغه چرخدنده خودداری کنید. اگر چنین ویژگیهایی ضروری هستند، سعی کنید ضخامت دیواره آنها را کاهش دهید و اطمینان حاصل کنید که به طور یکنواخت توزیع شدهاند.
بهینهسازی ضخامت شبکه: تیغه نازکتر به بهبود دقت چرخدنده کمک میکند، اما بررسی اینکه هنوز معیارهای استحکام لازم را برآورده میکند بسیار مهم است.
ضخامت لبه مهم است: به ضخامت لبه توجه ویژهای داشته باشید، زیرا نقش حیاتی در عملکرد و دوام چرخدنده دارد.
طراحی کارآمد گیت در قالبگیری تزریقی: چرخدندهها معمولاً در مقایسه با سایر قطعات پلاستیکی به گیتهای بیشتری در قالب تزریق نیاز دارند. یک سیستم گیت خوب طراحیشده میتواند به طور قابلتوجهی انقباض را کاهش دهد و ابعاد یکنواخت را در جهتهای مختلف چرخدنده تضمین کند.
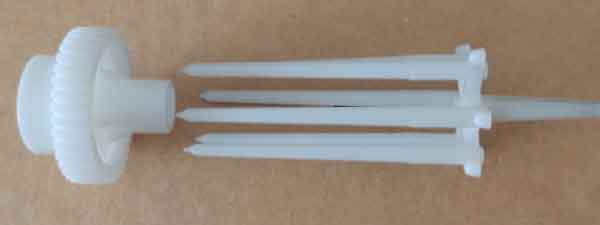
(قالب تزریق این چرخدنده پلاستیکی دارای ۶ گیت است و قطر خارجی آن ۳۸ میلیمتر میباشد).
نتیجهگیری: پیشبینی و کنترل انقباض در چرخدندههای پلاستیکی چالشبرانگیز است. برای بسیاری از کاربردها، سطح مشخصی از انحراف ابعادی قابل قبول است.
با این حال، برای کاربردهایی با الزامات سختگیرانه، آماده باشید که چندین تکرار طراحی و تنظیم قالب را انجام دهید. غیرعادی نیست که قالب تزریق دو یا سه بار ساخته شود تا چرخدنده پلاستیکی نهایی که تلورانسهای مورد نظر را برآورده میکند، به دست آید.
روشهای بازرسی چرخدندههای پلاستیکی
بازرسی ابعادی
تکنیکهای مدرن:
استفاده از تجهیزات کامپیوتری برای بازرسی چرخدنده، مانند دستگاههای بازرسی پروفیل چرخدنده، CMM (دستگاههای اندازهگیری مختصات)،, و دستگاههای عکاسی،, به طور فزایندهای رایج میشود. این ابزارها کارایی و دقت بالایی ارائه میدهند اما هزینههای بالاتری دارند. در نتیجه، تولیدکنندگانی که چنین تجهیزات پیشرفتهای دارند، تمایل دارند سفارشهای کمحجم را رد کنند.
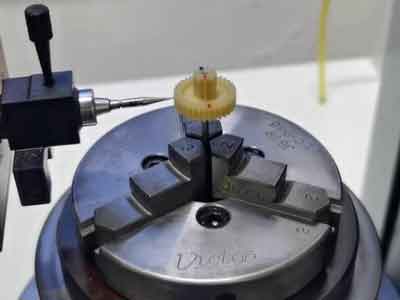
روشهای سنتی:
برای سفارشات کوچکتر یا زمانی که محدودیت بودجه وجود دارد، بازرسی چرخ دندهها اغلب به ابزارهای دستی مانند میکرومتر، کولیس ورنیه و تستکنندههای راناوت متکی است. در میان این اندازهگیریها:
بازرسی قطر خارجی (OD): بررسی قطر خارجی اگر هندسه قالب دقیق باشد، ساده است. قطر خارجی صحیح نشان میدهد که سایر ابعاد به دلیل انقباض یکنواخت احتمالاً در محدوده مشخصات هستند.
طول خط نرمال مشترک: این اندازهگیری برای ارزیابی دقت کلی پروفیل دندانه حیاتی است و به عنوان شاخص کلیدی دقت چرخدنده عمل میکند.
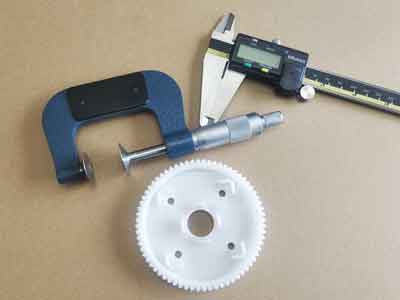
به طور خلاصه، در حالی که تجهیزات پیشرفته دقت بازرسی را افزایش میدهند، ابزارهای سنتی برای پروژههای کوچکتر یا با محدودیت بودجه حیاتی باقی میمانند، با تمرکز بر قطر خارجی و طول خط نرمال مشترک برای تضمین کیفیت.
آزمایش در حال اجرا
تستهای عملکردی برای ارزیابی عملکرد چرخدنده در دستگاههای واقعی حیاتی هستند و بر ارزیابی سر و صدا و سایش تولیدشده در حین کار برای تعیین اینکه آیا مشخصات طراحی را برآورده میکنند، تمرکز دارند. این امر ضروری است زیرا چرخدندهها باید در بافت تجهیزات مورد نظرشان آزمایش شوند.
تست سر و صدا: انتظار میرود چرخدندههای با دقت بالا به نرمی کار کنند و صدای کم و یکنواختی منتشر کنند. سطوح صدای کم اغلب نشاندهنده سایش کمتر و عمر طولانیتر است و کارکرد بیصدا را نه تنها موضوع کاهش آلودگی صوتی، بلکه نشانهای از کارایی و دوام میسازد.
تست مقاومت در برابر سایش: این معمولاً زمان بیشتری برای تکمیل میبرد. برای تسریع فرآیند، میتوان بارهای آزمایش را افزایش داد تا اثرات استفاده طولانیمدت را شبیهسازی کرد و بینشی سریعتر در مورد مقاومت در برابر سایش چرخدنده ارائه داد.
در میان این تستها، تست نویز معمولاً اولویت دارد زیرا توانایی ارائه نتایج فوری را دارد. این تست ارزیابی سریع و قابل اعتمادی از کیفیت چرخ دنده ارائه میدهد.
مواد پلاستیکی مناسب برای تولید چرخ دنده
این پرکاربردترین:
- POM (استال): به راحتی قابل قالبگیری تزریقی با پایداری ابعادی خوب است، در عین حال، استحکام، انعطافپذیری و خواص ضد سایش، ضد خوردگی و مقاوم در برابر رطوبت عالی دارد. این ماده اولیه برای چرخ دندههای پلاستیکی است.
- PA6/PA66/PA46 (نایلون): استحکام و مقاومت سایشی عالی دارد، اما رطوبت را جذب میکند که منجر به ناپایداری در ابعاد میشود. به عبارت دیگر، هنگام جذب آب متورم میشود. آنها عمدتاً در انتقال با بارهای سنگینتر استفاده میشوند.
نایلون تخصصی برای چرخدندهها
PA66 GF40 استحکام نسبتاً بالایی دارد و به بیش از 200 مگاپاسکال, ، اما PA46 تفلون استحکام کششی حتی بالاتری ارائه میدهد.
اگر ما انتخاب کنیم PA66 GF40, ، ما باید مواد را از شرکتهای بزرگ, ، زیرا محصولات آنها ظریفتر و قابلاعتمادتر هستند. این نوع نایلون به طور خاص برای ساخت چرخدنده توسعه یافته است, ، با ترکیب روانکنندههای MoS₂ (دیسولفید مولیبدن) و تفلون, ، نه صرفاً بودن PA66 با الیاف شیشه 40%.
PEEK: این مادهای با عملکرد بالا قابل مقایسه با فلز است که ارائه میدهد مقاومت عالی در برابر حرارت، مقاومت در برابر خوردگی و استحکام مکانیکی بالا. همچنین ارائه میدهد پایداری ابعادی عالی در قالبگیری تزریقی. با این حال، PEEK بسیار گران است, ، و چون نیاز دارد به قالبگیری تزریقی دمای بالا, ، هزینههای فرآوری نیز نسبتاً بالا است.
TPEE: این یک مواد الاستیک, ، به این معنی که میتواند جذب شوک و کاهش صدا در سیستمهای انتقال.
- TPEE: این یک ماده الاستیک است، به این معنی که شوکها را جذب میکند و نویز در انتقال را کاهش میدهد.
سایر کمکاربردترین مواد عبارتند از:
- ABS: عمدتاً برای کاربردهای پایینرده با هزینه کمتر، مانند اسباببازیها استفاده میشود.
- PC: به عنوان یک پلیمر آمورف، PC پایداری ابعادی عالی در فرآیند قالبگیری تزریقی دارد، به عبارت دیگر، میتواند با انقباض کمتر به شکل حفره قالب قالبگیری شود. معایب آن این است که روانکننده خودکار ضعیفتری است و همچنین مقاومت خستگی ضعیفتری دارد.
- PPS: این ماده نسبتاً گرانقیمتی است، اما پایداری ابعادی عالی دارد و در عین حال استحکام مکانیکی و دوام ارائه میدهد. این ماده اغلب برای کاربردهای سخت مانند پمپها و رباتها استفاده میشود.
- LCP: این ماده گرانقیمت دیگری با پایداری ابعادی عالی است و میتواند با دقت بالا ساخته شود، همچنین دمای بالای 220 درجه سانتیگراد و خوردگی شیمیایی را تحمل میکند، اما استحکام کمتری ارائه میدهد. میتواند در ساعتها استفاده شود.
به خاطر داشته باشید که هر نوع ماده اشکال مختلفی دارد: بدون پرکننده، تقویت شده با الیاف شیشه، و پر شده با مواد روانکننده (عمدتاً PTFE یا سیلیکون)، بنابراین این فرآیند بیشتر یک فرآیند محدود کردن برای انتخاب بر اساس هر کاربرد است.