Índice
Toggle¿Por qué elegir Boyan como fabricante de engranajes de plástico?
Los engranajes, al ser componentes de transmisión de alta precisión, exigen mucho a sus fabricantes: conocimiento profundo de engranajes, técnicas avanzadas de fabricación, y una actitud altamente responsable.
Boyan cumple con estos criterios. Ofrecemos servicios integrales que cubren todo, desde diseño y fabricación a inspección.
En las siguientes secciones, profundizaremos en los detalles específicos de las dimensiones de los engranajes de plástico y el proceso de fabricación. Al leer este artículo, obtendrá la información necesaria para tomar una decisión informada. Optar por Boyan significa garantizar que cada aspecto de la producción cumpla con los más altos estándares de calidad, asegurando que sus necesidades se satisfagan perfectamente.
Ventajas e inconvenientes de los engranajes de plástico
En general, los engranajes de plástico presentan ventajas e inconvenientes. A continuación se enumeran brevemente:
Ventajas:
1. Menores costos de producción (para altos volúmenes);
2. Ligero y de baja inercia.
3. Autolubricante o funciona con menos lubricación;
4. Resistente a la corrosión (algunos plásticos);
Amortiguación de vibraciones para un funcionamiento más silencioso;
5. Se pueden fabricar en formas complejas, reduciendo así el número de piezas y el tamaño del ensamblaje general.
Desventajas:
1. Mayor costo inicial de los moldes de inyección;
2. Menor capacidad de carga;
3. Menor precisión;
4. Menor estabilidad dimensional en entornos de alta temperatura o humedad;
5. Propiedades del material inferiores en entornos adversos (altas temperaturas, humedad, corrosión química, etc.).
Los engranajes de plástico se utilizan más en aplicaciones de baja velocidad, carga ligera y menor exigencia de precisión de transmisión, por lo que se permite un mayor juego.
Los parámetros que determinan el perfil de un engranaje incluyen:
- Módulo, que dicta el tamaño de los dientes
- Número de dientes, que, junto con el módulo, determina el tamaño del círculo primitivo del engranaje;
- Ángulo de presión, El ángulo de inclinación es de 20°, aunque también se utiliza el de 14,5°.
- Coeficiente de modificación de la adenda, Los engranajes con un número reducido de dientes suelen elegir un valor positivo, mientras que otros pueden optar por 0 (para ajustar la distancia entre ejes de los engranajes, también puede ajustarse a un valor distinto de cero).
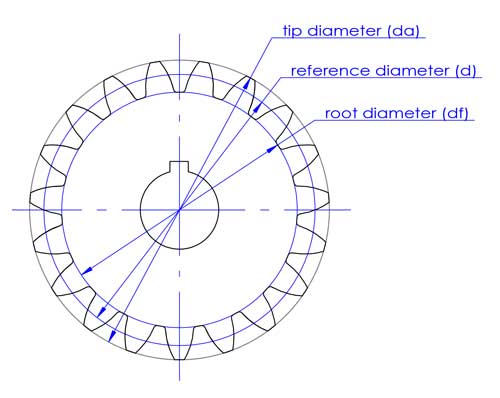
Con estos 4 parámetros, se puede definir el contorno de un engranaje recto. Para engranajes helicoidales, la ángulo de hélice también debe determinarse.
Consejos: Para engranajes metálicos fabricados con herramientas de corte, se adoptan parámetros estándar debido a la estandarización y serialización de las herramientas.
Sin embargo, para engranajes de plástico, dado que los moldes no se fabrican con herramientas de corte de engranajes, se puede utilizar cualquier parámetro elegido. No obstante, por razones de diseño, inspección y otros requisitos, se recomiendan parámetros estándar.
Comprender estos parámetros es sólo el principio del diseño de engranajes; un conocimiento profundo y una amplia experiencia son cruciales.
Para los fabricantes de moldes de engranajes, proporcionarles un diseño 3D detallado permite una réplica precisa basada en los datos proporcionados, incluso en ausencia de conocimientos especializados sobre engranajes. Aun así, conocer los principios del diseño de engranajes sigue siendo crucial para garantizar el máximo control de calidad.
Cómo garantizar la precisión de mecanizado de los moldes de plástico para engranajes
Para lograr la precisión requerida en el moldeo de engranajes de plástico, es crucial emplear técnicas de mecanizado de alta precisión como electroerosión de hilo lento, electroerosión con acabado espejo helicoidal, y el uso de centros de torneado y fresado junto con otras máquinas CNC avanzadas.
A lo largo de estas operaciones de mecanizado, es esencial un cuidadoso alineación y calibración de la pieza en cada sujeción de la máquina para mantener la concentricidad.
Además, es necesario medir diligentemente las dimensiones para verificar la exactitud de compensación de herramienta. Dada la precisión inherente de la maquinaria, las imprecisiones a menudo provienen de una compensación incorrecta de la herramienta. Por lo tanto, al medir selectivamente ciertas dimensiones críticas y asegurar su exactitud, es razonable inferir que las otras dimensiones también serán precisas, agilizando así el proceso de mecanizado.
Un estudio de caso sobre la fabricación de engranajes rectos y helicoidales
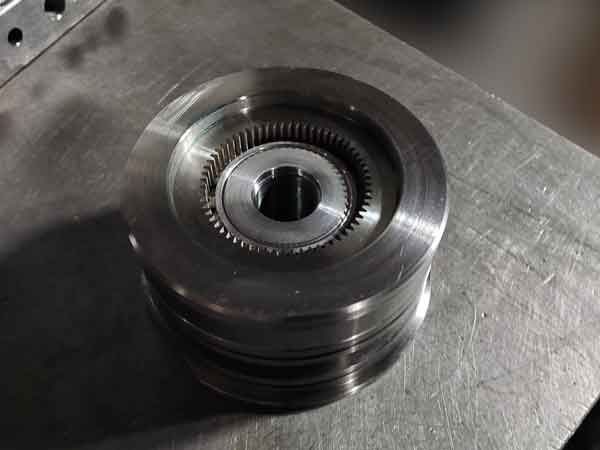
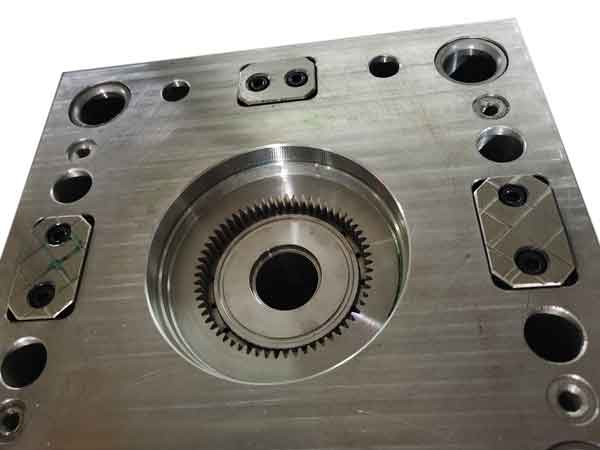
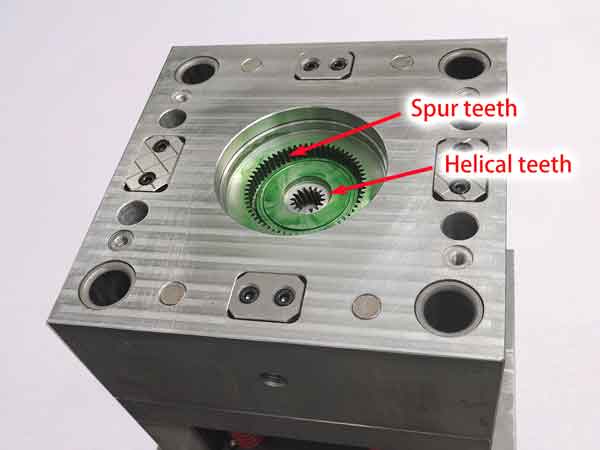
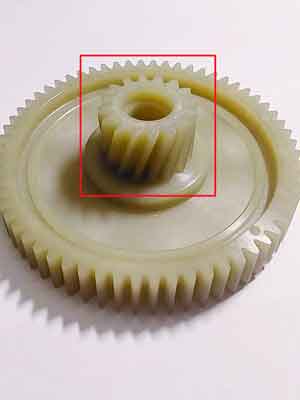
Este ejemplo ilustra un método eficaz para fabricar moldes de engranajes de plástico, específicamente para un engranaje de dos niveles con dientes helicoidales más pequeños y dientes rectos más grandes.
La sección del engranaje recto se mecaniza en una inserto fijado a núcleo del molde. Sus perfiles de dientes rectos se elaboran utilizando electroerosión por hilo lenta, garantizando formas precisas.
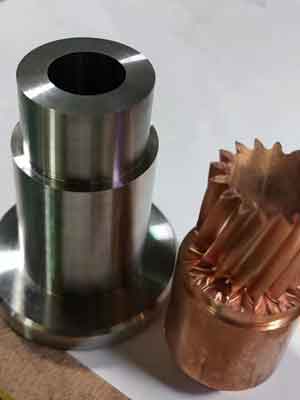
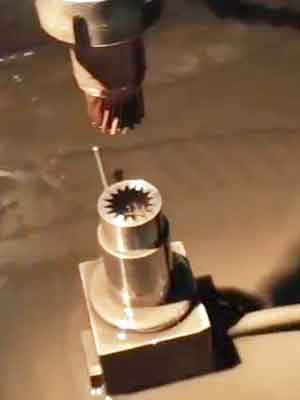
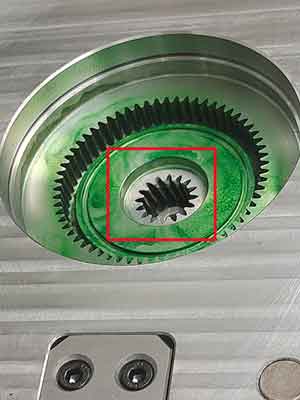
Por el contrario, la sección del engranaje helicoidal se forma mediante un parte móvil del molde montado sobre un rodamiento, lo que le permite girar según el ángulo de hélice durante el desmoldeo, facilitando la expulsión del engranaje. Los perfiles de estos dientes se crean con acabado espejo helicoidal por EDM.
Para garantizar la exactitud de los engranajes producidos, ambos componentes que forman los perfiles de los dientes deben cumplir con estrictos estándares de precisión de fabricación y ensamblaje. Esto incluye asegurar la coaxialidad, planitud, paralelismo y la precisión de los perfiles de los dientes.
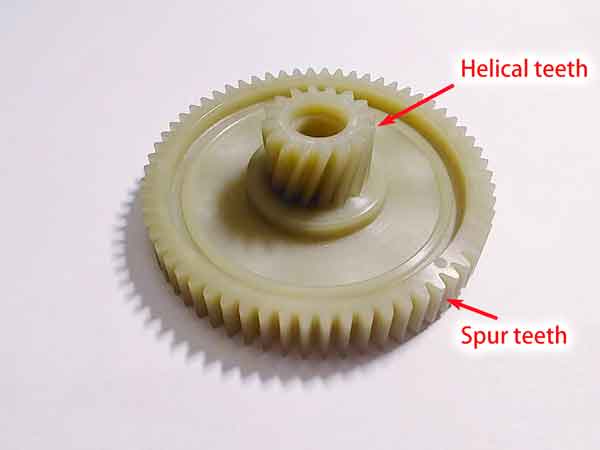
Así se hacen los dientes helicoidales en el molde:
Retos y soluciones para la precisión en la fabricación de engranajes de plástico
Los engranajes de plástico se utilizan mucho en la industria moderna, pero su precisión de fabricación puede verse afectada por diversos factores, lo que los hace menos precisos que los engranajes metálicos mecanizados por CNC. Entre los principales problemas figuran:
Precisión en la fabricación de moldes Al fabricar moldes, los engranajes que no requieren alta precisión podrían usar equipos menos costosos, afectando la precisión del molde. Incluso con equipos de alta precisión, pueden ocurrir errores de fabricación y ensamblaje, sin mencionar el potencial de error humano.
Parámetros del proceso de moldeo por inyección La temperatura, la velocidad y la presión durante el moldeo por inyección impactan directamente la precisión del engranaje, especialmente la presión y el tiempo de empaque. Por ejemplo, un engranaje de 90 mm de diámetro hecho de material POM puede tener una diferencia de 0.8 mm en el diámetro exterior cuando la presión de empaque varía entre 140 MPa y 90 MPa. Por lo tanto, controlar estos parámetros es crucial.
Contracción desigual del plástico El aspecto más impredecible de la producción de engranajes de plástico es la contracción desigual. La tasa de contracción puede variar entre la dirección del flujo y perpendicular a ella, especialmente con plásticos cristalinos. Las formas complejas de las piezas dificultan el cálculo de las tasas de contracción en áreas específicas. Las tasas de contracción cerca de la entrada son típicamente menores, mientras que las más alejadas son mayores. Las características de diseño como el espesor de pared variable y las protuberancias también pueden afectar las tasas de contracción a su alrededor.
Para hacer frente a estos retos, una solución habitual es utilizar varios juegos de moldes para ajustar la precisión de forma incremental. El primer juego se utiliza para comprobar e identificar desviaciones dimensionales. Basándose en estos resultados, el segundo juego ajusta las dimensiones en consecuencia. Si es necesario, puede producirse un tercer juego para realizar más ajustes.
Esta estrategia de ajuste paso a paso resuelve eficazmente los problemas de precisión que surgen en la producción de engranajes de plástico, garantizando que el producto final cumpla los estándares de alta precisión. Aunque complejo, este proceso es esencial para fabricar engranajes de plástico de alta precisión.
Análisis de la contracción desigual de los engranajes
La contracción desigual de los engranajes se puede dividir principalmente en dos tipos: circunferencial dirección y ancho dirección (es decir, axial direcciones). Es decir, se mide el diámetro exterior en múltiples puntos en estas direcciones para ver qué tan consistentes son sus valores medidos.
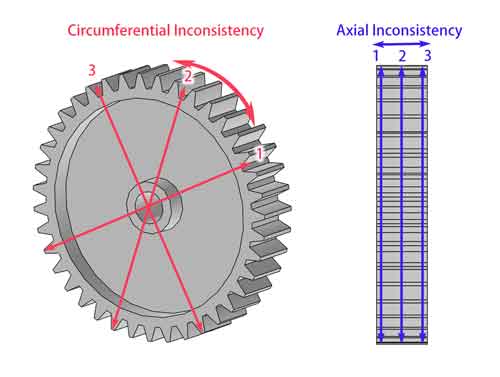
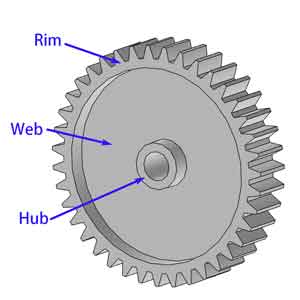
Los engranajes están compuestos principalmente por tres partes: el llanta, el alma, y el cubo. El diseño de estos componentes afecta significativamente las características de contracción del engranaje.
Incongruencia circunferencial
La inconsistencia de la contracción circunferencial se debe principalmente a dos factores.
- En primer lugar, la inconsistencia en la contracción entre la dirección del flujo y la dirección perpendicular en los materiales plásticos puede afectar a la precisión dimensional. Este problema puede mitigarse añadiendo más puntos de inyección.
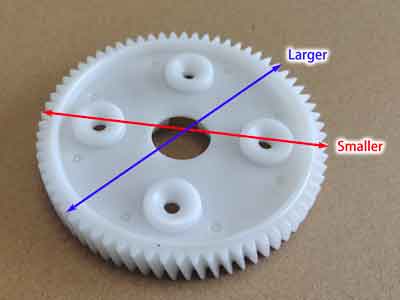
- En segundo lugar, la contracción localizada en la zona del alma, debida a características de diseño como protuberancias, puede ser mayor que en otras zonas, lo que afecta a la estabilidad dimensional global del engranaje. Para resolver este problema, puede ser útil garantizar un grosor uniforme de la pared en la zona del alma o utilizar técnicas de moldeo por inyección a alta presión (más de 300 MPa), aunque esta última es más costosa y no suele recomendarse.
Este engranaje presenta cuatro protuberancias en la zona del alma. Con un diámetro exterior (DE) de 95,7 mm, las partes situadas justo encima de estas protuberancias son aproximadamente de 0,25 a 0,3 mm más pequeñas que las zonas sin protuberancias situadas debajo de ellas.
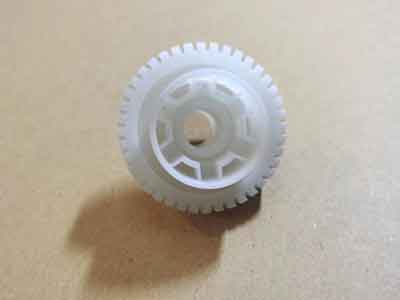
En cambio, este engranaje mantiene un grosor de pared constante en la zona del alma, con un diámetro exterior de 38 mm, y su redondez (o la uniformidad del diámetro exterior entre engranajes idénticos) se mantiene dentro de 0,03 mm.
Incoherencia axial
La inconsistencia de la contracción axial es más compleja.
Por un lado, cuando el alma del engranaje es demasiado gruesa, pueden aparecer marcas de hundimiento en el centro de la cara del engranaje. Este hundimiento es particularmente pronunciado cuando los ángulos internos del alma y la llanta se diseñan con chaflanes o radios. Aunque teóricamente un alma más delgada sería ideal, se debe considerar la capacidad de carga del engranaje.
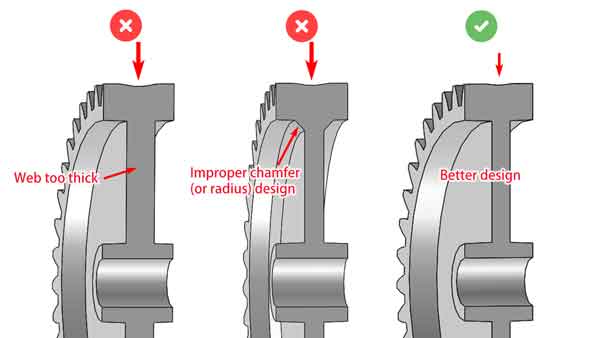
Como se puede ver en la imagen anterior, si el alma es demasiado gruesa, o si tiene un diseño biselado (o radio) en las esquinas interiores, la sección central se hundirá más. Es mejor tener un alma más fina, pero también hay que tener en cuenta la capacidad de carga.
Otro fenómeno complejo es la contracción desigual en los extremos de algunos engranajes en comparación con la parte central, lo que hace que el diámetro se reduzca en los extremos. Esto es especialmente observable en los engranajes fabricados con polioximetileno (POM), donde se aprecia una ligera separación en la imagen inferior.
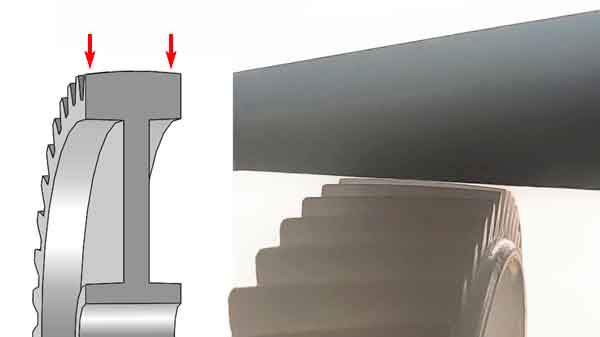
La causa de este fenómeno no es fácil de explicar, pero podría deberse a que la parte central se contrae menos debido a la restricción proporcionada por la banda inferior, mientras que los extremos, sin dicha restricción, presentan comportamientos de contracción diferentes.
Para reducir este tipo de inconsistencia en la contracción axial, se podría considerar aumentar el grosor de la llanta. Esto no solo mejora la capacidad de carga del engranaje, sino que también ayuda a equilibrar la tasa de contracción general del engranaje, mejorando así el rendimiento general y la estabilidad dimensional del engranaje.
Consejos de diseño para mejorar la precisión de los engranajes de plástico
Basándonos en el debate anterior, cuando necesitemos mejorar la precisión de los engranajes, deberemos tener en cuenta las siguientes medidas:
Minimizar características irregulares: Evite crear protuberancias desiguales, nervios de refuerzo y acanaladuras en el alma del engranaje. Si tales características son necesarias, procure reducir su espesor de pared y asegurarse de que estén distribuidas uniformemente.
Optimizar el espesor del alma: Un alma más delgada contribuye a mejorar la precisión del engranaje, pero es crucial verificar que aún cumpla con los criterios de resistencia necesarios.
El espesor de la llanta importa: Preste mucha atención al grosor de la llanta, ya que desempeña un papel crucial en la funcionalidad y durabilidad del engranaje.
Diseño eficiente de compuertas en el moldeo por inyección: Los engranajes típicamente requieren más compuertas en el molde de inyección en comparación con otras piezas plásticas. Un sistema de compuertas bien diseñado puede reducir significativamente la contracción y asegurar dimensiones uniformes en diferentes direcciones del engranaje.
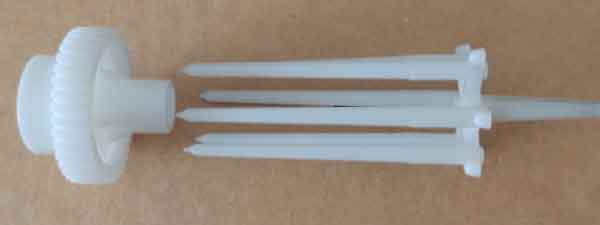
(El molde de inyección de este engranaje plástico cuenta con 6 compuertas y tiene un diámetro exterior de 38 mm).
Conclusión: Predecir y controlar la contracción en engranajes plásticos es un desafío. Para muchas aplicaciones, cierto nivel de desviación dimensional es aceptable.
Sin embargo, para aplicaciones con requisitos estrictos, esté preparado para realizar varias iteraciones de diseño y ajustes del molde. No es raro que el molde de inyección se fabrique dos o tres veces para lograr el engranaje plástico final que cumpla con las tolerancias deseadas.
Métodos de inspección de engranajes de plástico
Control dimensional
Técnicas modernas:
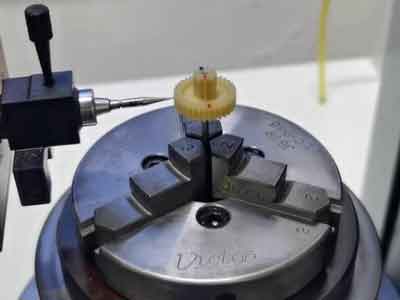
El uso de equipos computarizados para la inspección de engranajes, como inspectores de perfil de engranajes, CMM (máquinas de medición por coordenadas), y dispositivos fotográficos, es cada vez más común. Estas herramientas ofrecen alta eficiencia y precisión, pero conllevan costos más altos. En consecuencia, los fabricantes con dicho equipo avanzado tienden a rechazar pedidos de pequeño volumen.
Métodos tradicionales:
Para pedidos más pequeños o cuando existen limitaciones presupuestarias, las inspecciones de engranajes suelen depender de herramientas manuales como micrómetros, calibradores vernier y comprobadores de concentricidad. Entre estas mediciones:
Inspección del diámetro exterior (DE): Verificar el diámetro exterior es sencillo si la geometría del molde es precisa. Un diámetro exterior correcto sugiere que otras dimensiones probablemente estén dentro de las especificaciones debido a una contracción uniforme.
Longitud de la normal común: Esta medición es crucial para evaluar la precisión general del perfil del diente, sirviendo como un indicador clave de la precisión del engranaje.
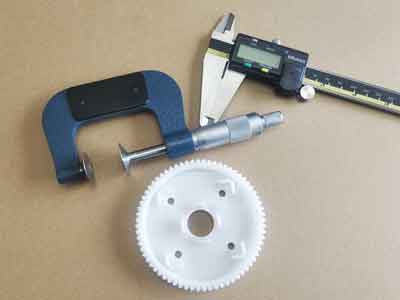
En resumen, aunque los equipos avanzados mejoran la precisión de la inspección, las herramientas tradicionales siguen siendo vitales para los proyectos más pequeños o de presupuesto restringido, centrándose en el diámetro exterior y la longitud normal común de la línea para garantizar la calidad.
Prueba de funcionamiento
Las pruebas de funcionamiento son cruciales para evaluar el rendimiento del engranaje en dispositivos reales, centrándose en evaluar el ruido y desgaste producido durante la operación para determinar si cumplen con las especificaciones de diseño. Esto es esencial porque los engranajes deben probarse dentro del contexto de su equipo previsto.
Prueba de ruido: Se espera que los engranajes de alta precisión funcionen suavemente, emitiendo un ruido mínimo y constante. Los niveles bajos de ruido a menudo indican menos desgaste y una vida útil más larga, haciendo que la operación silenciosa no sea solo una cuestión de reducir la contaminación acústica, sino también un signo de eficiencia y durabilidad.
Prueba de resistencia al desgaste: Esto generalmente tarda más en completarse. Para agilizar el proceso, se pueden aumentar las cargas de prueba para simular los efectos del uso a largo plazo, ofreciendo una visión más rápida de la resistencia al desgaste del engranaje.
Entre estas pruebas, se suele dar prioridad a las pruebas de ruido por su capacidad para proporcionar resultados inmediatos. Ofrece una evaluación rápida y fiable de la calidad de los engranajes.
Materiales plásticos adecuados para la producción de engranajes
En más utilizados:
- POM (acetal): Es fácil de moldear por inyección con buena estabilidad dimensional, al mismo tiempo, tiene gran resistencia, ductilidad y propiedades antidesgaste, anticorrosión y resistencia a la humedad. Es el principal material para engranajes de plástico.
- PA6/PA66/PA46 (nailon): Tiene una gran solidez y resistencia al desgaste, pero absorbe la humedad, lo que provoca inestabilidad en las dimensiones. En otras palabras, se hincha al absorber agua. Se utilizan sobre todo en transmisiones con cargas más pesadas.
Nylon especializado para engranajes
PA66 GF40 tiene una resistencia relativamente alta, alcanzando más de 200 MPa, pero PA46 Teflón ofrece una resistencia a la tracción aún mayor.
Si optamos por PA66 GF40, necesitamos obtener materiales de grandes empresas, ya que sus productos son más refinados y confiables. Este tipo de nailon está desarrollado específicamente para la fabricación de engranajes, incorporando Lubricantes de MoS₂ (disulfuro de molibdeno) y Teflón, en lugar de ser simplemente PA66 con fibra de vidrio 40%.
PEEK: Este es un material de alto rendimiento comparable al metal, que ofrece excelente resistencia al calor, resistencia a la corrosión y alta resistencia mecánica. También proporciona gran estabilidad dimensional en el moldeo por inyección. Sin embargo, PEEK es muy caro, y dado que requiere moldeo por inyección a alta temperatura, los costos de procesamiento también son relativamente altos.
TPEE: Este es un material elástico, lo que significa que puede absorber impactos y reducir el ruido en sistemas de transmisión.
- TPEE: se trata de un material elástico, lo que significa que absorbe los choques y reduce el ruido en la transmisión.
Otros menos utilizados materiales son:
- ABSse utiliza sobre todo para aplicaciones de gama baja con costes más bajos, como los juguetes.
- PCPC: como polímero amorfo, el PC tiene una gran estabilidad dimensional en el proceso de moldeo por inyección, es decir, puede moldearse con la forma de la cavidad del molde con menos contracción. Las desventajas son que es un autolubricante más pobre, y también tiene una menor resistencia a la fatiga.
- PPSEste material es bastante caro, pero tiene una gran estabilidad dimensional y ofrece resistencia mecánica y durabilidad. Suele utilizarse en aplicaciones duras, como bombas y robots.
- LCP: es otro material caro con una excelente estabilidad dimensional y puede fabricarse con gran precisión, también tolera una temperatura elevada de 220℃ y la corrosión química, pero ofrece menos resistencia. Se puede utilizar en relojes.
Hay que tener en cuenta que existen diferentes formas para cada tipo de material: sin relleno, reforzado con fibras de vidrio y relleno con material lubricante (principalmente PTFE o silicona), por lo que es más bien un proceso de reducción para hacer una elección basada en cada aplicación.