


Inhoudsopgave
SchakelWat is 2 Shot spuitgieten
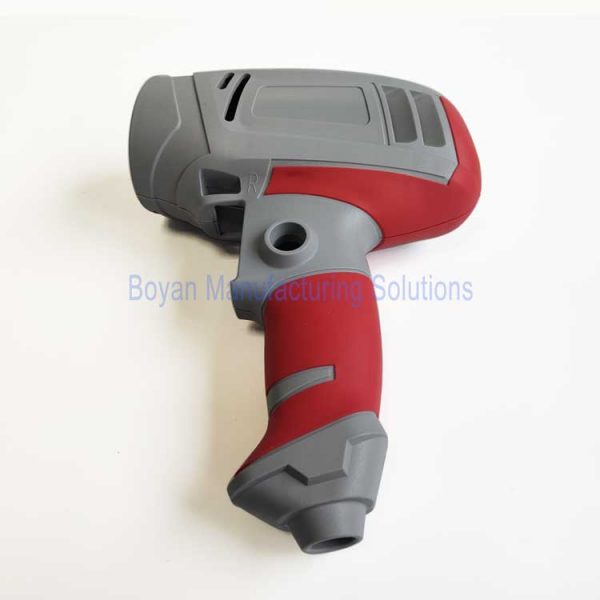
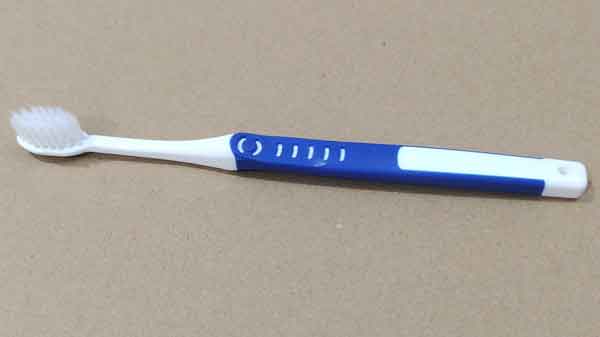
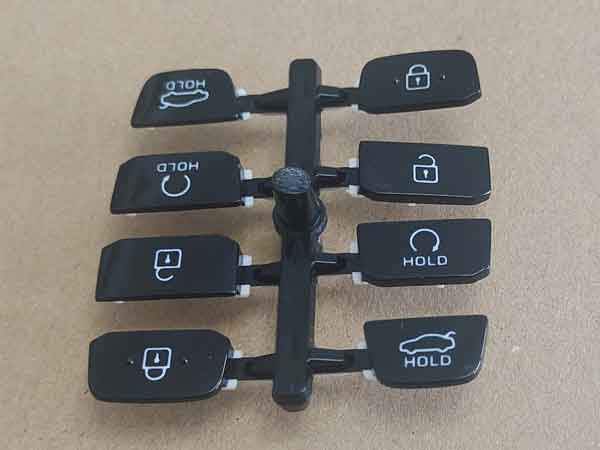
Twee-componenten spuitgieten, ook bekend als dual-shot of dubbel spuitgieten, is een efficiënte spuitgiettechnologie die composietonderdelen creëert van twee verschillende kleuren of soorten kunststofmaterialen binnen één enkele spuitgietcyclus.
Dit proces vereist een gespecialiseerde twee-componenten spuitgietmachine uitgerust met ttwee afzonderlijke sets schroeven en cilinders. Deze technologie is in staat om onderdelen te produceren met zowel esthetische aantrekkingskracht als functionele sterkte, en vindt brede toepassingen in de automobiel-, consumentenelektronica- en medische apparatuurindustrie.
Het proces van 2 Shot spuitgieten
Het proces van tweeschots spuitgieten wordt als volgt geschetst, waarbij de ingewikkelde stappen worden belicht die nodig zijn om een composietcomponent te maken in een enkele spuitgietcyclus:
Ontwerp en productie van matrijzen
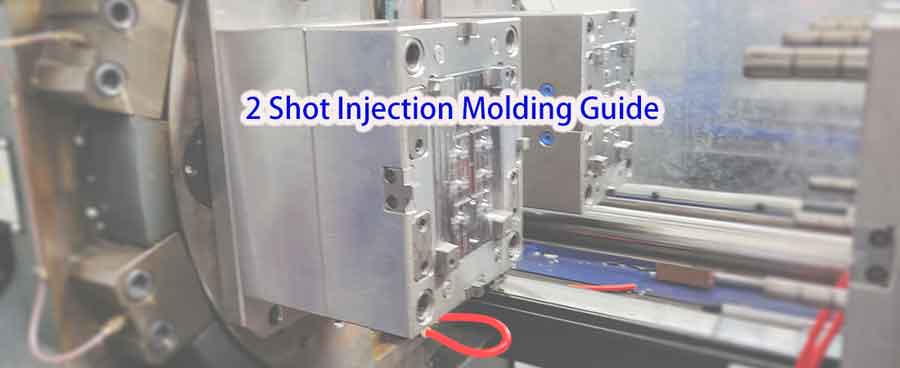
Tweecomponenten-spuitgieten vereist het gebruik van een gespecialiseerde tweecomponenten-spuitgietmachine en nauwkeurig ontworpen matrijzen. Het ontwerp van de matrijs moet rekening houden met de stromings-, koel- en stollingseigenschappen van beide materialen om ervoor te zorgen dat ze correct in de matrijs worden gecombineerd. De stappen zijn als volgt:
Eerste injectie: Het proces begint met het inspuiten van het eerste materiaal in een van de inspuitunits van de spuitgietmachine, waarbij een deel van het product wordt gevormd. Zodra deze stap is voltooid, blijft het gedeeltelijk gevormde onderdeel vastzitten in de matrijs of wordt het via rotatie of verschuiving van de matrijs naar een andere positie verplaatst.
Vormrotatie of verschuiving: Voor sommige tweecomponenten-spuitgietprocessen moet het halffabrikaat van de eerste inspuiting binnen de matrijs naar een tweede inspuitpositie worden overgebracht. Dit kan worden bereikt door de matrijs te roteren of te verschuiven, afhankelijk van het ontwerp van de gebruikte tweecomponenten-spuitgietmachine.
Tweede injectie: Nadat het eerste deel is gestold en naar de tweede positie is verplaatst, wordt het tweede materiaal via een andere inspuitunit in de matrijs gespoten en verbonden met het eerste deel om het eindproduct te vormen. Deze stap vereist nauwkeurige controle om een goede hechting tussen de twee materialen te waarborgen.
Afkoeling en stolling: Na het inspuiten van het tweede materiaal koelt het gehele onderdeel af en stolt het in de matrijs. Deze fase is cruciaal voor de kwaliteit van het product en vereist nauwkeurige controle over de koelsnelheid en -tijd.
Vorm openen en uitwerpen: Na afkoeling en stolling wordt de matrijs geopend en wordt het voltooide tweekleurige product uitgestoten.
Dit gedetailleerde proces toont de technische complexiteit en precisie die vereist zijn bij het tweeschots spuitgieten, waardoor hoogwaardige, multifunctionele onderdelen gemaakt kunnen worden die in verschillende industrieën gebruikt worden.
Deze video toont het testproces van tweecomponenten-spuitgieten. Omdat het product klein is en een ondersnijding heeft, kan het niet automatisch uit de matrijs worden verwijderd. Het kan vast komen te zitten op de lifter van de matrijs, dus moet het handmatig worden verwijderd.
Voordelen en nadelen van Two-Shot Molding
Two-shot molding heeft het onmiskenbare voordeel dat complexe producten van hoge kwaliteit met verschillende verschijningsvormen in één enkele spuitgietcyclus geproduceerd kunnen worden. Het kan nabewerkingsstappen verminderen, de productie-efficiëntie verhogen en de kosten verlagen. Deze technologie stelt echter hoge eisen aan het matrijsontwerp en de productie, wat leidt tot relatief hoge initiële investeringen.
Voordelen:
Verminderde productiestappen en kosten: Deze methode consolideert het inspuiten van meerdere materialen in één cyclus, waardoor vervolgprocessen worden geëlimineerd en zowel de productiekosten als de tijd worden verlaagd.
Verbeterde productkwaliteit: Tweecomponenten-spuitgieten kan duurzamere, structureel stabiele producten produceren. De integratie van twee materialen kan de algehele prestaties verbeteren, zoals slagvastheid en afdichtingseigenschappen.
Ontwerpflexibiliteit: Het stelt ontwerpers in staat om verschillende kleuren of soorten kunststoffen in één component te combineren, wat unieke visuele en tactiele kwaliteiten biedt.
Nadelen:
Hogere vormkosten: De complexe eisen voor tweecomponentenmatrijzen resulteren in hogere kosten. Het ontwerpen en vervaardigen van deze matrijzen vereist uitgebreide ervaring en precisie, wat de initiële investeringen aanzienlijk verhoogt in vergelijking met traditionele spuitgiettechnieken.
Verhoogde productie-uur tarieven: Gespecialiseerde tweecomponenten-spuitgietmachines zijn duurder dan standaard spuitgietmachines. Bovendien vereist het bedienen van deze machines gespecialiseerde vaardigheden, wat bijdraagt aan hogere uurtarieven.
Milieuzorgen: Het gebruik van twee verschillende materialen bemoeilijkt recycling, omdat het effectief scheiden van deze materialen uitdagend kan zijn. De complexiteit van recycling en de onmogelijkheid om productie-afkeur te hergebruiken vormen aanzienlijke uitdagingen voor tweecomponenten-spuitgieten.
Vormvereisten voor 2 Shot Molding
Two-shot molding, een geavanceerde spuitgiettechniek waarbij tegelijkertijd twee verschillende materialen of kleuren worden gebruikt in hetzelfde vormproces, vereist zeer nauwkeurige matrijzen. Om dit proces tot een succes te maken, moeten verschillende aspecten streng gecontroleerd worden.
Nauwkeurigheid uitlijning
De precisie van matrijsuitlijning is cruciaal. Tweecomponenten-spuitgieten maakt gebruik van matrijzen die twee sets ondermatrijzen (beweegbaar) en twee sets bovenmatrijzen (stationair) bevatten, die tijdens het spuitgietproces moeten roteren of verschuiven om uitwisselbaar uit te lijnen. Het is essentieel om ervoor te zorgen dat beide sets matrijzen volledig consistent zijn wat betreft buitenafmetingen, interne holtes, en hoogte.
Meestal wordt in de productie een CMM (coördinatenmeetmachine, een driedimensionaal meetapparaat) gebruikt om de precisie van de matrijzen te controleren en zo spuitgietfouten zoals uitvloeiing door verkeerde uitlijning te voorkomen.
Rigoureus ontwerp en beoordeling van mallen
Het ontwerp en de controle van de matrijs moeten zeer nauwgezet gebeuren. Gezien de hoge kosten van two-shot mallen kunnen fouten in het ontwerp leiden tot aanpassingen in beide sets mallen, waardoor extra kosten ontstaan. Daarom moet in de ontwerpfase van de mallen zorgvuldig rekening worden gehouden met verschillende elementen, waaronder het ontwerp van de poorten en runners, de opstelling van de schuiven en de lay-out van het koelsysteem. Deze aspecten moeten grondig geverifieerd en gevalideerd worden om fouten te voorkomen.
Automatisch ontgassen
Gezien de nadruk op productie-efficiëntie bij tweeschots spuitgieten, moet bij matrijsontwerpen zoveel mogelijk worden gestreefd naar automatisch ontvormen. Dit betekent dat aan het einde van het spuitgietproces overtollig materiaal uit de injectiepoorten automatisch uit het product kan worden verwijderd zonder handmatige tussenkomst. Dit verlaagt de arbeidskosten en verhoogt de productie-efficiëntie.
Materiaalvereisten voor 2 Shot Molding
Bij two-shot molding wordt de binding tussen het substraat en de overmolding laag bereikt door chemische en fysische processen, waarbij materiaalkeuze, matrijsontwerp en verwerkingscondities een rol spelen. Dit bindingsproces zorgt ervoor dat twee verschillende materialen stevig integreren in het eindproduct en zo een structureel intact en functioneel robuust composiet vormen. Hier zijn verschillende sleutelfactoren in dit bindingsproces:
Materiaalkeuze en compatibiliteit
Het kiezen van compatibele materialen is cruciaal voor een succesvolle hechting. Het substraat en de overmolding materialen moeten compatibel zijn in hun gesmolten toestand zonder nadelige chemische reacties. Materiaalleveranciers geven vaak advies over welke materiaalcombinaties de beste hechting opleveren.
Oppervlaktebehandeling
In sommige gevallen kan het oppervlak van het substraat speciale behandelingen ondergaan, zoals zandstralen, chemisch etsen of oppervlakteactivering, om de ruwheid en chemische reactiviteit te verhogen, waardoor de hechtsterkte met de overmoldingslaag wordt verbeterd.
Vormontwerp
Het matrijsontwerp is ook cruciaal voor een goede combinatie van de twee materialen. De matrijs moet het stroompad van elk materiaal nauwkeurig regelen, zodat het tweede materiaal een stabiele en gelijkmatige bedekking op het oppervlak van het eerste materiaal vormt.
Parameters voor spuitgieten
De parameters tijdens het spuitgietproces, zoals temperatuur, druk en koeltijd, moeten zorgvuldig worden aangepast aan de eigenschappen van beide materialen. De juiste temperatuur en druk kunnen een goede materiaalhechting bevorderen, terwijl de juiste koeltijd ervoor zorgt dat de materialen stollen zonder interne spanning die de hechtsterkte beïnvloedt.
Moleculaire verspreiding
Op het grensvlak van de twee materialen in hun gesmolten toestand, moleculaire diffusie vindt plaats, waarbij moleculen van het ene materiaal in het andere doordringen. Dit draagt bij aan het vormen van sterkere chemische bindingen en fysieke verstrengelingen, waardoor de hechting tussen de twee materialen wordt verbeterd
Veelgebruikte materialen
- Substraatmaterialen: ABS, PC, PC/ABS, PP, PMMA, PA6, PA66, enz.
- Overspuitbare materialen: TPE, TPU, siliconen en harde plastic materialen gebruikt als substraten.
Raadpleeg de materiaalleveranciers om de compatibiliteit van de twee materialen te bevestigen.
Door de hierboven beschreven methodes en mechanismen kan two-shot molding een hechte verbinding bereiken tussen het substraat en de overmoldinglaag, waardoor producten van composietmateriaal ontstaan die zowel esthetisch aantrekkelijk zijn als hoge prestaties leveren. Deze technologie wordt veel toegepast op verschillende gebieden zoals elektronische apparaten, auto-onderdelen en medische instrumenten en biedt meer mogelijkheden voor productontwerp en functionaliteit.
Vergelijking tussen 2 Shot Molding en Overmolding
Bij de bespreking van two-shot molding-technologie is het gebruikelijk om deze te vergelijken met overmolding. Hoewel deze twee technieken in veel opzichten vergelijkbaar lijken, omdat ze meerdere (twee of meer) spuitgietprocessen omvatten, bestaan er belangrijke verschillen tussen beide.
Hechtsterkte
- Tweeschots spuitgieten blinkt uit op dit gebied. Deze techniek zorgt voor een hechte verbinding tussen twee materialen in een continu proces. Aangezien het substraatmateriaal van de eerste inspuiting niet volledig is afgekoeld, is het gemakkelijker voor de moleculaire ketens van de twee materialen om te verstrengelen en te versmelten, wat een sterkere verbinding oplevert. Bovbovendien zorgt two-shot molding ervoor dat de afkoelsnelheden en krimp van beide materialen consistenter zijn, waardoor scheiding door niet-overeenkomende materiaalkrimp wordt verminderd.
- Overspuiten vereist het handmatig plaatsen van het eerste spuitgietproduct in een andere matrijs voor de tweede injectie, wat de dichtheid van de materiaalbinding kan beïnvloeden.
Productiekosten
- Tweeschots spuitgieten is efficiënter, omdat beide injecties in een continu proces worden uitgevoerd. Hoewel de productiekosten per uur hoger kunnen liggen, kan de algehele efficiëntie de totale productiekosten verlagen.
- Overspuiten verhoogt de arbeidskosten omdat het substraatdeel handmatig in een andere matrijs moet worden geplaatst, en omdat de injecties afzonderlijke processen zijn, kan dit leiden tot hogere totale verwerkingskosten. Voor de productie van kleine series kan overspuiten echter geschikter zijn vanwege de lagere initiële investering.
Ontwerp Diversiteit
- Tweeschots spuitgieten biedt een grotere ontwerpflexibiliteit. Dankzij het unieke productieproces kunnen complexere ontwerpen worden gerealiseerd tijdens de tweede injectie, zoals het activeren van schuifregelaars en lifters pas na de tweede injectie, waardoor er meer ruimte ontstaat voor productontwerp.
- Overspuiten beperkt de mogelijkheid om opnieuw kernen of schuivers in te brengen voor complexe structuren zodra het substraatdeel in de matrijs is geplaatst, wat de ontwerpdiversiteit enigszins beperkt. Bepaalde specifieke ontwerpen kunnen alleen bereikt worden door tweeschots spuitgieten en niet door overspuiten.
Precisie productie
- Tweeschots spuitgieten bereikt een hogere positioneringsprecisie dankzij het continue productieproces, waarbij het substraatdeel niet uit de matrijs hoeft te worden verwijderd, waardoor de algehele productieprecisie van het product wordt verbeterd.
- Overspuiten introduceert positioneringsfouten bij het handmatig plaatsen van het eerste spuitgegoten deel in een andere matrijs, wat de precisie van het eindproduct beïnvloedt.
Concluderend, terwijl zowel two-shot molding als overmolding dienen om composietmaterialen te maken door middel van meervoudige injectieprocessen, bieden ze elk unieke voordelen die geschikt zijn voor verschillende productiebehoeften.
- Two-shot molding onderscheidt zich door zijn superieure hechtsterkte, ontwerpflexibiliteit en precisie, ideaal voor grootschalige, complexe projecten.
- Overspuiten daarentegen biedt kostenvoordelen en eenvoud, waardoor het geschikter is voor kleinschaligere of minder complexe toepassingen.
De keuze tussen de twee hangt af van specifieke projectvereisten, kosten en gewenste resultaten.
Conclusie
Samengevat is two-shot molding een geavanceerde spuitgiettechniek waarbij twee verschillende materialen of kleuren efficiënt gecombineerd worden in één enkele cyclus. Dit biedt aanzienlijke voordelen op het vlak van ontwerpflexibiliteit, productkwaliteit en productie-efficiëntie. Ondanks de hogere initiële investering in matrijsontwerp en machines, biedt deze technologie een overtuigend voordeel voor toepassingen waarbij complexe, uit meerdere materialen bestaande componenten met een hoge precisie en sterkte nodig zijn.
