コンテンツへスキップ

適切なプラスチック歯車メーカーの選び方:知っておくべきこと

カスタムプラスチック歯車の射出成形

歯車は高精度の伝動部品であるため、その製造者には多くのことが求められます: 歯車に関する深い知識, 高度な製造技術, 、そして 高い責任感.

Boyan これらの基準を満たしています。当社は以下を含む包括的なサービスを提供しています: 設計 そして 製造 へ 検査.

以下のセクションでは、プラスチック歯車の寸法と製造プロセスの詳細について掘り下げます。この記事を読むことで、情報に基づいた決定を下すために必要な情報を得ることができます。Boyanを選ぶことは、生産のあらゆる側面が最高品質基準を満たすことを保証し、お客様のニーズが完全に満たされることを意味します。.

プラスチック歯車の長所と短所

一般的に、プラスチック歯車には利点と欠点の両方があります。以下に簡単に列挙します:

メリット

1. 生産コストの低減(大量生産の場合);;
2. 軽量かつ低慣性。.
3. 自己潤滑性がある、またはより少ない潤滑で動作する;;
4. 耐腐食性(一部のプラスチック);;
振動減衰により静音運転を実現;;
5. 複雑な形状に製造でき、それにより部品点数と全体の組立サイズを削減できる。.

デメリット

1. 射出成形金型の初期コストが高い;;
2. 負荷容量が低い;;
3. 精度が低い;;
4. 高温または高湿環境での寸法安定性が劣る;;
5. 過酷な環境(高温、湿度、化学腐食など)での材料特性が劣る。.

プラスチック歯車は、低速、軽負荷、伝達精度要求が低い用途でより多く使用され、そのためより大きなバックラッシュが許容されます。.

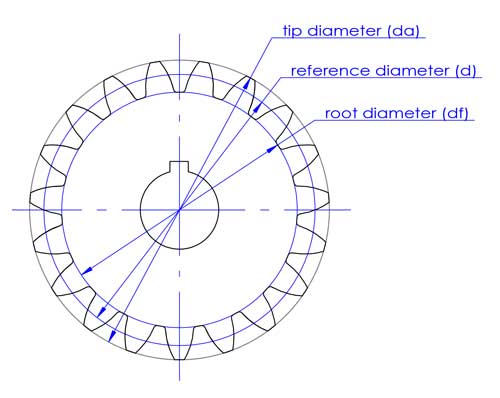
歯車の形状を決定するパラメータには以下が含まれます:

  • モジュール, 、歯のサイズを決定する
  • 歯数, 、これはモジュールとともに、歯車のピッチ円のサイズを決定します;;
  • 圧力角, 、通常は20°ですが、14.5°も使用されます。.
  • 歯先修正係数, 、ここで歯数の少ないギアは一般に正の値を選択し、他のものは0を選択する場合があります(ギアの中心距離を調整するため、非ゼロ値に調整することもできます)。.
歯車基準円

これら4つのパラメータにより、平歯車の輪郭を定義できます。はすば歯車の場合、 ねじれ角 も決定する必要があります。.

ヒント: 切削工具で製造される金属歯車の場合、工具の標準化とシリーズ化により、標準パラメータが採用されます。.

しかし、プラスチック歯車の場合、金型は歯切り工具で作られないため、, 任意の選択されたパラメータを使用できます。. それでも、設計、検査、その他の要件のために、標準パラメータが推奨されます。.

これらのパラメータを理解することは、歯車設計の始まりに過ぎません。深い知識と豊富な経験が重要です。.

歯車金型のメーカーにとって、詳細な3D設計を提供することで、専門的な歯車知識がなくても、提供されたデータに基づいて正確な複製が可能になります。しかし、最高品質管理を確保するためには、歯車設計の原理を理解しておくことが依然として重要です。.

プラスチックギア金型の加工精度を確保する方法

プラスチック歯車の成形で必要な精度を達成するには、以下のような高精度加工技術を採用することが重要です: 低速ワイヤ放電加工、ヘリカル鏡面仕上げ放電加工、, およびの使用 旋削・フライス加工センタ 他の高度なCNC機械とともに。.

これらの機械加工操作を通じて、注意深い 位置合わせと校正 各機械クランプ上のワークピースの同軸度を維持することが不可欠です。.

さらに、寸法の綿密な測定が、精度を検証するために必要です。 工具補正。. 機械の固有の精度を考えると、不正確さはしばしば不適切な工具補正から生じます。したがって、特定の重要な寸法を選択的に測定し、それらの精度を確保することで、他の寸法も正確であると推論することが合理的であり、それにより機械加工プロセスを合理化できます。.

平歯車とはすば歯車の製造に関するケーススタディ

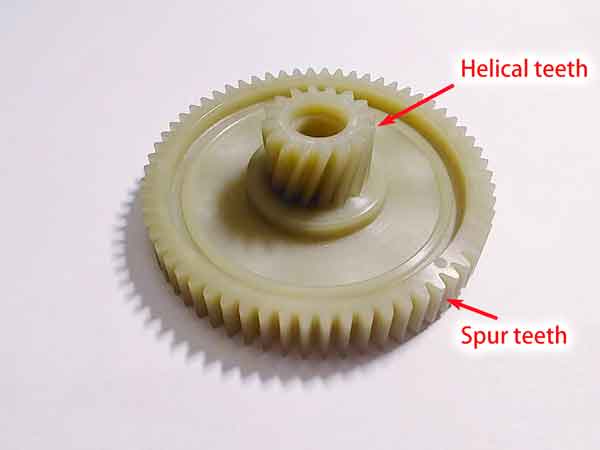
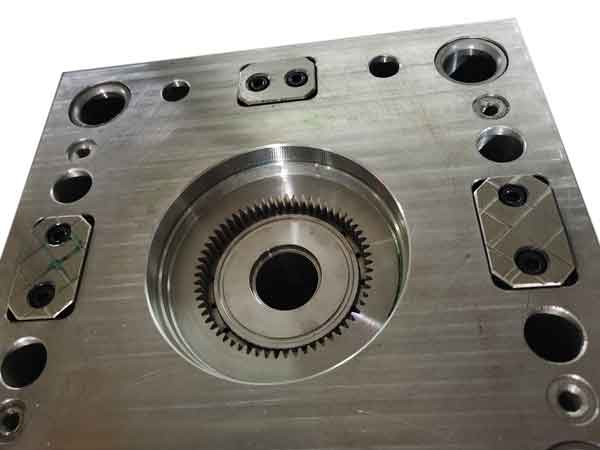
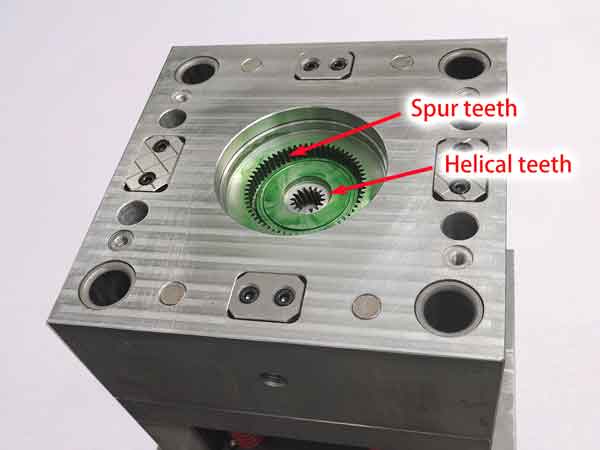
この例は、プラスチック歯車金型を製造するための効果的な方法を示しており、特に 二段歯車 を備えた より小さいはすば歯 そして より大きい平歯。.

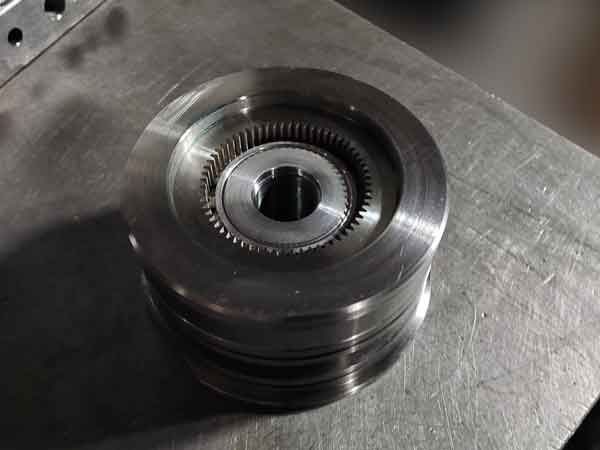
平歯車部分は加工されます インサート に固定 金型コア. 。その直歯のプロファイルは、以下を使用して作られます: 低速ワイヤ放電加工, 、正確な形状を確保します。.

逆に、はすば歯車部分は、以下によって形成されます: 可動金型部品 軸受に取り付けられ、離型時にねじれ角に応じて回転できるようにし、歯車の突出を容易にします。これらの歯のプロファイルは、以下で作成されます: ヘリカル鏡面仕上げ放電加工.

製造される歯車の精度を保証するために、歯のプロファイルを形成する両方のコンポーネントは、厳格な 製造および組立精度基準. に準拠する必要があります。これには、同軸度、平坦度、平行度、および歯形の精度の確保が含まれます。.

2段プラスチックギア
2段プラスチックギア3の射出成形金型
2段階プラスチックギア用射出成形金型
2段プラスチック歯車用射出成形金型

これが金型でヘリカル歯が作られる方法です:

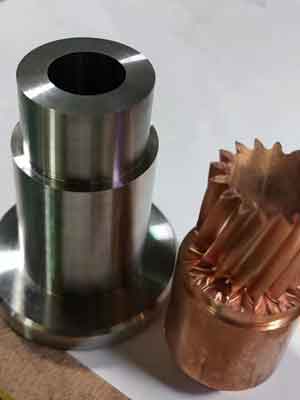
はすば放電加工用電極
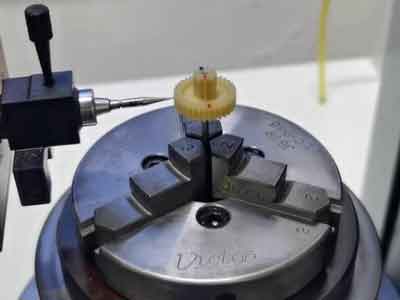
旋盤・フライス加工センターで加工された黄銅電極、はすば放電加工用
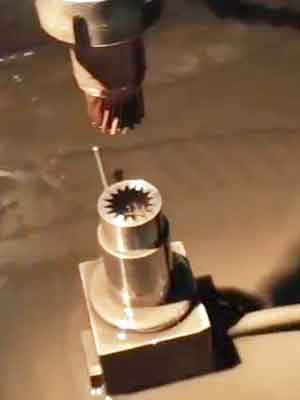
ヘリカル歯を加工するためのヘリカルミラー仕上げ放電加工
金型上に歯を形成するはすばミラー仕上げ放電加工
ヘリカルミラー仕上げ放電加工で成形金型に加工されたヘリカル歯
金型で作られたはすば歯
はすば歯付き完成歯車
完成歯車上のはすば歯

プラスチックギア製造における精度の課題と解決策

プラスチック歯車は現代産業で広く使用されていますが、その製造精度は様々な要因の影響を受けやすく、CNC加工された金属歯車よりも精度が低くなる可能性があります。主な問題点は以下の通りです:

金型製造精度 金型を作る際、高精度を必要としない歯車は、より安価な設備を使用する可能性があり、金型精度に影響を与えます。高精度設備であっても、製造および組立誤差が発生する可能性があり、ましてや人為的ミスの可能性もあります。.

射出成形プロセスパラメータ 射出成形中の温度、速度、圧力は、歯車精度に直接影響を与え、特に保圧と時間が重要です。例えば、POM材料で作られた直径90mmの歯車は、保圧が140MPaと90MPaの間で変動すると、外径に0.8mmの差が生じることがあります。したがって、これらのパラメータの制御が重要です。.

プラスチックの不均一な収縮 プラスチック歯車生産の最も予測困難な側面は、不均一な収縮です。収縮率は、流れ方向とそれに垂直な方向で異なる場合があり、特に結晶性プラスチックで顕著です。複雑な部品形状は、特定の領域の収縮率を計算することを困難にします。ゲート付近の収縮率は通常低く、遠いほど高くなります。壁厚の変化や突起などの設計特徴も、その周囲の収縮率に影響を与える可能性があります。.

これらの課題に対処するため、一般的な解決策として、複数の金型セットを使用して精度を段階的に調整する方法があります。最初のセットはテストと寸法偏差の特定に使用されます。これらの結果に基づいて、2番目のセットで寸法を調整します。必要に応じて、さらなる調整のために3番目のセットが製造されることもあります。.

この段階的な調整戦略は、プラスチック歯車生産で遭遇する精度問題を効果的に解決し、最終製品が高精度基準を満たすことを保証します。複雑ではありますが、このプロセスは高精度プラスチック歯車の製造には不可欠です。.

ギアの不均一収縮に関するさらなる分析

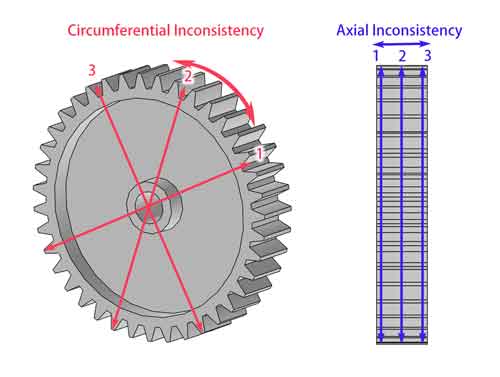
歯車の不均一な収縮は、主に2つのタイプに分けることができます: 円周 方向と 幅 方向(すなわち、, 軸方向 方向)。つまり、これらの方向の複数点で外径を測定し、測定値がどの程度一致しているかを確認します。.

プラスチックギアの周方向および幅方向の不均一な収縮

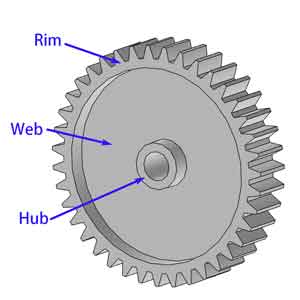
歯車は主に3つの部分で構成されています: リム, 、 ウェブ, 、および ハブ. 。これらのコンポーネントの設計は、歯車の収縮特性に大きく影響します。.

円周方向の不一致

円周方向の収縮不均一は、主に2つの要因によって引き起こされます。.

  • まず、プラスチック材料における流れ方向と垂直方向の収縮の不一致が寸法精度に影響を与える可能性があります。この問題は、より多くの射出ポイントを追加することで軽減できます。.
  • 次に、突起などの設計特徴によるウェブ領域の局所的な収縮は、他の領域よりも大きくなる可能性があり、ギア全体の寸法安定性に影響を与えます。この問題に対処するには、ウェブ領域の肉厚を均一に保つか、高圧射出成形技術(300 MPa以上)を使用することが役立ちますが、後者はより高コストで一般的には推奨されません。.

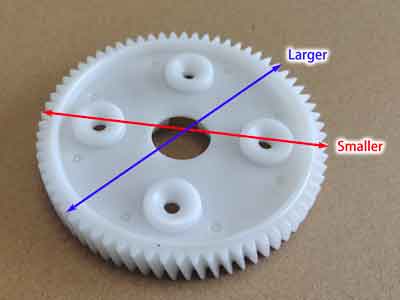
この歯車は、ウェブエリアに4つの突起を備えています。外径(OD)が95.7mmで、これらの突起の真上の部分は、下の突起がない領域よりも約0.25〜0.3mm小さくなっています。.

プラスチックギアの不均一な収縮

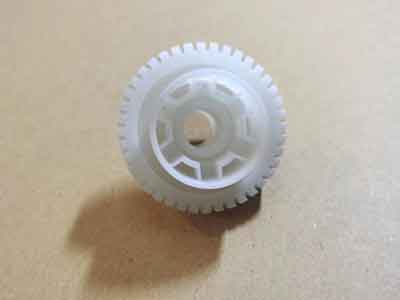
対照的に、この歯車はウェブエリアで一貫した肉厚を維持しており、外径38mmでは、その真円度(または同一歯車間の外径の均一性)は0.03mm以内に収まっています。.

プラスチック歯車の均一収縮

軸方向不一致

軸方向の収縮不均一はより複雑です。.

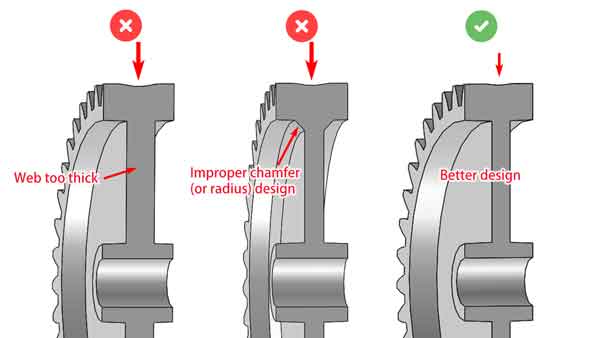
一方で、歯車のウェブが厚すぎると、歯車面の中央にひけ巣が現れることがあります。このひけは、ウェブとリムの内角が面取りやフィレットで設計されている場合に特に顕著です。理論的には、より薄いウェブが理想的ですが、歯車の耐荷重能力を考慮する必要があります。.

リブ設計がプラスチックギアの不均一収縮に及ぼす影響

上記の写真からわかるように、ウェブが厚すぎる場合、または内側の角に面取り(または半径)設計がある場合、中央部分はより沈み込みます。ウェブは薄い方が良いですが、負荷能力も考慮する必要があります。.

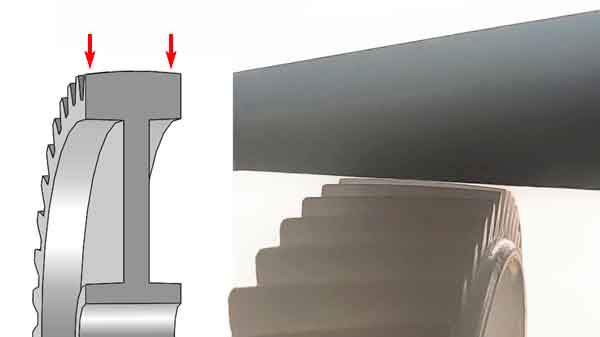
もう一つの複雑な現象は、一部の歯車の端部が中央部と比較して不均一に収縮し、端部の直径が減少することです。これは特にポリオキシメチレン(POM)製の歯車で観察され、下の画像ではわずかな隙間が見られます。.

プラスチックギアの長手方向収縮の不均一性

この現象の原因は簡単には説明できませんが、中央部分は下のウェブによる制限のために収縮が少なく、端部はそのような制限がないため、異なる収縮挙動を示す可能性があります。.

このような軸方向の収縮の不一致を減らすために、リムの厚さを増やすことが考えられます。これは歯車の耐荷重能力を高めるだけでなく、歯車全体の収縮率をバランスさせ、歯車の全体的な性能と寸法安定性を向上させるのに役立ちます。.

プラスチックギアの精度向上のための設計のヒント

上記の議論に基づいて、歯車の精度を向上させる必要がある場合、以下の対策を検討すべきです:

  1. 不均一な形状を最小化:歯車のウェブに不均一な突起、ガセット、リブを作らないようにします。そのような特徴が必要な場合は、肉厚を減らし、均一に配置するようにします。.

  2. ウェブ厚さを最適化:より薄いウェブは歯車の精度向上に寄与しますが、必要な強度基準を満たしていることを確認することが重要です。.

  3. リム厚さが重要:リムの厚さは歯車の機能と耐久性に重要な役割を果たすため、細心の注意を払ってください。.

  4. 射出成形における効率的なゲート設計:歯車は通常、他のプラスチック部品と比較して射出成形型内により多くのゲートを必要とします。適切に設計されたゲートシステムは、収縮を大幅に減らし、歯車の異なる方向にわたる寸法の均一性を確保できます。.

6ゲート付きプラスチックギア

(このプラスチック歯車の射出成形型は6つのゲートを備え、外径は38mmです)。.

結論: プラスチック歯車の収縮を予測し制御することは困難です。多くの用途では、ある程度の寸法偏差は許容されます。.

しかし、厳しい要件のある用途では、複数回の設計反復と金型調整を行う覚悟が必要です。最終的なプラスチック歯車が所望の公差を満たすために、射出成形型を2回または3回製作することは珍しくありません。.

プラスチック歯車の検査方法

寸法検査

現代の技術:

歯車検査用のコンピュータ化された設備の使用、例えば 歯車プロファイル検査機、CMM(三次元測定機)、, そして 写真装置、, がますます一般的になっています。これらのツールは高い効率と精度を提供しますが、コストが高くなります。そのため、このような高度な設備を持つメーカーは小ロットの注文を断る傾向があります。.

ギアプロファイル検査

従来の方法:

少量注文や予算制約がある場合、ギア検査はマイクロメーター、ノギス、振れ測定器などの手動工具に頼ることが多いです。これらの測定の中で:

  • 外径(OD)検査: 金型の形状が正確であれば、外径のチェックは簡単です。正しい外径は、均一な収縮により他の寸法も仕様内である可能性が高いことを示します。.

  • 共通法線長さ: この測定は、歯形の全体的な精度を評価するために重要であり、歯車精度の主要な指標として機能します。.

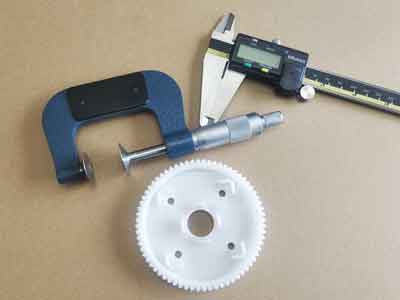
プラスチック歯車用手動検査ツール

要約すると、高度な設備は検査精度を向上させますが、従来の工具は小規模または予算制限のあるプロジェクトにおいて依然として重要であり、品質保証のためには外径と共通法線長に焦点を当てます。.

運転試験

実機での歯車性能を評価するために、ランニングテストは重要であり、以下を評価することに焦点を当てます: 騒音 そして 摩耗 動作中に発生するものを測定し、設計仕様を満たしているかを判断します。これは、歯車が意図された機器のコンテキスト内でテストされる必要があるため、不可欠です。.

  • 騒音試験:高精度歯車は滑らかに動作し、最小限で一貫した騒音を発することが期待されます。低騒音レベルは、摩耗が少なく寿命が長いことを示すことが多く、静かな動作は騒音公害を減らすだけでなく、効率と耐久性の証でもあります。.

  • 耐摩耗性試験:これは通常、完了するまでに時間がかかります。プロセスを迅速化するために、テスト負荷を増やして長期間の使用の影響をシミュレートし、歯車の耐摩耗性についてより迅速な洞察を提供できます。.

これらの試験の中で、騒音試験は通常、即座に結果を得られる能力から優先されます。ギア品質を迅速かつ信頼性高く評価できます。.

ギア生産に適したプラスチック材料

について 最も一般的に使用される:

  • POM (アセタール):射出成形が容易で寸法安定性が良く、同時に強度、延性、耐摩耗性、耐腐食性、耐湿性に優れています。これはプラスチックギアの主要材料です。.
  • PA6/PA66/PA46 (ナイロン):強度と耐摩耗性に優れていますが、湿気を吸収するため寸法が不安定になります。言い換えれば、吸水すると膨張します。主に重負荷の伝動に使用されます。.

歯車専用ナイロン

PA66 GF40 は比較的高い強度を持ち、 200 MPa, 、しかし PA46 テフロン さらに高い引張強度を提供します。.

もし選択するなら PA66 GF40, 、材料を調達する必要があります 大企業, 、彼らの製品はより洗練され信頼性が高いためです。このタイプのナイロンは 歯車製造用に特別に開発された, 、組み込む MoS₂(二硫化モリブデン)およびテフロン潤滑剤, 、単にそうであるというよりも 40%ガラス繊維入りPA66.

      • PEEK:これは金属に匹敵する高性能材料で、以下を提供します: 優れた耐熱性、耐食性、高い機械的強度. 。また提供する 射出成形における優れた寸法安定性. 。しかし、PEEKは 非常に高価, 、そしてそれが要求するため 高温射出成形, 、加工コストも比較的高くなります。.

      • TPEE:これは 弾性材料, 、つまり可能 衝撃を吸収し、騒音を低減 伝動システムにおいて。.

  • TPEE:これは弾性材料であり、衝撃を吸収し、伝動中の騒音を低減します。.

その他 あまり一般的に使用されない 材料は:

  • ABS:主に玩具などの低コストのローエンド用途に使用されます。.
  • PC:非晶質ポリマーとして、PCは射出成形プロセスで優れた寸法安定性を持ちます。言い換えれば、収縮が少なく金型キャビティの形状に成形できます。欠点は、自己潤滑性が劣り、疲労抵抗も劣ることです。.
  • PPS:これはかなり高価な材料ですが、優れた寸法安定性を持ち、機械的強度と耐久性を提供します。ポンプやロボットなどの過酷な用途によく使用されます。.
  • LCP:これは別の高価な材料で、優れた寸法安定性を持ち、高精度に製造でき、220℃の高温と化学腐食にも耐えますが、強度は低めです。時計などに使用できます。.

留意点として、各材料には異なる形態があります:無充填、ガラス繊維強化、潤滑剤材料(主にPTFEまたはシリコーン)充填です。したがって、各用途に基づいて選択するには、むしろ絞り込むプロセスとなります。.


スプラインシャフト付きプラスチックギア

プラスチック歯車のソリューションをお探しの場合、お手伝いできるかもしれません。どのようなご支援が必要かお知らせください。.