Indice dei contenuti
TogglePerché scegliere Boyan come produttore di ingranaggi in plastica?
Gli ingranaggi, essendo componenti di trasmissione ad alta precisione, richiedono molto ai loro produttori: conoscenza approfondita degli ingranaggi, tecniche di produzione avanzate, e un atteggiamento altamente responsabile.
Boyan soddisfa questi criteri. Offriamo servizi completi che coprono tutto, da progettazione e produzione a ispezione.
Nelle sezioni seguenti, approfondiremo le specifiche delle dimensioni degli ingranaggi in plastica e il processo di produzione. Leggendo questo articolo, otterrai le informazioni necessarie per prendere una decisione informata. Scegliere Boyan significa garantire che ogni aspetto della produzione soddisfi i più alti standard di qualità, assicurando che le tue esigenze siano perfettamente soddisfatte.
Pro e contro degli ingranaggi in plastica
In generale, gli ingranaggi in plastica presentano sia vantaggi che svantaggi. Li elenchiamo brevemente di seguito:
Vantaggi:
1. Costi di produzione inferiori (per volumi elevati);
2. Leggerezza e bassa inerzia.
3. Autolubrificante o funziona con meno lubrificazione;
4. Resistente alla corrosione (alcune materie plastiche);
Smorzamento delle vibrazioni per un funzionamento più silenzioso;
5. Può essere realizzato in forme complesse, riducendo così il numero di parti e le dimensioni dell'assemblaggio complessivo.
Svantaggi:
1. Costo iniziale più elevato degli stampi a iniezione;
2. Capacità di carico inferiore;
3. Precisione inferiore;
4. Stabilità dimensionale peggiore in ambienti ad alta temperatura o umidi;
5. Proprietà dei materiali peggiori in ambienti difficili (alte temperature, umidità, corrosione chimica, ecc.).
Gli ingranaggi in plastica sono più utilizzati nelle applicazioni a bassa velocità, con carichi leggeri e con minori requisiti di precisione della trasmissione, per cui è consentito un gioco maggiore.
I parametri che determinano il profilo di un ingranaggio includono:
- Modulo, che determina la dimensione dei denti
- Numero di denti, che, insieme al modulo, determina la dimensione del cerchio primitivo dell'ingranaggio;
- Angolo di pressione, in genere 20°, anche se si usano anche 14,5°.
- Coefficiente di modifica dell'addendum, dove gli ingranaggi con un numero ridotto di denti scelgono generalmente un valore positivo, mentre altri possono optare per 0 (per regolare l'interasse degli ingranaggi, può anche essere regolato su un valore non nullo).
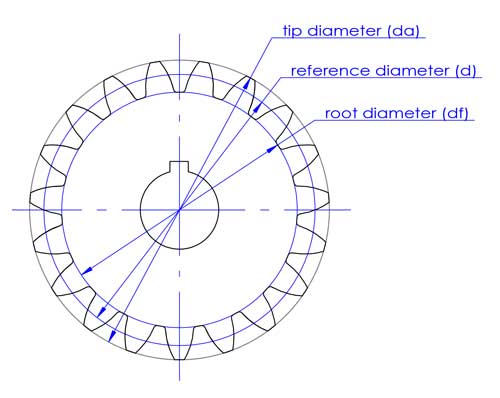
Con questi 4 parametri, è possibile definire il profilo di un ingranaggio a denti dritti. Per gli ingranaggi elicoidali, il angolo di elica deve anche essere determinato.
Suggerimenti: Per gli ingranaggi metallici realizzati con utensili da taglio, vengono adottati parametri standard grazie alla standardizzazione e alla serializzazione degli utensili.
Tuttavia, per gli ingranaggi in plastica, poiché gli stampi non sono realizzati con utensili per il taglio degli ingranaggi, qualsiasi parametro scelto può essere utilizzato. Ciononostante, per motivi di progettazione, ispezione e altre esigenze, si raccomandano parametri standard.
La comprensione di questi parametri è solo l'inizio della progettazione di un ingranaggio; una conoscenza approfondita e una vasta esperienza sono fondamentali.
Per i produttori di stampi per ingranaggi, la fornitura di un progetto 3D dettagliato consente una replica precisa sulla base dei dati forniti, anche in assenza di conoscenze specialistiche sugli ingranaggi. Tuttavia, la comprensione dei principi di progettazione degli ingranaggi rimane fondamentale per garantire il massimo controllo di qualità.
Come garantire la precisione di lavorazione degli stampi per ingranaggi in plastica
Per ottenere la precisione richiesta nello stampaggio di ingranaggi in plastica, è fondamentale impiegare tecniche di lavorazione ad alta precisione come elettroerosione a filo lento, elettroerosione con finitura a specchio elicoidale, e l'uso di centri di tornitura e fresatura insieme ad altre macchine CNC avanzate.
Durante queste operazioni di lavorazione, è essenziale un'attenta allineamento e calibrazione del pezzo su ciascun bloccaggio della macchina per mantenere la concentricità.
Inoltre, è necessaria una diligente misurazione delle dimensioni per verificare l'accuratezza di compensazione utensile. Data la precisione intrinseca delle macchine, le imprecisioni derivano spesso da una compensazione impropria degli utensili. Pertanto, misurando selettivamente alcune dimensioni critiche e garantendone l'accuratezza, è ragionevole dedurre che anche le altre dimensioni saranno accurate, semplificando così il processo di lavorazione.
Un caso di studio sulla produzione di ingranaggi cilindrici ed elicoidali
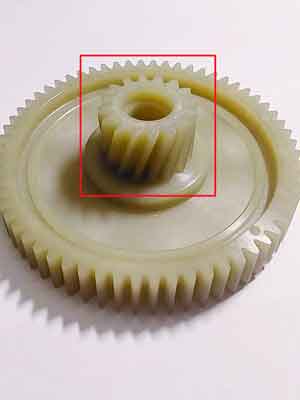
Questo esempio illustra un metodo efficace per la produzione di stampi per ingranaggi in plastica, specificamente per un ingranaggio a due livelli con denti elicoidali più piccoli e denti diritti più grandi.
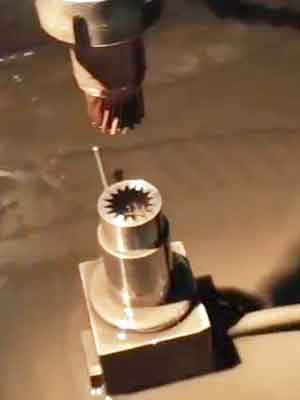
La sezione dell'ingranaggio a denti dritti è lavorata su un inserto fissato al nucleo dello stampo. I suoi profili a denti dritti sono realizzati utilizzando elettroerosione a filo lenta, garantendo forme precise.
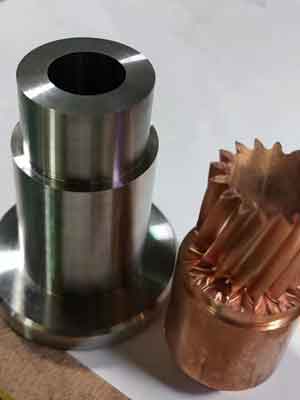
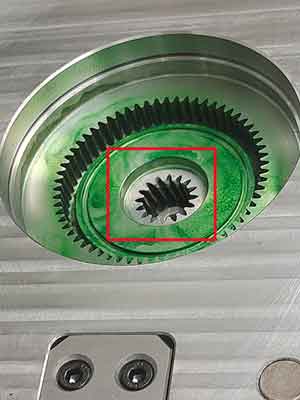
Al contrario, la sezione dell'ingranaggio elicoidale è formata da un parte mobile dello stampo montato su un cuscinetto, che gli consente di ruotare secondo l'angolo dell'elica durante lo sformo, facilitando l'espulsione dell'ingranaggio. I profili di questi denti sono creati con finitura speculare elicoidale EDM.
Per garantire l'accuratezza degli ingranaggi prodotti, entrambi i componenti che formano i profili dei denti devono rispettare rigorosi standard di precisione di produzione e assemblaggio. Ciò include garantire coaxialità, planarità, parallelismo e la precisione dei profili dei denti.
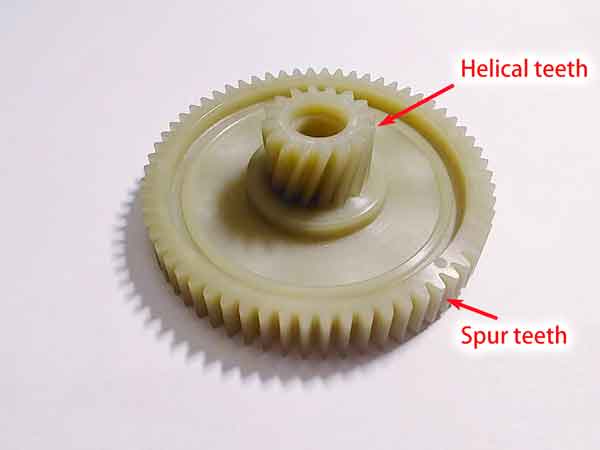
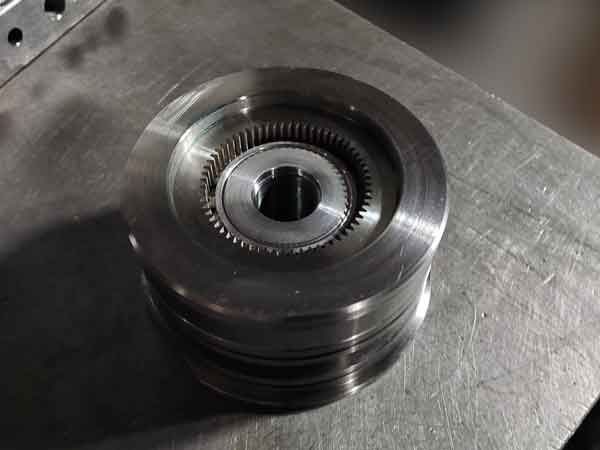
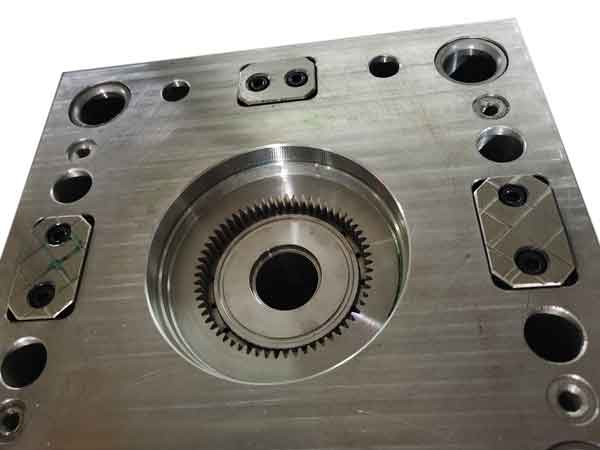
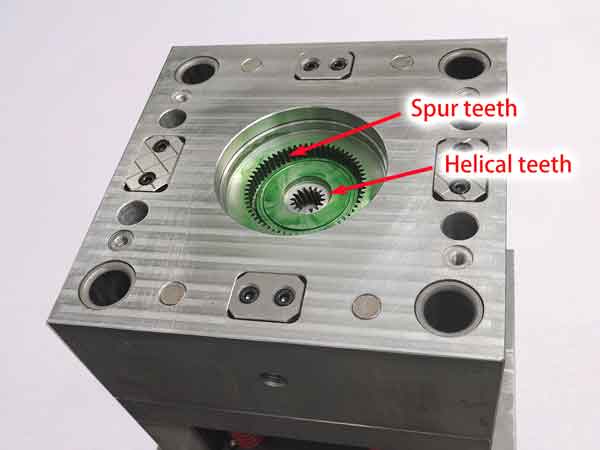
In questo modo i denti elicoidali vengono realizzati nello stampo:
Sfide e soluzioni per la precisione nella produzione di ingranaggi in plastica
Gli ingranaggi in plastica sono ampiamente utilizzati nell'industria moderna, ma la loro precisione di produzione può essere influenzata da vari fattori, che li rendono meno precisi degli ingranaggi in metallo lavorati a CNC. I principali problemi includono:
Precisione nella produzione dello stampo Quando si realizzano gli stampi, gli ingranaggi che non richiedono alta precisione potrebbero utilizzare attrezzature meno costose, influenzando la precisione dello stampo. Anche con attrezzature ad alta precisione, possono verificarsi errori di produzione e assemblaggio, per non parlare del potenziale errore umano.
Parametri del processo di stampaggio a iniezione La temperatura, la velocità e la pressione durante lo stampaggio a iniezione influiscono direttamente sulla precisione degli ingranaggi, in particolare la pressione e il tempo di mantenimento. Ad esempio, un ingranaggio di diametro 90 mm in materiale POM può avere una differenza di 0,8 mm nel diametro esterno quando la pressione di mantenimento varia tra 140 MPa e 90 MPa. Pertanto, il controllo di questi parametri è cruciale.
Ritiro irregolare della plastica L'aspetto più imprevedibile della produzione di ingranaggi in plastica è il ritiro non uniforme. Il tasso di ritiro può variare tra la direzione del flusso e quella perpendicolare ad essa, specialmente con le plastiche cristalline. Le forme complesse dei pezzi rendono difficile calcolare i tassi di ritiro specifici per area. I tassi di ritiro vicino al punto di iniezione sono tipicamente inferiori, mentre quelli più lontani sono superiori. Caratteristiche di progettazione come spessore della parete variabile e sporgenze possono anche influenzare i tassi di ritiro attorno ad esse.
Per affrontare queste sfide, una soluzione comune è quella di utilizzare più serie di stampi per regolare in modo incrementale la precisione. Il primo set viene utilizzato per verificare e identificare le deviazioni dimensionali. In base a questi risultati, il secondo set regola le dimensioni di conseguenza. Se necessario, si può produrre un terzo set per ulteriori regolazioni.
Questa strategia di regolazione graduale risolve efficacemente i problemi di precisione incontrati nella produzione di ingranaggi in plastica, assicurando che il prodotto finale soddisfi standard di precisione elevati. Sebbene complesso, questo processo è essenziale per la produzione di ingranaggi in plastica di alta precisione.
Ulteriori analisi sul ritiro irregolare degli ingranaggi
Il ritiro non uniforme degli ingranaggi può essere principalmente diviso in due tipi: circonferenziale direzione e larghezza direzione (cioè, assiale direzione). Ovvero, si misura il diametro esterno in più punti in queste direzioni per verificare quanto siano coerenti i valori misurati.
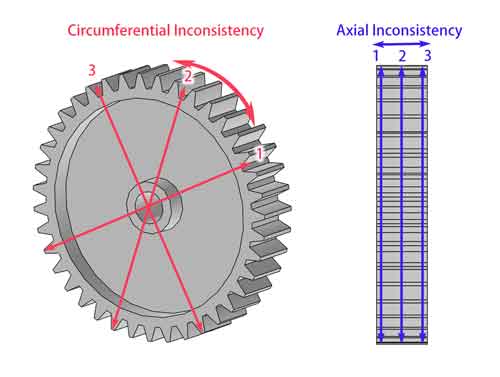
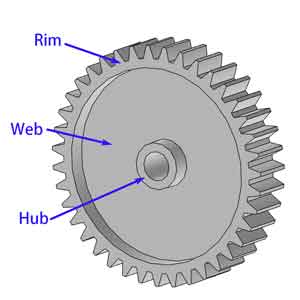
Gli ingranaggi sono composti principalmente da tre parti: la cerchione, il anima, e il mozzo. La progettazione di questi componenti influisce in modo significativo sulle caratteristiche di ritiro dell'ingranaggio.
Incoerenza circonferenziale
L'incoerenza del ritiro circonferenziale è causata principalmente da due fattori.
- In primo luogo, l'incoerenza del ritiro tra la direzione del flusso e la direzione perpendicolare nei materiali plastici può influire sulla precisione dimensionale. Questo problema può essere attenuato aggiungendo altri punti di iniezione.
- In secondo luogo, il ritiro localizzato nell'area dell'anima, dovuto a caratteristiche progettuali come le sporgenze, può essere maggiore rispetto ad altre aree, incidendo sulla stabilità dimensionale complessiva dell'ingranaggio. Per risolvere questo problema, è possibile garantire uno spessore uniforme della parete nell'area del nastro o utilizzare tecniche di stampaggio a iniezione ad alta pressione (oltre 300 MPa), sebbene quest'ultima sia più costosa e non comunemente raccomandata.
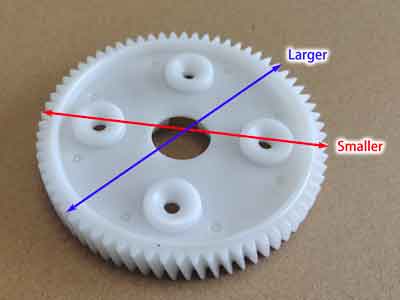
Questo ingranaggio presenta quattro protuberanze nella sua area web. Con un diametro esterno (OD) di 95,7 mm, le parti immediatamente sopra queste protuberanze sono più piccole di circa 0,25-0,3 mm rispetto alle aree senza protuberanze sottostanti.
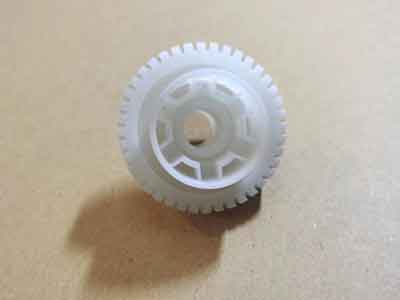
Al contrario, questo ingranaggio mantiene uno spessore di parete costante nell'area del nastro, con un diametro esterno di 38 mm, e la sua rotondità (o l'uniformità del diametro esterno tra ingranaggi identici) rimane entro 0,03 mm.
Incoerenza assiale
L'incoerenza del ritiro assiale è più complessa.
Da un lato, quando l'anima dell'ingranaggio è troppo spessa, possono comparire segni di affossamento al centro della faccia dell'ingranaggio. Questo affossamento è particolarmente pronunciato quando gli angoli interni dell'anima e del cerchio sono progettati con smussi o raccordi. Sebbene teoricamente un'anima più sottile sarebbe ideale, è necessario considerare la capacità di carico dell'ingranaggio.
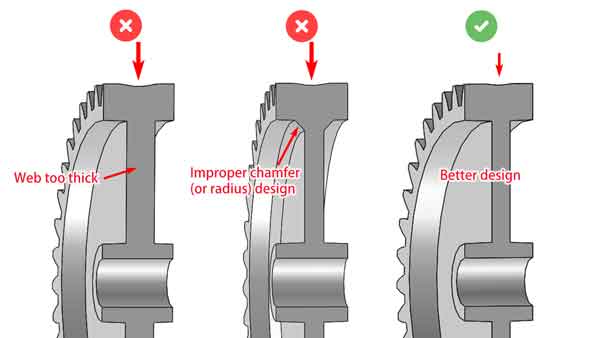
Come si può vedere dall'immagine precedente, se il nastro è troppo spesso o se ha un design smussato (o radiale) sugli angoli interni, la sezione centrale affonderà di più. È meglio avere un nastro più sottile, ma bisogna anche considerare la capacità di carico.
Un altro fenomeno complesso è il ritiro non uniforme alle estremità di alcuni ingranaggi rispetto alla parte centrale, che causa una riduzione del diametro alle estremità. Questo fenomeno è particolarmente evidente negli ingranaggi in poliossimetilene (POM), dove si nota una leggera fessura nell'immagine sottostante.
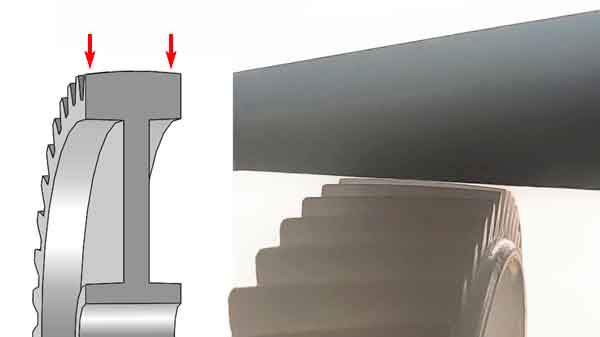
La causa di questo fenomeno non è facile da spiegare, ma potrebbe essere dovuta al fatto che la parte centrale si restringe meno a causa della restrizione fornita dal nastro sottostante, mentre le estremità, prive di tale restrizione, presentano comportamenti di ritiro diversi.
Per ridurre questo tipo di incoerenza di ritiro assiale, si potrebbe considerare di aumentare lo spessore del cerchio. Ciò non solo migliora la capacità di carico dell'ingranaggio, ma aiuta anche a bilanciare il tasso di ritiro complessivo dell'ingranaggio, migliorando così le prestazioni complessive e la stabilità dimensionale dell'ingranaggio.
Suggerimenti di progettazione per migliorare la precisione degli ingranaggi in plastica
In base alla discussione precedente, quando è necessario migliorare la precisione degli ingranaggi, è necessario prendere in considerazione le seguenti misure:
Ridurre al minimo le caratteristiche irregolari: Evitare di creare sporgenze irregolari, nervature di rinforzo e costole sull'anima dell'ingranaggio. Se tali caratteristiche sono necessarie, cercare di ridurne lo spessore della parete e assicurarsi che siano distribuite uniformemente.
Ottimizzare lo spessore dell'anima: Un'anima più sottile contribuisce a migliorare la precisione dell'ingranaggio, ma è fondamentale verificare che soddisfi comunque i criteri di resistenza necessari.
Lo spessore del cerchione è importante: Prestare molta attenzione allo spessore del cerchio, poiché svolge un ruolo cruciale nella funzionalità e nella durata dell'ingranaggio.
Progettazione efficiente dell'ingresso nello stampaggio a iniezione: Gli ingranaggi richiedono tipicamente più punti di iniezione nello stampo a iniezione rispetto ad altre parti in plastica. Un sistema di iniezione ben progettato può ridurre significativamente il ritiro e garantire dimensioni uniformi nelle diverse direzioni dell'ingranaggio.
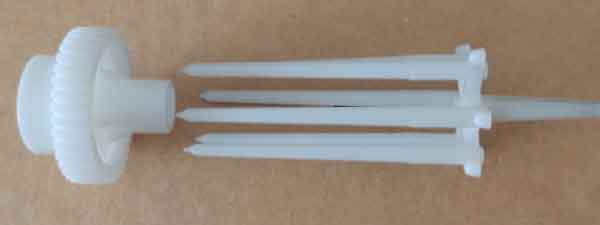
(Lo stampo a iniezione di questo ingranaggio in plastica presenta 6 punti di iniezione e ha un diametro esterno di 38 mm).
Conclusione: Prevedere e controllare il ritiro negli ingranaggi in plastica è impegnativo. Per molte applicazioni, un certo livello di deviazione dimensionale è accettabile.
Tuttavia, per applicazioni con requisiti stringenti, essere preparati a diverse iterazioni di progettazione e regolazioni dello stampo. Non è raro che lo stampo a iniezione venga realizzato due o tre volte per ottenere l'ingranaggio in plastica finale che soddisfi le tolleranze desiderate.
Metodi di ispezione degli ingranaggi in plastica
Ispezione dimensionale
Tecniche moderne:
L'uso di apparecchiature computerizzate per l'ispezione degli ingranaggi, come misuratori di profilo degli ingranaggi, CMM (macchine di misura a coordinate), e dispositivi fotografici, sta diventando sempre più comune. Questi strumenti offrono elevata efficienza e precisione ma comportano costi più elevati. Di conseguenza, i produttori con tali apparecchiature avanzate tendono a rifiutare ordini di piccoli volumi.
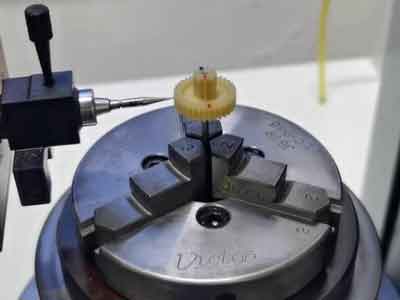
Metodi tradizionali:
Per gli ordini più piccoli o quando esistono vincoli di budget, le ispezioni degli ingranaggi si affidano spesso a strumenti manuali come micrometri, calibri a corsoio e runout tester. Tra queste misure:
Ispezione del diametro esterno (OD): Verificare il diametro esterno è semplice se la geometria dello stampo è accurata. Un diametro esterno corretto suggerisce che anche le altre dimensioni sono probabilmente entro le specifiche grazie al ritiro uniforme.
Lunghezza della linea normale comune: Questa misurazione è cruciale per valutare l'accuratezza complessiva del profilo dentato, servendo come indicatore chiave della precisione dell'ingranaggio.
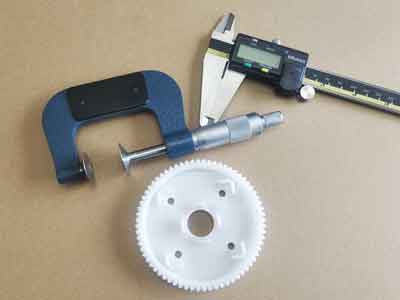
In sintesi, mentre le apparecchiature avanzate migliorano l'accuratezza dell'ispezione, gli strumenti tradizionali restano fondamentali per i progetti più piccoli o con budget limitati, concentrandosi sul diametro esterno e sulla lunghezza della linea normale comune per garantire la qualità.
Test di funzionamento
I test di funzionamento sono cruciali per valutare le prestazioni dell'ingranaggio nei dispositivi reali, concentrandosi sulla valutazione delle rumore e usura prodotti durante il funzionamento per determinare se soddisfano le specifiche di progettazione. Questo è essenziale perché gli ingranaggi devono essere testati nel contesto dell'apparecchiatura prevista.
Test del rumore: Gli ingranaggi ad alta precisione devono funzionare in modo fluido, emettendo un rumore minimo e costante. Bassi livelli di rumore spesso indicano meno usura e una durata maggiore, rendendo il funzionamento silenzioso non solo una questione di riduzione dell'inquinamento acustico ma anche un segno di efficienza e durata.
Test di resistenza all'usura: Questo richiede tipicamente più tempo per essere completato. Per accelerare il processo, i carichi di prova possono essere aumentati per simulare gli effetti dell'uso a lungo termine, offrendo una rapida indicazione della resistenza all'usura dell'ingranaggio.
Tra questi test, quello sulla rumorosità è di solito prioritario per la sua capacità di fornire risultati immediati. Offre una valutazione rapida e affidabile della qualità degli ingranaggi.
Materiali plastici adatti alla produzione di ingranaggi
Il più comunemente utilizzati:
- POM (acetale): È facile da stampare a iniezione e ha una buona stabilità dimensionale; allo stesso tempo, ha grandi proprietà di resistenza, duttilità, antiusura, anticorrosione e umidità. È il materiale principale per gli ingranaggi in plastica.
- PA6/PA66/PA46 (nylon): Ha una grande forza e resistenza all'usura, ma assorbe l'umidità e ciò comporta un'instabilità nelle dimensioni. In altre parole, si gonfia assorbendo acqua. Vengono utilizzati soprattutto nelle trasmissioni con carichi più pesanti.
Nylon specializzato per ingranaggi
PA66 GF40 ha una resistenza relativamente elevata, raggiungendo oltre 200 MPa, ma PA46 Teflon offre una resistenza alla trazione ancora maggiore.
Se optiamo per PA66 GF40, dobbiamo approvvigionarci di materiali da grandi aziende, poiché i loro prodotti sono più raffinati e affidabili. Questo tipo di nylon è sviluppato specificamente per la produzione di ingranaggi, incorporando lubrificanti MoS₂ (disolfuro di molibdeno) e Teflon, piuttosto che essere semplicemente PA66 con fibra di vetro 40%.
PEEK: Questo è un materiale ad alte prestazioni paragonabile al metallo, che offre eccellente resistenza al calore, resistenza alla corrosione e elevata resistenza meccanica. Fornisce anche grande stabilità dimensionale nello stampaggio a iniezione. Tuttavia, il PEEK è molto costoso, e poiché richiede stampaggio a iniezione ad alta temperatura, anche i costi di lavorazione sono relativamente elevati.
TPEE: Questo è un materiale elastico, il che significa che può assorbire gli urti e ridurre il rumore nei sistemi di trasmissione.
- TPEESi tratta di un materiale elastico, che assorbe gli urti e riduce la rumorosità della trasmissione.
Altro meno comunemente utilizzato i materiali sono:
- ABS: è utilizzato soprattutto per applicazioni di fascia bassa con costi inferiori, come i giocattoli.
- PCIl PC, in quanto polimero amorfo, ha una grande stabilità dimensionale nel processo di stampaggio a iniezione; in altre parole, può essere stampato in base alla forma della cavità dello stampo con una minore contrazione. Gli svantaggi sono una minore capacità autolubrificante e una minore resistenza alla fatica.
- PPSSi tratta di un materiale piuttosto costoso, ma dotato di grande stabilità dimensionale e di resistenza meccanica e durata. Viene spesso utilizzato per applicazioni gravose come pompe e robot.
- LCPÈ un altro materiale costoso con un'eccellente stabilità dimensionale e può essere realizzato con un'elevata precisione; tollera inoltre un'elevata temperatura di 220℃ e la corrosione chimica, ma offre una minore resistenza. Può essere utilizzato negli orologi.
Tenete presente che ogni tipo di materiale ha forme diverse: non caricato, rinforzato con fibre di vetro e caricato con materiale lubrificante (per lo più PTFE o silicone), per cui è piuttosto difficile fare una scelta in base a ciascuna applicazione.