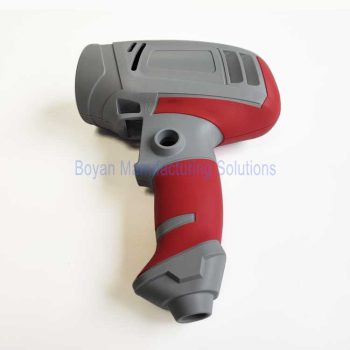
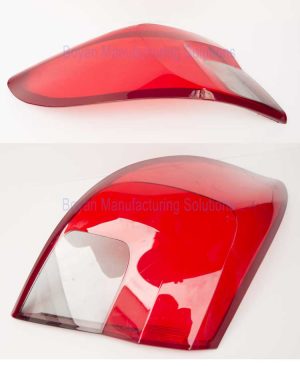
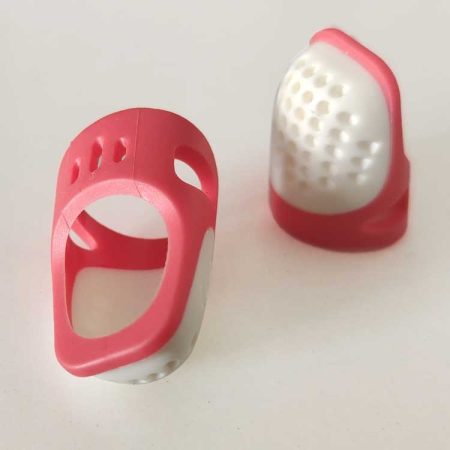
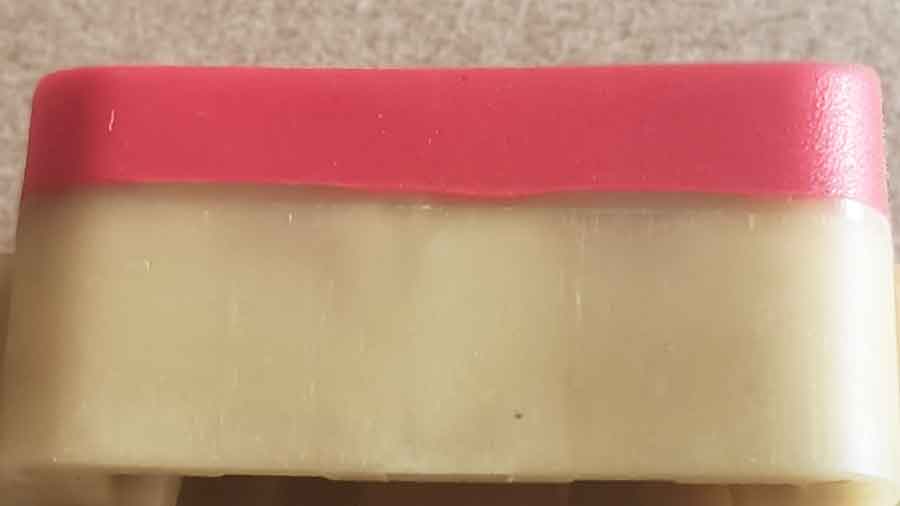
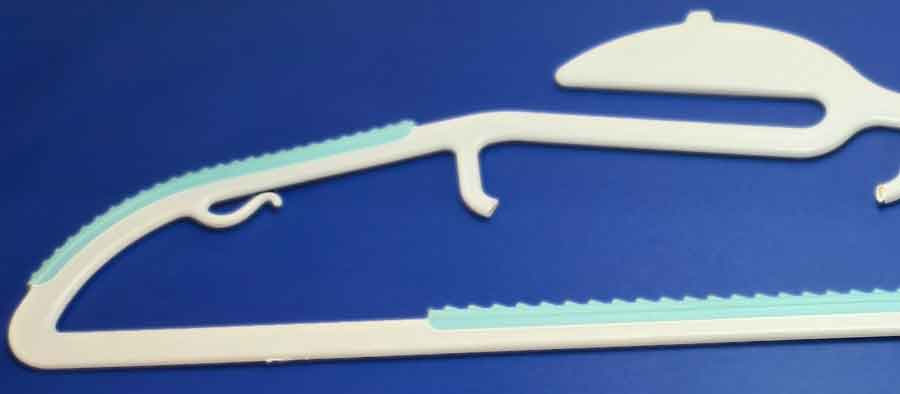
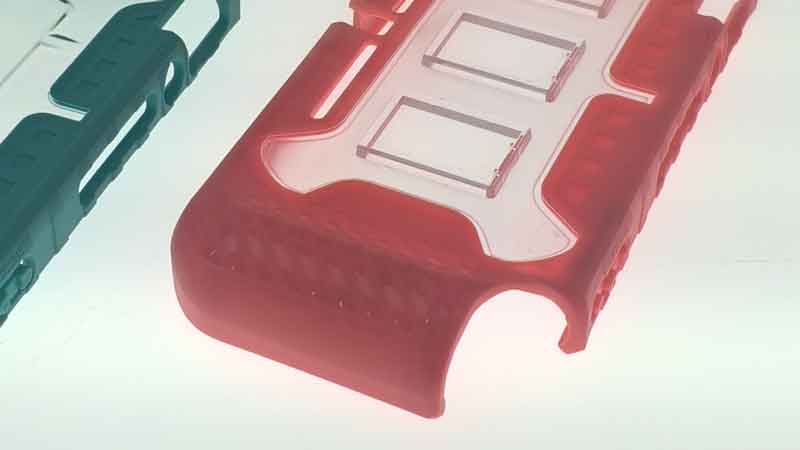
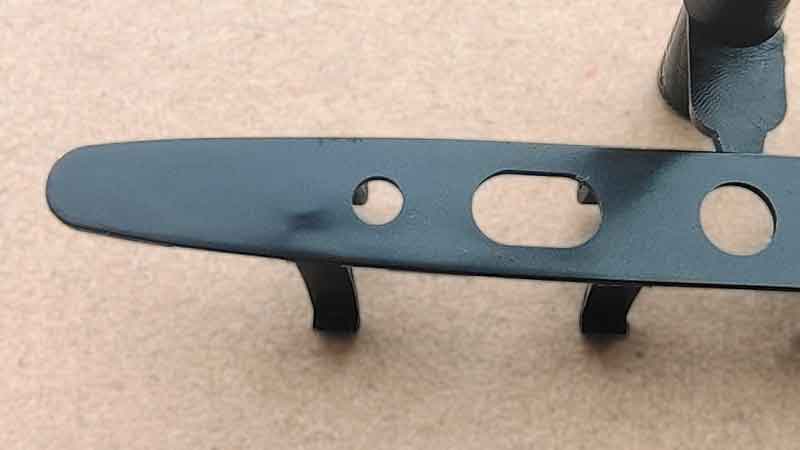
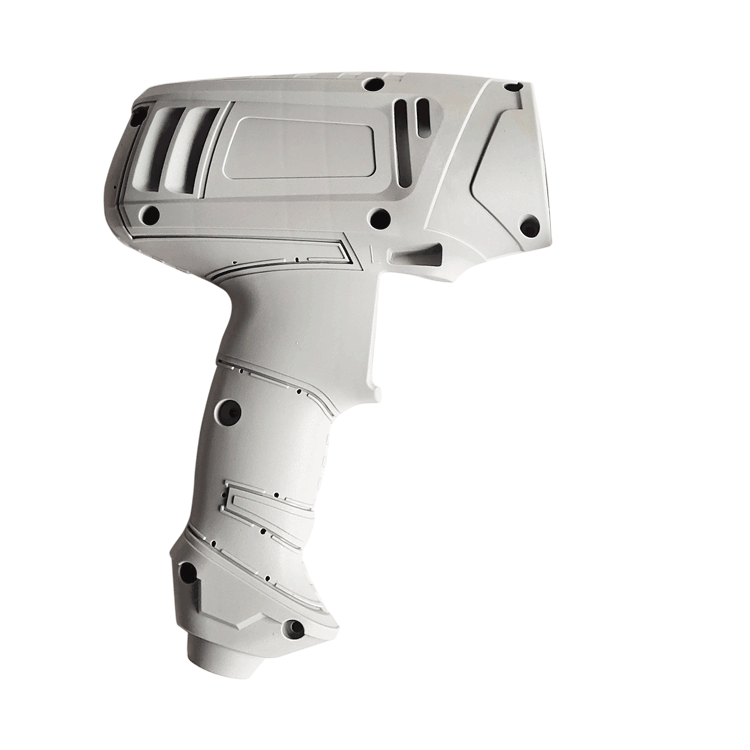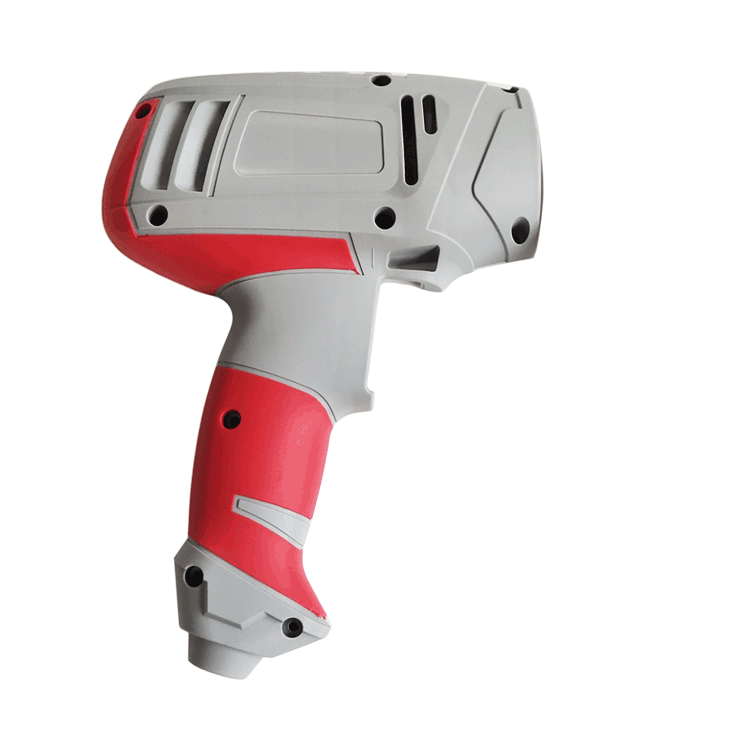
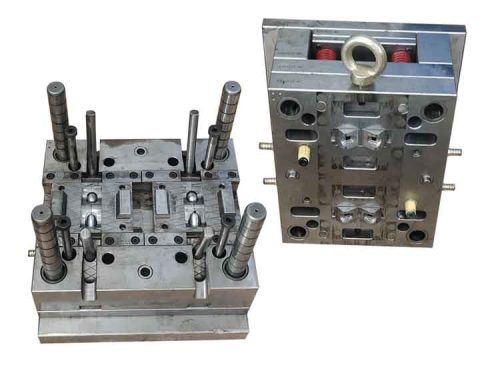
プラスチック成形ガイド:利点、課題、プロセス比較によって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 目次 トグル オーバーモールドの理解:応用、課題、ベストプラクティスオーバーモールディングの理解オーバーモールディングの材料マルチショットオーバーモールディングオーバーモールディング vs. インサートモールディングオーバーモールディング vs. 2ショットモールディングオーバーモールディングの長所と短所利点欠点オーバーモールドにおける一般的な材料とその用途オーバーモールドにおける接着強度が重要な理由オーバーモールドにおける接着強度のレベルオーバーモールドにおける接着強度に影響を与える要因接着強度に影響する主要因オーバーモールドにおけるその他の一般的な問題と解決策オーバーモールディング部品の主要設計ポイントオーバーモールド金型作成における重要な考慮事項結論オーバーモールドサービスが必要な場合は、お気軽にお問い合わせください。熟練したチームが、必要な支援を提供する準備ができています。. オーバーモールドの理解:応用、課題、ベストプラクティス オーバーモールディング, 別名 プラスチックオーバーモールド, オーバーモールド成形, 、または インジェクションオーバーモールド,は、歯ブラシ、電動工具のハウジング、車のライトパネルなどの日用品に広く使用されている重要な射出成形技術です。この記事では、オーバーモールディングについて説明し、その一般的な課題と重要な注意事項を強調します。. オーバーモールディングの理解 オーバーモールディングは、通常は予め成形されたプラスチック部品である基材を金型内に配置するプロセスです。このプロセス中、溶融プラスチックが金型キャビティに射出され、基材を空いた領域で包み込みます。冷却後、2つの材料は融合して単一の製品となります。.ただし インサート成形 と2ショット成形はオーバーモールディングに含まれますが、しばしば別々に言及されます。狭義には、オーバーモールディングはプラスチック基板を手動で金型に配置することを特に指します。. オーバーモールディングの材料 一般的に、オーバーモールディングの基材はPAやPCなどの硬質プラスチックです。一方、オーバーモールド材料はTPEやTPUなどの柔軟なプラスチック、または別の硬質材料でも可能です。.オーバーモールド材料の融点が基板の融点以下であることが重要です。両方に同じ材料を使用することも可能ですが、基板が部分的に溶けないように射出成形温度を慎重に調整する必要があります。. マルチショットオーバーモールディング オーバーモールディングは通常、単一の被覆層を伴い、2つの射出金型を必要とします。最終製品は、2つの材料または同じ材料の2つの色バリエーションの組み合わせとなります。.二重オーバーモールディングの事例もあり、これは3つの金型を必要とし、3つの材料または色バリエーションで構成される製品となります。.理論的にはオーバーモールディングを複数回繰り返すことが可能ですが、実際の応用ではそのような実践は稀であり、本議論の焦点ではありません。. オーバーモールディング vs. インサートモールディング インサート成形 通常、銅やステンレス鋼などの金属で作られた事前に製造された部品を射出金型に挿入することを含みます。これらの部品は、ガラス、木材、繊維などの他の材料で作ることもできます。.対照的に、オーバーモールディングは予め射出成形された製品(基材)を利用します。.この区別から、インサート成形は通常1つの射出金型のみを必要とするのに対し、オーバーモールディングは少なくとも2つ、時には3つの金型を必要とすることが明らかです。. オーバーモールディング vs. 2ショットモールディング 2ショットモールディングの自動化 2ショット成形は、基材成形とオーバーモールディングを単一の射出成形機で組み合わせます。ここでは、基材が成形された後、同じ機械内の別のステーションに回転させてオーバーモールディングを行い、基材を手動で移送する必要がなくなります。. このプロセスは、特に一部の自動車製品では3ショット成形にまで拡張されることもありますが、これはあまり一般的ではありません。. オーバーモールディングマニュアル 従来のオーバーモールディングでは、基材はまず射出成形され、金型から取り出された後、手動で別の金型に配置されてオーバーモールディングが行われます。. 2ショットモールディングの利点 これにより、2ショット成形はより効率的で省力化されます。さらに、2ショットプロセスではオーバーモールディング中に基材が熱いままであるため、基材とオーバーモールディング材料の間の接着強度が高くなる傾向があります。. 生産量に基づいた適切なオプションの選択 ただし、2ショット成形は高度に精密な金型を必要とするため、初期投資コストが高くなります。したがって、これらの方法の選択は生産量に依存します: 大規模生産の場合、サイクルタイムが短く、品質が安定し、労働要件が減少するため、2ショット成形が好ましいです。. 小規模生産の場合、金型投資コストを最小限に抑えるために、オーバーモールドが推奨されます。. オーバーモールディングの長所と短所 オーバーモールディングは広く使用されているプラスチック成形プロセスであり、多くの利点がある一方で、いくつかの制限もあります。以下にオーバーモールディングの主な長所と短所を示します: 利点 快適性とグリップの向上:硬質プラスチック部品の上に軟質プラスチック層を追加することで、製品の快適性とグリップが向上し、特にハンドルなどの頻繁に持たれる部品に適しています。.美的外観の向上:オーバーモールドは異なる色と材料を組み合わせて、魅力的な外観と質感を作り出します。.耐久性と耐衝撃性の向上:軟質の外層が衝撃を吸収し、内部の硬質部品を保護し、全体的な耐久性を向上させます。.組立工程の削減:このプロセスは複数の部品を一つに統合し、後の組み立て作業を削減します。.滑り止め性の向上:軟質プラスチックの表面層が製品の滑り止めを改善し、滑り止めグリップが必要な製品に理想的です。.汎用性:異なる材料の組み合わせにより、製品に様々な物理的および化学的特性を与えることができます。. 欠点 コスト増:オーバーモールドは、従来の単一材料射出成形と比較して、より複雑な金型と長い生産時間を必要とし、コストが高くなる可能性があります。.設計制約:設計は、2つの材料間の互換性と接着を考慮する必要があり、設計の自由度が制限される可能性があります。.材料選択の制限:すべての材料がオーバーモールドに適しているわけではなく、よく接着する組み合わせを選択する必要があります。.生産の複雑さ:このプロセスは単一材料射出成形よりも複雑で、より高い技術スキルとより精密な生産管理が必要です。.リサイクルの課題:複数の材料を含む製品は、リサイクルと再利用がより困難になる可能性があります。. まとめると、オーバーモールディング技術は機能性と美観を向上させる一方で、コスト、設計、材料選択における課題ももたらします。. オーバーモールドにおける一般的な材料とその用途 1. 軟質と硬質材料の組み合わせ オーバーモールディングの基材には、PA、PC、ABS/PC、ABSなどの材料がよく含まれ、TPE、TPU、TPR、TPOはオーバーモールディング層の一般的な選択肢です。この軟質と硬質プラスチックの組み合わせは、オーバーモールディングの最も典型的な形態を表しています。. 2. 多色プラスチック部品 基板とオーバーモールドの両方に硬質プラスチックを使用することも可能で、通常は同じ材料を使用し、美観のために多色の組み合わせで採用されることがよくあります。. 3. 肉厚制限の超過 さらに、射出成形製品の最大厚みを超えるシナリオでは、2ショット射出成形プロセスが使用される場合があります。このアプローチにより、個々の成形が許容最大厚み内に収まることが保証されます。. 理論的には、可能性はこれらの言及された材料を超えて広がります。基本的に、あらゆるプラスチックがオーバーモールディングに使用できます。具体的な要件については、詳細情報についてお気軽にお問い合わせください。. 見積依頼 オーバーモールドにおける接着強度が重要な理由 接着強度はプラスチックオーバーモールディングの重要な要素です。2つの材料間の接着が弱い場合、オーバーモールド層が使用中にはがれたり分離したりする可能性があります。これは製品の外観だけでなく、全体的な手触りや機能性にも影響します。例えば、電動工具や歯ブラシのハンドル上のゴムグリップが緩むと、使用時に不快でイライラすることがあります。.防水ケースなどのシールが必要な製品では、接着強度がさらに重要になります。これは特に、軟質のオーバーモールド部品が繰り返し押されるボタンとして機能する場合に当てはまります。接着が失敗すると、漏れが発生し、製品の故障につながる可能性があります。. オーバーモールドにおける接着強度のレベル オーバーモールドの接着強度は異なる場合があります。各レベルが製品性能に異なる影響を与えるため、異なるレベルを理解することが役立ちます:弱い接着: 軟質材料は手で簡単に剥がすことができ、硬質プラスチックに残留物は残りません。このレベルは通常、ほとんどの用途で許容されません。.中程度の接着: 軟質材料を引き剥がすにはより多くの労力が必要で、硬質表面に少量が残ります。このレベルは重要でない部品では許容される場合があります。.強い接着: 部品を損傷せずに軟質材料を除去することはほとんど不可能です。もし破断した場合、硬質プラスチックに目に見える層が残ります。ただし、特定の領域—例えばゲートから遠い場所(材料が冷える)や薄肉の場所—では、より弱い結合が依然として発生する可能性があります。. オーバーモールド密着試験 オーバーモールドにおける接着強度に影響を与える要因 接合は部分的な溶融によって起こります。.オーバーモールディングでは、軟質材料は溶融状態で注入され、固体基板と直接接触します。軟質材料からの熱が基板表面の温度をちょうど軟化させる程度に上昇させますが、溶融や変形はさせません。これにより、2つの材料が分子レベルでわずかに融合し、結合界面でのミニ溶接効果のようになります。だからこそ熱が非常に重要です:少なすぎると結合せず、多すぎると部品が反る可能性があります。. 界面での可視的な色の変化は、ポリマーがよく混合し、良好に結合していることを示しています。TPUとPOKの結合性の向上は、厚い壁を使用することで達成されています。. 接着強度に影響する主要因1. 基板材料の種類が重要です。.一部のプラスチックは他のものより結合しやすいです。一般的に、より低い ガラス転移温度(Tg) または軟化点が良好な接合を可能にします。.一般的な基材の中で、PP(ポリプロピレン)が最も接着しやすく、次にABSとPCが続きます。PA(ナイロン)は接着が難しく、POM(アセタール)が最も難しいです。. TPEとPPの良好な結合は、PPが低温で軟化するため達成されています。. 2. 材料の相溶性が結合を改善します。.オーバーモールド材料は、基板との相溶性を高めるためにしばしば改質されます。これは通常、基板と化学的に類似した成分または同じ材料を添加することによって行われます。一致が近いほど、結合が強くなります。. このスマホケースに使用されているPCとTPUは、良好な相溶性を示し、強固な結合を形成しています。. 3. 軟質材料の純度が性能に影響します。.一部の軟質材料には添加剤が含まれています—例えば、硬度を下げるため—が、これが結合を弱める可能性があります。.例えば、ナイロンと接着するように設計されたTPEは、一般的にショア60A以上の硬度が必要です。より柔らかい感触を求める場合は、可塑剤が添加されますが、通常は接着強度の低下につながります。剥がした後に基材に残留物が残らなくても、強い接着にはかなりの力で引き裂く必要があります。.4. 肉厚が熱伝達に影響します。.厚い部品はより多くの熱を保持し、基板の結合面を軟化させ、融合を改善するのに役立ちます。薄い部分は急速に冷却され、強力な結合を達成するのが難しくなります。. 例えば、この基材は厚さが1mm未満であり、厚さが限られているためオーバーモールドが困難です。. オーバーモールドにおけるその他の一般的な問題と解決策 ショートショット:射出がわずかに不十分であっても、外観上の欠陥を引き起こし、製品の不合格につながる可能性があります。ショートショットを防ぐためにゲート位置を慎重に設計することが重要です。 設計段階での製造性設計(DFM) 評価を使用して、主に必要な射出圧力に焦点を当て、ゲート配置の適合性を評価できます。.バリ:金型キャビティと基板の間の過剰な隙間は、バリ(余分なプラスチック)を引き起こす可能性があります。さらに、ゲート設計が不適切で、ショートショットを避けるために過剰な射出圧力が生じると、バリが発生することもあります。. オーバーモールディング部品の主要設計ポイント 1. 肉厚が熱と結合に影響します。.基板の肉厚が薄すぎると、変形を引き起こさずに結合に十分な表面を加熱するのが難しくなります。厚い肉厚は表面でより多くの熱を吸収し、内部をより冷たく保つことができ、反りのリスクを減らします。.同じことはオーバーモールド材にも当てはまります。薄すぎると、基板と適切に接着するための十分な熱を保持できません。良好な接着結果を得るには、一般に少なくとも1.5mmの肉厚が推奨されます。.2. 接着面積と応力ゾーンからの距離が重要です。.接着面積が大きいほど力が分散され、応力下での剥離のリスクが低減します。接着面が小さすぎると、応力が一点に集中し、剥がれやすくなります。また、接着ゾーンを高屈曲や変形領域から遠ざけることで、使用中のピール力が少なくなるため、耐久性が向上します。.3. グリップ力を向上させるために、溝、穴、またはアンダーカットを追加します。.溝や穴は接着表面積を増やし、アンダーカットは軟質材料の剥離を防ぐ機械的ロックのように機能します。ただし、これらの特徴はより硬い材料(通常ショアA60以上)でより効果的です。非常に軟らかいエラストマー(ショアA45以下など)では、材料が依然として柔軟で引き剥がれやすいため、効果は限定的です。. この電動工具ハンドルの溝や穴は、結合強度を向上させるために設計されています。. オーバーモールド金型作成における重要な考慮事項 オーバーモールドの金型を作成するには、より高い精度とオーバーモールド材料の徹底的な理解が必要です。以下は、オーバーモールド金型設計で考慮すべき重要な側面です:基板と金型間の精密な嵌合:オーバーモールドにおける基板と金型キャビティ間の嵌め合いは非常に精密でなければなりません。基板を挿入した後の基板と金型キャビティ間の隙間は0.01~0.03mmである必要があります。この精度が重要なのは、流動性で知られるTPEなどの材料は、隙間が大きすぎると容易にバリを発生させる可能性があるためです。.逆に、-0.01から-0.02mmなどの小さすぎるギャップや負のギャップは、基材表面に凹みを作ることがあります。したがって、金型は高精度で製造されなければなりません。.オーバーモールドにおけるゲート設計:オーバーモールド金型のゲート設計は非常に重要です。完全な充填を確保しつつ、十分な接着力を維持する必要があります。鍵となるのは、オーバーモールドされるすべての領域がゲートから遠すぎないようにすることです。これは、それらの領域で射出圧力が不足したり温度が低すぎたりして、オーバーモールドの品質に影響を与えるのを避けるためです。. 結論 結論として、オーバーモールドは多用途で広く使用されるプラスチック成形技術であり、製品の機能性と美観を向上させます。複雑さにもかかわらず、適切な材料選択、精密な金型設計、および接着、ショートショット、フラッシュなどの重要な問題への注意により、オーバーモールドは大きな利点を提供します。.オーバーモールド、インサート成形、2ショット成形の微妙な違いを理解することは、特定の用途に適したプロセスを選択し、効率、コスト、生産量のバランスを取るために重要です。. オーバーモールドサービスが必要な場合は、お気軽にお問い合わせください。熟練したチームが、必要な支援を提供する準備ができています。. 見積依頼 前アルミニウム射出成形金型:長所、短所、正しい選択次射出成形における最大肉厚制限の克服:戦略的アプローチ