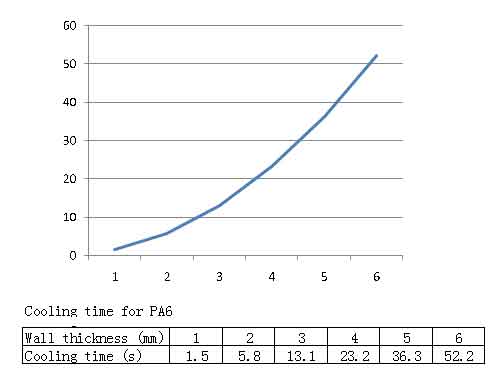
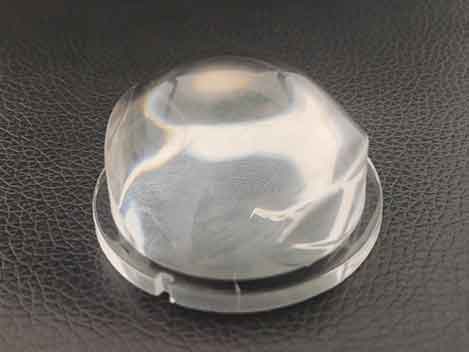
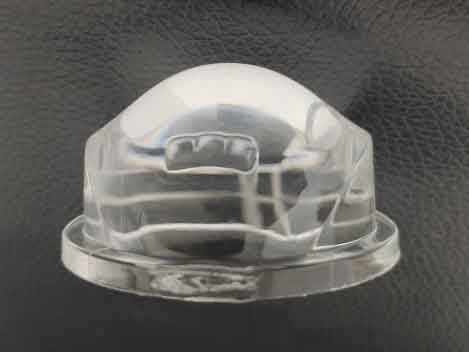
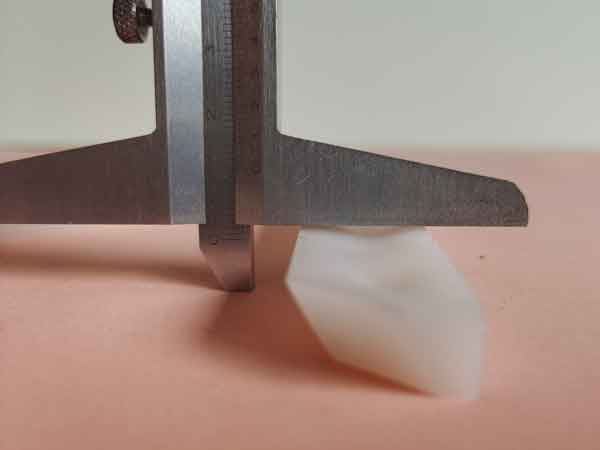
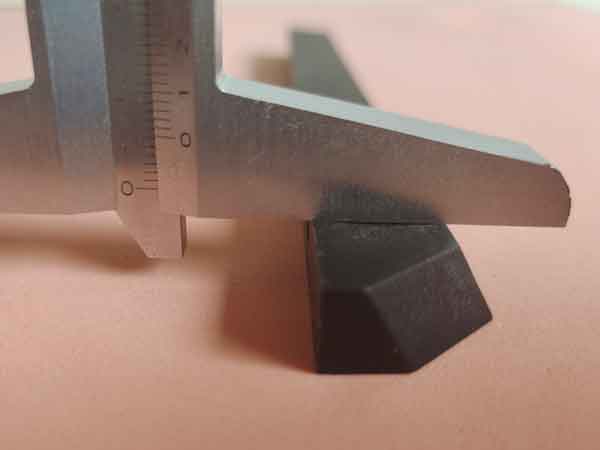
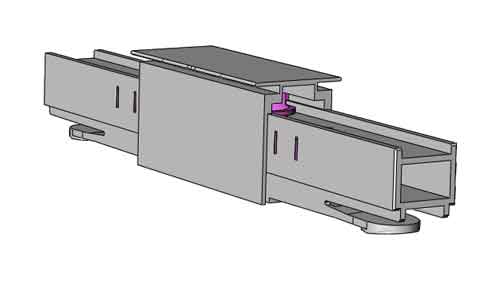
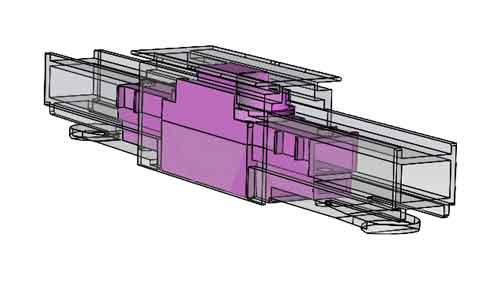
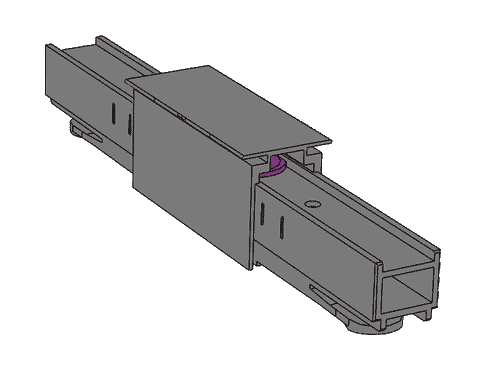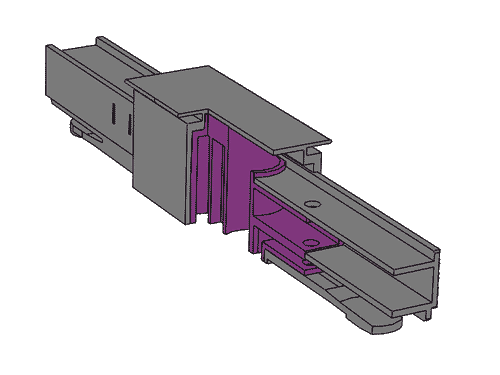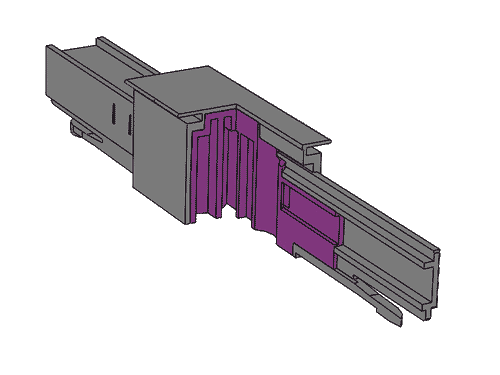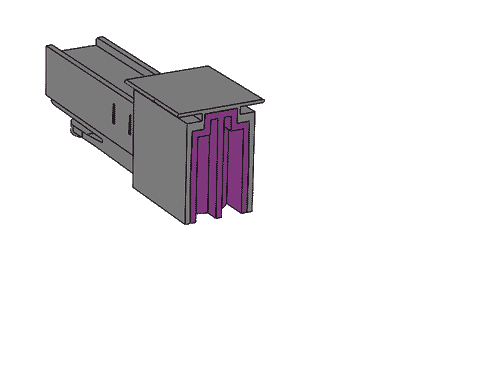
射出成形における最大肉厚制限の克服:戦略的アプローチによって ボヤン製造知識 (カテゴリ), プラスチック成形 (カテゴリ) 射出成形の世界では、一般的に 製品の肉厚を薄く均一に保つことが行われています. しかし、以下のシナリオでは 最大肉厚が必要となる, 、従来の限界を超えることを目指しています。本記事では、より厚い肉厚の射出成形品を作成する方法と、その過程で対処すべき課題や考慮事項について詳しく説明します。. 目次 トグル 射出成形部品が厚すぎてはいけない理由厚肉壁が必要な状況肉厚増加に伴うコストへの影響厚肉プラスチック製品の成形方法:1. 専用の射出成形機を使用する2. 材料変更3. オーバーモールディング結論私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 射出成形部品が厚すぎてはいけない理由 射出成形部品が厚すぎると、一連の問題を引き起こす可能性があるため、最大肉厚制限が存在します。肉厚が過剰な射出成形部品の主な問題点は以下の通りです:不均一な冷却と収縮:厚い部分は薄い肉厚よりも冷却が遅く、不均一な冷却を引き起こします。これにより、局所的な収縮(シンクマーク)や反りが生じ、製品の割れや変形につながる可能性があります。.内部応力増加:冷却中、厚い肉厚の内部の材料は冷却速度が遅いため、より高い内部応力が発生し、製品の構造的完全性と性能に影響を与える可能性があります。.製品寿命短縮:内部応力と材料特性の不均一さにより、過度に厚い射出成形部品は耐久性が低く、寿命が短くなる可能性があります。.充填不足:射出成形中、厚い部分は完全に充填されず、真空ボイドや気泡が生じる可能性があります。. 射出成形における最大肉厚の制限は、主に製品品質、構造的完全性、生産効率を確保するためのものです。これらの要素は設計段階で考慮し、材料と設計のガイドラインに従って、最終製品の品質と性能を確保する必要があります。. 厚肉壁が必要な状況 1. 構造的強度と剛性の向上:特定のシナリオでは、構造的強度と剛性の向上が求められるため、射出成形品に厚い肉厚を使用する必要があります。これは、部品が高い応力や荷重を受ける用途で特に重要であり、完全性と機能を維持するために追加の材料が必要です。. 2. 近接した特徴による設計上の制約:ボス(位置合わせや取り付けに使用される突起)や壁などの設計要素が互いに非常に近接している場合があります。このような場合、これらの領域を中空にすることは非現実的または不可能になります。その結果生じる設計上の制約により、これらの近接した特徴に対応しつつ、部品の構造的完全性を維持するために、厚い肉厚が必要になります。. 3. 材料の質量と慣性の追加:特定の用途では、部品の質量と慣性を増加させることが望ましい場合があります。これは、部品を厚い肉厚で設計することで実現できます。追加された質量は、特定の機械部品や自動車部品など、安定性や運動量のために余分な重量が必要な用途で有益です。.4. 断熱性の向上:一部の製品、特に温度交換を維持または制限する必要がある製品では、断熱性を高めるために厚い肉厚が必要です。これは、保温容器、電子機器のハウジング、暖房・冷房システムの部品などでよく見られ、壁の厚さが製品や部品を外部の温度変化から断熱する上で重要な役割を果たします。. 肉厚増加に伴うコストへの影響 肉厚が厚いほど、射出成形サイクル中の冷却時間が長くなります。. 冷却時間 は肉厚の二乗にほぼ比例し、二次関係(y = K * x^2)に従います。例えば、PA6材料で8mmの厚さの場合、総射出成形サイクルは約93秒で、冷却に約70秒かかります。したがって、肉厚を増やすと生産コストが高くなります。. 射出成形における冷却時間は多くの要因に影響されるため、計算式は非常に複雑です。上記グラフのデータは、肉厚と冷却時間の関係を大まかに反映しているに過ぎません。しかし、冷却時間が肉厚のほぼ二乗に比例して増加することを示しており、これは射出成形コストに大きな影響を与えます。. 厚肉プラスチック製品の成形方法: 1. 専用の射出成形機を使用する PCなどの一部の材料は、厚肉製品に自然に適しており、例えば厚さがほぼ30mmに達するレンズなどがあります。この厚さにもかかわらず、大きな収縮変形を示さず、光学性能を維持します。.主な課題は、気泡や射出ラインなどの欠陥を防止し、冷却後の過剰な内部応力を回避することです。.内部応力を最小限に抑えるために、高射出速度と均一な圧力・温度を確保するには、専用の射出成形機とスクリューが必要です。. これはPC材料で作られた厚さ約34mmのヘッドライトレンズで、専用の射出成形機を使用して製造されています。ゲート痕は組み立て後に隠れるため、美観処理は必要ありません。. 画像から、製品には目立つ気泡や射出ラインがなく、満足できる品質レベルを達成していることがわかります。. 2. 材料変更 部品の肉厚の主な制限は、物理的な充填です。プラスチックに炭酸カルシウムやタルクを添加すると、材料の収縮を減らすことができます。これらの添加剤は収縮せず、一部のプラスチックの構造状態を変えることができます。ガラス繊維強化は一部のプラスチックの結晶性を変化させ、収縮率を大幅に減少させます。しかし、これらの成分の添加は複雑で、材料の光沢を変え、強度を低下させ、脆性を増加させる可能性があります。食品グレードのプラスチックなど、一部の用途では、ほとんどの添加剤が許可されていません。. この例では、材料の改質が収縮を大幅に減少させ、より厚い肉厚の製品の生産を可能にすることが明らかです。.標準PP(ポリプロピレン)から作られた白いサンプルは、明らかに大きな収縮を示し、中央の凹みが顕著です。このような場合、保圧圧力と時間を増やしても、この収縮は軽減されません。. 長繊維ガラス繊維を充填した改質PP製の黒色サンプルは、平坦性が顕著に改善されています。. 3. オーバーモールディング 同じ種類のプラスチックをオーバーモールドできるため、生産の柔軟性が大幅に向上します。まず基材として小さな部品を製造し、オーバーモールドで基材を包み込むことで、製品の肉厚を大幅に増やすことができます。. これは、大きな荷重に耐えるように設計されたプラスチックコネクタであり、肉厚を増やす必要があります。しかし、単一の射出成形プロセスでは、8mmの肉厚が限界です。すでに大きなヒケが生じ、成形時間は1分40秒に近づいています。それでも、この8mmの厚さでは要求される強度基準を満たしません。.ここで、オーバーモールド法を採用することで、肉厚を15mm以上に増やすことができ、製品の平坦度はほぼ要件を満たします。. 以下のアニメーションは、基材がオーバーモールド内に封入されるように設計されていることを示しています。これにより、部品の負荷領域の強度が大幅に向上します。. オーバーモールド方式の使用は、最も直接的な解決策と言えます。射出成形機の制限や前述の改質材料の短所に制約されにくい一方で、コストは高くなります。. これには2つの金型が必要です。1つは基材用、もう1つはオーバーモールド用です。プロセスは時間と手間がかかります。. さらに、オーバーモールド層の数を増やす(例えば、二重または三重オーバーモールド)ことで、壁をさらに厚くし、固体プラスチック製品を製造することも可能です。これは稀でコストがかかりますが、情報として言及する価値のある可能性です。. 結論 結論として、射出成形は一般的に薄く均一な肉厚を好みますが、特定の用途では厚い肉厚が必要となります。不均一な冷却、内部応力の増加、潜在的な欠陥といった課題を克服するには、機械性能の向上、材料の改質、オーバーモールドの採用などの高度な技術が必要です。本記事では、厚肉部品の製造は複雑ではあるものの、慎重な計画と実行により、これらの特殊製品において品質と機能性を達成することが可能であることを強調しています。. 私たちはプラスチック射出成形の専門家です。今私達に連絡し、速い引用を得なさい! 見積依頼 前プラスチック成形ガイド:利点、課題、プロセス比較次方法の選択射出成形と3Dプリンティングの比較