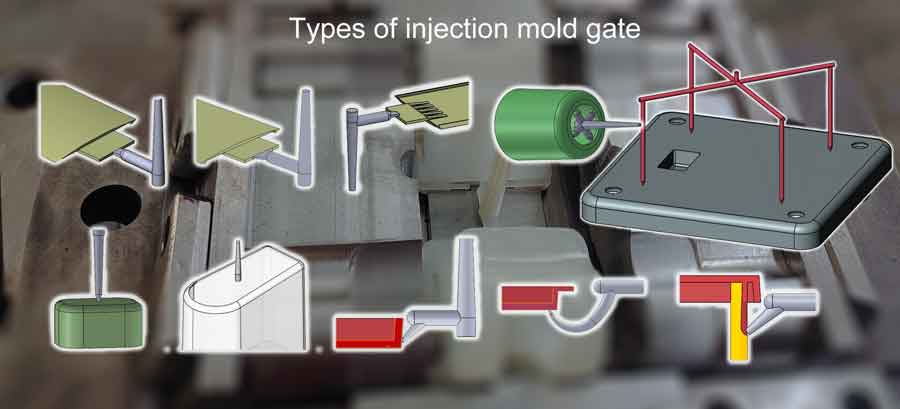
¿Cuándo debe tener más cuidado al seleccionar los tipos de compuertas de moldeo por inyección adecuados?
El diseño de la compuerta del molde de inyección podría parecer un aspecto sencillo del proceso de moldeo, pero hay casos en los que exige una mayor atención y una consideración reflexiva. Si bien algunos proyectos pueden avanzar sin contratiempos con una elección de compuerta estándar, otros recorren un camino más complejo. Analicemos los escenarios en los que el diseño de la compuerta se convierte en un factor crítico que exige especial atención.
A continuación enumeramos 5 situaciones que requieren una atención especial en el diseño de las puertas:
1. Requisitos estéticos críticos
En industrias donde la estética es importante, como la electrónica de consumo o los interiores de automoción, el diseño de la compuerta se convierte en un arte. El ubicación, tamaño, y vestigio debe planificarse meticulosamente para minimizar las marcas visibles en el producto final. Incluso la más mínima imperfección puede reducir el atractivo general. Lograr este nivel de precisión exige un ojo agudo para el detalle y un profundo conocimiento del comportamiento del material durante la inyección.
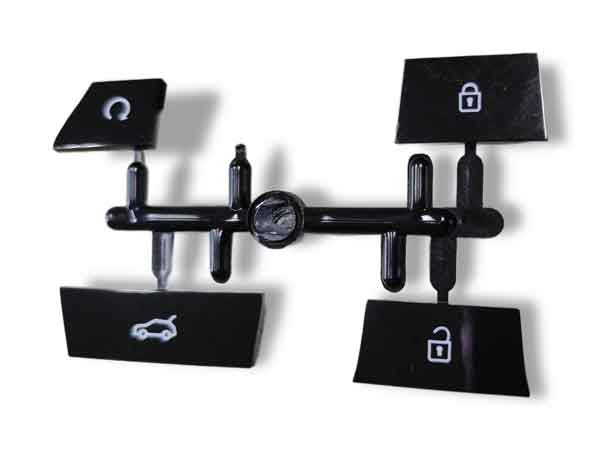
Componentes de alta estética
Estas son las piezas de una llave de coche, todas fabricadas en un molde familiar. Exigen un aspecto llamativo sin necesidad de impresión ni pintura. Fueron fabricadas mediante Moldeado de 2 disparos. El material es blanco para dejar pasar la luz, haciendo que la llave brille en la oscuridad.
2. Componentes propensos a la deformación
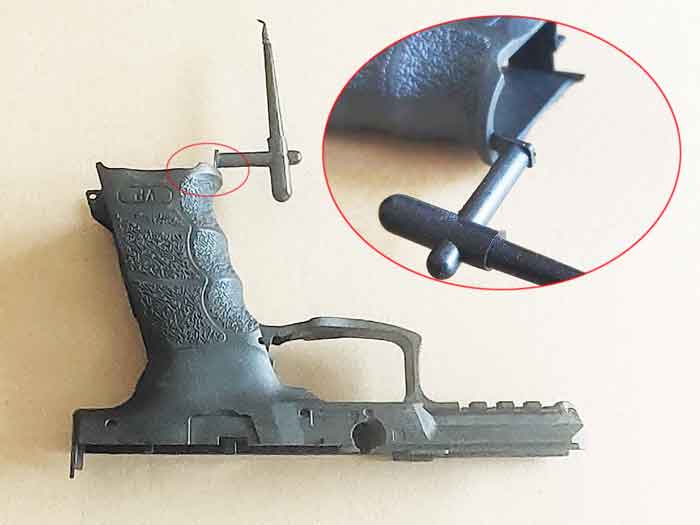
Ciertos diseños de componentes de plástico son susceptibles a la deformación o a una contracción desigual, dando lugar a deformidades como transformar un círculo perfecto en una forma ovalada. La elección de la ubicación de la compuerta puede influir en la dirección y la magnitud de dichas deformaciones. En algunos casos, solo existe una opción óptima de diseño de compuerta.
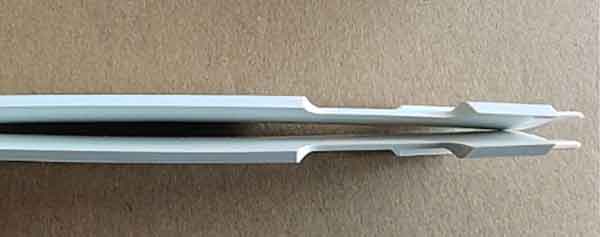
Este tipo de piezas de plástico tienen tendencia a doblarse
3. Diseños de piezas susceptibles de defectos de moldeo
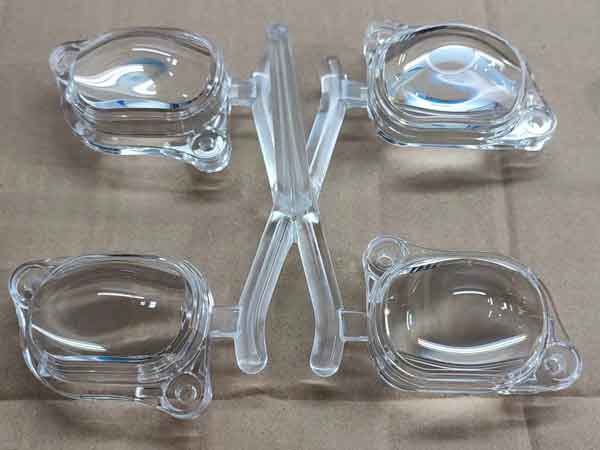
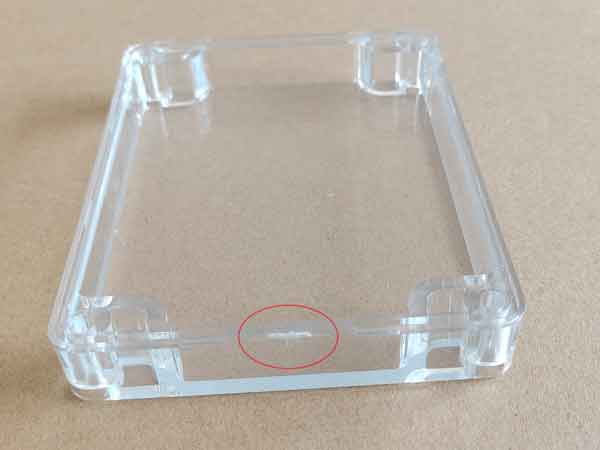
El diseño de compuertas de moldeo por inyección para piezas transparentes requiere una cuidadosa consideración y una gran experiencia para evitar defectos en el moldeo por inyección.
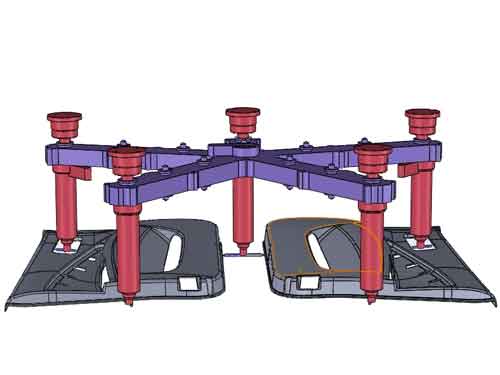
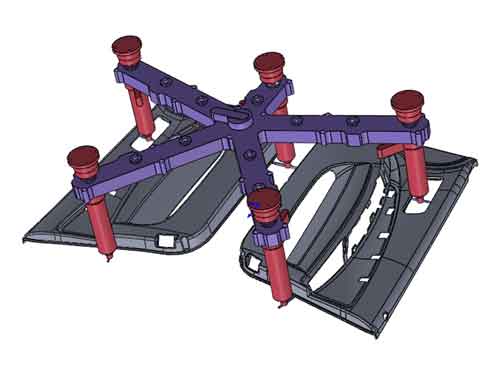
4. Parte grande con varias puertas
Algunas piezas requieren múltiples compuertas para un llenado eficaz. Coordinar estas compuertas para garantizar un flujo y un llenado equilibrados exige una cuidadosa consideración. La interacción entre múltiples compuertas puede afectar la integridad estructural y el atractivo visual de la pieza.
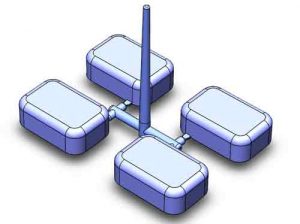
5. Moldes multicavidad
En los moldes que producen varias piezas simultáneamente, la colocación y el equilibrio de las compuertas son cruciales. El llenado desajustado puede provocar una calidad desigual de las piezas o incluso el fallo del molde.
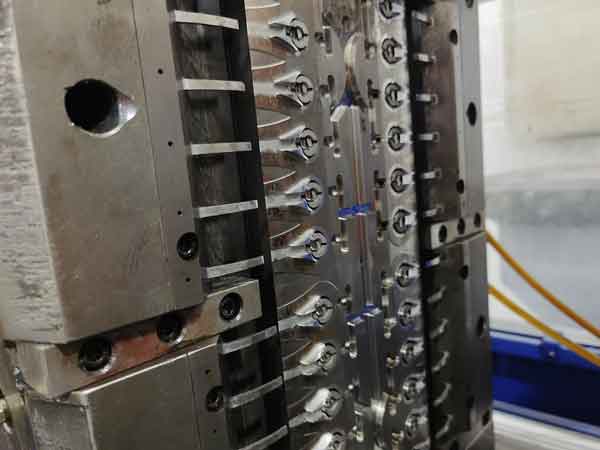
Molde de 24 cavidades para dispensador de lociones
Para piezas de plástico delgadas como éstas, resulta muy adecuado emplear una disposición circular. De este modo, la presión de inyección en cada compuerta está relativamente equilibrada, lo que garantiza que el tamaño y el llenado de cada producto sean casi idénticos.
En resumen, el diseño de la compuerta es más desafiante para artículos con formas intrincadas, altos requisitos de precisión dimensional y geométrica, artículos realmente grandes y moldes con un gran número de cavidades. Una comprensión integral de la dinámica de flujo y la interacción de las compuertas es crucial en estos escenarios. Además, la asistencia por computadora análisis de flujo de moldeo se emplea con frecuencia para analizar y optimizar este intrincado proceso.
¿Qué es la puerta del molde de inyección?
Una compuerta de molde de inyección es una pequeña abertura en un molde a través de la cual se inyecta plástico fundido para formar un producto. Es como la entrada para el material. El tamaño y la posición de la compuerta influyen en cómo fluye y llena el molde el plástico, afectando la calidad y la apariencia del producto final.
Tipos básicos de compuertas de moldes de inyección
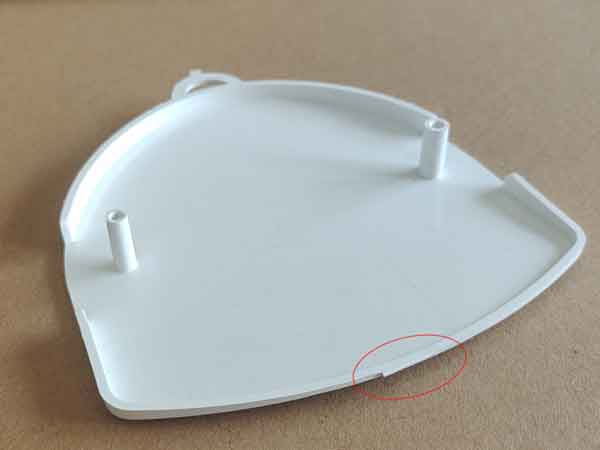
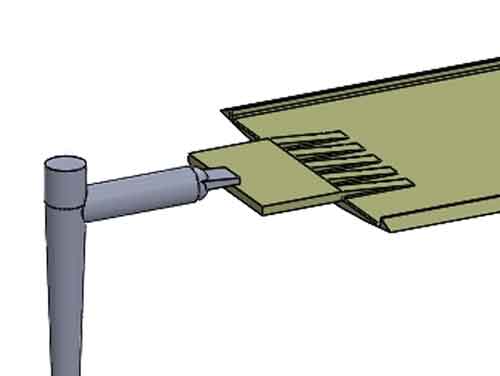
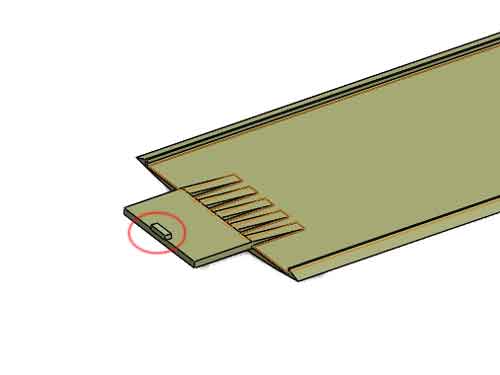
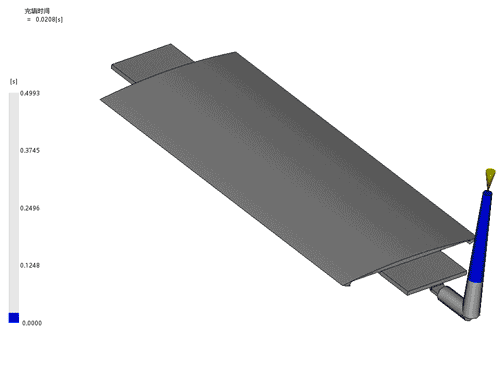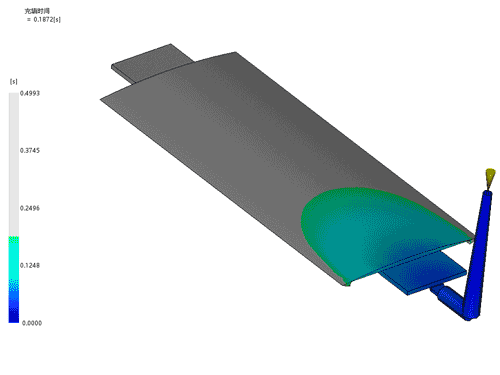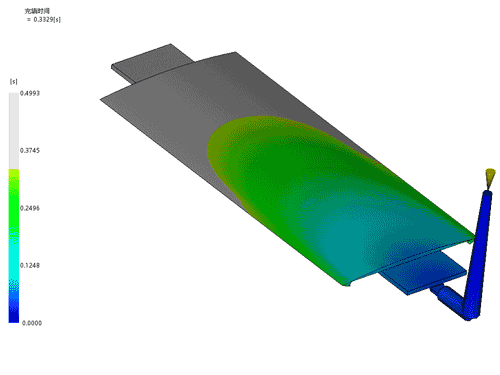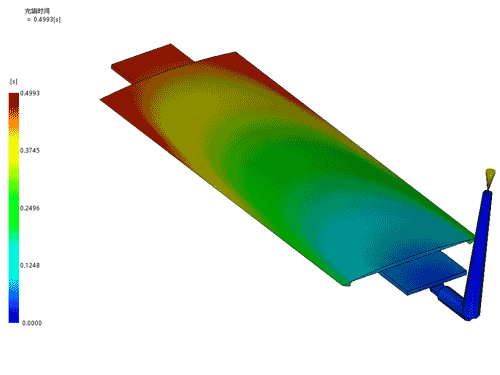
Puerta de borde
Una compuerta de borde es una configuración de entrada situada en la línea de partición del molde, donde se unen las dos mitades del molde.
(La vista superior)
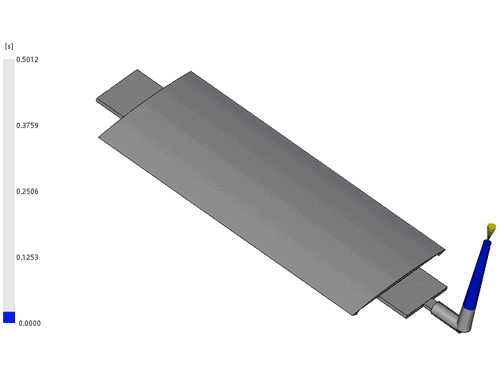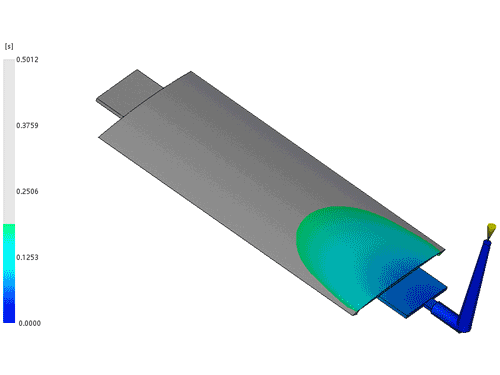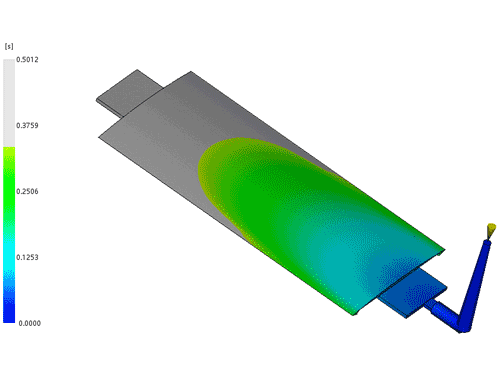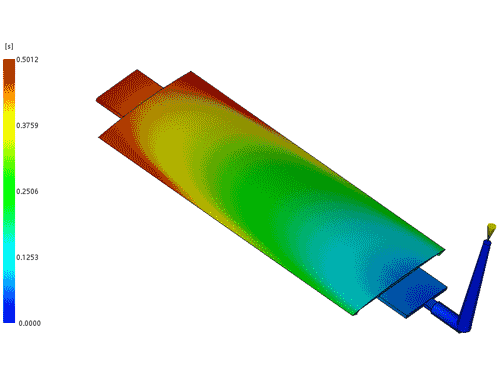
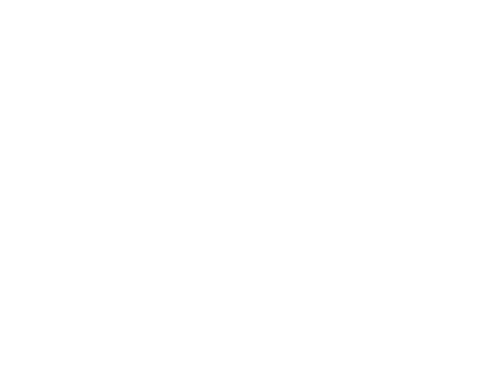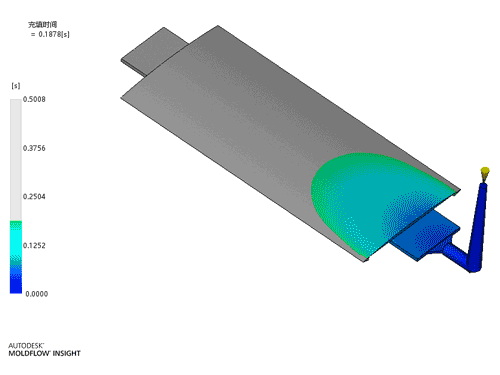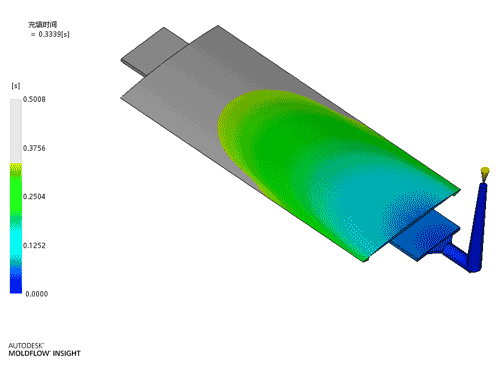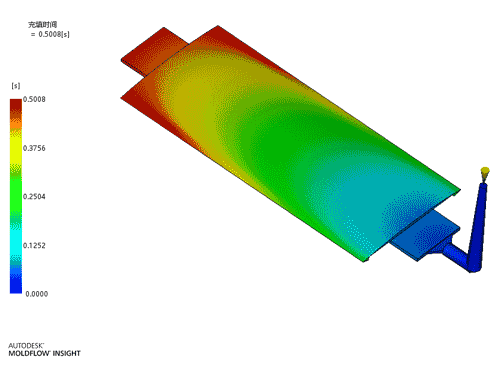
(Esta es la animación de llenado de una puerta de borde)
Pros:
Facilidad de mecanizado: Las compuertas de borde son fáciles de mecanizar y se pueden ajustado en tamaño con relativa facilidad durante la fase de prueba del molde.
Cicatriz de la puerta menos perceptible: La cicatriz de la puerta está situada en el borde de la pieza, por lo que es menos perceptible. Esto la hace adecuada para piezas en las que solo se requiere una calidad estética media.
Contras:
Limitado a determinados tamaños de piezas: Más adecuado para piezas pequeñas con múltiples cavidades. Para piezas más grandes de una sola cavidad, una puerta de borde requiere el uso de un sistema de canal caliente.
Vestimenta y apariencia: La entrada por borde todavía deja marcas o vestigios en el borde de la pieza, por lo que es adecuada principalmente para componentes menos sensibles a la estética. Los altos requisitos de apariencia pueden requerir mecanizado adicional.
Tensión de cizallamiento y chorro: En la zona de la compuerta pueden producirse tensiones de cizallamiento elevadas y posibles problemas de chorro, especialmente en piezas de paredes gruesas, lo que afecta a la calidad de la pieza.
Puerta del ventilador
Una compuerta de abanico es una evolución del diseño de compuerta de borde, que presenta un abertura más ancha que distribuye el flujo de material en un ángulo más amplio hacia la cavidad. Su fondo inclinado minimiza las alteraciones en el frente de flujo de la sección transversal.
(La vista lateral)
(Este proceso de llenado es muy similar al ejemplo de la compuerta de borde anterior, sólo para ilustrar cómo funciona la compuerta durante el proceso de llenado).
Pros:
Dinámica de flujo mejorada: La apertura más amplia de una compuerta en abanico mejora las características del flujo de material, ayudando a un llenado eficaz de la cavidad.
Tensión de cizallamiento reducida: En comparación con otros sistemas de compuerta, las compuertas en abanico producen una menor tensión de cizallamiento cerca de la compuerta, lo que minimiza los posibles defectos de las piezas.
Mitigación de defectos de piezas: Las compuertas de abanico ayudan a reducir la probabilidad de que se doblen las piezas y de que se produzcan problemas de chorro, lo que contribuye a una mayor calidad de las piezas.
Contras:
Desafíos degradantes: La eliminación de la cicatriz dejada por una puerta en abanico puede ser más difícil y requerir pasos de acabado adicionales.
Vestimenta aumentada: Las compuertas en abanico pueden dejar vestigios o marcas más perceptibles en la pieza moldeada en comparación con las compuertas de borde estándar.
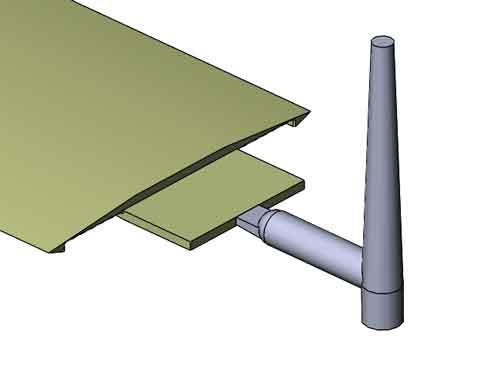
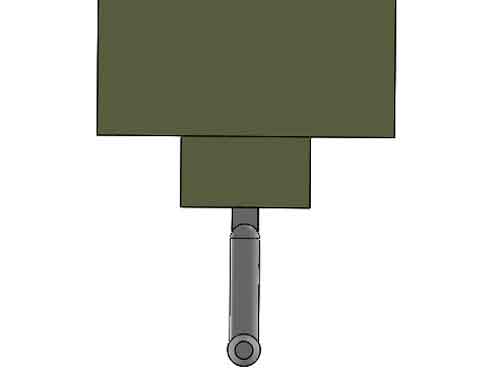
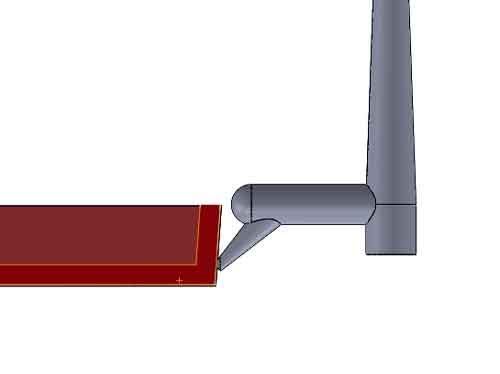
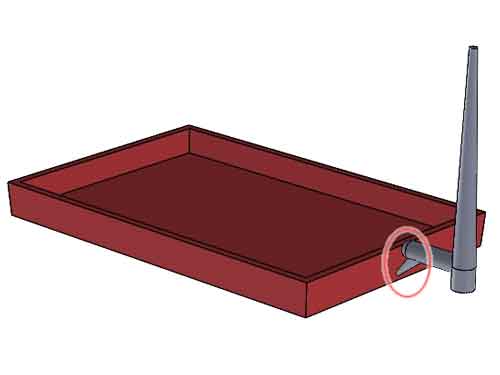
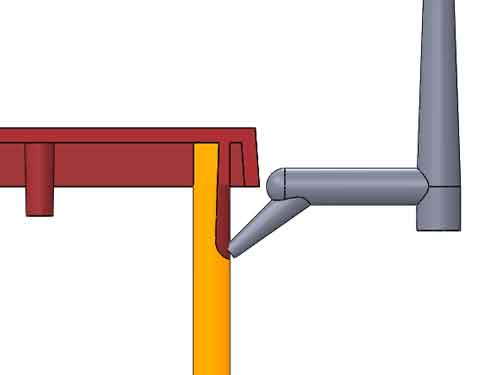
Pestaña Puerta
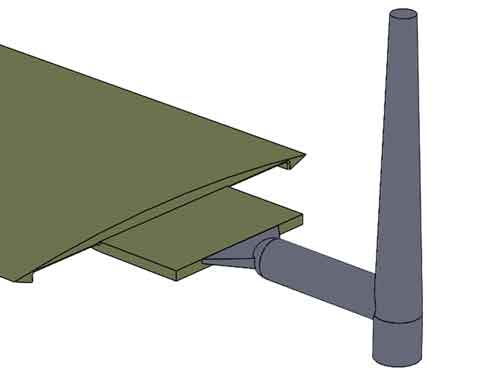
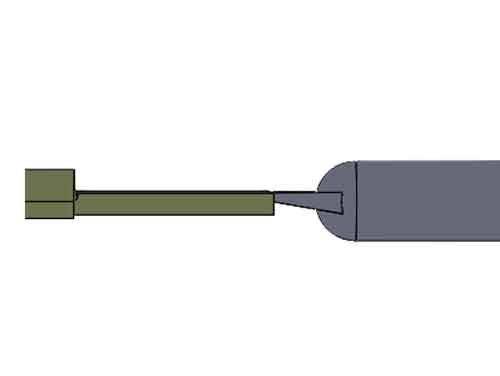
Una compuerta de pestaña es una configuración de compuerta similar a una compuerta de borde, pero con una característica distinta: la compuerta está situada en la parte superior de una superficie plana de la pieza. A diferencia de otras compuertas que forman parte de la cavidad, una compuerta de pestaña se forma en el lado del núcleo del molde. Esta configuración mejora la distribución del material y evita flujos directos bruscos hacia la cavidad.
(La pestaña restante después de la limpieza)
(De nuevo, este proceso de llenado es muy similar al de los dos ejemplos anteriores).
Pros:
Flujo de material mejorado: La ubicación de la compuerta de lengüeta ayuda a un flujo de material más suave, favoreciendo un llenado más uniforme de la cavidad.
Reducción del riesgo de chorreado: Al controlar la dinámica del flujo, las compuertas de pestaña reducen la probabilidad de defectos de chorreado en la pieza final.
Baja resistencia al flujo: El diseño de una compuerta de lengüeta minimiza la resistencia al flujo, contribuyendo a un moldeo por inyección eficiente.
Sencillez y rentabilidad: Las compuertas de pestaña tienen un diseño sencillo y unos costes de fabricación relativamente bajos.
Contras:
Potencial de enrojecimiento de la puerta: Ciertas situaciones pueden provocar el enrojecimiento de la puerta, lo que requiere una cuidadosa consideración de la colocación y el diseño de la puerta.
Reto de limpieza: La limpieza de la pestaña puede resultar problemática. Lo ideal es que su posición permita un saliente; de lo contrario, puede ser necesario un mecanizado posterior al moldeo.
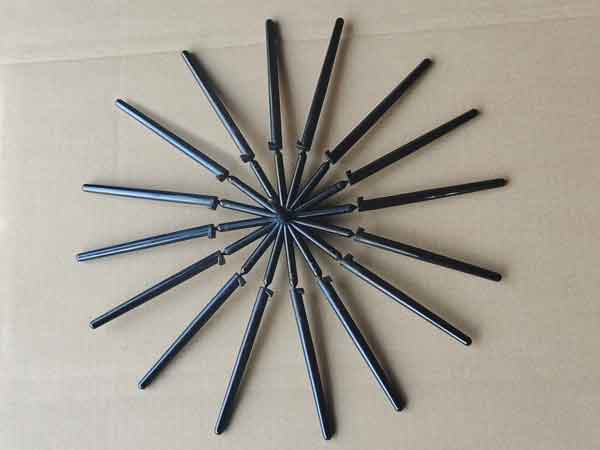
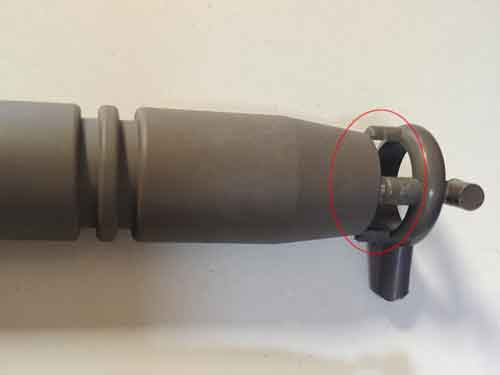
Puerta de radios
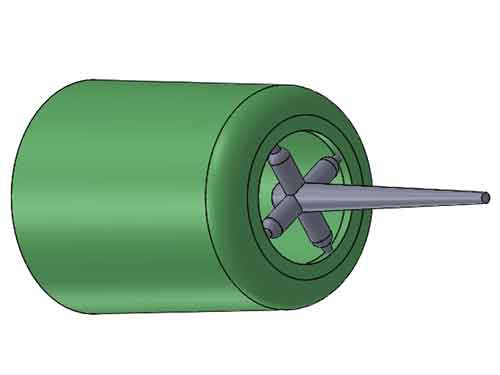
La compuerta de radios debe su nombre a su configuración similar a la de los radios de una rueda. Suele tener cuatro radios para facilitar el mecanizado. La compuerta de radios se utiliza principalmente en piezas tubulares, este sistema de compuerta mejora la redondez.
Pros:
Llenado equilibrado de tubos: La compuerta de radios garantiza un llenado más uniforme de las secciones tubulares, evitando la distorsión o la ovalidad.
Línea de soldadura minimizada: El patrón de flujo reduce el encuentro de 2 frentes de flujo si se compara con el diseño de una compuerta. Esto ayuda a reducir las líneas de soldadura.
Contras:
Mecanizado complejo y mayor coste: Los complejos requisitos de diseño y mecanizado aumentan la complejidad y los costes de fabricación.
Formación de cicatrices/vestigios: La compuerta de radios deja cuatro cicatrices ligeras que pueden ser difíciles de eliminar por completo, afectando potencialmente la apariencia de la pieza.
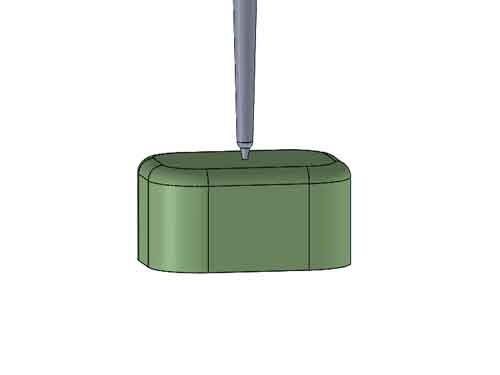
Puerta Pin-Point
La compuerta puntual (o compuerta de aguja) se caracteriza por su forma de cono invertido que termina en una punta afilada. Con un diámetro que suele oscilar entre 0,8 y 1,5 mm, requiere un diseño de molde de tres placas para eliminar el bebedero, el canal de distribución y los restos de la compuerta. La versión de canal caliente carece de la forma de cono invertido, por lo que puede funcionar con un molde de 2 placas.
Pros:
Separación automática: La compuerta de punta de alfiler permite la separación automática de la pieza durante la expulsión.
Cicatriz de compuerta mínima: La pequeña cicatriz de la compuerta a menudo no requiere post-procesamiento, mejorando la apariencia de la pieza.
Diseño versátil: Pueden colocarse estratégicamente varias compuertas de pasador dentro de un molde de cavidad única.
Contras:
Diseño complejo del molde: Las puertas de precisión requieren un molde de tres placas o un canal caliente, lo que supone un gasto adicional. Las cámaras calientes son más caras que los moldes de tres placas.
Presión de flujo y limitaciones de llenado: La alta pérdida de presión de flujo y el bajo volumen de llenado las hacen inadecuadas para piezas de gran volumen o altas velocidades de llenado.
Problemas relacionados con la tensión: El llenado a alta velocidad puede causar rubor en la compuerta, marcas de flujo y reducción de la resistencia del área de la compuerta.
Llenado desigual: Ciertas áreas de la pieza pueden experimentar un llenado insuficiente debido a la configuración de la compuerta.
Puerta de bebedero o puerta directa
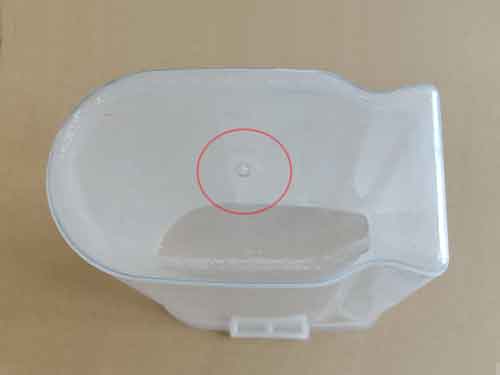
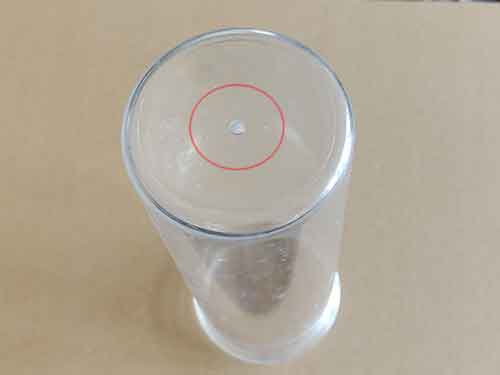
La entrada directa, también denominada entrada de colada, es el sistema de alimentación más simple y elimina la existencia del canal de distribución. Se emplea en moldes de una sola cavidad y se posiciona en el centro del área de proyección de la pieza. Tiene forma cónica con el extremo más ancho situado en el lado de la cavidad del molde. Las entradas directas se observan a menudo en la producción de recipientes de plástico como barriles y palanganas.
El Sprue Gate se utiliza ampliamente para envases de plástico, desde pequeños a grandes.
Pros:
Sencillez y rentabilidad: Las compuertas de bebederos son fáciles y económicas de fabricar.
Baja pérdida de presión: Este tipo de compuerta presenta una pérdida de presión mínima, lo que permite altas velocidades y volúmenes de llenado.
Contras:
Cicatriz y rubor: El bebedero se retira normalmente con unos alicates, dejando una cicatriz en la puerta y un posible rubor en el lado opuesto.
Tensión de cizallamiento: Debido a la importante velocidad de llenado, puede producirse una elevada tensión de cizallamiento cerca de la compuerta, lo que provoca defectos.
Inadecuado para piezas grandes y planas: Inadecuado para piezas grandes y planas debido a la posibilidad de alabeo y distorsión durante el enfriamiento.
(La compuerta de spure se utiliza bastante para envases de plástico, sobre todo con material transparente).
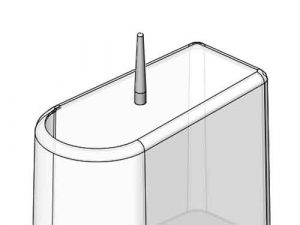
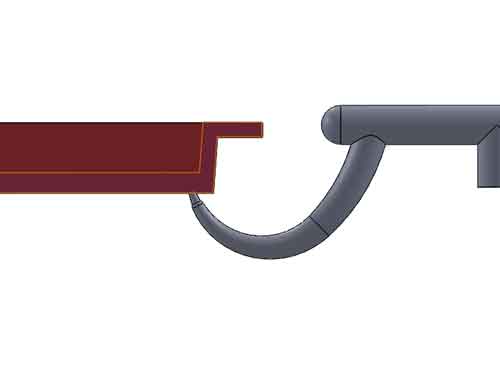
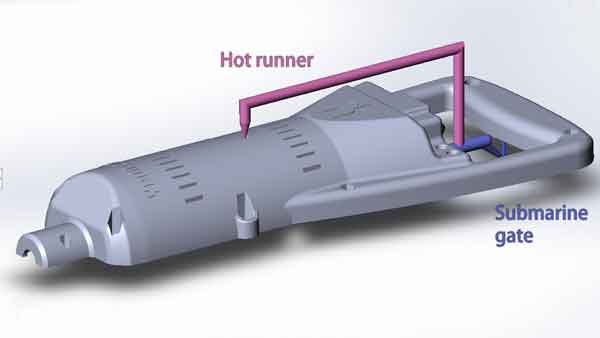
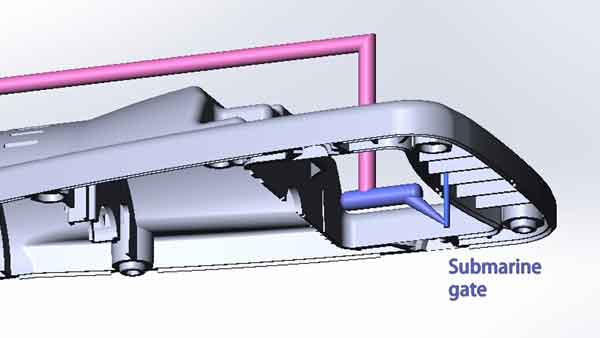
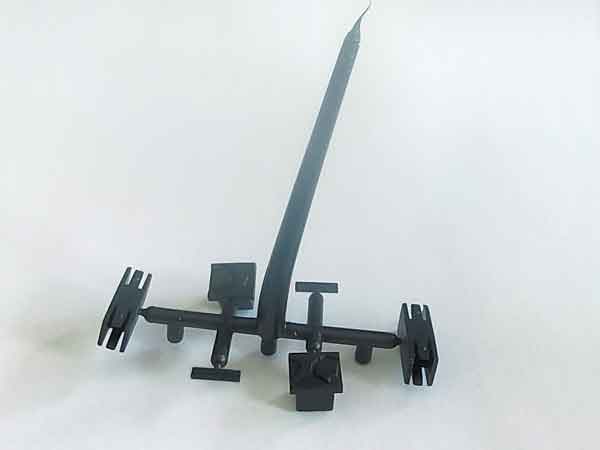
Túnel o puerta submarina
La entrada submarina (o entrada sub, entrada túnel) se posiciona estratégicamente debajo de la superficie de partición del molde. Su propósito es reubicar la marca de la entrada en áreas poco visibles, asegurando una mejor estética. Al igual que las entradas puntuales, posee una abertura pequeña. A continuación se presentan las ventajas y desventajas asociadas:
Pros:
Eliminación automática de compuertas y reducción del posprocesamiento: Las puertas secundarias permiten la eliminación automática de la puerta, lo que minimiza la necesidad de procesamiento de la cicatriz de la puerta.
Aspecto mejorado: Las cicatrices de puerta ocultas mejoran la estética de la pieza, ya que quedan ocultas a la vista.
Flexibilidad de diseño: De forma similar a las compuertas de pasador, se pueden integrar múltiples subcompuertas en un molde de cavidad única para optimizar la dinámica de llenado y flujo.
Contras:
Mecanizado complejo: La creación de la vía curva requiere el mecanizado de 2 medias piezas por separado y su ensamblaje para formar el canal de flujo de plástico. Esto añade complejidad al mecanizado.
Pérdida de presión elevada: El diseño se asocia a una pérdida de presión notable, lo que puede provocar un llenado insuficiente en algunas zonas de la pieza.
Posibles rubores de puerta: puede haber rubores de puerta cerca de la zona de la puerta.
Compuerta subeyectora
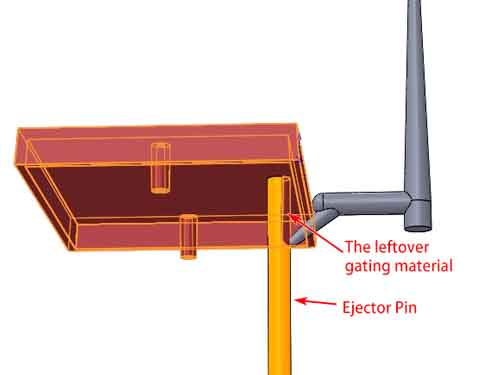
La entrada sub-eyectora es una versión modificada de la entrada sub y es ampliamente preferida por su simplicidad de fabricación.
En este sistema de inyección, una parte del pasador de expulsión se tritura para crear el canal de flujo. El material de inyección sobrante se retira rompiéndolo manualmente.
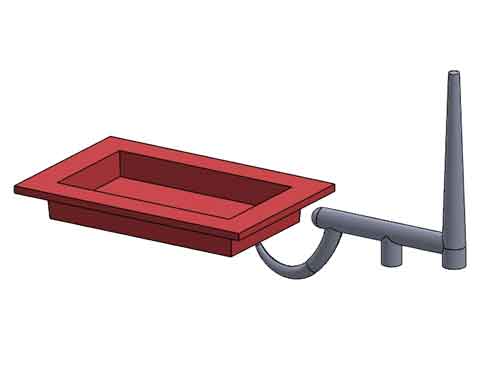
Puerta del Anacardo o Puerta del Plátano
Estas son variaciones de la entrada submarina, con forma de anacardos o plátanos. Sus ventajas y desventajas coinciden con las de la entrada submarina y no se discutirán por separado.
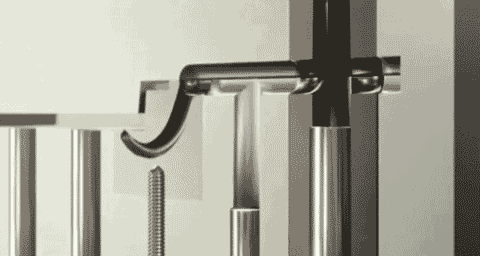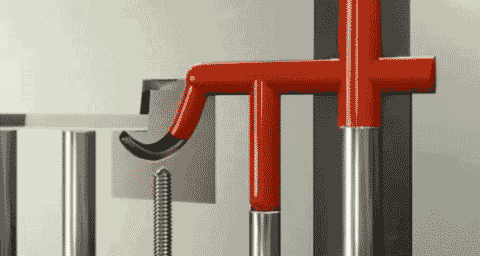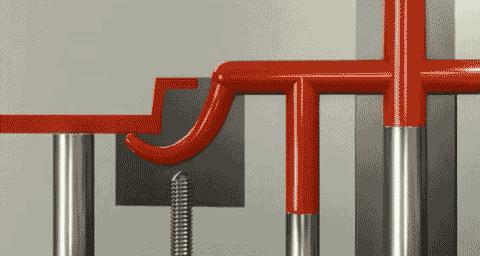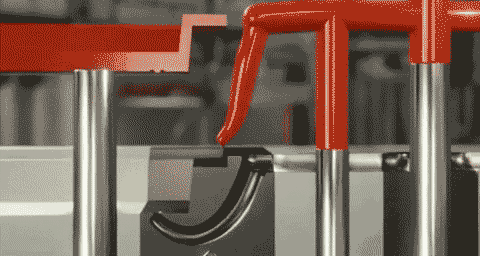
Quizás te preguntes sobre cómo la nariz sobresaliente sale de su canal del molde. He aquí cómo: el plástico todavía está blando y es flexible cuando no se ha enfriado por completo. Además, la nariz no es demasiado grande, por lo que puede flexionarse un poco para deslizarse fuera del canal.
Corredores calientes
En el sistema de canal frío, desperdicio de material y longitud limitada del canal frío son preocupaciones. Los canales calientes abordan esto eliminando las coladas y manteniendo el plástico en estado fundido dentro de los canales.
¿Qué es el canal caliente?
En pocas palabras, un canal caliente es como una extensión de la tubería del barril de la máquina de moldeo por inyección. Esencialmente, todo se trata de formar un canal de alta temperatura dentro del molde. Esto se logra utilizando elementos calefactores y controles de temperatura. Su función es mantener el plástico a la temperatura de fusión adecuada. De esta manera, podemos extender eficazmente la longitud de flujo del plástico.
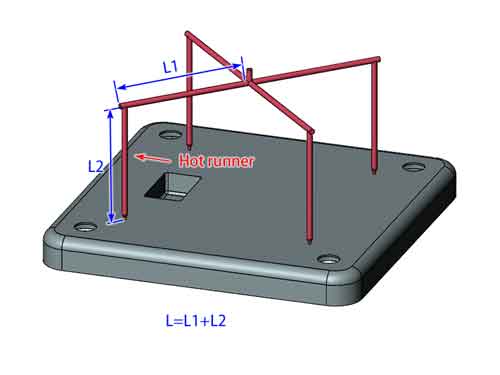
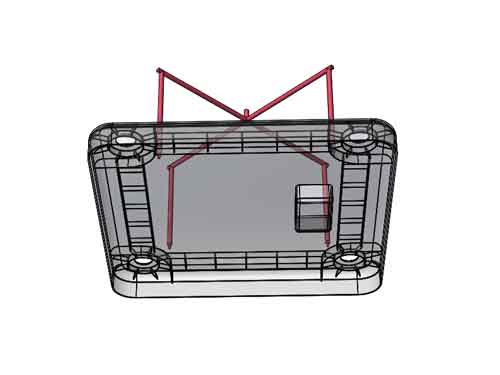
Utilizar canal caliente cuando la longitud total (L) es demasiado larga
(La longitud total del canal L=L1+L2. Cuando L es demasiado largo, es mejor utilizar canal caliente).
(La vista inferior)
He aquí otro ejemplo:
Reducción de la cintura de material y del tiempo de ciclo
Como puede ver en este ejemplo, en el caso de componentes de plástico pequeños, el bebedero y el canal son más pesados y tardan más en enfriarse que las propias piezas. El uso de canales calientes en lugar de fríos puede ayudar a reducir significativamente el desperdicio de material y el tiempo de ciclo.
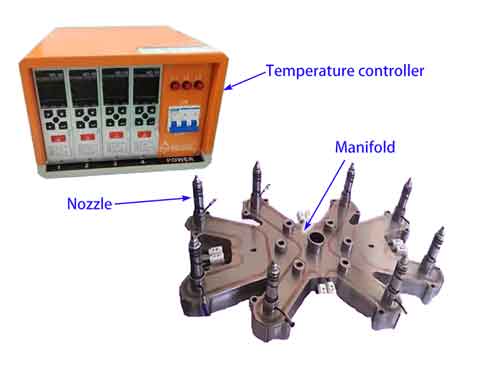
En qué consiste un sistema de canal caliente:
Controladores de temperatura: Controlan y regulan la temperatura del plástico en todo el sistema.
Colector: Distribuye uniformemente el plástico fundido a las boquillas. En particular, el colector no es necesario en los casos en que la boquilla se encuentra en el centro de un molde de una sola cavidad.
Boquillas: Sirven como puntos de entrada para inyectar plástico fundido en el molde.
Tipos de corredores calientes:
Compuerta Pin-Point: Diámetro pequeño, vestigio mínimo; adecuada para piezas intrincadas o pequeñas.
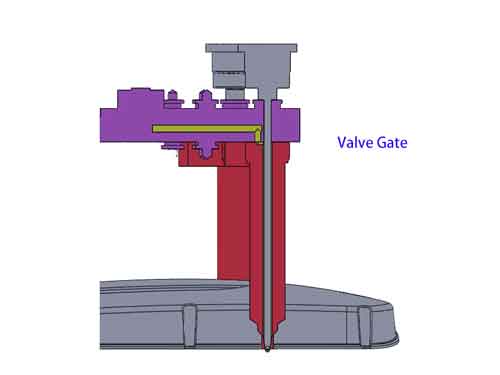
Compuerta de válvula: Es un tipo de compuerta adaptable que permite controlar el flujo de plástico abriéndola y cerrándola. Esto minimiza los vestigios y resulta beneficioso para cerrar varias cavidades.
Compuerta abierta: Paso de caudal directo, adecuado para varias compuertas, elimina o minimiza los corredores.
Pros:
Diseño de puerta flexible: Sin limitaciones de distancia, colocación versátil de la puerta.
Mejora de la calidad de las piezas: Al mantener el plástico fundido, disminuye la aparición de defectos relacionados con los desprendimientos por frío en los canales.
Reducción del desperdicio de material: Sin canales fríos, menos residuos y costes.
Tiempos de ciclo más rápidos: No es necesario enfriar canales y bebederos por disparo.
Contras:
Costes iniciales y de mantenimiento elevados
Más residuos en los cambios de color
Tiempo de puesta en marcha: Requiere calentamiento y estabilización antes de la producción.
Conclusión:
Elegir el tipo de compuerta adecuado es una parte clave del éxito del moldeo por inyección. Desde los eficientes canales calientes hasta las furtivas compuertas submarinas y de túnel, cada una tiene sus ventajas. Piense en el coste, la velocidad y el aspecto para encontrar lo que mejor se adapte a sus piezas. Elegir la compuerta adecuada le ayudará a fabricar grandes productos y a mejorar su proceso de moldeo.
Somos expertos en moldeo por inyección de plásticos. ¡Póngase en contacto con nosotros ahora y obtenga un presupuesto rápido!