عادةً ما تكون الأجزاء المصبوبة بالحقن منتجات بلاستيكية ذات سماكات جدارية رقيقة وموحدة. بينما جدران سميكة بشكل مفرط قد يؤدي إلى مشكلات معينة، فإن الجدران الرقيقة جداً تفرض تحديات خاصة بها أيضاً.
ويرجع ذلك أساساً إلى عملية التبريد: عندما يدخل البلاستيك المنصهر إلى القالب، فإنه يتصلب بسرعة. تؤدي الجدران الرقيقة إلى تبريد أسرع و مقاومة تدفق أعلى, ، مما قد يسبب مجموعة من المشكلات.
سماكة الجدار أقل من 1 مم – بالنسبة لمعظم أنواع البلاستيك، يتراوح النطاق الأمثل لسماكة الجدار عموماً بين 1.5 مم و3 مم. عندما تنخفض سماكة الجدار إلى أقل من 1 مم، يمكن اعتبار الجزء منتجاً ذا جدار رقيق.
(تبلغ سماكة جدار هذا المنتج 0.9 مم. وبينما لا يصعب تصنيع الأجزاء الرقيقة الجدران البسيطة والصغيرة،, تشكل الأضلاع العديد من التحديات. تابع القراءة للتعرف على المشكلات الرئيسية في تصنيع الأجزاء البلاستيكية ذات الجدران الرقيقة.)
بالطبع، هذه ليست قاعدة مطلقة. غالبًا ما يتم تحديد الحد الأدنى لسمك الجدار بناءً على حجم القطعة. يمكن تشكيل الأجزاء الأصغر بجدران أرق. على سبيل المثال، قد تصل سماكة الجدران في بعض مناطق القطعة إلى 0.2-0.3 ملم. ومع ذلك، بالنسبة للأجزاء الأكبر، مثل تلك التي يتجاوز حجمها 500 ملم، يمكن اعتبار سماكة موحدة تبلغ 1.5 ملم رقيقة نسبيًا.
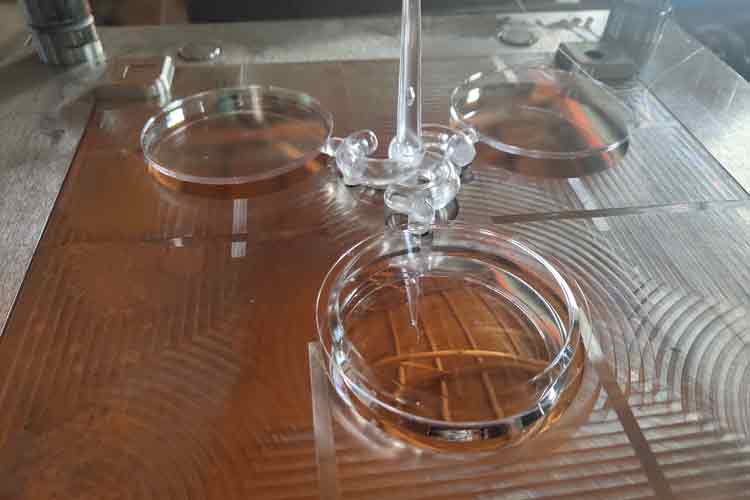
هذا قالب عائلي لثلاثة أقراص بلاستيكية شفافة. لاحظ أن القرص الأمامي بسماكة 1 مم، بينما القرصان الخلفيان بسماكة 2 مم. على الرغم من أن السماكة المتفاوتة تضيف بعض التعقيد إلى عملية القولبة بالحقن، فإن الحجم الصغير والشكل البسيط وعدم وجود ميزات مثل الألسنة والأضلاع تجعل عملية القولبة مباشرة نسبياً.
في هذه المقالة، سنناقش التحديات التي تواجه عند التعامل مع الأجزاء المصبوبة بالحقن ذات الجدران الرقيقة. سنستكشف أيضاً اعتبارات مهمة لتصميم المكونات البلاستيكية، مثل اختيار المواد المناسبة وتصميم شكل الجزء لتقليل المشكلات المحتملة.
لماذا تختار تصميم الجدار الرقيق؟
بشكل عام، تميل تصاميم الأجزاء البلاستيكية إلى أن تكون ذات جدران أكثر سماكة، ولكن هناك حالات معينة تتطلب جدرانًا أرق. فيما يلي بعض الأسباب الرئيسية لاعتماد تصميم الجدار الرقيق:
أسباب وظيفية
المرونة: في بعض الأحيان، تحتاج الأجزاء إلى مستوى معين من المرونة.
التصميم المدمج: بالنسبة للمنتجات الأصغر، مثل الإلكترونيات، فإن الحفاظ على سمك جدار رقيق أمر بالغ الأهمية لضمان الاكتناز وسلامة التصميم العام.
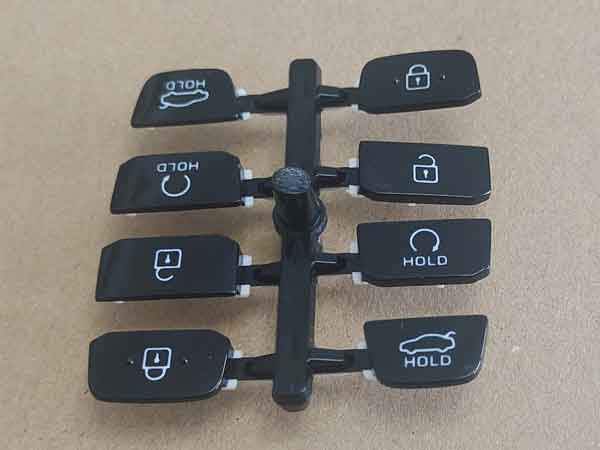
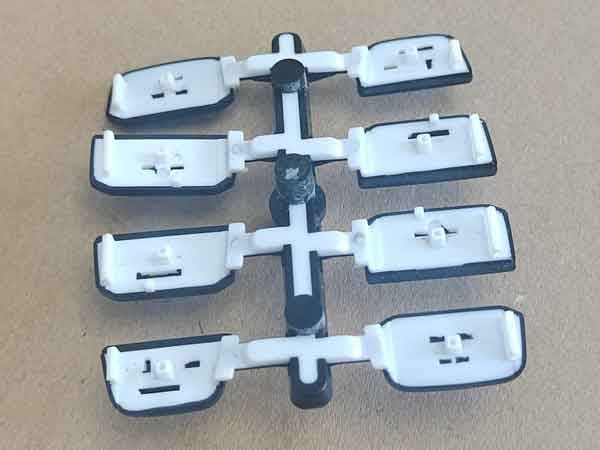
(هذه أزرار مفتاح سيارة، مصنوعة بواسطة القولبة الثنائية. نظراً لمتطلبات نفاذ الضوء عبر البلاستيك الأبيض والحاجة إلى تصميم كلي مدمج، تم الحفاظ على سماكة الجدار رقيقة جداً.)
الشفافية: بالنسبة للأجزاء الشفافة، تتطلب بعض المواد (مثل البولي بروبيلين) جدرانًا أرق للحفاظ على الشفافية الكافية.
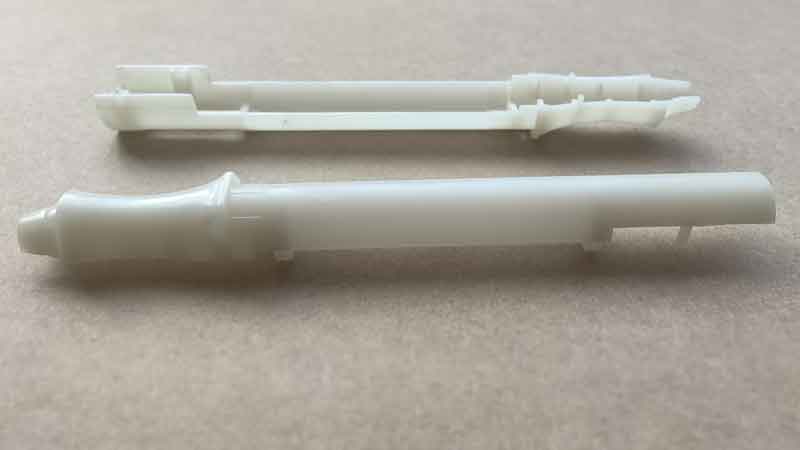
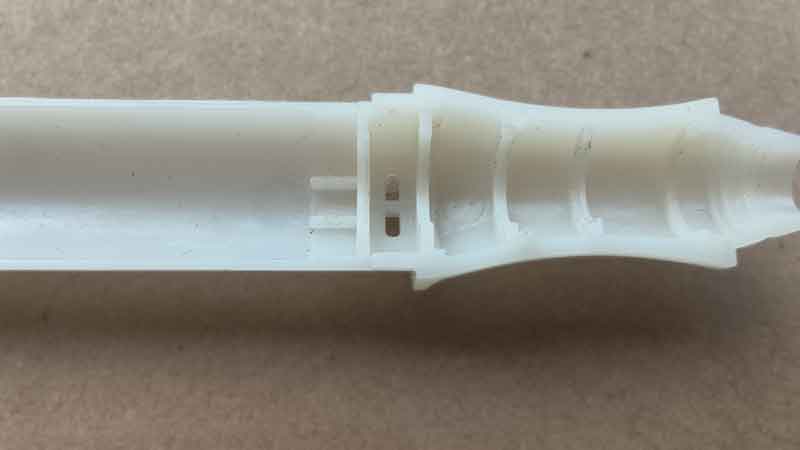
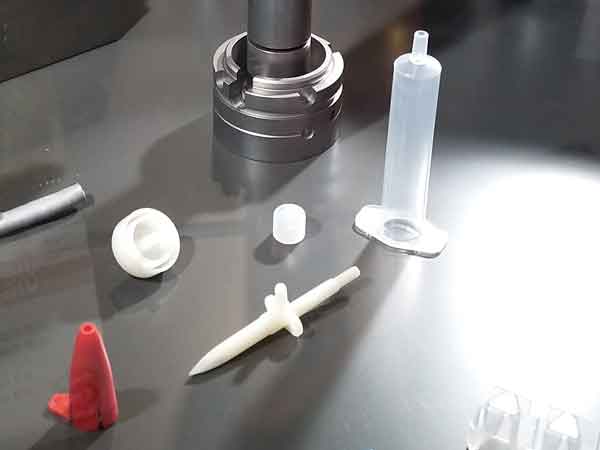
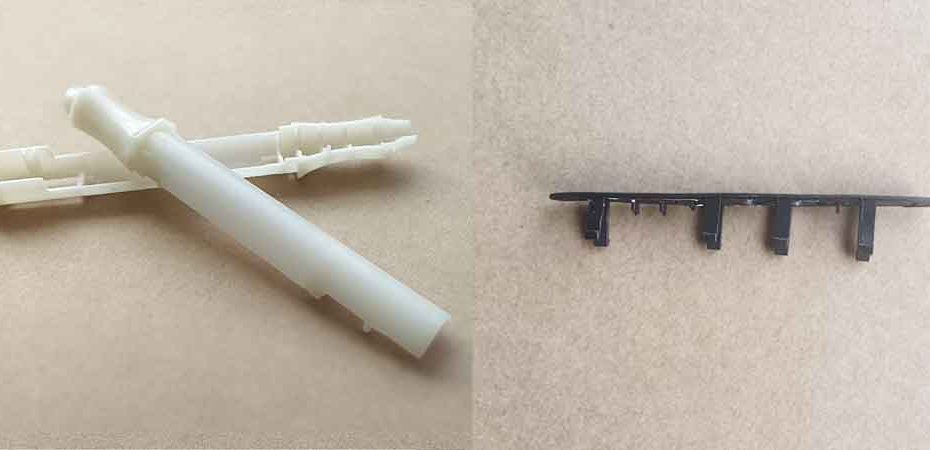
محقنة البلاستيك PP هذه لا تمتلك فقط سمك جدار رقيق ولكنها أيضًا طويلة نسبيًا، مما يجعل إنتاجها صعبًا للغاية.
اعتبارات التكلفة
توفير المواد: للإنتاج بكميات كبيرة، كل جرام مهم! تقليل سمك الجدار لا يقلل فقط من تكاليف المواد بل يساعد أيضًا تقليل دورة قولبة الحقن الوقت. نظرًا لأن كفاءة الإنتاج مرتبطة ارتباطًا وثيقًا بتكاليف المعالجة، فإن تحسين وقت الدورة يمكن أن يؤدي إلى توفير كبير.
المشكلات الشائعة والحلول لحقن القالب ذي الجدران الرقيقة
من السهل نسبيًا تصنيع الأجزاء ذات الجدران الرقيقة إذا كان الهيكل بسيطًا، مع وجود حد أدنى من الأضلاع والبروزات، وزاوية سحب كبيرة (مما يسهل إزالة القالب)، وعدد قليل من الثقوب. ومع ذلك، إذا لم تؤخذ هذه العوامل في الاعتبار، تزداد صعوبة حقن القالب، كما تزداد احتمالية ظهور المشكلات. بشكل عام، قد تواجه أجزاء الحقن بالقالب ذات الجدران الرقيقة المشكلات التالية:
انكماش المنتج أصغر من المتوقع، مما يؤدي إلى أجزاء أكبر حجمًا
تبرد المنتجات ذات الجدران الرقيقة وتتصلب بسرعة أكبر، مما يؤدي إلى انخفاض معدل انكماش المادة عن المعتاد. وينتج عن ذلك أن يكون المنتج النهائي أكبر من المتوقع.
الحل: خلال مرحلة التصميم، من المهم مراعاة التغيرات المحتملة في نسب الانكماش. يمكن أن يساعد تحليل تدفق القالب في التنبؤ بذلك، كما أن الخبرة السابقة مع منتجات مماثلة لا تقدر بثمن في إجراء تقييمات دقيقة.
على سبيل المثال، في إحدى الحالات، كان الجزء مصنوعاً من النايلون المقوى، والذي يبلغ معدل انكماشه عادةً 0.51% (ضمن نطاق 0.3-0.81%). ومع ذلك، في الممارسة العملية، كان معدل انكماشه حوالي 0.21% فقط، ولم يؤدِ تمديد وقت الإمساك إلى تقريبه من 0.51%. تحولنا في النهاية إلى النايلون النقي، الذي يبلغ معدل انكماشه النموذجي حوالي 1.21% (ضمن نطاق 1.0-1.51%). وكان معدل الانكماش الفعلي للنايلون النقي 0.51%، مما حقق الأبعاد المطلوبة. إذا لم يكن استبدال المادة ممكناً، فإن تعديل القالب هو الحل الوحيد.
تشوه محلي وعلامات بيضاء، أو حتى تشوه كامل
تحدث هذه المشكلة عادةً في المناطق ذات الجدران الجانبية العالية والأضلاع والنتوءات التي لها زاوية سحب صغيرة. تقلل سماكة الجدار الرقيقة من قوة الجزء، مما يجعله غير قادر على تحمل قوة القذف، مما يؤدي إلى تشوه المادة وابيضاضها. وفي الحالات الأكثر خطورة، يمكن أن يتشوه الجزء تماماً أو حتى ينكسر.
الحل: لمعالجة ذلك، يمكنك تقليل ارتفاع الجدران الجانبية والأضلاع والنتوءات، وزيادة زاوية السحب، وتلميع سطح القالب في هذه المناطق لتقليل مقاومة القذف. بالإضافة إلى ذلك، يؤدي تمديد وقت التبريد أثناء القولبة بالحقن إلى تصلب الجزء بشكل أكبر قبل القذف، مما يقلل من احتمالية التشوه.
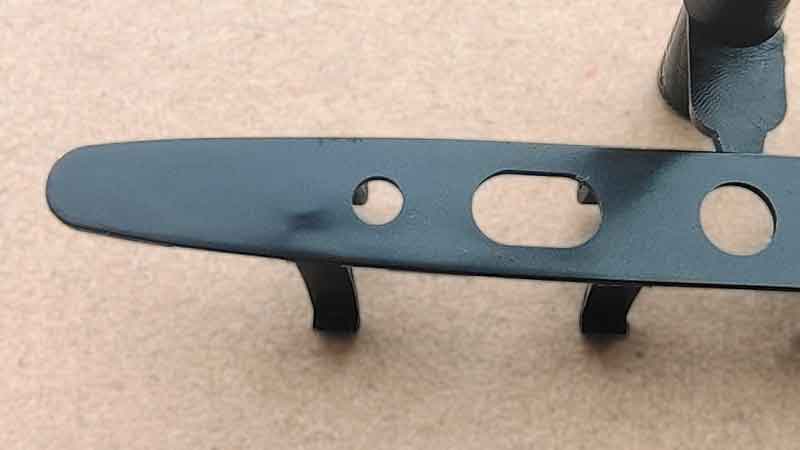
هذا هو انبعاج مرئي على ظهر الساق البارزة، ناتج عن المقاومة أثناء الطرد، مما يسحب السطح في هذه المنطقة للأسفل.
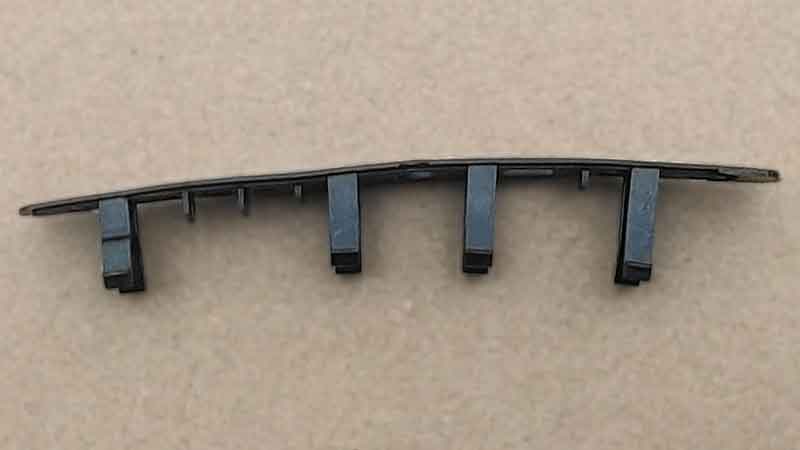
يكون التشوه أكثر وضوحًا من المنظر الجانبي، وهو ناتج عن مقاومة الطرد من الألسنة في القاع أثناء التشكيل.
بسبب سمك الجدار الأرق، تزداد مقاومة التدفق، مما قد يؤدي إلى نقص المادة في بعض مناطق القطعة.
الحل: لحل هذه المشكلة، يمكنك زيادة درجة حرارة القالب والمادة لتحسين السيولة. حسّن التهوية وزد حجم بوابات الحقن. بالإضافة إلى ذلك، يمكن أن يساعد زيادة ضغط وسرعة الحقن. من المفيد أيضاً استخدام مواد ذات سيولة أفضل، مثل PP أو PA أو PE.
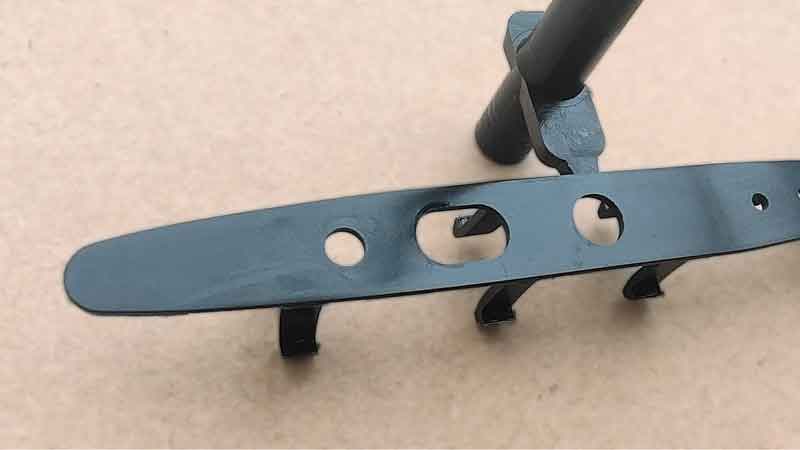
بسبب التبريد الأسرع للجدران الأرق، من المرجح أن تتشكل خطوط اللحام، خاصة حول الثقوب، مما يؤدي إلى ظهور علامات مرئية.
الحل: لتقليل خطوط اللحام، ارفع درجة حرارة القالب والمادة. يمكن أن يؤدي استخدام مادة PP عموماً إلى تجنب خطوط اللحام، على الرغم من أن بعض التطبيقات قد لا تلبي متطلبات اللمعان أو القوة أو غيرها. يمكن أن تساعد أيضاً زيادة ضغط وسرعة الحقن. بالإضافة إلى ذلك، يتطلب هذا قوالب ذات دقة أعلى لمنع تكوّن الزوائد.
التلطيخ: الحساسية لتغير اللون في أجزاء الجدران الرقيقة
تكون المنتجات ذات الجدران الرقيقة أكثر حساسية للتلطيخ. أحيانًا يكون هذا ناتجًا عن حقن مادة باردة أثناء عملية التشكيل، ولكن هناك أيضًا أسباب معقدة أخرى، مثل تدهور المادة بسبب التعرض الطويل لدرجات حرارة عالية. بينما يمكننا تقديم تفسير عام هنا، فإن المشكلة متعددة الجوانب.
الحل: لمعالجة ذلك، يمكنك تضمين آبار القنوات الباردة في القالب واستخدام نظام قنوات ساخنة لتجنب المادة الباردة. في الإنتاج بدفعات صغيرة، قد يكون من الضروري حتى تنظيف الفوهة بين كل دورة حقن لإزالة المادة الباردة أو المواد المعيبة الأخرى. ومع ذلك، فإن هذا يزيد من التعقيد التشغيلي وتكاليف القولبة بالحقن، مما يجعله ممارسة أقل شيوعًا.
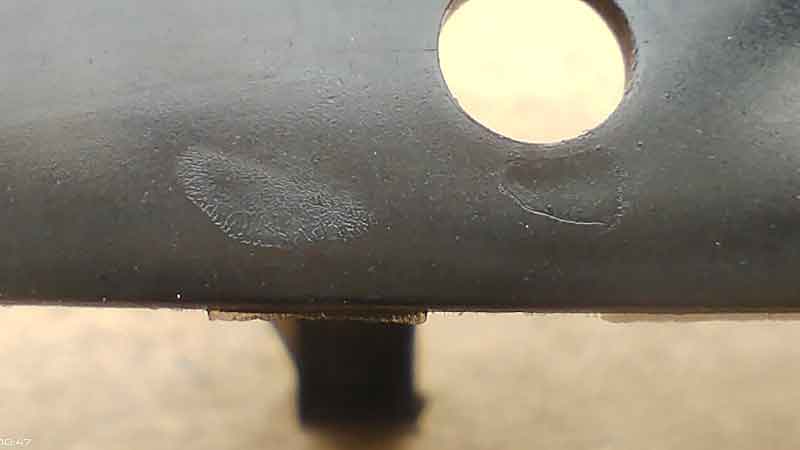
بقع تغير لون على سطح جزء بلاستيكي ذو جدار رقيق، تشير إلى مشاكل محتملة في التشكيل أو المادة.
يظهر المنظر القريب لبقع تغير اللون نسيجًا خشنًا، مما يؤكد على التحديات الإنتاجية المحتملة.
تكون المنتجات ذات الجدران الرقيقة أكثر حساسية للتلطيخ. أحيانًا يكون هذا ناتجًا عن حقن مادة باردة أثناء عملية التشكيل، ولكن هناك أيضًا أسباب معقدة أخرى، مثل تدهور المادة بسبب التعرض الطويل لدرجات حرارة عالية. بينما يمكننا تقديم تفسير عام هنا، فإن المشكلة متعددة الجوانب.
الحل: لمعالجة ذلك، يمكنك تضمين آبار القنوات الباردة في القالب واستخدام نظام قنوات ساخنة لتجنب المادة الباردة. في الإنتاج بدفعات صغيرة، قد يكون من الضروري حتى تنظيف الفوهة بين كل دورة حقن لإزالة المادة الباردة أو المواد المعيبة الأخرى. ومع ذلك، فإن هذا يزيد من التعقيد التشغيلي وتكاليف القولبة بالحقن، مما يجعله ممارسة أقل شيوعًا.
اعتبارات التصميم لأجزاء الحقن بالقالب ذات الجدران الرقيقة
إذا لم تكن على دراية كبيرة بعمليات القولبة بالحقن، فمن المهم فهم التحديات التي تفرضها تصميمات الجدران الرقيقة والتخطيط وفقًا لذلك خلال مرحلة التصميم.
استخدم مواد ذات قابلية جيدة للتدفق
يمكن تصنيف قابلية التدفق للبلاستيك الحراري الشائع الاستخدام عمومًا إلى ثلاثة مستويات:
سيولة جيدة: PA (بولي أميد)، PE (بولي إيثيلين)، PS (بولي ستايرين)، PP (بولي بروبيلين)، CA (خلات السليلوز)، إلخ.
إذا كان الجزء البلاستيكي له هيكل يشبه الصندوق، أي أن له جدران جانبية، فيجب أن تفكر في تقليل ارتفاع الجدران الجانبية أو زيادة زاوية السحب. هذا يساعد على تقليل مقاومة الطرد للقطعة.
بالطبع، هذه مجرد إرشادات عامة. عند عدم وجود خبرة كافية في حقن القالب وتصميم القوالب، غالبًا ما تكون هناك حاجة إلى مساعدة خارجية. إذا كنت بحاجة إلى تقييم أكثر تفصيلاً أو تعديلات على تصاميم أجزاء الجدار الرقيق الخاصة بك، فإن Boyan هنا لمساعدتك. لا تتردد في الاتصال بنا على الفور.