


Inhaltsübersicht
Umschalten aufWas ist Dünnwandspritzgießen?
Spritzgegossene Teile sind typischerweise Kunststoffprodukte mit dünnen und gleichmäßigen Wandstärken. Während übermäßig dicke Wände zu bestimmten Problemen führen kann, stellen zu dünne Wände auch eigene Herausforderungen dar.
Dies liegt hauptsächlich am Abkühlprozess: Wenn geschmolzener Kunststoff in die Form gelangt, erstarrt er schnell. Dünnere Wände führen zu schnellere Abkühlung und höherer Fließwiderstand, was eine Reihe von Problemen verursachen kann.
Wandstärke unter 1 mm – Für die meisten Kunststoffe liegt der “Sweet Spot” für die Wandstärke im Allgemeinen zwischen 1,5 mm und 3 mm. Wenn die Wandstärke unter 1 mm fällt, kann das Teil als Dünnwandprodukt betrachtet werden.
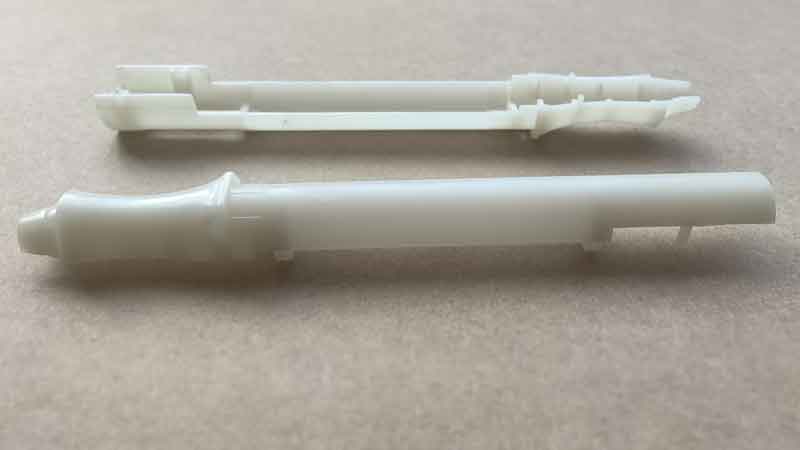
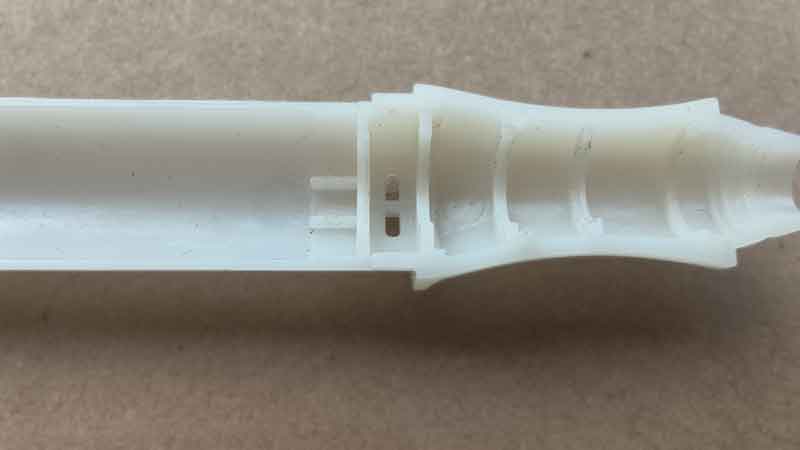
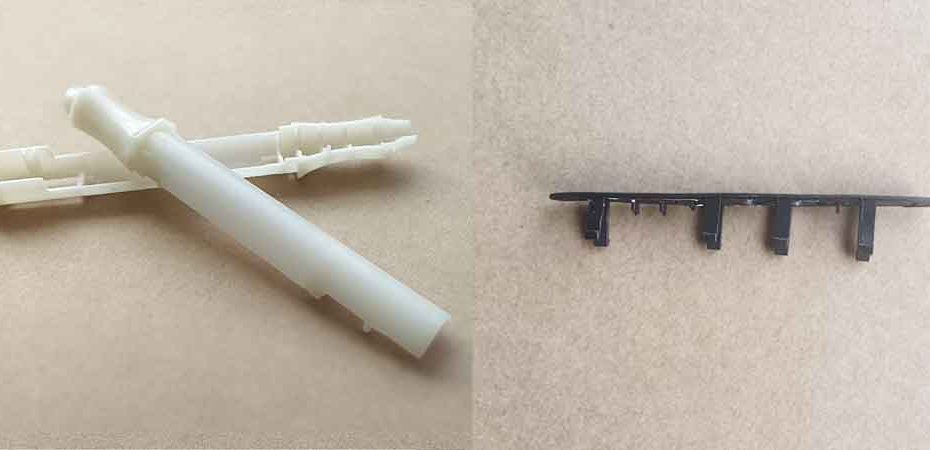
(Dieses Produkt hat eine Wandstärke von 0,9 mm. Obwohl einfache und kleine dünnwandige Teile nicht schwer herzustellen sind, die Rippen stellen viele Herausforderungen dar. Lesen Sie weiter, um die Hauptprobleme bei der Herstellung dünnwandiger Kunststoffteile kennenzulernen.)
Natürlich ist dies keine absolute Regel. Die Mindestwandstärke wird häufig durch die Größe des Teils bestimmt. Kleinere Teile können mit dünneren Wänden geformt werden. Bestimmte Bereiche eines Teils können zum Beispiel eine Wandstärke von 0,2-0,3 mm aufweisen. Bei größeren Teilen, z. B. solchen von mehr als 500 mm, kann eine einheitliche Dicke von 1,5 mm immer noch als recht dünn angesehen werden.
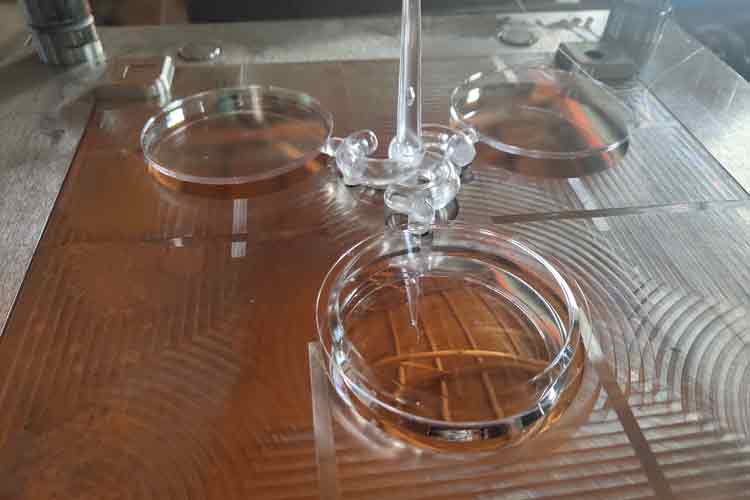
Dies ist eine Familienform für drei transparente Kunststoffscheiben. Beachten Sie, dass die vordere Scheibe 1 mm dick ist, während die beiden hinteren 2 mm dick sind. Obwohl die unterschiedliche Dicke den Spritzguss etwas komplexer macht, machen die geringe Größe, die einfache Form und das Fehlen von Merkmalen wie Laschen und Rippen den Formprozess relativ unkompliziert.
In diesem Beitrag werden wir die Herausforderungen diskutieren, die bei der Arbeit mit dünnwandigen Spritzgussteilen auftreten. Wir werden auch wichtige Überlegungen für die Konstruktion von Kunststoffkomponenten untersuchen, wie die Auswahl der richtigen Materialien und die Gestaltung der Form des Teils, um potenzielle Probleme zu minimieren.
Warum eine dünne Wandkonstruktion?
Im Allgemeinen werden Kunststoffteile oft mit dickeren Wänden konstruiert, aber es gibt bestimmte Situationen, in denen dünnere Wände erforderlich sind. Im Folgenden werden einige wichtige Gründe für eine dünnwandige Konstruktion genannt:
Funktionale Gründe
- Flexibilität: Manchmal brauchen die Teile ein gewisses Maß an Flexibilität.
- Kompaktes Design: Bei kleineren Produkten, wie z. B. Elektronik, ist die Beibehaltung einer geringen Wandstärke entscheidend für die Kompaktheit und Integrität des Gesamtdesigns.
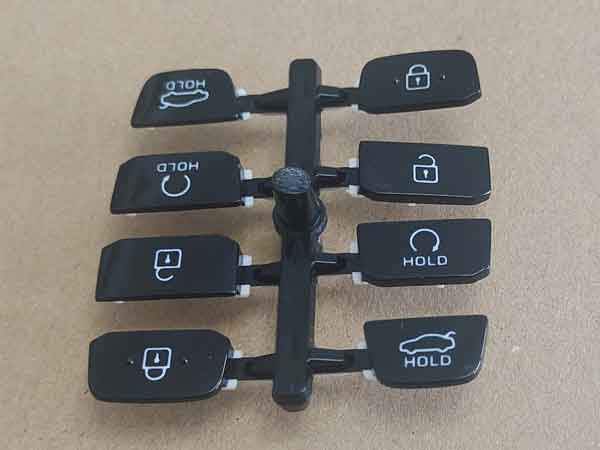
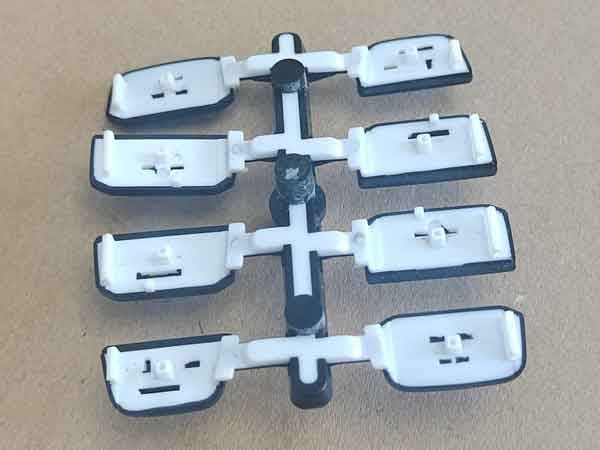
(Dies sind die Tasten eines Autoschlüssels, hergestellt im 2-Komponenten-Spritzguss. Aufgrund der Anforderung der Lichtdurchlässigkeit durch den weißen Kunststoff und der Notwendigkeit eines kompakten Gesamtdesigns wird die Wandstärke recht dünn gehalten.)
- Transparenz: Für transparente Teile sind bei bestimmten Materialien (z. B. Polypropylen) dünnere Wände erforderlich, um eine ausreichende Transparenz zu gewährleisten.
Kostenüberlegungen
- Materialeinsparungen: Bei der Großserienproduktion zählt jedes Gramm! Die Reduzierung der Wandstärke senkt nicht nur die Materialkosten, sondern hilft auch verringern die Spritzgießzyklus Zeit. Da die Produktionseffizienz eng mit den Verarbeitungskosten verbunden ist, kann eine Optimierung der Zykluszeit zu erheblichen Einsparungen führen.
Häufige Probleme und Lösungen für das Dünnwandspritzgießen
Dünnwandige Teile lassen sich relativ leicht herstellen, wenn die Struktur einfach ist und nur wenige Rippen und Vorsprünge, einen großen Entformungswinkel (der das Entformen erleichtert) und wenige Löcher aufweist. Wenn diese Faktoren jedoch nicht berücksichtigt werden, steigt die Schwierigkeit des Spritzgießens und die Wahrscheinlichkeit, dass Probleme auftreten. Im Allgemeinen können bei dünnwandigen Spritzgussteilen die folgenden Probleme auftreten:
Produktschrumpfung kleiner als erwartet, was zu übergroßen Teilen führt
Dünnwandige Produkte kühlen schneller ab und erstarren schneller, wodurch die Schrumpfungsrate des Materials niedriger als üblich ausfällt. Dies führt dazu, dass das Endprodukt größer als erwartet ist.
Lösung: In der Designphase ist es wichtig, potenzielle Änderungen der Schrumpfungsraten zu berücksichtigen. Eine Moldflow-Analyse kann dabei helfen, dies vorherzusagen, und Erfahrung mit ähnlichen Produkten ist von unschätzbarem Wert, um genaue Einschätzungen vorzunehmen.
Zum Beispiel wurde in einem Fall das Teil aus verstärktem Nylon hergestellt, das typischerweise eine Schrumpfungsrate von 0,5 % aufweist (basierend auf einem Bereich von 0,3–0,8 %). In der Praxis betrug seine Schrumpfungsrate jedoch nur etwa 0,2 %, und eine Verlängerung der Nachdruckzeit brachte sie nicht näher an 0,5 %. Wir wechselten schließlich zu reinem Nylon, das eine typische Schrumpfungsrate von etwa 1,2 % hat (innerhalb eines Bereichs von 1,0–1,5 %). Die tatsächliche Schrumpfungsrate des reinen Nylons betrug 0,5 % und erfüllte die erforderlichen Abmessungen. Wenn ein Materialaustausch nicht machbar ist, ist die Modifizierung der Form die einzige Lösung.
Lokale Verformung und Aufhellungsspuren oder sogar vollständige Verformung
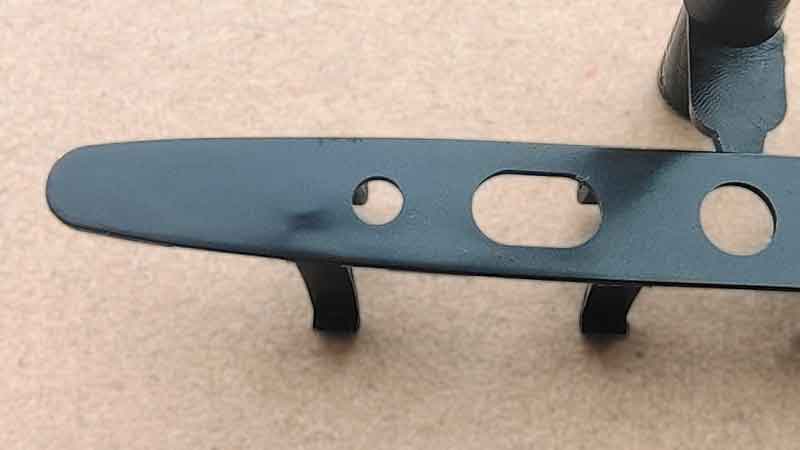
Dieses Problem tritt typischerweise in Bereichen mit hohen Seitenwänden, Rippen und Bossen auf, die einen kleinen Entformungswinkel haben. Die dünne Wandstärke verringert die Festigkeit des Teils, wodurch es der Ausstoßkraft nicht standhalten kann, was zu Materialverformung und Weißbruch führt. In schwereren Fällen kann das Teil völlig verformt oder sogar gebrochen sein.
Lösung: Um dies zu beheben, können Sie die Höhe der Seitenwände, Rippen und Bosse reduzieren, den Entformungswinkel erhöhen und die Formoberfläche in diesen Bereichen polieren, um den Ausstoßwiderstand zu verringern. Darüber hinaus ermöglicht eine Verlängerung der Kühlzeit beim Spritzguss, dass das Teil vor dem Ausstoßen stärker erstarrt, wodurch die Wahrscheinlichkeit von Verformungen verringert wird.
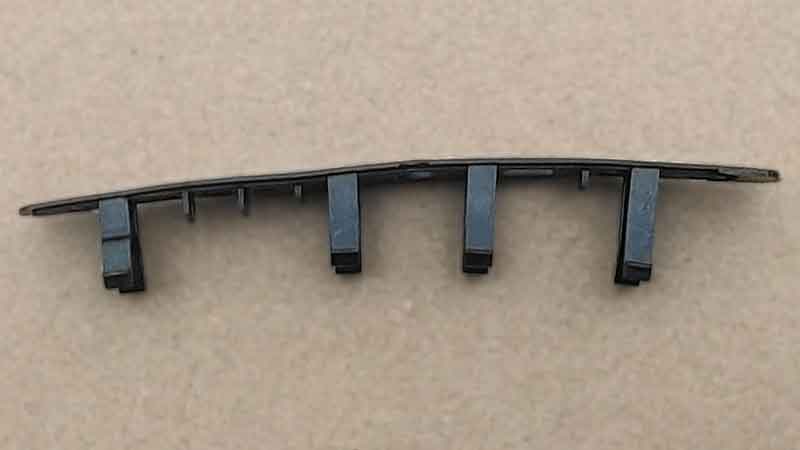
Kurzer Schuss: Material in einigen Bereichen unzureichend
Durch die geringere Wandstärke erhöht sich der Fließwiderstand, was zu Materialmangel in bestimmten Bereichen des Teils führen kann.
Lösung: Um dies zu lösen, können Sie die Form- und Materialtemperatur erhöhen, um die Fließfähigkeit zu verbessern. Verbessern Sie die Entlüftung und vergrößern Sie die Größe der Angusspunkte. Darüber hinaus können eine Erhöhung des Einspritzdrucks und der Einspritzgeschwindigkeit helfen. Es ist auch vorteilhaft, Materialien mit besserer Fließfähigkeit zu verwenden, wie PP, PA oder PE.
Schweißnähte: Sichtbare Linien durch schnellere Abkühlung
Aufgrund der schnelleren Abkühlung bei dünneren Wänden ist die Wahrscheinlichkeit größer, dass sich Schweißnähte bilden, insbesondere um Löcher herum, was zu sichtbaren Spuren führt.
Lösung: Um Bindenahtstellen zu minimieren, erhöhen Sie die Form- und Materialtemperaturen. Die Verwendung von PP-Material kann im Allgemeinen Bindenahtstellen vermeiden, obwohl einige Anwendungen möglicherweise nicht die Anforderungen an Glanz, Festigkeit oder andere Kriterien erfüllen. Eine Erhöhung des Einspritzdrucks und der Einspritzgeschwindigkeit kann ebenfalls helfen. Darüber hinaus erfordert dies Formen mit höherer Präzision, um die Bildung von Grat zu verhindern.
Mottling: Empfindlichkeit gegenüber Verfärbungen in dünnwandigen Teilen
Dünnwandige Produkte sind anfälliger für Fleckenbildung. Manchmal wird dies durch das Einspritzen von kaltem Material während des Formprozesses verursacht, aber es gibt auch andere komplexe Gründe, wie z. B. Materialverschlechterung aufgrund längerer Einwirkung hoher Temperaturen. Wir können hier nur eine allgemeine Erklärung geben, aber das Problem ist vielschichtig.
Lösung: Um dies zu beheben, können Sie Kaltkanalangüsse in der Form integrieren und ein Heißkanalsystem verwenden, um kaltes Material zu vermeiden. Bei der Kleinserienproduktion kann es sogar erforderlich sein, die Düse zwischen jedem Spritzzyklus zu spülen, um kaltes Material oder anderes fehlerhaftes Material zu entfernen. Dies erhöht jedoch die operationelle Komplexität und die Spritzgießkosten, wodurch es eine weniger verbreitete Praxis ist.
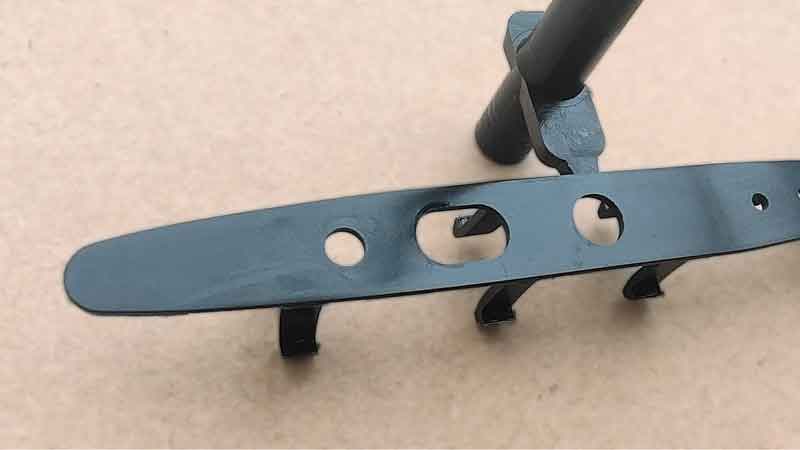
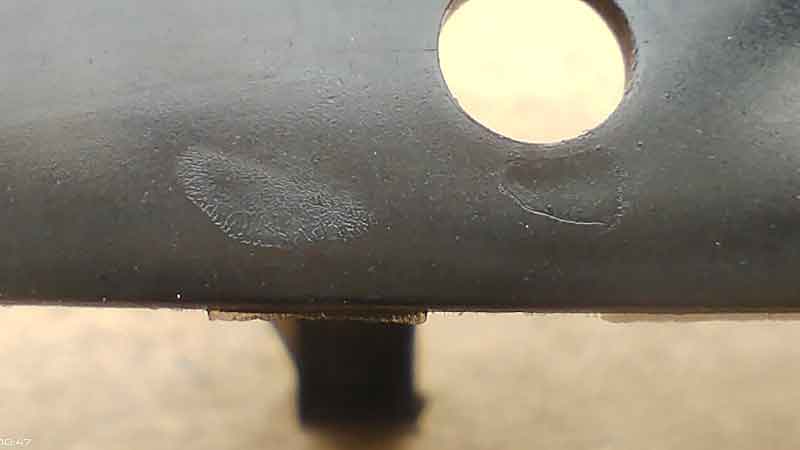
Dünnwandige Produkte sind anfälliger für Fleckenbildung. Manchmal wird dies durch das Einspritzen von kaltem Material während des Formprozesses verursacht, aber es gibt auch andere komplexe Gründe, wie z. B. Materialverschlechterung aufgrund längerer Einwirkung hoher Temperaturen. Wir können hier nur eine allgemeine Erklärung geben, aber das Problem ist vielschichtig.
Lösung: Um dies zu beheben, können Sie Kaltkanalangüsse in der Form integrieren und ein Heißkanalsystem verwenden, um kaltes Material zu vermeiden. Bei der Kleinserienproduktion kann es sogar erforderlich sein, die Düse zwischen jedem Spritzzyklus zu spülen, um kaltes Material oder anderes fehlerhaftes Material zu entfernen. Dies erhöht jedoch die operationelle Komplexität und die Spritzgießkosten, wodurch es eine weniger verbreitete Praxis ist.
Konstruktionsüberlegungen für dünnwandige Spritzgussteile
Wenn Sie mit Spritzgießverfahren nicht besonders vertraut sind, ist es wichtig, die Herausforderungen zu verstehen, die dünnwandige Konstruktionen mit sich bringen, und dies entsprechend in der Designphase zu berücksichtigen.
Materialien mit guter Fließfähigkeit verwenden
Die Fließfähigkeit der gebräuchlichen thermoplastischen Kunststoffe kann im Allgemeinen in drei Stufen eingeteilt werden:
- Gute Fließfähigkeit: PA (Polyamid), PE (Polyethylen), PS (Polystyrol), PP (Polypropylen), CA (Celluloseacetat), usw.
- Durchschnittliche Fließfähigkeit: ABS (Acrylnitril-Butadien-Styrol), PMMA (Polymethylmethacrylat), POM (Polyoxymethylen), PCE (Polychlorether), usw.
- Schlechte Fließfähigkeit: PC (Polycarbonat), PVC (Polyvinylchlorid – starr), PPO (Polyphenylenoxid), PSU (Polysulfon), PTFE (Polytetrafluorethylen) usw.
Konstruktionsüberlegungen für Teile mit dünnen Wänden
Wenn das Kunststoffteil eine kastenförmige Struktur hat, d. h. mit Seitenwänden versehen ist, sollten Sie erwägen, die Höhe der Seitenwände zu verringern oder den Entformungswinkel zu vergrößern. Dies hilft, den Auswurfwiderstand des Teils zu verringern.
Reduzieren Sie zusätzlich die Höhe der Rippen und erhöhen Sie den Entformungswinkel. Für weitere Details zur Wanddickenauslegung, lesen Sie unseren anderen Beitrag, der diesem Thema gewidmet ist.
Kontaktieren Sie uns, wenn Sie Hilfe benötigen
Natürlich sind dies nur allgemeine Richtlinien. Wenn es an ausreichender Erfahrung im Spritzgießen und im Formenbau mangelt, ist oft externe Hilfe erforderlich. Wenn Sie eine detailliertere Bewertung oder Änderungen an Ihren dünnwandigen Bauteilentwürfen benötigen, ist Boyan für Sie da. Nehmen Sie bitte umgehend Kontakt mit uns auf.