قطعات قالبگیری تزریقی معمولاً محصولات پلاستیکی با ضخامت دیواره نازک و یکنواخت هستند. در حالی که دیوارههای بیش از حد ضخیم میتواند منجر به مشکلات خاصی شود، دیوارههای بسیار نازک نیز چالشهای خود را به همراه دارند.
این امر عمدتاً به دلیل فرآیند خنکسازی است: هنگامی که پلاستیک مذاب وارد قالب میشود، به سرعت جامد میشود. دیوارههای نازکتر منجر به خنکسازی سریعتر و مقاومت جریان بالاتر, که میتواند طیفی از مشکلات را ایجاد کند.
ضخامت دیواره زیر ۱ میلیمتر – برای اکثر پلاستیکها، “نقطه بهینه” ضخامت دیواره معمولاً بین 1.5 تا 3 میلیمتر است. وقتی ضخامت دیواره به زیر 1 میلیمتر برسد، قطعه را میتوان یک محصول با دیواره نازک در نظر گرفت.
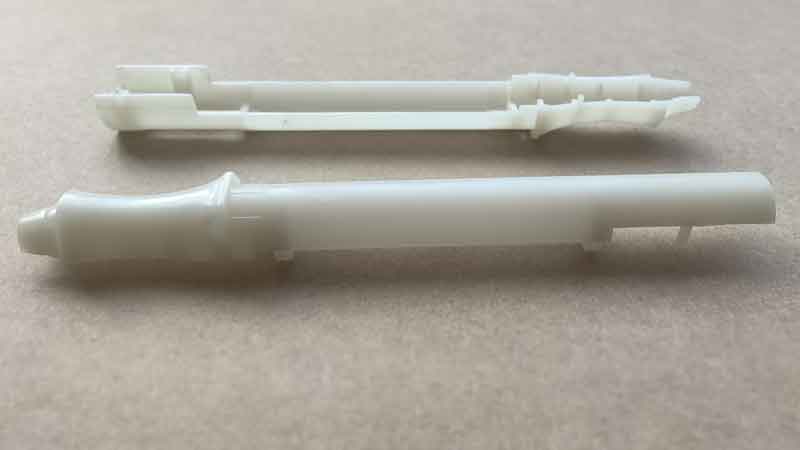
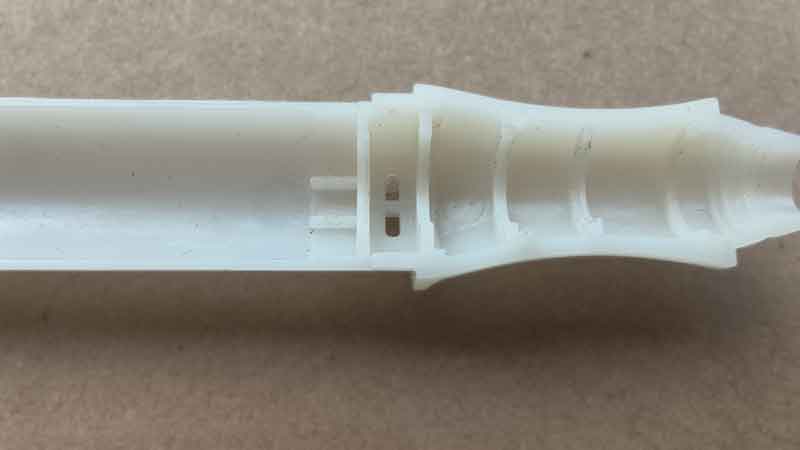
(این محصول دارای ضخامت دیواره 0.9 میلیمتر است. در حالی که ساخت قطعات ساده و کوچک با دیواره نازک دشوار نیست،, دندهها چالشهای زیادی ایجاد میکنند. برای اطلاع از مشکلات اصلی در ساخت قطعات پلاستیکی با دیواره نازک، به خواندن ادامه دهید.)
البته، این یک قانون مطلق نیست. حداقل ضخامت دیواره اغلب توسط اندازه قطعه تعیین میشود. قطعات کوچکتر را میتوان با دیوارههای نازکتر قالبگیری کرد. به عنوان مثال، برخی نواحی یک قطعه ممکن است ضخامت دیوارهای به نازکی ۰.۲ تا ۰.۳ میلیمتر داشته باشند. با این حال، برای قطعات بزرگتر، مانند آنهایی که بیش از ۵۰۰ میلیمتر هستند، ضخامت یکنواخت ۱.۵ میلیمتر همچنان میتواند نسبتاً نازک در نظر گرفته شود.
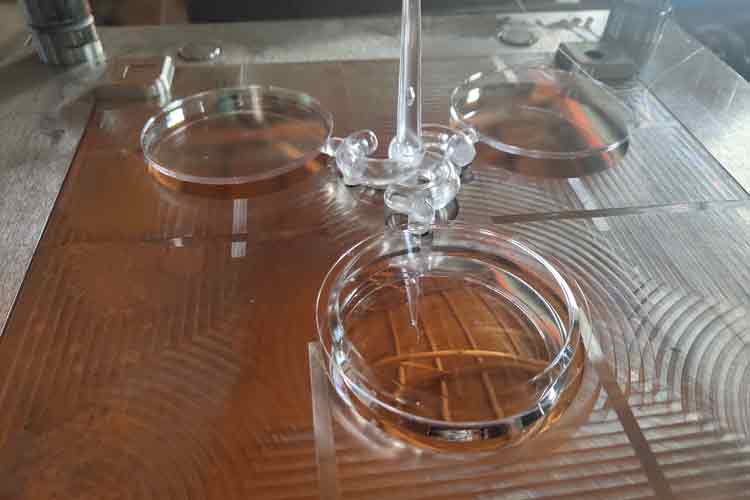
این یک قالب خانواده برای سه دیسک پلاستیکی شفاف است. توجه داشته باشید که دیسک جلو 1 میلیمتر ضخامت دارد، در حالی که دو دیسک پشتی 2 میلیمتر ضخامت دارند. اگرچه ضخامت متغیر تا حدی پیچیدگی را به قالبگیری تزریقی اضافه میکند، اندازه کوچک، شکل ساده و عدم وجود ویژگیهایی مانند زبانهها و دندهها فرآیند قالبگیری را نسبتاً سرراست میکند.
در این پست، ما در مورد چالشهای پیش رو هنگام کار با قطعات قالبگیری تزریقی با دیواره نازک بحث خواهیم کرد. همچنین ملاحظات مهم برای طراحی اجزای پلاستیکی را بررسی میکنیم، مانند انتخاب مواد مناسب و طراحی شکل قطعه برای به حداقل رساندن مشکلات احتمالی.
چرا طراحی دیواره نازک را انتخاب کنیم؟
به طور کلی، طراحی قطعات پلاستیکی اغلب تمایل به داشتن دیوارههای ضخیمتر دارد، اما شرایط خاصی وجود دارد که در آنها دیوارههای نازکتر مورد نیاز است. در زیر برخی از دلایل کلیدی برای اتخاذ طراحی دیواره نازک آورده شده است:
دلایل عملکردی
انعطافپذیری: گاهی اوقات، قطعات به سطح معینی از انعطافپذیری نیاز دارند.
طراحی فشرده: برای محصولات کوچکتر، مانند الکترونیک، حفظ ضخامت دیوارهی نازک برای اطمینان از فشردگی و یکپارچگی طراحی کلی ضروری است.
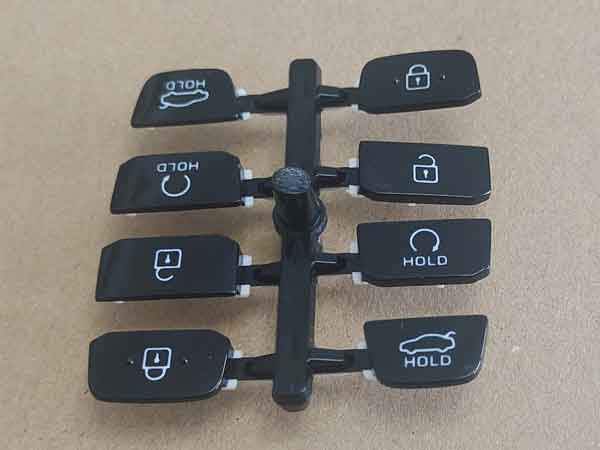
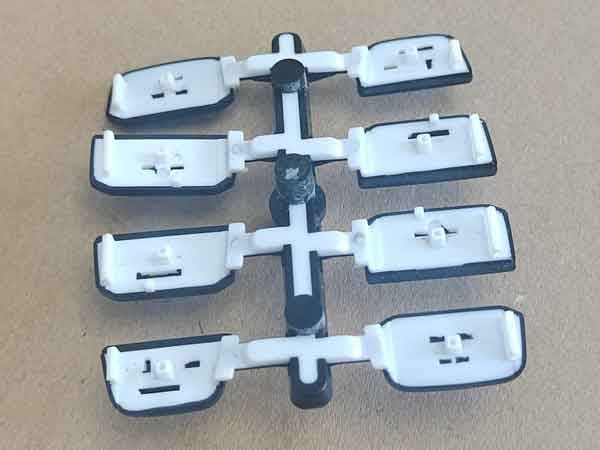
(اینها دکمههای یک کلید خودرو هستند که با قالبگیری دوگانه ساخته شدهاند. به دلیل نیاز به عبور نور از پلاستیک سفید و نیاز به طراحی کلی فشرده، ضخامت دیواره بسیار نازک نگه داشته شده است.)
شفافیت: برای قطعات شفاف، برخی مواد (مانند پلیپروپیلن) نیاز به دیوارههای نازکتری دارند تا شفافیت کافی حفظ شود.
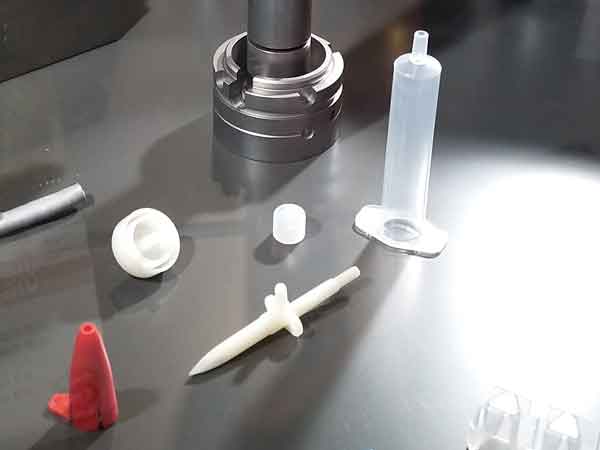
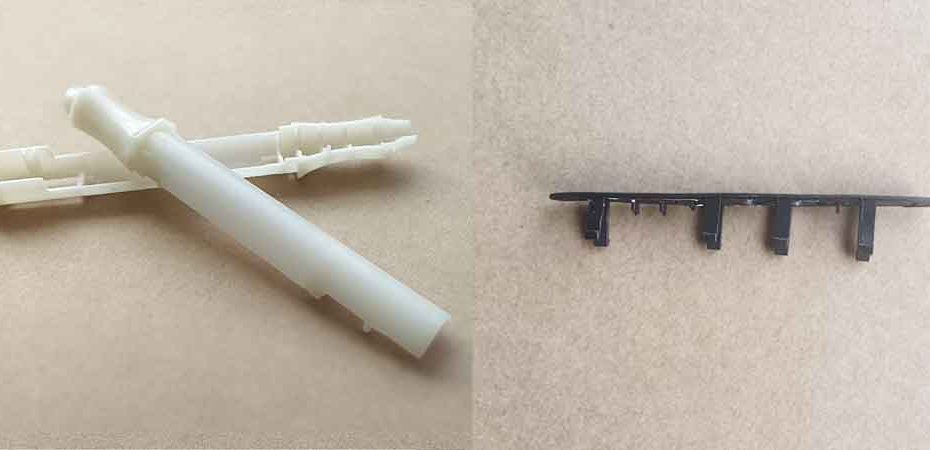
این سرنگ پلاستیکی PP نه تنها ضخامت دیواره نازکی دارد بلکه نسبتاً بلند است که تولید آن را بسیار چالشبرانگیز میکند.
ملاحظات هزینه
صرفهجویی در مواد: برای تولید با حجم بالا، هر گرم اهمیت دارد! کاهش ضخامت دیواره نه تنها هزینه مواد را کاهش میدهد بلکه کمک میکند کاهش چرخه قالبگیری تزریقی زمان. از آنجایی که بازدهی تولید به شدت با هزینههای پردازش مرتبط است، بهینهسازی زمان چرخه میتواند منجر به صرفهجویی قابل توجهی شود.
مشکلات و راهحلهای رایج برای قالبگیری تزریقی دیواره نازک
قطعات دیواره نازک اگر ساختار سادهای داشته باشند، با حداقل دندهها و باسها، زاویه جدایش بزرگ (که جداسازی قالب را آسانتر میکند) و تعداد سوراخهای کم، نسبتاً آسان تولید میشوند. با این حال، اگر این عوامل در نظر گرفته نشوند، دشواری قالبگیری تزریقی افزایش مییابد و احتمال بروز مشکلات نیز بیشتر میشود. به طور کلی، قطعات قالبگیری تزریقی دیواره نازک ممکن است با مشکلات زیر مواجه شوند:
انقباض محصول کمتر از حد انتظار، منجر به قطعات بزرگتر از اندازه میشود
محصولات با دیواره نازک سریعتر خنک و جامد میشوند و باعث میشوند نرخ انقباض مواد کمتر از حد معمول باشد. این امر منجر به بزرگتر شدن محصول نهایی از حد انتظار میشود.
راهحل: در مرحله طراحی، مهم است که تغییرات بالقوه در نسبتهای انقباض را در نظر بگیرید. تحلیل جریان قالب میتواند به پیشبینی این امر کمک کند و داشتن تجربه قبلی با محصولات مشابه در ارزیابی دقیق بسیار ارزشمند است.
به عنوان مثال، در یک مورد، قطعه از نایلون تقویتشده ساخته شده بود که معمولاً دارای نرخ انقباض 0.5٪ است (بر اساس محدوده 0.3-0.8٪). با این حال، در عمل، نرخ انقباض آن تنها حدود 0.2٪ بود و افزایش زمان نگهداری آن را به 0.5٪ نزدیک نکرد. ما در نهایت به نایلون خالص روی آوردیم که نرخ انقباض معمولی آن حدود 1.2٪ است (در محدوده 1.0-1.5٪). نرخ انقباض واقعی نایلون خالص 0.5٪ بود که ابعاد مورد نیاز را برآورده میکرد. اگر جایگزینی مواد امکانپذیر نباشد، اصلاح قالب تنها راهحل است.
تغییر شکل موضعی و علائم سفیدشدگی، یا حتی تغییر شکل کامل
این مشکل معمولاً در مناطقی با دیوارههای جانبی بلند، دندهها و برجستگیهایی که زاویه کشش کوچکی دارند رخ میدهد. ضخامت دیواره نازک استحکام قطعه را کاهش میدهد و آن را قادر به تحمل نیروی خروج نمیکند و منجر به تغییر شکل و سفید شدن مواد میشود. در موارد شدیدتر، قطعه میتواند کاملاً تغییر شکل دهد یا حتی بشکند.
راهحل: برای رفع این مشکل، میتوانید ارتفاع دیوارههای جانبی، دندهها و برجستگیها را کاهش دهید، زاویه کشش را افزایش دهید و سطح قالب را در این مناطق صیقل دهید تا مقاومت خروج کاهش یابد. علاوه بر این، افزایش زمان خنکسازی در حین قالبگیری تزریقی به قطعه اجازه میدهد قبل از خروج بیشتر جامد شود و احتمال تغییر شکل را کاهش میدهد.
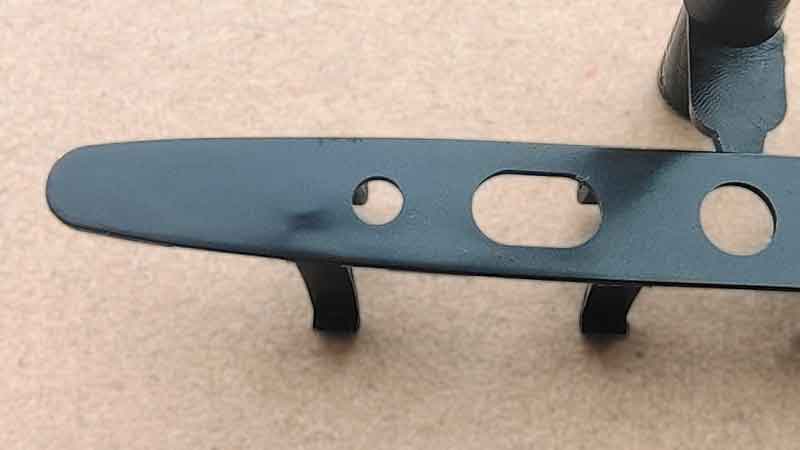
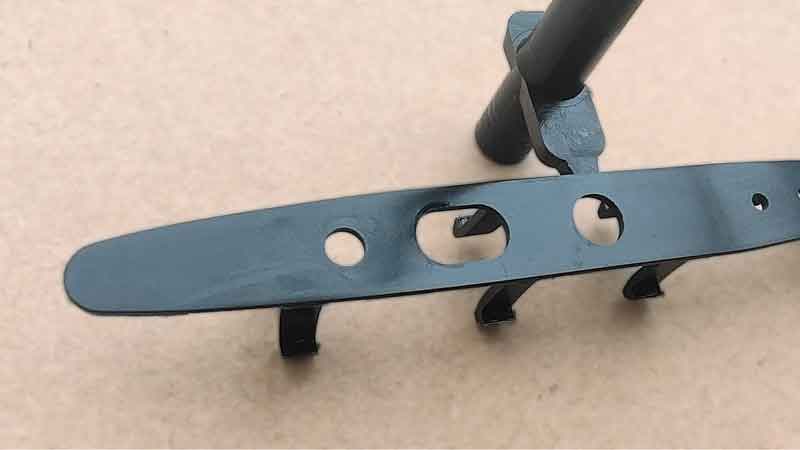
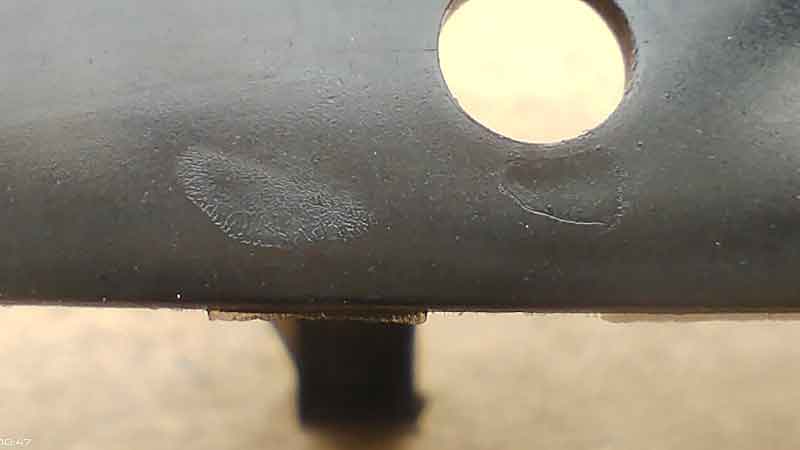
در اینجا یک فرورفتگی قابل مشاهده در پشت پایه بیرونزده وجود دارد که ناشی از مقاومت در هنگام خروج از قالب است و سطح این ناحیه را به پایین میکشد.
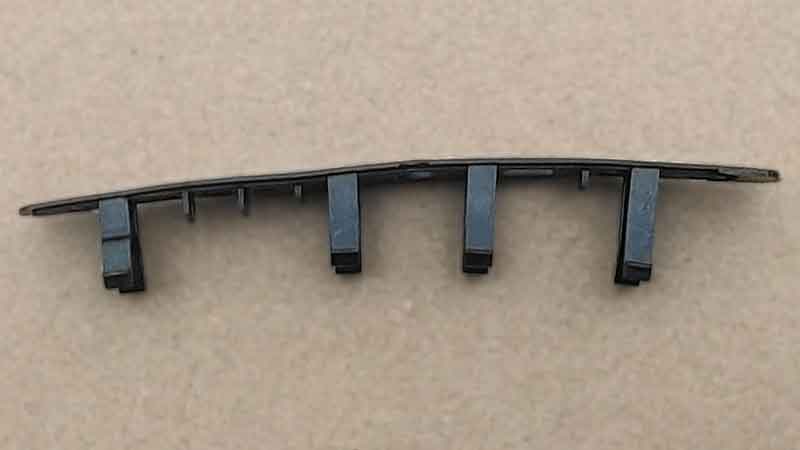
تغییر شکل از نمای جانبی قابل توجهتر است و ناشی از مقاومت خروج از زبانههای پایین در حین قالبگیری است.
به دلیل ضخامت دیواره نازکتر، مقاومت جریان افزایش مییابد که میتواند منجر به کمبود ماده در برخی نواحی قطعه شود.
راهحل: برای حل این مشکل، میتوانید دمای قالب و مواد را افزایش دهید تا سیالیت بهبود یابد. تخلیه هوا را بهبود بخشید و اندازه دریچههای تزریق را افزایش دهید. علاوه بر این، افزایش فشار و سرعت تزریق میتواند کمک کند. استفاده از موادی با سیالیت بهتر، مانند PP، PA یا PE نیز مفید است.
خطوط جوش: خطوط قابل مشاهده به دلیل خنکسازی سریعتر
به دلیل خنکشدن سریعتر دیوارههای نازکتر، خطوط جوش بیشتر احتمال تشکیل دارند، به ویژه در اطراف سوراخها، که منجر به ایجاد علائم قابل مشاهده میشود.
راهحل: برای به حداقل رساندن خطوط جوش، دمای قالب و مواد را افزایش دهید. استفاده از ماده PP معمولاً میتواند از خطوط جوش جلوگیری کند، اگرچه برخی کاربردها ممکن است براقیت، استحکام یا سایر الزامات را برآورده نکنند. افزایش فشار و سرعت تزریق نیز میتواند کمک کند. علاوه بر این، این امر به قالبهایی با دقت بالاتر نیاز دارد تا از تشکیل پلیسه جلوگیری شود.
لکهدار شدن: حساسیت به تغییر رنگ در قطعات دیواره نازک
محصولات دیواره نازک نسبت به لکهدارشدن حساستر هستند. گاهی این امر ناشی از تزریق ماده سرد در فرآیند قالبگیری است، اما دلایل پیچیده دیگری نیز وجود دارد، مانند تخریب ماده به دلیل قرارگیری طولانیمدت در دمای بالا. در حالی که ما در اینجا تنها میتوانیم توضیح کلی ارائه دهیم، این مشکل چندوجهی است.
راهحل: برای رفع این مشکل، میتوانید چاهکهای راهگاه سرد را در قالب تعبیه کنید و از یک سیستم راهگاه گرم برای جلوگیری از مواد سرد استفاده نمایید. در تولید دستهای کوچک، ممکن است حتی لازم باشد که نازل بین هر چرخه تزریق تخلیه شود تا مواد سرد یا سایر مواد معیوب پاک شوند. با این حال، این کار پیچیدگی عملیاتی و هزینههای قالبگیری تزریقی را افزایش میدهد و آن را به روشی کمتر رایج تبدیل میکند.
لکههای تغییر رنگ روی سطح یک قطعه پلاستیکی دیواره نازک، نشاندهنده مشکلات احتمالی قالبگیری یا مواد است.
نمای نزدیک از لکههای تغییر رنگ بافتهای زمختی را نشان میدهد که چالشهای احتمالی تولید را برجسته میکند.
محصولات دیواره نازک نسبت به لکهدارشدن حساستر هستند. گاهی این امر ناشی از تزریق ماده سرد در فرآیند قالبگیری است، اما دلایل پیچیده دیگری نیز وجود دارد، مانند تخریب ماده به دلیل قرارگیری طولانیمدت در دمای بالا. در حالی که ما در اینجا تنها میتوانیم توضیح کلی ارائه دهیم، این مشکل چندوجهی است.
راهحل: برای رفع این مشکل، میتوانید چاهکهای راهگاه سرد را در قالب تعبیه کنید و از یک سیستم راهگاه گرم برای جلوگیری از مواد سرد استفاده نمایید. در تولید دستهای کوچک، ممکن است حتی لازم باشد که نازل بین هر چرخه تزریق تخلیه شود تا مواد سرد یا سایر مواد معیوب پاک شوند. با این حال، این کار پیچیدگی عملیاتی و هزینههای قالبگیری تزریقی را افزایش میدهد و آن را به روشی کمتر رایج تبدیل میکند.
ملاحظات طراحی برای قطعات قالبگیری تزریقی دیواره نازک
اگر با فرآیندهای قالبگیری تزریقی چندان آشنا نیستید، مهم است که چالشهای ناشی از طراحی دیواره نازک را درک کنید و بر اساس آن در مرحله طراحی برنامهریزی نمایید.
از مواد با قابلیت جریانپذیری خوب استفاده کنید
جریانپذیری پلاستیکهای ترموپلاستیک معمولاً به طور کلی در سه سطح دستهبندی میشود:
جریانپذیری خوب: PA (پلیآمید)، PE (پلیاتیلن)، PS (پلیاستایرن)، PP (پلیپروپیلن)، CA (استات سلولز) و غیره.
اگر قطعه پلاستیکی ساختار جعبهای دارد، به این معنی که دیوارههای جانبی دارد، باید کاهش ارتفاع دیوارههای جانبی یا افزایش زاویه جدایش را در نظر بگیرید. این به کاهش مقاومت خروج قطعه کمک میکند.
البته، اینها تنها دستورالعملهای کلی هستند. هنگامی که تجربه کافی در قالبگیری تزریقی و طراحی قالب وجود ندارد، اغلب به کمک خارجی نیاز است. اگر به ارزیابی دقیقتر یا اصلاح طراحیهای قطعه دیواره نازک خود نیاز دارید، بویان در خدمت شماست. لطفاً بلافاصله با ما تماس بگیرید.