


Indice dei contenuti
ToggleChe cos'è lo stampaggio a iniezione a parete sottile?
I pezzi stampati a iniezione sono tipicamente prodotti in plastica con spessori di parete sottili e uniformi. Sebbene pareti eccessivamente spesse possa causare alcuni problemi, pareti troppo sottili presentano anch'esse le proprie sfide.
Ciò è principalmente dovuto al processo di raffreddamento: quando la plastica fusa entra nello stampo, si solidifica rapidamente. Pareti più sottili portano a raffreddamento più rapido e maggiore resistenza al flusso, il che può creare una serie di problemi.
Spessore parete inferiore a 1 mm – Per la maggior parte delle plastiche, il “punto ottimale” per lo spessore della parete è generalmente compreso tra 1,5 mm e 3 mm. Quando lo spessore della parete scende al di sotto di 1 mm, il pezzo può essere considerato un prodotto a parete sottile.
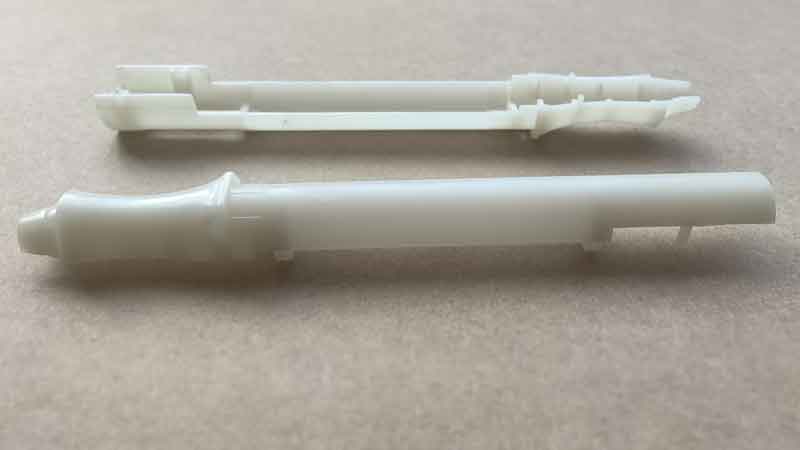
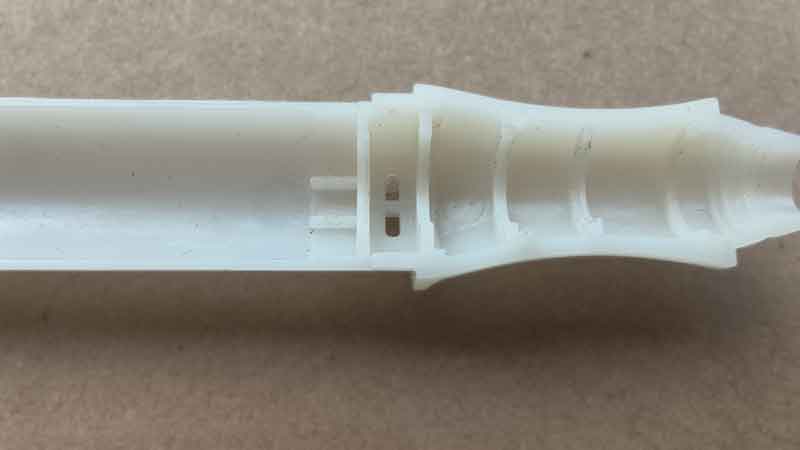
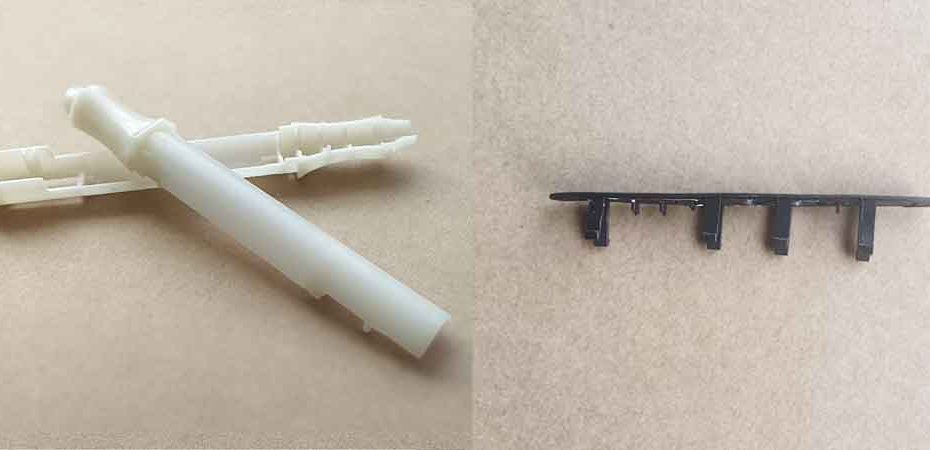
(Questo prodotto ha uno spessore di parete di 0,9 mm. Sebbene i pezzi a parete sottile semplici e di piccole dimensioni non siano difficili da realizzare, le nervature presentano molte sfide. Continuate a leggere per conoscere i principali problemi nella produzione di pezzi in plastica a parete sottile.)
Naturalmente, questa non è una regola assoluta. Lo spessore minimo della parete è spesso determinato dalle dimensioni del pezzo. I pezzi più piccoli possono essere stampati con pareti più sottili. Ad esempio, alcune aree di un pezzo possono avere uno spessore di parete di 0,2-0,3 mm. Tuttavia, per i pezzi più grandi, come quelli di oltre 500 mm, uno spessore uniforme di 1,5 mm può essere considerato abbastanza sottile.
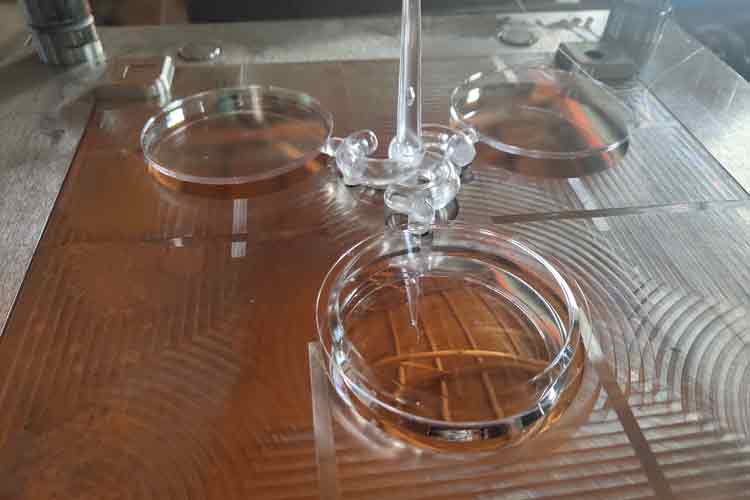
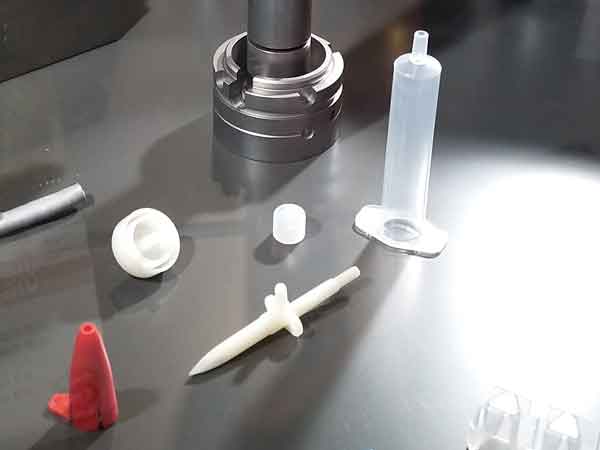
Questo è uno stampo a famiglia per tre dischi in plastica trasparente. Notare che il disco anteriore è spesso 1 mm, mentre i due posteriori sono spessi 2 mm. Sebbene lo spessore variabile aggiunga una certa complessità allo stampaggio a iniezione, le piccole dimensioni, la forma semplice e l'assenza di caratteristiche come linguette e nervature rendono il processo di stampaggio relativamente semplice.
In questo articolo discuteremo le sfide affrontate quando si lavora con pezzi stampati a iniezione a parete sottile. Esploreremo anche considerazioni importanti per la progettazione di componenti in plastica, come la scelta dei materiali giusti e la progettazione della forma del pezzo per ridurre al minimo i potenziali problemi.
Perché scegliere il design a parete sottile?
In generale, i progetti di parti in plastica tendono spesso ad avere pareti più spesse, ma ci sono alcune situazioni in cui sono necessarie pareti più sottili. Di seguito sono riportati alcuni motivi chiave per adottare un design a pareti sottili:
Motivi funzionali
- Flessibilità: A volte, i componenti necessitano di un certo livello di flessibilità.
- Design compatto: Per i prodotti più piccoli, come quelli elettronici, il mantenimento di uno spessore sottile delle pareti è fondamentale per garantire la compattezza e l'integrità del progetto complessivo.
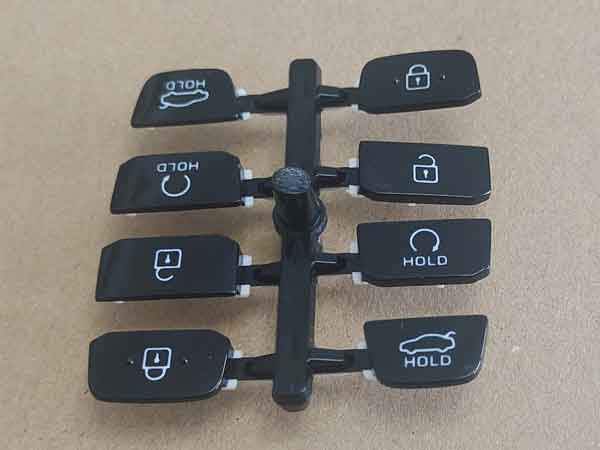
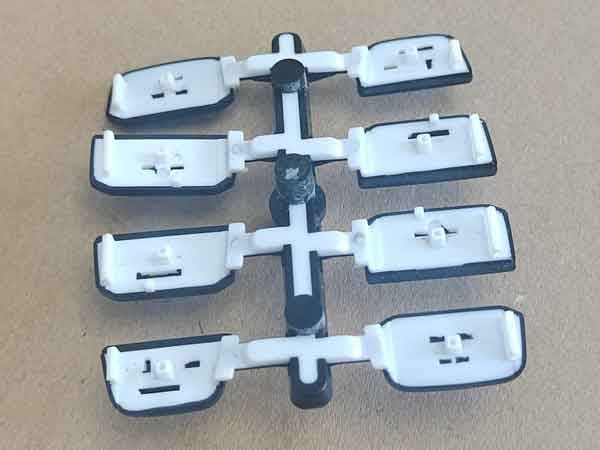
(Questi sono i pulsanti di una chiave dell'auto, realizzati mediante stampaggio a 2 colpi. A causa della necessità di trasmissione della luce attraverso la plastica bianca e dell'esigenza di un design complessivo compatto, lo spessore della parete è mantenuto piuttosto sottile.)
- Trasparenza: Per le parti trasparenti, alcuni materiali (ad esempio, il polipropilene) richiedono pareti più sottili per mantenere una trasparenza adeguata.
Considerazioni sui costi
- Risparmio di materiale: Per la produzione di grandi volumi, ogni grammo conta! La riduzione dello spessore delle pareti non solo riduce i costi dei materiali, ma aiuta anche a diminuire il ciclo di stampaggio a iniezione tempo. Poiché l'efficienza produttiva è strettamente legata ai costi di lavorazione, l'ottimizzazione del tempo di ciclo può portare a risparmi significativi.
Problemi e soluzioni comuni per lo stampaggio a iniezione a parete sottile
I pezzi a parete sottile sono relativamente facili da produrre se la struttura è semplice, con un numero minimo di nervature e di bocche, un ampio angolo di sformo (che facilita lo stampaggio) e pochi fori. Tuttavia, se non si tiene conto di questi fattori, la difficoltà dello stampaggio a iniezione aumenta e cresce anche la probabilità che si verifichino problemi. In generale, i pezzi stampati a iniezione a parete sottile possono incontrare i seguenti problemi:
Restringimento dei prodotti più piccolo del previsto, con conseguente sovradimensionamento dei pezzi
I prodotti a parete sottile si raffreddano e si solidificano più rapidamente, causando un tasso di ritiro del materiale inferiore al solito. Ciò comporta che il prodotto finale sia più grande del previsto.
Soluzione: Durante la fase di progettazione, è importante tenere conto dei potenziali cambiamenti nei rapporti di ritiro. L'analisi del flusso nello stampo può aiutare a prevederlo, e avere esperienza precedente con prodotti simili è prezioso per fare valutazioni accurate.
Ad esempio, in un caso, il pezzo era realizzato in nylon rinforzato, che tipicamente ha un tasso di ritiro di 0,5% (basato su un intervallo di 0,3-0,8%). Tuttavia, in pratica, il suo tasso di ritiro era solo di circa 0,2%, e estendere il tempo di mantenimento non lo avvicinava a 0,5%. Alla fine siamo passati al nylon puro, che ha un tasso di ritiro tipico di circa 1,2% (nell'intervallo di 1,0-1,5%). Il tasso di ritiro effettivo del nylon puro era 0,5%, soddisfacendo le dimensioni richieste. Se la sostituzione del materiale non è fattibile, modificare lo stampo è l'unica soluzione.
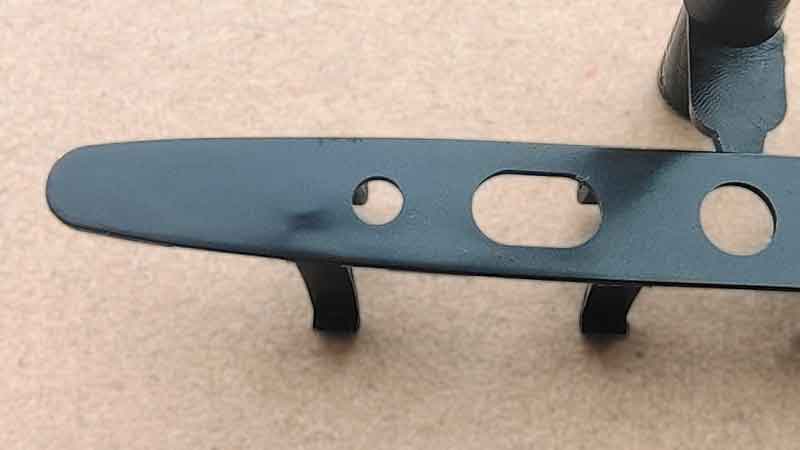
Deformazione locale e segni di sbiancamento, o addirittura deformazione completa
Questo problema si verifica tipicamente in aree con pareti laterali alte, nervature e bossaggi che hanno un piccolo angolo di sformo. Lo spessore ridotto della parete riduce la resistenza del pezzo, rendendolo incapace di sopportare la forza di espulsione, causando deformazione e ingiallimento del materiale. In casi più gravi, il pezzo può deformarsi completamente o addirittura rompersi.
Soluzione: Per risolvere questo problema, è possibile ridurre l'altezza delle pareti laterali, delle nervature e dei bossaggi, aumentare l'angolo di sformo e lucidare la superficie dello stampo in queste aree per ridurre la resistenza all'espulsione. Inoltre, estendere il tempo di raffreddamento durante lo stampaggio a iniezione consente al pezzo di solidificarsi maggiormente prima dell'espulsione, riducendo la probabilità di deformazione.
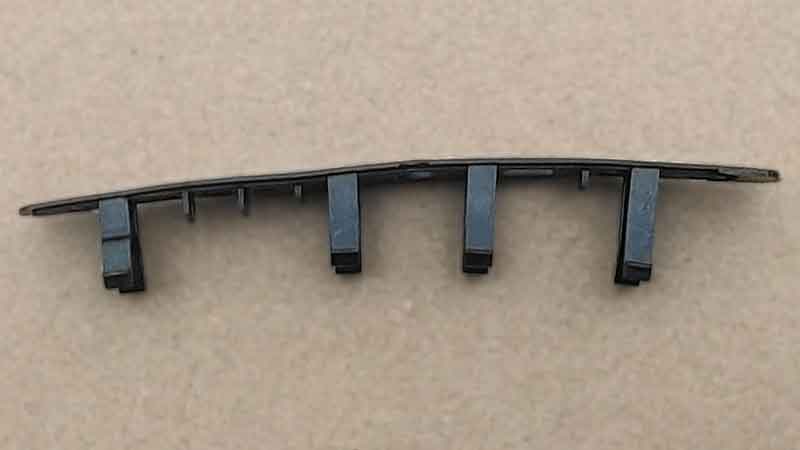
Colpo corto: Materiale insufficiente in alcune aree
A causa dello spessore minore della parete, la resistenza al flusso aumenta, il che può portare a una carenza di materiale in alcune aree del pezzo.
Soluzione: Per risolvere questo problema, è possibile aumentare la temperatura dello stampo e del materiale per migliorare la fluidità. Migliorare lo sfiato e aumentare le dimensioni delle bocche di iniezione. Inoltre, aumentare la pressione e la velocità di iniezione può aiutare. È anche utile utilizzare materiali con migliore fluidità, come PP, PA o PE.
Linee di saldatura: Linee visibili dovute a un raffreddamento più rapido
A causa del raffreddamento più rapido delle pareti più sottili, è più probabile che si formino linee di saldatura, soprattutto intorno ai fori, con conseguenti segni visibili.
Soluzione: Per ridurre al minimo le linee di saldatura, aumentare le temperature dello stampo e del materiale. L'uso del materiale PP può generalmente evitare le linee di saldatura, sebbene alcune applicazioni possano non soddisfare i requisiti di lucentezza, resistenza o altri. Aumentare la pressione e la velocità di iniezione può anche aiutare. Inoltre, ciò richiede stampi con maggiore precisione per prevenire la formazione di bave.
Mottling: Sensibilità alla decolorazione nelle parti a parete sottile
I prodotti a parete sottile sono più sensibili alle chiazze. A volte ciò è causato dall'iniezione di materiale freddo durante il processo di stampaggio, ma ci sono anche altre ragioni complesse, come la degradazione del materiale dovuta all'esposizione prolungata ad alte temperature. Anche se in questa sede possiamo offrire solo una spiegazione generale, il problema è multiforme.
Soluzione: Per risolvere questo problema, è possibile incorporare pozzetti di canale freddo nello stampo e utilizzare un sistema a canale caldo per evitare materiale freddo. Nella produzione in piccoli lotti, può persino essere necessario spurgare l'ugello tra ogni ciclo di iniezione per eliminare materiale freddo o altro materiale difettoso. Tuttavia, ciò aumenta la complessità operativa e i costi dello stampaggio a iniezione, rendendolo una pratica meno comune.
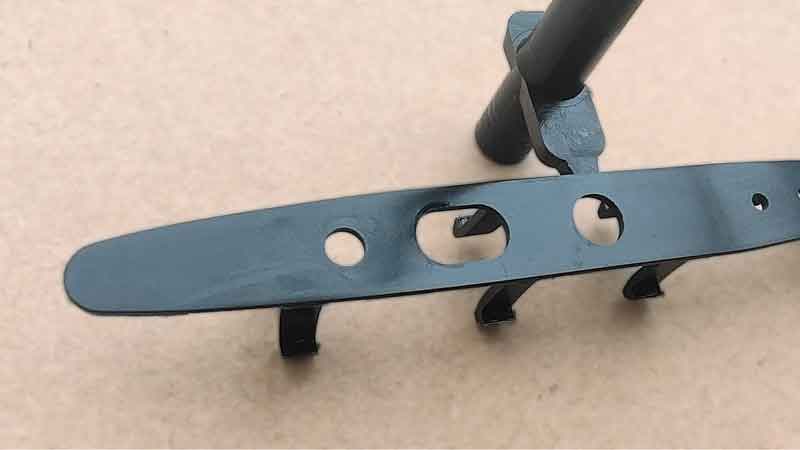
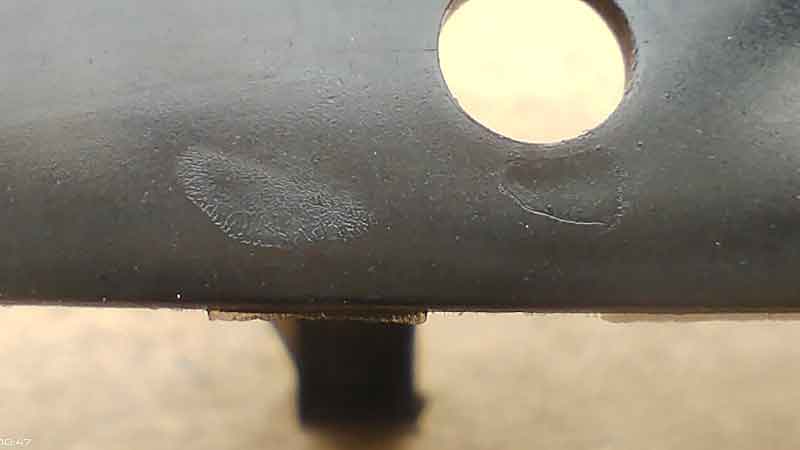
I prodotti a parete sottile sono più sensibili alle chiazze. A volte ciò è causato dall'iniezione di materiale freddo durante il processo di stampaggio, ma ci sono anche altre ragioni complesse, come la degradazione del materiale dovuta all'esposizione prolungata ad alte temperature. Anche se in questa sede possiamo offrire solo una spiegazione generale, il problema è multiforme.
Soluzione: Per risolvere questo problema, è possibile incorporare pozzetti di canale freddo nello stampo e utilizzare un sistema a canale caldo per evitare materiale freddo. Nella produzione in piccoli lotti, può persino essere necessario spurgare l'ugello tra ogni ciclo di iniezione per eliminare materiale freddo o altro materiale difettoso. Tuttavia, ciò aumenta la complessità operativa e i costi dello stampaggio a iniezione, rendendolo una pratica meno comune.
Considerazioni sulla progettazione di parti per lo stampaggio a iniezione a parete sottile
Se non si ha particolare familiarità con i processi di stampaggio a iniezione, è importante comprendere le sfide che i design a parete sottile presentano e pianificare di conseguenza durante la fase di progettazione.
Utilizzare materiali con buona fluidità
La fluidità delle plastiche termoplastiche comunemente utilizzate può essere generalmente classificata in tre livelli:
- Buona fluidità: PA (poliammide), PE (polietilene), PS (polistirene), PP (polipropilene), CA (acetato di cellulosa), ecc.
- Flussabilità media: ABS (acrilonitrile butadiene stirene), PMMA (polimetilmetacrilato), POM (poliossimetilene), PCE (policloroetere), ecc.
- Scarsa fluidità: PC (Policarbonato), PVC (Cloruro di Polivinile – Rigido), PPO (Ossido di Polifenilene), PSU (Polisulfone), PTFE (Politetrafluoroetilene), ecc.
Considerazioni sulla progettazione di parti con pareti sottili
Se il pezzo in plastica ha una struttura a scatola, cioè con pareti laterali, si dovrebbe considerare di ridurre l'altezza delle pareti laterali o di aumentare l'angolo di sformo. Ciò contribuisce a ridurre la resistenza all'espulsione del pezzo.
Inoltre, ridurre l'altezza delle nervature e aumentare l'angolo di sformo. Per maggiori dettagli sulla progettazione dello spessore delle pareti, fare riferimento al nostro altro articolo dedicato a questo argomento.
Contattateci se avete bisogno di aiuto
Naturalmente, queste sono solo linee guida generali. Quando non si dispone di un'esperienza sufficiente nello stampaggio a iniezione e nella progettazione di stampi, spesso è necessaria un'assistenza esterna. Se avete bisogno di una valutazione più dettagliata o di modifiche ai progetti dei vostri pezzi a parete sottile, Boyan è qui per aiutarvi. Non esitate a contattarci immediatamente.