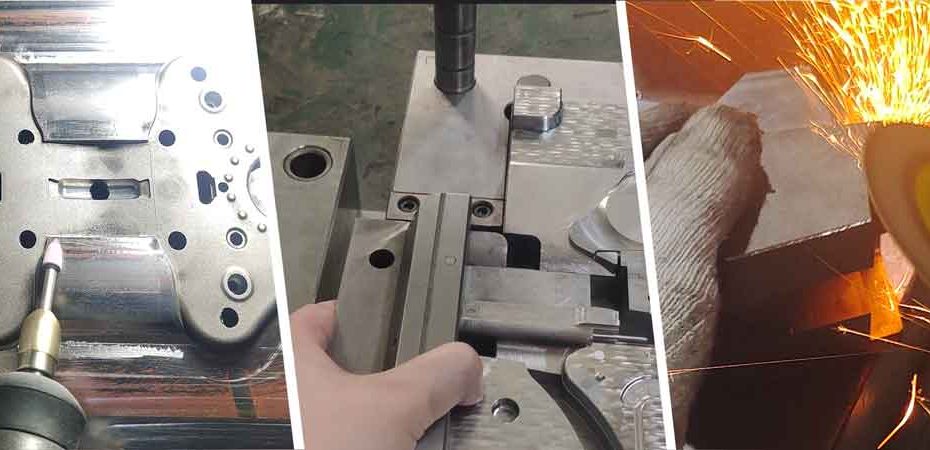
Enjeksiyon Kalıbı Montajı ve Manuel Montajın Önemi
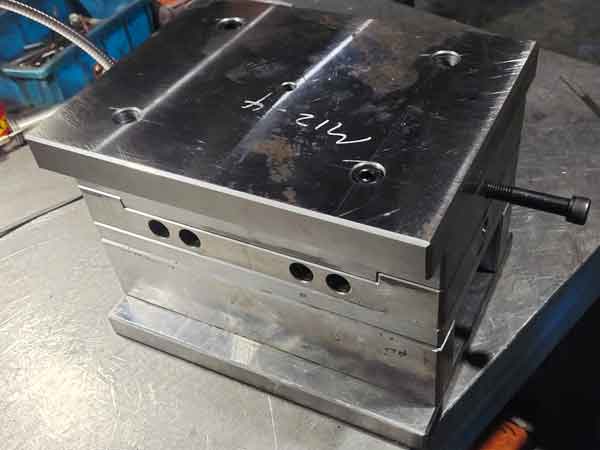
Enjeksiyon kalıplama üretim sürecinde, kalıp montajı ve manuel montaj önemli ölçüde zaman ve çaba gerektiren kritik aşamalardır. Bu süreçler titiz bir detay dikkati, zengin bir deneyim ve hassas işçilik gerektirir.
Dikkatli ve kasıtlı bir yaklaşım optimal kalıp kalitesine ulaşmak için esastır. Ancak bu düzeyde bir hassasiyetle yüksek kaliteli bir kalıp garanti edilebilir.
Manuel Montaj Nedir?
Manuel alıştırma, tek tek kalıp bileşenlerinin işlendikten sonra boyutsal doğruluğunun elle ayarlanması sürecidir. Bu, tüm bileşenlerin kalıp bileşenlerimükemmel şekilde bir araya gelmesini, doğru hizalanmasını ve hareketli bileşenler için gerekli boşluklara ulaşmasını sağlar sürgüler, kaldırıcılar ve ejektör pimleri gibi. Amaç, enjeksiyon işlemi sırasında hassas işlev ve hizalama için bu bileşenleri ince ayarlamaktır.
Manuel Montajda İncelenecek Önemli Alanlar
Manuel fitting yapılırken, birkaç kritik alanın incelenmesi gerekir:
1. Ayrılma Yüzeyi: The ayrılma yüzeyi kalıbın yüzeyleri düz ve iyi hizalanmış olmalıdır. Bu yüzeyler arasındaki zayıf temas veya boşluklar, enjeksiyon kalıplama sırasında çapak oluşumuna neden olabilir. Düz yüzeyler için mükemmel hizalamayı sağlamak nispeten kolaydır, ancak üç boyutlu ayırma hatları için daha karmaşık olabilir.
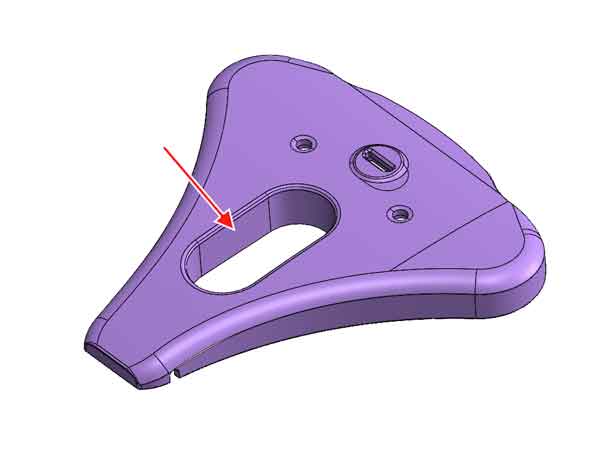
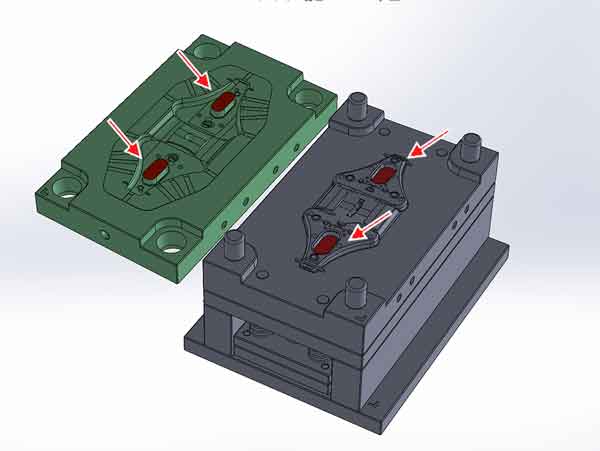
2. Delme Yüzeyi: Kalıplanmış parçada açıklıklar oluşturan delme yüzeyleri tam olarak uymalıdır.
açıklığı olan plastik bir bileşen
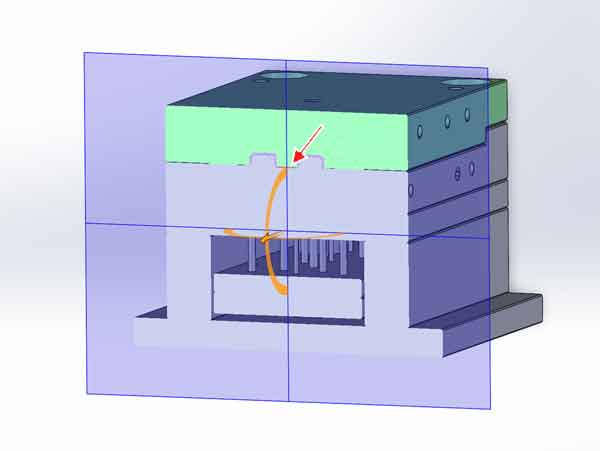
Kalıp kapandığında düzgün bir temas sağlamak için kalıp çekirdeği ve boşluğunun doğru yükseklikte birbirine temas etmesi gerekir. Buradaki yanlış hizalama, eşit olmayan basınca ve parlama oluşumuna yol açabilir.
3D görünümde delikli yüzey
Kesit görünümünde zımba yüzeyi.
3. Sürgüler ve Kaldırıcılar: Sürgüler ve kaldırıcılar, kılavuz raylarıyla doğru boşluğa sahip olmalıdır, genellikle boyuta bağlı olarak 0,01 ile 0,05 mm arasında. Bu bileşenler ayrıca kalıp çekirdeğiyle aynı hizada olmalıdır, böylece kalıplanmış parçada uyumsuzluk çizgileri veya boyutsal sorunlar önlenir.
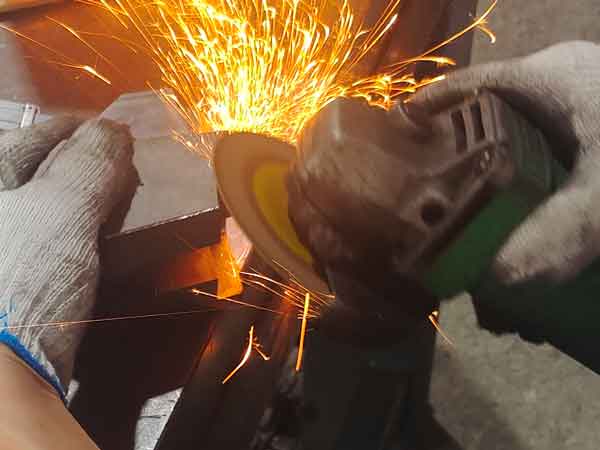
4. Keskin Kenarlar ve Çapaklar: CNC işleme sırasında pah kırma maliyetli olabilir, ancak çapakları ve keskin kenarları taşlama makineleriyle manuel olarak gidermek, düzgün çalışmayı sağlamak ve kalıp montajı sırasında hasarı önlemek için yaygın bir uygulamadır.
5. Kalıp Havalandırma: Enjeksiyon kalıplama sırasında havanın kaçmasına izin vermek için uygun havalandırma şarttır. Havalandırma deliklerinin doğru boyutta olduğundan emin olmak için kontrol edilmelidir. Aşırı büyük havalandırma delikleri çapaklanmaya yol açabilirken, yetersiz boyuttaki delikler havayı hapsederek kusurlara neden olabilir.
Kalıp üreticileri, manuel montaj sırasında bu alanlara odaklanarak enjeksiyon kalıbının sorunsuz çalışmasını sağlayabilir ve üretim sırasında hataları önleyebilir.
Yaygın Denetim Yöntemleri
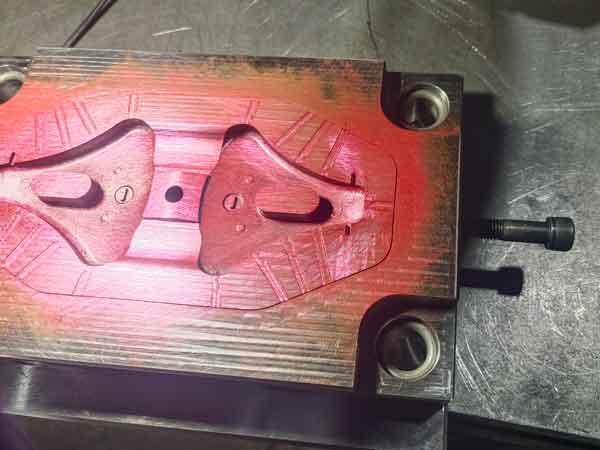
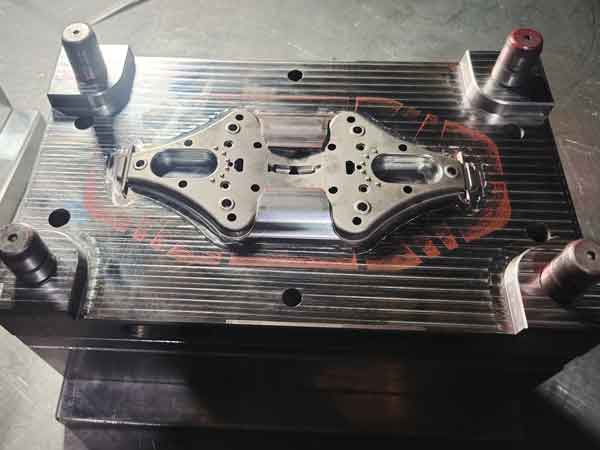
İşlenmiş kalıp yüzeylerinin uyumunu ve hizalamasını kontrol etmek için en yaygın kullanılan yöntem, kırmızı veya mavi işaretleme bileşiği (olarak adlandırılan “Red Dan” veya “Blue Dan”) kullanmaktır. Bu teknik genellikle verniyer kumpasları ve mikrometreler gibi hassas ölçüm aletleriyle desteklenir.
Not: Red Dan: Daha sert bir dokuya sahiptir ve nispeten daha pürüzlüdür, bu da onu geniş alanlı kalıp alıştırması veya ağır mekanik parçaların hizalanması için daha uygun hale getirir. Daha belirgin temas noktaları gösterebilir. Blue Dan: Daha yumuşak bir dokuya sahiptir ve hassas kalıp alıştırması için idealdir, hafif temas izlerini net bir şekilde gösterir. Yüksek hassasiyetli kalıp hizalama kontrolleri için uygundur.
İşleme ve ölçüm teknolojisindeki sürekli gelişmelerle birlikte, koordinat ölçüm makineleri (CMM) kullanımı giderek daha popüler hale gelmiştir. CMM'ler ölçülen parçanın tam profilini sağlayabilir ve genellikle daha doğru ve kapsamlı denetimler için geleneksel Red Dan yönteminin yerini alabilir.
Red Dan Denetim Yöntemi
Red Dan (veya Blue Dan) yöntemi, kalıp yüzeyinin bir yarısına ince, eşit bir işaretleme bileşiği tabakası uygulanmasını içerir. Uygulamanın düzgün ve tutarlı kalınlıkta olmasını sağlamak önemlidir.
Daha sonra kalıbın iki yarısı bir araya getirilir ve tam teması sağlamak için sıkıca bastırılır.
Kalıp yarıları ayrıldıktan sonra, Kırmızı Dan'ın karşı kalıp yüzeyine aktarımı incelenir.
İyi Uyum: Yüzeyler iyi hizalanmışsa, Kırmızı Dan diğer kalıp yarısının ilgili yüzeyine eşit şekilde aktarılacak ve bu da eşit ve düzgün bir uyum olduğunu gösterecektir.
Çok Sıkı Uyum: Koyu renk, yüzeyler arasında minimum boşluk olduğunu gösterir ve çok sıkı bir uyum olduğunu gösterir.
Büyük Boşluklar: Daha açık veya düzensiz bir renk yüzeyler arasında daha büyük boşluklar olduğunu gösterir. Kırmızı Dan aktarılmazsa, bu önemli bir yanlış hizalamaya işaret eder ve söz konusu alanların boyut veya şekil olarak daha fazla ayarlanması gerekecektir.
Kalıp yarıları bir araya getirildikten sonra, kalıp yarılarının sıkı bir şekilde temas etmesini sağlamak için kalıbı kuvvetle çekiçlemek için bakır veya alüminyum bir çubuk kullanmak önemlidir. Bunun yapılmaması, Kırmızı Dan transferinin olmadığı geniş alanlara yol açarak eksik incelemeye ve hatalı sonuçlara neden olabilir.
Boyayı aktarmak için kalıba alüminyum bir çubukla vurma.
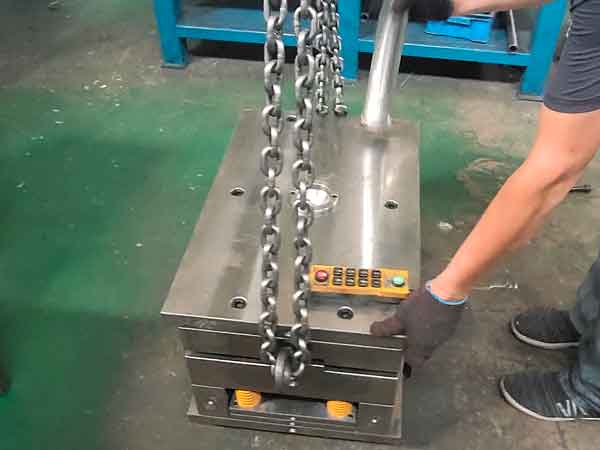
Verimliliği artırmak için, bir kalıp alıştırma presi şiddetle tavsiye edilir. Bu makine kalıp yüzeylerine eşit basınç uygulayabilir, işaretleme bileşiğinin manuel çekiçlemeden daha iyi aktarılmasını sağlar. Ayrıca, işçiler üzerindeki fiziksel yükü azaltır ve süreci hızlandırır. Daha büyük kalıplar için, ağırlıkları manuel taşımayı pratik ve doğru sonuçlar elde etmek için etkisiz kıldığından, bir sıkma makinesi kullanmak esastır.
Ayarlama Yöntemleri
Gerekli hassasiyeti elde etmek için enjeksiyon kalıp bileşenlerinin boyutlarını ayarlamak için çeşitli yöntemler vardır:
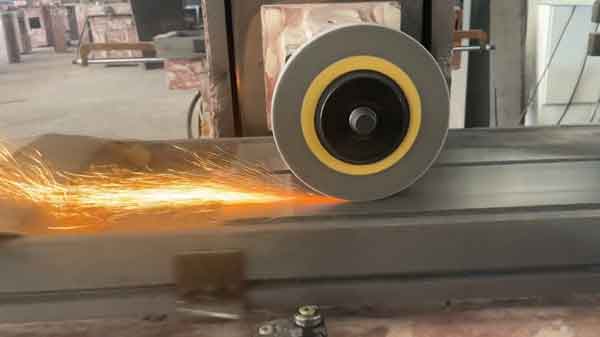
1. Taşlama Makinesi
Düz yüzeylerin yüksekliğini ayarlamak için en yaygın kullanılan yöntemlerden biri taşlama makinesidir. Hızlı, kullanışlı ve uygun maliyetli olan bu yaklaşım, kalıp parçalarının düzlemsel bölümlerinde yapılacak küçük ayarlamalar için idealdir.
2. Manuel İnce Ayar
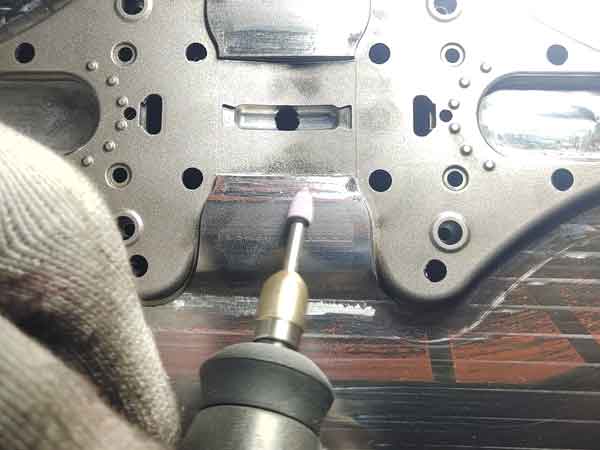
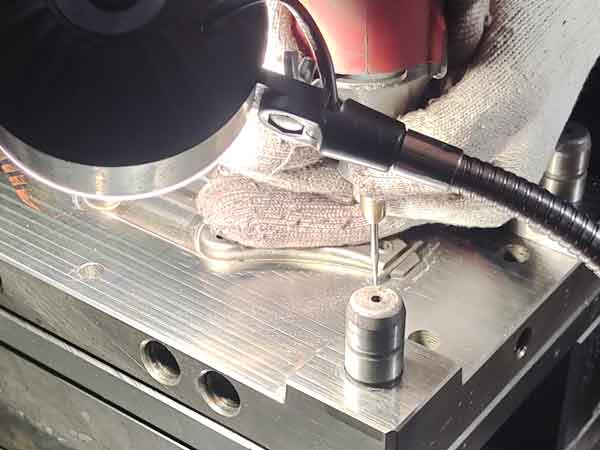
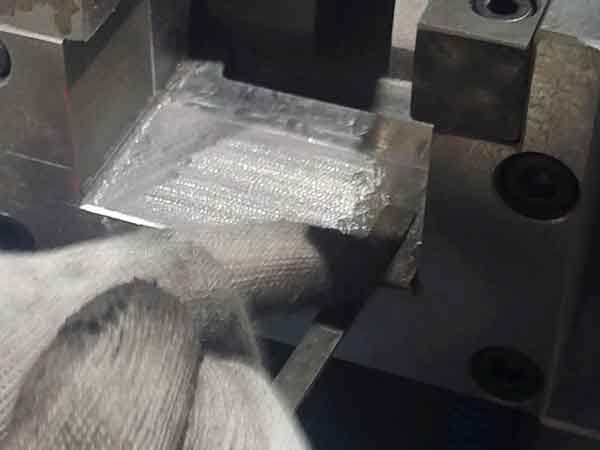
Kavisli yüzeyler için manuel ayarlamalar genellikle küçük, yerel düzeltmelerle sınırlıdır. dosyalar, zımpara kağıdı, ve elektrikli taşlayıcılar (gibi döner aletler veya açı taşlayıcı) gibi araçlar belirli alanları iyileştirmek için kullanılır. Bu yöntem genellikle kademeli olarak yapılır ve istenen boyutlara yaklaşmak için daha önce bahsedilen Red Dan tekniği kullanılır. Ancak, manuel ince ayar zaman alıcı olduğundan, büyük ölçekli değişiklikler yerine küçük ayarlamalar için en uygunudur.
Fazla malzemeyi çıkarmak ve boyutu ayarlamak için bir döner alet kullanın.
Keskin kenarlara pah kırmak için açılı taşlama makinesi kullanın
Fazla malzemeyi taşlamak ve boyutu ayarlamak için bir eğe kullanın.
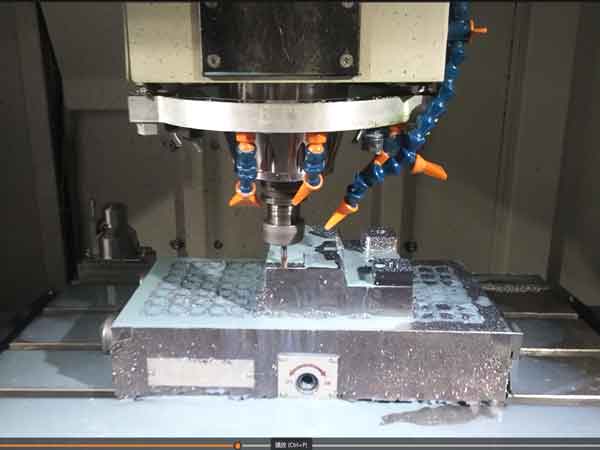
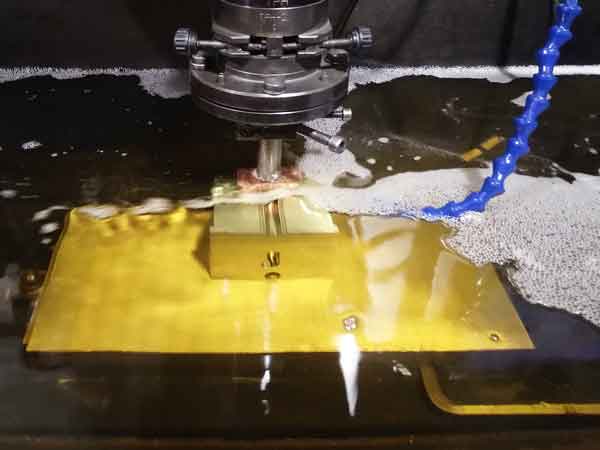
3. CNC Freze ve EDM Reworking
Özellikle karmaşık konturlar veya önemli sapmalara sahip yüzeyler için daha büyük ayarlamalar gerektiğinde, parçayı yeniden işlemek için CNC freze makineleri veya elektrik deşarjlı işleme (EDM) gerekir. Manuel düzeltmeler, özellikle yüksek boyutsal doğruluk gereksinimleri olan kalıplarda büyük değişiklikler için yeterince hassas değildir. Ayrıca, görünür takım izlerinin kabul edilemez olduğu ve nihai ürünün kalitesini ve işlevselliğini tehlikeye atabileceği yüksek hassasiyetli kalıplarda manuel törpüleme önerilmemektedir.
CNC frezeleme
EDM (Elektrik Deşarjlı İşleme)
Bu yöntemler, optimum kalıp performansı için gereken yüksek doğruluk seviyelerini korurken kalıp parçalarının verimli bir şekilde ayarlanabilmesini sağlar. Her yöntemin kendine özgü bir kullanım alanı vardır; manuel yöntemler küçük rötuşlar için uygundur ve önemli düzeltmeler için daha gelişmiş işleme gerekir.
Sürgülerin ve Kaldırıcıların Kontrolü
Manuel montaj işlemi sırasında, sürgülerin ve kaldırıcıların incelenmesi ve ayarlanması önemli görevlerdir. Boyutsal ve geometrik doğruluklarının yanı sıra kılavuz raylarıyla uygun açıklığın korunması da kritik önem taşır.
Yetersiz alıştırma, üretilen plastik parçaların doğruluğunu etkileyebilir ve kalıp çalışması sırasında bu bileşenlerin aşınmasını hızlandırabilir.
Dokunsal Muayene
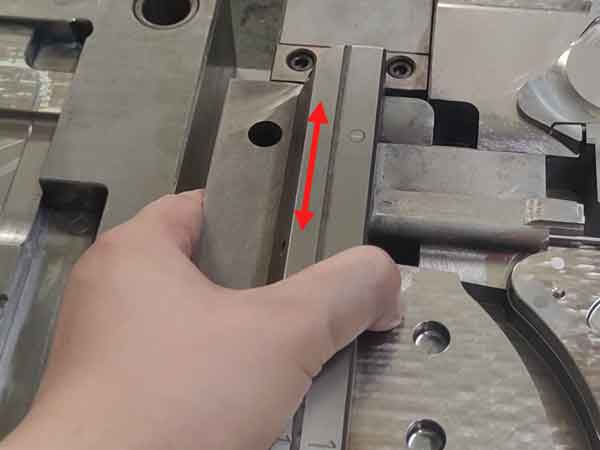
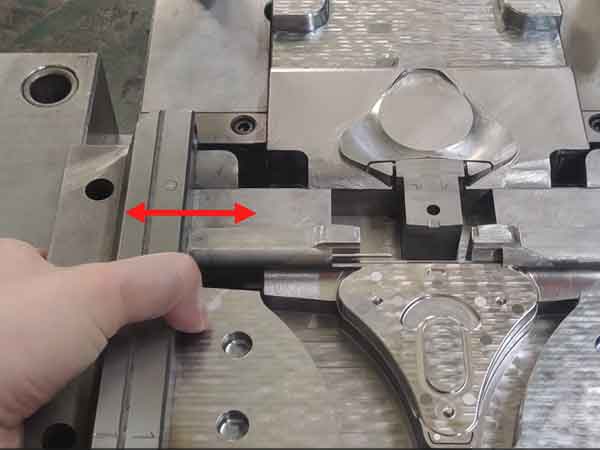
Kaydırıcıların ve kaldırıcıların uygunluğunu ve boşluğunu değerlendirmek için yaygın olarak kullanılan bir yöntem dokunsal incelemedir. Bu, sürgülerin (ve kaldırıcıların) elle hareket ettirilmesini içerir:
Yanal Hareket: Kaydırıcıyı yan yana hareket ettirirken, fark edilebilir bir boşluk veya gevşeklik olmamalıdır.
İleri ve Geri Hareket: Kaydırıcı doğru miktarda dirençle hareket etmelidir - ne çok sıkı ne de çok gevşek.
Uyum çok sıkıysa veya bileşen hiç uymuyorsa, boyutları biraz küçültmek için malzeme çıkarılabilir. Ancak, uyum çok gevşekse, tek çözüm doğru boyut ve toleransı elde etmek için kaydırıcıyı veya kaldırıcıyı yeniden yapmaktır. Bu nedenle, aşırı malzeme çıkarılmasını önlemek için ayarlama işlemi sırasında büyük özen gösterilmelidir.
Sürgülerin ve kaldırıcıların takılması için gereken hassasiyet göz önüne alındığında, bu süreç güçlü becerilere sahip deneyimli teknisyenler gerektirir. Manuel kalıp montajının doğruluğu ve verimliliği, tüm bileşenlerin hizalanmasını ve amaçlandığı gibi çalışmasını sağlamak için büyük ölçüde uzmanlıklarına dayanır.
Kalıp Montaj Zaman Çizelgesi
Hassasiyet için kalıp boyutlarını manuel olarak ayarlama süreci emek yoğun ve zaman alıcıdır, bu nedenle genel kalıp üretim döngüsünün önemli bir bölümünü oluşturur.
Basit Ürünler: Sadece düz ayırma yüzeylerinin takılmasını gerektiren ürünler için süreç nispeten hızlıdır ve genellikle yaklaşık 1-2 gün sürer.
Yüzeyleri Delme: Kalıp delikli yüzeyler içeriyorsa, montaj işlemi daha karmaşık hale gelir ve tamamlanması genellikle 2-3 gün sürer.
Sürgüler ve Kaldırıcılar: Bir kalıpta çok sayıda kaydırıcı ve kaldırıcı olduğunda, gereken süre önemli ölçüde artar. Bu bileşenlerin sayısına ve karmaşıklığına bağlı olarak, montaj işlemi 3 ila 10 gün arasında sürebilir.
Özetle, kalıp montajı zaman çizelgesi büyük ölçüde ilgili kaydırıcı ve kaldırıcıların miktarına ve karmaşıklığına bağlıdır. Kalıbın genel boyutu ve yapısal karmaşıklığı da montaj sürecinin ne kadar süreceğini belirlemede rol oynar.
Özet
Sonuç olarak, kalıp montajı ve alıştırma, genel enjeksiyon kalıbı üretim sürecinde hayati aşamalardır. Bunlar önemli ölçüde etkiler üretim süresinin döngüsü ve sağlanması için kritik öneme sahiptir kalıpların kalitesi.
Herhangi bir sorunuz olursa, bizimle iletişime geçmekten veya aşağıya bir yorum bırakmaktan çekinmeyin; cevap vermek için elimizden geleni yapacağız.