Índice
AlternarPor que escolher Boyan como seu fabricante de engrenagens de plástico?
As engrenagens, sendo componentes de transmissão de alta precisão, exigem muito dos seus fabricantes: conhecimento profundo de engrenagens, técnicas avançadas de fabrico, e um atitude altamente responsável.
Boyan cumpre estes critérios. Oferecemos serviços abrangentes que cobrem tudo, desde design e fabrico para inspeção.
Nas secções seguintes, iremos aprofundar os detalhes específicos das dimensões das engrenagens de plástico e do processo de fabrico. Ao ler este artigo, obterá a informação necessária para tomar uma decisão informada. Optar pela Boyan significa garantir que cada aspeto da produção cumpre os mais elevados padrões de qualidade, assegurando que as suas necessidades são perfeitamente satisfeitas.
Prós e contras das engrenagens de plástico
Em geral, existem vantagens e desvantagens nas engrenagens de plástico. Estas são brevemente enumeradas a seguir:
Vantagens:
1. Custos de produção mais baixos (para grandes volumes);
2. Leveza e baixa inércia.
3. Auto-lubrificante ou funciona com menos lubrificação;
4. Resistente à corrosão (alguns plásticos);
Amortecimento de vibrações para um funcionamento mais silencioso;
5. Podem ser fabricadas em formas complexas, reduzindo assim o número de peças e a dimensão da montagem global.
Desvantagens:
1. Custo inicial mais elevado dos moldes de injeção;
2. Menor capacidade de carga;
3. Menor precisão;
4. Estabilidade dimensional inferior em ambientes de alta temperatura ou húmidos;
5. Propriedades dos materiais inferiores em ambientes agressivos (temperaturas elevadas, humidade, corrosão química, etc.).
As engrenagens de plástico são mais utilizadas em aplicações de baixa velocidade, carga leve e requisitos de precisão de transmissão mais baixos, pelo que é permitida uma folga maior.
Os parâmetros que determinam o perfil de uma engrenagem incluem:
- Módulo, que determina o tamanho dos dentes
- Número de dentes, que, juntamente com o módulo, determina a dimensão da circunferência primitiva da engrenagem;
- Ângulo de pressão, normalmente 20°, embora também se utilize 14,5°.
- Coeficiente de alteração da adenda, em que as engrenagens com um pequeno número de dentes escolhem geralmente um valor positivo, enquanto outras podem optar por 0 (para ajustar a distância entre centros das engrenagens, também pode ser ajustada para um valor diferente de zero).
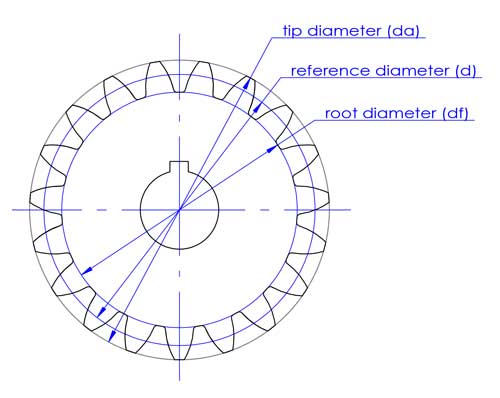
Com estes 4 parâmetros, o contorno de uma engrenagem de dentes retos pode ser definido. Para engrenagens helicoidais, o ângulo de hélice também precisa de ser determinado.
Dicas: Para engrenagens metálicas fabricadas com ferramentas de corte, são adotados parâmetros padrão devido à normalização e seriação das ferramentas.
No entanto, para engrenagens de plástico, uma vez que os moldes não são feitos com ferramentas de corte de engrenagens, quaisquer parâmetros escolhidos podem ser utilizados. Não obstante, por razões de design, inspeção e outros requisitos, recomendam-se parâmetros padrão.
A compreensão destes parâmetros é apenas o início da conceção de engrenagens; um conhecimento aprofundado e uma vasta experiência são cruciais.
Para os fabricantes de moldes de engrenagens, fornecer-lhes um desenho 3D detalhado permite uma replicação precisa com base nos dados fornecidos, mesmo na ausência de conhecimentos especializados em engrenagens. No entanto, a compreensão dos princípios de conceção de engrenagens continua a ser crucial para garantir o mais elevado controlo de qualidade.
Como garantir a precisão da maquinação de moldes de engrenagens de plástico
Para alcançar a precisão necessária na moldagem de engrenagens de plástico, é crucial empregar técnicas de maquinagem de alta precisão, tais como eletroerosão a fio lento, eletroerosão helicoidal com acabamento espelhado, e o uso de centros de torneamento e fresagem juntamente com outras máquinas CNC avançadas.
Ao longo destas operações de maquinagem, é essencial um cuidado alinhamento e calibração da peça de trabalho em cada fixação da máquina para manter a concentricidade.
Além disso, é necessária uma medição diligente das dimensões para verificar a exatidão de compensação de ferramenta. Dada a precisão inerente das máquinas, as imprecisões resultam frequentemente de uma compensação inadequada das ferramentas. Portanto, ao medir seletivamente certas dimensões críticas e assegurar a sua exatidão, é razoável inferir que as outras dimensões também estarão exatas, simplificando assim o processo de maquinagem.
Um estudo de caso sobre o fabrico de engrenagens de dentes rectos e helicoidais
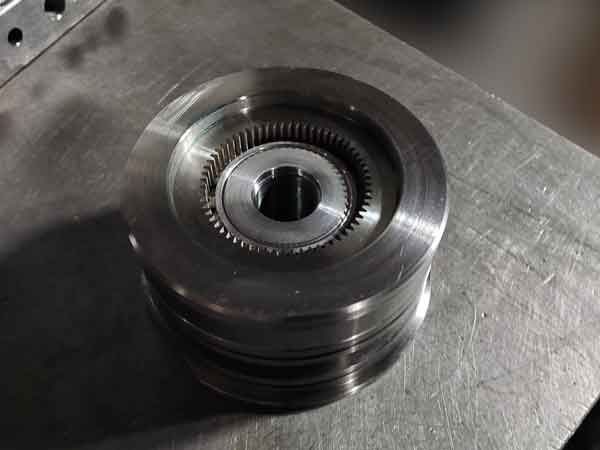
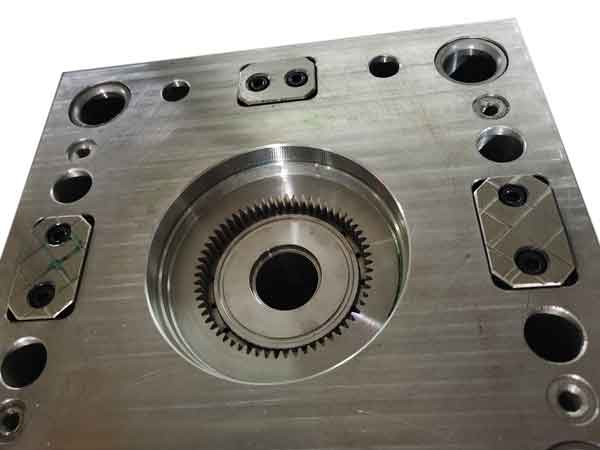
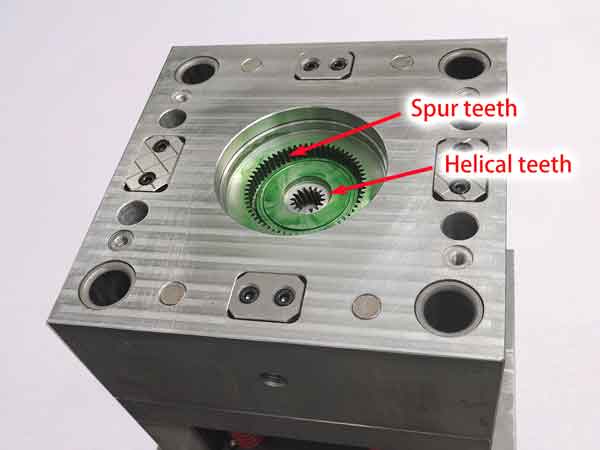
Este exemplo ilustra um método eficaz para o fabrico de moldes de engrenagens de plástico, especificamente para um engrenagem de dois níveis com dentes helicoidais menores e dentes retos maiores.
A secção de engrenagem de dentes retos é maquinada numa inserto fixado ao núcleo do molde. Os seus perfis de dentes retos são elaborados com recurso a eletroerosão a fio lenta, garantindo formas precisas.
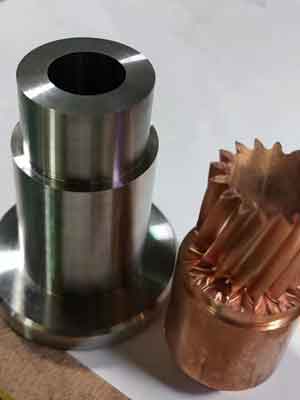
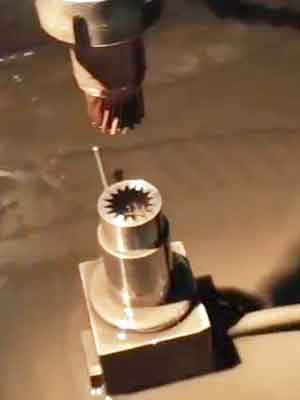
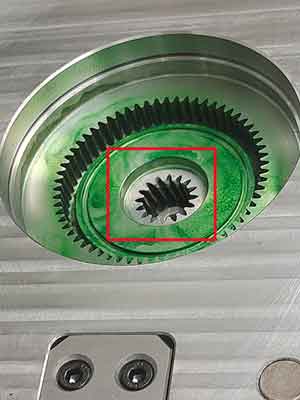
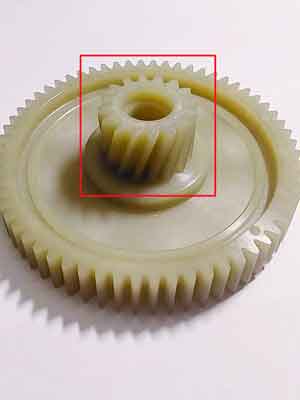
Por outro lado, a secção da engrenagem helicoidal é formada por um parte móvel do molde montado num rolamento, permitindo-lhe rodar de acordo com o ângulo de hélice durante a desmoldagem, facilitando a ejeção da engrenagem. Os perfis destes dentes são criados com EDM de acabamento espelhado helicoidal.
Para garantir a exatidão das engrenagens produzidas, ambos os componentes que formam os perfis dos dentes devem cumprir rigorosos padrões de precisão de fabrico e montagem. Isto inclui assegurar a coaxialidade, planura, paralelismo e a precisão dos perfis dos dentes.
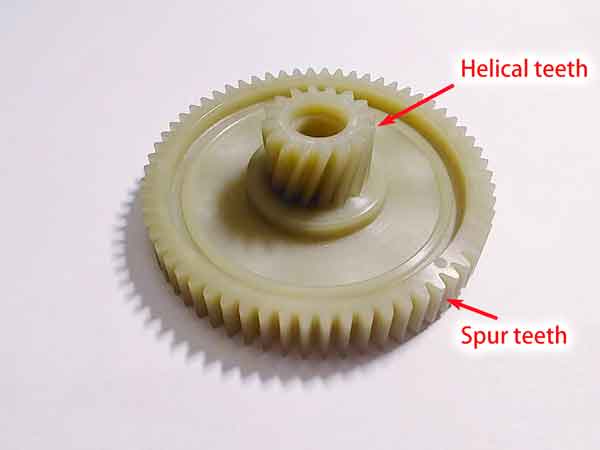
É assim que os dentes helicoidais são feitos no molde:
Desafios e soluções para a precisão no fabrico de engrenagens de plástico
As engrenagens de plástico são amplamente utilizadas na indústria moderna, mas a sua precisão de fabrico pode ser afetada por vários factores, o que as torna menos precisas do que as engrenagens de metal maquinadas por CNC. Os principais problemas incluem:
Precisão do Fabrico de Moldes Ao fabricar moldes, as engrenagens que não requerem alta precisão podem utilizar equipamento menos dispendioso, afetando a precisão do molde. Mesmo com equipamento de alta precisão, podem ocorrer erros de fabrico e montagem, para não mencionar o potencial de erro humano.
Parâmetros do Processo de Moldagem por Injeção A temperatura, a velocidade e a pressão durante a moldagem por injeção têm um impacto direto na precisão da engrenagem, especialmente a pressão e o tempo de compactação. Por exemplo, uma engrenagem de 90 mm de diâmetro feita de material POM pode ter uma diferença de 0,8 mm no diâmetro externo quando a pressão de compactação varia entre 140 MPa e 90 MPa. Assim, o controlo destes parâmetros é crucial.
Retração Desigual do Plástico O aspeto mais imprevisível da produção de engrenagens de plástico é a contração irregular. A taxa de contração pode variar entre a direção do fluxo e a perpendicular a esta, especialmente com plásticos cristalinos. As formas complexas das peças tornam difícil calcular as taxas de contração de áreas específicas. As taxas de contração perto do ponto de injeção são tipicamente mais baixas, enquanto as mais distantes são mais elevadas. Características de design como espessura de parede variável e saliências também podem afetar as taxas de contração em seu redor.
Para enfrentar estes desafios, uma solução comum é a utilização de vários conjuntos de moldes para ajustar gradualmente a precisão. O primeiro conjunto é utilizado para testar e identificar desvios dimensionais. Com base nestes resultados, o segundo conjunto ajusta as dimensões em conformidade. Se necessário, pode ser produzido um terceiro conjunto para mais ajustes.
Esta estratégia de ajuste passo a passo resolve eficazmente os problemas de precisão encontrados na produção de engrenagens de plástico, assegurando que o produto final cumpre padrões de elevada precisão. Embora complexo, este processo é essencial para o fabrico de engrenagens de plástico de alta precisão.
Análise adicional sobre o encolhimento irregular de engrenagens
A contração irregular das engrenagens pode ser dividida principalmente em dois tipos: circunferencial direção e largura direção (ou seja, axial direção). Ou seja, mede-se o diâmetro externo em vários pontos nestas direções para verificar a consistência dos valores medidos.
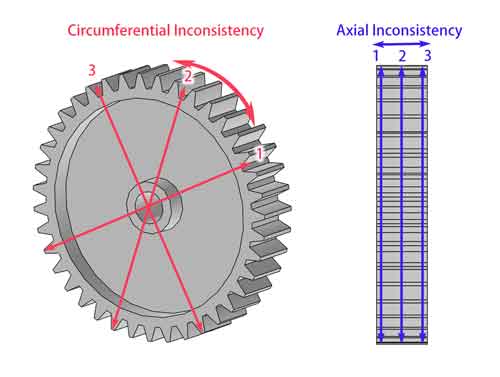
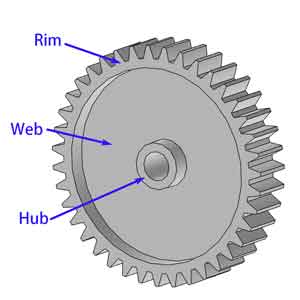
As engrenagens são compostas principalmente por três partes: a aro, a alma, e a cubo. O design destes componentes afeta significativamente as características de contração da engrenagem.
Incoerência circunferencial
A inconsistência do encolhimento circunferencial é causada principalmente por dois factores.
- Em primeiro lugar, a inconsistência na contração entre a direção do fluxo e a direção perpendicular nos materiais plásticos pode afetar a precisão dimensional. Este problema pode ser atenuado através da adição de mais pontos de injeção.
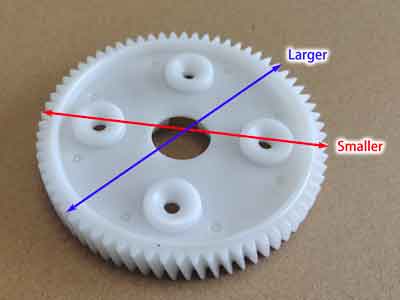
- Em segundo lugar, a retração localizada na área da alma, devido a caraterísticas de design como saliências, pode ser maior do que noutras áreas, afectando a estabilidade dimensional global da engrenagem. Para resolver este problema, é possível garantir uma espessura uniforme da parede na área da alma ou utilizar técnicas de moldagem por injeção a alta pressão (mais de 300 MPa), embora esta última seja mais dispendiosa e não seja normalmente recomendada.
Esta engrenagem apresenta quatro saliências na sua área de rede. Com um diâmetro exterior (DE) de 95,7 mm, as partes imediatamente acima destas saliências são aproximadamente 0,25 a 0,3 mm mais pequenas do que as áreas sem saliências abaixo delas.
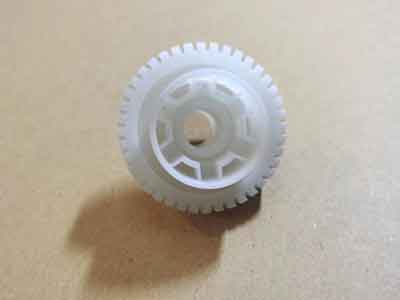
Em contraste, esta engrenagem mantém uma espessura de parede consistente na área da alma, com um diâmetro externo de 38 mm, a sua circularidade (ou a uniformidade do diâmetro externo em engrenagens idênticas) permanece dentro de 0,03 mm.
Incoerência axial
A incoerência da contração axial é mais complexa.
Por um lado, quando a alma da engrenagem é demasiado espessa, podem aparecer rechupes no meio da face da engrenagem. Este afundamento é particularmente pronunciado quando os ângulos internos da alma e da coroa são projetados com chanfros ou raios. Embora, teoricamente, uma alma mais fina fosse ideal, a capacidade de carga da engrenagem deve ser considerada.
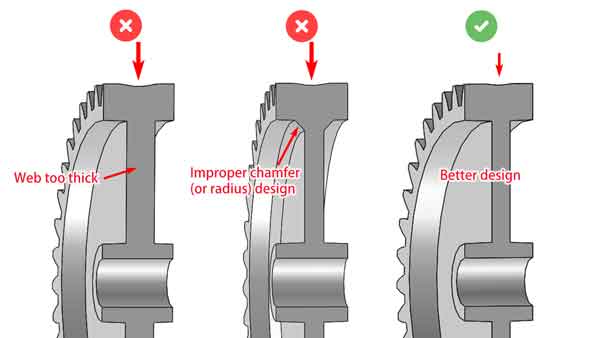
Como pode ver na imagem acima, se a alma for demasiado grossa ou se tiver um desenho chanfrado (ou de raio) nos cantos interiores, a secção central afundar-se-á mais. É preferível ter uma alma mais fina, mas também é necessário ter em conta a capacidade de carga.
Outro fenómeno complexo é o encolhimento desigual nas extremidades de algumas engrenagens em comparação com a parte central, causando a redução do diâmetro nas extremidades. Isto é particularmente observável nas engrenagens feitas de polioximetileno (POM), onde se pode ver uma ligeira lacuna na imagem abaixo.
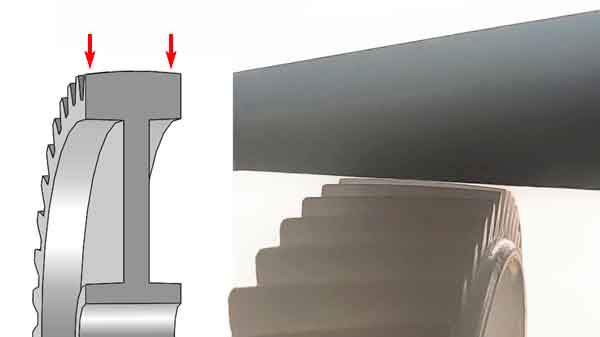
A causa deste fenómeno não é fácil de explicar, mas pode dever-se ao facto de a parte central encolher menos devido à restrição proporcionada pela teia por baixo, enquanto as extremidades, sem essa restrição, apresentam comportamentos de retração diferentes.
Para reduzir este tipo de inconsistência de contração axial, pode considerar-se aumentar a espessura da coroa. Isto não só melhora a capacidade de carga da engrenagem, como também ajuda a equilibrar a taxa de contração global da engrenagem, melhorando assim o desempenho geral e a estabilidade dimensional da engrenagem.
Sugestões de design para aumentar a precisão das engrenagens de plástico
Com base na discussão acima, quando é necessário melhorar a precisão das engrenagens, devem ser consideradas as seguintes medidas:
Minimizar Características Irregulares: Evitar criar saliências irregulares, nervuras de reforço e reforços na alma da engrenagem. Se tais características forem necessárias, procurar reduzir a sua espessura de parede e garantir que estão uniformemente distribuídas.
Otimizar Espessura da Alma: Uma alma mais fina contribui para melhorar a precisão da engrenagem, mas é crucial verificar se ainda cumpre os critérios de resistência necessários.
Espessura do Aro é Importante: Prestar especial atenção à espessura da coroa, pois desempenha um papel crucial na funcionalidade e durabilidade da engrenagem.
Design Eficiente de Canais de Injeção em Moldagem por Injeção: As engrenagens geralmente requerem mais canais de injeção no molde do que outras peças plásticas. Um sistema de canais bem projetado pode reduzir significativamente a contração e garantir dimensões uniformes em diferentes direções da engrenagem.
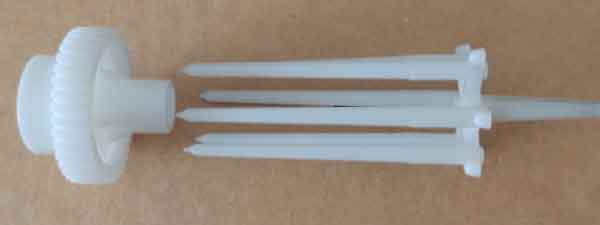
(O molde de injeção desta engrenagem plástica possui 6 canais de injeção e tem um diâmetro externo de 38 mm).
Conclusão: Prever e controlar a contração em engrenagens plásticas é desafiante. Para muitas aplicações, um certo nível de desvio dimensional é aceitável.
No entanto, para aplicações com requisitos rigorosos, é preciso estar preparado para várias iterações de design e ajustes do molde. Não é invulgar o molde de injeção ser fabricado duas ou três vezes para se obter a engrenagem plástica final que cumpre as tolerâncias desejadas.
Métodos de inspeção de engrenagens de plástico
Controlo dimensional
Técnicas Modernas:
A utilização de equipamento computorizado para inspeção de engrenagens, como inspetores de perfil de engrenagens, MMCs (Máquinas de Medição por Coordenadas), e dispositivos fotográficos, está a tornar-se cada vez mais comum. Estas ferramentas oferecem elevada eficiência e precisão, mas acarretam custos mais elevados. Consequentemente, os fabricantes com esse equipamento avançado tendem a recusar encomendas de pequeno volume.
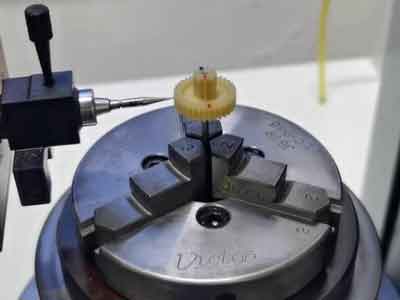
Métodos Tradicionais:
Para encomendas mais pequenas ou quando existem restrições orçamentais, as inspecções de engrenagens dependem muitas vezes de ferramentas manuais como micrómetros, calibradores de vernier e verificadores de excentricidade. Entre estas medições:
Inspeção do Diâmetro Exterior (OD): Verificar o diâmetro externo é simples se a geometria do molde for precisa. Um diâmetro externo correto sugere que as outras dimensões estão provavelmente dentro das especificações devido à contração uniforme.
Comprimento da Linha Normal Comum: Esta medição é crucial para avaliar a precisão global do perfil do dente, servindo como um indicador-chave da precisão da engrenagem.
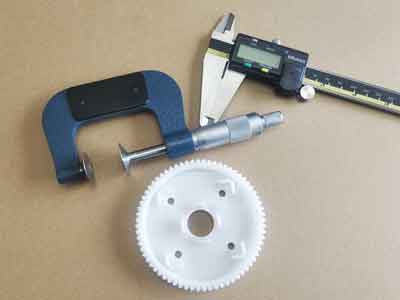
Em suma, embora o equipamento avançado melhore a precisão da inspeção, as ferramentas tradicionais continuam a ser vitais para projectos mais pequenos ou com orçamentos limitados, com enfoque no diâmetro externo e no comprimento normal comum da linha para garantir a qualidade.
Teste de funcionamento
Os testes de funcionamento são cruciais para avaliar o desempenho da engrenagem em dispositivos reais, focando-se na avaliação do ruído e desgaste produzido durante o funcionamento para determinar se cumprem as especificações de design. Isto é essencial porque as engrenagens devem ser testadas no contexto do equipamento a que se destinam.
Teste de Ruído: Espera-se que as engrenagens de alta precisão funcionem suavemente, emitindo ruído mínimo e consistente. Níveis baixos de ruído indicam frequentemente menos desgaste e uma vida útil mais longa, tornando o funcionamento silencioso não apenas uma questão de reduzir a poluição sonora, mas também um sinal de eficiência e durabilidade.
Teste de Resistência ao Desgaste: Isto normalmente demora mais tempo a completar. Para acelerar o processo, as cargas de teste podem ser aumentadas para simular os efeitos do uso a longo prazo, oferecendo uma visão mais rápida da resistência ao desgaste da engrenagem.
Entre esses testes, o teste de ruído é geralmente priorizado devido à sua capacidade de fornecer resultados imediatos. Oferece uma avaliação rápida e fiável da qualidade da engrenagem.
Materiais plásticos adequados para a produção de engrenagens
O mais utilizados:
- POM (acetal): É fácil de ser moldado por injeção com boa estabilidade dimensional, ao mesmo tempo que possui grande resistência, ductilidade e propriedades anti-desgaste, anti-corrosão e resistentes à humidade. Este é o principal material para engrenagens de plástico.
- PA6/PA66/PA46 (nylon): Tem uma grande força e resistência ao desgaste, mas absorve a humidade, o que leva a uma instabilidade nas dimensões. Por outras palavras, incha ao absorver a água. São sobretudo utilizados em transmissões com cargas mais pesadas.
Nylon especializado para engrenagens
PA66 GF40 tem uma resistência relativamente elevada, atingindo mais de 200 MPa, mas PA46 Teflon oferece ainda maior resistência à tração.
Se optarmos por PA66 GF40, precisamos de obter materiais de grandes empresas, uma vez que os seus produtos são mais refinados e fiáveis. Este tipo de nylon é especificamente desenvolvido para o fabrico de engrenagens, incorporando Lubrificantes de MoS₂ (dissulfureto de molibdénio) e Teflon, em vez de ser simplesmente PA66 com fibra de vidro 40%.
PEEK: Este é um material de alto desempenho comparável ao metal, oferecendo excelente resistência ao calor, resistência à corrosão e elevada resistência mecânica. Também fornece grande estabilidade dimensional na moldagem por injeção. No entanto, PEEK é muito caro, e uma vez que requer moldagem por injeção a alta temperatura, os custos de processamento são também relativamente elevados.
TPEE: Este é um material elástico, o que significa que pode absorver choques e reduzir o ruído em sistemas de transmissão.
- TPEE: trata-se de um material elástico, o que significa que absorve os choques e reduz o ruído na transmissão.
Outros menos utilizado materiais são:
- ABS: é sobretudo utilizado para aplicações de gama baixa com custos mais baixos, como os brinquedos.
- PCO PC, como polímero amorfo, tem uma grande estabilidade dimensional no processo de moldagem por injeção, ou seja, pode ser moldado à forma da cavidade do molde com menos contração. As desvantagens são que é um auto-lubrificante mais fraco e também tem uma resistência à fadiga mais fraca.
- PPSEste é um material bastante caro, mas tem uma grande estabilidade dimensional e, no entanto, oferece resistência mecânica e durabilidade. É frequentemente utilizado em aplicações exigentes, como bombas e robots.
- LCP: é outro material caro com excelente estabilidade dimensional e pode ser feito com alta precisão, também tolera uma alta temperatura de 220 ℃ e corrosão química, mas oferece menos resistência. Ele pode ser usado em relógios.
Não se esqueça que existem diferentes formas para cada tipo de material: sem enchimento, reforçado com fibras de vidro e enchido com material lubrificante (principalmente PTFE ou silicone), pelo que é um processo bastante restrito fazer uma escolha com base em cada aplicação.