


Índice
AlternarO que é a Moldagem por Injeção de 2 Tiros
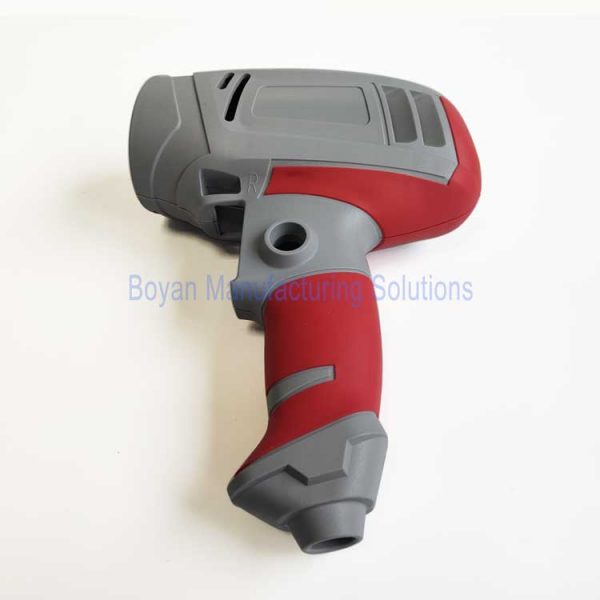
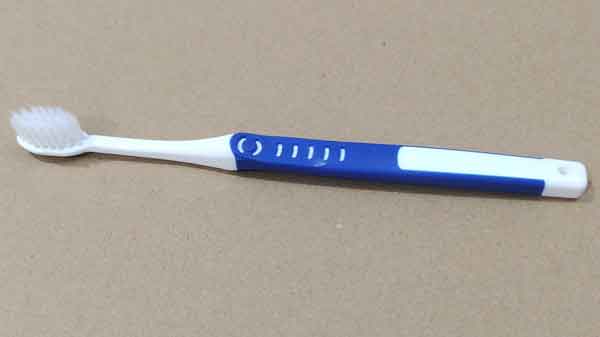
Moldagem por injeção de dois tiros, também conhecido como moldagem por injeção dupla ou de dois tiros, é uma tecnologia eficiente de moldagem por injeção que cria componentes compósitos feitos de duas cores diferentes ou tipos de materiais plásticos dentro de um único ciclo de moldagem.
Este processo requer um equipamento especializado máquina de moldagem por injeção de dois tiros equipado com tdois conjuntos separados de parafusos e cilindros. Esta tecnologia é capaz de produzir componentes com apelo estético e resistência funcional, encontrando amplas aplicações nas indústrias automotiva, de eletrônicos de consumo e de equipamentos médicos.
O Processo de Moldagem por Injeção de 2 Tiros
O processo de moldagem de dois disparos é descrito a seguir, destacando as etapas complexas envolvidas na criação de um componente composto num único ciclo de moldagem:
Conceção e fabrico de moldes
A moldagem de dois disparos requer o uso de uma máquina de moldagem por injeção especializada de dois disparos e moldes projetados com precisão. O projeto do molde deve levar em consideração as características de fluxo, resfriamento e solidificação de ambos os materiais para garantir que se combinem corretamente dentro do molde. Os passos são os seguintes:
Primeira Injeção: O processo começa com a injeção do primeiro material em uma das unidades de injeção da máquina de moldagem, formando parte do produto. Uma vez concluída esta etapa, o componente parcialmente formado permanece fixo dentro do molde ou é movido para outra posição através de rotação ou deslocamento do molde.
Rotação ou Deslocamento do Molde: Para alguns processos de moldagem de dois disparos, o produto semiacabado da primeira injeção precisa ser transferido dentro do molde para uma segunda posição de injeção. Isso pode ser alcançado girando ou deslocando o molde, dependendo do design da máquina de moldagem de dois disparos utilizada.
Segunda Injeção: Após a primeira parte ter solidificado e sido movida para a segunda posição, o segundo material é injetado no molde através de outra unidade de injeção, ligando-se à primeira parte para formar o produto final. Esta etapa requer controle preciso para garantir boa adesão entre os dois materiais.
Arrefecimento e Solidificação: Após a injeção do segundo material, todo o componente esfria e solidifica dentro do molde. Esta fase é crítica para a qualidade do produto, exigindo controle preciso sobre a velocidade e o tempo de resfriamento.
Abertura do Molde e Ejeção: Após o resfriamento e solidificação, o molde é aberto, e o produto acabado de duas cores é ejetado.
Este processo detalhado mostra a complexidade técnica e a precisão necessárias na moldagem de dois disparos, permitindo a produção de componentes multifuncionais de alta qualidade utilizados em várias indústrias.
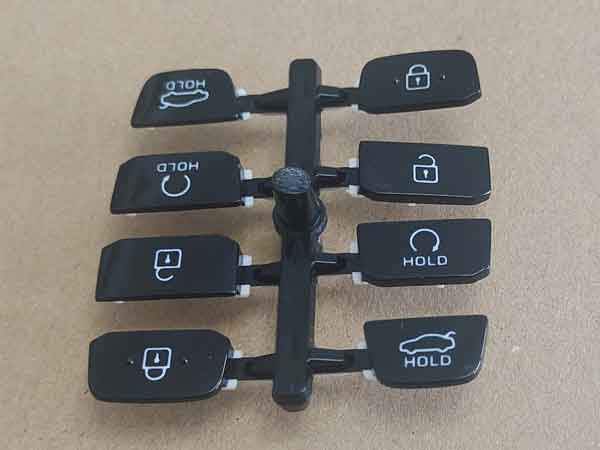
Este vídeo mostra o processo de teste da moldagem de 2 disparos. Como o produto é pequeno e tem uma característica de rebaixo, não pode ser removido automaticamente do molde. Pode ficar preso no extrator do molde, então precisa ser retirado manualmente.
Vantagens e desvantagens da moldagem por injeção dupla
A moldagem de dois disparos tem a vantagem distinta de produzir produtos complexos, de alta qualidade e com diferentes aparências num único ciclo de moldagem. Pode reduzir as etapas de pós-processamento, aumentar a eficiência da produção e reduzir os custos. No entanto, esta tecnologia exige requisitos elevados para a conceção e fabrico de moldes, o que leva a investimentos iniciais relativamente elevados.
Vantagens:
Redução de Etapas e Custos de Produção: Este método consolida a injeção de múltiplos materiais em um ciclo, eliminando processos subsequentes e reduzindo tanto os custos quanto o tempo de produção.
Qualidade do Produto Melhorada: A moldagem de dois disparos pode produzir produtos mais duráveis e estruturalmente estáveis. A integração de dois materiais pode melhorar o desempenho geral, como resistência ao impacto e propriedades de vedação.
Flexibilidade de conceção: Permite aos designers combinar diferentes cores ou tipos de plásticos em um componente, oferecendo qualidades visuais e táteis únicas.
Desvantagens:
Custos de Molde Mais Elevados: Os requisitos complexos para moldes de dois disparos resultam em custos mais elevados. Projetar e fabricar esses moldes exige ampla experiência e precisão, aumentando significativamente os investimentos iniciais em comparação com técnicas tradicionais de moldagem.
Aumento das Taxas Horárias de Produção: Máquinas especializadas de moldagem de dois disparos são mais caras do que máquinas de moldagem por injeção padrão. Além disso, operar essas máquinas requer habilidades especializadas, contribuindo para taxas horárias mais altas.
Preocupações Ambientais: Utilizar dois materiais distintos complica os esforços de reciclagem, pois separar efetivamente esses materiais pode ser desafiador. A complexidade da reciclagem e a incapacidade de reutilizar rejeitos de produção representam desafios significativos para a moldagem de dois disparos.
Requisitos do molde para a moldagem por injeção de 2 tiros
A moldagem de dois disparos, uma técnica sofisticada de moldagem por injeção que utiliza simultaneamente dois materiais ou cores diferentes no mesmo processo de moldagem, exige moldes altamente precisos. Garantir o sucesso deste processo implica um controlo rigoroso de vários aspectos.
Precisão de alinhamento
A precisão do alinhamento do molde é crucial. A moldagem de dois disparos emprega moldes que incluem dois conjuntos de moldes inferiores (móveis) e dois conjuntos de moldes superiores (estacionários), que precisam girar ou deslocar durante o processo de moldagem para alinhar intercambiavelmente. É essencial garantir que ambos os conjuntos de moldes sejam completamente consistentes em termos de dimensões externas, cavidades internas, e altura.
Tipicamente, uma CMM (Máquina de Medição por Coordenadas, um equipamento de medição tridimensional) é utilizada na produção para verificar a precisão dos moldes, evitando defeitos de moldagem por injeção, tais como o flash devido ao desalinhamento.
Conceção e revisão rigorosa do molde
O processo de conceção e revisão do molde deve ser altamente meticuloso. Dado o elevado custo dos moldes de dois disparos, quaisquer falhas no projeto podem levar a modificações em ambos os conjuntos de moldes, incorrendo assim em custos adicionais. Por conseguinte, a fase de conceção dos moldes deve considerar cuidadosamente vários elementos, incluindo a conceção de portas e corrediças, a disposição dos cursores e a disposição do sistema de arrefecimento. Estes aspectos requerem uma verificação e validação minuciosas para garantir que não há qualquer omissão.
Degradação automática
Tendo em conta a ênfase na eficiência da produção na moldagem de dois disparos, os projectos de moldes devem ter como objetivo a desgasificação automática sempre que possível. Isto significa que, no final do processo de moldagem por injeção, o excesso de material das portas de injeção pode ser automaticamente removido do produto sem intervenção manual. Isto reduz os custos de mão de obra e aumenta a eficiência da produção.
Requisitos de material para moldagem por injeção de 2 tiros
Na moldagem de dois disparos, a ligação entre o substrato e a camada de sobremoldagem é conseguida através de processos químicos e físicos, envolvendo a seleção de materiais, a conceção do molde e as condições de processamento. Este processo de ligação assegura que dois materiais diferentes se integram firmemente no produto final, formando um composto estruturalmente intacto e funcionalmente robusto. Seguem-se vários factores-chave neste processo de ligação:
Seleção e compatibilidade de materiais
A escolha de materiais compatíveis é crucial para uma ligação bem sucedida. O substrato e os materiais de sobremoldagem devem ser compatíveis nos seus estados fundidos, sem reacções químicas adversas. Os fornecedores de materiais fornecem frequentemente orientações sobre quais os pares de materiais que conseguem a melhor adesão.
Tratamento de superfície
Em alguns casos, a superfície do substrato pode passar por tratamentos especiais, como jateamento de areia, corrosão química ou ativação de superfície, para aumentar sua rugosidade e reatividade química, melhorando assim a força de adesão com a camada de sobremoldagem.
Conceção de moldes
O design do molde também é crucial para garantir uma boa combinação dos dois materiais. O molde deve controlar com precisão o percurso de fluxo de cada material, assegurando que o segundo material forme uma cobertura estável e uniforme sobre a superfície do primeiro material.
Parâmetros de moldagem por injeção
Os parâmetros durante o processo de moldagem por injeção, tais como a temperatura, a pressão e o tempo de arrefecimento, necessitam de um ajuste cuidadoso para se adequarem às caraterísticas de ambos os materiais. A temperatura e a pressão adequadas podem promover uma boa ligação dos materiais, enquanto o tempo de arrefecimento correto assegura que os materiais solidificam sem tensões internas que afectem a resistência da ligação.
Difusão molecular
Na interface dos dois materiais no seu estado fundido, difusão molecular ocorre, ou seja, as moléculas de um material penetram no outro. Isto ajuda a formar ligações químicas mais fortes e entrelaçamentos físicos, melhorando a adesão entre os dois materiais
Materiais mais utilizados
- Materiais de substrato: ABS, PC, PC/ABS, PP, PMMA, PA6, PA66, etc.
- Materiais de sobremoldagem: TPE, TPU, silicone e materiais plásticos duros utilizados como substratos.
É aconselhável consultar os fornecedores de materiais para confirmar a compatibilidade dos dois materiais.
Através dos métodos e mecanismos descritos acima, a moldagem por injeção dupla pode conseguir uma ligação estreita entre o substrato e a camada de sobremoldagem, produzindo produtos de material compósito que são simultaneamente esteticamente agradáveis e de elevado desempenho. Esta tecnologia é amplamente aplicada em vários domínios, tais como dispositivos electrónicos, peças para automóveis e instrumentos médicos, oferecendo mais possibilidades de conceção e funcionalidade dos produtos.
Comparação entre a moldagem por 2 injecções e a sobremoldagem
Ao discutir a tecnologia de moldagem de dois disparos, é comum compará-la com a moldagem sobreposta. Embora estas duas técnicas pareçam semelhantes em muitos aspetos, envolvendo múltiplos processos de moldagem por injeção (dois ou mais), existem diferenças fundamentais entre elas.
Força de ligação
- Moldagem de dois tiros destaca-se nesta área. Esta técnica assegura uma ligação firme entre dois materiais num processo contínuo. Uma vez que o material de substrato da primeira injeção não está totalmente arrefecido, é mais fácil para as cadeias moleculares dos dois materiais entrelaçarem-se e fundirem-se, alcançando uma ligação mais forte. Além disso, a moldagem de dois disparos assegura que as taxas de arrefecimento e a contração de ambos os materiais sejam mais consistentes, reduzindo a separação devido à contração desajustada dos materiais.
- Sobremoldagem requer a colocação manual da primeira peça moldada por injeção noutro molde para a segunda injeção, o que pode afetar a estanquicidade da ligação do material.
Custo de produção
- Moldagem de dois tiros é mais eficiente, completando ambas as injecções num processo contínuo. Embora o custo de produção por hora possa ser mais elevado, a eficiência global pode reduzir o custo total de produção.
- Sobremoldagem aumenta os custos de mão de obra ao exigir a colocação manual da peça de substrato noutro molde e, como as injecções são processos separados, isto pode levar a custos de processamento globais mais elevados. No entanto, para a produção de pequenos lotes, a sobremoldagem pode ser mais adequada devido ao seu investimento inicial mais baixo.
Diversidade de conceção
- Moldagem de dois tiros oferece uma maior flexibilidade de conceção. O seu processo de produção único permite a realização de desenhos mais complexos durante a segunda injeção, tais como a ativação de barras deslizantes e elevadores apenas após a segunda injeção, proporcionando um espaço mais amplo para o desenho do produto.
- Sobremoldagem limita a possibilidade de reintroduzir núcleos ou corrediças para estruturas complexas, uma vez que a peça de substrato é colocada no molde, restringindo de certa forma a diversidade do design. Certos desenhos específicos só podem ser obtidos através da moldagem de dois disparos e não da sobremoldagem.
Precisão de fabrico
- Moldagem de dois tiros alcança uma precisão de posicionamento superior devido ao seu processo de produção contínuo, que não requer a remoção da peça de substrato do molde, melhorando assim a precisão de fabrico global do produto.
- Sobremoldagem introduz erros de posicionamento ao colocar manualmente a peça moldada por injeção inicial noutro molde, afetando a precisão do produto final.
Em conclusão, embora tanto a moldagem por injeção dupla como a sobremoldagem sirvam para criar materiais compósitos através de múltiplos processos de injeção, cada uma delas oferece vantagens únicas adequadas a diferentes necessidades de fabrico.
- A moldagem por dois disparos destaca-se pela sua força de ligação superior, flexibilidade de design e precisão, ideal para projectos complexos e de grande escala.
- A sobremoldagem, por outro lado, oferece vantagens de custo e simplicidade, tornando-a mais adequada para aplicações de menor escala ou menos complexas.
A escolha entre os dois depende dos requisitos específicos do projeto, dos custos e dos resultados desejados.
Conclusão
Em resumo, a moldagem de dois disparos é uma técnica avançada de moldagem por injeção que combina eficazmente dois materiais ou cores diferentes num único ciclo, oferecendo vantagens significativas em termos de flexibilidade de conceção, qualidade do produto e eficiência de produção. Apesar do seu investimento inicial mais elevado na conceção do molde e na maquinaria, a tecnologia apresenta um caso convincente para aplicações que requerem componentes complexos e multi-materiais com elevada precisão e resistência.
