Indice dei contenuti
ToggleCapire la temperatura dello stampo nello stampaggio a iniezione
Durante il processo di stampaggio a iniezione, le qualità e tempo ciclo del prodotto stampato sono direttamente influenzate dalla temperatura stampo. Poiché le diverse resine hanno caratteristiche variabili temperatura di transizione vetrosa e di stampaggio, impostare la temperatura dello stampo appropriata è cruciale. Approfondiamo la comprensione completa delle temperature dello stampo nella produzione di stampaggio a iniezione.
Temperature di stampo consigliate per le materie plastiche più comuni
La tabella seguente mostra le temperature dello stampo consigliate per diverse plastiche comunemente utilizzate. Sebbene non copra un'ampia gamma di materiali, fornisce un'idea generale di quali dovrebbero essere le temperature dello stampo per le plastiche tipiche nello stampaggio a iniezione.
Per tipi specifici di materie plastiche, i fornitori di materiali di solito forniscono raccomandazioni dettagliate sulla temperatura nelle schede delle proprietà del materiale.
Tabella di riferimento delle temperature comuni per lo stampaggio a iniezione di materie plastiche
| Nome del materiale | Temperatura dello stampo (°C) | Temperatura di fusione (°C) | Temperatura di stampaggio a iniezione (°C) | Temperatura di decomposizione (°C) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| PP (polipropilene) | 40-80 | 160-175 | 190-290 | 320 |
| POM (poliossimetilene) | 80-105 | 165-175 | 190-230 | 280 |
| PC (policarbonato) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6 (Nylon 6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66 (Nylon 66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA (acrilico) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE (polietilene a bassa densità) | 30-45 | 110-130 | 150-230 | 300 |
| HDPE (polietilene ad alta densità) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK (Polietere Etere Chetone) | 170-200 | 315-353 | 360-400 | 520 |
Questa tabella fornisce una panoramica delle varie materie plastiche insieme alla temperatura di stampaggio, alla temperatura di fusione, alla temperatura di stampaggio a iniezione e alla temperatura di decomposizione consigliate.
Temperatura dello stampo e tempo di ciclo dello stampo
È evidente che il abbassare la temperatura dello stampo, minore è il tempo necessario affinché il prodotto si raffreddi e solidifichi, riducendo così il ciclo di stampaggio a iniezione. Generalmente, la fase di raffreddamento dello stampaggio a iniezione richiede tipicamente circa 20-70 secondi, occupando la proporzione maggiore dell'intero ciclo. Di conseguenza, ridurre il tempo di raffreddamento gioca un ruolo chiave nel migliorare la produttività e ridurre i costi.
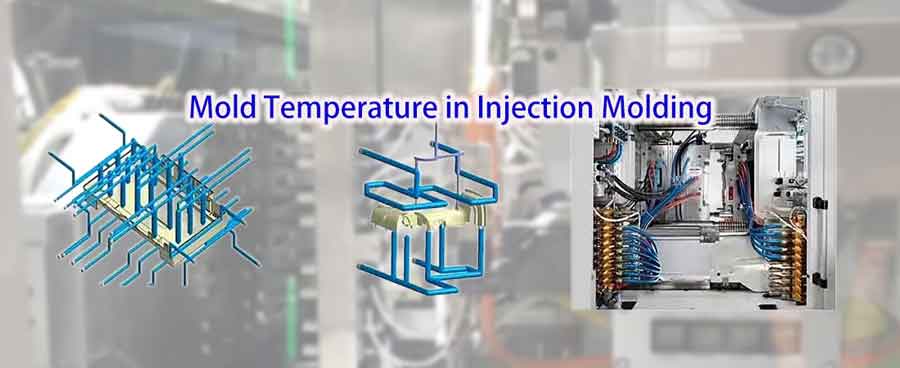
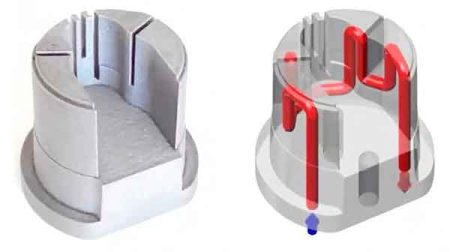
Inoltre, il uniformità della temperatura dello stampo, garantire una velocità di raffreddamento costante in tutto il prodotto, è altrettanto importante. Ciò richiede un circuito dell'acqua di raffreddamento ben progettato e, talvolta, anche tecniche di raffreddamento conformale per ottenere uniformità.
Temperatura dello stampo e sollecitazioni interne
Esiste una stretta relazione tra la temperatura dello stampo e sollecitazioni interne nei prodotti stampati a iniezione, che si manifesta principalmente nei seguenti aspetti:
Formazione di tensioni interne
Le sollecitazioni interne derivano principalmente da ritiro termico incoerente di ritiro in diverse parti del prodotto plastico durante il processo di raffreddamento. Questo ritiro non uniforme genera tensione e pressione all'interno del materiale, portando a sollecitazioni interne.
Temperatura dello stampo e velocità di raffreddamento
A temperatura stampo più alta rallenta la velocità di raffreddamento del fuso nello stampo. Questo raffreddamento più lento è vantaggioso nel ridurre le sollecitazioni interne causate da un raffreddamento rapido e non uniforme. Consente al materiale più tempo per ritirarsi uniformemente, riducendo così la tensione interna.
Uniformità della temperatura
Una temperatura uniforme dello stampo aiuta a ottenere un raffreddamento uniforme in tutto il prodotto, riducendo di conseguenza la generazione di tensioni interne. Se alcune aree dello stampo sono più fredde o più calde di altre, il ritiro del materiale non è uniforme e le sollecitazioni interne aumentano.
Caratteristiche del materiale
I diversi materiali plastici reagiscono in modo diverso alla temperatura dello stampo. Le materie plastiche cristalline e amorfe si comportano in modo diverso durante il raffreddamento e la solidificazione, quindi anche la formazione di tensioni interne è influenzata in modo diverso dalla temperatura dello stampo.
Conseguenze delle sollecitazioni interne
Le sollecitazioni interne possono portare all'instabilità delle dimensioni del prodotto, alla formazione di crepe, alla deformazione o al deterioramento delle prestazioni durante la lavorazione successiva. Pertanto, è fondamentale ridurre al minimo le sollecitazioni interne attraverso un controllo appropriato della temperatura dello stampo.
Temperatura dello stampo e dimensioni del prodotto
L'effetto della temperatura dello stampo sulle dimensioni dei prodotti stampati a iniezione si manifesta in diversi modi:
Alta temperatura dello stampo
Quando la temperatura dello stampo è alta, anche la temperatura del prodotto plastico dopo l'espulsione è alta. Questo porta a un aumento del tasso di ritiro durante il raffreddamento, causando il dimensioni del prodotto diminuiscono. Per compensare questo ritiro, è possibile aumentare le dimensioni del prodotto estendendo il tempo di mantenimento e aumentando la pressione di mantenimento.
Abbassare la temperatura dello stampo
Per aumentare le dimensioni e la stabilità del prodotto, la riduzione della temperatura dello stampo è un metodo efficace. Una temperatura più bassa può ridurre il tasso di ritiro del prodotto, contribuendo a mantenere la costanza delle dimensioni.
Uniformità di temperatura nello stampo
Se la temperatura varia nelle diverse parti dello stampo, si verificano velocità di raffreddamento non uniformi e, di conseguenza, tassi di ritiro diversi. Questo non solo influisce sulla precisione delle dimensioni, ma può anche causare tensioni interne e deformazioni del prodotto.
In conclusione, il corretto controllo della temperatura dello stampo è fondamentale per garantire l'accuratezza dimensionale e la qualità dei prodotti stampati a iniezione. La regolazione della temperatura dello stampo controlla efficacemente il tasso di ritiro e la stabilità dimensionale del prodotto, garantendone la qualità.
Temperatura di stampaggio consigliata per le plastiche semicristalline
La scelta della corretta temperatura di stampo è fondamentale per le plastiche semicristalline:
Problemi con le basse temperature dello stampo
Quando queste plastiche vengono iniettate a temperature di stampo più basse, il loro allineamento molecolare viene limitato, impedendo un'ulteriore cristallizzazione. I prodotti stampati in questo modo sono inclini a riallinearsi e cristallizzare quando vengono esposti a temperature elevate durante l'uso o la lavorazione secondaria, provocando deformazioni ben al di sotto della loro temperatura di deformazione termica (HDT).
Pratica raccomandata
Si consiglia di produrre queste plastiche a temperature dello stampo vicine alla loro temperatura di cristallizzazione. Ciò garantisce che i prodotti siano completamente cristallizzati durante la fase di stampaggio a iniezione, evitando così la post-cristallizzazione e il ritiro che potrebbero verificarsi in ambienti ad alta temperatura.
In sintesi, la scelta della temperatura di stampo appropriata è fondamentale per le plastiche semicristalline. Migliora la qualità e la stabilità dei prodotti, impedendo la deformazione e il degrado della qualità in condizioni di alta temperatura.
Problemi di temperatura eccessiva dello stampo
Quando la temperatura dello stampo è troppo alta, possono verificarsi diversi problemi:
Flusso eccessivo che porta all'infiammabilità
Le alte temperature dello stampo aumentano la fluidità della plastica fusa, portando alla formazione di flash. Il flash è il sottile strato di plastica in eccesso che fuoriesce dai bordi dello stampo.
Difficoltà di espulsione e deformazione
Una temperatura dello stampo troppo elevata può rendere difficile la formazione e l'espulsione del prodotto dallo stampo. Se il prodotto viene espulso a una temperatura superiore a quella di deflessione termica, può deformarsi, compromettendo la qualità.
Problemi di materiale dello stampo in acciaio
A temperature elevate, alcuni acciai per stampi possono subire una deformazione termica eccessiva, portando al “bloccaggio” dello stampo o all'impossibilità di aprirlo correttamente. Ciò richiede l'uso di acciai speciali con bassa deformazione termica per gli stampi che operano in ambienti ad alta temperatura.
Pertanto, il raffreddamento dello stampo è un aspetto critico e vitale nella produzione della maggior parte dei prodotti stampati a iniezione. Un controllo adeguato della temperatura dello stampo non solo migliora la qualità del prodotto, ma previene anche i danni allo stampo e garantisce una produzione regolare.
Metodi di controllo della temperatura dello stampo
Il controllo della temperatura dello stampo nello stampaggio a iniezione è classificato principalmente in raffreddamento e riscaldamento dello stampo, come descritto di seguito:
Metodi di raffreddamento degli stampi
Esistono diversi metodi di raffreddamento degli stampi a iniezione:
Raffreddamento ad acqua a temperatura ambiente: Il metodo di raffreddamento più comune prevede l'uso dell'acqua della torre di raffreddamento per raffreddare lo stampo, portando la temperatura dell'acqua vicino alla temperatura ambiente. Questo metodo è economico, pratico e adatto alla maggior parte delle operazioni di stampaggio a iniezione standard.
Raffreddamento ad acqua refrigerata: Quando è richiesto un raffreddamento più rapido, viene utilizzato un refrigeratore. Impostando la temperatura dell'acqua generalmente tra 13-17°C, la temperatura dello stampo può essere controllata più precisamente, adatto a scenari in cui sono necessarie alta precisione ed efficienza produttiva.
Raffreddamento ad aria: In alcuni casi, se la temperatura dello stampo raggiunge facilmente la temperatura di esercizio, o se il prodotto non richiede un controllo rigoroso della temperatura, è possibile utilizzare l'aria ambiente per il raffreddamento. Questo metodo non richiede il collegamento di circuiti di acqua di raffreddamento e tubi di riscaldamento, ma è meno comunemente applicato, utilizzato solo in condizioni specifiche.
Metodi di riscaldamento della muffa
Per riscaldare gli stampi a iniezione si utilizzano diversi metodi, ciascuno con le sue caratteristiche e applicazioni:
Riscaldamento del controllore di temperatura: Un metodo comune di riscaldamento, utilizzando termoregolatori che offrono opzioni di riscaldamento ad acqua e ad olio. Il riscaldamento ad acqua è adatto per temperature dello stampo inferiori a 100°C, mentre il riscaldamento ad olio viene utilizzato per temperature superiori a 100°C. Per alcune plastiche ad alta temperatura che richiedono temperature dello stampo fino a 200°C, il riscaldamento ad olio diventa particolarmente importante.
Riscaldamento a bobina elettrica: Questo è un metodo di riscaldamento economico, ma il suo svantaggio è il potenziale riscaldamento non uniforme, che può influire sulla qualità del prodotto. Pertanto, potrebbe non essere adatto per produzioni in cui un riscaldamento uniforme è cruciale.
Piastre isolanti: Per migliorare l'efficienza di riscaldamento e ridurre la perdita termica, alcuni stampi utilizzano piastre isolanti. Questo metodo aiuta a mantenere stabili le temperature dello stampo riducendo anche il consumo energetico.
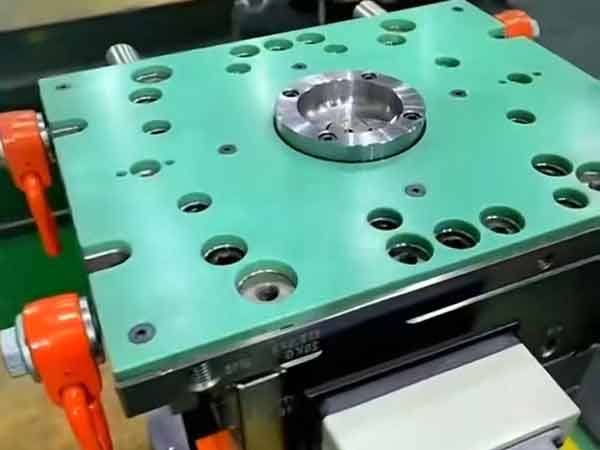
Raffreddamento e riscaldamento rapido della muffa
Il raffreddamento e riscaldamento rapido dello stampo, noto anche come “Rapid Heat Cycle Molding” (RHCM), è una tecnica di trattamento specializzata per gli stampi a iniezione. Durante questo processo, lo stampo viene riscaldato rapidamente a una temperatura superiore al punto di fusione della plastica per facilitare il flusso della plastica e il riempimento dello stampo. Una volta che la plastica riempie lo stampo, il la temperatura viene rapidamente abbassata per accelerare il raffreddamento e la solidificazione della plastica, riducendo così il ciclo di stampaggio.
La tecnologia di raffreddamento e riscaldamento rapido è adatta a prodotti ad alta precisione con elevati requisiti di qualità superficiale, come prodotti in plastica trasparente e articoli con superficie ad alta lucentezza. Questa tecnica richiede un controllo preciso della temperatura e un sistema di riscaldamento e raffreddamento efficiente, stabilendo standard elevati per la progettazione e la produzione dello stampo.
Tuttavia, a causa del notevole consumo di energia durante la produzione, il suo uso è limitato e tipicamente riservato alle occasioni speciali.
Conclusione
In conclusione, la comprensione e l'applicazione accurata delle impostazioni della temperatura dello stampo sono fondamentali nel settore dello stampaggio a iniezione. Non solo garantisce l'integrità e la qualità del prodotto finale, ma influisce anche in modo significativo sull'efficienza del processo di produzione.
Dall'ABS al PEEK, ogni materiale richiede un approccio diverso al controllo della temperatura. Attenendosi a queste linee guida e adattandosi ai requisiti specifici di ogni plastica, i produttori possono ottenere una qualità superiore del prodotto, ridurre al minimo i difetti e ottimizzare i tempi di ciclo. Ricordate che la chiave del successo dello stampaggio a iniezione sta nella gestione meticolosa delle temperature dello stampo.