


İçindekiler
GeçişEnjeksiyon Kalıplamada Kalıp Sıcaklığını Anlamak
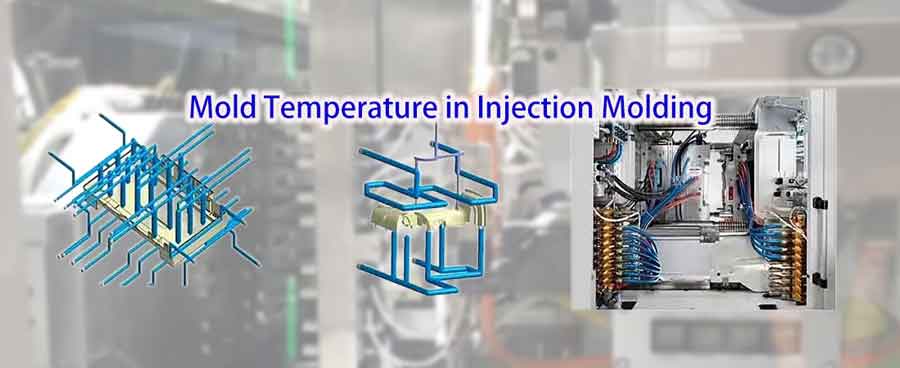
Enjeksiyon kalıplama işlemi sırasında, kalite ve çevrim süresi kalıplanan ürünün özellikleri doğrudan aşağıdakilerden etkilenir: kalıp sıcaklığı. Farklı reçineler değişen camsı geçiş ve kalıplama sıcaklıkları, uygun kalıp sıcaklığının ayarlanması çok önemlidir. Enjeksiyon kalıplama üretiminde kalıp sıcaklıklarının kapsamlı bir şekilde anlaşılmasına dalalım.
Yaygın Plastikler için Önerilen Kalıp Sıcaklıkları
Aşağıdaki tablo, yaygın olarak kullanılan birkaç plastik için önerilen kalıp sıcaklıklarını göstermektedir. Geniş bir malzeme yelpazesini kapsamasa da, enjeksiyon kalıplamada tipik plastikler için kalıp sıcaklıklarının ne olması gerektiği konusunda genel bir fikir vermektedir.
Belirli plastik türleri için, malzeme tedarikçileri genellikle malzeme özellik tablolarında detaylı sıcaklık önerileri sağlarlar.
Yaygın Plastik Enjeksiyon Kalıplama Sıcaklığı Referans Tablosu
| Malzeme Adı | Kalıp Sıcaklığı (°C) | Erime Sıcaklığı (°C) | Enjeksiyon Kalıplama Sıcaklığı (°C) | Ayrışma Sıcaklığı (°C) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| PP (Polipropilen) | 40-80 | 160-175 | 190-290 | 320 |
| POM (Polioksimetilen) | 80-105 | 165-175 | 190-230 | 280 |
| PC (Polikarbonat) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6 (Naylon 6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66 (Naylon 66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA (Akrilik) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE (Düşük Yoğunluklu Polietilen) | 30-45 | 110-130 | 150-230 | 300 |
| HDPE (Yüksek Yoğunluklu Polietilen) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK (Polieter Eter Keton) | 170-200 | 315-353 | 360-400 | 520 |
Bu tablo, çeşitli plastiklerin yanı sıra önerilen kalıp sıcaklığı, erime sıcaklığı, enjeksiyon kalıplama sıcaklığı ve bozunma sıcaklığını bir genel bakış olarak sunmaktadır.
Kalıp Sıcaklığının Kalıp Döngü Süresine Etkisi
Aşikardır ki kalıp sıcaklığını düşürün, ürünün soğuması ve katılaşması için gereken süre o kadar kısalır, böylece enjeksiyon kalıplama çevrimi azalır. Genellikle enjeksiyon kalıplamanın soğutma aşaması genellikle yaklaşık 20-70 saniye sürer, tüm çevrimin en büyük oranını kaplar. Sonuç olarak, soğutma süresini azaltmak, üretkenliği artırmada ve maliyetleri düşürmede kilit bir rol oynar.
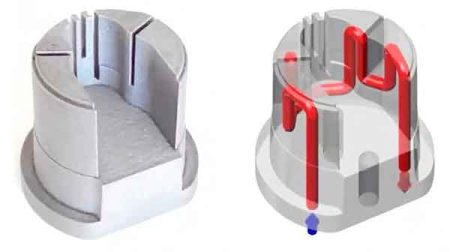
Ayrıca, kalıp sıcaklığının homojenliği, ürün boyunca tutarlı soğutma hızı sağlamak, eşit derecede önemlidir. Bu, iyi tasarlanmış bir soğutma suyu devresi ve bazen de uyumlu soğutma teknikleri tekdüzelik sağlamak için.
Kalıp Sıcaklığının İç Gerilimlere Etkisi
Kalıp sıcaklığı ile enjeksiyonla kalıplanmış ürünlerde iç gerilimler arasında yakın bir ilişki vardır; bu ilişki esas olarak aşağıdaki yönlerde kendini gösterir:
İç Gerilimlerin Oluşumu
İç gerilmeler esas olarak şunlardan kaynaklanır: tutarsız termal büzülme soğutma işlemi sırasında plastik ürünün farklı kısımlarındaki oranlar. Bu düzensiz büzülme, malzeme içinde gerilim ve basınç oluşturur ve iç gerilmelere yol açar.
Kalıp Sıcaklığı ve Soğutma Hızı
A daha yüksek kalıp sıcaklığı kalıptaki eriyiğin soğuma hızını yavaşlatır. Bu daha yavaş soğuma, hızlı ve düzensiz soğumadan kaynaklanan iç gerilmeleri azaltmada faydalıdır . Malzemenin daha düzgün büzülmesi için daha fazla zaman tanır, böylece iç gerilimi azaltır.
Sıcaklık Düzgünlüğü
Düzgün kalıp sıcaklığı, ürün boyunca eşit soğutma sağlamaya yardımcı olarak, ardından iç gerilmelerin oluşumunu azaltır. Kalıbın bazı bölgeleri diğerlerinden daha soğuk veya daha sıcak ise, bu malzeme büzülmesinde düzensizliğe yol açar ve iç gerilmeleri artırır.
Malzeme Özellikleri
Farklı plastik malzemeler, kalıp sıcaklığına farklı tepki verir. Kristal ve amorf plastikler soğuma ve katılaşma sırasında farklı davranır, bu nedenle iç gerilmelerin oluşumu da kalıp sıcaklığından farklı şekilde etkilenir.
İç Gerilimlerin Sonuçları
İç gerilmeler, ürün boyutlarında dengesizliğe, çatlamaya, deformasyona veya sonraki işlemler sırasında performansın bozulmasına yol açabilir. Bu nedenle, kalıp sıcaklığının uygun şekilde kontrol edilmesi yoluyla iç gerilmeleri en aza indirmek çok önemlidir.
Kalıp Sıcaklığının Ürün Boyutlarına Etkisi
Kalıp sıcaklığının enjeksiyon kalıplanmış ürünlerin boyutları üzerindeki etkisi birkaç şekilde kendini gösterir:
Yüksek Kalıp Sıcaklığı
Kalıp sıcaklığı yüksek olduğunda, çıkarma sonrası plastik ürünün sıcaklığı da yüksektir. Bu, soğuma sırasında artan büzülme oranı, neden olarak ürün boyutlarının küçülmesi. 'e yol açar. Bu büzülmeyi telafi etmek için, tutma süresini uzatarak ve tutma basıncını artırarak ürün boyutunu artırmak mümkündür.
Kalıp Sıcaklığını Düşürme
Ürünün boyutunu ve stabilitesini artırmak için, kalıp sıcaklığını düşürmek etkili bir yöntemdir. Daha düşük bir sıcaklık, ürünün büzülme oranını azaltarak boyut tutarlılığını korumaya yardımcı olabilir.
Kalıpta Sıcaklık Düzgünlüğü
Kalıbın farklı bölgelerinde sıcaklık değişirse, bu eşit olmayan soğuma hızlarına ve dolayısıyla farklı büzülme oranlarına yol açar. Bu sadece boyut hassasiyetini etkilemekle kalmaz, aynı zamanda üründe iç gerilme ve eğrilmeye neden olabilir.
Sonuç olarak, kalıp sıcaklığının doğru kontrolü, enjeksiyon kalıplanmış ürünlerin boyutsal doğruluğunu ve kalitesini sağlamanın anahtarıdır. Kalıp sıcaklığının ayarlanması, ürünün büzülme oranını ve boyutsal stabilitesini etkili bir şekilde kontrol ederek ürün kalitesini garanti eder.
Yarı Kristal Plastikler için Önerilen Kalıp Sıcaklığı
Doğru kalıp sıcaklığının seçimi, yarı kristal plastikler için çok önemlidir:
Düşük Kalıp Sıcaklığı Sorunları
Bu tür plastikler daha düşük kalıp sıcaklıklarında enjekte edildiğinde, moleküler hizalanmaları kısıtlanır ve daha fazla kristalleşme önlenir. Bu şekilde kalıplanan ürünler, kullanım veya ikincil işlem sırasında yüksek sıcaklıklara maruz kaldıklarında yeniden hizalanmaya ve kristalleşmeye eğilimlidir, bu da ısı sapma sıcaklıklarının (HDT) çok altında deformasyona yol açar.
Önerilen Uygulama
Bu plastiklerin, kristalleşme sıcaklıklarına yakın kalıp sıcaklıklarında üretilmesi önerilir. Bunu yapmak, ürünlerin enjeksiyon kalıplama aşamasında tamamen kristalleşmesini sağlar, böylece yüksek sıcaklık ortamlarında meydana gelebilecek kristalleşme sonrası ve büzülmeyi önler.
Özetle, uygun kalıp sıcaklığının seçimi, yarı kristal plastikler için hayati öneme sahiptir. Bu, ürünlerin kalitesini ve stabilitesini artırarak, yüksek sıcaklık koşullarında deformasyonu ve kalite düşüşünü önler.
Aşırı Kalıp Sıcaklığı Sorunları
Kalıp sıcaklığı çok yüksek olduğunda, birkaç sorun ortaya çıkabilir:
Aşırı Akışın Taşma Yapması
Yüksek kalıp sıcaklıkları, plastik eriyiğin akışkanlığını artırarak taşma oluşumuna yol açar. Taşma, kalıbın kenarları üzerine taşan fazla ince plastik tabakasıdır.
Çıkarma ve Deformasyonda Zorluk
Aşırı yüksek bir kalıp sıcaklığı, ürünün kalıpta şekillenmesini ve kalıptan çıkarılmasını zorlaştırabilir. Ürün, ısı sapma sıcaklığından daha yüksek bir sıcaklıkta çıkarılırsa, deforme olabilir ve kaliteyi etkileyebilir.
Kalıp Çelik Malzeme Sorunları
Yüksek sıcaklıklarda, bazı kalıp çelikleri aşırı termal deformasyona uğrayabilir ve kalıbın “kilitlenmesine” veya kalıbın düzgün açılamamasına yol açabilir. Bu, yüksek sıcaklık ortamlarında çalışan kalıplar için düşük termal deformasyona sahip özel çeliklerin kullanılmasını gerektirir.
Bu nedenle, kalıp soğutma kritiktir ve çoğu enjeksiyon kalıplama ürününün üretiminde hayati bir yönüdür. Kalıp sıcaklığının uygun şekilde kontrol edilmesi, yalnızca ürün kalitesini artırmakla kalmaz, aynı zamanda kalıp hasarını önler ve sorunsuz üretimi sağlar.
Kalıp Sıcaklığı Kontrol Yöntemleri
Enjeksiyon kalıplamada kalıp sıcaklık kontrolü, temel olarak kalıbın soğutulması ve ısıtılması olarak kategorize edilir ve aşağıdaki gibi detaylandırılır:
Kalıp Soğutma Yöntemleri
Enjeksiyon kalıplarını soğutmanın çeşitli yöntemleri vardır:
Oda Sıcaklığında Su Soğutma: En yaygın soğutma yöntemi, kalıbı soğutmak için soğutma kulesi suyunun kullanılmasını içerir ve su sıcaklığını ortam sıcaklığına yaklaştırır. Bu yöntem ekonomik, pratik ve çoğu standart enjeksiyon kalıplama işlemi için uygundur.
Soğutulmuş Su Soğutma: Daha hızlı soğutma gerektiğinde, bir soğutucu kullanılır. Su sıcaklığını genellikle 13-17°C arasında ayarlayarak, kalıp sıcaklığı daha hassas bir şekilde kontrol edilebilir; bu, yüksek hassasiyet ve üretim verimliliğinin gerekli olduğu senaryolar için uygundur.
Hava Soğutma: Bazı durumlarda, kalıp sıcaklığı kolayca çalışma sıcaklığına ulaşıyorsa veya ürün katı sıcaklık kontrolü gerektirmiyorsa, ortam havası soğutma için kullanılabilir. Bu yöntem, soğutma suyu devrelerinin ve ısıtma borularının bağlanmasını gerektirmez, ancak daha az yaygın olarak uygulanır ve yalnızca belirli koşullar altında kullanılır.
Kalıp Isıtma Yöntemleri
Enjeksiyon kalıplarını ısıtmak için çeşitli yöntemler kullanılır; her birinin kendine özgü özellikleri ve uygulama alanları vardır:
Sıcaklık Kontrol Cihazı Isıtma: Yaygın bir ısıtma yöntemi, su ısıtma ve yağ ısıtma seçenekleri sunan sıcaklık kontrol cihazlarının kullanılmasıdır. Su ısıtma, 100°C'nin altındaki kalıp sıcaklıkları için uygundur, yağ ısıtma ise 100°C'nin üzerindeki sıcaklıklar için kullanılır. Kalıp sıcaklığı 200°C'ye kadar gerektiren bazı yüksek sıcaklık plastikleri için yağ ısıtma özellikle önemli hale gelir.
Elektrik Bobini Isıtma: Bu, maliyet etkin bir ısıtma yöntemidir, ancak dezavantajı, ürün kalitesini etkileyebilecek potansiyel düzensiz ısıtmadır. Bu nedenle, düzgün ısıtmanın kritik olduğu üretimler için uygun olmayabilir.
Yalıtım Plakaları: Isıtma verimliliğini artırmak ve termal kaybı azaltmak için bazı kalıplar yalıtım plakaları kullanır. Bu yöntem, istikrarlı kalıp sıcaklıklarının korunmasına yardımcı olurken enerji tüketimini de azaltır.
Kalıp hızlı soğutma ve ısıtma
Kalıbın hızlı soğutulması ve ısıtılması, diğer adıyla “Hızlı Isı Döngüsü Kalıplama” (RHCM), enjeksiyon kalıplama kalıplarına yönelik özel bir işlem tekniğidir. Bu işlem sırasında kalıp hızlı ısıtılmış plastiğin akışını ve kalıbı doldurmasını kolaylaştırmak için plastiğin erime noktasından daha yüksek bir sıcaklığa getirilir. Plastik kalıbı doldurduktan sonra sıcaklık hızla düşürülür plastiğin soğumasını ve katılaşmasını hızlandırarak kalıplama çevrimini kısaltmak için kullanılır.
Hızlı soğutma ve ısıtma teknolojisi, yüksek yüzey kalitesi gereksinimlerİ, gibi şeffaf plastik ürünler ve yüksek parlaklıkta yüzeye sahip parçalar gibi yüksek hassasiyetli ürünler için uygundur. Bu teknik, hassas sıcaklık kontrolü ve verimli bir ısıtma ve soğutma sistemi gerektirir; kalıp tasarımı ve imalatı için yüksek standartlar belirler.
Ancak, üretim sırasındaki önemli enerji tüketimi nedeniyle kullanımı sınırlıdır ve genellikle özel durumlar için ayrılmıştır.
Sonuç
Sonuç olarak, kalıp sıcaklık ayarlarını anlamak ve doğru şekilde uygulamak, enjeksiyon kalıplama alanında çok önemlidir. Bu, yalnızca nihai ürünün bütünlüğünü ve kalitesini sağlamakla kalmaz, aynı zamanda üretim sürecinin verimliliğini de önemli ölçüde etkiler.
ABS'den PEEK'e kadar, her malzeme sıcaklık kontrolünde nüanslı bir yaklaşım gerektirir. Bu kılavuzlara uyarak ve her plastiğin özel gereksinimlerine uyum sağlayarak, üreticiler üstün ürün kalitesi elde edebilir, kusurları en aza indirebilir ve döngü sürelerini optimize edebilir. Unutmayın, başarılı enjeksiyon kalıplamanın anahtarı, kalıp sıcaklıklarının titiz yönetiminde yatar.
