


جدول المحتويات
تبديلفهم درجة حرارة القالب في الحقن بالقولبة
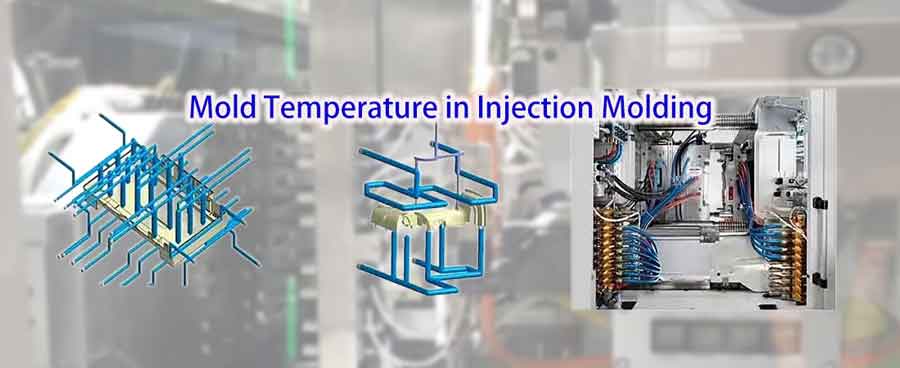
أثناء عملية القولبة بالحقن، فإن الجودة و وقت الدورة للمنتج المقولب تتأثر مباشرة بـ درجة حرارة القالب. نظرًا لاختلاف أنواع الراتنجات في درجات حرارة التحول الزجاجي ودرجات حرارة القولبة, ، فإن ضبط درجة حرارة القالب المناسبة أمر بالغ الأهمية. دعونا نتعمق في الفهم الشامل لدرجات حرارة القوالب في إنتاج القولبة بالحقن.
درجات حرارة القالب الموصى بها للبلاستيك الشائع
يوضح الجدول أدناه درجات حرارة القوالب الموصى بها للعديد من البلاستيكات شائعة الاستخدام. على الرغم من أنه لا يغطي مجموعة واسعة من المواد، إلا أنه يوفر فكرة عامة عن درجات حرارة القوالب التي ينبغي أن تكون عليها البلاستيكات النموذجية في القولبة بالحقن.
بالنسبة لأنواع محددة من المواد البلاستيكية، يقدم الموردون عادةً توصيات مفصلة بدرجات الحرارة في أوراق خصائص المواد الخاصة بهم.
جدول مرجعي لدرجة حرارة الحقن بالقولبة للبلاستيك الشائع
| اسم المادة | درجة حرارة القالب (°C) | درجة حرارة الانصهار (درجة مئوية) | درجة حرارة حقن القوالب بالحقن (درجة مئوية) | درجة حرارة التحلل (درجة مئوية) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| بولي بروبيلين (بولي بروبيلين) | 40-80 | 160-175 | 190-290 | 320 |
| بولي أوكسي ميثيلين (POM) | 80-105 | 165-175 | 190-230 | 280 |
| الكمبيوتر الشخصي (بولي كربونات) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6 (نايلون 6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66 (نايلون 66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA (أكريليك) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE (بولي إيثيلين منخفض الكثافة) | 30-45 | 110-130 | 150-230 | 300 |
| البولي إيثيلين عالي الكثافة (HDPE) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK (بولي إيثر كيتون الأثير متعدد الإيثر) | 170-200 | 315-353 | 360-400 | 520 |
يقدم هذا الجدول نظرة عامة على مختلف المواد البلاستيكية جنبًا إلى جنب مع درجة حرارة القالب الموصى بها، ودرجة حرارة الانصهار، ودرجة حرارة حقن القوالب، ودرجة حرارة التحلل.
درجة حرارة القالب إلى وقت دورة القالب
من الواضح أن خفض درجة حرارة القالب, ، كلما كان الوقت المطلوب لتبريد المنتج وتصلبه أقصر، مما يقلل من دورة القولبة بالحقن. بشكل عام، مرحلة التبريد في القولبة بالحقن يستغرق عادةً حوالي 20-70 ثانية, ، وتحتل أكبر نسبة من الدورة بأكملها. وبالتالي، فإن تقليل وقت التبريد يلعب دوراً رئيسياً في تعزيز الإنتاجية وخفض التكاليف.
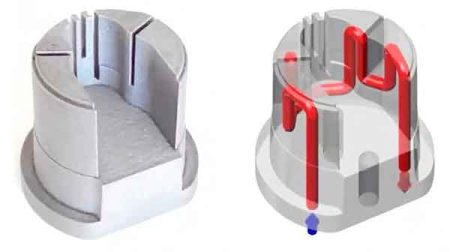
علاوة على ذلك، انتظام درجة حرارة القالب, ، مما يضمن سرعة تبريد متسقة في جميع أنحاء المنتج، لا يقل أهمية. وهذا يستلزم دائرة مياه تبريد مصممة جيداً، وأحياناً حتى تقنيات التبريد المطابق لتحقيق التجانس.
درجة حرارة القالب إلى الإجهادات الداخلية
توجد علاقة وثيقة بين درجة حرارة القالب و الإجهادات الداخلية في المنتجات المقولبة بالحقن، تتجلى بشكل رئيسي في الجوانب التالية:
تشكيل الإجهادات الداخلية
تنشأ الإجهادات الداخلية بشكل أساسي بسبب الانكماش الحراري غير المتناسق معدلات الانكماش في أجزاء مختلفة من المنتج البلاستيكي أثناء عملية التبريد. يؤدي هذا الانكماش غير المتساوي إلى توليد شد وضغط داخل المادة، مما يؤدي إلى إجهادات داخلية.
درجة حرارة القالب ومعدل التبريد
A درجة حرارة قالب أعلى يؤدي إلى إبطاء معدل تبريد المصهور في القالب. هذا التبريد الأبطأ مفيد في تقليل الإجهادات الداخلية الناتجة عن التبريد السريع وغير المتساوي. فهو يمنح المادة مزيداً من الوقت للانكماش بشكل موحد، مما يقلل من الشد الداخلي.
انتظام درجة الحرارة
يساعد توحيد درجة حرارة القالب في تحقيق تبريد متساوٍ في جميع أنحاء المنتج، مما يقلل بدوره من توليد الإجهادات الداخلية. إذا كانت بعض مناطق القالب أبرد أو أسخن من غيرها، فسيؤدي ذلك إلى انكماش غير متساوٍ للمادة وزيادة الإجهادات الداخلية.
خصائص المادة
تتفاعل المواد البلاستيكية المختلفة مع درجة حرارة القالب بشكل مختلف. تتصرف المواد البلاستيكية البلورية وغير المتبلورة بشكل مختلف أثناء التبريد والتصلب، وبالتالي يتأثر تشكل الإجهادات الداخلية بشكل مختلف بدرجة حرارة القالب.
عواقب الإجهادات الداخلية
يمكن أن تؤدي الإجهادات الداخلية إلى عدم استقرار في أبعاد المنتج، أو تشقق، أو تشوه، أو تدهور في الأداء أثناء المعالجة اللاحقة. لذلك، فإن تقليل الإجهادات الداخلية من خلال التحكم المناسب في درجة حرارة القالب أمر بالغ الأهمية.
درجة حرارة القالب إلى أبعاد المنتج
يتجلى تأثير درجة حرارة القالب على أبعاد المنتجات المحقونة بالقالب بعدة طرق:
درجة حرارة قالب عالية
عندما تكون درجة حرارة القالب مرتفعة، تكون درجة حرارة المنتج البلاستيكي بعد القذف مرتفعة أيضاً. وهذا يؤدي إلى زيادة معدل الانكماش أثناء التبريد, ، مما يسبب انخفاض أبعاد المنتج. للتعويض عن هذا الانكماش، من الممكن زيادة حجم المنتج عن طريق تمديد وقت الضغط وزيادة ضغط الضغط.
خفض درجة حرارة القالب
لزيادة حجم واستقرار المنتج، فإن خفض درجة حرارة القالب هو طريقة فعالة. يمكن أن تقلل درجة الحرارة المنخفضة من معدل انكماش المنتج، مما يساعد في الحفاظ على اتساق الأبعاد.
انتظام درجة الحرارة في القالب
إذا اختلفت درجة الحرارة عبر أجزاء مختلفة من القالب، فإن ذلك يؤدي إلى سرعات تبريد غير متساوية، وبالتالي معدلات انكماش متفاوتة. لا يؤثر هذا فقط على دقة الأبعاد، بل يمكن أن يسبب أيضًا إجهادًا داخليًا وانحناءً للمنتج.
في الختام، فإن التحكم المناسب في درجة حرارة القالب هو مفتاح ضمان الدقة البعدية وجودة المنتجات المحقونة بالقالب. يضمن ضبط درجة حرارة القالب التحكم الفعال في معدل انكماش المنتج واستقراره البعدي، مما يضمن جودة المنتج.
درجة حرارة القالب الموصى بها للبلاستيك شبه البلوري
يعد اختيار درجة حرارة القالب الصحيحة أمرًا بالغ الأهمية للمواد البلاستيكية شبه البلورية:
مشاكل درجات حرارة القالب المنخفضة
عند حقن هذه المواد البلاستيكية بدرجات حرارة قالب منخفضة، يكون ترتيبها الجزيئي محدودًا، مما يمنع المزيد من التبلور. المنتجات المصبوبة بهذه الطريقة عرضة لإعادة الترتيب والتبلور عند تعرضها لدرجات حرارة عالية أثناء الاستخدام أو المعالجة الثانوية، مما يؤدي إلى تشوه أقل بكثير من درجة حرارة انحرافها الحراري (HDT).
ممارسة موصى بها
يُنصح بإنتاج هذه البلاستيكات عند درجات حرارة قالب قريبة من درجة حرارة التبلور الخاصة بها. يضمن ذلك أن تكون المنتجات متبلورة بالكامل خلال مرحلة القولبة بالحقن، وبالتالي تجنب التبلور اللاحق والانكماش الذي قد يحدث في بيئات ذات درجات حرارة عالية.
باختصار، يعد اختيار درجة حرارة القالب المناسبة أمرًا حيويًا للمواد البلاستيكية شبه البلورية. يعزز ذلك جودة واستقرار المنتجات، ويمنع التشوه وتدهور الجودة في ظروف درجات الحرارة العالية.
مشاكل درجة حرارة القالب المفرطة
عندما تكون درجة حرارة القالب مرتفعة جدًا، يمكن أن تنشأ عدة مشاكل:
التدفق المفرط المؤدي إلى الزوائد
تزيد درجات حرارة القالب العالية من قابلية تدفق المصهور البلاستيكي، مما يؤدي إلى تشكل الزوائد. الزوائد هي الطبقة الرقيقة الزائدة من البلاستيك التي تنسكب فوق حواف القالب.
صعوبة في الإخراج والتشوه
يمكن أن تجعل درجة حرارة القالب المرتفعة جدًا من الصعب على المنتج أن يتشكل ويُطرد من القالب. إذا تم طرد المنتج عند درجة حرارة أعلى من درجة حرارة انحرافه الحراري، فقد يتشوه، مما يؤثر على الجودة.
مشاكل مادة فولاذ القالب
عند درجات الحرارة العالية، قد تتعرض بعض أنواع فولاذ القوالب لتشوه حراري مفرط، مما يؤدي إلى “قفل” القالب أو عدم القدرة على فتح القالب بشكل صحيح. وهذا يتطلب استخدام فولاذ خاص منخفض التشوه الحراري للقوالب التي تعمل في بيئات ذات درجات حرارة عالية.
لذلك، يعد تبريد القالب أمرًا بالغ الأهمية، وهو جانب حيوي في إنتاج معظم المنتجات المصبوبة بالحقن. التحكم المناسب في درجة حرارة القالب لا يعزز جودة المنتج فحسب، بل يمنع أيضًا تلف القالب ويضمن الإنتاج السلس.
طرق التحكم في درجة حرارة القالب
يتم تصنيف التحكم في درجة حرارة القالب في الحقن بالقولبة بشكل أساسي إلى تبريد وتسخين القالب، كما هو مفصل أدناه:
طرق تبريد القالب
هناك عدة طرق لتبريد قوالب الحقن:
تبريد الماء بدرجة حرارة الغرفة: تتضمن طريقة التبريد الأكثر شيوعاً استخدام مياه برج التبريد لتبريد القالب، مما يجعل درجة حرارة الماء قريبة من درجة الحرارة المحيطة. هذه الطريقة اقتصادية وعملية ومناسبة لمعظم عمليات القولبة بالحقن القياسية.
تبريد الماء المبرد: عندما تكون هناك حاجة لتبريد أسرع، يتم استخدام مبرد. من خلال ضبط درجة حرارة الماء بشكل عام بين 13-17 درجة مئوية، يمكن التحكم في درجة حرارة القالب بشكل أكثر دقة، مما يجعله مناسباً للسيناريوهات التي تتطلب دقة عالية وكفاءة إنتاجية.
تبريد الهواء: في بعض الحالات، إذا وصلت درجة حرارة القالب بسهولة إلى درجة حرارة التشغيل، أو إذا كان المنتج لا يتطلب تحكماً صارماً في درجة الحرارة، يمكن استخدام الهواء المحيط للتبريد. لا تتطلب هذه الطريقة توصيل دوائر مياه التبريد وأنابيب التسخين، ولكنها أقل استخداماً، وتُستخدم فقط في ظروف محددة.
طرق تسخين القالب
تُستخدم طرق متنوعة لتسخين قوالب الحقن، ولكل منها خصائصها وتطبيقاتها:
تسخين وحدة التحكم في درجة الحرارة: طريقة تسخين شائعة، باستخدام وحدات تحكم في درجة الحرارة التي توفر خيارات التسخين بالماء والتسخين بالزيت. التسخين بالماء مناسب لدرجات حرارة القالب أقل من 100 درجة مئوية، بينما يُستخدم التسخين بالزيت لدرجات حرارة أعلى من 100 درجة مئوية. بالنسبة لبعض البلاستيكات عالية الحرارة التي تتطلب درجات حرارة قالب تصل حتى 200 درجة مئوية، يصبح التسخين بالزيت مهماً بشكل خاص.
تسخين الملف الكهربائي: هذه طريقة تسخين فعالة من حيث التكلفة، لكن عيبها هو احتمال التسخين غير المتساوي، مما قد يؤثر على جودة المنتج. لذلك، قد لا تكون مناسبة للإنتاج الذي يكون فيه التسخين الموحد أمراً بالغ الأهمية.
ألواح العزل: لتحسين كفاءة التسخين وتقليل الفقد الحراري، تستخدم بعض القوالب ألواح عزل. تساعد هذه الطريقة في الحفاظ على درجات حرارة قالب مستقرة مع تقليل استهلاك الطاقة أيضاً.
التبريد والتسخين السريع للقالب
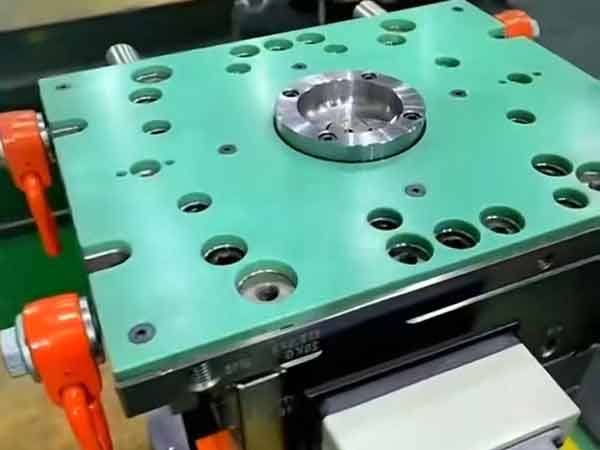
التبريد والتدفئة السريعان للقالب، المعروف أيضًا باسم “قولبة دورة الحرارة السريعة” (RHCM)، هو تقنية معالجة متخصصة لقوالب الحقن. خلال هذه العملية، يتم مسخن بسرعة إلى درجة حرارة أعلى من نقطة انصهار البلاستيك لتسهيل تدفق البلاستيك وملء القالب. بمجرد أن يملأ البلاستيك القالب، يتم انخفاض درجة الحرارة بسرعة لتسريع تبريد البلاستيك وتصلبه، وبالتالي تقصير دورة القولبة.
تقنية التبريد والتدفئة السريعان مناسبة للمنتجات عالية الدقة ذات متطلبات جودة سطح عالية, ، مثل المنتجات البلاستيكية الشفافة والعناصر ذات السطح عالي اللمعان. تتطلب هذه التقنية تحكمًا دقيقًا في درجة الحرارة ونظام تدفئة وتبريد فعال، مما يضع معايير عالية لتصميم القوالب وتصنيعها.
ومع ذلك، نظرًا لاستهلاكها الكبير للطاقة أثناء الإنتاج، فإن استخدامها محدود وعادةً ما يُحتفظ به للمناسبات الخاصة.
الخاتمة
في الختام، يعد فهم وتطبيق إعدادات درجة حرارة القالب بدقة أمرًا محوريًا في مجال الحقن بالقولبة. فهو لا يضمن سلامة وجودة المنتج النهائي فحسب، بل يؤثر أيضًا بشكل كبير على كفاءة عملية الإنتاج.
من ABS إلى PEEK، يتطلب كل مادة نهجًا دقيقًا للتحكم في درجة الحرارة. من خلال الالتزام بهذه الإرشادات والتكيف مع المتطلبات المحددة لكل بلاستيك، يمكن للمصنعين تحقيق جودة منتج فائقة، وتقليل العيوب، وتحسين أوقات الدورة. تذكر أن مفتاح النجاح في الحقن بالقولبة يكمن في الإدارة الدقيقة لدرجات حرارة القالب.
