Inhaltsübersicht
Umschalten aufVerstehen der Werkzeugtemperatur beim Spritzgießen
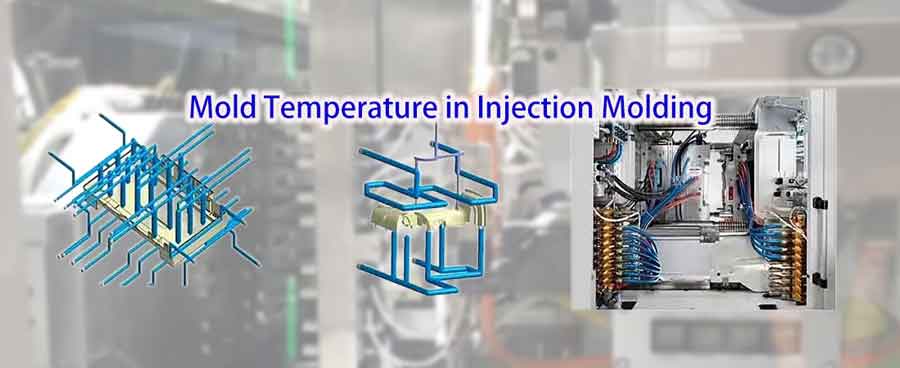
Während des Spritzgießprozesses werden die Qualität und Zykluszeit des geformten Produkts direkt durch die Werkzeugtemperatur. Da unterschiedliche Harze variieren Glasübergangs- und Formtemperaturen beeinflusst, ist die Einstellung der geeigneten Werkzeugtemperatur entscheidend. Lassen Sie uns ein umfassendes Verständnis der Werkzeugtemperaturen in der Spritzgießproduktion erlangen.
Empfohlene Formtemperaturen für gängige Kunststoffe
Die folgende Tabelle zeigt die empfohlenen Werkzeugtemperaturen für einige häufig verwendete Kunststoffe. Obwohl sie keine breite Palette von Materialien abdeckt, vermittelt sie eine allgemeine Vorstellung davon, wie die Werkzeugtemperaturen für typische Kunststoffe im Spritzgießen sein sollten.
Für bestimmte Kunststofftypen geben die Materiallieferanten in der Regel detaillierte Temperaturempfehlungen in ihren Materialdatenblättern.
Allgemeine Temperatur-Referenztabelle für das Kunststoff-Spritzgießen
| Material Name | Formtemperatur (°C) | Schmelztemperatur (°C) | Temperatur beim Spritzgießen (°C) | Zersetzungstemperatur (°C) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| PP (Polypropylen) | 40-80 | 160-175 | 190-290 | 320 |
| POM (Polyoxymethylen) | 80-105 | 165-175 | 190-230 | 280 |
| PC (Polycarbonat) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6 (Nylon 6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66 (Nylon 66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA (Acrylglas) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE (Polyethylen niedriger Dichte) | 30-45 | 110-130 | 150-230 | 300 |
| HDPE (Hochdichtes Polyethylen) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK (Polyetheretherketon) | 170-200 | 315-353 | 360-400 | 520 |
Diese Tabelle gibt einen Überblick über die verschiedenen Kunststoffe und ihre empfohlene Formtemperatur, Schmelztemperatur, Spritzgießtemperatur und Zersetzungstemperatur.
Werkzeugtemperatur bis Zykluszeit der Form
Es ist offensichtlich, dass die die Werkzeugtemperatur senken, desto kürzer ist die Zeit, die das Produkt zum Abkühlen und Erstarren benötigt, wodurch der Spritzgießzyklus verkürzt wird. Im Allgemeinen dauert die Kühlphase des Spritzgießens dauert typischerweise etwa 20-70 Sekunden, und nimmt den größten Anteil am gesamten Zyklus ein. Folglich spielt die Verkürzung der Kühlzeit eine Schlüsselrolle bei der Steigerung der Produktivität und der Senkung der Kosten.
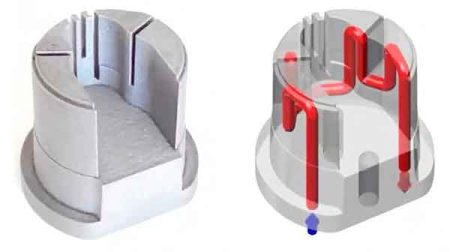
Darüber hinaus Gleichmäßigkeit der Werkzeugtemperatur, die eine gleichmäßige Kühlgeschwindigkeit im gesamten Produkt gewährleistet, ist ebenso wichtig. Dies erfordert einen gut ausgelegten Kühlwasserkreislauf und manchmal sogar konturnahe Kühltechniken um Gleichmäßigkeit zu erreichen.
Formtemperatur zu inneren Spannungen
Es besteht eine enge Beziehung zwischen der Werkzeugtemperatur und innere Spannungen in spritzgegossenen Produkten, die sich hauptsächlich in folgenden Aspekten manifestiert:
Bildung von inneren Spannungen
Innere Spannungen entstehen hauptsächlich durch uneinheitliche thermische Schrumpfung Raten in verschiedenen Teilen des Kunststoffprodukts während des Abkühlprozesses. Diese ungleichmäßige Schrumpfung erzeugt Spannung und Druck innerhalb des Materials, was zu inneren Spannungen führt.
Formtemperatur und Abkühlgeschwindigkeit
A höhere Werkzeugtemperatur verlangsamt die Abkühlgeschwindigkeit der Schmelze im Werkzeug. Diese langsamere Abkühlung ist vorteilhaft bei der Reduzierung innerer Spannungen , die durch schnelle und ungleichmäßige Abkühlung verursacht werden. Sie gibt dem Material mehr Zeit, sich gleichmäßig zusammenzuziehen, wodurch die innere Spannung verringert wird.
Gleichmäßigkeit der Temperatur
Eine gleichmäßige Formtemperatur trägt dazu bei, dass das gesamte Produkt gleichmäßig abgekühlt wird, was wiederum die Entstehung von inneren Spannungen verringert. Wenn einige Bereiche der Form kälter oder heißer sind als andere, führt dies zu einer ungleichmäßigen Materialschrumpfung und erhöht die inneren Spannungen.
Materialeigenschaften
Verschiedene Kunststoffe reagieren unterschiedlich auf die Werkzeugtemperatur. Kristalline und amorphe Kunststoffe verhalten sich beim Abkühlen und Erstarren unterschiedlich, so dass auch die Bildung von Eigenspannungen von der Werkzeugtemperatur unterschiedlich beeinflusst wird.
Folgen der inneren Spannungen
Eigenspannungen können zur Instabilität der Produktabmessungen, zu Rissen, Verformungen oder einer Verschlechterung der Leistung bei der nachfolgenden Verarbeitung führen. Daher ist die Minimierung der Eigenspannungen durch eine angemessene Steuerung der Werkzeugtemperatur von entscheidender Bedeutung.
Formtemperatur zu Produktabmessungen
Die Auswirkungen der Werkzeugtemperatur auf die Abmessungen spritzgegossener Produkte zeigen sich auf verschiedene Weise:
Hohe Formtemperatur
Wenn die Werkzeugtemperatur hoch ist, ist auch die Temperatur des Kunststoffprodukts nach dem Auswerfen hoch. Dies führt zu einem erhöhte Schrumpfungsrate während der Abkühlung, was die Abnahme der Produktabmessungen. Um diese Schrumpfung auszugleichen, ist es möglich, die Produktgröße durch Verlängerung der Nachdruckzeit und Erhöhung des Nachdrucks zu vergrößern.
Senkung der Formtemperatur
Um die Größe und Stabilität des Produkts zu erhöhen, ist eine Senkung der Formtemperatur eine wirksame Methode. Eine niedrigere Temperatur kann die Schrumpfungsrate des Produkts verringern und dazu beitragen, die Konsistenz der Abmessungen zu erhalten.
Temperaturgleichmäßigkeit in der Form
Wenn die Temperatur in verschiedenen Teilen der Form variiert, führt dies zu ungleichmäßigen Abkühlungsgeschwindigkeiten und folglich zu unterschiedlichen Schwindungsraten. Dies beeinträchtigt nicht nur die Präzision der Abmessungen, sondern kann auch zu inneren Spannungen und Verformungen des Produkts führen.
Zusammenfassend lässt sich sagen, dass die richtige Steuerung der Werkzeugtemperatur der Schlüssel zur Gewährleistung der Maßhaltigkeit und Qualität von Spritzgussprodukten ist. Die Anpassung der Werkzeugtemperatur steuert effektiv die Schwindungsrate und die Maßhaltigkeit des Produkts und gewährleistet so die Produktqualität.
Empfohlene Formtemperatur für teilkristalline Kunststoffe
Bei teilkristallinen Kunststoffen ist die Wahl der richtigen Werkzeugtemperatur entscheidend:
Probleme mit niedrigen Schimmelpilztemperaturen
Wenn solche Kunststoffe bei niedrigeren Werkzeugtemperaturen gespritzt werden, ist ihre molekulare Ausrichtung eingeschränkt, was eine weitere Kristallisation verhindert. Auf diese Weise geformte Produkte neigen dazu, sich neu auszurichten und zu kristallisieren, wenn sie während des Gebrauchs oder der Weiterverarbeitung hohen Temperaturen ausgesetzt werden, was zu einer Verformung weit unterhalb ihrer Wärmeformbeständigkeitstemperatur (HDT) führt.
Empfohlene Praxis
Es wird empfohlen, diese Kunststoffe bei Werkzeugtemperaturen nahe ihrer Kristallisationstemperatur zu produzieren. Dadurch wird sichergestellt, dass die Produkte während der Spritzgießphase vollständig kristallisieren, wodurch Nachkristallisation und Schrumpfung vermieden werden, die in Hochtemperaturumgebungen auftreten könnten.
Zusammenfassend lässt sich sagen, dass die Wahl der richtigen Werkzeugtemperatur für teilkristalline Kunststoffe entscheidend ist. Sie verbessert die Qualität und Stabilität der Produkte und verhindert Verformungen und Qualitätseinbußen bei hohen Temperaturen.
Probleme mit übermäßiger Schimmelpilztemperatur
Wenn die Temperatur der Form zu hoch ist, können mehrere Probleme auftreten:
Übermäßiger Durchfluss, der zu einem Blitz führt
Hohe Formtemperaturen erhöhen die Fließfähigkeit der Kunststoffschmelze, was zur Bildung von Grat führt. Als Gussgrat bezeichnet man die überschüssige dünne Kunststoffschicht, die über die Ränder der Form hinausläuft.
Schwierigkeiten beim Auswurf und bei der Verformung
Eine zu hohe Formtemperatur kann die Formung und den Auswurf des Produkts aus der Form erschweren. Wird das Produkt bei einer Temperatur ausgeworfen, die höher ist als seine Wärmeformbeständigkeit, kann es sich verformen und die Qualität beeinträchtigen.
Probleme mit dem Werkstoff Formstahl
Bei hohen Temperaturen können bestimmte Werkzeugstähle eine übermäßige thermische Verformung erfahren, was zum “Blockieren” des Werkzeugs oder zur Unfähigkeit, das Werkzeug ordnungsgemäß zu öffnen, führen kann. Dies erfordert die Verwendung spezieller Stähle mit geringer thermischer Verformung für Werkzeuge, die in Hochtemperaturumgebungen betrieben werden.
Daher ist die Kühlung der Form von entscheidender Bedeutung, ein wichtiger Aspekt bei der Herstellung der meisten Spritzgussprodukte. Eine ordnungsgemäße Steuerung der Werkzeugtemperatur verbessert nicht nur die Produktqualität, sondern verhindert auch Werkzeugschäden und gewährleistet eine reibungslose Produktion.
Methoden zur Kontrolle der Formtemperatur
Die Werkzeugtemperierung beim Spritzgießen wird in erster Linie in die Bereiche Kühlen und Heizen des Werkzeugs unterteilt und wie folgt beschrieben:
Methoden zur Kühlung von Formen
Es gibt verschiedene Methoden zur Kühlung von Spritzgießwerkzeugen:
Warmwasser-Kühlung bei Raumtemperatur: Die gebräuchlichste Kühlmethode besteht darin, Kühlturmwasser zur Kühlung des Werkzeugs zu verwenden, wodurch die Wassertemperatur nahe an die Umgebungstemperatur gebracht wird. Diese Methode ist wirtschaftlich, praktisch und für die meisten Standard-Spritzgießvorgänge geeignet.
Kaltwasserkühlung: Wenn eine schnellere Kühlung erforderlich ist, wird ein Kühler verwendet. Durch Einstellung der Wassertemperatur allgemein zwischen 13-17°C kann die Werkzeugtemperatur präziser gesteuert werden, geeignet für Szenarien, in denen hohe Präzision und Produktionseffizienz erforderlich sind.
Luftkühlung: In einigen Fällen, wenn die Werkzeugtemperatur leicht die Arbeitstemperatur erreicht oder wenn das Produkt keine strenge Temperaturkontrolle erfordert, kann Umgebungsluft zur Kühlung verwendet werden. Diese Methode erfordert keine Anbindung von Kühlwasserkreisläufen und Heizrohren, wird jedoch weniger häufig angewendet und nur unter bestimmten Bedingungen eingesetzt.
Methoden der Schimmelpilzerwärmung
Zum Beheizen von Spritzgießwerkzeugen werden verschiedene Verfahren eingesetzt, die jeweils ihre eigenen Merkmale und Anwendungen haben:
Temperiergerät-Heizung: Eine übliche Heizm methode, bei der Temperaturregler verwendet werden, die Optionen für Wasser- und Ölheizung bieten. Wasserheizung ist für Werkzeugtemperaturen unter 100°C geeignet, während Ölheizung für Temperaturen über 100°C verwendet wird. Für einige Hochtemperaturkunststoffe, die Werkzeugtemperaturen bis zu 200°C erfordern, wird die Ölheizung besonders wichtig.
Elektrische Heizspule: Dies ist eine kostengünstige Heizm methode, aber ihr Nachteil ist eine mögliche ungleichmäßige Erwärmung, die die Produktqualität beeinträchtigen kann. Daher ist sie möglicherweise nicht für Produktionen geeignet, bei denen eine gleichmäßige Erwärmung entscheidend ist.
Isolierplatten: Um die Heizeffizienz zu verbessern und den Wärmeverlust zu reduzieren, verwenden einige Werkzeuge Isolierplatten. Diese Methode hilft, stabile Werkzeugtemperaturen aufrechtzuerhalten, während gleichzeitig der Energieverbrauch gesenkt wird.
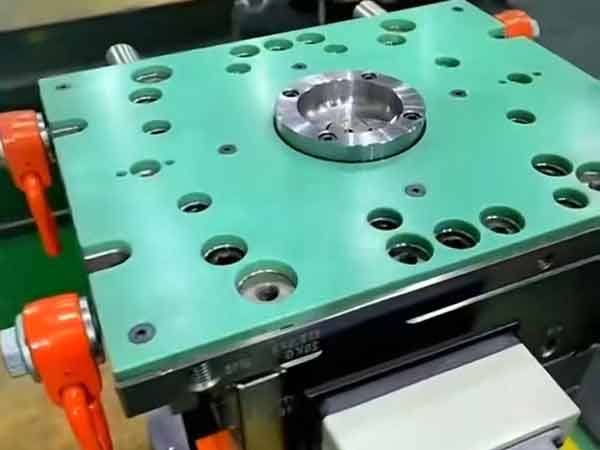
Schnelle Abkühlung und Erwärmung der Form
Formen mit schneller Kühlung und Erwärmung, auch bekannt als “Rapid Heat Cycle Molding” (RHCM), ist eine spezielle Behandlungstechnik für Spritzgießformen. Während dieses Prozesses wird die Form schnell erhitzt auf eine Temperatur oberhalb des Schmelzpunkts des Kunststoffs gebracht, um das Fließen des Kunststoffs zu erleichtern und die Form zu füllen. Sobald der Kunststoff die Form füllt, wird die Temperatur wird schnell gesenkt abgekühlt, um die Abkühlung und Erstarrung des Kunststoffs zu beschleunigen und dadurch den Formzyklus zu verkürzen.
Die Technologie der schnellen Kühlung und Erwärmung eignet sich für hochpräzise Produkte mit hohe Anforderungen an die Oberflächenqualität, wie transparente Kunststoffprodukte und Artikel mit hochglänzender Oberfläche. Diese Technik erfordert eine präzise Temperaturregelung und ein effizientes Heiz- und Kühlsystem, was hohe Anforderungen an die Formkonstruktion und -fertigung stellt.
Aufgrund des hohen Energieverbrauchs bei der Herstellung ist seine Verwendung jedoch begrenzt und in der Regel besonderen Anlässen vorbehalten.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass das Verständnis und die genaue Anwendung von Werkzeugtemperatureinstellungen im Bereich des Spritzgießens von zentraler Bedeutung sind. Sie gewährleisten nicht nur die Integrität und Qualität des Endprodukts, sondern haben auch einen erheblichen Einfluss auf die Effizienz des Produktionsprozesses.
Von ABS bis PEEK, jedes Material erfordert einen differenzierten Ansatz für die Temperaturkontrolle. Durch die Einhaltung dieser Richtlinien und die Anpassung an die spezifischen Anforderungen des jeweiligen Kunststoffs können Hersteller eine hervorragende Produktqualität erzielen, Fehler minimieren und die Zykluszeiten optimieren. Denken Sie daran: Der Schlüssel zum erfolgreichen Spritzgießen liegt in der sorgfältigen Steuerung der Werkzeugtemperaturen.