فهرست مطالب
تغییر وضعیتدرک دمای قالب در تزریق پلاستیک
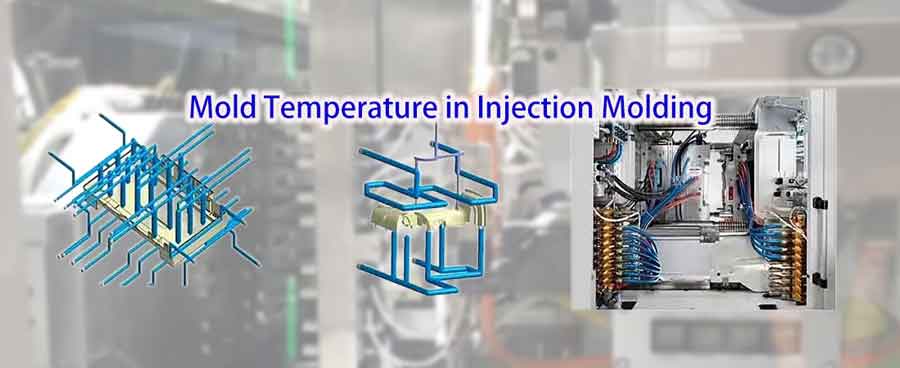
در طول فرآیند قالبگیری تزریقی، کیفیت و زمان چرخه محصول قالبگیری شده مستقیماً تحت تأثیر دمای قالب. از آنجا که رزینهای مختلف دارای ویژگیهای متفاوتی هستند دمای انتقال شیشهای و دمای قالبگیری, قرار میگیرند، تنظیم دمای مناسب قالب بسیار حیاتی است. بیایید به درک جامع دماهای قالب در تولید قالبگیری تزریقی بپردازیم.
دمای قالب توصیهشده برای پلاستیکهای رایج
جدول زیر دمای توصیه شده قالب برای چندین پلاستیک رایج را نشان میدهد. اگرچه طیف گستردهای از مواد را پوشش نمیدهد، اما ایده کلی از دمای قالب برای پلاستیکهای معمولی در قالبگیری تزریقی ارائه میدهد.
برای انواع خاص پلاستیکها، تأمینکنندگان مواد معمولاً توصیههای دمایی دقیق را در برگههای مشخصات مواد خود ارائه میدهند.
جدول مرجع دمای تزریق پلاستیکهای رایج
| نام ماده | دمای قالب (°C) | دمای ذوب (°C) | دمای قالبگیری تزریقی (°C) | دمای تجزیه (°C) |
|---|---|---|---|---|
| ABS | 50-80 | 170-190 | 200-240 | 280 |
| PP (پلیپروپیلن) | 40-80 | 160-175 | 190-290 | 320 |
| POM (پلیاکسیمتیلن) | 80-105 | 165-175 | 190-230 | 280 |
| PC (پلیکربنات) | 80-120 | 225-250 | 270-320 | 360 |
| PBT | 60-80 | 225-235 | 220-270 | 280 |
| PA6 (نایلون 6) | 80-120 | 215-221 | 260-300 | 320 |
| PA66 (نایلون 66) | 80-120 | 260-265 | 270-310 | 360 |
| PMMA (آکریلیک) | 50-70 | 160-180 | 220-250 | 270 |
| LDPE (پلیاتیلن با چگالی کم) | 30-45 | 110-130 | 150-230 | 300 |
| HDPE (پلیاتیلن با چگالی بالا) | 50-80 | 125-137 | 160-280 | 300 |
| PEEK (پلیاتر اتر کتون) | 170-200 | 315-353 | 360-400 | 520 |
این جدول مروری بر پلاستیکهای مختلف به همراه دمای قالب توصیهشده، دمای ذوب، دمای قالبگیری تزریقی و دمای تجزیه آنها ارائه میدهد.
دمای قالب به زمان چرخه قالب
واضح است که دمای قالب را کاهش دهید, ، زمان مورد نیاز برای خنک شدن و جامد شدن محصول کوتاهتر است، در نتیجه چرخه قالبگیری تزریقی کاهش مییابد. به طور کلی، مرحله خنکسازی قالبگیری تزریقی معمولاً حدود ۲۰ تا ۷۰ ثانیه طول میکشد, ، بزرگترین سهم را از کل چرخه به خود اختصاص میدهد. در نتیجه، کاهش زمان خنکسازی نقش کلیدی در افزایش بهرهوری و کاهش هزینهها دارد.
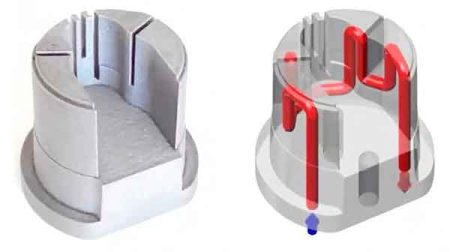
علاوه بر این، یکنواختی دمای قالب, ، تضمین سرعت خنکسازی یکنواخت در سراسر محصول، به همان اندازه مهم است. این امر نیازمند یک مدار آب خنککننده به خوبی طراحی شده و گاهی حتی تکنیکهای خنککاری همشکل برای دستیابی به یکنواختی.
دمای قالب به تنشهای داخلی
رابطه نزدیکی بین دمای قالب و تنشهای داخلی در محصولات قالبگیری تزریقی وجود دارد که عمدتاً در جنبههای زیر نمایان میشود:
تشکیل تنشهای داخلی
تنشهای داخلی عمدتاً به دلیل انقباض حرارتی ناهمگون نرخها در بخشهای مختلف محصول پلاستیکی در طول فرآیند خنکسازی. این انقباض ناهموار تنش و فشار درون ماده ایجاد میکند و منجر به تنشهای داخلی میشود.
دمای قالب و نرخ خنکسازی
A دمای بالاتر قالب سرعت خنکسازی مذاب در قالب را کاهش میدهد. این خنکسازی کندتر در کاهش تنشهای داخلی ناشی از خنکسازی سریع و ناهموار مفید است. به ماده زمان بیشتری برای انقباض یکنواخت میدهد و در نتیجه تنش داخلی را کاهش میدهد.
یکنواختی دما
دمای یکنواخت قالب به دستیابی به خنکسازی یکنواخت در سراسر محصول کمک میکند و در نتیجه تولید تنشهای داخلی را کاهش میدهد. اگر برخی مناطق قالب سردتر یا گرمتر از مناطق دیگر باشند، منجر به انقباض ناهموار مواد و افزایش تنشهای داخلی میشود.
ویژگیهای ماده
مواد پلاستیکی مختلف واکنش متفاوتی به دمای قالب نشان میدهند. پلاستیکهای کریستالی و بیشکل در طول خنکسازی و انجماد رفتار متفاوتی دارند، بنابراین تشکیل تنشهای داخلی نیز به طور متفاوتی تحت تأثیر دمای قالب قرار میگیرد.
پیامدهای تنشهای داخلی
تنشهای داخلی میتوانند منجر به ناپایداری در ابعاد محصول، ترکخوردگی، تغییر شکل یا افت عملکرد در فرآیندهای بعدی شوند. بنابراین، به حداقل رساندن تنشهای داخلی از طریق کنترل مناسب دمای قالب بسیار مهم است.
دمای قالب به ابعاد محصول
تأثیر دمای قالب بر ابعاد محصولات قالبگیری تزریقی به چندین شکل ظاهر میشود:
دمای قالب بالا
وقتی دمای قالب بالا باشد، دمای محصول پلاستیکی پس از خروج نیز بالا است. این منجر به نرخ انقباض افزایشیافته در طول خنکسازی, ، باعث ابعاد محصول کاهش یابد. میشود. برای جبران این انقباض، میتوان اندازه محصول را با افزایش زمان نگهداری و افزایش فشار نگهداری افزایش داد.
کاهش دمای قالب
برای افزایش اندازه و پایداری محصول، کاهش دمای قالب یک روش مؤثر است. دمای پایینتر میتواند میزان انقباض محصول را کاهش دهد و به حفظ یکنواختی ابعاد کمک کند.
یکنواختی دما در قالب
اگر دما در بخشهای مختلف قالب متفاوت باشد، منجر به سرعتهای خنکسازی ناهموار و در نتیجه میزان انقباض متفاوت میشود. این نه تنها بر دقت ابعاد تأثیر میگذارد، بلکه میتواند باعث تنش داخلی و تابخوردگی محصول شود.
در نتیجه، کنترل مناسب دمای قالب کلید اطمینان از دقت ابعادی و کیفیت محصولات قالبگیری تزریقی است. تنظیم دمای قالب به طور مؤثری میزان انقباض و پایداری ابعادی محصول را کنترل میکند و کیفیت محصول را تضمین مینماید.
دمای قالب توصیهشده برای پلاستیکهای نیمهکریستالی
انتخاب دمای قالب صحیح برای پلاستیکهای نیمهکریستالی بسیار مهم است:
مشکلات دمای پایین قالب
وقتی چنین پلاستیکهایی در دمای قالب پایینتر تزریق میشوند، تراز مولکولی آنها محدود میشود و از کریستالیزاسیون بیشتر جلوگیری میکند. محصولات قالبگیری شده به این روش مستعد بازتراز و کریستالیزاسیون مجدد در هنگام مواجهه با دمای بالا در حین استفاده یا پردازش ثانویه هستند که منجر به تغییر شکل در دمایی بسیار پایینتر از دمای انحراف حرارتی (HDT) آنها میشود.
روش توصیهشده
توصیه میشود این پلاستیکها در دمای قالب نزدیک به دمای تبلورشان تولید شوند. این کار تضمین میکند که محصولات در مرحله قالبگیری تزریقی به طور کامل متبلور شوند و در نتیجه از تبلور مجدد و انقباضی که ممکن است در محیطهای با دمای بالا رخ دهد، جلوگیری شود.
به طور خلاصه، انتخاب دمای قالب مناسب برای پلاستیکهای نیمهکریستالی حیاتی است. این کار کیفیت و پایداری محصولات را افزایش میدهد و از تغییر شکل و افت کیفیت در شرایط دمای بالا جلوگیری میکند.
مشکلات دمای بیش از حد قالب
وقتی دمای قالب بیش از حد بالا باشد، چندین مشکل میتواند ایجاد شود:
جریان بیش از حد منجر به فلش
دمای بالای قالب جریانپذیری مذاب پلاستیک را افزایش میدهد و منجر به تشکیل فلاش میشود. فلاش لایه نازک اضافی پلاستیک است که از لبههای قالب بیرون میریزد.
مشکل در خارجسازی و تغییر شکل
دمای بیش از حد بالای قالب میتواند شکلگیری و خروج محصول از قالب را دشوار کند. اگر محصول در دمایی بالاتر از دمای انحراف حرارتی خود خارج شود، میتواند تغییر شکل دهد و بر کیفیت تأثیر بگذارد.
مشکلات مواد فولاد قالب
در دماهای بالا، برخی فولادهای قالب ممکن است دچار تغییر شکل حرارتی بیش از حد شوند که منجر به “قفل شدن” قالب یا ناتوانی در باز کردن صحیح قالب میشود. این امر استفاده از فولادهای خاص با تغییر شکل حرارتی کم را برای قالبهایی که در محیطهای با دمای بالا کار میکنند، ضروری میسازد.
بنابراین، خنکسازی قالب حیاتی است و جنبهای اساسی در تولید اکثر محصولات تزریق پلاستیک محسوب میشود. کنترل صحیح دمای قالب نه تنها کیفیت محصول را بهبود میبخشد، بلکه از آسیب به قالب جلوگیری کرده و تولید روان را تضمین میکند.
روشهای کنترل دمای قالب
کنترل دمای قالب در تزریق پلاستیک عمدتاً به دو دسته خنکسازی و گرمسازی قالب تقسیم میشود که به شرح زیر است:
روشهای خنکسازی قالب
روشهای مختلفی برای خنکسازی قالبهای تزریق پلاستیک وجود دارد:
خنکسازی با آب در دمای اتاق: رایجترین روش خنکسازی شامل استفاده از آب برج خنککننده برای خنک کردن قالب است که دمای آب را نزدیک به دمای محیط میرساند. این روش اقتصادی، عملی و برای بیشتر عملیات استاندارد قالبگیری تزریقی مناسب است.
خنککاری با آب سرد: وقتی خنکسازی سریعتر مورد نیاز باشد، از یک چیلر استفاده میشود. با تنظیم دمای آب به طور کلی بین ۱۳-۱۷ درجه سانتیگراد، دمای قالب میتواند دقیقتر کنترل شود، مناسب برای سناریوهایی که دقت بالا و بهرهوری تولید مورد نیاز است.
خنککاری با هوا: در برخی موارد، اگر دمای قالب به راحتی به دمای کار برسد، یا اگر محصول نیاز به کنترل دمای دقیق نداشته باشد، میتوان از هوای محیط برای خنکسازی استفاده کرد. این روش نیازی به اتصال مدارهای آب خنککننده و لولههای گرمایشی ندارد، اما کمتر رایج است و فقط در شرایط خاص استفاده میشود.
روشهای گرمایش قالب
روشهای گوناگونی برای گرمسازی قالبهای تزریق پلاستیک استفاده میشود که هر کدام ویژگیها و کاربردهای خاص خود را دارند:
گرمایش با کنترلکننده دما: یک روش رایج گرمایش، استفاده از کنترلکنندههای دما است که گزینههای گرمایش آب و گرمایش روغن را ارائه میدهند. گرمایش آب برای دمای قالب زیر ۱۰۰ درجه سانتیگراد مناسب است، در حالی که گرمایش روغن برای دماهای بالای ۱۰۰ درجه سانتیگراد استفاده میشود. برای برخی پلاستیکهای با دمای بالا که نیاز به دمای قالب حتی تا ۲۰۰ درجه سانتیگراد دارند، گرمایش روغن به ویژه مهم میشود.
گرمایش با کویل الکتریکی: این یک روش گرمایش مقرونبهصرفه است، اما عیب آن گرمایش ناهموار بالقوه است که میتواند بر کیفیت محصول تأثیر بگذارد. بنابراین، ممکن است برای تولیداتی که گرمایش یکنواخت در آنها حیاتی است، مناسب نباشد.
صفحات عایق: برای بهبود کارایی گرمایش و کاهش اتلاف حرارتی، برخی قالبها از صفحات عایق استفاده میکنند. این روش به حفظ دمای پایدار قالب کمک میکند و همچنین مصرف انرژی را کاهش میدهد.
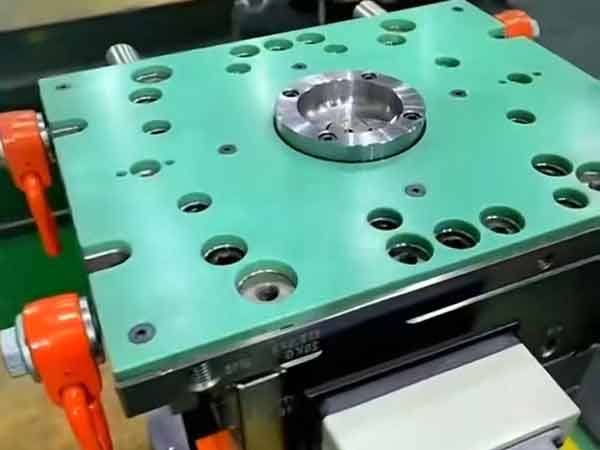
خنکسازی و گرمایش سریع قالب
قالبگیری با سرمایش و گرمایش سریع، که به عنوان “قالبگیری با چرخه حرارتی سریع” (RHCM) نیز شناخته میشود، یک تکنیک تخصصی برای قالبهای قالبگیری تزریقی است. در طول این فرآیند، قالب سریع گرم شده تا دمایی بالاتر از نقطه ذوب پلاستیک گرم میشود تا جریان پلاستیک تسهیل شده و قالب پر شود. زمانی که پلاستیک قالب را پر کرد، دما به سرعت کاهش مییابد برای تسریع سرمایش و انجماد پلاستیک، و در نتیجه کوتاه شدن چرخه قالبگیری، سرد میشود.
فناوری سرمایش و گرمایش سریع برای محصولات با دقت بالا با الزامات کیفیت سطح بالا, مناسب است، مانند محصولات پلاستیکی شفاف و اقلام با سطح براق بالا. این تکنیک نیازمند کنترل دقیق دما و یک سیستم گرمایش و سرمایش کارآمد است که استانداردهای بالایی را برای طراحی و ساخت قالب تعیین میکند.
با این حال، به دلیل مصرف انرژی قابل توجه آن در طول تولید، کاربرد آن محدود است و معمولاً برای موارد خاص در نظر گرفته میشود.
نتیجهگیری
در نتیجه، درک و اعمال دقیق تنظیمات دمای قالب در حوزه تزریق پلاستیک از اهمیت کلیدی برخوردار است. این امر نه تنها یکپارچگی و کیفیت محصول نهایی را تضمین میکند، بلکه تأثیر قابل توجهی بر کارایی فرآیند تولید دارد.
از ABS تا PEEK، هر ماده نیازمند رویکردی ظریف در کنترل دما است. با رعایت این دستورالعملها و تطبیق با الزامات خاص هر پلاستیک، تولیدکنندگان میتوانند به کیفیت برتر محصول دست یابند، عیوب را به حداقل برسانند و زمان چرخه تولید را بهینه کنند. به یاد داشته باشید، کلید موفقیت در تزریق پلاستیک، مدیریت دقیق دمای قالب است.