


Inhoudsopgave
SchakelWaarom uitgloeien van kunststof nodig is voor sommige spuitgietonderdelen
Het doel van het annealen van kunststof is om enkele problemen aan te pakken die optreden tijdens het spuitgieten van kunststofproducten. Tijdens het spuitgietproces van kunststof, interne spanningen ontwikkelen zich vaak inwendige spanningen in het product als gevolg van factoren zoals temperatuur en druk. Als deze inwendige spanningen te groot worden, kunnen ze leiden tot kwaliteitsproblemen zoals onstabiele afmetingen, kromtrekken, vervorming of zelfs scheuren in het eindproduct. Net zoals staal geannealed moet worden, kunnen kunststofproducten ook verbeterd worden door middel van het annealen.
Annealing omvat voornamelijk het verwarmen van het kunststofproduct tot een specifieke temperatuur en het vervolgens laten langzaam afkoelen onder gecontroleerde omstandigheden. Dit proces maakt het mogelijk om de moleculen in het plastic om te herschikken, waardoor inwendige spanningen worden verminderd of geëlimineerd en de dimensionale stabiliteit en algehele kwaliteit van het product worden verbeterd.
Naast gloeien, omvat de nabewerking van kunststofproducten vochtconditionering. Vochtconditionering omvat het verhogen van de luchtvochtigheid van het kunststofmateriaal, wat de taaiheid van het materiaal kan verbeteren, vooral belangrijk voor PA (polyamide) materialen. Door het vochtgehalte van het materiaal aan te passen, kunnen de mechanische eigenschappen worden verbeterd, waardoor het eindproduct duurzamer en stabieler in gebruik wordt.
Samengevat zijn uitgloeien en vochtconditionering cruciale stappen in de kunststofverwerking. Ze helpen de prestaties en kwaliteit van de producten te verbeteren, waardoor de stabiliteit en duurzaamheid van kunststofproducten in dagelijks gebruik worden gewaarborgd.
Oorzaken van interne spanning in spuitgietproducten
Interne spanning in spuitgegoten producten kunnen voortkomen uit verschillende factoren:
- Ongelijke koeling van kunststofonderdelen in de matrijs.
- Ongelijke plasticisatie.
- Inconsistente kristallisatie en oriëntatie van de kunststofmoleculen binnen het kunststofonderdeel.
- Het gebruik van metalen inzetstukken, wat een aanzienlijk verschil in temperatuur en koelsnelheid nabij het inzetstuk veroorzaakt in vergelijking met aangrenzende gebieden.
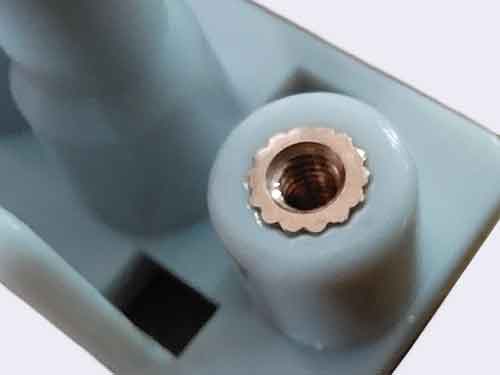
Deze factoren leiden tot inconsistente krimp op verschillende delen van het kunststofstuk, wat onvermijdelijk leidt tot inwendige spanning. De aanwezigheid van inwendige spanning veroorzaakt vaak vervorming of scheuren in de kunststofstukken tijdens hun gebruik. Daarom is het cruciaal om manieren te vinden om deze spanningen te elimineren.
Afhankelijk van de eigenschappen van het kunststof en de eisen voor het gebruik, kunnen de onderdelen uitgloeien en vochtconditionering ondergaan. Deze processen zijn op maat gemaakt om interne spanningen te verminderen en de algehele kwaliteit en duurzaamheid van de kunststofproducten te verbeteren.
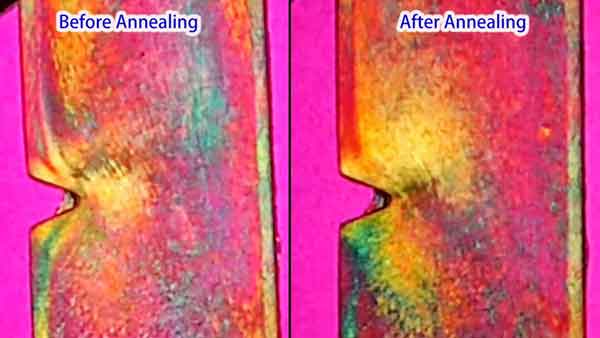
Opmerking: Uit de afbeelding kan worden opgemerkt dat het spanningsgebied onder de V-inkeping is verdwenen na de warmtebehandeling.
Stappen van kunststofuitgloeien
Uitgloeien van kunststof is een thermisch proces dat is ontworpen om interne spanningen in kunststofonderdelen te verminderen, die kunnen ontstaan door ongelijke afkoeling of tijdens het productieproces. Het uitgloeiproces omvat doorgaans de volgende stappen:
Verwarmen: De methode bestaat eruit de kunststofdelen in een oven of een vloeibaar medium (zoals heet water, hete minerale olie, glycerine, ethyleenglycol of vloeibare paraffine) bij een specifieke temperatuur gedurende een bepaalde periode te plaatsen, gevolgd door langzame afkoeling. De annealingtemperatuur wordt over het algemeen 10-20°C hoger geregeld dan de gebruikstemperatuur van het onderdeel of 10-20°C lager dan de warmtevervormingstemperatuur van de kunststof. De temperatuur mag niet te hoog zijn om kromtrekken en vervorming van het onderdeel te voorkomen, noch te laag, omdat dan het beoogde nabehandelingseffect niet wordt bereikt. De duur van het annealen hangt af van het type kunststof, de temperatuur van het verwarmingsmedium, de vorm en wanddikte van het onderdeel en de precisie-eisen van het onderdeel.
Temperatuur handhaven: De onderdelen worden gedurende een bepaalde periode op deze temperatuur gehouden om de inwendige spanningen te laten herverdelen. De duur hangt af van het type kunststof en de dikte van het onderdeel.
Langzaam afkoelen: Na voltooiing van het annealingproces is het essentieel om de onderdelen langzaam af te koelen om de vorming van nieuwe spanningen te voorkomen. Dit wordt meestal bereikt door de onderdelen natuurlijk in de oven te laten afkoelen, waarbij ze geleidelijk op kamertemperatuur komen nadat de warmtebron is uitgeschakeld.
Elk type kunststofmateriaal heeft zijn specifieke uitgloeitemperatuur en -duur. Materialen zoals ABS, polycarbonaat en nylon hebben bijvoorbeeld elk verschillende uitgloeieisen. Daarom moet het uitgloeiproces worden aangepast volgens het specifieke type kunststof dat wordt gebruikt. Een goede uitgloeibehandeling kan de dimensionale stabiliteit van kunststofproducten aanzienlijk verbeteren en de kans op scheuren verminderen.
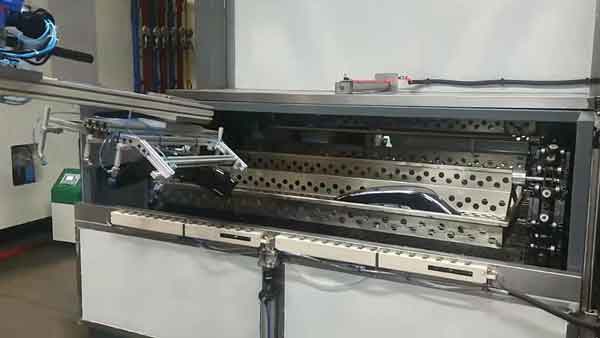
Opmerking: Hier wordt het warmtebehandelingsproces voor de koplampafdekking van een auto weergegeven. Het productmateriaal is PC (polycarbonaat) en de behandeling wordt uitgevoerd bij een temperatuur van 130°C gedurende 3 uur.
Resultaten van uitgloeibehandeling
Het annealingproces levert significante resultaten op bij de behandeling van kunststofdelen. Ten eerste elimineert interne spanningen en stabiliseert afmetingen. Dit aspect is cruciaal voor het behouden van de vorm- en maatconsistentie van kunststofproducten.
Voor kristallijne kunststoffen, annealing kan ook de kristalliniteitsgraad en stabiliseert de kristallijne structuur. Deze verbetering verhoogt doorgaans de elasticiteitsmodulus en hardheid van het materiaal. Het is echter belangrijk op te merken dat dit proces kan de breukrek verminderen.
Het is vermeldenswaard dat niet alle kunststofdelen noodzakelijkerwijs een nabehandeling vereisen. Polyoxymethyleen (POM) en gechloreerde polyether-kunststoffen kunnen bijvoorbeeld, ondanks dat ze inwendige spanningen hebben, deze spanningen geleidelijk vanzelf elimineren. Dit komt door de hoge flexibiliteit van de polymeren en hun lagere glasovergangstemperatuur. Daarom kan in gevallen waarin de eisen voor kunststofdelen niet streng zijn, een nabehandeling overbodig zijn. Deze flexibiliteit in het nabehandelingsproces maakt een meer op maat gemaakte aanpak mogelijk, afhankelijk van de specifieke behoeften en kenmerken van het betreffende kunststofmateriaal.
Uitgloeiprocessen voor gangbare kunststoffen
De volgende informatie geeft aanbevolen uitgloeitemperaturen en -media voor enkele veelvoorkomende soorten kunststoffen. Deze snelle referentiegids helpt om de uitgloeiprocessen te begrijpen die specifiek zijn voor verschillende kunststofmaterialen.
| Kunststoftype | Medium | Uitgloeitemperatuur (°C) |
|---|---|---|
| ABS | Water of Lucht | 60~75 |
| PS | Water of Lucht | 60~70 |
| PMMA | Lucht | 75 |
| POM | Olie of Lucht | 160 |
| PP | Lucht | 150 |
| HDPE | Water | 100 |
| PC | Olie of Lucht | 120~130 |
| PET | Stikstofgevulde oven | 130~150 |
| PBT | Chloorgasgevulde oven | 130~150 |
| PA6 | Water of Olie | 100-130 |
| PA66 | Water/kaliumacetaat (1/1,25) 3~6 | 100 |
Deze tabel dient als algemene richtlijn. Het is belangrijk op te merken dat de exacte annealtemperatuur en het medium kunnen variëren afhankelijk van de specifieke kunststofsoort en de gewenste eigenschappen van het eindproduct. Aanpassingen kunnen nodig zijn op basis van de dikte, grootte en complexiteit van het kunststofonderdeel.
Conclusie
Samenvattend is warmtebehandeling geen gangbaar proces voor spuitgegoten producten. Meestal laat men producten op natuurlijke wijze verouderen om spanning af te laten nemen. Bovendien bestaan er naast annealen nu methoden om inwendige spanningen af te laten nemen door middel van ultrasone behandeling en de toepassing van hoge druk. Het begrijpen van het proces van kunststofannealen biedt echter een vollediger inzicht in de productie van spuitgegoten onderdelen, waardoor het in noodzakelijke situaties kan worden toegepast.