


Inhaltsübersicht
Umschalten aufWarum das Kunststoffglühen für einige Spritzgussteile erforderlich ist
Der Zweck des Temperns von Kunststoff besteht darin, einige der Probleme zu beheben, die beim Spritzgießen von Kunststoffprodukten auftreten. Beim Kunststoffspritzguss, innere Spannungen entwickeln sich häufig innere Spannungen im Produkt aufgrund von Faktoren wie Temperatur und Druck. Wenn diese inneren Spannungen zu groß werden, können sie zu Qualitätsproblemen wie instabilen Abmessungen, Verzug, Verformung oder sogar Rissen im Endprodukt führen. So wie Stahl getempert werden muss, können auch Kunststoffprodukte durch den Temperprozess verbessert werden.
Anlassen umfasst in erster Linie Erwärmen des Kunststoffprodukts auf eine bestimmte Temperatur und es dann ermöglichen langsam abkühlen unter kontrollierten Bedingungen. Dieser Prozess ermöglicht es, Moleküle im Kunststoff um auszurichten, wodurch innere Spannungen reduziert oder beseitigt und die Maßhaltigkeit sowie die Gesamtqualität des Produkts verbessert werden.
Zusätzlich zu Tempern, umfasst die Nachbehandlung von Kunststoffprodukten Feuchtigkeitskonditionierung. Die Feuchtigkeitskonditionierung beinhaltet die Erhöhung der Feuchtigkeit des Kunststoffmaterials, was die Zähigkeit des Materials verbessern kann, besonders wichtig für PA (Polyamid)-Materialien. Durch die Anpassung des Feuchtigkeitsgehalts des Materials können seine mechanischen Eigenschaften verbessert werden, wodurch das Endprodukt langlebiger und stabiler im Einsatz wird.
Zusammenfassend lässt sich sagen, dass Glühen und Feuchtigkeitskonditionierung entscheidende Schritte bei der Kunststoffverarbeitung sind. Sie tragen dazu bei, die Leistung und Qualität der Produkte zu verbessern und die Stabilität und Haltbarkeit von Kunststoffprodukten im täglichen Gebrauch zu gewährleisten.
Ursachen von Eigenspannungen in spritzgegossenen Produkten
Innere Spannung in spritzgegossenen Produkten können aus mehreren Faktoren entstehen:
- Ungleichmäßige Kühlung von Kunststoffteilen in der Form.
- Ungleichmäßige Plastifizierung.
- Inkonsistente Kristallisation und Orientierung der Kunststoffmoleküle innerhalb des Kunststoffteils.
- Die Verwendung von Metalleinlagen, die in der Nähe des Einsatzes einen erheblichen Unterschied in der Temperatur und Abkühlgeschwindigkeit im Vergleich zu den angrenzenden Bereichen bewirken.
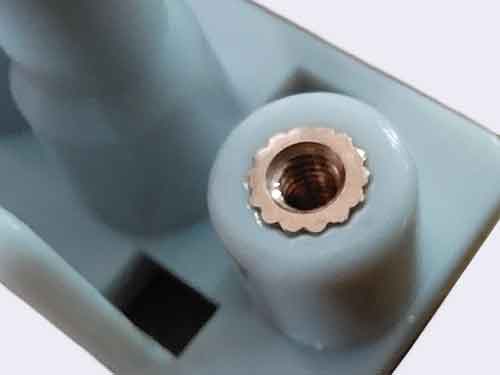
Diese Faktoren führen zu uneinheitliche Schwindung in verschiedenen Teilen des Kunststoffteils, was unweigerlich zu inneren Spannungen führt. Das Vorhandensein von inneren Spannungen verursacht oft Verformung oder Rissbildung in den Kunststoffteilen während ihrer Verwendung. Daher ist es entscheidend, Wege zu finden, um diese Spannungen zu beseitigen.
Je nach den Eigenschaften des Kunststoffs und den Anforderungen für seine Verwendung können die Teile einer Glühbehandlung und einer Feuchtigkeitskonditionierung unterzogen werden. Diese Verfahren sind darauf ausgerichtet, innere Spannungen zu verringern und die Gesamtqualität und Haltbarkeit der Kunststoffprodukte zu verbessern.
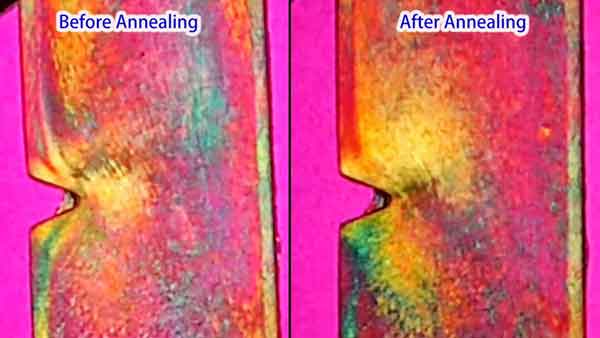
Hinweis: Aus dem Bild ist ersichtlich, dass der Spannungsbereich unterhalb der V-Kerbe nach der Wärmebehandlung verschwunden ist.
Schritte des plastischen Glühens
Das Kunststoffglühen ist ein thermisches Verfahren zum Abbau von inneren Spannungen in Kunststoffteilen, die durch ungleichmäßige Abkühlung oder während des Herstellungsprozesses entstehen können. Der Glühprozess umfasst in der Regel die folgenden Schritte:
Erwärmen: Die Methode besteht darin, die Kunststoffteile in einem Ofen oder einem flüssigen Medium (wie heißem Wasser, heißem Mineralöl, Glycerin, Ethylenglykol oder flüssigem Paraffin) bei einer bestimmten Temperatur für eine bestimmte Zeit zu platzieren und anschließend langsam abzukühlen. Die Temperungstemperatur wird im Allgemeinen so gesteuert, dass sie 10–20 °C höher als die Einsatztemperatur des Teils oder 10–20 °C niedriger als die Wärmeformbeständigkeitstemperatur des Kunststoffs ist. Die Temperatur sollte nicht zu hoch sein, um Verzug und Verformung des Teils zu vermeiden, noch zu niedrig, da sonst die beabsichtigte Nachbehandlungswirkung nicht erzielt wird. Die Dauer der Temperung hängt von der Kunststoffart, der Temperatur des Heizmediums, der Form und Wanddicke des Teils sowie den Präzisionsanforderungen des Teils ab.
Temperatur halten: Die Teile werden für eine bestimmte Zeit bei dieser Temperatur gehalten, damit sich die inneren Spannungen umverteilen können. Die Dauer hängt von der Kunststoffart und der Dicke des Teils ab.
Langsames Abkühlen: Nach Abschluss des Temperprozesses ist es wichtig, die Teile langsam abzukühlen, um die Bildung neuer Spannungen zu verhindern. Dies wird normalerweise erreicht, indem die Teile im Ofen natürlich abkühlen und nach dem Ausschalten der Heizquelle allmählich Raumtemperatur erreichen.
Jeder Kunststofftyp hat seine eigene Glühtemperatur und -dauer. Zum Beispiel haben Materialien wie ABS, Polycarbonat und Nylon jeweils unterschiedliche Glühanforderungen. Daher muss das Glühverfahren an den jeweiligen Kunststofftyp angepasst werden. Eine ordnungsgemäße Glühbehandlung kann die Dimensionsstabilität von Kunststoffprodukten erheblich verbessern und die Wahrscheinlichkeit der Rissbildung verringern.
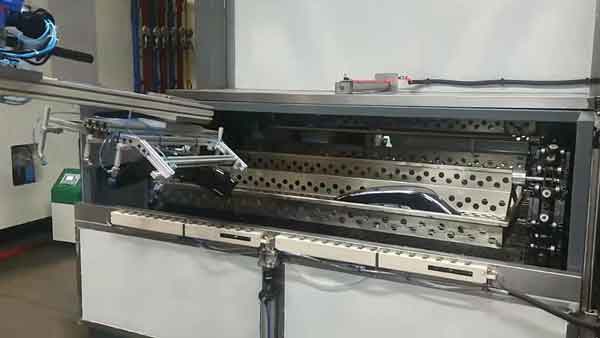
Hinweis: Hier ist der Wärmebehandlungsprozess für die Abdeckung eines Autoscheinwerfers dargestellt. Das Produktmaterial ist PC (Polycarbonat), und die Behandlung wird bei einer Temperatur von 130 °C für eine Dauer von 3 Stunden durchgeführt.
Ergebnisse der Glühbehandlung
Der Temperprozess liefert bei der Behandlung von Kunststoffteilen bedeutende Ergebnisse. Erstens beseitigt innere Spannungen und stabilisiert Abmessungen. Dieser Aspekt ist entscheidend für die Beibehaltung der Form- und Größenkonsistenz von Kunststoffprodukten.
Für kristalline Kunststoffe, kann das Anlassen auch die Grad der Kristallinität und stabilisieren die kristalline Struktur. Diese Verbesserung erhöht typischerweise den Elastizitätsmodul und die Härte des Materials. Es ist jedoch wichtig zu beachten, dass dieser Prozess die Bruchdehnung reduzieren.
Es ist erwähnenswert, dass nicht alle Kunststoffteile unbedingt eine Nachbehandlung erfordern. Zum Beispiel können Polyoxymethylen (POM) und chlorierte Polyether-Kunststoffe trotz innerer Spannungen diese Spannungen allmählich von selbst abbauen. Dies ist auf die hohe Flexibilität der Polymere und ihre geringere Glasübergangstemperatur. zurückzuführen. Daher kann in Fällen, in denen die Anforderungen an Kunststoffteile nicht streng sind, eine Nachbehandlung unnötig sein. Diese Flexibilität im Nachbehandlungsprozess ermöglicht einen maßgeschneiderten Ansatz je nach den spezifischen Anforderungen und Eigenschaften des betreffenden Kunststoffmaterials.
Glühverfahren für gängige Kunststoffe
Die folgenden Informationen enthalten empfohlene Glühtemperaturen und -medien für verschiedene gängige Kunststoffarten. Diese Kurzanleitung hilft, die spezifischen Glühverfahren für verschiedene Kunststoffe zu verstehen.
| Plastik Typ | Mittel | Glühtemperatur (°C) |
|---|---|---|
| ABS | Wasser oder Luft | 60~75 |
| PS | Wasser oder Luft | 60~70 |
| PMMA | Luft | 75 |
| POM | Öl oder Luft | 160 |
| PP | Luft | 150 |
| HDPE | Wasser | 100 |
| PC | Öl oder Luft | 120~130 |
| PET | Stickstoffgefüllter Ofen | 130~150 |
| PBT | Chlorgefüllter Ofen | 130~150 |
| PA6 | Wasser oder Öl | 100-130 |
| PA66 | Wasser/Kaliumacetat (1/1,25) 3~6 | 100 |
Diese Tabelle dient als allgemeine Richtlinie. Es ist wichtig zu beachten, dass die genaue Glühtemperatur und das Medium je nach der spezifischen Kunststoffsorte und den gewünschten Eigenschaften des Endprodukts variieren können. Anpassungen können aufgrund der Dicke, Größe und Komplexität des Kunststoffteils erforderlich sein.
Schlussfolgerung
Zusammenfassend ist die Wärmebehandlung kein üblicherweise verwendetes Verfahren für Spritzgussprodukte. Meistens lässt man die Produkte auf natürliche Weise über die Zeit altern, um Spannungen abzubauen. Darüber hinaus gibt es neben dem Glühen mittlerweile Methoden, um innere Spannungen abzubauen durch Ultraschallbehandlung und die Anwendung von hohem Druck. Jedoch vermittelt das Verständnis des Prozesses des Kunststoffglühens einen umfassenderen Einblick in die Herstellung von Spritzgussteilen und ermöglicht dessen Einsatz in notwendigen Situationen.