


Table des matières
TogglePourquoi le recuit du plastique est-il nécessaire pour certaines pièces moulées par injection ?
Le but du recuit des plastiques est de remédier à certains problèmes qui surviennent lors du moulage par injection des produits plastiques. Dans le processus de moulage par injection plastique, contraintes internes des contraintes internes se développent souvent à l'intérieur du produit en raison de facteurs tels que la température et la pression. Si ces contraintes internes deviennent trop importantes, elles peuvent entraîner des problèmes de qualité tels que des dimensions instables, un gauchissement, une déformation, voire une fissuration du produit final. Tout comme l'acier nécessite un recuit, les produits plastiques peuvent également être améliorés par le processus de recuit.
Le recuit consiste principalement à chauffage du produit plastique à une température spécifique puis en le laissant refroidir lentement dans des conditions contrôlées. Ce processus permet molécules dans le plastique pour réaligner, réduisant ou éliminant ainsi les contraintes internes et améliorant la stabilité dimensionnelle et la qualité globale du produit.
En plus de recuit, le post-traitement des produits plastiques comprend conditionnement à l'humidité. Le conditionnement à l'humidité consiste à augmenter l'humidité du matériau plastique, ce qui peut améliorer la ténacité du matériau, particulièrement important pour les matériaux PA (polyamide). En ajustant la teneur en humidité du matériau, ses propriétés mécaniques peuvent être améliorées, rendant le produit final plus durable et stable à l'usage.
En résumé, le recuit et le conditionnement à l'humidité sont des étapes critiques de la transformation des matières plastiques. Ils contribuent à améliorer les performances et la qualité des produits, en garantissant la stabilité et la durabilité des produits en plastique dans leur utilisation quotidienne.
Causes des contraintes internes dans les produits moulés par injection
Contrainte interne dans les produits moulés par injection peuvent provenir de plusieurs facteurs :
- Refroidissement inégal des pièces en plastique à l'intérieur du moule.
- Plastification inégale.
- Cristallisation et orientation incohérentes des molécules de plastique à l'intérieur de la pièce en plastique.
- L'utilisation de inserts métalliques, qui créent une différence significative de température et de vitesse de refroidissement à proximité de l'insert par rapport aux zones adjacentes.
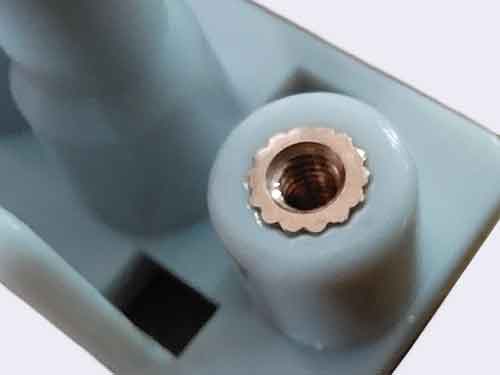
Ces facteurs conduisent à retrait incohérent dans différentes parties de la pièce plastique, entraînant inévitablement des contraintes internes. La présence de contraintes internes provoque souvent déformation ou fissuration dans les pièces plastiques lors de leur utilisation. Par conséquent, il est crucial de trouver des moyens d'éliminer ces contraintes.
En fonction des caractéristiques du plastique et des exigences liées à son utilisation, les pièces peuvent subir des traitements de recuit et de conditionnement à l'humidité. Ces processus sont conçus pour réduire les tensions internes et améliorer la qualité globale et la durabilité des produits en plastique.
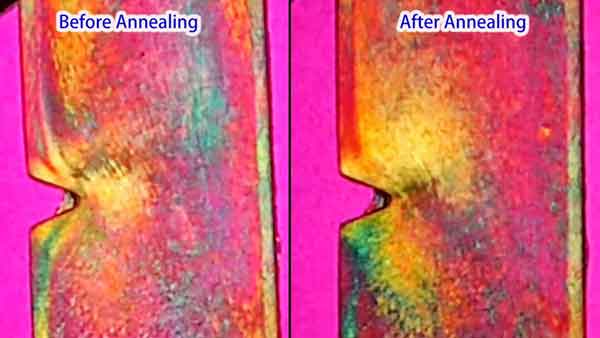
Remarque : D'après l'image, on peut observer que la zone de contrainte sous l'entaille en V a disparu après le traitement thermique.
Étapes du recuit plastique
Le recuit des matières plastiques est un procédé thermique destiné à réduire les contraintes internes des pièces en plastique, qui peuvent résulter d'un refroidissement inégal ou du processus de fabrication. Le processus de recuit comprend généralement les étapes suivantes :
Chauffage: La méthode consiste à placer les pièces plastiques dans un four ou un milieu liquide (tel que de l'eau chaude, de l'huile minérale chaude, de la glycérine, de l'éthylène glycol ou de la paraffine liquide) à une température spécifique pendant une certaine durée, puis à les refroidir lentement. La température de recuit est généralement contrôlée pour être de 10 à 20 °C supérieure à la température de service de la pièce ou de 10 à 20 °C inférieure à la température de déformation à chaud du plastique. La température ne doit pas être trop élevée pour éviter le gauchissement et la déformation de la pièce, ni trop basse, car cela n'atteindrait pas l'effet de post-traitement souhaité. La durée du recuit dépend du type de plastique, de la température du milieu de chauffage, de la forme et de l'épaisseur de paroi de la pièce, ainsi que des exigences de précision de la pièce.
Maintien en température: Les pièces sont maintenues à cette température pendant une certaine période pour permettre aux contraintes internes de se redistribuer. La durée dépend du type de plastique et de l'épaisseur de la pièce.
Refroidissement lent: Après avoir terminé le processus de recuit, il est essentiel de refroidir lentement les pièces pour éviter la formation de nouvelles contraintes. Cela est généralement réalisé en laissant les pièces refroidir naturellement à l'intérieur du four, atteignant progressivement la température ambiante après l'arrêt de la source de chaleur.
Chaque type de matière plastique a une température et une durée de recuit spécifiques. Par exemple, des matériaux comme l'ABS, le polycarbonate et le nylon ont chacun des exigences de recuit différentes. Par conséquent, le processus de recuit doit être ajusté en fonction du type spécifique de plastique utilisé. Un traitement de recuit approprié peut améliorer de manière significative la stabilité dimensionnelle des produits en plastique et réduire la probabilité de fissuration.
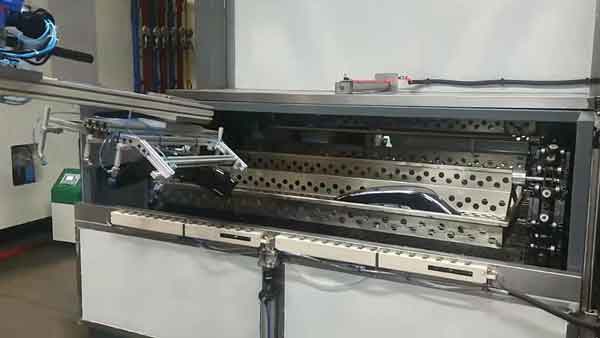
Remarque : Ici est présenté le processus de traitement thermique pour le cache de phare d'une voiture. Le matériau du produit est du PC (polycarbonate), et le traitement est effectué à une température de 130 °C pendant une durée de 3 heures.
Résultats du traitement de recuit
Le processus de recuit donne des résultats significatifs dans le traitement des pièces plastiques. Tout d'abord, il élimine les contraintes internes et stabilise les dimensions. Cet aspect est crucial pour maintenir la cohérence de forme et de dimensions des produits plastiques.
Pour plastiques cristallins, le recuit peut également améliorer la degré de cristallinité et stabiliser la structure cristalline. Cette amélioration augmente généralement le module d'élasticité et la dureté du matériau. Cependant, il est important de noter que ce processus peut réduire le taux d'allongement à la rupture.
Il convient de mentionner que toutes les pièces plastiques ne nécessitent pas forcément un post-traitement. Par exemple, le polyoxyméthylène (POM) et les plastiques de polyéther chloré, bien qu'ayant des contraintes internes, peuvent éliminer progressivement ces contraintes d'eux-mêmes. Cela est dû à la grande flexibilité des polymères et à leur faible température de transition vitreuse. Par conséquent, dans les cas où les exigences pour les pièces plastiques ne sont pas strictes, le post-traitement peut être inutile. Cette flexibilité dans le processus de post-traitement permet une approche plus adaptée en fonction des besoins spécifiques et des caractéristiques du matériau plastique en question.
Procédés de recuit pour les plastiques courants
Les informations suivantes indiquent les températures et les milieux de recuit recommandés pour plusieurs types de plastiques courants. Ce guide de référence rapide permet de comprendre les processus de recuit spécifiques aux différents matériaux plastiques.
| Type de plastique | Moyen | Température de recuit (°C) |
|---|---|---|
| ABS | Eau ou air | 60~75 |
| PS | Eau ou air | 60~70 |
| PMMA | Air | 75 |
| POM | Huile ou air | 160 |
| PP | Air | 150 |
| PEHD | L'eau | 100 |
| PC | Huile ou air | 120~130 |
| PET | Four rempli d'azote | 130~150 |
| PBT | Four rempli de chlore | 130~150 |
| PA6 | Eau ou huile | 100-130 |
| PA66 | Eau/acétate de potassium (1/1,25) 3~6 | 100 |
Ce tableau sert de guide général. Il est important de noter que la température et le milieu de recuit exacts peuvent varier en fonction de la nuance spécifique de plastique et des propriétés souhaitées du produit final. Des ajustements peuvent être nécessaires selon l'épaisseur, la taille et la complexité de la pièce en plastique.
Conclusion
En résumé, le traitement thermique n'est pas un procédé couramment utilisé pour les produits moulés par injection. La plupart du temps, les produits sont laissés à vieillir naturellement avec le temps pour relâcher les contraintes. De plus, outre le recuit, il existe désormais des méthodes pour relâcher les contraintes internes par traitement par ultrasons et le application de haute pression. Cependant, comprendre le processus de recuit des plastiques offre un aperçu plus complet de la production de pièces moulées par injection, permettant son utilisation dans les situations nécessaires.