


فهرست مطالب
تغییر وضعیتچرا آنیل پلاستیک برای برخی قطعات تزریق پلاستیک مورد نیاز است
هدف از بازپخت پلاستیک، رفع برخی از مشکلاتی است که در طول قالبگیری تزریقی محصولات پلاستیکی به وجود میآید. در فرآیند قالبگیری تزریقی پلاستیک،, تنشهای داخلی اغلب به دلیل عواملی مانند دما و فشار، تنشهای داخلی در محصول ایجاد میشود. اگر این تنشهای داخلی بیش از حد بزرگ شوند، میتوانند منجر به مشکلات کیفی مانند ابعاد ناپایدار، پیچیدگی، تغییر شکل یا حتی ترک خوردگی در محصول نهایی شوند. همانطور که فولاد نیاز به بازپخت دارد، محصولات پلاستیکی نیز میتوانند از طریق فرآیند بازپخت بهبود یابند.
بازپخت در درجه اول شامل گرم کردن محصول پلاستیکی تا دمای مشخص و سپس اجازه دادن به آن تا به آرامی سرد کنید تحت شرایط کنترلشده. این فرآیند امکان میدهد تا مولکولها درون پلاستیک برای همراستایی مجدد, و در نتیجه تنشهای داخلی را کاهش یا حذف کرده و پایداری ابعادی و کیفیت کلی محصول را بهبود بخشد.
علاوه بر بازپخت, ، پسپردازش محصولات پلاستیکی شامل شرطیسازی رطوبت. تنظیم رطوبت شامل افزایش رطوبت مواد پلاستیکی است که میتواند چقرمگی مواد را افزایش دهد، بهویژه برای مواد PA (پلیآمید) بسیار مهم است. با تنظیم میزان رطوبت مواد، خواص مکانیکی آن بهبود مییابد و محصول نهایی بادوامتر و پایدارتر در استفاده میشود.
به طور خلاصه، آنیل و رطوبتدهی مراحل حیاتی در فرآوری پلاستیک هستند. این فرآیندها به بهبود عملکرد و کیفیت محصولات کمک کرده و پایداری و دوام محصولات پلاستیکی را در استفاده روزمره تضمین میکنند.
علل ایجاد تنش داخلی در محصولات تزریق پلاستیک
تنش داخلی در محصولات قالبگیری تزریقی میتواند از چندین عامل ناشی شود:
- خنککنی ناهموار قطعات پلاستیکی درون قالب.
- پلاستیکسازی ناهموار.
- بلوریسازی و جهتگیری ناهمگن مولکولهای پلاستیک در داخل قطعه پلاستیکی.
- استفاده از درجهای فلزی, که تفاوت قابل توجهی در دما و سرعت خنکسازی در نزدیکی قطعه درج شده در مقایسه با مناطق مجاور ایجاد میکنند.
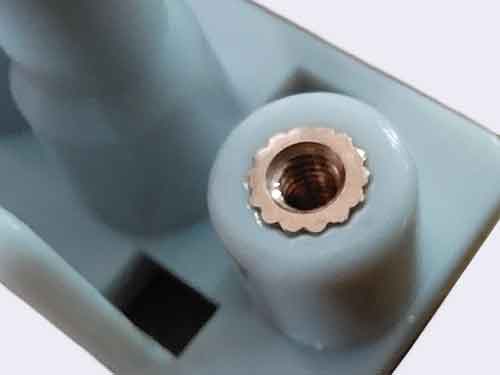
این عوامل منجر به انقباض ناهمگون در بخشهای مختلف قطعه پلاستیکی، ناگزیر منجر به تنش داخلی میشود. وجود تنش داخلی اغلب باعث تغییر شکل یا ترک خوردگی در قطعات پلاستیکی در طول استفاده میشود. بنابراین، یافتن راههایی برای حذف این تنشها بسیار مهم است.
بسته به ویژگیهای پلاستیک و الزامات استفاده از آن، قطعات میتوانند تحت عملیات آنیل و رطوبتدهی قرار گیرند. این فرآیندها به گونهای تنظیم میشوند که تنشهای داخلی را کاهش داده و کیفیت کلی و دوام محصولات پلاستیکی را افزایش دهند.
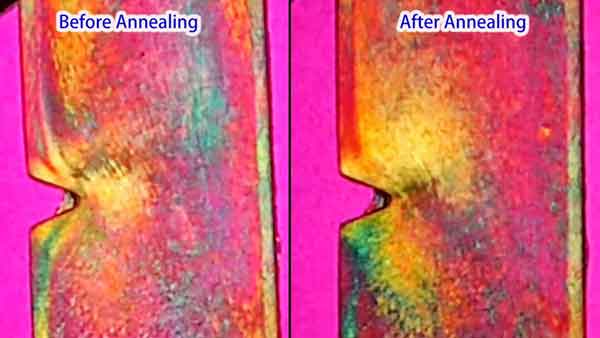
توجه: از تصویر میتوان مشاهده کرد که ناحیه تنش زیر شیار V پس از عملیات حرارتی ناپدید شده است.
مراحل آنیل پلاستیک
آنیل پلاستیک یک فرآیند حرارتی است که برای کاهش تنشهای داخلی در قطعات پلاستیکی طراحی شده است. این تنشها ممکن است ناشی از خنکسازی ناهمگن یا در طول فرآیند تولید ایجاد شوند. فرآیند آنیل معمولاً شامل مراحل زیر است:
گرمایش: روش شامل قرار دادن قطعات پلاستیکی در یک کوره یا محیط مایع (مانند آب گرم، روغن معدنی گرم، گلیسرین، اتیلن گلیکول یا پارافین مایع) در دمای مشخص برای مدت زمان معین و سپس سرد کردن آهسته است. دمای بازپخت بهطور کلی ۱۰-۲۰ درجه سانتیگراد بالاتر از دمای سرویس قطعه یا ۱۰-۲۰ درجه سانتیگراد پایینتر از دمای تغییر شکل حرارتی پلاستیک کنترل میشود. دما نباید خیلی بالا باشد تا از پیچیدگی و تغییر شکل قطعه جلوگیری شود و نه خیلی پایین، زیرا اثر پسپردازش مورد نظر را نخواهد داشت. مدت زمان بازپخت بستگی به نوع پلاستیک، دمای محیط گرمایشی، شکل و ضخامت دیواره قطعه و الزامات دقت قطعه دارد.
حفظ دما: قطعات در این دما برای مدت معینی نگه داشته میشوند تا تنشهای داخلی توزیع مجدد یابند. مدت زمان بستگی به نوع پلاستیک و ضخامت قطعه دارد.
سرد کردن آهسته: پس از اتمام فرآیند بازپخت، سرد کردن آهسته قطعات ضروری است تا از تشکیل تنشهای جدید جلوگیری شود. این کار معمولاً با اجازه دادن به قطعات برای خنک شدن طبیعی در داخل کوره انجام میشود و پس از خاموش شدن منبع گرمایش به تدریج به دمای اتاق میرسند.
هر نوع ماده پلاستیکی دمای آنیل و مدت زمان خاص خود را دارد. به عنوان مثال، موادی مانند ABS، پلیکربنات و نایلون هر کدام الزامات آنیل متفاوتی دارند. بنابراین، فرآیند آنیل باید بر اساس نوع خاص پلاستیک مورد استفاده تنظیم شود. عملیات آنیل مناسب میتواند به طور قابل توجهی پایداری ابعادی محصولات پلاستیکی را بهبود بخشیده و احتمال ترک خوردگی را کاهش دهد.
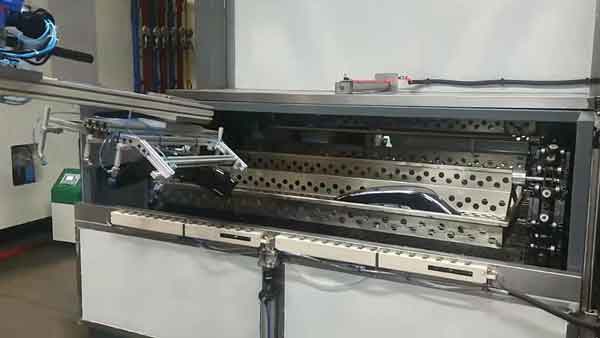
توجه: در اینجا فرآیند عملیات حرارتی برای پوشش چراغ جلو خودرو نمایش داده شده است. جنس محصول PC (پلیکربنات) است و عملیات در دمای ۱۳۰ درجه سانتیگراد به مدت ۳ ساعت انجام میشود.
نتایج عملیات آنیل
فرآیند بازپخت نتایج قابل توجهی در درمان قطعات پلاستیکی به همراه دارد. نخست، این فرآیند تنشهای داخلی را حذف میکند و ابعاد را تثبیت میکند. این جنبه برای حفظ شکل و یکنواختی اندازه محصولات پلاستیکی بسیار مهم است.
برای پلاستیکهای بلوری, ، بازپخت همچنین میتواند باعث بهبود درجه بلورینگی و تثبیت ساختار بلوری. این بهبود معمولاً مدول الاستیک و سختی مواد را افزایش میدهد. با این حال، مهم است توجه داشته باشید که این فرآیند ممکن است نرخ ازدیاد طول شکست را کاهش دهد.
شایان ذکر است که همه قطعات پلاستیکی لزوماً نیاز به پسپردازش ندارند. برای مثال، پلیاکسیمتیلن (POM) و پلاستیکهای پلیاتر کلردار، با وجود داشتن تنشهای داخلی، میتوانند به تدریج این تنشها را خودبهخود حذف کنند. این به دلیل انعطافپذیری بالای پلیمرها و دمای انتقال شیشهای. بنابراین، در مواردی که الزامات برای قطعات پلاستیکی سختگیرانه نیست، پسپردازش ممکن است غیرضروری باشد. این انعطافپذیری در فرآیند پسپردازش امکان رویکردی متناسبتر بسته به نیازها و ویژگیهای خاص مواد پلاستیکی مورد نظر را فراهم میکند.
فرآیندهای آنیل برای پلاستیکهای رایج
اطلاعات زیر دمای آنیل و محیطهای پیشنهادی را برای چندین نوع رایج پلاستیک ارائه میدهد. این راهنمای سریع به درک فرآیندهای آنیل خاص برای مواد پلاستیکی مختلف کمک میکند.
| نوع پلاستیک | متوسط | دمای آنیل (°C) |
|---|---|---|
| ABS | آب یا هوا | 60~75 |
| PS | آب یا هوا | 60~70 |
| PMMA | هوا | 75 |
| POM | روغن یا هوا | 160 |
| PP | هوا | 150 |
| HDPE | آب | 100 |
| PC | روغن یا هوا | 120~130 |
| PET | کوره پر از نیتروژن | 130~150 |
| PBT | کوره پر از کلر | 130~150 |
| PA6 | آب یا روغن | 100-130 |
| PA66 | آب/استات پتاسیم (1/1.25) 3~6 | 100 |
این جدول به عنوان یک راهنمای کلی عمل میکند. توجه به این نکته مهم است که دمای دقیق آنیلینگ و محیط آن ممکن است بسته به گرید خاص پلاستیک و خواص مورد نظر محصول نهایی متفاوت باشد. ممکن است بر اساس ضخامت، اندازه و پیچیدگی قطعه پلاستیکی، تنظیماتی لازم باشد.
نتیجهگیری
به طور خلاصه، عملیات حرارتی فرآیندی رایج برای محصولات قالبگیری تزریقی نیست. بیشتر اوقات، به محصولات اجازه داده میشود تا به مرور زمان به طور طبیعی پیر شوند تا تنش آزاد شود. علاوه بر این، در کنار آنیلینگ، اکنون روشهایی برای آزادسازی تنشهای داخلی از طریق فرآوری فراصوت و اعمال فشار بالا. وجود دارد. با این حال، درک فرآیند آنیلینگ پلاستیک، بینشی جامعتر در مورد تولید قطعات قالبگیری تزریقی فراهم میکند و امکان استفاده از آن را در موقعیتهای لازم میسر میسازد.