











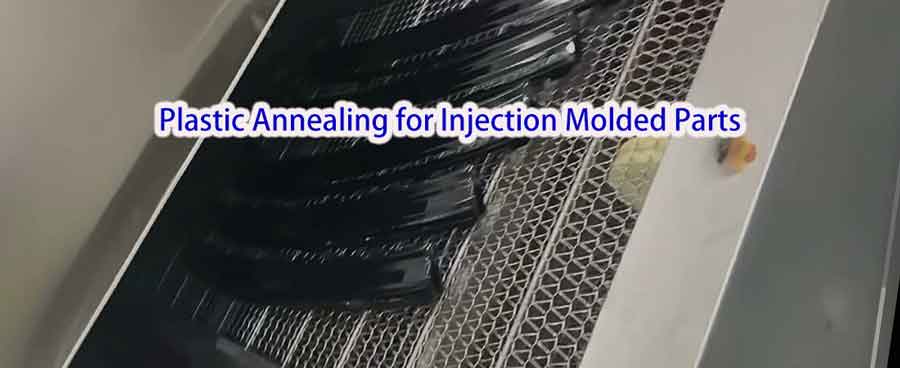
Índice
AlternarPorque é que o recozimento de plástico é necessário para algumas peças moldadas por injeção
O objetivo da recozedura do plástico é resolver alguns dos problemas que surgem durante a moldagem por injeção de produtos plásticos. No processo de moldagem por injeção de plástico, tensões internas frequentemente se desenvolvem tensões internas no produto devido a fatores como temperatura e pressão. Se estas tensões internas se tornarem demasiado elevadas, podem originar problemas de qualidade como dimensões instáveis, empenamento, deformação ou mesmo fissuração no produto final. Tal como o aço necessita de recozedura, os produtos plásticos também podem ser melhorados através do processo de recozedura.
O recozimento envolve principalmente aquecendo o produto plástico a uma temperatura específica e depois permitir que ele arrefecer lentamente sob condições controladas. Este processo permite moléculas dentro do plástico para realinhar, reduzindo ou eliminando assim as tensões internas e melhorando a estabilidade dimensional e a qualidade geral do produto.
Além de recozimento, o pós-processamento de produtos plásticos inclui condicionamento de humidade. O condicionamento de humidade envolve aumentar a humidade do material plástico, o que pode melhorar a tenacidade do material, especialmente importante para materiais PA (poliamida). Ao ajustar o teor de humidade do material, as suas propriedades mecânicas podem ser melhoradas, tornando o produto final mais durável e estável durante a utilização.
Em suma, o recozimento e o condicionamento da humidade são passos críticos no processamento de plásticos. Ajudam a melhorar o desempenho e a qualidade dos produtos, garantindo a estabilidade e a durabilidade dos produtos de plástico na utilização quotidiana.
Causas de tensão interna em produtos moldados por injeção
Tensão interna em produtos moldados por injeção podem surgir de vários fatores:
- Arrefecimento irregular de peças de plástico dentro do molde.
- Plastificação irregular.
- Cristalização e orientação inconsistentes das moléculas de plástico no interior da peça de plástico.
- A utilização de inserções metálicas, que criam uma diferença significativa na temperatura e na velocidade de arrefecimento perto da inserção em comparação com as áreas adjacentes.
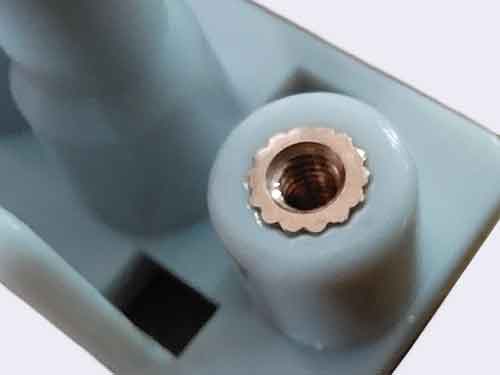
Estes fatores levam a retração inconsistente em diferentes partes da peça plástica, resultando inevitavelmente em tensão interna. A presença de tensão interna causa frequentemente deformação ou fissuração nas peças plásticas durante a sua utilização. Portanto, é crucial encontrar formas de eliminar estas tensões.
Dependendo das caraterísticas do plástico e dos requisitos para a sua utilização, as peças podem ser submetidas a tratamentos de recozimento e de condicionamento de humidade. Estes processos são concebidos para reduzir as tensões internas e melhorar a qualidade geral e a durabilidade dos produtos de plástico.
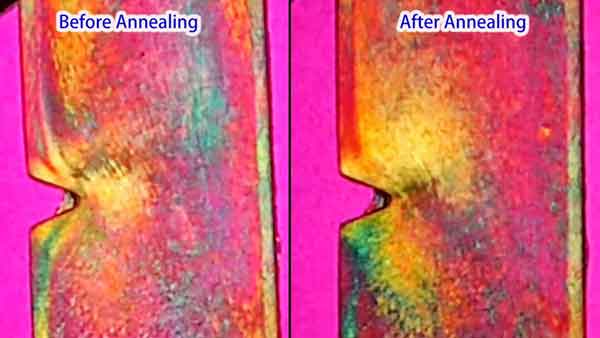
Nota: A partir da imagem, pode observar-se que a zona de tensão abaixo do entalhe em V desapareceu após o tratamento térmico.
Etapas do recozimento de plástico
O recozimento de plásticos é um processo térmico concebido para reduzir as tensões internas em peças de plástico, que podem resultar de um arrefecimento irregular ou durante o processo de fabrico. O processo de recozimento envolve normalmente os seguintes passos:
Aquecimento: O método consiste em colocar as peças plásticas numa estufa ou num meio líquido (como água quente, óleo mineral quente, glicerina, etilenoglicol ou parafina líquida) a uma temperatura específica durante um determinado período, seguido de arrefecimento lento. A temperatura de recozedura é geralmente controlada para ser 10-20°C superior à temperatura de serviço da peça ou 10-20°C inferior à temperatura de distorção térmica do plástico. A temperatura não deve ser demasiado elevada para evitar o empenamento e a deformação da peça, nem demasiado baixa, pois não se obteria o efeito de pós-tratamento pretendido. A duração da recozedura depende do tipo de plástico, da temperatura do meio de aquecimento, da forma e espessura da parede da peça e dos requisitos de precisão da peça.
Manutenção da temperatura: As peças são mantidas a esta temperatura durante um determinado período para permitir que as tensões internas se redistribuam. A duração depende do tipo de plástico e da espessura da peça.
Arrefecimento lento: Após concluir o processo de recozedura, é essencial arrefecer as peças lentamente para evitar a formação de novas tensões. Isto é geralmente conseguido deixando as peças arrefecer naturalmente dentro da estufa, atingindo gradualmente a temperatura ambiente após a fonte de calor ser desligada.
Cada tipo de material plástico tem a sua temperatura e duração de recozimento específicas. Por exemplo, materiais como o ABS, o policarbonato e o nylon têm requisitos de recozimento diferentes. Por conseguinte, o processo de recozimento deve ser ajustado de acordo com o tipo específico de plástico utilizado. Um tratamento de recozimento adequado pode melhorar significativamente a estabilidade dimensional dos produtos de plástico e reduzir a probabilidade de fissuração.
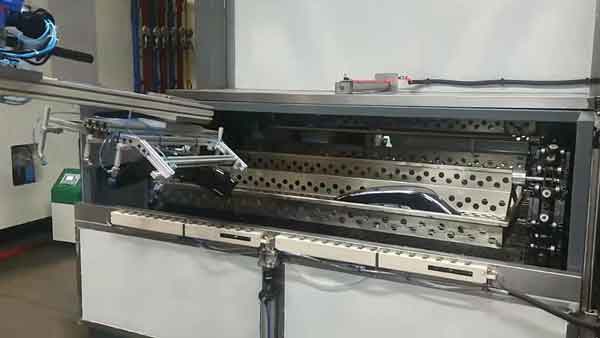
Nota: Aqui está apresentado o processo de tratamento térmico para a cobertura do farol de um automóvel. O material do produto é PC (policarbonato), e o tratamento é realizado a uma temperatura de 130°C durante 3 horas.
Resultados do tratamento de recozimento
O processo de recozedura produz resultados significativos no tratamento de peças plásticas. Em primeiro lugar, elimina tensões internas e estabiliza as dimensões. Este aspeto é crucial para manter a consistência da forma e do tamanho dos produtos plásticos.
Para plásticos cristalinos, o recozimento também pode melhorar a grau de cristalinidade e estabilizar a estrutura cristalina. Esta melhoria aumenta tipicamente o módulo de elasticidade e a dureza do material. No entanto, é importante notar que este processo pode reduzir a taxa de alongamento à fratura.
Vale a pena mencionar que nem todas as peças plásticas requerem necessariamente pós-tratamento. Por exemplo, o poli(óxido de metileno) (POM) e os plásticos de policter clorado, apesar de terem tensões internas, podem eliminá-las gradualmente por si próprios. Isto deve-se à elevada flexibilidade dos polímeros e à sua menor temperatura de transição vítrea. Portanto, nos casos em que os requisitos para as peças plásticas não são rigorosos, o pós-tratamento pode ser desnecessário. Esta flexibilidade no processo de pós-tratamento permite uma abordagem mais personalizada dependendo das necessidades específicas e das características do material plástico em questão.
Processos de recozimento para plásticos comuns
As informações seguintes fornecem as temperaturas e meios de recozimento recomendados para vários tipos comuns de plásticos. Este guia de referência rápida ajuda a compreender os processos de recozimento específicos dos diferentes materiais plásticos.
| Tipo de plástico | Médio | Temperatura de recozimento (°C) |
|---|---|---|
| ABS | Água ou ar | 60~75 |
| PS | Água ou ar | 60~70 |
| PMMA | Ar | 75 |
| POM | Óleo ou ar | 160 |
| PP | Ar | 150 |
| PEAD | Água | 100 |
| PC | Óleo ou ar | 120~130 |
| PET | Forno cheio de nitrogénio | 130~150 |
| PBT | Forno com cloro | 130~150 |
| PA6 | Água ou óleo | 100-130 |
| PA66 | Água/acetato de potássio (1/1,25) 3~6 | 100 |
Esta tabela serve como um guia geral. É importante notar que a temperatura e o meio de recozimento exatos podem variar dependendo do grau específico do plástico e das propriedades desejadas do produto final. Podem ser necessários ajustes com base na espessura, no tamanho e na complexidade da peça de plástico.
Conclusão
Em resumo, o tratamento térmico não é um processo comumente utilizado para produtos moldados por injeção. Na maioria das vezes, os produtos são deixados a envelhecer naturalmente ao longo do tempo para liberar tensões. Além disso, para além do recozimento, existem atualmente métodos para liberar tensões internas através de tratamento ultrassónico e o aplicação de alta pressão. No entanto, compreender o processo de recozimento de plásticos proporciona uma visão mais abrangente da produção de peças moldadas por injeção, permitindo a sua utilização em situações necessárias.