


İçindekiler
GeçişBazı Enjeksiyon Kalıplı Parçalar İçin Neden Plastik Tavlama Gereklidir
Plastik tavlamanın amacı, plastik ürünlerin enjeksiyonla kalıplanması sırasında ortaya çıkan bazı sorunları ele almaktır. Plastik enjeksiyon kalıplama sürecinde, iç gerilimler sıcaklık ve basınç gibi faktörler nedeniyle ürün içinde sıklıkla iç gerilmeler oluşur. Bu iç gerilmeler çok büyük hale gelirse, nihai üründe kararsız boyutlar, çarpılma, deformasyon ve hatta çatlama gibi kalite sorunlarına yol açabilir. Çeliğin tavlanması gerektiği gibi, plastik ürünler de tavlama işlemiyle iyileştirilebilir.
Tavlamanın öncelikli olarak kapsadığı plastik ürünün belirli bir sıcaklığa ısıtılması ve daha sonra buna izin vermek yavaş soğut kontrollü koşullar altında. Bu işlem, moleküller plastik içinde yeniden hizalamak için, böylece iç gerilmeleri azaltarak veya ortadan kaldırarak ürünün boyutsal kararlılığını ve genel kalitesini artırır.
Ek olarak tavlama, plastik ürünlerin sonradan işlenmesi şunları içerir: nem koşullandırma. Nem koşullandırma, plastik malzemenin nemini artırmayı içerir; bu da malzemenin tokluğunu artırabilir ve özellikle PA (poliamid) malzemeler için önemlidir. Malzemenin nem içeriği ayarlanarak mekanik özellikleri iyileştirilebilir, böylece nihai ürün kullanımda daha dayanıklı ve kararlı hale gelir.
Özetle, tavlama ve nemlendirme, plastik işlemede kritik adımlardır. Bu işlemler, ürünlerin performansını ve kalitesini iyileştirmeye yardımcı olur ve plastik ürünlerin günlük kullanımdaki stabilitesini ve dayanıklılığını sağlar.
Enjeksiyon Kalıplı Ürünlerde İç Gerilimin Nedenleri
İç gerilme Enjeksiyonla kalıplanmış ürünlerde iç gerilmeler çeşitli faktörlerden kaynaklanabilir:
- Düzensiz Soğutma kalıp içindeki plastik parçaların.
- Düzensiz Plastikleştirme.
- Tutarsız kristalizasyon ve yönlendirme plastik parça içindeki plastik moleküllerin.
- Kullanımı Metal İlave Parçalar, bu da ek yerinin yakınındaki sıcaklık ve soğutma hızında bitişik alanlara kıyasla önemli bir fark yaratır.
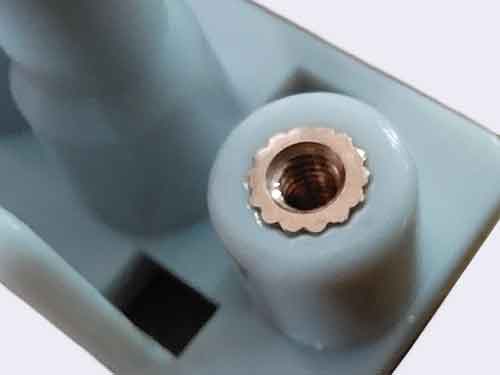
Bu faktörler yol açar tutarsız büzülme plastik parçanın farklı bölgelerinde, kaçınılmaz olarak iç gerilmeye neden olur. İç gerilmenin varlığı sıklıkla, deformasyon veya çatlama plastik parçaların kullanımı sırasında. Bu nedenle, bu gerilmeleri ortadan kaldırmanın yollarını bulmak çok önemlidir.
Plastiğin özelliklerine ve kullanım gereksinimlerine bağlı olarak, parçalar tavlama ve nemlendirme işlemlerinden geçebilir. Bu süreçler, iç gerilmeleri azaltmak ve plastik ürünlerin genel kalitesini ve dayanıklılığını artırmak için özelleştirilmiştir.
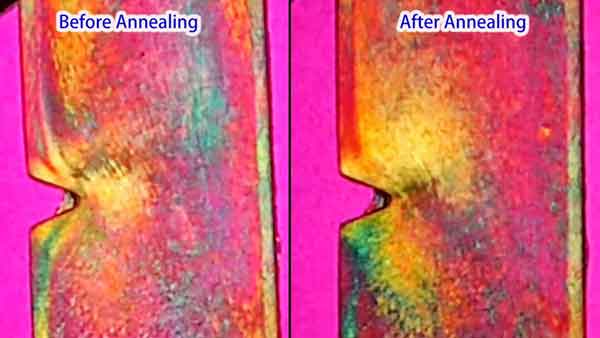
Not: Görüntüden, V çentiğinin altındaki gerilme bölgesinin ısıl işlemden sonra kaybolduğu gözlemlenebilir.
Plastik Tavlama Adımları
Plastik tavlama, plastik parçalardaki iç gerilmeleri azaltmak için tasarlanmış bir ısıl işlemdir; bu gerilmeler düzensiz soğutma veya üretim süreci sırasında ortaya çıkabilir. Tavlama süreci tipik olarak şu adımları içerir:
Isıtma: Yöntem, plastik parçaların belirli bir sıcaklıkta bir fırına veya sıvı bir ortama (sıcak su, sıcak mineral yağı, gliserin, etilen glikol veya sıvı parafin gibi) belirli bir süre konulmasını ve ardından yavaş soğutulmasını içerir. Tavlama sıcaklığı genellikle parçanın kullanım sıcaklığından 10-20°C daha yüksek veya plastiğin ısıyla bozunma sıcaklığından 10-20°C daha düşük olacak şekilde kontrol edilir. Sıcaklık, parçanın çarpılmasını ve deformasyonunu önlemek için çok yüksek olmamalı, aynı zamanda amaçlanan son işlem etkisini elde edemeyeceği için çok düşük de olmamalıdır. Tavlama süresi, plastik türüne, ısıtma ortamının sıcaklığına, parçanın şekline ve et kalınlığına ve parçanın hassasiyet gereksinimlerine bağlıdır.
Sıcaklığı Koruma: Parçalar, iç gerilmelerin yeniden dağılmasını sağlamak için belirli bir süre bu sıcaklıkta tutulur. Süre, plastik türüne ve parçanın kalınlığına bağlıdır.
Yavaş Soğutma: Tavlama işlemi tamamlandıktan sonra, yeni gerilmelerin oluşmasını önlemek için parçaların yavaşça soğutulması gerekir. Bu genellikle, ısıtma kaynağı kapatıldıktan sonra parçaların fırın içinde doğal olarak soğumasına izin verilerek ve kademeli olarak oda sıcaklığına ulaşmasıyla sağlanır.
Her plastik malzeme türünün kendine özgü tavlama sıcaklığı ve süresi vardır. Örneğin, ABS, polikarbonat ve naylon gibi malzemelerin her birinin farklı tavlama gereksinimleri bulunur. Bu nedenle, tavlama süreci kullanılan plastiğin spesifik türüne göre ayarlanmalıdır. Uygun tavlama işlemi, plastik ürünlerin boyutsal stabilitesini önemli ölçüde iyileştirebilir ve çatlama olasılığını azaltabilir.
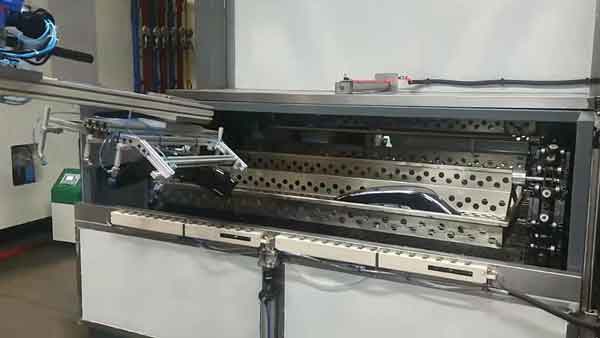
Not: Burada bir otomobilin far kapağı için ısıl işlem süreci gösterilmektedir. Ürün malzemesi PC (Polikarbonat) olup, işlem 130°C sıcaklıkta 3 saat süreyle gerçekleştirilir.
Tavlama İşlemi Sonuçları
Tavlama işlemi, plastik parçaların işlenmesinde önemli sonuçlar verir. İlk olarak, iç gerilimleri ortadan kaldırır ve boyutları stabilize eder. Bu yön, plastik ürünlerin şekil ve boyut tutarlılığını korumak için çok önemlidir.
İçin kristalin plastikler, tavlama ayrıca iyileştirebilir kristalinlik derecesini ve kristalin yapıyı stabilize eder. Bu iyileştirme genellikle malzemenin elastik modülünü ve sertliğini artırır. Ancak, bu sürecin kırılma uzama oranını azaltmak.
Tüm plastik parçaların mutlaka son işlem gerektirmediğini belirtmek gerekir. Örneğin, polioksimetilen (POM) ve klorlu poliéter plastikleri, iç gerilmelere sahip olmalarına rağmen bu gerilmeleri kendi kendine kademeli olarak ortadan kaldırabilir. Bunun nedeni, polimerlerin yüksek esnekliği ve daha düşük camsı geçiş sıcaklığı. Bu nedenle, plastik parçalar için gereksinimlerin katı olmadığı durumlarda, son işlem gereksiz olabilir. Son işlem sürecindeki bu esneklik, söz konusu plastik malzemenin özel ihtiyaçlarına ve özelliklerine bağlı olarak daha özel bir yaklaşıma olanak tanır.
Yaygın Plastikler İçin Tavlama Süreçleri
Aşağıdaki bilgiler, birkaç yaygın plastik türü için önerilen tavlama sıcaklıklarını ve ortamlarını sağlar. Bu hızlı referans kılavuzu, farklı plastik malzemelere özgü tavlama süreçlerini anlamaya yardımcı olur.
| Plastik Türü | Orta | Tavlama Sıcaklığı (°C) |
|---|---|---|
| ABS | Su veya Hava | 60~75 |
| PS | Su veya Hava | 60~70 |
| PMMA | Hava | 75 |
| POM | Yağ veya Hava | 160 |
| PP | Hava | 150 |
| HDPE | Su | 100 |
| PC | Yağ veya Hava | 120~130 |
| PET | Azot Dolu Fırın | 130~150 |
| PBT | Klor Dolu Fırın | 130~150 |
| PA6 | Su veya Yağ | 100-130 |
| PA66 | Su/Potasyum Asetat (1/1.25) 3~6 | 100 |
Bu tablo genel bir kılavuz olarak hizmet eder. Kesin tavlama sıcaklığının ve ortamın, plastiğin özel sınıfına ve nihai ürünün istenen özelliklerine bağlı olarak değişebileceğini belirtmek önemlidir. Plastik parçanın kalınlığına, boyutuna ve karmaşıklığına bağlı olarak ayarlamalar gerekli olabilir.
Sonuç
Özetle, ısıl işlem enjeksiyonla kalıplanmış ürünler için yaygın olarak kullanılan bir süreç değildir. Çoğu zaman, ürünlerin stresi serbest bırakmak için zaman içinde doğal olarak yaşlanmasına izin verilir. Ayrıca, tavlamanın yanı sıra, artık iç gerilmeleri serbest bırakmak için yöntemler de mevcuttur ultrasonik işlem ve yüksek basınç uygulaması. Ancak, plastik tavlama sürecinin anlaşılması, enjeksiyonla kalıplanmış parçaların üretimine daha kapsamlı bir bakış sağlar ve gerekli durumlarda kullanılmasını mümkün kılar.