


Índice
TogglePor qué es necesario el recocido de plásticos para algunas piezas moldeadas por inyección
El propósito del recocido del plástico es abordar algunos de los problemas que surgen durante el moldeo por inyección de productos plásticos. En el proceso de moldeo por inyección de plástico, tensiones internas a menudo se desarrollan dentro del producto debido a factores como la temperatura y la presión. Si estas tensiones internas llegan a ser demasiado grandes, pueden provocar problemas de calidad como dimensiones inestables, alabeo, deformación o incluso agrietamiento en el producto final. Al igual que el acero requiere recocido, los productos plásticos también pueden mejorarse mediante el proceso de recocido.
El recocido implica principalmente calentando el producto plástico a una temperatura específica y luego permitir que enfriar lentamente bajo condiciones controladas. Este proceso permite moléculas dentro del plástico para realinear, reduciendo o eliminando así las tensiones internas y mejorando la estabilidad dimensional y la calidad general del producto.
Además de recocido, el posprocesamiento de productos plásticos incluye acondicionamiento de humedad. El acondicionamiento de humedad implica aumentar la humedad del material plástico, lo que puede mejorar la tenacidad del material, especialmente importante para materiales PA (poliamida). Al ajustar el contenido de humedad del material, se pueden mejorar sus propiedades mecánicas, haciendo que el producto final sea más duradero y estable en uso.
En resumen, el recocido y el acondicionamiento contra la humedad son pasos críticos en el procesamiento del plástico. Contribuyen a mejorar el rendimiento y la calidad de los productos, garantizando la estabilidad y durabilidad de los productos plásticos en el uso cotidiano.
Causas de la tensión interna en productos moldeados por inyección
Tensión interna en los productos moldeados por inyección pueden surgir de varios factores:
- Refrigeración desigual de piezas de plástico dentro del molde.
- Plastificación desigual.
- Cristalización y orientación incoherentes de las moléculas de plástico dentro de la pieza de plástico.
- El uso de insertos metálicos, que crean una diferencia significativa de temperatura y velocidad de enfriamiento cerca del inserto en comparación con las zonas adyacentes.
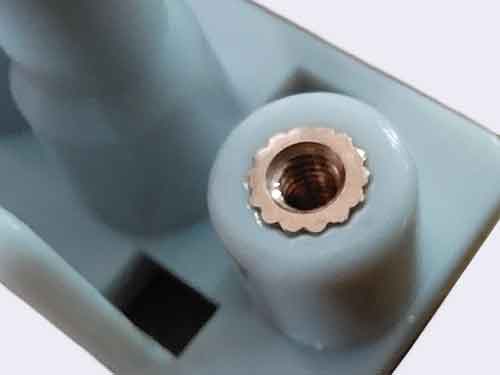
Estos factores provocan encogimiento inconsistente en diferentes partes de la pieza plástica, resultando inevitablemente en tensión interna. La presencia de tensión interna a menudo causa deformación o agrietamiento en las piezas plásticas durante su uso. Por lo tanto, es crucial encontrar formas de eliminar estas tensiones.
Según las características del plástico y los requisitos de su uso, las piezas pueden someterse a tratamientos de recocido y acondicionamiento contra la humedad. Estos procesos se adaptan para reducir las tensiones internas y mejorar la calidad general y la durabilidad de los productos de plástico.
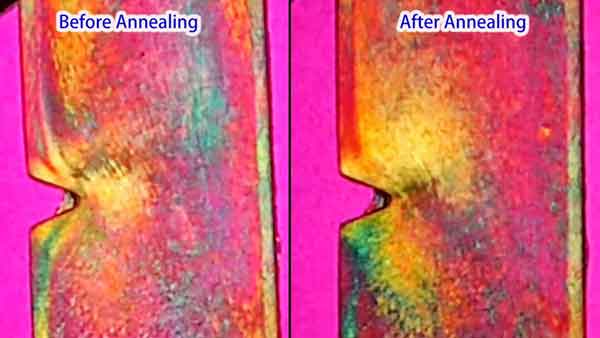
Nota: En la imagen, se puede observar que el área de tensión debajo de la muesca en V ha desaparecido después del tratamiento térmico.
Pasos del recocido plástico
El recocido de plásticos es un proceso térmico diseñado para reducir las tensiones internas de las piezas de plástico, que pueden surgir por un enfriamiento desigual o durante el proceso de fabricación. El proceso de recocido suele constar de los siguientes pasos:
Calentamiento: El método consiste en colocar las piezas plásticas en un horno o en un medio líquido (como agua caliente, aceite mineral caliente, glicerina, etilenglicol o parafina líquida) a una temperatura específica durante un cierto período, seguido de un enfriamiento lento. La temperatura de recocido generalmente se controla para que sea 10-20 °C superior a la temperatura de servicio de la pieza o 10-20 °C inferior a la temperatura de distorsión térmica del plástico. La temperatura no debe ser demasiado alta para evitar el alabeo y la deformación de la pieza, ni demasiado baja, ya que no se lograría el efecto de postratamiento deseado. La duración del recocido depende del tipo de plástico, la temperatura del medio de calentamiento, la forma y el espesor de pared de la pieza, y los requisitos de precisión de la pieza.
Mantenimiento de temperatura: Las piezas se mantienen a esta temperatura durante un cierto período para permitir que las tensiones internas se redistribuyan. La duración depende del tipo de plástico y del espesor de la pieza.
Enfriamiento lento: Después de completar el proceso de recocido, es esencial enfriar las piezas lentamente para prevenir la formación de nuevas tensiones. Esto generalmente se logra dejando que las piezas se enfríen naturalmente dentro del horno, alcanzando gradualmente la temperatura ambiente después de apagar la fuente de calor.
Cada tipo de material plástico tiene su temperatura y duración de recocido específicas. Por ejemplo, materiales como el ABS, el policarbonato y el nailon tienen requisitos de recocido diferentes. Por lo tanto, el proceso de recocido debe ajustarse en función del tipo específico de plástico utilizado. Un tratamiento de recocido adecuado puede mejorar significativamente la estabilidad dimensional de los productos de plástico y reducir la probabilidad de agrietamiento.
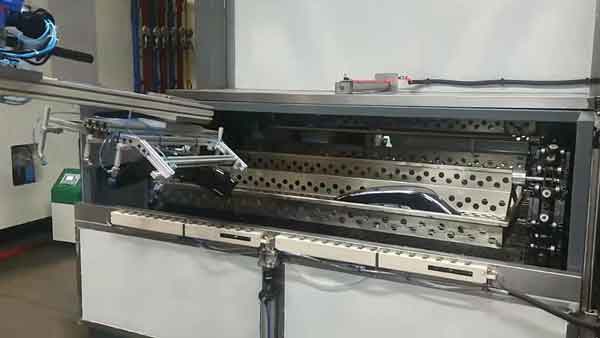
Nota: Aquí se muestra el proceso de tratamiento térmico para la cubierta del faro de un automóvil. El material del producto es PC (policarbonato), y el tratamiento se realiza a una temperatura de 130 °C durante una duración de 3 horas.
Resultados del tratamiento de recocido
El proceso de recocido produce resultados significativos en el tratamiento de piezas plásticas. En primer lugar, elimina las tensiones internas y estabiliza las dimensiones. Este aspecto es crucial para mantener la consistencia de forma y tamaño de los productos plásticos.
Para plásticos cristalinos, el recocido también puede mejorar la grado de cristalinidad y estabilizar la estructura cristalina. Esta mejora típicamente aumenta el módulo elástico y la dureza del material. Sin embargo, es importante tener en cuenta que este proceso puede reducir la tasa de alargamiento a la fractura.
Vale la pena mencionar que no todas las piezas plásticas requieren necesariamente postratamiento. Por ejemplo, el poli(formaldehído) (POM) y los plásticos de policloruro de éter, a pesar de tener tensiones internas, pueden eliminar gradualmente estas tensiones por sí mismos. Esto se debe a la alta flexibilidad de los polímeros y su menor temperatura de transición vítrea. Por lo tanto, en casos donde los requisitos para las piezas plásticas no son estrictos, el postratamiento podría ser innecesario. Esta flexibilidad en el proceso de postratamiento permite un enfoque más adaptado según las necesidades y características específicas del material plástico en cuestión.
Procesos de recocido para plásticos comunes
La siguiente información proporciona las temperaturas y medios de recocido recomendados para varios tipos comunes de plásticos. Esta guía de referencia rápida ayuda a comprender los procesos de recocido específicos de los distintos materiales plásticos.
| Tipo de plástico | Medio | Temperatura de recocido (°C) |
|---|---|---|
| ABS | Agua o aire | 60~75 |
| PS | Agua o aire | 60~70 |
| PMMA | Aire | 75 |
| POM | Aceite o aire | 160 |
| PP | Aire | 150 |
| HDPE | Agua | 100 |
| PC | Aceite o aire | 120~130 |
| PET | Horno de nitrógeno | 130~150 |
| PBT | Horno con cloro | 130~150 |
| PA6 | Agua o aceite | 100-130 |
| PA66 | Agua/acetato de potasio (1/1,25) 3~6 | 100 |
Esta tabla sirve como guía general. Es importante tener en cuenta que la temperatura y el medio de recocido exactos pueden variar según el grado específico del plástico y las propiedades deseadas del producto final. Podrían ser necesarios ajustes en función del grosor, el tamaño y la complejidad de la pieza de plástico.
Conclusión
En resumen, el tratamiento térmico no es un proceso de uso común para productos moldeados por inyección. La mayoría de las veces, se deja que los productos envejezcan naturalmente con el tiempo para liberar tensiones. Además, aparte del recocido, actualmente existen métodos para liberar las tensiones internas mediante tratamiento ultrasónico y el aplicación de alta presión. Sin embargo, comprender el proceso de recocido del plástico proporciona una visión más completa de la producción de piezas moldeadas por inyección, lo que permite su uso en situaciones necesarias.