


目次
トグル2ショット射出成形とは
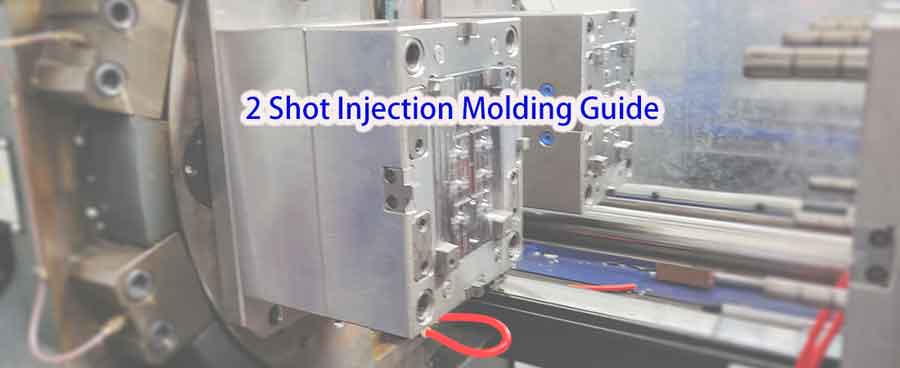
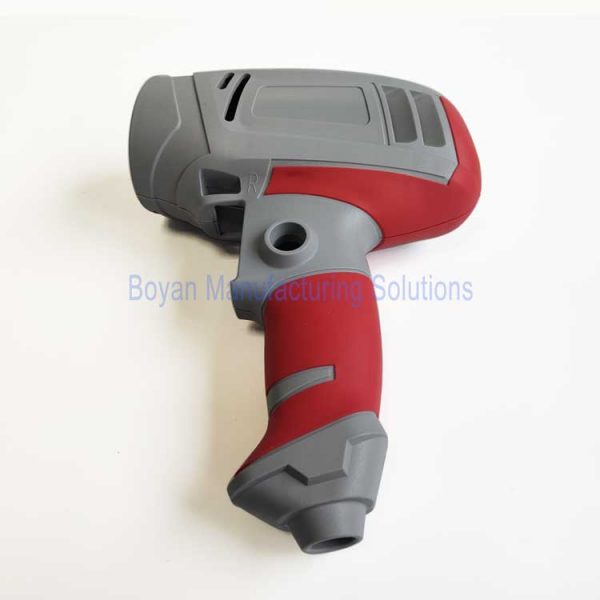
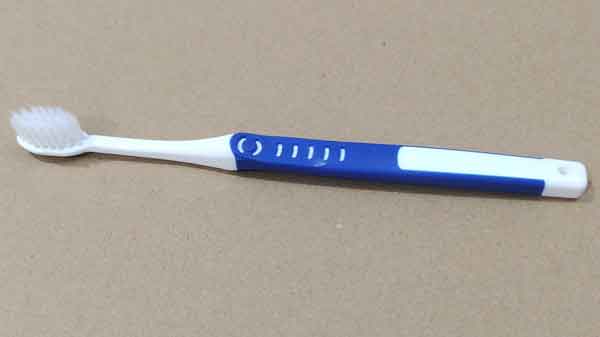
二色成形, 別名 二色成形または二重射出成形, は、1回の成形サイクル内で2つの異なる色または種類のプラスチック材料からなる複合部品を造り出す効率的な射出成形技術です 2つの異なる色または種類のプラスチック材料を1回の成形サイクル内で組み合わせた複合部品を造り出す効率的な射出成形技術です。.
このプロセスには専用の 二色成形機 t付き2組のスクリューとバレル. この技術は、美的魅力と機能的強度を兼ね備えた部品を製造することができ、自動車、民生用電子機器、医療機器業界で幅広く応用されています。.
2ショット射出成形のプロセス
ツーショット成形のプロセスは、単一の成形サイクル内で複合部品を作成する際の複雑なステップを強調しながら、以下のように概説されます。
金型設計と製造
二色成形は、専用の二色射出成形機と精密に設計された金型の使用を必要とします。金型の設計は、 流動、冷却、固化特性 の 両材料 を考慮して、金型内で正しく組み合わされるようにしなければなりません。. 手順は以下の通りです:
第一次射出:プロセスは、成形機の一方の射出ユニットに最初の材料を射出し、製品の一部を形成することから始まります。このステップが完了すると、部分的に形成された部品は金型内に固定されたままか、金型の回転または移動によって別の位置に移動されます。.
金型回転または移動:一部の二色成形プロセスでは、最初の射出による半成品を金型内で第二の射出位置に移動する必要があります。これは、使用する二色成形機の設計に応じて、金型を回転または移動させることによって実現できます。.
第二次射出:最初の部品が固化し、第二の位置に移動された後、第二の材料が別の射出ユニットを通じて金型に射出され、最初の部品と結合して最終製品を形成します。このステップでは、二つの材料間の良好な接着を確保するために精密な制御が必要です。.
冷却と固化:第二の材料の射出後、部品全体が金型内で冷却および固化します。この段階は製品の品質にとって重要であり、冷却速度と時間を精密に制御する必要があります。.
型開きと取出し:冷却と固化の後、金型が開かれ、完成した二色製品が取り出されます。.
この詳細なプロセスは、ツーショット成形に必要な技術的な複雑さと精度を示しており、様々な産業で使用される高品質で多機能な部品の生産を可能にします。.
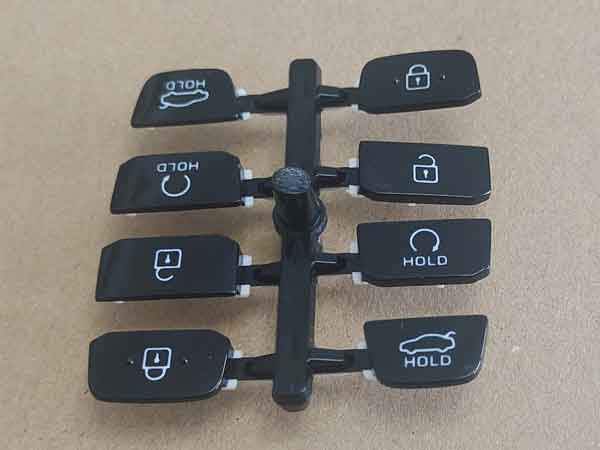
このビデオは、二色成形の試作プロセスを示しています。製品が小さく、アンダーカット形状があるため、金型から自動的に取り出すことができません。金型のリフターに引っかかる可能性があるため、手動で取り出す必要があります。.
ツーショット成形の利点と欠点
ツーショット成形は、単一の成形サイクルで複雑で高品質な製品を多様な外観で製造するという明確な利点があります。後工程を削減し、生産効率を向上させ、コストを低減することができます。しかし、この技術は金型の設計と製造に対して高い要求があり、初期投資が比較的高くなります。.
メリット
生産工程とコストの削減:この方法は、複数の材料の射出を1サイクルに統合し、後続の工程を排除して、生産コストと時間の両方を削減します。.
製品品質の向上:二色成形は、より耐久性があり、構造的に安定した製品を製造できます。二つの材料の一体化により、耐衝撃性や密封性などの全体的な性能を向上させることができます。.
設計自由度:設計者は、異なる色や種類のプラスチックを1つの部品に組み合わせることができ、独特の視覚的および触覚的特性を提供します。.
デメリット
金型コストの増加:二色成形用金型の複雑な要件は、コストの増加につながります。これらの金型の設計と製造には、豊富な経験と精度が要求され、従来の成形技術と比較して初期投資が大幅に増加します。.
時間当たり生産率の向上:専用の二色成形機は、標準的な射出成形機よりも高価です。さらに、これらの機械の操作には専門的なスキルが必要であり、時間単価の上昇につながります。.
環境への懸念:2つの異なる材料を使用すると、リサイクルが複雑になります。これらの材料を効果的に分離することが困難な場合があるためです。リサイクルの複雑さと 生産不良品の再利用不可 は、二色成形にとって重大な課題となります。.
2ショット成形の金型要件
ツーショット成形は、同じ成形プロセス内で2つの異なる材料や色を同時に使用する高度な射出成形技術であり、非常に精密な金型を必要とします。このプロセスの成功を確実にするには、いくつかの側面を厳密に制御することが含まれます。.
アライメント精度
金型の位置合わせの精度が重要です。二色成形では、2組の下型(可動)と2組の上型(固定)を含む金型を使用し、成形プロセス中に回転または移動して互いに交換可能に位置合わせする必要があります。両方の金型セットが完全に一致していることを確認することが不可欠です。 外形寸法、内部キャビティ、, そして 高さ.
通常、生産ではCMM(座標測定機、三次元測定装置)を使用して金型の精度を確認し、位置ずれによるフラッシュなどの射出成形不良を防止します。.
厳格な金型設計とレビュー
金型の設計とレビュープロセスは非常に細心の注意を払う必要があります。ツーショット金型のコストが高いため、設計上の欠陥があると両方の金型セットの修正が必要となり、追加コストが発生する可能性があります。したがって、金型の設計段階では、ゲートとランナーの設計、スライダーの配置、冷却システムのレイアウトなど、様々な要素を慎重に考慮する必要があります。これらの側面は、見落としがないことを確認するために徹底的な検証と妥当性確認を必要とします。.
自動ゲート除去
ツーショット成形における生産効率の重視を考慮すると、金型設計は可能な限り自動デゲーティングを目指すべきです。これは、射出成形プロセスの終了時に、射出ポートからの余剰材料が人手を介さずに製品から自動的に除去できることを意味します。これにより、人件費を削減し、生産効率を向上させます。.
2ショット成形の材料要件
ツーショット成形では、基材とオーバーモールド層の接着は、材料選択、金型設計、および加工条件を含む化学的および物理的プロセスによって達成されます。この接着プロセスにより、2つの異なる材料が最終製品内で密接に統合され、構造的に完全で機能的に堅牢な複合材を形成します。以下に、この接着プロセスにおけるいくつかの重要な要素を示します。
材料選定と互換性
互換性のある材料を選択することは、接着の成功にとって重要です。基材とオーバーモールド材料は、溶融状態で互換性があり、有害な化学反応を起こさない必要があります。材料サプライヤーは、どの材料の組み合わせが最良の接着性を達成するかについて、しばしばガイダンスを提供します。.
表面処理
場合によっては、基材の表面にサンドブラスト、化学エッチング、表面活性化などの特別な処理を施して粗さと化学反応性を高め、オーバーモールド層との接着強度を向上させることがあります。.
金型設計
金型設計は、2つの材料の良好な組み合わせを確保する上でも重要です。金型は各材料の流路を正確に制御し、第2の材料が第1の材料の表面に安定かつ均一な被覆を形成するようにする必要があります。.
射出成形パラメータ
射出成形プロセス中の温度、圧力、冷却時間などのパラメータは、両方の材料の特性に適合するように慎重に調整する必要があります。適切な温度と圧力は材料の良好な接着を促進し、適切な冷却時間は材料が内部応力なく固化し、接着強度に影響を与えないようにします。.
分子拡散
溶融状態にある2つの材料の界面では、, 分子拡散 一方の材料の分子が他方に浸透する現象が起こります。これにより、より強力な化学結合と物理的な絡み合いが形成され、2つの材料間の密着性が向上します。
常用材料
- 基板材料:ABS、PC、PC/ABS、PP、PMMA、PA6、PA66など。.
- オーバーモールド材料:TPE、TPU、シリコーン、および基材として使用される硬質プラスチック材料。.
2つの材料の互換性を確認するために、材料サプライヤーに相談することが推奨されます。.
上述の方法とメカニズムを通じて、ツーショット成形は基材とオーバーモールド層の間に密着した結合を実現し、美的にも優れ、高性能な複合材料製品を生産することができます。この技術は、電子デバイス、自動車部品、医療機器などの様々な分野で広く応用されており、製品設計と機能性により多くの可能性を提供しています。.
ツーショット成形とオーバーモールドの比較
2ショット成形技術について論じる際、オーバーモールディングと比較されることが一般的です。これら2つの技術は多くの面で類似しており、複数(2つ以上)の射出成形プロセスを含みますが、重要な違いがあります。.
接着強度
- ツーショット成形 この分野で優れています。この技術は連続プロセスで2つの材料間の強固な結合を確保します。最初の射出成形による基材が完全に冷却されていないため、2つの材料の分子鎖が絡み合い融合しやすく、より強力な結合が得られます。さらに、2ショット成形では両材料の冷却速度と収縮がより一致するため、材料の収縮不一致による分離が低減されます。.
- オーバーモールディング は、最初の射出成形部品を手動で別の金型に配置して二回目の射出を行う必要があり、材料結合の密着性に影響を与える可能性があります。.
生産コスト
- ツーショット成形 はより効率的で、連続プロセスで両方の射出を完了します。時間当たりの生産コストは高いかもしれませんが、全体的な効率性により総生産コストを削減できる可能性があります。.
- オーバーモールディング は、基材部品を別の金型に手動で配置する必要があるため人件費を増加させ、射出が別々の工程であるため、全体的な加工コストが高くなる可能性があります。しかし、小ロット生産では、初期投資が低いため、オーバーモールドの方が適しているかもしれません。.
設計多様性
- ツーショット成形 はより大きな設計の柔軟性を提供します。その独特な生産プロセスにより、二回目の射出時に、例えばスライダーやリフターを二回目の射出後にのみ作動させるなど、より複雑な設計を実現することができ、製品設計により広い空間を提供します。.
- オーバーモールディング は、基材部品が金型に配置された後、複雑な構造のためにコアやスライダーを再導入する可能性を制限し、設計の多様性をある程度制約します。特定の設計はツーショット成形でのみ達成でき、オーバーモールドでは達成できません。.
製造精度
- ツーショット成形 連続生産プロセスにより高い位置決め精度を実現します。基材部品を金型から取り出す必要がないため、製品の全体的な製造精度が向上します。.
- オーバーモールディング 最初の射出成形部品を別の金型に手動で配置する際に位置決め誤差が生じ、最終製品の精度に影響を与えます。.
結論として、ツーショット成形とオーバーモールドはどちらも複数の射出工程を通じて複合材料を作成することを目的としていますが、それぞれが異なる製造ニーズに適した独自の利点を提供します。.
- ツーショット成形は、優れた結合強度、設計の柔軟性、および精度で際立っており、大規模で複雑なプロジェクトに理想的です。.
- 一方、オーバーモールドは、コスト上の利点と簡便さを提供し、小規模または複雑さの低い用途により適しています。.
どちらを選択するかは、具体的なプロジェクト要件、コスト、および望ましい結果に依存します。.
結論
要約すると、ツーショット成形は、二つの異なる材料または色を単一サイクルで効率的に組み合わせる高度な射出成形技術であり、設計の柔軟性、製品品質、および生産効率の面で大きな利点を提供します。金型設計と機械への初期投資が高いにもかかわらず、この技術は、高精度と強度を備えた複雑な多材料部品を必要とする用途に対して魅力的なケースを提示しています。.
