


Inhaltsübersicht
Umschalten aufDie Grundlagen des Nylon-Spritzgießens verstehen
Im Bereich der Kunststoffherstellung ist das Nylon-Spritzgießen eine zentrale Technik, bekannt für seine Vielseitigkeit und Festigkeit. Dieses Verfahren verwandelt Nylon in unterschiedliche Produkte, von Automobilteilen bis hin zu Alltagsgegenständen, und zeigt seine Haltbarkeit und Anpassungsfähigkeit.
Dieser Artikel befasst sich mit den Feinheiten des Nylon-Spritzgießens, wobei der Schwerpunkt auf den beliebtesten Formen PA6 und PA66 sowie den wesentlichen Aspekten des Formprozesses liegt. Unsere Untersuchung bietet Einblicke in diesen wichtigen Herstellungsprozess und hebt hervor, wie Modifikationen die Eigenschaften von Nylon und seine Anwendungen in verschiedenen Branchen verbessern. Begleiten Sie uns bei der Entdeckung der komplexen Welt des Nylon-Spritzgießens, einem Eckpfeiler der modernen Fertigung.
Vielseitigkeit von spritzgegossenen Nylonprodukten
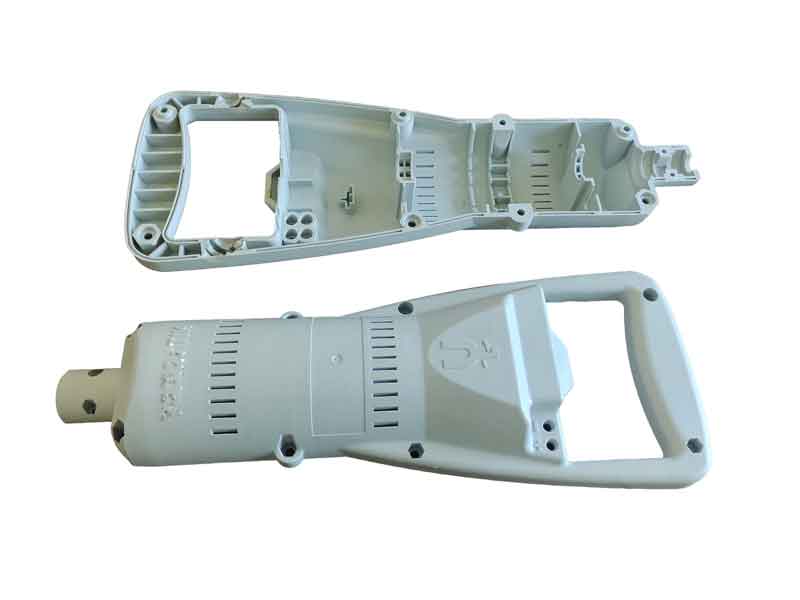
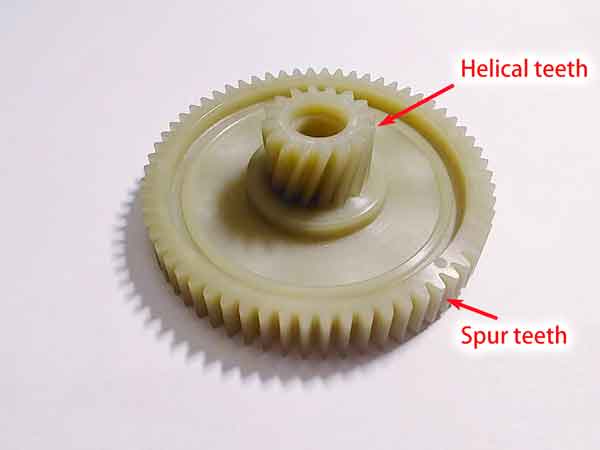
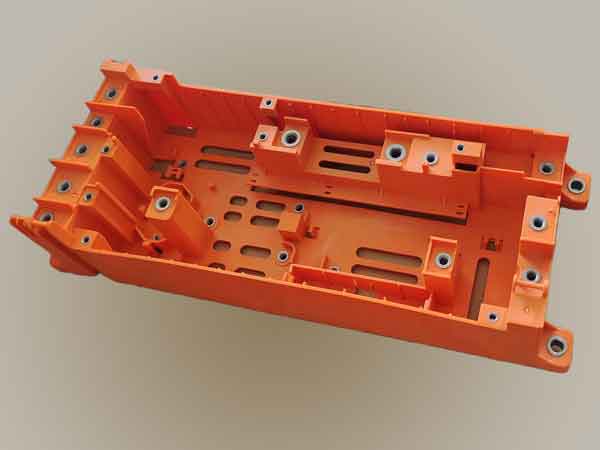
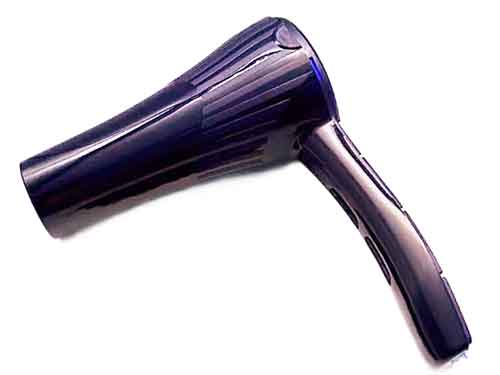
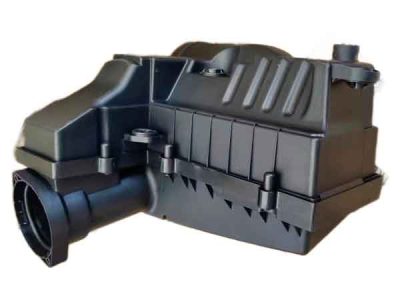
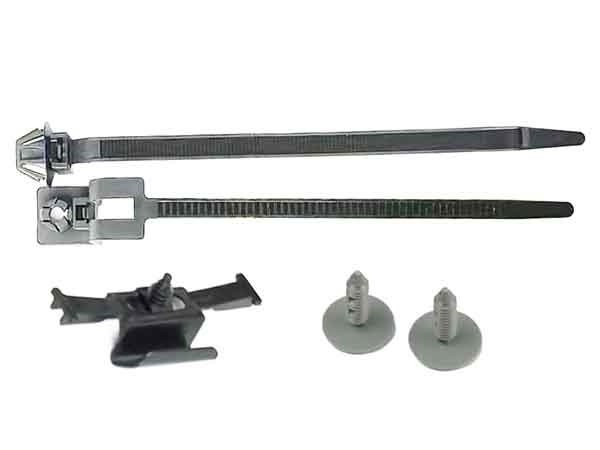
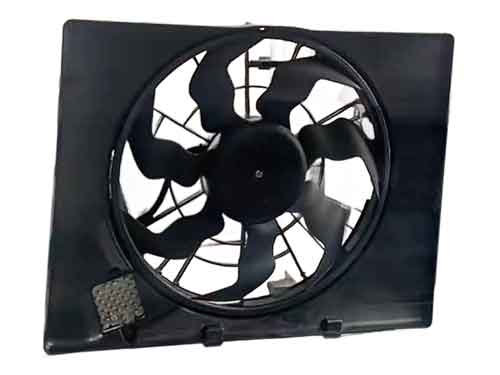
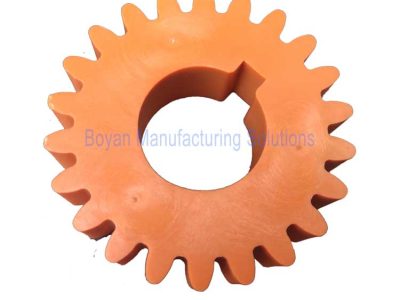
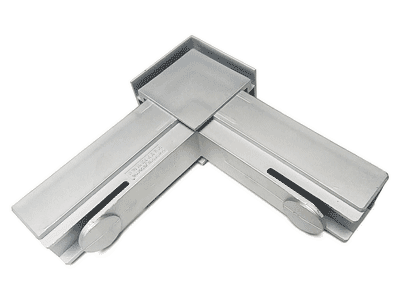
Nylon wird so umfangreich eingesetzt, dass spritzgegossene Nylonprodukte in unserem täglichen Leben fast überall zu finden sind. Nachfolgend finden Sie einige Beispiele für Nylonprodukte, die einen schnellen Überblick über ihre weit verbreiteten Anwendungen bieten.
Benötigen Sie Expertise im Nylon-Spritzgießen? Kontaktieren Sie uns für außergewöhnlichen Service!
Was ist Nylon?
Nylon ist ein synthetisches Polyamid (abgekürzt als PA), eine Art von Polymer, das gebildet wird durch Amid Bindungen (-NH-CO-). Es gehört zur Familie der teilkristalline thermoplastische Polymere. Bekannt für seine Festigkeit, Zähigkeit, Hitzebeständigkeit, Verschleißfestigkeit und niedriger Reibung wird Nylon häufig in der Textilherstellung und in Spritzgießprozessen eingesetzt. Dieses Material wurde in den späten 1930er Jahren von der amerikanischen Firma DuPont erfunden und benannt. Nylon wurde erstmals für Zahnbürstenborsten verwendet und später auf die Herstellung von Strümpfen, Fallschirmen und anderen Artikeln ausgeweitet.
Der Name “Nylon” ist recht einprägsam, obwohl es keine klare Erklärung für seine genaue Bedeutung gibt. Dennoch ist er ein erfolgreiches Beispiel für kommerzielles Branding.
Es ist wichtig zu beachten, dass Nylon zwar eine Art von Polyamid ist, aber nicht alle Polyamide als Nylon bezeichnet werden. Zum Beispiel sind natürliche Materialien wie Seide und Wolle Polyamide, die aus Aminosäuren bestehen, und bestimmte aromatische Polyamide fallen ebenfalls nicht unter die Kategorie Nylon.
Arten von Nylon
Die primären Nylonarten sind Nylon 6 und Nylon 66, die den Markt dominieren. Nylon 6 ist als Polycaprolactam bekannt, während Nylon 66 Polyhexamethylenadipamid ist. Nylon 66 ist etwa 12% härter als Nylon 6. Danach folgen Nylon 11, Nylon 12, Nylon 610 und Nylon 612.
Darüber hinaus gibt es Typen wie Nylon 1010, Nylon 46, Nylon 7, Nylon 9, Nylon 13 und neuere Sorten wie Nylon 6I, Nylon 9T und die Spezialität Nylon MXD6, die für ihre Barriereeigenschaften bekannt ist. Diese verschiedenen Nylonarten bieten eine Reihe von Eigenschaften, die den unterschiedlichen industriellen Anforderungen und Anwendungen gerecht werden.
Vorteile und Nachteile von Nylon
Nylon, ein weit verbreitetes synthetisches Material, hat die folgenden Vor- und Nachteile:
Vorteile:
- Hohe mechanische Festigkeit: Nylon ist für seine hervorragende Festigkeit und Zähigkeit bekannt und eignet sich daher ideal für Anwendungen, die eine hohe mechanische Festigkeit erfordern. Seine Zähigkeit nimmt weiter zu, wenn es Wasser absorbiert.
- Hochtemperaturbeständigkeit: Standard-Nylon kann Temperaturen über 100 ℃ standhalten, und bestimmte modifizierte Typen können sogar bis zu 200 ℃ aushalten.
- Glatte und abnutzungsresistente Oberfläche: Die Oberfläche von Nylon ist glatt mit einem niedrigen Reibungskoeffizienten und bietet eine bedeutende Verschleißfestigkeit. Es weist selbstschmierende Eigenschaften auf, wenn es als Teil beweglicher Maschinen eingesetzt wird, was Geräusche reduziert und in Anwendungen mit niedriger Reibung den Bedarf an Schmierstoffen eliminiert.
- Korrosionsbeständigkeit: Nylon ist gut beständig gegen Laugen und die meisten Salzlösungen. Es widersteht auch schwachen Säuren, Motorölen, Benzin, aromatischen Kohlenwasserstoffverbindungen und allgemeinen Lösungsmitteln. Nylon ist inert gegenüber aromatischen Verbindungen und bietet eine ausgezeichnete Beständigkeit gegenüber Benzin, Ölen, Fetten, Alkohol und schwachen Laugen sowie beeindruckende Anti-Aging-Eigenschaften.
- Gute elektrische Isolierung: Nylon behält auch in feuchten Umgebungen einen gewissen elektrischen Widerstand bei.
Nylon ist aufgrund seiner Festigkeit ideal für das Spritzgießen von Metalleinsätzen
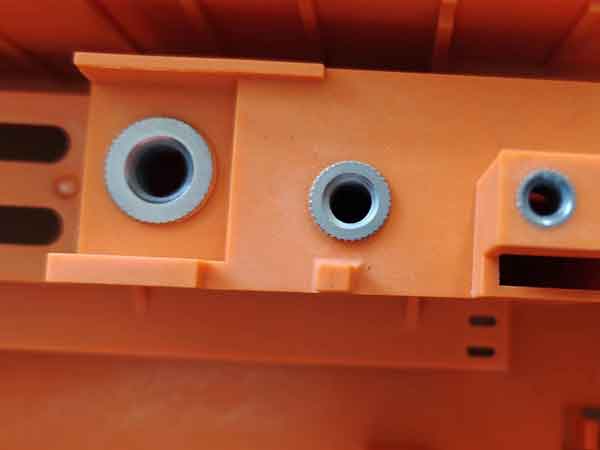
Die Festigkeit und Zähigkeit von Nylon machen es ideal für das Umspritzen von Metalleinsätzen. Das Gehäuse verfügt über 34 eingebettete Metallmuttern. Da die manuelle Installation mehr als 2 Minuten dauert, ist das Vorheizen der Einsätze ineffizient. Dennoch ist die Wahrscheinlichkeit von Rissen im Kunststoff gering, selbst bei kalten Einsätzen.
Benachteiligungen:
- Wasserabsorption und Schwellung: Nylon neigt dazu, Wasser zu absorbieren, mit einer Absorptionsrate von mehr als 3%, was zu einer schlechten Formbeständigkeit.
- Schlechte UV-Beständigkeit: Längerer Aufenthalt im Freien kann dazu führen, dass Nylon altert und sich zersetzt.
- Begrenzte Temperaturbeständigkeit: Nylon wird bei niedrigen Temperaturen spröde und verliert an Festigkeit, während es bei hohen Temperaturen zur Alterung und Zersetzung neigt.
Bei der Wahl von Nylon als Material ist es daher wichtig, diese Stärken und Schwächen zu berücksichtigen, um seine Eignung und Haltbarkeit für bestimmte Anwendungen sicherzustellen.
Nylon 6 und Nylon 66 für das Spritzgießen
Da diese beiden die am häufigsten verwendeten Nylontypen im Spritzguss sind, vergleichen wir sie, um ihre Eigenschaften zu verstehen. Beide gehören zur Polyamid-Familie der Polymere und weisen Ähnlichkeiten in ihren Molekularstrukturen auf.
Ähnlichkeiten und Unterschiede:
Teilkristalline Struktur: Beide sind teilkristalline Kunststoffe, aber Nylon 66 hat einen höheren Kristallinitätsgrad als Nylon 6, was zu einigen Unterschieden in den physikalischen Eigenschaften führt.
Dichte: Die Dichte von Nylon 6 und Nylon 66 liegt bei etwa 1,10 bis 1,15 g/cm³. Die Zugabe von Glasfasern oder anderen Füllstoffen kann die Dichte jedoch erhöhen, wobei sie typischerweise unter 1,5 g/cm³ bleibt.
Schmelzpunkt: Der Schmelzpunkt von Nylon 66 liegt bei etwa 260 °C, was 20-40 Grad höher ist als bei Nylon 6. Dies verleiht Nylon 66 eine überlegene Hitzebeständigkeit, aber es ist in Bezug auf Elastizität, Zähigkeit und Ermüdungsbeständigkeit im Vergleich zu Nylon 6 unterlegen.
Zähigkeit: Nylon 6 bietet eine bessere Zähigkeit.
Härte: Nylon 66 ist härter als Nylon 6.
Viskosität und Formgebung: Nylon 6 hat eine niedrigere Viskosität, was die Formgebung erleichtert und einen besseren Oberflächenglanz ergibt. Es hat jedoch eine höhere Wasseraufnahmerate mit einer Sättigungswasseraufnahme von etwa 10%. Diese hohe Aufnahme kann die Materialleistung erheblich beeinträchtigen, was bei der Konstruktion berücksichtigt werden muss.
Temperaturbeständigkeit: Nylon 66 kann Temperaturen von etwa 180-190 Grad Celsius standhalten, was 50-60 Grad höher ist als bei Nylon 6.
Durch das Verständnis dieser Unterschiede und Gemeinsamkeiten können Hersteller und Designer fundiertere Entscheidungen darüber treffen, welche Art von Nylon für ihre spezifischen Anwendungen am besten geeignet ist, insbesondere im Hinblick auf Spritzgussverfahren.
Arten von modifiziertem Nylon
Um die Schwächen von Nylon zu überwinden, wurden auf dem Markt verschiedene modifizierte Formen von Nylon entwickelt. Die gängigsten Modifikationsmethoden umfassen Blenden, Füllen, und Copolymerisation. Beim Blending werden Nylon und andere Kunststoffe oder Kautschuke gemischt, um ihre jeweiligen Stärken zu ergänzen; bei der Füllstoffmodifizierung werden typischerweise Materialien wie Glasfasern, Calciumcarbonat oder Talkum zugesetzt, um die Festigkeit zu erhöhen und die Schrumpfung zu verringern; bei der Copolymerisation wird die Molekülkette modifiziert, indem andere funktionelle Gruppen oder Polymere auf PA6-Ketten gepfropft oder in Segmente eingebaut werden, um die Gesamtleistung zu verbessern.
Hier sind einige häufig verwendete modifizierte Nylons:
Verstärktes Nylon: Die meisten verstärkten Nylons verwenden Glasfasern sowie Füllstoffe wie Calciumcarbonat und Talkum. Diese Zusatzstoffe verbessern die Maßhaltigkeit und Härte, können jedoch auch die Dichte erhöhen und die Zähigkeit sowie den Oberflächenglanz des Materials verringern.
Zähes Nylon: Der Hauptzweck der Zähmodifizierung mit Kautschuk ist die Verbesserung des Tieftemperaturverhaltens. Normales Nylon wird bei Temperaturen zwischen -30 und -20 Grad Celsius spröde und verliert seine Funktionalität. Übliche Zähmodifizierungsmittel sind EPDM-Kautschuk, EPR-Kautschuk, Nitrilkautschuk, Styrol-Butadien-Kautschuk und Polybutadien-Kautschuk, wobei EPDM am weitesten verbreitet ist. Allerdings kann zähmodifiziertes Nylon die Materialfließfähigkeit verringern, was das Spritzgießen erschwert. Es ist wichtig zu beachten, dass die gleichzeitige Verwendung von Zähmodifizierungsmitteln und Flammschutzmitteln dazu führen kann, dass die Flammschutzmittel unwirksam werden.
Verschleißfestes Nylon: Verschleißfestes Nylon wird durch Zugabe von Additiven wie Kohlenstofffasern, Molybdändisulfid, Graphit, PTFE-Pulver oder Silikonpulver erreicht, um die Reibung zu verringern oder die Oberflächenhärte zu erhöhen und dadurch den Verschleiß zu reduzieren.
Flammhemmendes Nylon: Auf dem Markt fallen Flammschutzmittel im Allgemeinen in drei Kategorien: halogenierte, nicht halogenierte und roter Phosphor, wobei letztere weniger verbreitet sind. Nicht halogenierte Flammschutzmittel sind umweltfreundlicher, da sie beim Verbrennen weniger Rauch und weniger Nebenprodukte erzeugen. Halogenierte Flammschutzmittel sind effizienter, erzeugen jedoch beim Verbrennen schwarzen Rauch und schädliche Gase. Es ist entscheidend zu verstehen, dass flammgeschützte Kunststoffe nicht unbrennbar sind, sondern so konzipiert sind, dass sie erlöschen, sobald die Flammschutzquelle entfernt wird.
Transparentes Nylon: Transparentes Nylon kann eine Lichtdurchlässigkeit von über 90% erreichen, vergleichbar mit PMMA, und besitzt zudem eine gute Zugfestigkeit und Schlagzähigkeit. Der Schlüssel zur Herstellung von transparentem Nylon liegt in der Veränderung der Anordnung der Polymerketten oder der Einführung spezifischer Comonomere, um die Kristallinität zu verringern, da die kristallinen und amorphen Bereiche für die Opazität des Materials verantwortlich sind.
Darüber hinaus gibt es weitere Arten wie galvanisiertes Nylon, UV-beständiges Nylon usw., die hier nicht näher erläutert werden. Durch diese Modifizierungsverfahren haben sich die Anwendungsmöglichkeiten von Nylon erheblich erweitert, so dass ein breiteres Spektrum an industriellen und alltäglichen Anforderungen erfüllt werden kann.
Wichtige Überlegungen zum Nylon-Spritzgießen
Beim Spritzgießen von Nylon müssen mehrere wichtige Methoden und Techniken beherrscht werden, um die Produktqualität sicherzustellen. Dazu gehören:
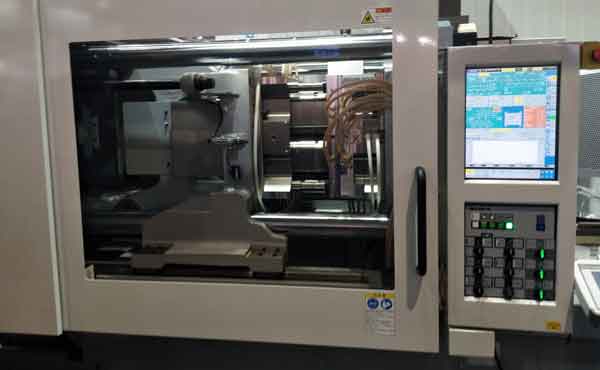
Nylonmaterial trocknen: Nylon neigt zur Feuchtigkeitsaufnahme, daher ist es entscheidend, es vor dem Spritzgießen zu trocknen. Die empfohlene Trocknungstemperatur beträgt 120 ℃ für 4 Stunden. Dieser Schritt unterscheidet sich von einigen anderen Kunststoffen wie PP, die keine Vorbehandlungstrocknung erfordern.
Temperatur beim Spritzgießen:
PA6: Der normale Spritzgießtemperaturbereich für PA6 liegt bei 220-260 ℃. Im Allgemeinen wird empfohlen, die Temperaturen der zweiten und dritten Stufe auf 240-250 ℃ einzustellen, wobei die Düsentemperatur auf 210-220 ℃ geregelt wird. Die Temperatur am Anguss sollte 10 Grad niedriger als die Düsentemperatur sein, da eine zu hohe Temperatur zu Schwierigkeiten beim Materialaustrag und Schneckenschlupf führen kann.
PA66: Der Schmelzpunkt von PA66 liegt bei etwa 255-260 ℃. Die Düsentemperatur sollte auf 265-275 ℃ eingestellt werden, und die Temperaturen der zweiten und dritten Stufe sollten zwischen 280-290 ℃ liegen, wobei die Angusstemperatur etwa 280 ℃ beträgt.
Verstärktes Nylon: Bei verstärktem Nylon (sowohl für Nylon 6 als auch Nylon 66) ist es ratsam, die Spritzgießtemperatur aufgrund der relativ schlechten Fließfähigkeit um 10-20 Grad zu erhöhen. Um das Erscheinungsbild des Produkts zu verbessern, können auch die Temperaturen der zweiten und dritten Stufe um 10-20 Grad erhöht werden.
Einspritzgeschwindigkeit: Bei der Herstellung von glasfaserverstärkten Nylonprodukten ist es notwendig, die Einspritzgeschwindigkeit zu erhöhen, um das Auftreten von freiliegenden Fasern auf der Produktoberfläche zu verhindern.
Temperatur der Form: Für Nylon 6 und Nylon 66 wird eine Werkzeugtemperatur von 80-120 ℃ empfohlen. Die Werkzeugtemperatur beeinflusst die Oberflächenqualität und Kristallinität des Produkts. Produkte mit dünneren Wandstärken erfordern eine höhere Werkzeugtemperatur, während solche mit dickeren Wandstärken mit einer niedrigeren Werkzeugtemperatur, wie 40–80 Grad, verarbeitet werden können.
Weitere Erläuterungen zur Formtemperatur
Die Werkzeugtemperatur spielt eine entscheidende Rolle bei der Bestimmung der Oberflächenqualität und Kristallinität von Produkten. Eine höhere Werkzeugtemperatur führt zu besserer Oberflächenqualität und erhöht auch die Kristallinität des Produkts. Dies geschieht, weil eine höhere Temperatur den Abkühlprozess verlangsamt und dem Kunststoff mehr Zeit zur Kristallisation gibt.
Eine erhöhte Kristallinität macht Nylonprodukte dichter, verschleißfester, härter und erhöht ihren Elastizitätsmodul. Außerdem wird die Wasseraufnahme verringert, so dass sich diese Produkte besser für Anwendungen eignen, bei denen es auf Festigkeit und Steifigkeit ankommt.
Wenn Ihre Nylonprodukte hingegen flexibler und dehnbarer sein sollen, sollten Sie eine geringere Kristallinität anstreben. Dies kann durch eine Senkung der Formtemperatur erreicht werden. Niedrigere Temperaturen beschleunigen den Abkühlungsprozess, wodurch der Kristallisationsprozess im Nylonmaterial unterbrochen wird und folglich seine Kristallinität sinkt.
Anpacken Schwimmende Faser auf Nylonoberfläche
Beim Spritzgießen von glasfaserverstärktem Nylon tritt häufig das Problem “schwimmender Fasern” auf, raue, fleckige Bereiche auf der Oberfläche, die durch Ansammlung und Auftauchen von Glasfasern verursacht werden.
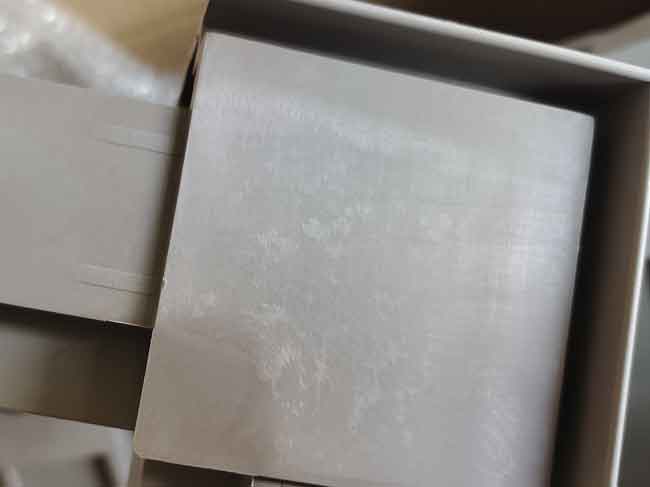
Um schwimmende Fasern zu bekämpfen, besteht der primäre Ansatz darin, die Fließfähigkeit des Nylonmaterials zu verbessern, die Werkzeugtemperatur zu erhöhen, und Einspritzgeschwindigkeit erhöhen und Druck. Eine andere Methode besteht darin, einen Kompatibilisator zwischen Glasfaser und Nylonmaterial hinzuzufügen, obwohl dies tendenziell kostspieliger ist, da es zusätzliche Unterstützung von Materiallieferanten erfordert und die Leistung des Nylons in anderen Aspekten beeinträchtigen könnte.
Verwendung von reinem Nylon zur Vermeidung von flottierenden Fasern
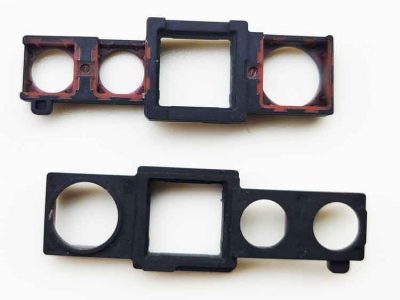
Manchmal ist es selbst nach allen oben genannten Maßnahmen nicht möglich, kleinere schwimmende Fasern auf der Produktoberfläche zu verhindern, wie in den folgenden Bildern dargestellt:
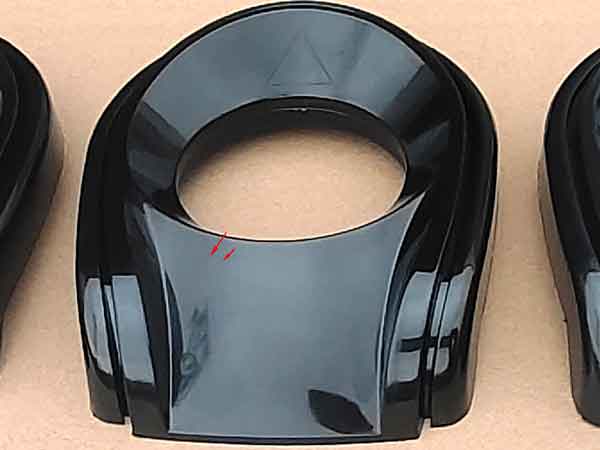
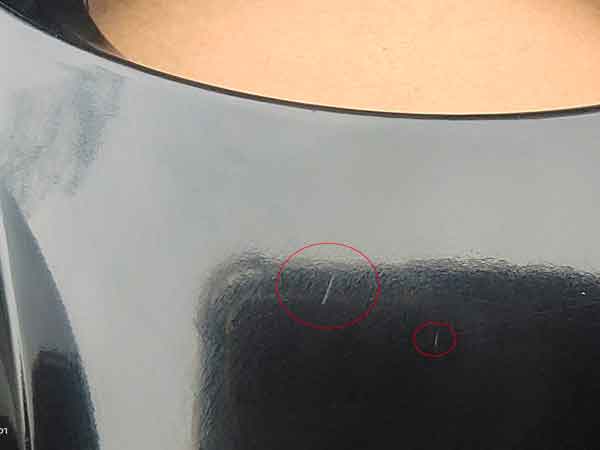
Diese schwimmenden Fasern sind im Allgemeinen in vielen Fällen akzeptabel, aber für höherwertige Produkte sind sie nicht akzeptabel. In diesem Fall müssen Sie sich möglicherweise für reines Nylon entscheiden. Ohne das Vorhandensein von Glasfasern sind die flottierenden Fasern natürlich kein Problem mehr.
Reines Nylon bringt jedoch andere Herausforderungen mit sich. Es haftet stärker am Werkzeug, was zu lokaler Aufhellung und Verformung führen kann, wenn das Produkt aus dem Werkzeug ausgestoßen wird. Darüber hinaus ist seine Schrumpfrate höher im Vergleich zu glasfaserverstärktem Nylon, was dazu führen kann, dass die Produktgröße kleiner wird. Dies sind zusätzliche Probleme, die adressiert werden müssen.
Warum sich viele kleine und mittlere Unternehmen mit der Modifizierung von Nylon beschäftigen
Zahlreiche kleine und mittlere Unternehmen entscheiden sich aus mehreren Gründen für die Modifizierung von Nylon, insbesondere PA6 und PA66:
Breite Anwendung: Die hervorragende Festigkeit, Abriebfestigkeit, chemische Korrosionsbeständigkeit und Hochtemperaturbeständigkeit von Nylon machen es in verschiedenen Bereichen wie Automobil, Elektronik, Maschinenbau und Alltagsgütern anwendbar. Diese Vielfalt bietet kleinen und mittleren Unternehmen einen breiten Marktraum.
Hohes Modifikationspotenzial: Nylon kann durch Zugabe verschiedener Materialien (wie Glas- oder Kohlenstofffasern), Füllstoffe (wie mineralische Füllstoffe) und anderer Additive (wie Flammschutzmittel und UV-Stabilisatoren) verbessert werden, um spezifische Anforderungen zu erfüllen.
Leichtigkeit der Verarbeitung: Nylon ist leicht zu formen, und die Kosten für Produktions- und Prüfgeräte sind nicht hoch, was die Eintrittsbarriere senkt. Die Hauptkosten stehen im Zusammenhang mit dem Bedarf an erheblichem Produktions- und Lagerraum.
Kosteneffizient: Nylon bietet ein gutes Gleichgewicht zwischen Kosten und Leistung. Kleine und mittlere Unternehmen können Rohstoffe zu geringeren Kosten einkaufen und die Produktwettbewerbsfähigkeit durch Modifikation steigern.
Stabile Marktnachfrage: Die Nachfrage nach Nylon ist relativ stabil, was kleinen und mittleren Unternehmen ein vorhersehbares Geschäftsumfeld bietet, was besonders für diejenigen mit begrenzten Ressourcen wichtig ist.
Ausgereifte Technologie: Die Nylonmodifikationstechnologie ist relativ ausgereift, und die zugehörigen Verarbeitungsmethoden und Formeln sind leicht zugänglich, was die technische Schwierigkeit verringert und es kleinen und mittleren Unternehmen erleichtert, sie zu beherrschen.
Daher ist die Modifizierung von Nylon die ideale Wahl für kleine und mittlere Kunststofffabriken, da sie technisch machbar, wirtschaftlich sinnvoll und an die stabile Marktnachfrage anpassbar ist. Dies hilft ihnen, in der hart umkämpften Branche Fuß zu fassen.
Vor-Ort-Besuche bei kleinen und mittleren Materialherstellern
Bei der Auswahl und Bewertung von kleinen und mittleren Materialherstellern ist ein Besuch vor Ort in den Werken ein entscheidender Schritt. Wenn Sie persönlich vor Ort sind, können Sie sich ein direktes Bild davon machen, ob der Produktionsprozess und die Lagerverwaltung den Qualitätskontrollstandards entsprechen. Bei einem solchen Besuch können Sie auch die Qualität der verwendeten Rohstoffe überprüfen und feststellen, ob das Unternehmen über angemessene Prüfgeräte zur Gewährleistung der Produktqualität verfügt.
Auch die persönliche Kommunikation mit den Herstellern ist wichtig. In Gesprächen können Sie feststellen, ob der Hersteller über das nötige Fachwissen und Verständnis verfügt, um die Produktqualität und die anschließende Serviceunterstützung zu gewährleisten. Darüber hinaus können Sie durch die Interaktion mit den Teammitgliedern Einblicke in deren Arbeitseinstellung und Servicebewusstsein gewinnen, die für die Wahl des richtigen Lieferanten wichtig sind.
Zur besseren Veranschaulichung dieses Prozesses finden Sie hier ein Video, das die Produktionsstätte von modifiziertem Nylon zeigt. Anhand dieses Videos können Sie sich ein Bild von der Produktionsumgebung und den betrieblichen Abläufen machen, was für die Bewertung der Produktionskapazitäten und der Produktqualität äußerst hilfreich ist.
Zusammenfassend liefern Vor-Ort-Besuche nicht nur Informationen aus erster Hand über die Hersteller, sondern helfen Ihnen auch, fundiertere und praktischere Entscheidungen zu treffen. Solche Bewertungen können Ihr Vertrauen in die Qualitätskontrolle und Produktionsfähigkeiten des Lieferanten stärken und sicherstellen, dass Ihr gewählter Partner Ihre Geschäftsanforderungen erfüllen kann.
Experimente zur Prüfung der Materialleistung
Materialherstellungsbetriebe sind in der Regel mit verschiedenen Versuchsgeräten ausgestattet, um die Leistung von Materialien zu testen. Diese Tests umfassen hauptsächlich:
Zugfestigkeitsprüfung (einschließlich Bruchdehnung): Dieser Test misst die Fähigkeit des Materials, Zugkräften standzuhalten. Die Ergebnisse werden üblicherweise in Megapascal (MPa) ausgedrückt. Er umfasst auch die Bruchdehnung, das Ausmaß, um das sich das Material vor dem Bruch dehnen kann, üblicherweise in Prozent ausgedrückt.
Biegefestigkeitsprüfung: Dieser Test bewertet die Leistung des Materials unter Biegung. Dabei wird eine Kraft aufgebracht, um das Material zu biegen, und die erforderliche Kraft sowie der Grad der Biegung gemessen, üblicherweise in Megapascal (MPa) ausgedrückt.
Schlagfestigkeitsprüfung: Dieser Test bewertet die Beständigkeit des Materials gegenüber plötzlichen Stößen. Die Ergebnisse werden in Kilojoule pro Quadratmeter (KJ/m²) angegeben und geben die Zähigkeit oder Stoßfestigkeit des Materials an.
Materialdichteprüfung: Dieser Test bestimmt die Dichte des Materials, also die Masse pro Volumeneinheit. Die Ergebnisse werden in Gramm pro Kubikzentimeter (g/cm³) angegeben. Der Test umfasst das Wiegen des Materials in Luft und Wasser, um seine Dichte zu bestimmen.
Schmelzfließprüfung: Die Schmelzmassenflussrate (MFR) oder der Schmelzindex (MI) misst, wie viele Gramm geschmolzenes Harz innerhalb einer festgelegten Zeit (typischerweise 10 Minuten) unter bestimmten Temperatur- und Druckbedingungen durch ein Standard-Kapillarrohr fließen, angegeben in Gramm pro 10 Minuten (g/10min).
Hier finden Sie ein Video, das die Durchführung dieser Tests veranschaulicht. In dem Video können Sie den eigentlichen Prüfprozess und die Ausrüstung sehen, was Ihnen hilft, die spezifischen Abläufe und die Bedeutung der einzelnen Prüfungen besser zu verstehen.
Diese Tests sind entscheidend, um sicherzustellen, dass die Materialien die Leistungsanforderungen für bestimmte Anwendungen erfüllen. Anhand dieser detaillierten Versuchsdaten können die Hersteller die Materialien genau bewerten und verbessern und so qualitativ hochwertigere Produkte herstellen.
