جدول المحتويات
تبديلما هو التشكيل بالحقن الدقيق؟
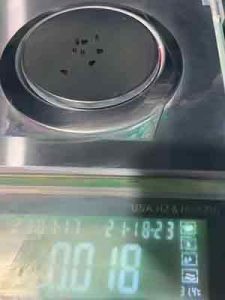
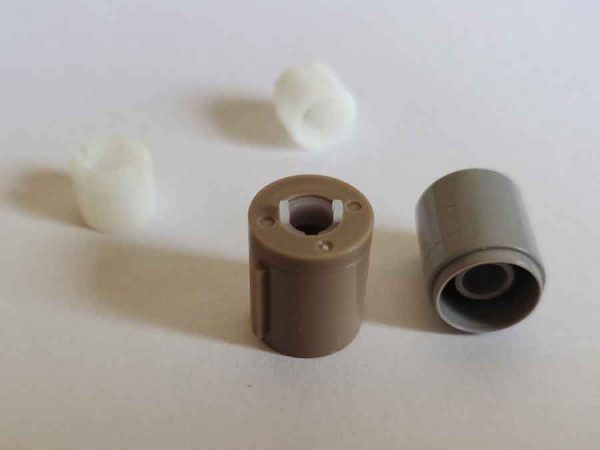
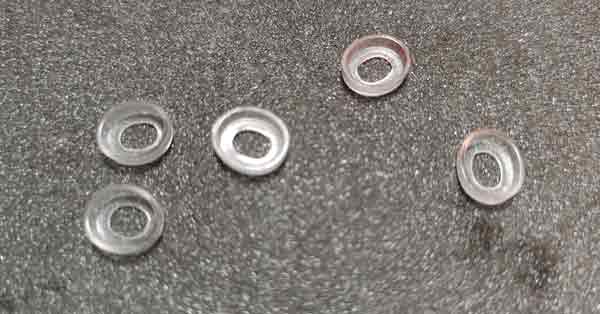
يشير القولبة بالحقن الدقيقة إلى إنتاج مكونات بلاستيكية عالية الدقة حيث تزن المنتجات المقولبة عادةً أقل من 0.01 غرام إلى عدة غرامات. في الواقع، قد لا تكون صغيرة بشكل استثنائي في الحجم الإجمالي، لكنها تُظهر تفاصيل دقيقة للغاية و دقة الأبعاد المطلوبة. يمكن تصنيف هذه العناصر البلاستيكية كمنتجات القولبة بالحقن الدقيقة.
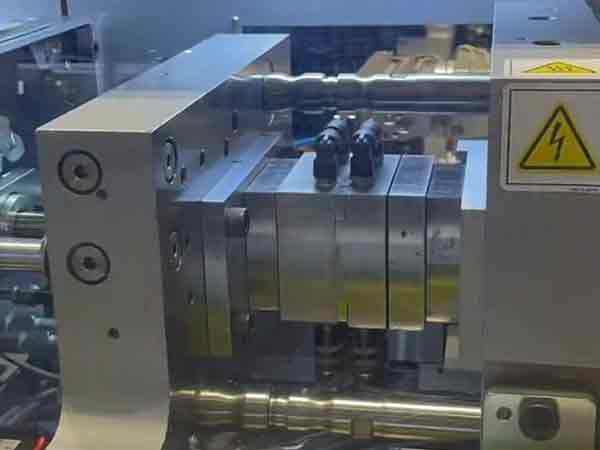
عند مقارنتها بالقولبة بالحقن القياسية، تفرض القولبة بالحقن الدقيقة متطلبات أكبر على كل من القوالب و آلات القولبة.
تطبيقات التشكيل بالحقن الدقيق
يُستخدم القولبة بالحقن الدقيقة في تطبيقات متنوعة عبر مختلف الصناعات، بما في ذلك:
- تروس دقيقة: إنتاج تروس صغيرة ودقيقة تُستخدم في أجهزة وأنظمة متنوعة.
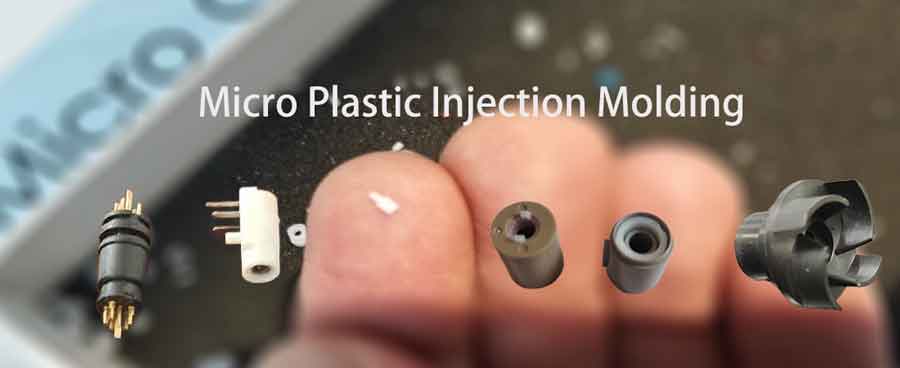
- موصلات إلكترونية: صنع موصلات مصغرة للمعدات الإلكترونية.
- مفاتيح دقيقة: تصنيع مفاتيح صغيرة تُستخدم في الإلكترونيات.
- هياكل: إنشاء أغلفة مدمجة للمكونات الإلكترونية والميكانيكية.
- مخمدات الدوران للسيارات: إنتاج مكونات لأنظمة السيارات.
- أجزاء القلم: تصنيع الأجزاء الصغيرة للأقلام.
- أجزاء الطائرة بدون طيار: تصنيع مكونات دقيقة للطائرات بدون طيار.
- سماعات الرأس: إنشاء مكونات معقدة لتجميع سماعات الرأس.
- معدات طبية: تطوير أجزاء حاسمة للأجهزة الطبية، بما في ذلك أطراف القسطرة ومكونات المحقن وأجهزة الموائع الدقيقة ومكونات الأدوات الجراحية.
تُظهر هذه التطبيقات تنوع استخدامات القولبة بالحقن الدقيقة في إنتاج مكونات بلاستيكية صغيرة وعالية الدقة تُستخدم في مجموعة واسعة من الصناعات والمنتجات.
طرق فريدة لقوالب التشكيل بالحقن الدقيق
استخدام إدراجات القالب بدلاً من التشغيل الآلي في قطعة واحدة
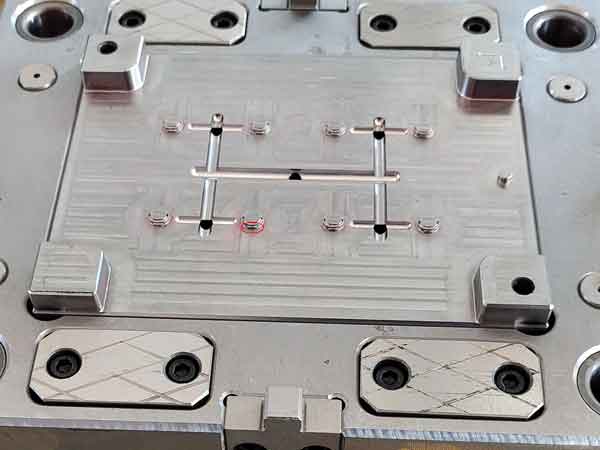
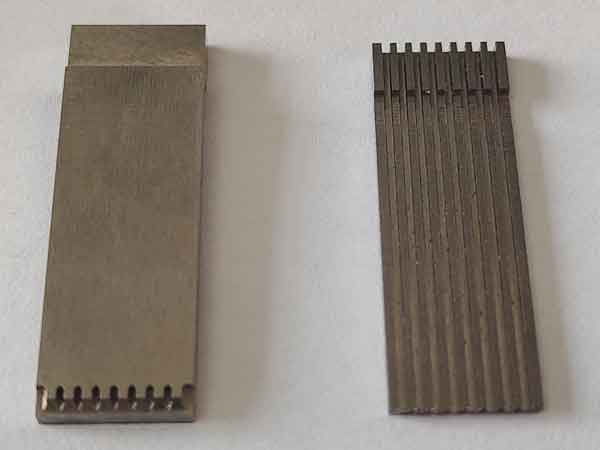
بالنسبة للقوالب المستخدمة في القولبة بالحقن الدقيقة، نظرًا لأن العديد من الميزات لا يتجاوز حجمها جزءًا من المليمتر، فمن الضروري اعتماد طرق مختلفة عن الطرق التقليدية لصنع القوالب. بجانب استخدام معدات تشغيل عالية الدقة، من الشائع استخدام إدراجات القوالب, ، مما يعني معالجة ميزات مختلفة بشكل منفصل ثم تجميعها معًا. هذا النهج يبسط عملية التشغيل ويقلل التكاليف.
مثال على تشكيل ميزة تحت القطع من خلال استخدام الإدراجات
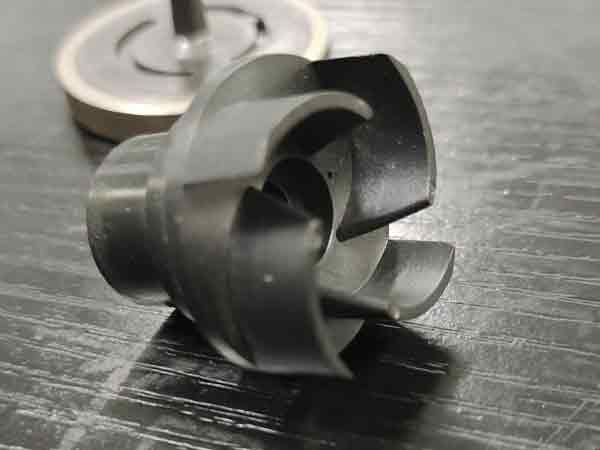
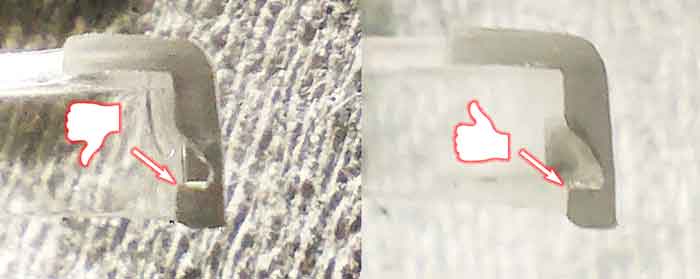
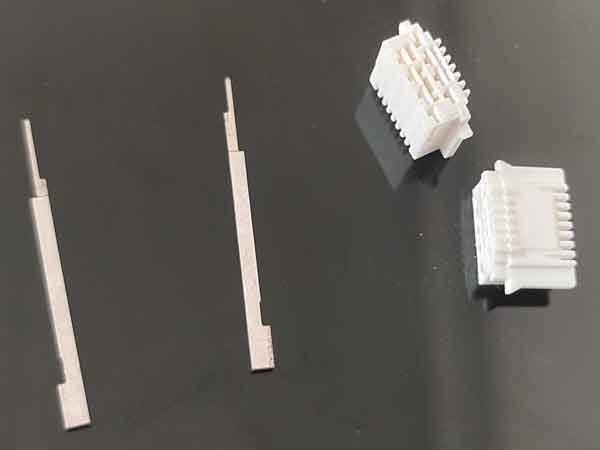
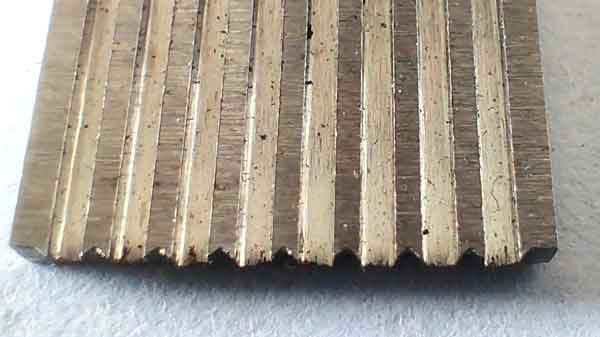
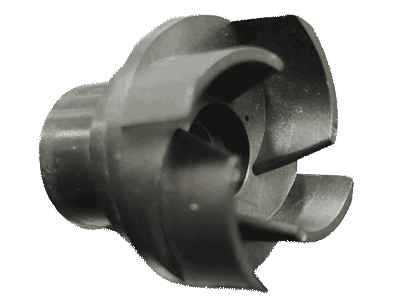
على سبيل المثال، فكّر في هيكل تحت القطع في المنتج الموضح أدناه. إذا تمت معالجته كقطعة واحدة، فسيؤدي ذلك إلى أنصاف أقطار انتقالية كبيرة جداً. ستحدث هذه عند الزوايا الداخلية. وهذا قد يمنع المنتج من التثبيت والقفل بشكل آمن مع الأجزاء المقابلة له.
هذا لأن التشغيل من قطعة واحدة، سواء باستخدام قواطع الطحن أو الأقطاب الكهربائية، سيؤدي حتمًا إلى إنشاء حواف مستديرة عند الزوايا الحادة، مما يؤدي إلى أقواس مستديرة غير مرغوب فيها عند الزوايا الداخلية للقالب. استخدام الإدراجات يسمح بتحقيق زوايا حادة مثالية عند انتقالات الزوايا الداخلية هذه.
المزيد من الأمثلة على موصلات إلكترونية مشكلة بدقة
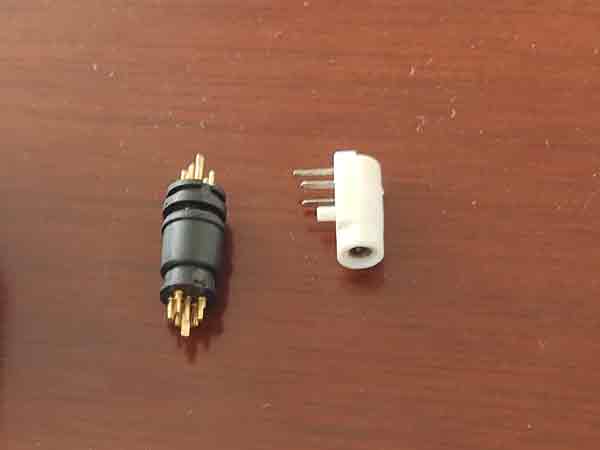
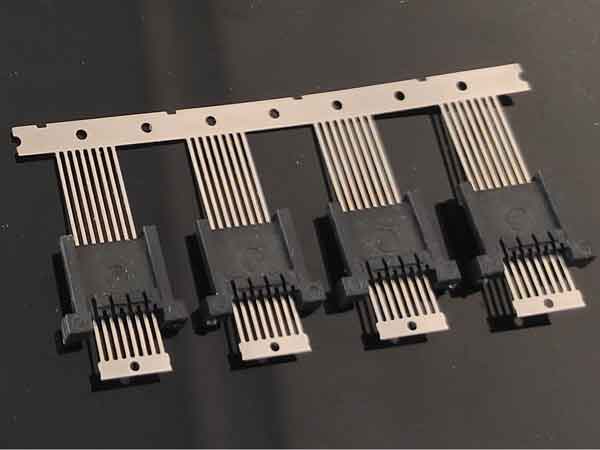
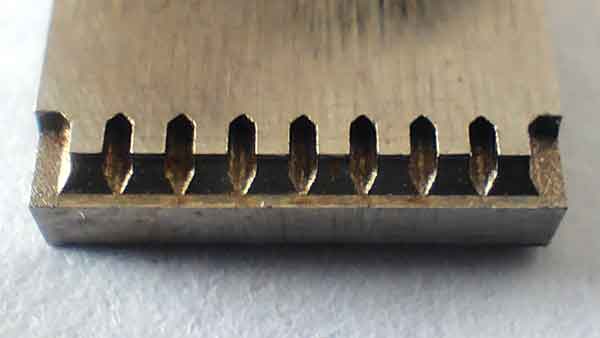
تُعتبر الموصلات الإلكترونية واحدة من أكثر التطبيقات شيوعاً في القولبة بالحقن الدقيقة. في البداية، يتم ختم وتلبيس جهات الاتصال المعدنية داخل الموصل على شكل لفائف. ثم تُجرى عملية القولبة بالحقن حول جهات الاتصال المعدنية بينما لا تزال على شكل لفائف. أخيراً، يتم تشكيل وفصل هذه المسامير المعدنية على آلة ختم.
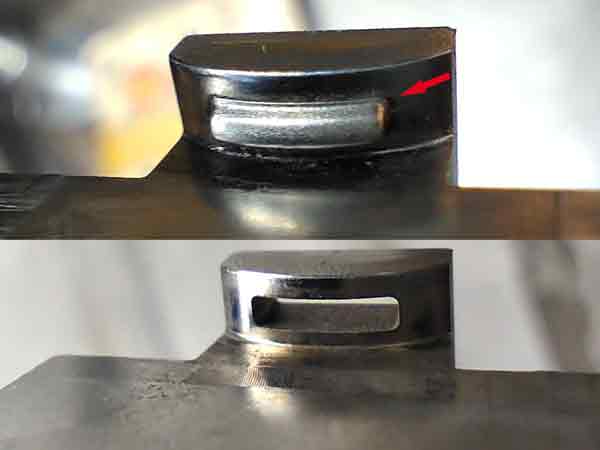
بعض الميزات على هذه الموصلات صغيرة جداً، على سبيل المثال، عرض الفتحات يتراوح فقط بين 0.2 إلى 0.3 ملم. تُصنع هذه السمات المحددة على قوالب الإدراج باستخدام آلات الطحن الدقيقة بعرض عجلة الطحن 0.2-0.3 ملم فقط.
وبالمثل، تُعالج الثقوب الغائرة على قوالب الإدراج، والتي تكون بنفس الحجم تقريباً، باستخدام تشغيل التفريغ الكهربائي المرآتي (EDM).
من السهل ملاحظة أنه إذا لم تتم معالجة هذه الميزات باستخدام إدراجات منفصلة ولكن كجزء من القالب بأكمله، فإن تعقيد المهمة سيزداد بشكل كبير.
فحص الأبعاد للقوالب:
عند فحص أبعاد هذه القوالب، يُفضل استخدام جهاز الإسقاط على جهاز CMM (كاشف الإحداثيات ثلاثي الأبعاد). سبب هذا الاختيار هو أن نصف قطر مسبار الأخير عادةً ما يكون كبيراً جداً لقياس الميزات الدقيقة لهذه القوالب بدقة.
الخلاصة: يتطلب إنتاج قوالب حقن دقيقة للأجزاء الصغيرة ليس فقط معدات معالجة عالية الدقة ولكن أيضًا مهندسين ذوي مهارات عالية. كلا العنصرين حاسمان ولا يمكن استبدالهما. هذا المزيج من التكنولوجيا المتقدمة والحرفية الخبيرة ضروري لتلبية المعايير الصارمة للقولبة بالحقن الدقيقة.
كيفية فحص الأجزاء الصغيرة المشكلة بالحقن
عندما يتعلق الأمر بإنتاج أجزاء القولبة بالحقن الصغيرة جداً، هناك ثلاثة متطلبات حاسمة لضمان الجودة والدقة:
تفاصيل دقيقة: الدقة هي المفتاح. يجب تكرار كل جانب من جوانب التصميم الأصلي بدقة. على سبيل المثال، إذا حدد التصميم زوايا واضحة بنصف قطر قوسي 0.05 مم، فمن الضروري تحقيق هذا القياس. الانحرافات، مثل الزيادة إلى 0.1-0.2 مم، يمكن أن تؤدي إلى فقدان التفاصيل ومظهر ضبابي في المنتج النهائي.
دقة الأبعاد: دقة الأبعاد القياسية للأجزاء المقولبة بالحقن العادية تكون عادةً في نطاق 0.1-0.2 مم. ومع ذلك، بالنسبة للأجزاء الصغيرة الدقيقة، يجب أن تكون هذه الدقة أقل من 0.05 مم. الحفاظ على هذا المستوى من الدقة أمر حيوي لوظيفة المكون وتوافقه.
دقة الوزن: يمكن أن تحقق دقة الوزن في القولبة بالحقن العادية ±1% من وزن المنتج. في القولبة بالحقن الدقيقة، تشدد هذه الدقة إلى ±0.5%، وفي القولبة فائقة الدقة، تنخفض إلى أقل من ±0.3%. هذه المعلمة حاسمة لأنها لا تعكس فقط دقة عملية القولبة ولكن تشير أيضًا بشكل غير مباشر إلى الدقة الإجمالية للجزء.
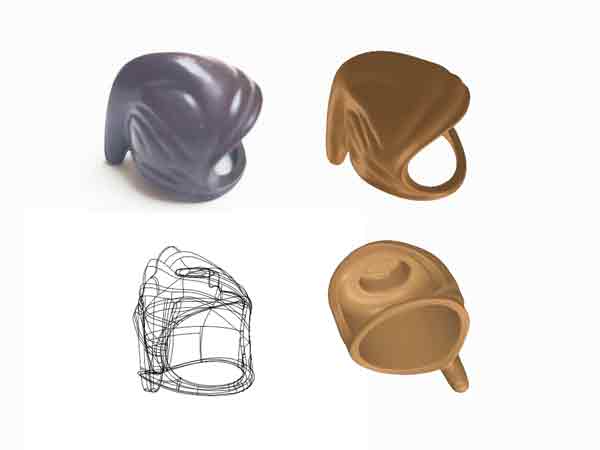
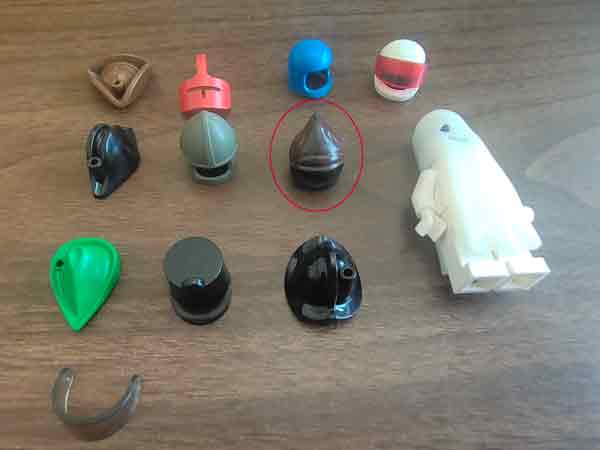
في بعض الحالات، قد تتطلب أجزاء القولبة بالحقن الصغيرة جداً تفاصيل دقيقة بشكل أساسي دون متطلبات صارمة بنفس القدر لدقة الأبعاد والوزن. مثال كلاسيكي هو خوذات ألعاب ليغو، حيث يركز الاهتمام على تكرار تفاصيل المظهر الدقيقة.
قد يكون قياس دقة الأبعاد في الأجزاء البلاستيكية أمرًا صعبًا بسبب مرونة المادة. عادةً، تُستخدم مقاييس المرور والتوقف لهذا الغرض. من ناحية أخرى، دقة الوزن أسهل وأسرع نسبيًا في القياس. إنها مؤشر مفيد لدقة عملية القولبة وغالبًا ما تُستخدم كمعلمة اختبار رئيسية.
متطلبات آلات التشكيل بالحقن
من المهم إدراك أن آلات القولبة بالحقن القياسية قد لا تكون مناسبة دائمًا للأجزاء المقولبة الدقيقة، وذلك بسبب متطلبين محددين للقولبة بالحقن الدقيقة.
- حجم برغي أصغر: تزن المنتجات المقولبة الدقيقة أعشار الجرام أو حتى أقل. استخدام لولب أكبر يعني بقاء البلاستيك المنصهر وقتًا طويلاً في بيئة درجة الحرارة العالية للأسطوانة، مما قد يسبب كسر السلاسل الجزيئية. هذا يمكن أن يؤثر سلبًا على خصائص المادة.
- ضغط حقن أعلى: لضمان ملء المنتج لتجويف القالب واستنساخ كل ميزة، يتطلب التشكيل بالحقن الدقيق ضغط حقن أعلى نسبيًا.
خيارات الآلة بناءً على احتياجات الإنتاج
اعتماداً على حجم الطلب ووزن المنتجات المصبوبة دقيقة الحجم التي تتم معالجتها، هناك خياران متاحان:
- الخيار 1 – استخدام المعيار ماكينات التشكيل بالحقن: بالنسبة للدفعات الصغيرة جدًا، قد تكون تكلفة تغيير اللوالب أو استخدام آلة متخصصة أعلى. في مثل هذه الحالات، قد يكون من الضروري إزالة بعض البلاستيك المنصهر بشكل دوري لضمان عدم بقائه في الأسطوانة لفترة طويلة. ومع ذلك، بالنسبة للدفعات الأكبر، من الممكن التبديل إلى لوالب بأقطار أصغر.
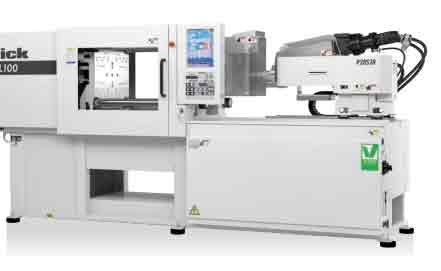
- الخيار 2 – استخدام آلات القولبة بالحقن الدقيقة المتخصصة: تشمل العلامات التجارية المعروفة في هذا المجال سوديك, فانوك, ، وتويو. عادةً ما يكون لقوة الإغلاق لهذه الآلات 40 طنًا فقط، أو حتى منخفضة تصل إلى 15 طنًا، مقارنة بآلة قياسية بقوة 80 طنًا. توفر ضغوط حقن أعلى، غالبًا تتجاوز 200 ميجا باسكال وتصل أحيانًا إلى 400 ميجا باسكال.
ميزات آلات التشكيل بالحقن عالية الجودة
تأتي هذه الآلات المتطورة بعدة ميزات متقدمة:
- وضع كهربائي بالكامل: تستخدم معظم آلات التشكيل بالحقن عالية الدقة الوضع الكهربائي بالكامل، مما يلغي الحاجة إلى نظام هيدروليكي واستخدام نظام خادم خاص للتحكم في الحركة. هذا يحسن الدقة ويقلل من استهلاك الطاقة.
- هيكل هجين من المسمار والمكبس: يتم اعتماد هذا من قبل بعض الآلات لضمان التلدين المتسق، وهو أمر حاسم للحفاظ على جودة المنتج النهائي.
- التحكم في درجة الحرارة PID (التناسبية التكاملية التفاضلية): هذه الآلية حيوية للحفاظ على درجات الحرارة المثلى طوال عملية التشكيل بالحقن.
- آلية البرغي والصامولة لعمليات القالب: تستخدم هذه الآلات آلية البرغي والصامولة لفتح القالب وإغلاقه وطرد دبابيس الطرد. دقة هذه الآلية ملحوظة، بدقة نقل تصل إلى 0.01 مم.
- نوع جديد من مستشعر القوة: يتم استخدام هذه التقنية للتحكم بدقة في ضغط الحقن الخلفي، مما يضمن دقة أبعاد مستقرة للأجزاء المشكلة.
باختصار، للدفعات الصغيرة وعندما لا تكون متطلبات الدقة صارمة، يمكن استخدام آلات القولبة بالحقن للأغراض العامة، ربما مع برغي أصغر. وإلا، فمن الضروري اختيار آلات القولبة بالحقن الدقيقة المتخصصة.
احتياطات يجب مراعاتها في عملية التشكيل بالحقن الدقيق
تتميز عملية القولبة بالحقن للمنتجات البلاستيكية الدقيقة بمتطلبات متميزة مقارنة بالمنتجات البلاستيكية العادية، خاصة من حيث درجة الحرارة والضغط وسرعة الحقن.
درجة الحرارة: عادةً ما تتطلب المنتجات البلاستيكية الدقيقة درجة حرارة حقن أعلى لضمان سيولة المادة وامتلاء القالب بالكامل. التحكم الدقيق في درجة الحرارة أمر بالغ الأهمية. ويشمل ذلك ضبط درجة حرارة الأسطوانة ودرجة حرارة القالب ودرجة حرارة القناة الساخنة بدقة. هذا التحكم ضروري لمنع مشكلات مثل التحلل الحراري والإجهاد الحراري والتشوه الحراري.
الضغط: يكون ضغط الحقن وضغط الإمساك للمنتجات البلاستيكية الدقيقة عادةً أعلى من تلك الخاصة بالمنتجات البلاستيكية العادية. وذلك للتغلب على المقاومة المتزايدة ومعدل الانكماش المرتفع في تجاويف القوالب الدقيقة. التحكم في الضغط العالي أمر ضروري، بما في ذلك الإدارة الدقيقة لحجم ضغط الحقن وتقسيمه ونقاط التبديل. يساعد التحكم السليم على تجنب عيوب مثل الحقن الناقص والزوائد والتجاويف الانكماشية،, والتشوه.
سرعة الحقن: عادةً ما يتم حقن المنتجات البلاستيكية الدقيقة بشكل أسرع من نظيراتها العادية لتحقيق الامتلاء السريع والتبريد المتساوي. التحكم في سرعة الحقن أمر حيوي، بما في ذلك الإدارة الدقيقة لحجمها وتقسيمها ونقاط التبديل. يساعد ذلك على منع مشكلات مثل النفاثات وعلامات الاحتراق وعلامات التدفق وخطوط اللحام.
باختصار، تتطلب معاملات القولبة بالحقن للمنتجات البلاستيكية الدقيقة دقة وكفاءة واستقراراً عاليين. تحقيق ذلك يتطلب استخدام آلات القولبة بالحقن الدقيقة المتخصصة وقوالب دقيقة متخصصة. هذه الأدوات والتقنيات ضرورية للإنتاج الناجح لمكونات بلاستيكية دقيقة عالية الجودة.
الهندسة العكسية للمنتجات الصغيرة المشكلة بالحقن
تُعد الهندسة العكسية للأدوات البلاستيكية الصغيرة مغامرة شائقة ولكنها محفوفة بالتحديات. إنها تشبه كونك محققاً، تجمع الرسومات ثلاثية الأبعاد من المنتجات الفعلية. ولكن كلما صغر العنصر، أصبحت الأحجية أكثر تعقيداً.
عقبة تقنية المسح: تخيل استخدام ماسح ضوئي لالتقاط كل تفاصيل المنتج بتقنية ثلاثية الأبعاد. يبدو ذلك فعالاً للعناصر الأكبر حجماً، أليس كذلك؟ لكن مع الأشياء الصغيرة، القصة مختلفة. تواجه الماسحات الضوئية صعوبة لأنها لا تستطيع حشو تفاصيل كافية في المسافات الصغيرة بين النقاط. الأمر أشبه بمحاولة قراءة كتاب نصف حروفه مفقودة – فلن تحصل على الصورة الكاملة.
دور خبرة المصمم والأدوات المساعدة: هنا يتألق مصممونا. يشرعون في العمل بخبرتهم، متجهين إلى النمذجة اليدوية ثلاثية الأبعاد واستخدام أدوات مثل أجهزة العرض والفرجار الورنية لتحديد الأحجام الدقيقة للميزات المهمة. إنها طريقة تقليدية بعض الشيء، لكنها فعالة.
مغامرة من الواقع – خوذ ألعاب ليغو: لنأخذ خوذ ألعاب ليغو كمثال. شرع فريقنا، مستعيناً بخبرته وجامعاً أفكاره للتعديلات والتحسينات، في إعادة إنشاء هذه الأعاجيب الصغيرة. الحصول على نسخة طبق الأصل أمر صعب، لكن النتيجة النهائية؟ تصميم يشبه الأصل تماماً. توضح هذه الرحلة المزيج السحري من التقنية والحرفية اليدوية والعمل الجماعي اللازم للهندسة العكسية لهذه الروائع المصغرة.
الملخص
في الختام، يتطلب التشكيل بالحقن الدقيق دقة في الآلات وتصميم القالب والتحكم في العملية، حيث يدمج التكنولوجيا المتقدمة مع الحرفية الخبيرة لإنشاء مكونات بلاستيكية معقدة وعالية الجودة.