目次
トグルマイクロ射出成形とは?
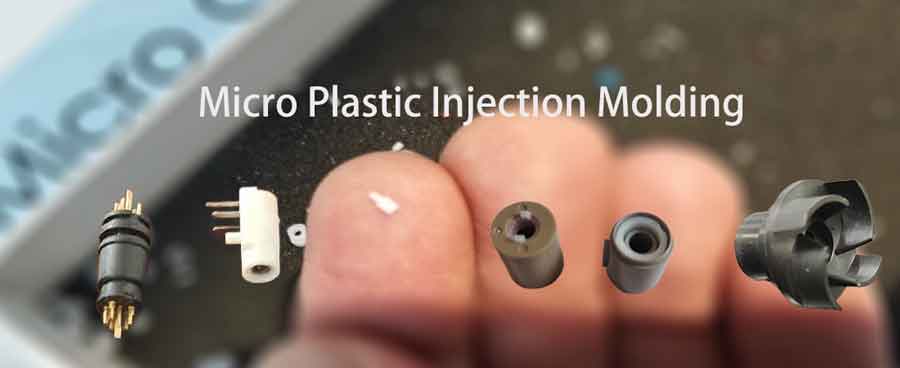
マイクロ射出成形とは、成形品の重量が通常 0.01グラム未満から数グラムまで。. 実際には、全体のサイズが特別に小さいわけではないかもしれませんが、 極微細な詳細 そして 厳しい寸法精度. このようなプラスチック製品は、マイクロ射出成形品として分類できます。.
標準的な射出成形と比較して、マイクロ射出成形は より高い要求 両方の 金型 そして 成形機。.
マイクロ射出成形の用途
マイクロ射出成形は、以下のような様々な産業分野で多岐にわたる用途があります:
- マイクロギア: 様々なデバイスやシステムで使用される小型で精密な歯車の製造。.
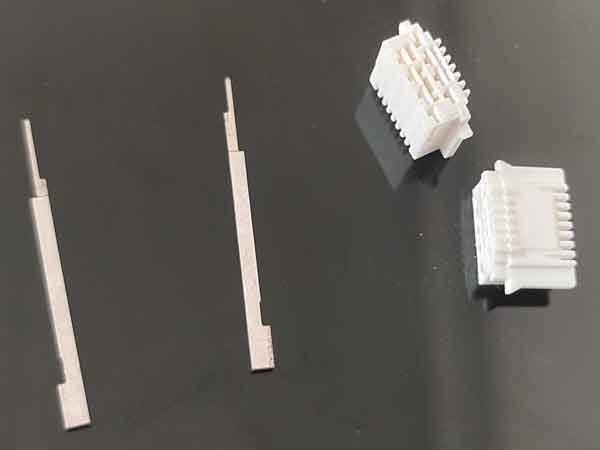
- 電子コネクタ: 電子機器用の小型コネクタの製作。.
- マイクロスイッチ: 電子機器で使用される微小スイッチの製造。.
- ハウジング: 電子部品や機械部品用のコンパクトな筐体の作成。.
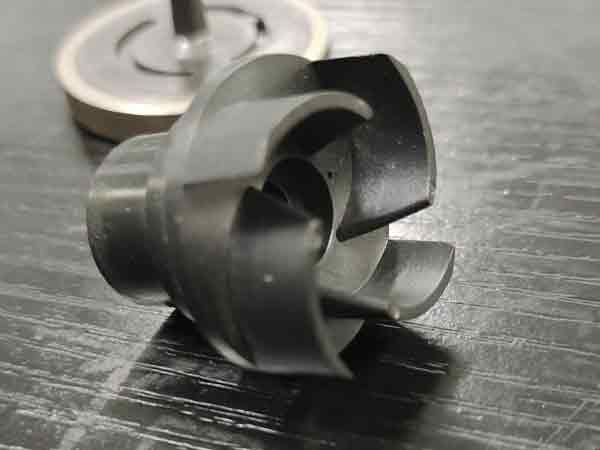
- 自動車用回転ダンパー: 自動車システム向けの部品を製造する。.
- ペンパーツ: ペンの小型部品の製造。.
- ドローンパーツ: ドローン用の精密部品の製造。.
- ヘッドフォン: ヘッドホン組立用の複雑な部品の作成。.
- 医療機器: カテーテルチップ、シリンジ部品、マイクロ流体デバイス、手術器具部品を含む医療機器用の重要な部品の開発。.
これらの用途は、多様な産業や製品で使用される小型で高精度なプラスチック部品の製造において、マイクロ射出成形の汎用性を示しています。.
マイクロ射出成形金型のユニークな手法
一体加工ではなく、金型インサートを活用する
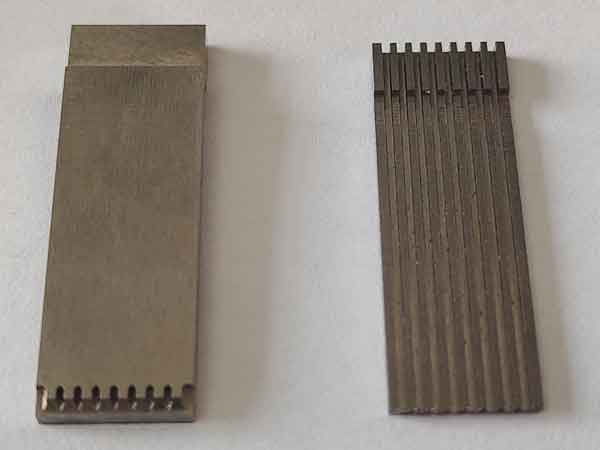
マイクロ射出成形に使用される金型では、多くの特徴がわずか1ミリメートルの何分の一かのサイズであるため、従来とは異なる方法で金型製作を行う必要があります。高精度の加工設備を使用するだけでなく、一般的に 金型インサート, 、つまり異なる特徴を別々に加工し、その後組み立てることを意味します。このアプローチにより、加工プロセスが簡素化され、コストが削減されます。.
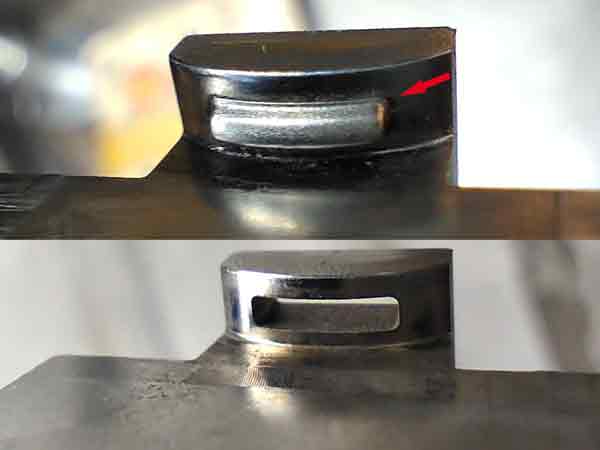
インサートを使用してアンダーカット形状を形成する例
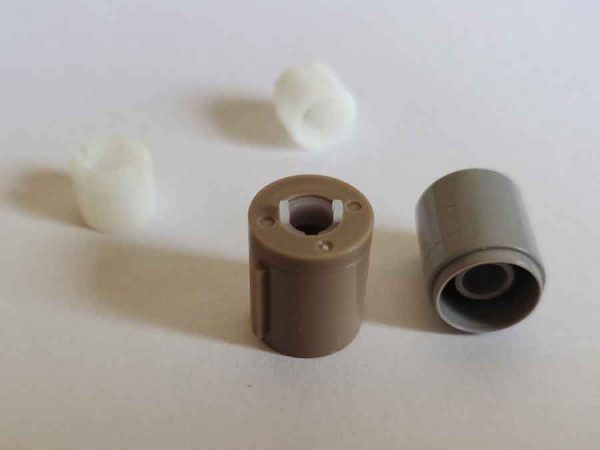
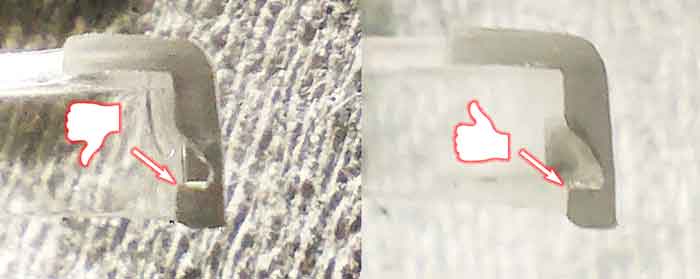
例えば、下図の製品にあるアンダーカット構造を考えてみましょう。これを一体成形すると、移行半径が過度に大きくなってしまいます。これは内側の角に発生します。これにより、製品が相手部品に確実にスナップしてロックできなくなる可能性があります。.
これは、単一部品の加工では、フライスカッターや電極を使用するかにかかわらず、鋭いコーナーに必然的に丸みが生じ、金型の内角に不要な丸いアークが生じるためです。. インサートを使用することで、これらの内角の遷移部分で完全な鋭角を実現できます。.
マイクロ成形された電子コネクタのさらなる例
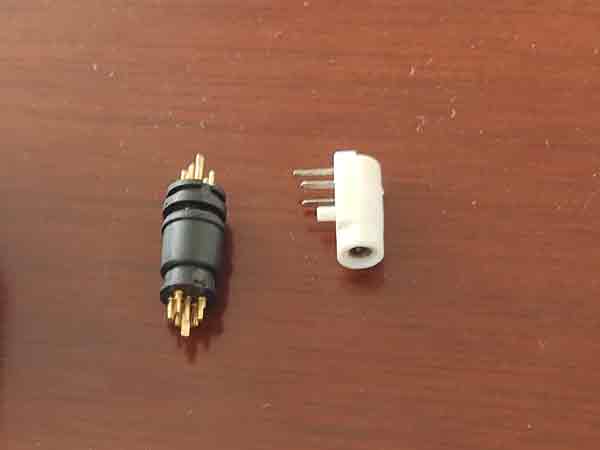
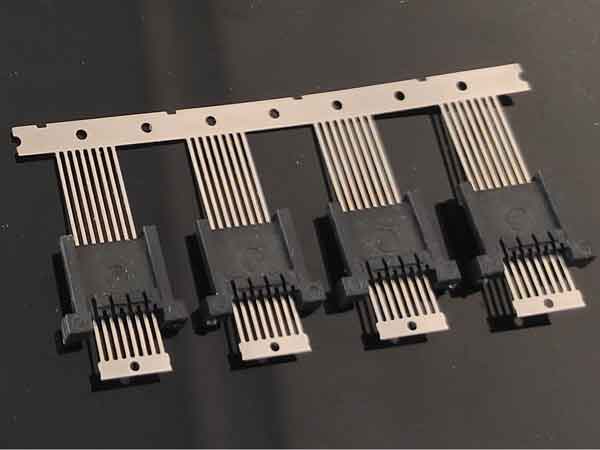
電子コネクタは、マイクロ射出成形における最も一般的な用途の一つです。まず、コネクタ内の金属接点がロール状で打抜きとメッキ加工されます。次に、金属接点がまだロール状の状態で、その周囲にインサート成形が行われます。最後に、これらの金属ピンが打抜き機で成形・分離されます。.
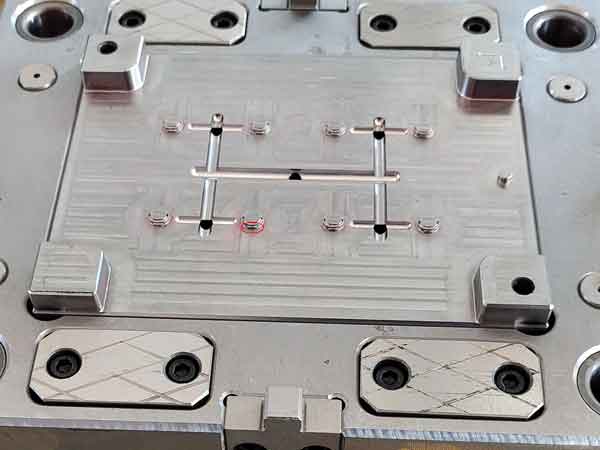
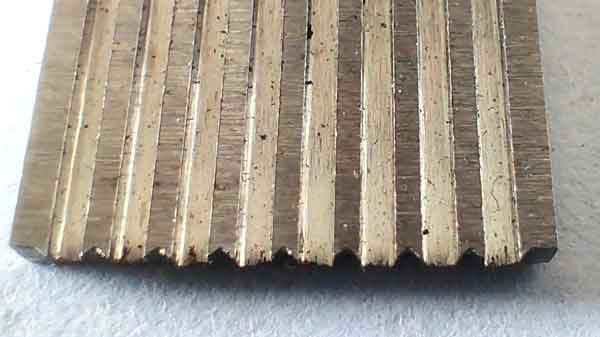
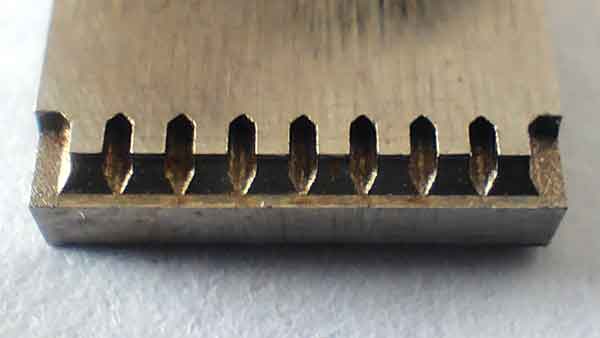
これらのコネクタの一部の形状は非常に小さく、例えばスロット幅はわずか0.2~0.3mmです。金型インサート上のこれらの特定の形状は、砥石幅がわずか0.2~0.3mmの精密研削盤を用いて加工されます。.
同様に、金型インサート上のくぼみ穴(ほぼ同じサイズ)は、ミラー放電加工(EDM)を用いて加工されます。.
これらの特徴が別々のインサートではなく金型全体の一部として加工された場合、作業の複雑さが大幅に増加することは容易に理解できます。.
金型の寸法検査:
これらの金型の寸法を検査する際には、CMM(三次元座標測定機)よりもプロジェクターが好まれます。この選択の理由は、後者のプローブフィレットは通常、これらの金型の微細な形状を正確に測定するには大きすぎるためです。.
結論: 微小部品用の精密射出金型の製造には、高精度の加工設備だけでなく、高度な技能を持つエンジニアも必要です。両方の要素が重要であり、代替はできません。この高度な技術と専門的な職人技の組み合わせが、マイクロ射出成形の厳格な基準を満たすために不可欠です。.
微小な射出成形部品の検査方法
微小な射出成形部品の生産においては、品質と精度を確保するために、以下の3つの重要な要件があります:
精密な詳細: 精度が鍵です。元の設計のあらゆる側面を正確に再現する必要があります。たとえば、設計がアーク半径0.05mmの明確なコーナーを指定している場合、この測定値を満たすことが重要です。0.1~0.2mmに増加するなどの偏差は、最終製品のディテールが失われ、ぼやけた外観になる可能性があります。.
Dimensional Accuracy: 通常の射出成形品の標準的な寸法精度は、通常0.1~0.2mmの範囲内です。ただし、小型精密部品の場合、この精度は0.05mm未満である必要があります。このレベルの精度を維持することは、部品の機能性と嵌合にとって極めて重要です。.
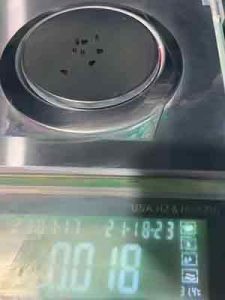
重量精度: 通常の射出成形における重量精度は、製品重量の±1%を達成できます。精密射出成形では、この精度が±0.5%に厳しくなり、超精密成形では±0.3%未満になります。このパラメータは、成形プロセスの精度を反映するだけでなく、部品全体の精度を間接的に示すため、重要です。.
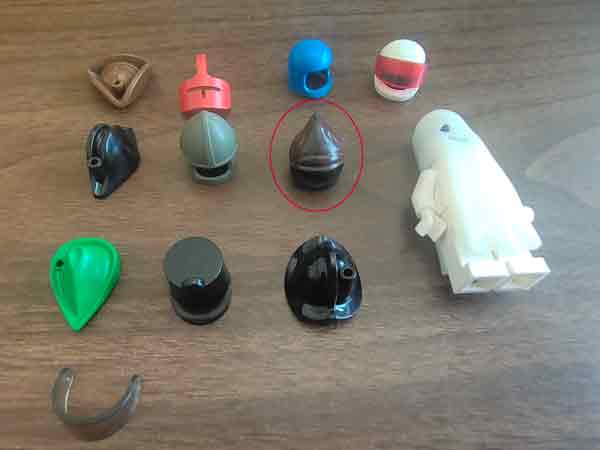
場合によっては、微小な射出成形部品は、寸法精度や重量精度に対する厳格な要求よりも、主に精密なディテール再現を必要とする場合があります。典型的な例はレゴ玩具のヘルメットで、正確な外観ディテールの再現に焦点が当てられています。.
プラスチック部品の寸法精度を測定することは、材料の弾性のために困難な場合があります。通常、この目的にはパスアンドストップゲージが使用されます。一方、重量精度は比較的簡単かつ迅速に測定できます。これは成形プロセスの精度の有用な指標であり、主要な試験パラメータとしてよく使用されます。.
射出成形機の要件
標準的な射出成形機が常にマイクロ成形部品に適しているとは限らないことを認識することが重要です。これは、マイクロ射出成形の2つの特定の要件によるものです。.
- 小さいネジサイズ:マイクロ成形品の重量は0.1グラム以下、あるいはそれ以下です。より大きなスクリューを使用すると、溶融プラスチックがバレルの高温環境に長時間留まり、分子鎖の切断を引き起こす可能性があります。これは材料の特性に悪影響を与える可能性があります。.
- 高い射出圧力製品が金型キャビティを充填し、すべての形状を再現することを保証するために、マイクロ射出成形では比較的高い射出圧力が必要です。.
生産ニーズに基づく機械の選択肢
加工するマイクロ成形製品の受注量と重量に応じて、以下の2つの選択肢があります:
- オプション1 – 標準を使用 射出成形機の使用:非常に小さなロットの場合、スクリューの交換や専用機の使用コストが高くなる可能性があります。そのような場合、溶融プラスチックがバレル内に長時間留まらないように、定期的に一部を除去する必要があるかもしれません。ただし、より大きなロットの場合は、より小さな直径のスクリューに切り替えることが可能です。.
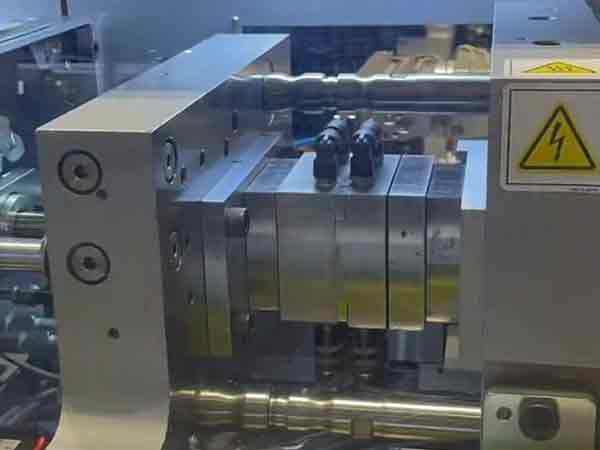
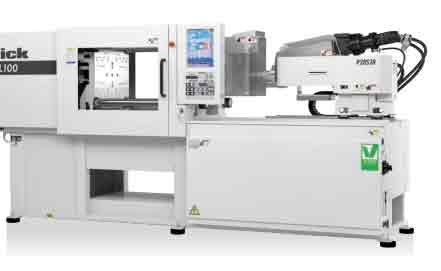
- オプション2 – 専用のマイクロ射出成形機を使用するこの分野で有名なブランドには ソディック, ファナック, 、および東洋機械があります。これらの機械は通常、標準的な80トン機と比較して、締め付け力がわずか40トン、または15トンと低く設定されています。射出圧力は高く、200MPaを超え、時には400MPaに達することもあります。.
ハイエンド射出成形機の特徴
これらのハイエンドマシンには、いくつかの高度な機能が備わっています:
- 全電動モード: ほとんどの高精度射出成形機はオール電動モードを使用し、油圧システムを不要とし、プライベートサーバーシステムを用いて動作を制御します。これにより精度が向上し、エネルギー消費が削減されます。.
- スクリュー・プランジャー複合構造: これは一部の機械で採用されており、最終製品の品質を維持するために重要な、一貫した可塑化を保証します。.
- PID(比例積分微分)温度制御: この機構は、射出成形プロセス全体で最適な温度を維持するために不可欠です。.
- 金型操作のためのスクリュー・ナット機構: これらの機械は、金型の開閉およびエジェクションピンの作動にスクリュー・ナット機構を使用します。この機構の精度は顕著で、伝達精度は0.01mmに達します。.
- 新型力センサー: この技術は、射出背圧を正確に制御し、成形部品の安定した寸法精度を確保するために採用されています。.
要約すると、小ロットで精度要件が厳しくない場合は、汎用射出成形機(場合によってはより小さいスクリューを備えたもの)を使用できます。それ以外の場合は、専用のマイクロ成形用精密射出成形機を選択する必要があります。.
マイクロ射出成形プロセスにおける留意事項
マイクロプラスチック製品の射出成形プロセスは、一般的なプラスチック製品と比較して、特に温度、圧力、射出速度の点で異なる要件があります。.
温度: マイクロプラスチック製品は通常、材料の流動性を確保し、金型を完全に充填するために、より高い射出温度を必要とします。精密な温度管理が重要です。これには、バレル温度、金型温度、ホットランナー温度の正確な調整が含まれます。このような管理は、熱分解、熱応力、熱変形などの問題を防ぐために必要です。.
圧力: マイクロプラスチック製品の射出圧力と保圧は、通常のプラスチック製品よりも一般的に高くなります。これは、マイクロ金型キャビティ内の抵抗の増加と高い収縮率を克服するためです。高圧管理が不可欠であり、射出圧力の大きさ、分割、切替点の正確な管理を含みます。適切な管理は、 ショートショット、バリ、収縮巣などの欠陥を防ぐのに役立ちます。, および反り。.
射出速度: マイクロプラスチック製品は通常、急速充填と均一冷却を実現するために、通常の製品よりも速く射出されます。射出速度の管理が重要であり、その大きさ、分割、切替点の正確な管理を含みます。これは、ジェット、焼け跡、フローマーク、ウェルドラインなどの問題を防ぐのに役立ちます。.
要約すると、マイクロプラスチック製品の射出成形パラメータは、高い精度、効率性、安定性を要求します。これを達成するには、専用の精密射出成形機と専用のマイクロ金型の使用が必要です。これらのツールと技術は、高品質なマイクロプラスチック部品の成功した生産に不可欠です。.
微小な射出成形製品のリバースエンジニアリング
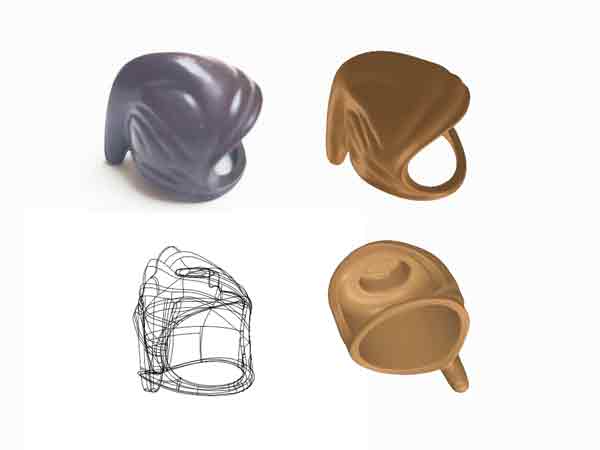
小さなプラスチック製品のリバースエンジニアリングは、魅力的でありながら困難な冒険です。それは、実際の製品から3次元図面を組み立てる探偵のようなものです。しかし、製品が小さいほど、パズルは難しくなります。.
スキャン技術のハードル:スキャナーを使用して製品の細部を3Dで捉えることを想像してください。大きな製品にはうまく機能しますよね?しかし、小さなものでは話が別です。スキャナーは、点と点の間の狭い空間に十分な詳細を詰め込むことができないため、苦戦します。それは、本の文字の半分が欠けている状態で読もうとするようなもので、全体像を把握することはできません。.
設計者のノウハウと便利なツールの役割:ここで私たちの設計者が輝きます。彼らはノウハウを駆使し、手動の3Dモデリングやプロジェクター、ノギスなどのツールを使用して、重要な特徴の正確な寸法を特定します。少し旧式ですが、効果的です。.
実世界の冒険 – LEGOおもちゃのヘルメット:LEGOおもちゃのヘルメットを例に取りましょう。私たちのチームは、経験を活かし、改良や改善のアイデアを出し合い、これらの小さな驚異を再現することに取り組みました。完全なコピーを作るのは難しいですが、最終結果は?オリジナルと瓜二つのデザインです。この旅は、これらのミニ傑作をリバースエンジニアリングするために必要な技術、手作業、チームワークの魔法の融合を示しています。.
概要
結論として、マイクロ射出成形では、機械、金型設計、およびプロセス制御における精密性が求められ、高度な技術と熟練した職人技を融合させることで、複雑で高品質なプラスチック部品が製造されます。.