Índice
AlternarO que é a Moldagem por Micro Injeção?
A moldagem por injeção de micro peças refere-se à produção de componentes plásticos de alta precisão, em que os produtos moldados pesam tipicamente menos de 0,01 gramas a várias gramas. Na verdade, podem não ser excecionalmente pequenos em tamanho global, mas apresentam detalhes extremamente finos e exigente precisão dimensional. Tais artigos plásticos podem ser categorizados como produtos de moldagem por injeção de micro peças.
Quando comparada com a moldagem por injeção padrão, a moldagem por injeção de micro peças impõe exigências maiores em ambos os moldes e as máquinas de moldagem.
Aplicações da Moldagem por Micro Injeção
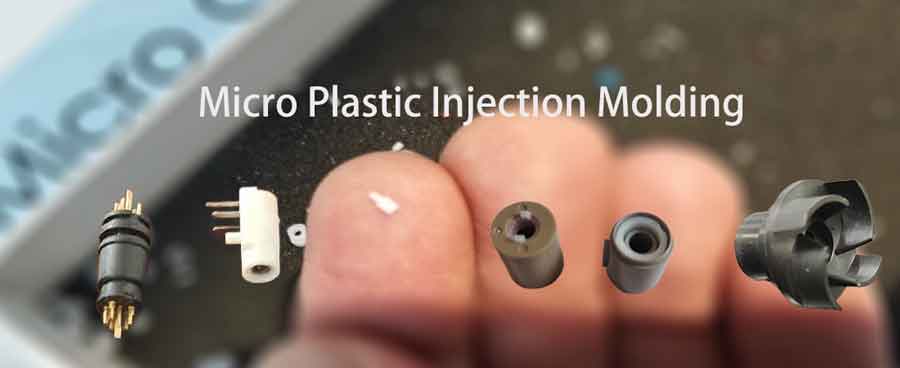
A moldagem por micro-injeção encontra diversas aplicações em várias indústrias, incluindo:
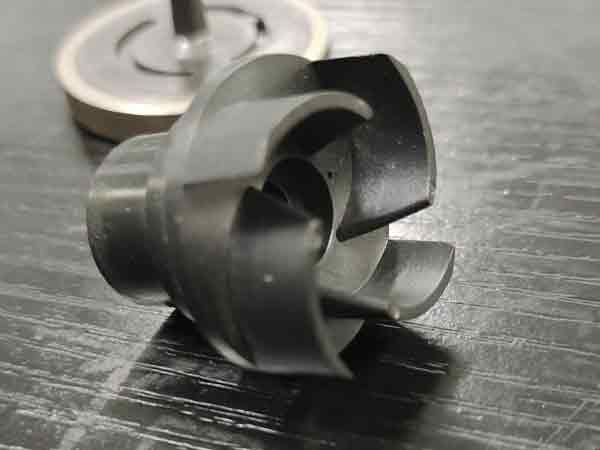
- Micro Gears: Produção de engrenagens pequenas e precisas utilizadas em vários dispositivos e sistemas.
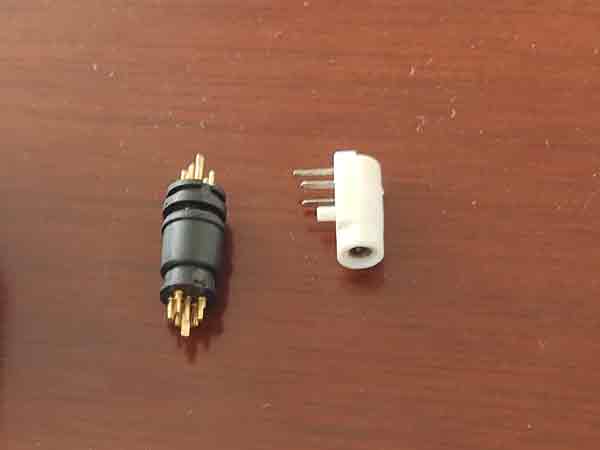
- Conectores electrónicos: Fabrico de conectores em miniatura para equipamentos electrónicos.
- Micro-interruptores: Fabrico de pequenos interruptores utilizados na eletrónica.
- Caixas: Criação de caixas compactas para componentes electrónicos e mecânicos.
- Amortecedores de rotação para automóveis: Produção de componentes para sistemas automóveis.
- Partes da caneta: Criação de pequenas peças para canetas.
- Peças para drones: Fabrico de componentes de precisão para drones.
- Auscultadores: Criação de componentes complexos para a montagem de auscultadores.
- Equipamento médico: Desenvolvimento de peças críticas para dispositivos médicos, incluindo pontas de cateteres, componentes de seringas, dispositivos microfluídicos e componentes de instrumentos cirúrgicos.
Estas aplicações demonstram a versatilidade da moldagem por micro-injeção na produção de pequenos componentes de plástico de alta precisão utilizados numa vasta gama de indústrias e produtos.
Métodos únicos para moldes de microinjecção
Utilização de inserções de molde em vez de maquinação numa única peça
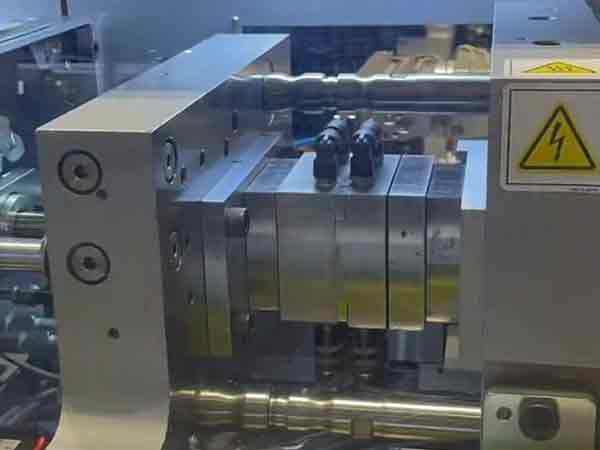
Para os moldes utilizados na moldagem por injeção de micro peças, devido ao facto de muitas características terem apenas uma fração de milímetro de tamanho, é necessário adotar métodos diferentes dos convencionais para o fabrico de moldes. Além de utilizar equipamentos de maquinagem de alta precisão, é comum recorrer a insertos de molde, ou seja, diferentes características são processadas separadamente e depois montadas em conjunto. Esta abordagem simplifica o processo de maquinagem e reduz os custos.
Um exemplo de formação de uma caraterística de rebaixamento através da utilização de pastilhas
Por exemplo, considere uma estrutura de corte inferior no produto apresentado abaixo. Se fosse processada como uma peça única, resultaria em raios de transição demasiado grandes. Estes ocorreriam nos cantos interiores. Isto poderia impedir o produto de encaixar e bloquear com segurança as suas peças de encaixe.
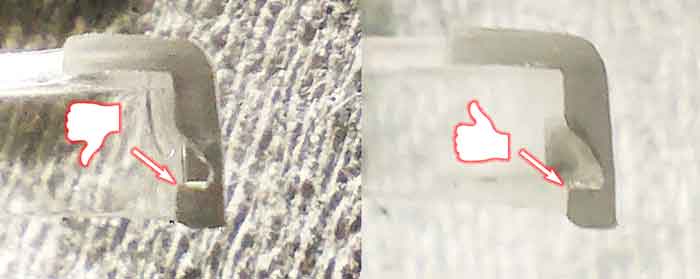
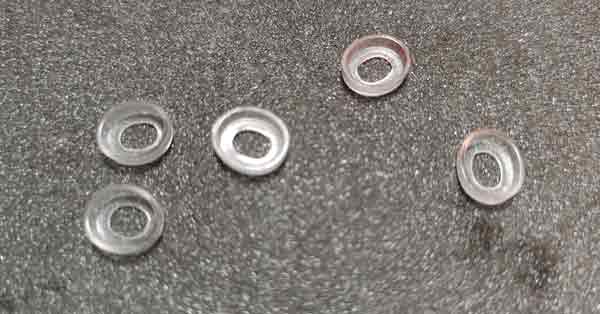
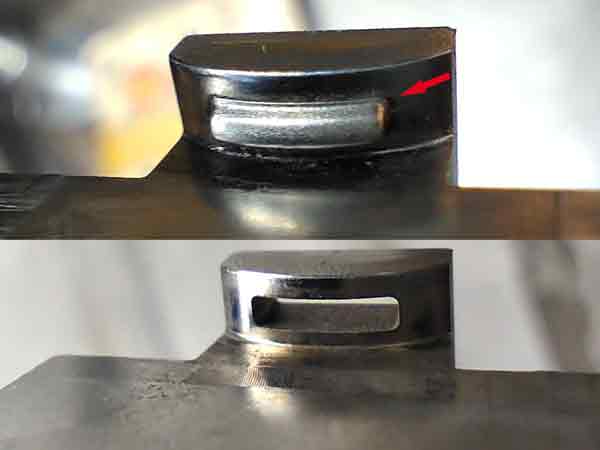
Isto porque a maquinagem de uma única peça, quer utilizando fresas ou elétrodos, criaria inevitavelmente arestas arredondadas nos cantos vivos, resultando em arcos arredondados indesejados nos cantos internos do molde. A utilização de insertos permite alcançar ângulos vivos perfeitos nestas transições de cantos internos.
Mais exemplos de conectores electrónicos micro-moldados
Os conectores electrónicos são uma das aplicações mais comuns na moldagem por micro-injeção. Inicialmente, os contactos metálicos do conetor são estampados e revestidos em rolos. Em seguida, a moldagem por inserção é realizada em torno dos contactos metálicos enquanto estes ainda estão em forma de rolo. Finalmente, estes pinos metálicos são formados e separados numa máquina de estampagem.
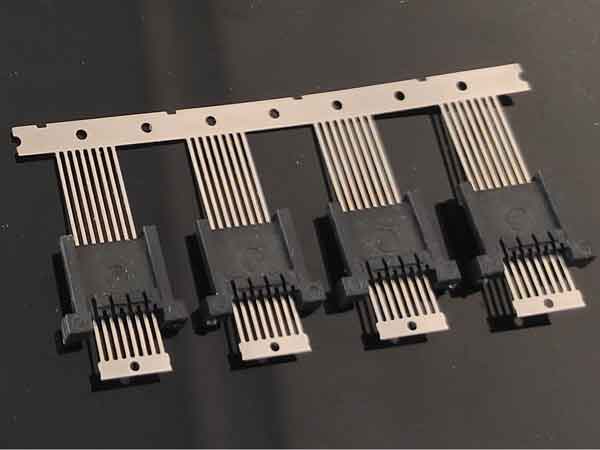
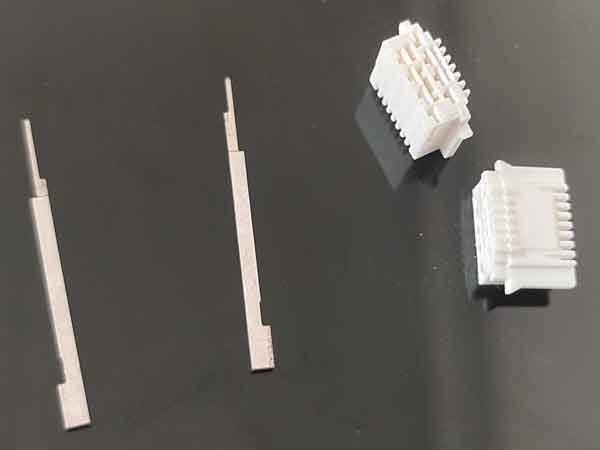
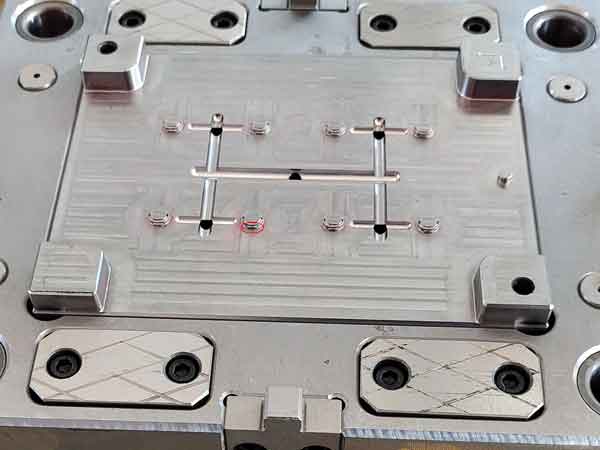
Algumas caraterísticas destes conectores são muito pequenas, por exemplo, a largura das ranhuras é de apenas 0,2 a 0,3 mm. Estas caraterísticas específicas nas inserções do molde são maquinadas utilizando rebarbadoras de precisão com rebolos de apenas 0,2-0,3 mm de largura.
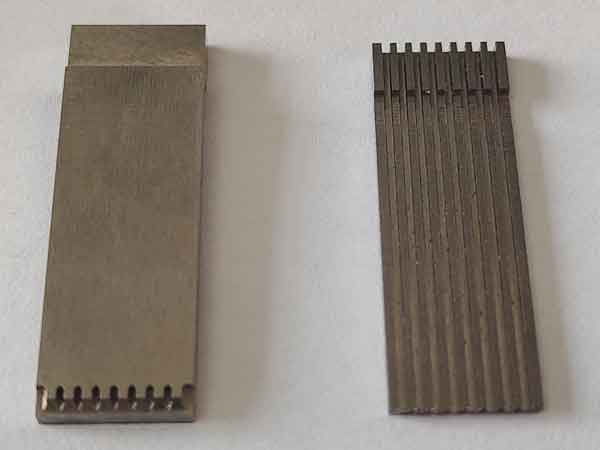
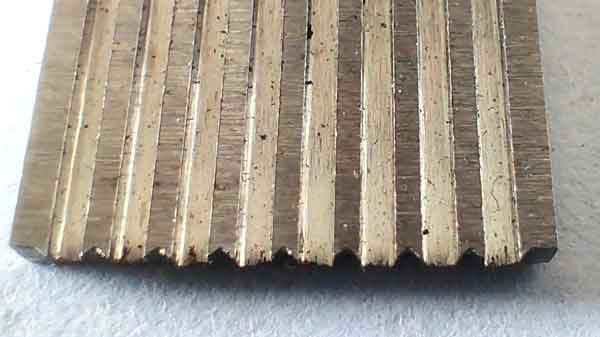
Do mesmo modo, os orifícios de rebaixamento nos insertos do molde, que são aproximadamente do mesmo tamanho, são processados utilizando maquinação por descarga eléctrica (EDM) espelhada.
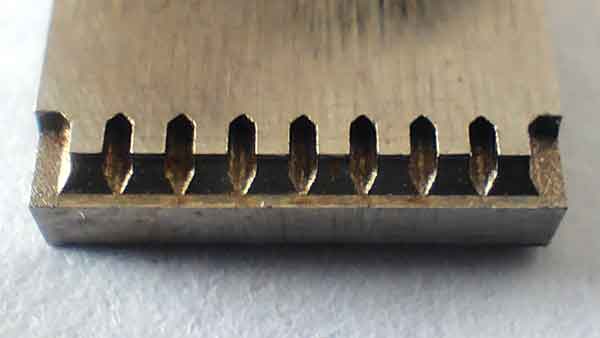
É fácil constatar que, se estas características não fossem processadas com insertos separados, mas como parte do molde completo, a complexidade da tarefa aumentaria significativamente.
Inspeção dimensional de moldes:
Ao inspecionar as dimensões destes moldes, um projetor é preferível a uma CMM (detetor de coordenadas tridimensionais). A razão para esta escolha é que o filete da sonda deste último é tipicamente demasiado grande para medir com precisão as caraterísticas finas destes moldes.
Conclusão: A produção de moldes de injeção de precisão para peças minúsculas exige não só equipamentos de processamento de alta precisão, mas também engenheiros altamente qualificados. Ambos os elementos são críticos e insubstituíveis. Esta combinação de tecnologia avançada e mão de obra especializada é essencial para cumprir os padrões exigentes da moldagem por injeção de micro peças.
Como inspecionar peças minúsculas moldadas por injeção
Quando se trata da produção de pequenas peças moldadas por injeção, existem três requisitos críticos para garantir a qualidade e a precisão:
Detalhamento Preciso: A precisão é fundamental. Cada aspeto do design original deve ser replicado com exatidão. Por exemplo, se o design especifica cantos nítidos com um raio de arco de 0,05 mm, é crucial que esta medida seja cumprida. Desvios, como um aumento para 0,1-0,2 mm, podem levar à perda de detalhe e a uma aparência desfocada no produto final.
Precisão Dimensional: A precisão dimensional padrão para peças moldadas por injeção comuns situa-se tipicamente na faixa de 0,1-0,2 mm. No entanto, para peças pequenas de precisão, esta precisão precisa de ser inferior a 0,05 mm. Manter este nível de precisão é vital para a funcionalidade e o ajuste do componente.
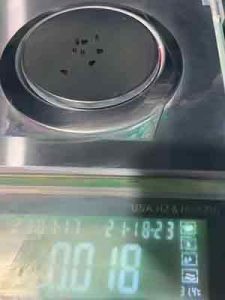
Precisão de Peso: A precisão do peso na moldagem por injeção comum pode atingir ±1% do peso do produto. Na moldagem por injeção de precisão, esta precisão aperta-se para ±0,5%, e para moldagem de ultra-precisão, vai abaixo de ±0,3%. Este parâmetro é crucial, pois não só reflete a precisão do processo de moldagem, como também indica indiretamente a precisão global da peça.
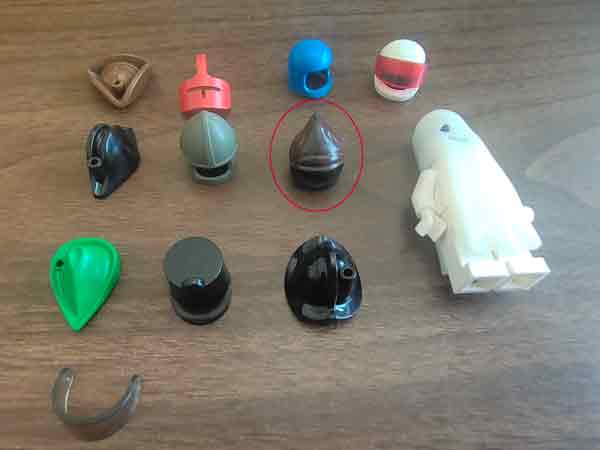
Nalguns casos, as pequenas peças moldadas por injeção podem exigir principalmente detalhes precisos sem exigências tão rigorosas de precisão dimensional e de peso. Um exemplo clássico são os capacetes dos brinquedos Lego, em que o objetivo é reproduzir os detalhes exactos da aparência.
Medir a precisão dimensional em peças plásticas pode ser desafiante devido à elasticidade do material. Tipicamente, são utilizados calibres passa-não-passa para este fim. Por outro lado, a precisão do peso é relativamente mais fácil e rápida de medir. É um indicador útil da precisão do processo de moldagem e é frequentemente utilizado como parâmetro de teste fundamental.
Requisitos para máquinas de moldagem por injeção
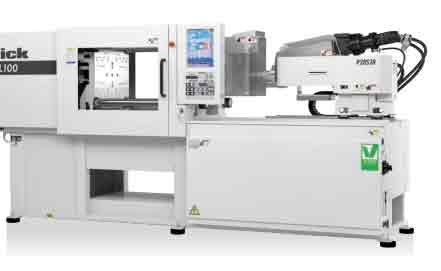
É importante reconhecer que as máquinas de moldagem por injeção padrão podem nem sempre ser adequadas para peças micro moldadas, devido a dois requisitos específicos da moldagem por injeção de micro peças.
- Tamanho do parafuso mais pequeno: Os produtos micro moldados pesam apenas décimos de grama ou até menos. Utilizar um fuso maior significa que o plástico fundido permanece demasiado tempo no ambiente de alta temperatura do cilindro, podendo causar quebra das cadeias moleculares. Isto pode afetar negativamente as propriedades do material.
- Pressão de injeção mais elevada: Para garantir que o produto preenche a cavidade do molde e replica todas as caraterísticas, a moldagem por micro-injeção requer uma pressão de injeção comparativamente mais elevada.
Opções de máquinas com base nas necessidades de produção
Dependendo do volume da encomenda e do peso dos produtos micro-moldados que estão a ser processados, estão disponíveis duas opções:
- Opção 1 – Utilizar Standard Máquinas de moldagem por injeção: Para lotes muito pequenos, o custo de mudar fusos ou utilizar uma máquina especializada pode ser mais elevado. Nesses casos, pode ser necessário remover periodicamente algum plástico fundido para garantir que não permanece demasiado tempo no cilindro. No entanto, para lotes maiores, é viável mudar para fusos com diâmetros menores.
- Opção 2 – Utilização de Máquinas Especializadas de Moldagem por Injeção de Micro Peças: As marcas mais conhecidas neste domínio são Sodick, Fanuc, e Toyo. Estas máquinas têm normalmente uma força de aperto de apenas 40 toneladas, ou mesmo de apenas 15 toneladas, em comparação com uma máquina normal de 80 toneladas. Oferecem pressões de injeção mais elevadas, frequentemente superiores a 200Mpa e por vezes até 400Mpa.
Caraterísticas das máquinas de moldagem por injeção topo de gama
Estas máquinas topo de gama estão equipadas com várias caraterísticas avançadas:
- Modo totalmente elétrico: A maioria das máquinas de moldagem por injeção de alta precisão utiliza o modo totalmente elétrico, eliminando a necessidade de um sistema hidráulico e utilizando um sistema de servidor privado para controlar o movimento. Isto melhora a precisão e reduz o consumo de energia.
- Estrutura híbrida de parafuso e êmbolo: Esta medida é adoptada por algumas máquinas para garantir uma plastificação consistente, crucial para manter a qualidade do produto final.
- Controlo de temperatura PID (Proporcional Integral Diferencial): Este mecanismo é vital para manter as temperaturas ideais durante todo o processo de moldagem por injeção.
- Mecanismo de parafuso e porca para operações de molde: Estas máquinas utilizam um mecanismo de parafuso e porca para a abertura, fecho e ejeção do pino de ejeção do molde. A precisão deste mecanismo é notável, com uma exatidão de transmissão até 0,01 mm.
- Novo tipo de sensor de força: Esta tecnologia é utilizada para controlar com precisão a contrapressão de injeção, assegurando uma precisão dimensional estável das peças moldadas.
Em resumo, para pequenos lotes e quando os requisitos de precisão não são rigorosos, podem ser utilizadas máquinas de moldagem por injeção de uso geral, possivelmente com um parafuso mais pequeno. Caso contrário, é necessário optar por máquinas de moldagem por injeção de precisão especializadas em micro moldagem.
Precauções a ter em conta no processo de moldagem por micro-injeção
O processo de moldagem por injeção para produtos de microplástico tem requisitos distintos em comparação com os produtos de plástico normais, especialmente em termos de temperatura, pressão e velocidade de injeção.
Temperatura: Os produtos micro plásticos exigem tipicamente uma temperatura de injeção mais elevada para garantir a fluidez do material e o completo preenchimento do molde. O controlo preciso da temperatura é crucial. Isto inclui o ajuste preciso da temperatura do cilindro, da temperatura do molde e da temperatura do canal quente. Tal controlo é necessário para prevenir problemas como degradação térmica, tensão térmica e deformação térmica.
Pressão: Tanto a pressão de injeção como a pressão de manutenção para produtos micro plásticos são geralmente mais elevadas do que as dos produtos plásticos padrão. Isto deve-se à necessidade de superar o aumento da resistência e a elevada taxa de contração nas cavidades de micro moldes. O controlo de alta pressão é essencial, incluindo a gestão precisa do tamanho, segmentação e pontos de comutação da pressão de injeção. O controlo adequado ajuda a evitar defeitos como enchimentos curtos, rebarbas, cavidades de contração, e empenamento.
Velocidade de Injeção: Os produtos micro plásticos são geralmente injetados mais rapidamente do que os seus equivalentes regulares para alcançar um enchimento rápido e um arrefecimento uniforme. O controlo da velocidade de injeção é vital, incluindo a gestão precisa do seu tamanho, segmentação e pontos de comutação. Isto ajuda a prevenir problemas como jatos, marcas de queimadura, marcas de fluxo e linhas de soldadura.
Em resumo, os parâmetros de moldagem por injeção para produtos de microplástico exigem elevada precisão, eficiência e estabilidade. Para o conseguir, é necessário utilizar máquinas de moldagem por injeção de precisão dedicadas e micro moldes especializados. Estas ferramentas e técnicas são essenciais para o sucesso da produção de componentes de microplástico de alta qualidade.
Engenharia inversa de produtos minúsculos moldados por injeção
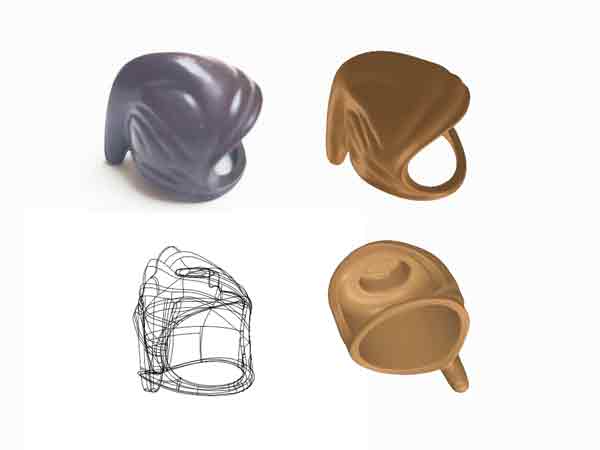
A engenharia inversa de pequenos artigos plásticos é uma aventura fascinante e desafiante. É como ser um detetive, a juntar peças de desenhos tridimensionais a partir de produtos reais. Mas quanto menor for o artigo, mais complicado se torna o puzzle.
O Obstáculo da Tecnologia de Digitalização: Imagine usar um scanner para capturar cada detalhe de um produto em 3D. Funciona bem para artigos maiores, certo? Mas com coisas minúsculas, é uma história diferente. Os scanners têm dificuldade porque não conseguem conter detalhe suficiente nos espaços minúsculos entre pontos. É como tentar ler um livro onde metade das letras está em falta – não se obtém a imagem completa.
O Papel do Conhecimento do Designer e Ferramentas Úteis: É aqui que os nossos designers se destacam. Eles mergulham com o seu conhecimento, recorrendo à modelação 3D manual e usando ferramentas como projetores e paquímetros para determinar os tamanhos exatos de características importantes. É um pouco antiquado, mas funciona.
Uma Aventura no Mundo Real – Capacetes de Brinquedo LEGO: Tomemos como exemplo os capacetes de brinquedo LEGO. A nossa equipa, recorrendo à sua experiência e reunindo ideias para ajustes e melhorias, propôs-se recriar estas pequenas maravilhas. Obter uma cópia exata é difícil, mas o resultado final? Um design que é a cara do original. Esta jornada mostra a mistura mágica de tecnologia, artesanato manual e trabalho em equipa necessária para fazer engenharia inversa destas mini obras-primas.
Resumo
Em conclusão, a moldagem por micro-injeção exige precisão na maquinaria, na conceção do molde e no controlo do processo, combinando tecnologia avançada com perícia artesanal para criar componentes de plástico complexos e de alta qualidade.