İçindekiler
GeçişMikro Enjeksiyon Kalıplama Nedir?
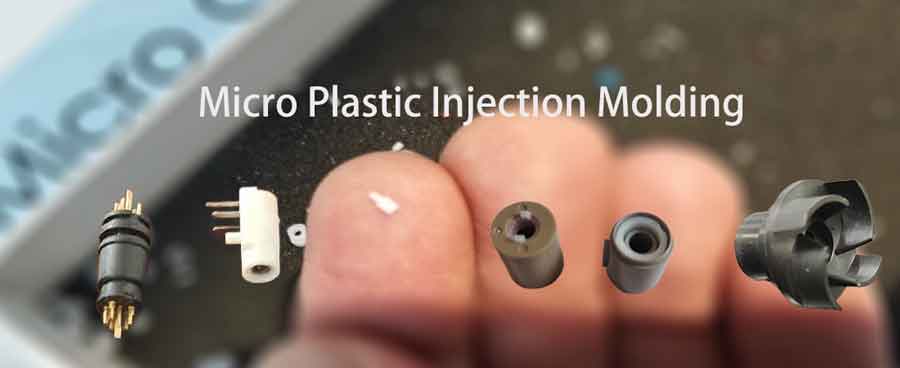
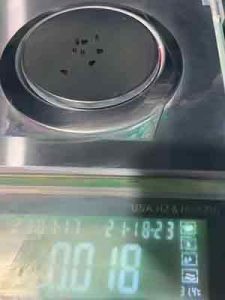
Mikro enjeksiyon kalıplama, kalıplanmış ürünlerin tipik olarak ağırlığı olan yüksek hassasiyetli plastik parçaların üretimini ifade eder 0,01 gramdan birkaç grama kadar. Aslında, genel boyutları olağanüstü küçük olmayabilir, ancak sergiledikleri son derece ince detaylar ve zorlu boyutsal hassasiyet. Bu tür plastik ürünler mikro enjeksiyon kalıplama ürünleri olarak sınıflandırılabilir.
Standart enjeksiyon kalıplama ile karşılaştırıldığında, mikro enjeksiyon kalıplama uygular daha yüksek talepler her ikisinde de kalıplar ve enjeksiyon makineleri.
Mikro Enjeksiyon Kalıplama Uygulamaları
Mikro enjeksiyon kalıplama, çeşitli endüstrilerde geniş uygulama alanları bulur, örneğin:
- Mikro Dişliler: Çeşitli cihaz ve sistemlerde kullanılan küçük, hassas dişlilerin üretimi.
- Elektronik Konnektörler: Elektronik ekipmanlar için minyatür konektörlerin üretimi.
- Mikro Anahtarlar: Elektronikte kullanılan küçük anahtarların imalatı.
- Muhafazalar: Elektronik ve mekanik bileşenler için kompakt muhafazaların oluşturulması.
- Otomobil Rotasyon Amortisörleri: Otomotiv sistemleri için bileşenlerin üretimi.
- Kalem Parçaları: Kalemler için küçük parçaların üretimi.
- Drone Parçaları: İnsansız hava araçları için hassas bileşenlerin imalatı.
- Kulaklıklar: Kulaklık montajı için karmaşık bileşenlerin oluşturulması.
- Tıbbi Ekipman: Kateter uçları, şırınga bileşenleri, mikroakışkan cihazlar ve cerrahi alet bileşenleri dahil olmak üzere tıbbi cihazlar için kritik parçaların geliştirilmesi.
Bu uygulamalar, mikro enjeksiyon kalıplamanın çok çeşitli endüstrilerde ve ürünlerde kullanılan küçük, yüksek hassasiyetli plastik bileşenler üretmedeki çok yönlülüğünü göstermektedir.
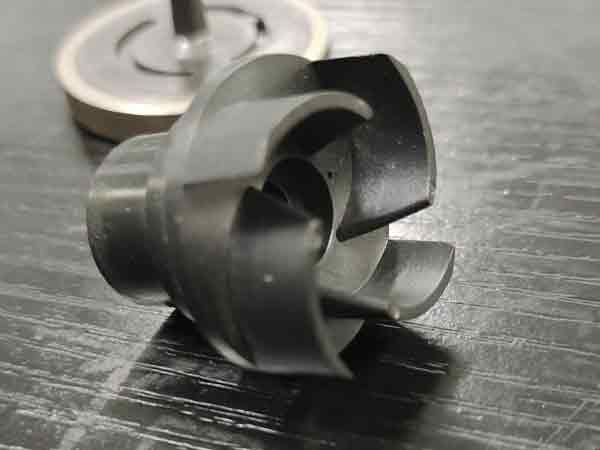
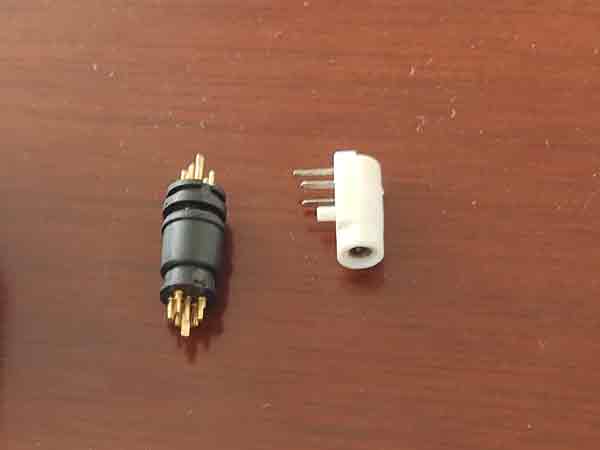
Mikro Enjeksiyon Kalıplama Kalıpları İçin Benzersiz Yöntemler
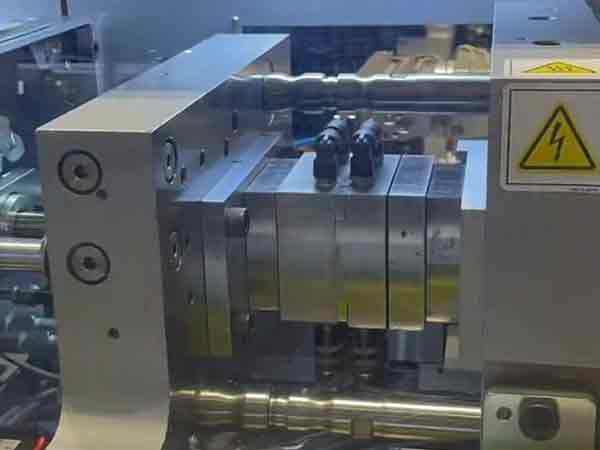
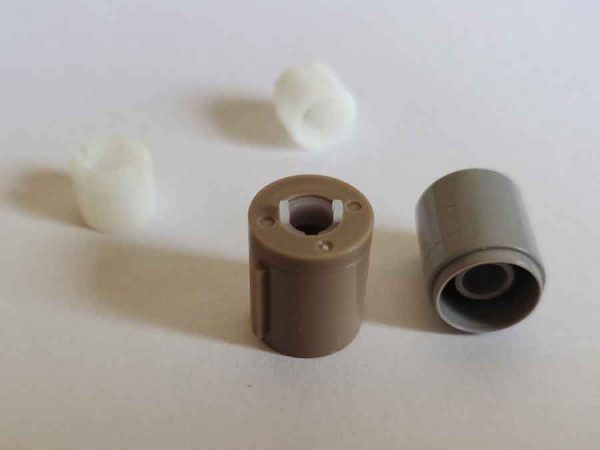
Tek parça halinde işleme yerine kalıp eklerinin kullanılması
Mikro enjeksiyon kalıplamada kullanılan kalıplar için, birçok özellik yalnızca milimetrenin çok küçük bir kısmı boyutunda olduğundan, kalıp yapımı için geleneksel yöntemlerden farklı yöntemler benimsemek gerekir. Yüksek hassasiyetli işleme ekipmanları kullanmanın yanı sıra, yaygın olarak kullanılır kalıp ekleri, yani farklı özellikler ayrı ayrı işlenir ve sonra bir araya getirilir. Bu yaklaşım işleme sürecini basitleştirir ve maliyetleri düşürür.
Ekler kullanılarak bir alt kesim özelliği oluşturmanın bir örneği
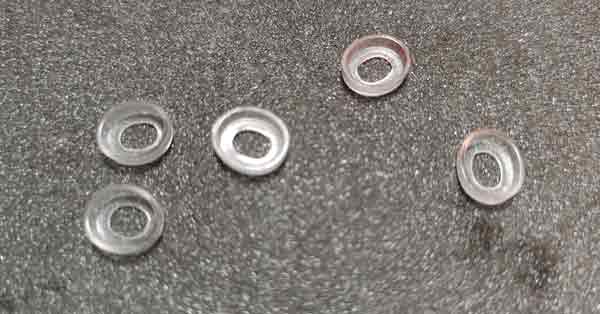
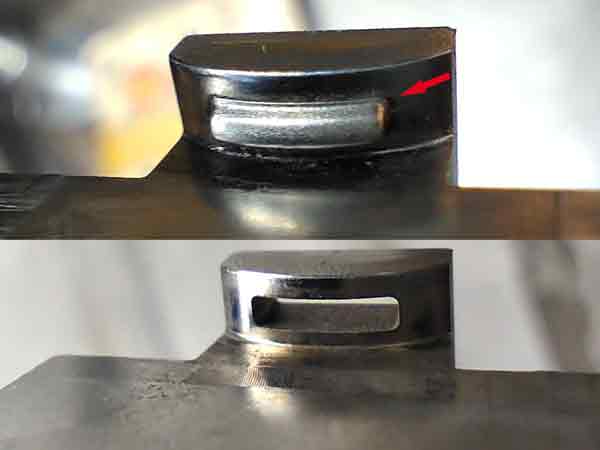
Örneğin, aşağıda gösterilen üründeki bir alt kesim yapısını ele alalım. Tek parça olarak işlenirse, bu aşırı büyük geçiş yarıçaplarına yol açar. Bunlar iç köşelerde meydana gelir. Bu durum, ürünün eşleşen parçalarıyla güvenli bir şekilde tıklayıp kilitlenmesini engelleyebilir.
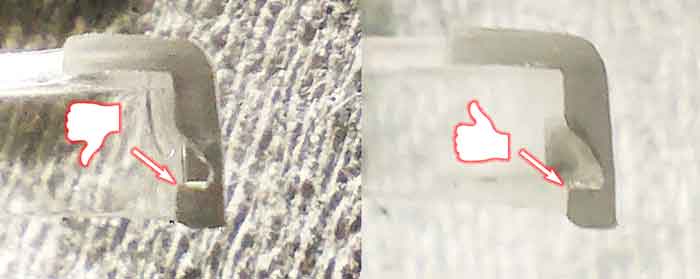
Bunun nedeni, tek parça işlemenin, ister freze bıçakları ister elektrotlar kullanılsın, keskin köşelerde kaçınılmaz olarak yuvarlatılmış kenarlar oluşturması ve kalıbın iç köşelerinde istenmeyen yuvarlak yayların oluşmasına neden olmasıdır. Ek parçaların kullanılması, bu iç köşe geçişlerinde mükemmel keskin açılar elde edilmesini sağlar.
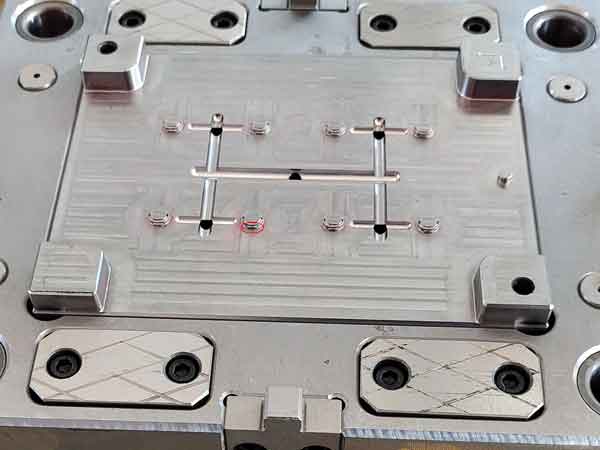
Mikro kalıplı elektronik konektörlerin daha fazla örneği
Elektronik konnektörler, mikro enjeksiyon kalıplamadaki en yaygın uygulamalardan biridir. Başlangıçta, konnektör içindeki metal kontaklar rulolar halinde damgalanır ve kaplanır. Daha sonra, metal kontaklar hala rulo formundayken etraflarında insert kalıplama işlemi gerçekleştirilir. Son olarak, bu metal pinler bir damgalama makinesinde şekillendirilir ve ayrılır.
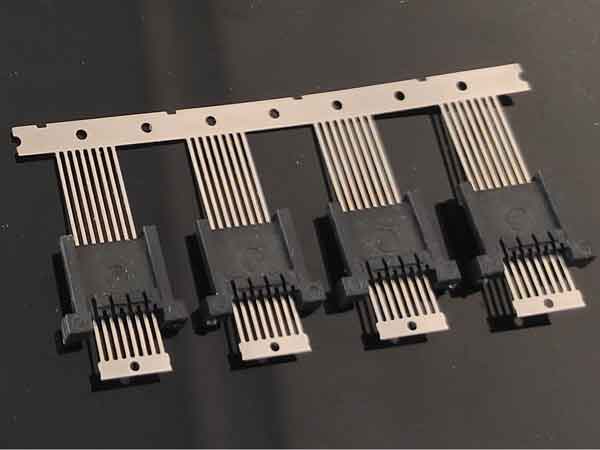
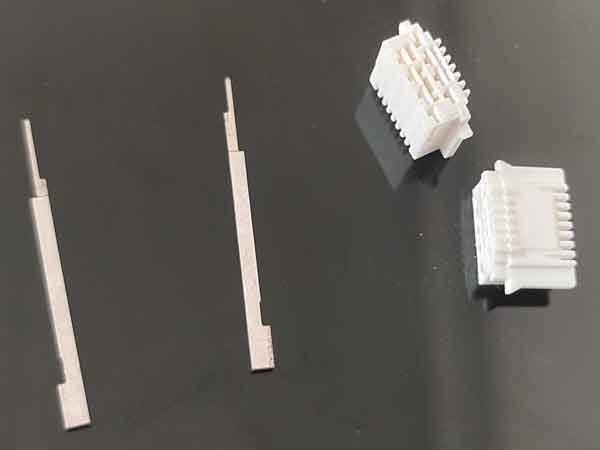
Bu konnektörlerdeki bazı özellikler çok küçüktür, örneğin yuva genişlikleri sadece 0,2 ila 0,3 mm arasındadır. Kalıp insertlerindeki bu spesifik özellikler, taşlama taşı genişlikleri sadece 0,2-0,3 mm olan hassas taşlama makineleri kullanılarak işlenir.
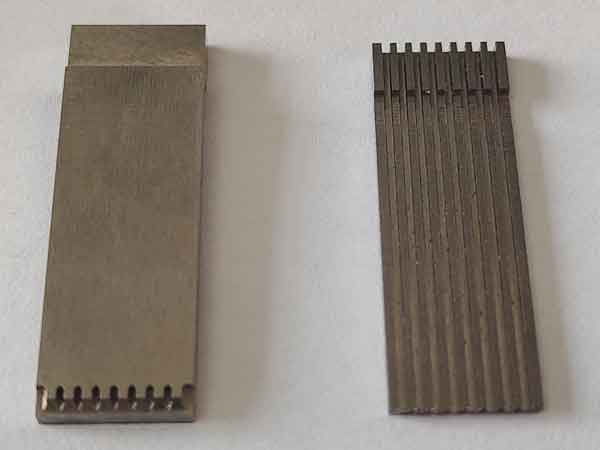
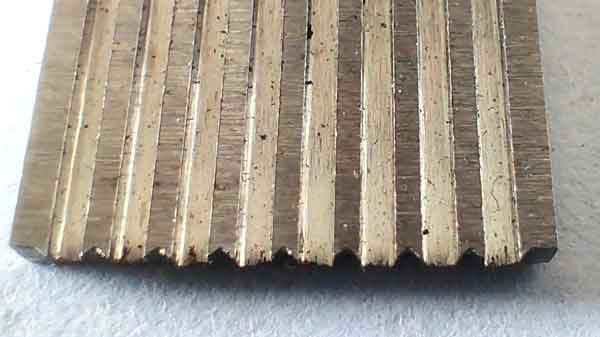
Benzer şekilde, kalıp insertlerindeki yaklaşık aynı boyuttaki girintili delikler, ayna elektro erozyon işleme (EDM) kullanılarak işlenir.
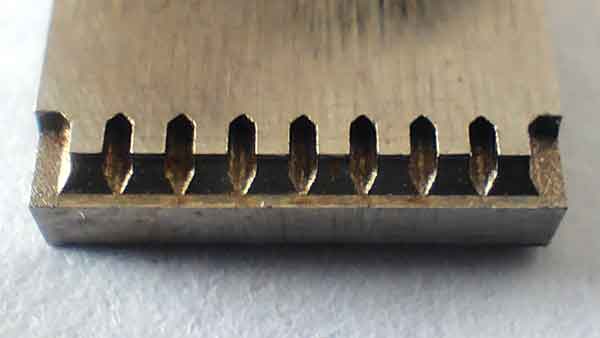
Bu özelliklerin ayrı ek parçalar kullanılarak değil de tüm kalıbın bir parçası olarak işlenmesi durumunda, görevin karmaşıklığının önemli ölçüde artacağını görmek kolaydır.
Kalıpların Boyutsal Kontrolü:
Bu kalıpların boyutlarını kontrol ederken, bir projektör, CMM'ye (üç boyutlu koordinat dedektörü) tercih edilir. Bu seçimin nedeni, ikincisinin prob yuvarlaklığının genellikle bu kalıpların ince özelliklerini doğru bir şekilde ölçmek için çok büyük olmasıdır.
Sonuç: Küçük parçalar için hassas enjeksiyon kalıplarının üretimi, yalnızca yüksek hassasiyetli işleme ekipmanları değil, aynı zamanda yüksek vasıflı mühendisler gerektirir. Her iki unsur da kritiktir ve ikame edilemez. İleri teknoloji ve uzman işçiliğin bu kombinasyonu, mikro enjeksiyon kalıplamanın titiz standartlarını karşılamak için esastır.
Küçük Enjeksiyon Kalıplı Parçalar Nasıl Kontrol Edilir
Küçük enjeksiyon kalıplı parçaların üretimine gelindiğinde, kalite ve hassasiyeti sağlamak için üç kritik gereksinim vardır:
Hassas Detaylandırma: Hassasiyet anahtardır. Orijinal tasarımın her yönü doğru bir şekilde kopyalanmalıdır. Örneğin, tasarım 0,05 mm yay yarıçapına sahip net köşeler belirtiyorsa, bu ölçümün karşılanması çok önemlidir. 0,1-0,2 mm'ye çıkma gibi sapmalar, nihai üründe detay kaybına ve bulanık bir görünüme yol açabilir.
Boyutsal Doğruluk: Sıradan enjeksiyon kalıplanmış parçalar için standart boyutsal hassasiyet tipik olarak 0,1-0,2 mm aralığındadır. Ancak küçük hassas parçalar için bu hassasiyetin 0,05 mm'den az olması gerekir. Bu hassasiyet seviyesini korumak, bileşenin işlevselliği ve uyumu için hayati önem taşır.
Ağırlık Doğruluğu: Sıradan enjeksiyon kalıplamada ağırlık hassasiyeti, ürün ağırlığının ±%1'ini elde edebilir. Hassas enjeksiyon kalıplamada bu hassasiyet ±%0,5'e sıkılaşır ve ultra hassas kalıplamada ±%0,3'ün altına iner. Bu parametre çok önemlidir çünkü yalnızca kalıplama sürecinin hassasiyetini yansıtmakla kalmaz, aynı zamanda dolaylı olarak parçanın genel hassasiyetini de gösterir.
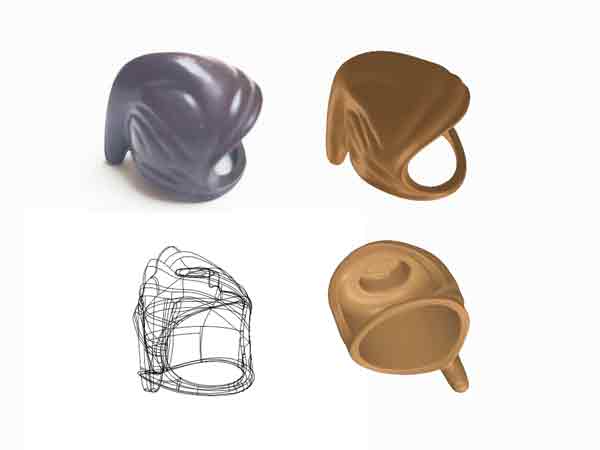
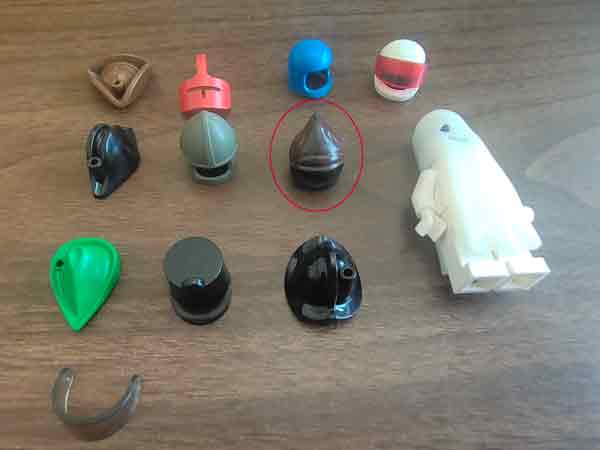
Bazı durumlarda, küçük enjeksiyon kalıplı parçalar öncelikle hassas detaylandırma gerektirebilir, boyutsal ve ağırlık doğruluğu için o kadar katı talepler olmayabilir. Klasik bir örnek, tam görünüm detaylarını çoğaltmaya odaklanan Lego oyuncaklarının kasklarıdır.
Plastik parçalarda boyutsal hassasiyeti ölçmek, malzemenin esnekliği nedeniyle zor olabilir. Tipik olarak bu amaçla geçme-geçmez mastarları kullanılır. Öte yandan, ağırlık hassasiyeti ölçmek nispeten daha kolay ve hızlıdır. Kalıplama sürecinin hassasiyetinin yararlı bir göstergesidir ve genellikle ana test parametresi olarak kullanılır.
Enjeksiyon Kalıplama Makineleri İçin Gereksinimler
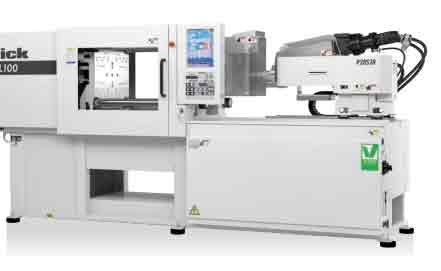
Standart enjeksiyon kalıplama makinelerinin, mikro enjeksiyon kalıplamanın iki özel gereksinimi nedeniyle mikro kalıplanmış parçalar için her zaman uygun olmayabileceğini kabul etmek önemlidir.
- Daha Küçük Vida Boyutu: Mikro kalıplanmış ürünler yalnızca gramın onda biri veya daha az ağırlığa sahiptir. Daha büyük bir vida kullanmak, erimiş plastiğin namlunun yüksek sıcaklıklı ortamında çok uzun süre kalmasına neden olarak moleküler zincir kırılmasına yol açabilir. Bu, malzemenin özelliklerini olumsuz etkileyebilir.
- Daha Yüksek Enjeksiyon Basıncı: Ürünün kalıp boşluğunu doldurmasını ve her özelliği kopyalamasını sağlamak için mikro enjeksiyon kalıplama nispeten daha yüksek enjeksiyon basıncı gerektirir.
Üretim İhtiyaçlarına Göre Makine Seçenekleri
İşlenen mikro kalıplı ürünlerin sipariş hacmine ve ağırlığına bağlı olarak iki seçenek mevcuttur:
- Seçenek 1 – Standart Kullanarak Enjeksiyon Kalıplama Makineleri: Çok küçük partiler için, vidaları değiştirmenin veya özel bir makine kullanmanın maliyeti daha yüksek olabilir. Bu gibi durumlarda, erimiş plastiğin namluda çok uzun süre kalmamasını sağlamak için periyodik olarak bir miktar erimiş plastiğin çıkarılması gerekebilir. Ancak daha büyük partiler için, daha küçük çaplı vidalara geçmek mümkündür.
- Seçenek 2 – Özel Mikro Enjeksiyon Kalıplama Makineleri Kullanmak: Bu alandaki tanınmış markalar arasında Sodick, Fanuc, ve Toyo bulunur. Bu makineler genellikle standart 80 tonluk bir makineye kıyasla sadece 40 ton, hatta 15 ton kadar düşük bir kapatma kuvvetine sahiptir. 200Mpa'yı aşan ve bazen 400Mpa'ya kadar çıkabilen daha yüksek enjeksiyon basınçları sunarlar.
Yüksek Kaliteli Enjeksiyon Kalıplama Makinelerinin Özellikleri
Bu üst düzey makineler, birkaç gelişmiş özellikle birlikte gelir:
- Tam Elektrikli mod: Çoğu yüksek hassasiyetli enjeksiyon kalıplama makinesi, hidrolik sisteme ihtiyaç duymadan tam elektrikli modu kullanır ve hareketi kontrol etmek için özel bir sunucu sistemi kullanır. Bu, hassasiyeti artırır ve enerji tüketimini azaltır.
- Vida-Piston Hibrit Yapısı: Bu, bazı makineler tarafından, nihai ürünün kalitesini korumak için kritik olan tutarlı plastikleştirmeyi sağlamak amacıyla benimsenmiştir.
- PID (Oransal İntegral Diferansiyel) Sıcaklık Kontrolü: Bu mekanizma, enjeksiyon kalıplama süreci boyunca optimum sıcaklıkları korumak için hayati öneme sahiptir.
- Kalıp İşlemleri İçin Vida ve Somun Mekanizması: Bu makineler, kalıp açma, kapama ve çıkış pimi çıkarma için bir vida ve somun mekanizması kullanır. Bu mekanizmanın hassasiyeti dikkate değerdir, iletim hassasiyeti 0.01mm'ye kadar çıkabilir.
- Yeni Tip Kuvvet Sensörü: Bu teknoloji, enjeksiyon geri basıncını doğru bir şekilde kontrol etmek ve kalıplı parçaların stabil boyutsal hassasiyetini sağlamak için kullanılır.
Özetle, küçük partiler için ve hassasiyet gereksinimleri katı olmadığında, genel amaçlı enjeksiyon kalıplama makineleri, muhtemelen daha küçük bir vida ile kullanılabilir. Aksi takdirde, özel mikro kalıplama hassas enjeksiyon kalıplama makinelerini tercih etmek gerekir.
Mikro Enjeksiyon Kalıplama Sürecinde Dikkate Alınacak Önlemler
Mikro plastik ürünler için enjeksiyon kalıplama süreci, sıradan plastik ürünlere kıyasla, özellikle sıcaklık, basınç ve enjeksiyon hızı açısından belirgin gereksinimlere sahiptir.
Sıcaklık: Mikro plastik ürünler, malzemenin akışkanlığını ve kalıbın tamamen doldurulmasını sağlamak için genellikle daha yüksek bir enjeksiyon sıcaklığı gerektirir. Hassas sıcaklık kontrolü çok önemlidir. Bu, namlu sıcaklığının, kalıp sıcaklığının ve sıcak yolluk sıcaklığının doğru bir şekilde ayarlanmasını içerir. Bu tür bir kontrol, termal bozunma, termal stres ve termal deformasyon gibi sorunları önlemek için gereklidir.
Basınç: Mikro plastik ürünler için hem enjeksiyon basıncı hem de tutma basıncı genellikle standart plastik ürünlerden daha yüksektir. Bunun nedeni, mikro kalıp boşluklarındaki artan direnci ve yüksek büzülme oranını aşmaktır. Yüksek basınç kontrolü, enjeksiyon basıncının büyüklüğünün, segmentasyonunun ve geçiş noktalarının hassas yönetimi dahil olmak üzere esastır. Uygun kontrol, eksik dolgu, çapak, çekme boşlukları gibi kusurları önlemeye yardımcı olur, ve çarpılma.
Enjeksiyon Hızı: Mikro plastik ürünler genellikle normal muadillerine göre daha hızlı enjekte edilir, böylece hızlı dolum ve eşit soğuma sağlanır. Enjeksiyon hızını kontrol etmek, boyutunun, segmentasyonunun ve geçiş noktalarının hassas yönetimi dahil olmak üzere hayati önem taşır. Bu, jetler, yanma izleri, akış izleri ve kaynak hatları gibi sorunları önlemeye yardımcı olur.
Özetle, mikro plastik ürünler için enjeksiyon kalıplama parametreleri yüksek hassasiyet, verimlilik ve stabilite talep eder. Bunu başarmak, özel hassas enjeksiyon kalıplama makineleri ve özel mikro kalıpların kullanımını gerektirir. Bu araçlar ve teknikler, yüksek kaliteli mikro plastik bileşenlerin başarılı üretimi için gereklidir.
Küçük Enjeksiyon Kalıplı Ürünlerin Tersine Mühendisliği
Küçük plastik parçaların tersine mühendisliği büyüleyici ama zorlu bir maceradır. Bu, gerçek ürünlerden üç boyutlu çizimleri bir araya getiren bir dedektif olmak gibidir. Ancak parça küçüldükçe bulmaca daha da zorlaşır.
Tarama Teknolojisinin Engeli: Bir ürünün her detayını 3B olarak yakalamak için bir tarayıcı kullandığınızı hayal edin. Büyük parçalar için iyi çalışır, değil mi? Ama küçük şeylerde işler farklıdır. Tarayıcılar, noktalar arasındaki küçük boşluklara yeterli detayı sığdıramadıkları için zorlanır. Bu, harflerin yarısının eksik olduğu bir kitabı okumaya çalışmak gibidir – tam resmi elde edemezsiniz.
Tasarımcı Bilgi Birikimi ve Kullanışlı Araçların Rolü: İşte burada tasarımcılarımız parlıyor. Bilgi birikimleriyle işe koyulur, manuel 3B modellemeye yönelir ve önemli özelliklerin tam boyutlarını belirlemek için projektörler ve verniye kumpasları gibi araçları kullanırlar. Biraz eski usul ama işe yarıyor.
Gerçek Dünya Macerası – LEGO Oyuncak Kaskları: LEGO oyuncak kasklarını örnek alalım. Ekibimiz, deneyimlerinden yararlanarak ve ince ayar ve iyileştirmeler için fikirlerini birleştirerek bu küçük harikaları yeniden yaratmaya koyuldu. Birebir kopyasını elde etmek zor, ama sonuç? Orijinalinin tıpatıp aynısı bir tasarım. Bu yolculuk, bu mini başyapıtların tersine mühendisliği için gereken teknoloji, el işçiliği ve ekip çalışmasının sihirli karışımını gözler önüne seriyor.
Özet
Sonuç olarak, mikro enjeksiyon kalıplama, karmaşık ve yüksek kaliteli plastik bileşenler oluşturmak için ileri teknoloji ile uzman işçiliğini birleştirerek makine, kalıp tasarımı ve proses kontrolünde hassasiyet gerektirir.