پرش به محتوا

بررسی قالب‌گیری تزریقی میکرو: تکنیک‌ها، ماشین‌آلات و اصول طراحی قالب

تولیدکننده قالب‌گیری تزریقی پلاستیکی میکرو

ریخته‌گری تزریقی میکرو چیست؟

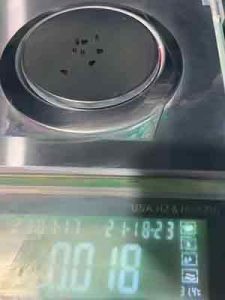
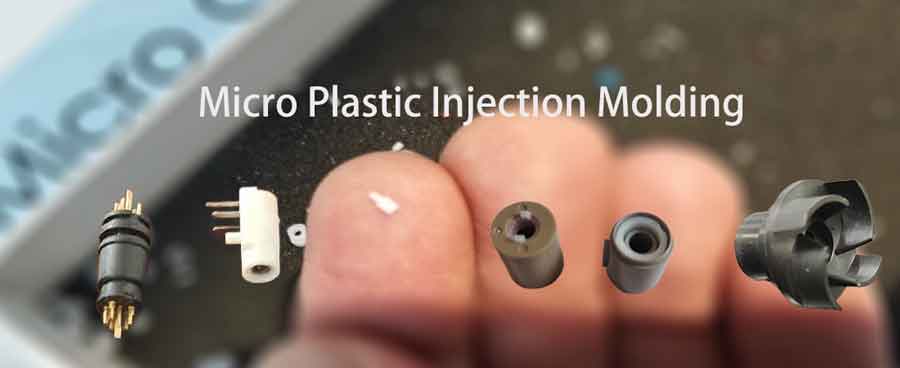
قالب‌گیری تزریقی میکرو به تولید قطعات پلاستیکی بسیار دقیق اطلاق می‌شود که محصولات قالب‌گیری شده معمولاً وزنی دارند کمتر از ۰.۰۱ گرم تا چند گرم. در واقع، ممکن است اندازه کلی آن‌ها به‌طور استثنایی کوچک نباشد، اما ویژگی‌هایی از خود نشان می‌دهند جزئیات بسیار ریز و دقت ابعادی بالا. چنین اقلام پلاستیکی را می‌توان به عنوان محصولات قالب‌گیری تزریقی میکرو دسته‌بندی کرد.

در مقایسه با قالب‌گیری تزریقی استاندارد، قالب‌گیری تزریقی میکرو تحمیل می‌کند تقاضاهای بیشتر روی هر دو قالب‌ها و دستگاه‌های قالب‌گیری.

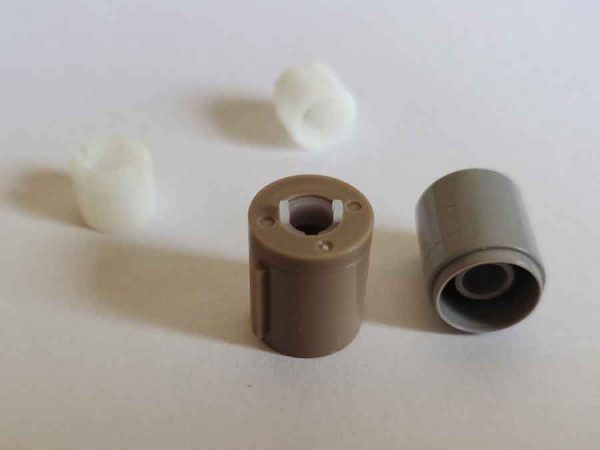
قطعه پلاستیکی مینی سبک‌وزن

کاربردهای ریخته‌گری تزریقی میکرو

قالب‌گیری تزریقی میکرو در صنایع مختلف کاربردهای متنوعی دارد، از جمله:

  • دنده‌های ریز: تولید چرخ‌دنده‌های کوچک و دقیق مورد استفاده در دستگاه‌ها و سیستم‌های مختلف.
  • اتصالات الکترونیکی: ساخت اتصالات مینیاتوری برای تجهیزات الکترونیکی.
  • سوئیچ‌های ریز: تولید سوئیچ‌های ریز مورد استفاده در الکترونیک.
  • محفظه‌ها: ایجاد محفظه‌های فشرده برای قطعات الکترونیکی و مکانیکی.
  • می‌راکننده‌های چرخشی خودرو: تولید قطعات برای سیستم‌های خودرویی.
  • قطعات خودکار: ساخت قطعات کوچک برای خودکار.
  • قطعات پهپاد: تولید قطعات دقیق برای پهپادها.
  • هدفون‌ها: ایجاد قطعات پیچیده برای مونتاژ هدفون.
  • تجهیزات پزشکی: توسعه قطعات حیاتی برای دستگاه‌های پزشکی، شامل نوک کاتتر، اجزای سرنگ، دستگاه‌های میکروفلوییدیک و اجزای ابزار جراحی.

این کاربردها نشان‌دهنده تطبیق‌پذیری قالب‌گیری تزریقی میکرو در تولید قطعات پلاستیکی کوچک و با دقت بالا است که در طیف گسترده‌ای از صنایع و محصولات استفاده می‌شوند.

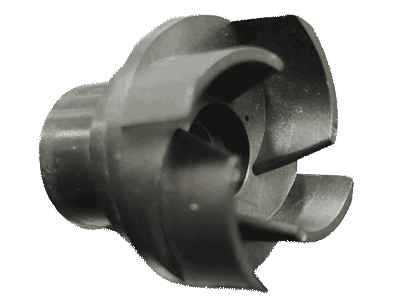
دمپر چرخشی پلاستیکی مینیاتوری
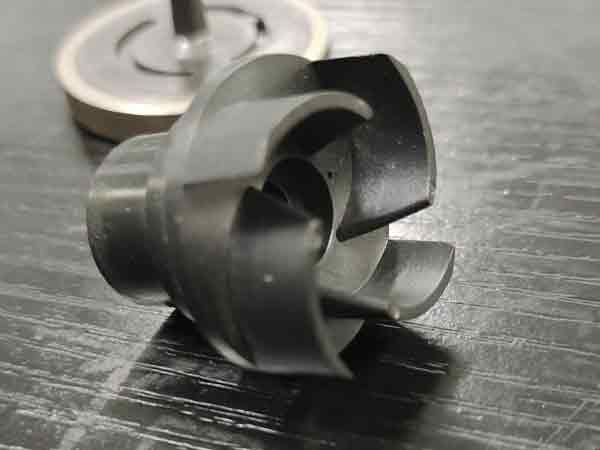
پره پلاستیکی مینی
پره پلاستیکی مینی
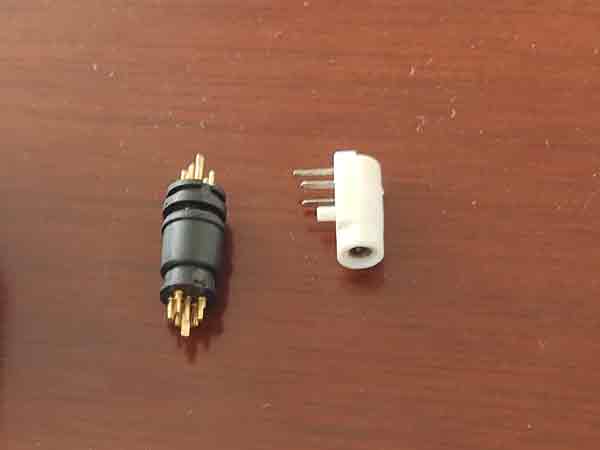
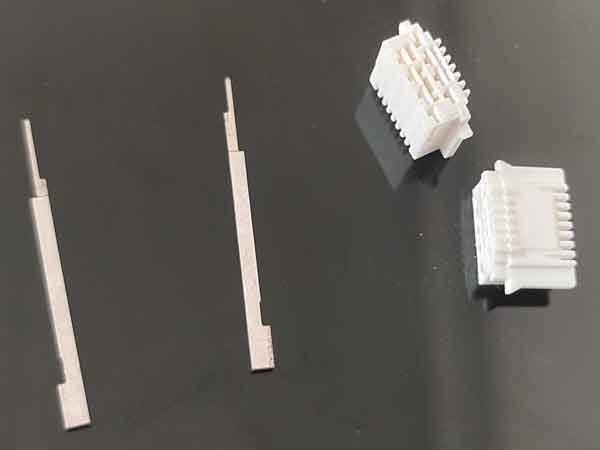
اتصال‌دهنده پلاستیکی مینیاتوری
اتصال‌دهنده پلاستیکی ریز

روش‌های منحصر به فرد برای قالب‌های قالب‌گیری تزریقی میکرو

قالب دقیق برای قطعه پلاستیکی ریز

استفاده از قطعات درجی قالب به جای ماشین‌کاری در یک قطعه واحد

برای قالب‌های مورد استفاده در قالب‌گیری تزریقی میکرو، از آنجا که بسیاری از ویژگی‌ها تنها کسری از یک میلی‌متر اندازه دارند، لازم است روش‌هایی متفاوت از روش‌های متعارف برای ساخت قالب اتخاذ شود. علاوه بر استفاده از تجهیزات ماشین‌کاری با دقت بالا، معمول است که از درج‌های قالب, استفاده شود، به این معنا که ویژگی‌های مختلف به‌صورت جداگانه پردازش شده و سپس با هم مونتاژ می‌شوند. این رویکرد فرآیند ماشین‌کاری را ساده‌تر کرده و هزینه‌ها را کاهش می‌دهد.

نمونه‌ای از ایجاد ویژگی زیربرش از طریق استفاده از قطعات درجی

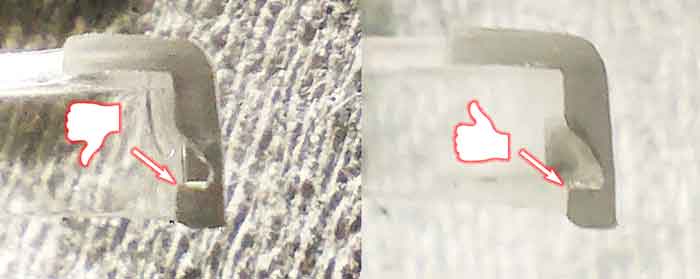
به عنوان مثال، ساختار زیربرش در محصول نشان‌داده‌شده در زیر را در نظر بگیرید. اگر به صورت یک تکه پردازش شود، منجر به شعاع‌های انتقال بیش از حد بزرگ می‌شود. این شعاع‌ها در گوشه‌های داخلی رخ می‌دهند. این می‌تواند مانع از قفل شدن و چفت شدن ایمن محصول با قطعات جفت‌شونده آن شود.

کاهش شعاع‌های انتقال با استفاده از قطعه درجی قالب برای یک قطعه میکروقالب‌گیری شده
از تصویر مشخص است که پس از استفاده از قطعه درجی قالب، شعاع‌های انتقال به طور مؤثری کاهش یافته‌اند.
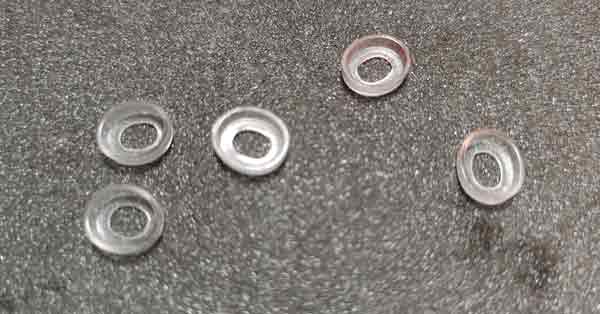
قطعه پلاستیکی میکرو ساخته‌شده از PC

این به دلیل آن است که ماشین‌کاری یک‌تکه، چه با استفاده از فرز یا الکترود، ناگزیر لبه‌های گرد در گوشه‌های تیز ایجاد می‌کند که منجر به قوس‌های گرد ناخواسته در گوشه‌های داخلی قالب می‌شود. استفاده از درج‌ها امکان دستیابی به زوایای تیز کامل در این انتقال‌های گوشه داخلی را فراهم می‌کند.

اسلایدر با طراحی قطعه درجی قالب برای ایجاد زیربرش روی قطعه میکروقالب‌گیری شده.
ساختار برجسته ایجاد شده با استفاده از طراحی قطعه درجی برای ایجاد زیربرش روی قطعه میکروقالب‌گیری شده استفاده می‌شود.
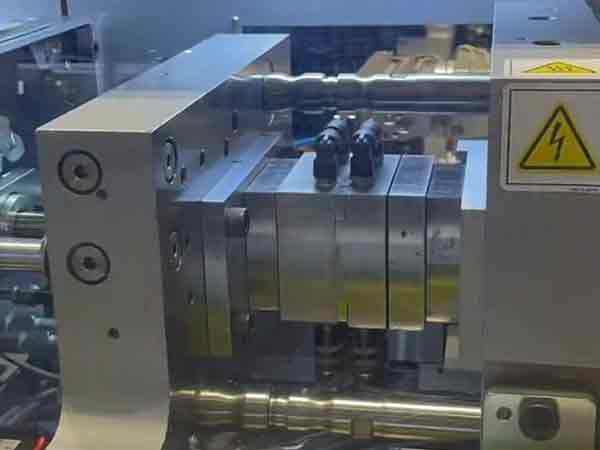
اسلایدرها با قطعه درجی قالب برای ایجاد زیربرش روی یک قطعه میکروقالب‌گیری شده
پس از نصب روی قالب، این اسلایدرها که مجهز به ساختارهای برجسته ریز هستند، در کل قالب بسیار کوچک به نظر می‌رسند.
نمونه‌های بیشتر از اتصالات الکترونیکی میکروقالب‌گیری شده

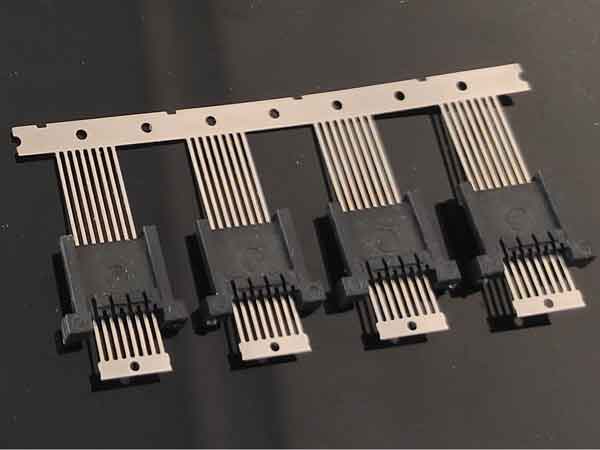
اتصالات الکترونیکی یکی از رایج‌ترین کاربردهای قالب‌گیری تزریقی میکرو هستند. ابتدا، کنتاکت‌های فلزی داخل اتصال به صورت رول پرس و آبکاری می‌شوند. سپس، قالب‌گیری درجی در اطراف کنتاکت‌های فلزی در حالی که هنوز به صورت رول هستند انجام می‌شود. در نهایت، این پین‌های فلزی روی دستگاه پرس شکل‌دهی و جدا می‌شوند.

اتصالات الکترونیکی و قطعات درجی قالب برای ایجاد سوراخ‌ها

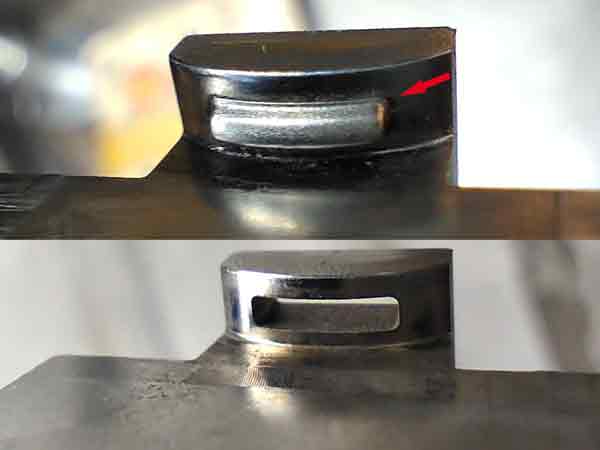
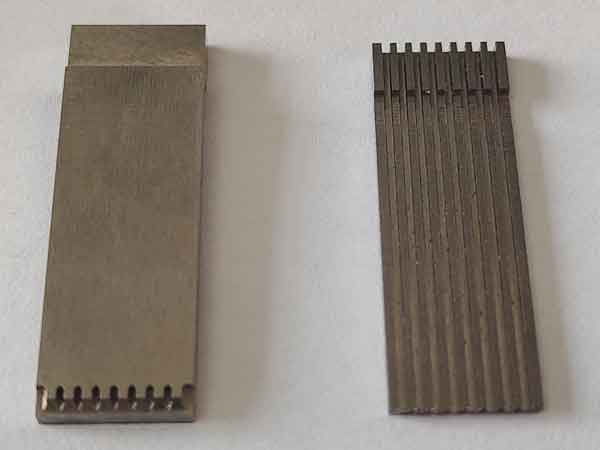
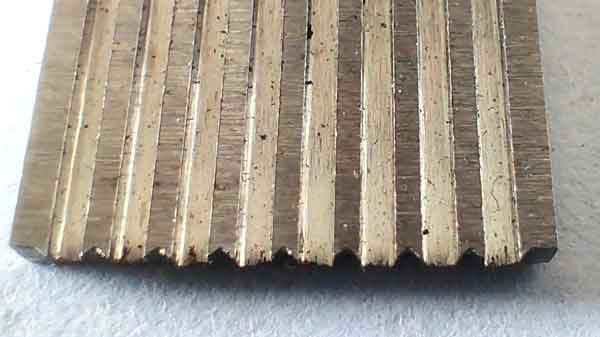
برخی ویژگی‌های این اتصالات بسیار کوچک هستند، به عنوان مثال، عرض شکاف‌ها تنها بین ۰٫۲ تا ۰٫۳ میلی‌متر است. این ویژگی‌های خاص روی درج‌های قالب با استفاده از سنگ‌زنی دقیق با عرض چرخ سنگ تنها ۰٫۲-۰٫۳ میلی‌متر ماشین‌کاری می‌شوند.

۲ قطعه درجی قالب برای ایجاد شکاف‌ها روی اتصالات الکترونیکی
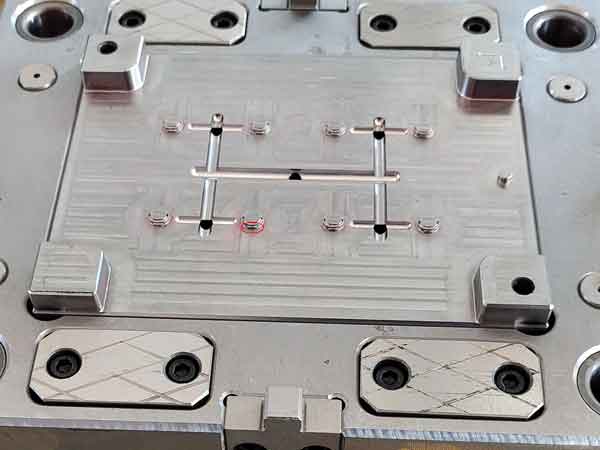
قالب تزریق با شکاف‌ها برای قالب‌گیری میکرو اتصالات الکترونیکی

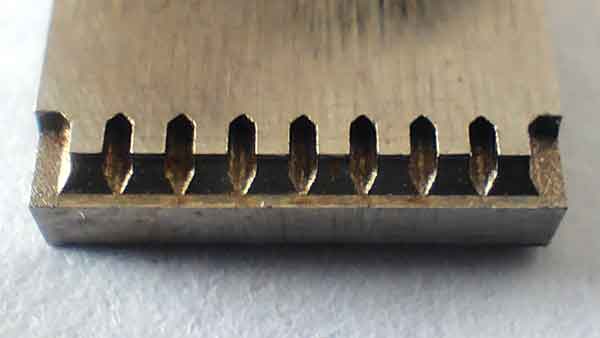
به طور مشابه، سوراخ‌های فرورفته روی درج‌های قالب، که تقریباً اندازه یکسانی دارند، با استفاده از ماشین‌کاری تخلیه الکتریکی آینه‌ای (EDM) پردازش می‌شوند.

قالب تزریق با سوراخ‌های فرورفته برای قالب‌گیری میکرو اتصالات الکترونیکی

به‌راحتی می‌توان دید که اگر این ویژگی‌ها با استفاده از درج‌های جداگانه پردازش نمی‌شدند بلکه به‌عنوان بخشی از کل قالب بودند، پیچیدگی کار به‌طور قابل‌توجهی افزایش می‌یافت.

بازرسی ابعادی قالب‌ها:

هنگام بازرسی ابعاد این قالب‌ها، پروژکتور بر CMM (آشکارساز مختصات سه‌بعدی) ترجیح داده می‌شود. دلیل این انتخاب این است که شعاع پروب دومی معمولاً بیش از حد بزرگ است تا بتواند ویژگی‌های ریز این قالب‌ها را به دقت اندازه‌گیری کند.

نتیجه‌گیری: تولید قالب‌های تزریقی دقیق برای قطعات کوچک نه تنها به تجهیزات پردازش با دقت بالا بلکه به مهندسان بسیار ماهر نیز نیاز دارد. هر دو عنصر حیاتی هستند و قابل جایگزینی نیستند. این ترکیب از فناوری پیشرفته و مهارت تخصصی برای برآورده کردن استانداردهای سخت‌گیرانه قالب‌گیری تزریقی میکرو ضروری است.

نحوه بازرسی قطعات قالب‌گیری تزریقی ریز

وقتی نوبت به تولید قطعات تزریقی کوچک می‌رسد، سه الزام حیاتی برای اطمینان از کیفیت و دقت وجود دارد:

  1. جزئیات دقیق: دقت کلید است. هر جنبه از طراحی اصلی باید به‌طور دقیق تکرار شود. برای مثال، اگر طراحی گوشه‌های واضح با شعاع قوس 0.05 میلی‌متر را مشخص کند، حیاتی است که این اندازه رعایت شود. انحرافات، مانند افزایش به 0.1-0.2 میلی‌متر، می‌تواند منجر به از دست رفتن جزئیات و ظاهر تار در محصول نهایی شود.

  2. دقت ابعادی: دقت ابعادی استاندارد برای قطعات قالب‌گیری تزریقی معمولی معمولاً در محدوده 0.1-0.2 میلی‌متر است. با این حال، برای قطعات کوچک دقیق، این دقت باید کمتر از 0.05 میلی‌متر باشد. حفظ این سطح از دقت برای عملکرد و تطابق قطعه حیاتی است.

  3. دقت وزن: دقت وزن در قالب‌گیری تزریقی معمولی می‌تواند به ±1% از وزن محصول برسد. در قالب‌گیری تزریقی دقیق، این دقت به ±0.5% محدودتر می‌شود و برای قالب‌گیری فوق‌دقیق، به کمتر از ±0.3% می‌رسد. این پارامتر حیاتی است زیرا نه تنها دقت فرآیند قالب‌گیری را منعکس می‌کند بلکه به‌طور غیرمستقیم دقت کلی قطعه را نیز نشان می‌دهد.

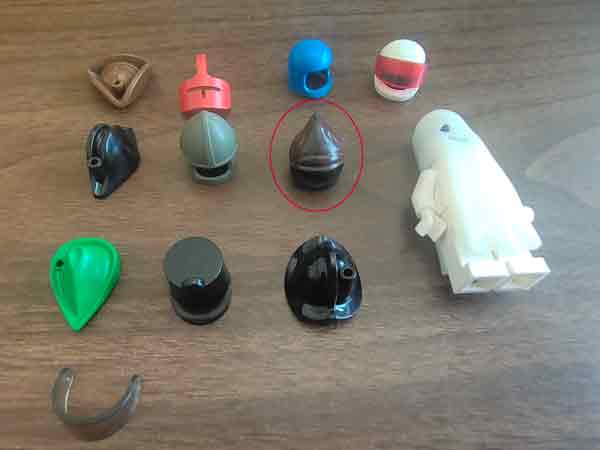
در برخی موارد، قطعات تزریقی کوچک ممکن است عمدتاً نیاز به جزئیات دقیق داشته باشند بدون اینکه الزامات سخت‌گیرانه‌ای برای دقت ابعادی و وزنی داشته باشند. یک مثال کلاسیک کلاه‌خودهای اسباب‌بازی‌های لگو است، که تمرکز بر تکثیر دقیق جزئیات ظاهری است.

اندازه‌گیری دقت ابعادی در قطعات پلاستیکی به دلیل کشسانی مواد می‌تواند چالش‌برانگیز باشد. معمولاً برای این منظور از گیج‌های عبور و عدم عبور استفاده می‌شود. از سوی دیگر، دقت وزن نسبتاً آسان‌تر و سریع‌تر قابل اندازه‌گیری است. این یک شاخص مفید از دقت فرآیند قالب‌گیری است و اغلب به‌عنوان یک پارامتر کلیدی تست استفاده می‌شود.

نیازمندی‌های ماشین‌های قالب‌گیری تزریقی

مهم است که بدانیم ماشین‌های قالب‌گیری تزریقی استاندارد ممکن است همیشه برای قطعات قالب‌گیری شده میکرو مناسب نباشند، به دلیل دو نیاز خاص قالب‌گیری تزریقی میکرو.

  1. اندازه پیچ کوچکتر: محصولات قالب‌گیری شده میکرو تنها دهم گرم یا حتی کمتر وزن دارند. استفاده از یک ماردون بزرگتر به این معناست که پلاستیک مذاب بیش از حد طولانی در محیط دمای بالا بشکه باقی می‌ماند که ممکن است باعث شکستن زنجیره مولکولی شود. این می‌تواند بر خواص مواد تأثیر منفی بگذارد.
  2. فشار تزریق بالاتر: برای اطمینان از پر شدن حفره قالب توسط محصول و تکثیر هر ویژگی، قالب‌گیری تزریقی میکرو نیازمند فشار تزریق نسبتاً بالاتر است.
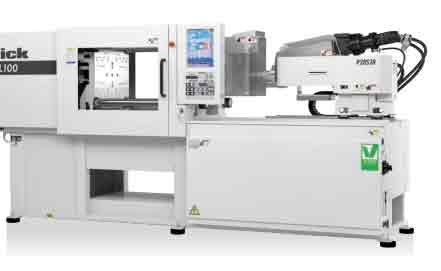
دستگاه تزریق پلاستیک دقیق کوچک

گزینه‌های ماشین بر اساس نیازهای تولید

بسته به حجم سفارش و وزن محصولات میکرو قالب‌گیری شده در حال پردازش، دو گزینه در دسترس است:

  • گزینه ۱ – استفاده از استاندارد دستگاه‌های ریخته‌گری تزریقی: برای دسته‌های بسیار کوچک، هزینه تعویض ماردون یا استفاده از یک ماشین تخصصی ممکن است بالاتر باشد. در چنین مواردی، ممکن است لازم باشد که به‌طور دوره‌ای مقداری پلاستیک مذاب حذف شود تا اطمینان حاصل شود که بیش از حد طولانی در بشکه نمی‌ماند. با این حال، برای دسته‌های بزرگتر، تغییر به ماردون‌های با قطر کوچکتر امکان‌پذیر است.
  • گزینه ۲ – استفاده از ماشین‌های قالب‌گیری تزریقی میکرو تخصصی: برندهای معروف در این زمینه شامل سودیک, فانوک, و تویو هستند. این ماشین‌ها معمولاً نیروی گیره‌ای تنها ۴۰ تن یا حتی به پایین ۱۵ تن دارند، در مقایسه با ماشین استاندارد ۸۰ تنی. آن‌ها فشارهای تزریق بالاتری ارائه می‌دهند، اغلب بیش از ۲۰۰ مگاپاسکال و گاهی تا ۴۰۰ مگاپاسکال.

ویژگی‌های ماشین‌های قالب‌گیری تزریقی با کیفیت بالا

این ماشین‌های پیشرفته با چندین ویژگی پیشرفته همراه هستند:

    • حالت تمام الکتریکی: بیشتر ماشین‌های قالب‌گیری تزریقی با دقت بالا از حالت تمام الکتریکی استفاده می‌کنند که نیاز به سیستم هیدرولیک را حذف کرده و از یک سیستم سرور خصوصی برای کنترل حرکت استفاده می‌کند. این دقت را بهبود بخشیده و مصرف انرژی را کاهش می‌دهد.
    • ساختار ترکیبی پیچ-پلانجر: این توسط برخی ماشین‌ها اتخاذ شده است تا اطمینان از پلاستیک‌سازی یکنواخت، که برای حفظ کیفیت محصول نهایی حیاتی است.
    • کنترل دمای PID (تناسبی انتگرال دیفرانسیل): این مکانیسم برای حفظ دمای بهینه در طول فرآیند قالب‌گیری تزریقی حیاتی است.
    • مکانیسم پیچ و مهره برای عملیات قالب: این ماشین‌ها از مکانیسم پیچ و مهره برای باز و بسته کردن قالب و بیرون راندن پین‌های بیرون‌انداز استفاده می‌کنند. دقت این مکانیسم قابل توجه است، با دقت انتقال تا ۰٫۰۱ میلی‌متر.
    • نوع جدید حسگر نیرو: این فناوری برای کنترل دقیق فشار برگشت تزریق به کار می‌رود و اطمینان از دقت ابعادی پایدار قطعات قالب‌گیری شده را فراهم می‌کند.

به طور خلاصه، برای دسته‌های کوچک و زمانی که الزامات دقت سخت‌گیرانه نیستند، می‌توان از ماشین‌های قالب‌گیری تزریقی همه‌کاره استفاده کرد، احتمالاً با یک مارپیچ کوچکتر. در غیر این صورت، لازم است ماشین‌های قالب‌گیری تزریقی دقیق تخصصی میکرو قالب‌گیری انتخاب شوند.

ملاحظات مورد توجه در فرآیند قالب‌گیری تزریقی میکرو

فرآیند قالب‌گیری تزریقی برای محصولات پلاستیکی میکرو در مقایسه با محصولات پلاستیکی معمولی الزامات متمایزی دارد، به ویژه از نظر دما، فشار و سرعت تزریق.

دما: محصولات پلاستیکی میکرو معمولاً به دمای تزریق بالاتری نیاز دارند تا سیالیت مواد و پر شدن کامل قالب تضمین شود. کنترل دقیق دما بسیار حیاتی است. این شامل تنظیم دقیق دمای سیلندر، دمای قالب و دمای راهگاه گرم است. چنین کنترلی برای جلوگیری از مشکلاتی مانند تخریب حرارتی، تنش حرارتی و تغییر شکل حرارتی ضروری است.

فشار: فشار تزریق و فشار نگهداری برای محصولات پلاستیکی میکرو به طور کلی بالاتر از محصولات پلاستیکی استاندارد است. این به دلیل غلبه بر مقاومت افزایش یافته و نرخ انقباض بالا در حفره‌های قالب میکرو است. کنترل فشار بالا ضروری است، شامل مدیریت دقیق اندازه، تقسیم‌بندی و نقاط سوئیچ فشار تزریق. کنترل مناسب کمک می‌کند از بروز عیوبی مانند تزریق ناقص، پلیسه، حفره‌های انقباضی جلوگیری شود،, و تاب‌خوردگی.

سرعت تزریق: محصولات پلاستیکی میکرو معمولاً سریع‌تر از همتایان معمولی خود تزریق می‌شوند تا پر شدن سریع و خنک‌سازی یکنواخت حاصل شود. کنترل سرعت تزریق حیاتی است، شامل مدیریت دقیق اندازه، تقسیم‌بندی و نقاط سوئیچ آن. این به جلوگیری از مشکلاتی مانند جت، علائم سوختگی، علائم جریان و خطوط جوش کمک می‌کند.

به طور خلاصه، پارامترهای قالب‌گیری تزریقی برای محصولات پلاستیکی میکرو نیاز به دقت، کارایی و پایداری بالا دارند. دستیابی به این امر مستلزم استفاده از ماشین‌های قالب‌گیری تزریقی دقیق اختصاصی و قالب‌های میکرو تخصصی است. این ابزارها و تکنیک‌ها برای تولید موفقیت‌آمیز قطعات پلاستیکی میکرو با کیفیت بالا ضروری هستند.

مهندسی معکوس محصولات قالب‌گیری تزریقی ریز

مهندسی معکوس اقلام پلاستیکی کوچک یک ماجراجویی جذاب و در عین حال چالش‌برانگیز است. مانند یک کارآگاه است که نقشه‌های سه‌بعدی را از محصولات واقعی کنار هم می‌چیند. اما هرچه قطعه کوچکتر باشد، معما پیچیده‌تر می‌شود.

مانع فناوری اسکن: تصور کنید از یک اسکنر برای ثبت هر جزئیات محصول به صورت سه‌بعدی استفاده می‌کنید. برای اقلام بزرگتر خوب کار می‌کند، درست است؟ اما با چیزهای کوچک، داستان متفاوت است. اسکنرها به سختی کار می‌کنند زیرا نمی‌توانند جزئیات کافی را در فضاهای کوچک بین نقاط جای دهند. مانند تلاش برای خواندن کتابی است که نیمی از حروف آن گم شده است – تصویر کامل را دریافت نخواهید کرد.

نقش تخصص طراح و ابزارهای مفید: اینجاست که طراحان ما می‌درخشند. آنها با تخصص خود وارد می‌شوند، به مدل‌سازی سه‌بعدی دستی روی می‌آورند و از ابزارهایی مانند پروژکتور و کولیس ورنیه برای تعیین دقیق ابعاد ویژگی‌های مهم استفاده می‌کنند. کمی سنتی است، اما کار می‌کند.

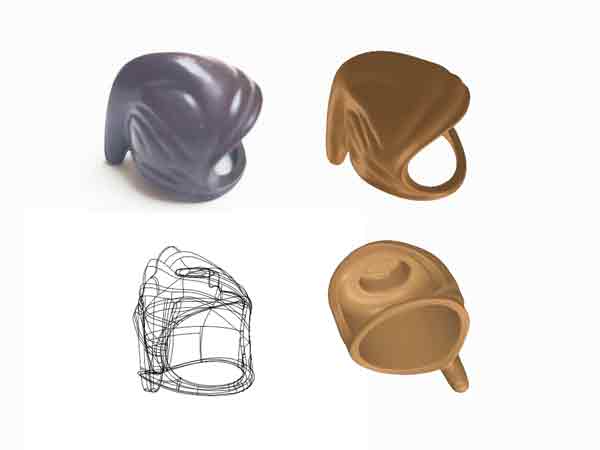
یک ماجراجویی دنیای واقعی – کلاه‌های اسباب‌بازی لگو: بیایید کلاه‌های اسباب‌بازی لگو را به عنوان مثال در نظر بگیریم. تیم ما با تکیه بر تجربه خود و جمع‌آوری ایده‌هایشان برای اصلاحات و بهبودها، به بازسازی این شگفتی‌های کوچک پرداخت. تهیه یک کپی دقیق دشوار است، اما نتیجه نهایی؟ طراحی که کاملاً شبیه اصل است. این سفر ترکیب جادویی فناوری، صنعتگری دستی و کار تیمی مورد نیاز برای مهندسی معکوس این شاهکارهای کوچک را به نمایش می‌گذارد.

کلاه‌خودهای ریز برای مینی‌فیگور لگو

خلاصه

در نتیجه، قالب‌گیری تزریقی میکرو نیازمند دقت در ماشین‌آلات، طراحی قالب و کنترل فرآیند است که فناوری پیشرفته را با مهارت تخصصی ترکیب می‌کند تا قطعات پلاستیکی پیچیده و با کیفیت بالا تولید کند.

ما متخصصان قالب‌گیری تزریقی پلاستیک هستیم. همین حالا با ما تماس بگیرید و یک پیش‌فاکتور سریع دریافت کنید!