


جدول المحتويات
تبديللماذا التلدين البلاستيكي مطلوب لبعض الأجزاء المصبوبة بالحقن
الغرض من تلدين البلاستيك هو معالجة بعض المشكلات التي تنشأ أثناء القولبة بالحقن للمنتجات البلاستيكية. في عملية القولبة بالحقن للبلاستيك،, الإجهادات الداخلية غالبًا ما تتطور داخل المنتج بسبب عوامل مثل درجة الحرارة والضغط. إذا أصبحت هذه الإجهادات الداخلية كبيرة جدًا، فقد تؤدي إلى مشكلات في الجودة مثل عدم استقرار الأبعاد، أو الالتواء، أو التشوه، أو حتى التشقق في المنتج النهائي. وكما يحتاج الفولاذ إلى التلدين، يمكن أيضًا تحسين المنتجات البلاستيكية من خلال عملية التلدين.
تتضمن عملية التلدين بشكل أساسي تسخين المنتج البلاستيكي إلى درجة حرارة محددة ثم السماح له بـ تبريد بطيء تحت ظروف خاضعة للرقابة. تتيح هذه العملية جزيئات داخل البلاستيك لإعادة الاصطفاف, ، مما يقلل أو يزيل الإجهادات الداخلية ويعزز الاستقرار الأبعادي والجودة الشاملة للمنتج.
بالإضافة إلى التلدين, ، تشمل المعالجة اللاحقة للمنتجات البلاستيكية تكييف الرطوبة. تتضمن تكييف الرطوبة زيادة رطوبة المادة البلاستيكية، مما يمكن أن يعزز متانة المادة، وهو أمر مهم بشكل خاص لمواد PA (البولياميد). من خلال ضبط محتوى الرطوبة في المادة، يمكن تحسين خصائصها الميكانيكية، مما يجعل المنتج النهائي أكثر متانة واستقرارًا أثناء الاستخدام.
وباختصار، يعتبر التلدين والتكييف بالرطوبة من الخطوات الحاسمة في معالجة البلاستيك. فهي تساعد على تحسين أداء المنتجات وجودتها، مما يضمن ثبات المنتجات البلاستيكية ومتانتها في الاستخدام اليومي.
أسباب الإجهاد الداخلي في المنتجات المقولبة بالحقن
الإجهاد الداخلي في المنتجات المقولبة بالحقن يمكن أن تنشأ من عدة عوامل:
- تبريد غير متساوٍ الأجزاء البلاستيكية داخل القالب.
- اللدونة غير المتساوية.
- التبلور والتوجيه غير المتناسق جزيئات البلاستيك داخل الجزء البلاستيكي.
- استخدام إدخالات معدنية, والتي تخلق فرقًا كبيرًا في درجة الحرارة وسرعة التبريد بالقرب من المدخل مقارنة بالمناطق المجاورة.
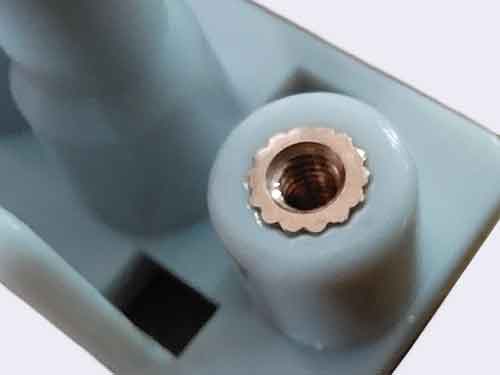
تؤدي هذه العوامل إلى انكماش غير متسق في أجزاء مختلفة من القطعة البلاستيكية، مما يؤدي حتمًا إلى إجهاد داخلي. غالبًا ما يسبب وجود الإجهاد الداخلي تشوه أو تشقق في القطع البلاستيكية أثناء استخدامها. لذلك، من الضروري إيجاد طرق للتخلص من هذه الإجهادات.
واعتمادًا على خصائص البلاستيك ومتطلبات استخدامه، يمكن أن تخضع القطع لمعالجات التلدين والتكييف بالرطوبة. يتم تصميم هذه العمليات لتقليل الضغوط الداخلية وتعزيز الجودة الشاملة والمتانة للمنتجات البلاستيكية.
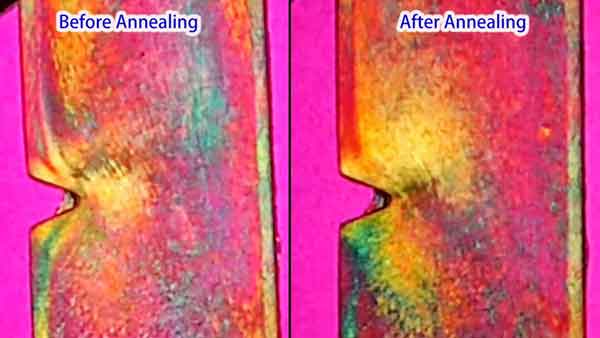
ملاحظة: من الصورة، يمكن ملاحظة أن منطقة الإجهاد أسفل الشق V قد اختفت بعد المعالجة الحرارية.
خطوات تلدين البلاستيك
التلدين البلاستيكي هو عملية حرارية مصممة لتقليل الإجهادات الداخلية في الأجزاء البلاستيكية، والتي قد تنشأ من التبريد غير المتساوي أو أثناء عملية التصنيع. تتضمن عملية التلدين عادةً الخطوات التالية:
تسخين: تتضمن الطريقة وضع الأجزاء البلاستيكية في فرن أو وسط سائل (مثل الماء الساخن، أو الزيت المعدني الساخن، أو الجلسرين، أو الإيثيلين جلايكول، أو البارافين السائل) عند درجة حرارة محددة لفترة معينة، ثم التبريد البطيء. يتم التحكم في درجة حرارة التلدين عمومًا لتكون أعلى بمقدار 10-20 درجة مئوية من درجة حرارة خدمة الجزء أو أقل بمقدار 10-20 درجة مئوية من درجة حرارة التشوه الحراري للبلاستيك. يجب ألا تكون درجة الحرارة مرتفعة جدًا لتجنب التواء وتشوه الجزء، ولا منخفضة جدًا، لأن ذلك لن يحقق تأثير المعالجة اللاحقة المقصود. تعتمد مدة التلدين على نوع البلاستيك، ودرجة حرارة وسط التسخين، وشكل الجزء وسماكة جداره، ومتطلبات الدقة للجزء.
الحفاظ على درجة الحرارة: يتم الحفاظ على الأجزاء عند درجة الحرارة هذه لفترة معينة للسماح لإعادة توزيع الإجهادات الداخلية. تعتمد المدة على نوع البلاستيك وسماكة الجزء.
تبريد بطيء: بعد إكمال عملية التلدين، من الضروري تبريد الأجزاء ببطء لمنع تكوين إجهادات جديدة. يتحقق ذلك عادةً من خلال السماح للأجزاء بالتبريد بشكل طبيعي داخل الفرن، والوصول تدريجيًا إلى درجة حرارة الغرفة بعد إيقاف مصدر التسخين.
لكل نوع من المواد البلاستيكية درجة حرارة التلدين ومدة التلدين الخاصة به. على سبيل المثال، مواد مثل ABS، والبولي كربونات، والنايلون لكل منها متطلبات تلدين مختلفة. لذلك، يجب تعديل عملية التلدين وفقًا لنوع البلاستيك المستخدم. يمكن لمعالجة التلدين المناسبة أن تحسن بشكل كبير من ثبات أبعاد المنتجات البلاستيكية وتقلل من احتمالية التشقق.
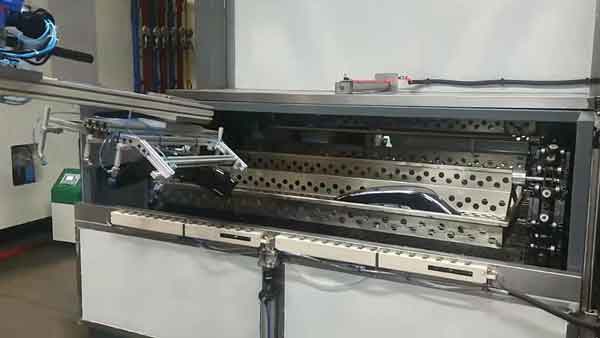
ملاحظة: المعروض هنا هو عملية المعالجة الحرارية لغطاء المصباح الأمامي للسيارة. مادة المنتج هي PC (بولي كربونات)، ويتم إجراء المعالجة عند درجة حرارة 130 درجة مئوية لمدة 3 ساعات.
نتائج علاج التلدين
تحقق عملية التلدين نتائج كبيرة في معالجة الأجزاء البلاستيكية. أولاً، إنها يزيل الإجهادات الداخلية و يستقر الأبعاد. هذا الجانب حاسم للحفاظ على تناسق الشكل والحجم للمنتجات البلاستيكية.
لـ لدائن بلورية, يمكن للتلدين أيضًا تحسين درجة التبلور وتثبيت البنية البلورية. عادةً ما يزيد هذا التحسين من معامل المرونة وصلابة المادة. ومع ذلك، من المهم ملاحظة أن هذه العملية قد تقليل معدل استطالة الكسر.
تجدر الإشارة إلى أنه ليس بالضرورة أن تتطلب جميع الأجزاء البلاستيكية معالجة لاحقة. على سبيل المثال، بولي أوكسي ميثيلين (POM) والبلاستيكات من البولي إيثر المكلور، على الرغم من وجود إجهادات داخلية، يمكنها التخلص تدريجيًا من هذه الإجهادات من تلقاء نفسها. ويرجع ذلك إلى المرونة العالية للبوليمرات وانخفاض درجة حرارة التحول الزجاجي. لذلك، في الحالات التي لا تكون فيها متطلبات الأجزاء البلاستيكية صارمة، قد لا تكون المعالجة اللاحقة ضرورية. تسمح هذه المرونة في عملية المعالجة اللاحقة باتباع نهج أكثر تخصيصًا وفقًا للاحتياجات والخصائص المحددة للمادة البلاستيكية المعنية.
عمليات التلدين للمواد البلاستيكية الشائعة
توفر المعلومات التالية درجات الحرارة والوسائط الموصى بها للتلدين لعدة أنواع شائعة من البلاستيك. يساعد هذا الدليل المرجعي السريع على فهم عمليات التلدين الخاصة بالمواد البلاستيكية المختلفة.
| نوع البلاستيك | متوسط | درجة حرارة التلدين (درجة مئوية) |
|---|---|---|
| ABS | الماء أو الهواء | 60~75 |
| ملاحظة | الماء أو الهواء | 60~70 |
| ب م أ م أ | الهواء | 75 |
| بوم | زيت أو هواء | 160 |
| ص | الهواء | 150 |
| البولي إيثيلين عالي الكثافة | المياه | 100 |
| كمبيوتر شخصي | زيت أو هواء | 120~130 |
| حيوان أليف | فرن مملوء بالنيتروجين | 130~150 |
| PBT | فرن مملوء بالكلور | 130~150 |
| PA6 | ماء أو زيت | 100-130 |
| PA66 | ماء/خلات البوتاسيوم (1/1.25) 3 ~ 6 | 100 |
يُعد هذا الجدول دليلاً عاماً. من المهم ملاحظة أن درجة حرارة التلدين الدقيقة والوسط قد يختلفان تبعاً للدرجة المحددة من البلاستيك والخصائص المرغوبة للمنتج النهائي. قد تكون هناك حاجة لإجراء تعديلات بناءً على سمك الجزء البلاستيكي وحجمه ومدى تعقيده.
الخاتمة
باختصار، المعالجة الحرارية ليست عملية شائعة الاستخدام لمنتجات القولبة بالحقن. في معظم الأحيان، تُترك المنتجات لتشيخ طبيعياً بمرور الوقت لتحرير الإجهاد. بالإضافة إلى ذلك، بجانب التلدين، توجد الآن طرق لتحرير الإجهادات الداخلية من خلال معالجة بالموجات فوق الصوتية و تطبيق ضغط مرتفع. ومع ذلك، فإن فهم عملية التلدين البلاستيكي يوفر رؤية أكثر شمولاً لإنتاج الأجزاء المصبوبة بالحقن، مما يتيح استخدامها في الحالات الضرورية.