تخطي إلى المحتوى

اختيار مصنع التروس البلاستيكية المناسب: ما تحتاج إلى معرفته

حقن القوالب للتروس البلاستيكية المخصصة

تُعد التروس مكونات نقل حركة عالية الدقة، ولذلك فهي تفرض متطلبات كبيرة على مصنّعيها: معرفة عميقة بالتروس, تقنيات التصنيع المتقدمة, ، و موقف مسؤول للغاية.

بويان يفي بهذه المعايير. نحن نقدم خدمات شاملة تغطي كل شيء بدءًا من تصميم و التصنيع إلى فحص.

في الأقسام التالية، سنتعمق في تفاصيل أبعاد التروس البلاستيكية وعملية التصنيع. من خلال قراءة هذا المقال، ستحصل على المعلومات اللازمة لاتخاذ قرار مدروس. اختيار Boyan يعني ضمان أن كل جانب من جوانب الإنتاج يلبي أعلى معايير الجودة، مما يضمن تلبية احتياجاتك بشكل مثالي.

إيجابيات وسلبيات التروس البلاستيكية

بشكل عام، هناك مزايا وعيوب للتروس البلاستيكية. وهي مدرجة بإيجاز أدناه:

المزايا:

1. تكاليف إنتاج أقل (للكميات الكبيرة)؛;
2. وزن خفيف وقصور ذاتي منخفض.
3. ذاتية التشحيم أو تعمل بقدر أقل من التشحيم؛;
4. مقاوم للتآكل (بعض البلاستيكات)؛;
تخميد الاهتزازات لتشغيل أكثر هدوءًا؛;
5. يمكن تصنيعها بأشكال معقدة، مما يقلل عدد الأجزاء وحجم التجميع الكلي.

العيوب:

1. تكلفة أولية أعلى لقوالب الحقن؛;
2. سعة حمل أقل؛;
3. دقة أقل؛;
4. استقرار أبعادي أضعف في البيئات ذات الحرارة العالية أو الرطبة؛;
5. خصائص مادية أضعف في البيئات القاسية (درجات حرارة عالية، رطوبة، تآكل كيميائي، إلخ).

تُستخدم التروس البلاستيكية بشكل أكبر في التطبيقات ذات السرعة المنخفضة والحمل الخفيف ومتطلبات دقة نقل أقل، وبالتالي يُسمح بتأخير دوران أكبر.

المعايير التي تحدد شكل الترس تشمل:

  • وحدة, ، والذي يحدد حجم الأسنان
  • عدد الأسنان, ، والتي تحدد مع الوحدة (module) حجم دائرة الخطوة للترس؛;
  • زاوية الضغط, ، عادةً 20 درجة، رغم أن 14.5 درجة تُستخدم أيضًا.
  • معامل تعديل الرأس, ، حيث تختار التروس ذات عدد قليل من الأسنان قيمة موجبة عادةً، بينما قد تختار أخرى 0 (لضبط المسافة المركزية للتروس، يمكن أيضًا ضبطها إلى قيمة غير صفرية).
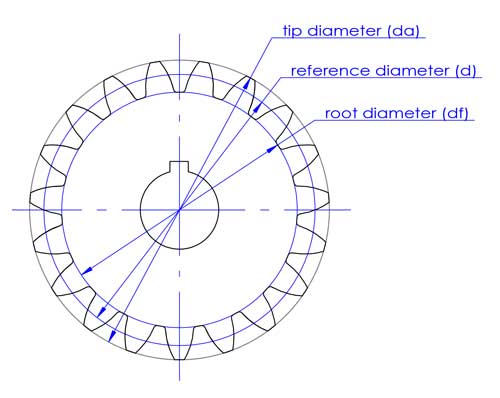
الدائرة المرجعية للعتاد

باستخدام هذه المعلمات الأربع، يمكن تعريف محيط الترس المستقيم. أما بالنسبة للتروس الحلزونية، فإن زاوية حلزونية يحتاج أيضًا إلى التحديد.

نصائح: بالنسبة للتروس المعدنية المصنعة بأدوات القطع، يتم اعتماد معلمات قياسية نظرًا لتوحيد الأدوات وتسلسلها.

ومع ذلك، بالنسبة للتروس البلاستيكية، نظرًا لأن القوالب لا تُصنع بأدوات قطع التروس،, يمكن استخدام أي معاملات مختارة. ومع ذلك، لأغراض التصميم والفحص والمتطلبات الأخرى، يُوصى بالمعلمات القياسية.

فهم هذه المعايير هو مجرد بداية تصميم التروس؛ المعرفة المتعمقة والخبرة الواسعة أمران حاسمان.

لمصنعي قوالب التروس، تزويدهم بتصميم ثلاثي الأبعاد مفصل يسمح بالنسخ الدقيق بناءً على البيانات المقدمة، حتى في غياب المعرفة المتخصصة بالتروس. ومع ذلك، يظل فهم مبادئ تصميم التروس أمرًا حاسمًا لضمان أعلى سيطرة على الجودة.

كيفية ضمان دقة تشغيل قوالب التروس البلاستيكية

لتحقيق الدقة المطلوبة في تشكيل التروس البلاستيكية، من الضروري استخدام تقنيات تصنيع عالية الدقة مثل القص السلكي البطيء (slow wire EDM)، والتشطيب الحلزوني المرآوي بالتفريغ الكهربائي (helical mirror finishing EDM)،, واستخدام مراكز الخراطة والتفريز إلى جانب آلات CNC المتقدمة الأخرى.

طوال عمليات التصنيع هذه، يكون المحاذاة والمعايرة الدقيق لقطعة العمل على كل مشبك آلة أمرًا ضروريًا للحفاظ على التمركز.

علاوة على ذلك، القياس الدقيق للأبعاد ضروري للتحقق من دقة تعويض الأداة. نظرًا للدقة الكامنة في الآلات، غالبًا ما تنشأ حالات عدم الدقة من التعويض غير الصحيح للأدوات. لذلك، من خلال قياس أبعاد حرجة معينة بشكل انتقائي وضمان دقتها، من المعقول استنتاج أن الأبعاد الأخرى ستكون دقيقة أيضًا، مما يبسط عملية التصنيع.

دراسة حالة عن تصنيع التروس المستقيمة والحلزونية

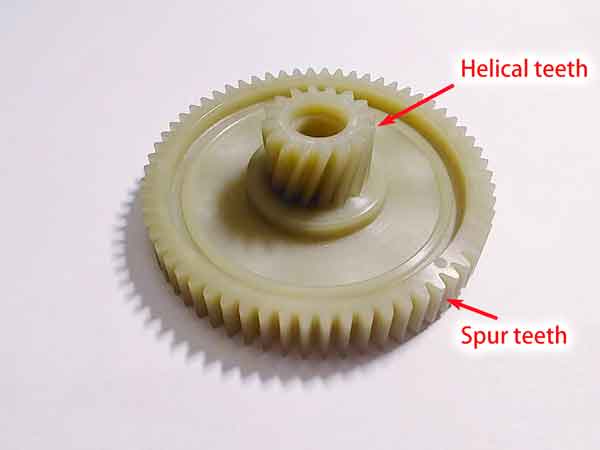
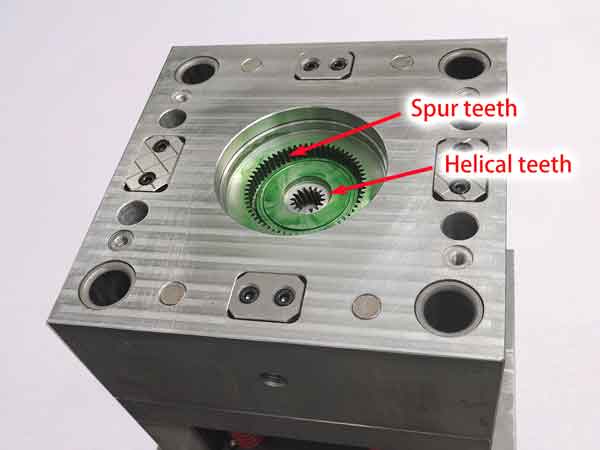
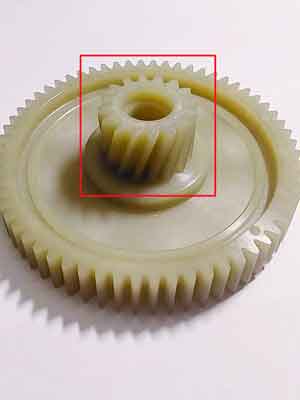
يوضح هذا المثال طريقة فعالة لتصنيع قوالب التروس البلاستيكية، وتحديدًا لـ ترس ثنائي المستوى مع أسنان حلزونية أصغر و أسنان مستقيمة أكبر.

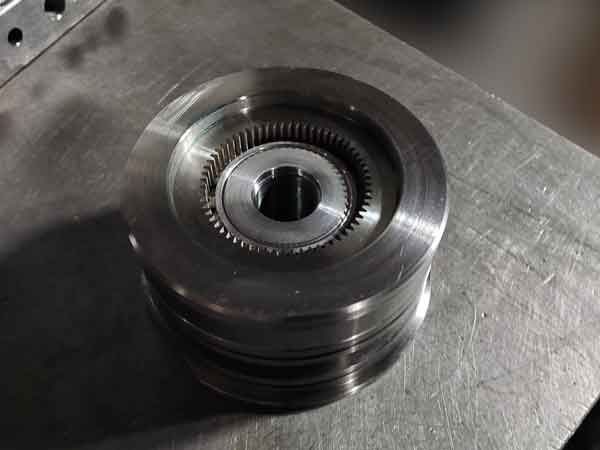
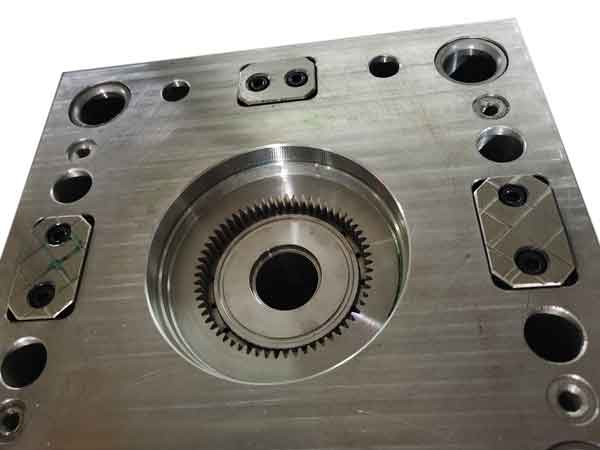
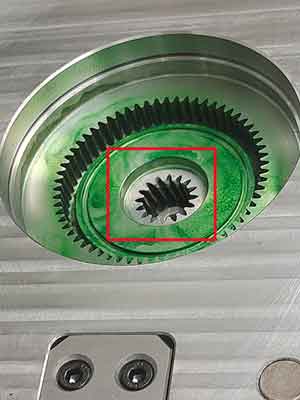
يتم تشكيل قسم الترس المستقيم على إدراج مثبت على قلب القالب. يتم تشكيل ملامح أسنانه المستقيمة باستخدام قطع سلكي بطيء بالشرارة الكهربائية, ، مما يضمن أشكالًا دقيقة.

وعلى العكس، يتكون قسم الترس الحلزوني بواسطة جزء القالب المتحرك مثبت على محمل، مما يسمح له بالدوران وفقًا لزاوية الحلزون أثناء إخراج القالب، مما يسهل إخراج الترس. يتم إنشاء ملامح هذه الأسنان باستخدام تشطيب مرآوي حلزوني بالتفريغ الكهربائي.

لضمان دقة التروس المنتجة، يجب أن يلتزم كلا المكونين اللذين يشكلان ملامح الأسنان بمعايير صارمة لدقة التصنيع والتجميع. ويشمل ذلك ضمان التماثل المحوري، والاستواء، والتوازي، ودقة ملامح الأسنان.

2 مستوى 2 ترس بلاستيكي
قالب حقن لترس بلاستيكي من مستويين 3
قالب حقن لتسوية تروس بلاستيكية ذات مستويين 2
قالب الحقن لترس بلاستيكي من مستويين

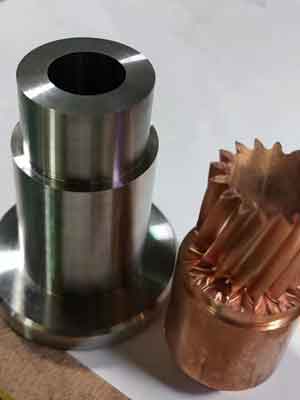
هذه هي الطريقة التي تُصنع بها الأسنان الحلزونية في القالب:

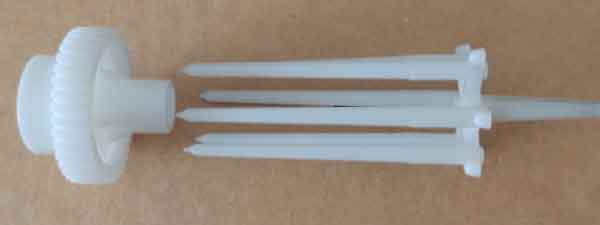
القطب الكهربائي المستخدم في التفريغ الكهربائي الحلزوني
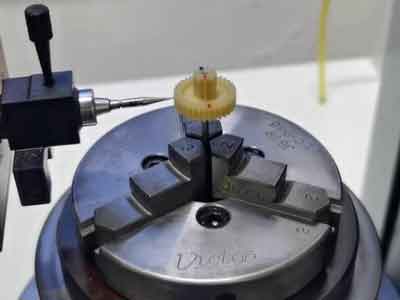
القطب النحاسي المشغل بواسطة مركز الخراطة والتفريز، المستخدم في التفريغ الكهربائي الحلزوني
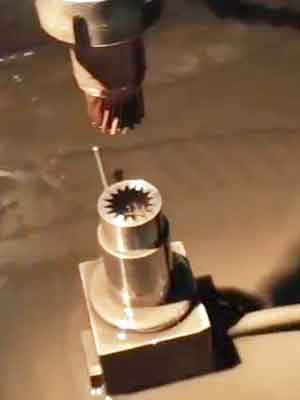
تشطيب مرآتي حلزوني باستخدام التفريغ الكهربائي لإنتاج أسنان حلزونية
التفريغ الكهربائي الحلزوني ذو النهاية المرآوية لإنتاج الأسنان على القالب
الأسنان الحلزونية في القالب المنتجة بتشطيب مرآتي حلزوني باستخدام التفريغ الكهربائي
الأسنان الحلزونية المصنوعة في القالب
الترس النهائي بأسنان حلزونية
الأسنان الحلزونية على الترس النهائي

التحديات والحلول لدقة تصنيع التروس البلاستيكية

تُستخدم التروس البلاستيكية على نطاق واسع في الصناعة الحديثة، ولكن يمكن أن تتأثر دقة تصنيعها بعوامل مختلفة، مما يجعلها أقل دقة من التروس المعدنية المصنعة بالتحكم الرقمي. تشمل المشاكل الرئيسية:

دقة تصنيع القوالب عند صنع القوالب، قد تستخدم التروس التي لا تتطلب دقة عالية معدات أقل تكلفة، مما يؤثر على دقة القالب. حتى مع المعدات عالية الدقة، قد تحدث أخطاء في التصنيع والتجميع، ناهيك عن احتمال الخطأ البشري.

معاملات عملية القولبة بالحقن تؤثر درجة الحرارة والسرعة والضغط أثناء الحقن مباشرة على دقة الترس، وخاصة ضغط التعبئة ووقته. على سبيل المثال، يمكن أن يختلف القطر الخارجي لترس بقطر 90 مم مصنوع من مادة POM بمقدار 0.8 مم عندما يتراوح ضغط التعبئة بين 140 ميجا باسكال و90 ميجا باسكال. لذلك، فإن التحكم في هذه المعلمات أمر بالغ الأهمية.

الانكماش غير المتساوي للبلاستيك الجانب الأكثر صعوبة في التنبؤ في إنتاج التروس البلاستيكية هو الانكماش غير المتساوي. يمكن أن يختلف معدل الانكماش بين اتجاه التدفق والاتجاه العمودي عليه، خاصة مع البلاستيك المتبلور. تجعل الأشكال المعقدة للأجزاء من الصعب حساب معدلات الانكماش المحددة للمناطق. عادةً ما تكون معدلات الانكماش قرب البوابة أقل، بينما تكون أعلى بعيدًا عنها. يمكن أن تؤثر سمات التصميم مثل تفاوت سمك الجدار والنتوءات أيضًا على معدلات الانكماش حولها.

لمواجهة هذه التحديات، الحل الشائع هو استخدام مجموعات قوالب متعددة لضبط الدقة تدريجيًا. تُستخدم المجموعة الأولى للاختبار وتحديد الانحرافات الأبعادية. بناءً على هذه النتائج، تضبط المجموعة الثانية الأبعاد وفقًا لذلك. إذا لزم الأمر، قد تُنتج مجموعة ثالثة لمزيد من التعديلات.

تستطيع استراتيجية التعديل خطوة بخطوة حل مشاكل الدقة التي تواجهها في إنتاج التروس البلاستيكية بشكل فعال، مما يضمن أن المنتج النهائي يلبي معايير الدقة العالية. على الرغم من تعقيدها، هذه العملية أساسية لتصنيع التروس البلاستيكية عالية الدقة.

تحليل إضافي حول الانكماش غير المتكافئ للتروس

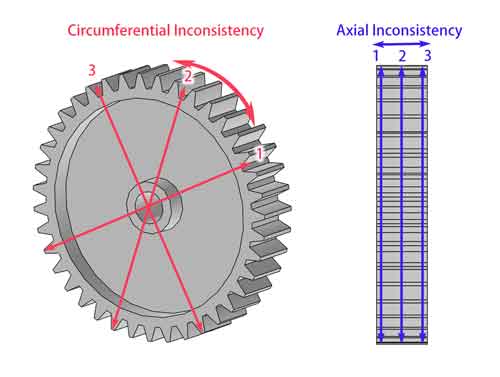
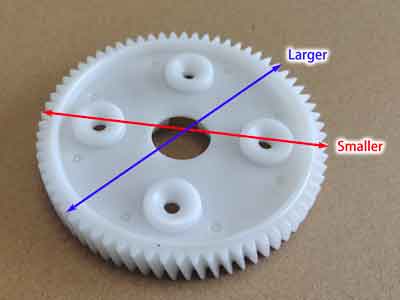
يمكن تقسيم الانكماش غير المتساوي للتروس بشكل رئيسي إلى نوعين: محيطي الاتجاه و العرض الاتجاه (أي،, محوري أي أنك تقيس القطر الخارجي عند نقاط متعددة في هذه الاتجاهات لترى مدى اتساق قيمها المقاسة.

انكماش غير منتظم محيطي وعرضي للتروس البلاستيكية

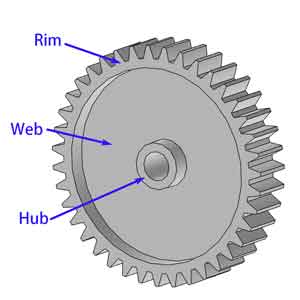
تتكون التروس في الأساس من ثلاثة أجزاء: الحافة, ، فإن الشبكة, ، و المحور. يؤثر تصميم هذه المكونات بشكل كبير على خصائص الانكماش في الترس.

عدم الاتساق المحيطي

عدم اتساق الانكماش المحيطي يحدث بشكل رئيسي بسبب عاملين.

  • أولاً، يمكن أن يؤثر عدم الاتساق في الانكماش بين اتجاه التدفق والاتجاه العمودي في المواد البلاستيكية على الدقة الأبعادية. يمكن التخفيف من هذه المشكلة بإضافة المزيد من نقاط الحقن.
  • ثانيًا، يمكن أن يكون الانكماش الموضعي في منطقة الويب، بسبب ميزات التصميم مثل النتوءات، أكبر منه في المناطق الأخرى، مما يؤثر على الاستقرار الأبعادي العام للترس. لمعالجة هذه المشكلة، يمكن أن يساعد ضمان سمك جدار موحد في منطقة الويب أو استخدام تقنيات قولبة بالحقن عالي الضغط (أكثر من 300 ميجا باسكال)، على الرغم من أن الأخيرة أكثر تكلفة ولا يُنصح بها عادةً.

يتميز هذا الترس بأربعة نتوءات في منطقة الويب. بقطر خارجي يبلغ 95.7 ملم، تكون الأجزاء الموجودة مباشرة فوق هذه النتوءات أصغر بحوالي 0.25 إلى 0.3 ملم من المناطق التي لا تحتوي على نتوءات أسفلها.

انكماش غير متساوٍ في ترس بلاستيكي

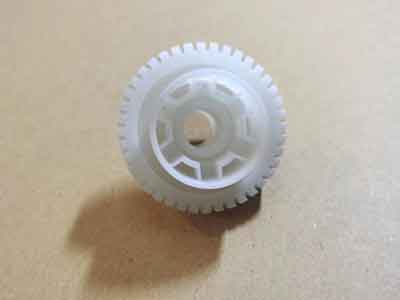
على النقيض من ذلك، يحافظ هذا الترس على سمك جدار ثابت في منطقة الويب، بقطر خارجي يبلغ 38 ملم، تظل استدارته (أو انتظام القطر الخارجي عبر التروس المتطابقة) ضمن 0.03 ملم.

الانكماش المتساوي للترس البلاستيكي

عدم اتساق محوري

عدم اتساق الانكماش المحوري أكثر تعقيدًا.

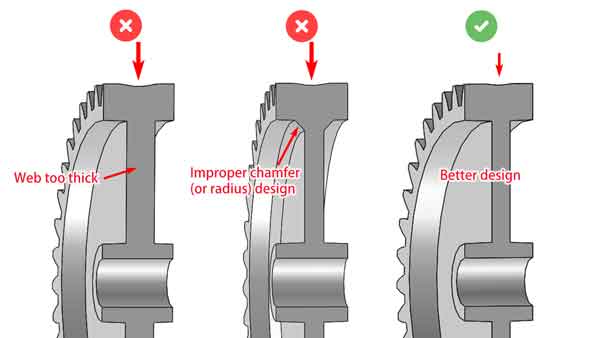
من ناحية، عندما يكون جسم الترس سميكًا جدًا، قد تظهر علامات انخساف في منتصف وجه الترس. يكون هذا الانخساف ملحوظًا بشكل خاص عندما تُصمم الزوايا الداخلية للجسم والحافة بشطف أو حنيات. وعلى الرغم من أن الجسم الأنحف سيكون مثاليًا من الناحية النظرية، إلا أنه يجب مراعاة قدرة الترس على التحمل.

تصميم الأضلاع يؤثر على الانكماش غير المنتظم للترس البلاستيكي

كما ترى من الصورة أعلاه، إذا كان الويب سميكًا جدًا، أو إذا كان لديه تصميم زاوية مائلة (أو نصف قطر) على الزوايا الداخلية، فإن القسم الأوسط سيغوص أكثر. من الأفضل أن يكون الويب أرق، ولكن نحتاج أيضًا إلى مراعاة قدرة التحمل.

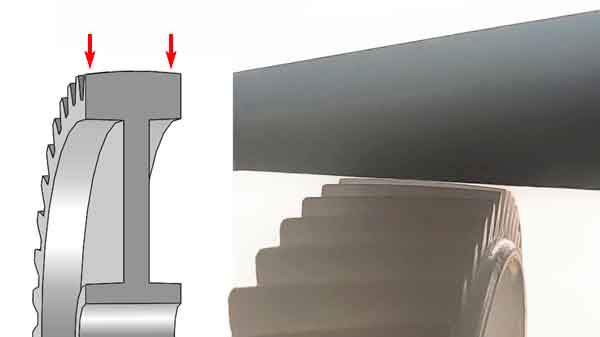
ظاهرة معقدة أخرى هي الانكماش غير المتساوي عند نهايات بعض التروس مقارنة بالجزء الأوسط، مما يتسبب في تقليل القطر عند النهايات. هذا ملحوظ بشكل خاص في التروس المصنوعة من البولي أكسيميثيلين (POM)، حيث يمكن رؤية فجوة طفيفة في الصورة أدناه.

عدم اتساق الانكماش الطولي للتروس البلاستيكية 2

سبب هذه الظاهرة ليس سهل الشرح ولكن قد يكون بسبب تقلص الجزء الأوسط بشكل أقل بسبب القيد الذي يوفره الويب أدناه، بينما تظهر النهايات، بدون مثل هذا القيد، سلوكيات انكماش مختلفة.

لتقليل هذا التفاوت في الانكماش المحوري، يمكن التفكير في زيادة سماكة الحافة. وهذا لا يعزز قدرة الترس على التحمل فحسب، بل يساعد أيضًا في موازنة معدل الانكماش الإجمالي للترس، مما يحسّن الأداء العام والاستقرار الأبعادي للترس.

نصائح تصميمية لتعزيز الدقة في التروس البلاستيكية

بناءً على المناقشة أعلاه، عندما نحتاج إلى تعزيز دقة التروس، يجب النظر في الإجراءات التالية:

  1. تقليل الميزات غير المتساوية: تجنّب إنشاء نتوءات غير متساوية ودعامات وأضلاع على جسم الترس. وإذا كانت هذه الميزات ضرورية، فاحرص على تقليل سماكة جدرانها وضمان توزيعها بشكل متساوٍ.

  2. تحسين سمك الشبكة: يساهم الجسم الأنحف في تحسين دقة الترس، ومع ذلك من الضروري التحقق من أنه لا يزال يلبي معايير القوة اللازمة.

  3. سمك الحافة مهم: انتبه جيدًا لسماكة الحافة، لأنها تلعب دورًا حاسمًا في وظائف الترس ومتانته.

  4. تصميم فعال لبوابة الحقن في القولبة بالحقن: تتطلب التروس عادةً بوابات أكثر في قالب الحقن مقارنةً بأجزاء البلاستيك الأخرى. ويمكن لنظام بوابات مصمم جيدًا أن يقلل الانكماش بشكل كبير ويضمن أبعادًا موحدة عبر الاتجاهات المختلفة للترس.

ترس بلاستيكي بـ 6 بوابات

(يتميز قالب الحقن لهذا الترس البلاستيكي بوجود 6 بوابات وقطر خارجي يبلغ 38 مم).

الخلاصة: يُعد التنبؤ بالانكماش في التروس البلاستيكية والتحكم فيه أمرًا صعبًا. وفي العديد من التطبيقات، يُقبل مستوى معين من الانحراف الأبعادي.

ومع ذلك، بالنسبة للتطبيقات ذات المتطلبات الصارمة، كن مستعدًا للخضوع لعدة دورات من التصميم وتعديلات القالب. وليس من غير المألوف أن يُصنع قالب الحقن مرتين أو ثلاث مرات للحصول على الترس البلاستيكي النهائي الذي يلبي التفاوتات المطلوبة.

طرق فحص التروس البلاستيكية

فحص الأبعاد

تقنيات حديثة:

أصبح استخدام المعدات المحوسبة لفحص التروس، مثل أجهزة فحص بروفيل التروس، وآلات القياس الإحداثي (CMM)،, و أجهزة تصوير،, شائعًا بشكل متزايد. وتوفر هذه الأدوات كفاءة ودقة عاليتين، لكنها تأتي بتكاليف أعلى. وبالتالي، يميل المصنّعون الذين يمتلكون مثل هذه المعدات المتقدمة إلى رفض الطلبات ذات الكميات الصغيرة.

فحص شكل الترس

طرق تقليدية:

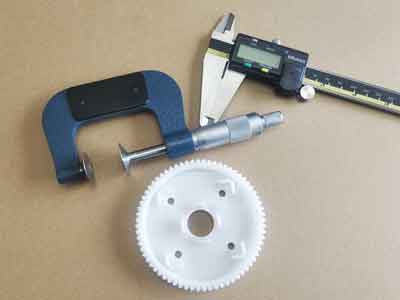
للطلبات الأصغر أو عند وجود قيود مالية، غالبًا ما تعتمد فحوصات التروس على الأدوات اليدوية مثل الميكرومترات، القدمات الورنية، وأجهزة قياس الاهتزاز. من بين هذه القياسات:

  • فحص القطر الخارجي (OD): يكون فحص القطر الخارجي أمرًا مباشرًا إذا كانت هندسة القالب دقيقة. ويشير القطر الخارجي الصحيح إلى أن الأبعاد الأخرى من المحتمل أن تكون ضمن المواصفات بسبب الانكماش الموحد.

  • طول الخط العمودي المشترك: يُعد هذا القياس بالغ الأهمية لتقييم الدقة الإجمالية لبروفيل الأسنان، إذ يُعتبر مؤشرًا رئيسيًا على دقة الترس.

أدوات الفحص اليدوية للتروس البلاستيكية

باختصار، بينما تعزز المعدات المتقدمة دقة الفحص، تظل الأدوات التقليدية حيوية للمشاريع الأصغر أو المقيدة بالميزانية، مع التركيز على القطر الخارجي وطول الخط المشترك الطبيعي لضمان الجودة.

اختبار التشغيل

تُعد اختبارات التشغيل بالغة الأهمية لتقييم أداء الترس في الأجهزة الفعلية، مع التركيز على تقييم ضوضاء و تآكل المنتجة أثناء التشغيل لتحديد ما إذا كانت تلبي مواصفات التصميم. وهذا ضروري لأن التروس يجب أن تُختبر في سياق المعدات المخصصة لها.

  • اختبار الضوضاء: يُتوقع من التروس عالية الدقة أن تعمل بسلاسة، مع إصدار ضوضاء ضئيلة ومتسقة. وغالبًا ما تشير مستويات الضوضاء المنخفضة إلى تآكل أقل وعمر افتراضي أطول، مما يجعل التشغيل الهادئ ليس مجرد مسألة تقليل التلوث الضوضائي، بل أيضًا علامة على الكفاءة والمتانة.

  • اختبار مقاومة التآكل: يستغرق هذا عادةً وقتًا أطول لإكماله. ولتسريع العملية، يمكن زيادة أحمال الاختبار لمحاكاة تأثيرات الاستخدام طويل الأمد، مما يوفر رؤية أسرع لمقاومة الترس للتآكل.

من بين هذه الاختبارات، يُعطى اختبار الضوضاء أولوية عادةً لقدرته على تقديم نتائج فورية. فهو يوفر تقييمًا سريعًا وموثوقًا لجودة الترس.

المواد البلاستيكية المناسبة لإنتاج التروس

إن الأكثر استخدامًا:

  • بوم (أسيتال): من السهل قولبته بالحقن مع استقرار أبعادي جيد، وفي نفس الوقت، يتمتع بقوة كبيرة، ومطيلية، وخصائص مقاومة للتآكل، ومقاومة للتآكل، ومقاومة للرطوبة. هذه هي المادة الأساسية للتروس البلاستيكية.
  • PA6/PA66/PA46 (نايلون): يتمتع بقوة كبيرة ومقاومة للتآكل، لكنه يمتص الرطوبة مما يؤدي إلى عدم استقرار في الأبعاد. بعبارة أخرى، يتمدد أثناء امتصاص الماء. تُستخدم غالبًا في نقل الأحمال الأثقل.

النايلون المتخصص للتروس

PA66 GF40 يتمتع بقوة عالية نسبيًا، تصل إلى أكثر من 200 ميجا باسكال, ، لكن PA46 تفلون يوفر قوة شد أعلى.

إذا اخترنا PA66 GF40, ، نحتاج إلى الحصول على المواد من شركات كبيرة, نظرًا لأن منتجاتها أكثر دقة وموثوقية. وقد تم تطوير هذا النوع من النايلون خصيصًا لتصنيع التروس, ، مع إدراج زيوت تشحيم ثاني كبريتيد الموليبدينوم (MoS₂) والتيفلون, ، بدلاً من أن تكون ببساطة PA66 مع ألياف زجاجية 40%.

      • PEEK: هذه مادة عالية الأداء قابلة للمقارنة بالمعدن، وتوفر مقاومة ممتازة للحرارة والتآكل وقوة ميكانيكية عالية. كما يوفر استقرار أبعادي كبير في القولبة بالحقن. ومع ذلك، PEEK مكلف جدًا, ، ولأنه يتطلب القولبة بالحقن عالية الحرارة, فإن تكاليف المعالجة مرتفعة نسبيًا أيضًا.

      • TPEE: هذا مادة مرنة, ، مما يعني أنه يمكن امتصاص الصدمات وتقليل الضوضاء في أنظمة النقل.

  • TPEE: هذه مادة مرنة، مما يعني أنها تمتص الصدمات وتقلل الضوضاء في النقل.

أخرى أقل استخدامًا المواد هي:

  • ABS: تُستخدم غالبًا للتطبيقات منخفضة الجودة بتكاليف أقل، مثل الألعاب.
  • كمبيوتر شخصي: كبوليمر غير متبلور، يتمتع البولي كربونات باستقرار أبعادي كبير في عملية القولبة بالحقن، بعبارة أخرى، يمكن قولبته ليتخذ شكل تجويف القالب بانكماش أقل. العيوب هي أنه مزلق ذاتيًا أقل جودة، كما أن مقاومته للإجهاد أقل.
  • PPS: هذه مادة باهظة الثمن إلى حد ما، لكنها تتمتع باستقرار أبعادي كبير وتوفر قوة ميكانيكية ومتانة. تُستخدم غالبًا للتطبيقات القاسية مثل المضخات والروبوتات.
  • LCP: إنها مادة باهظة أخرى ذات استقرار أبعادي ممتاز ويمكن تصنيعها بدقة عالية، كما تتحمل درجة حرارة عالية تصل إلى 220 درجة مئوية والتآكل الكيميائي، لكنها توفر قوة أقل. يمكن استخدامها في الساعات.

ضع في اعتبارك أن هناك أشكالًا مختلفة لكل نوع من المواد: غير ممتلئة، ومقواة بألياف زجاجية، ومملوءة بمادة تشحيم (غالبًا PTFE أو السيليكون)، لذا فهي عملية تضييق نطاق الاختيار بناءً على كل تطبيق.

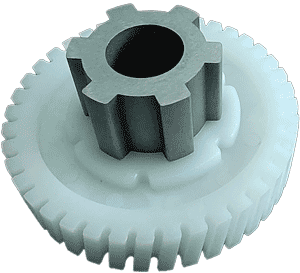
ترس بلاستيكي مع عمود الدوران

إذا كنت تبحث عن حلول للمعدات البلاستيكية، فقد نتمكن من مساعدتك. أخبرنا كيف يمكننا المساعدة.