


İçindekiler
GeçişÜzerine Kalıplamayı Anlamak: Uygulamalar, Zorluklar ve En İyi Uygulamalar
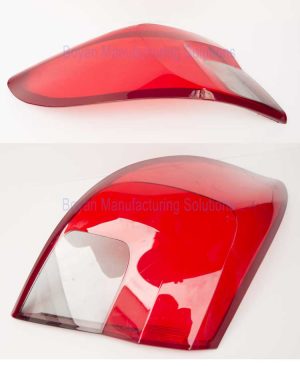
Üst kalıplama, ayrıca denir plastik üst kalıplama, kalıp üstü kalıplama, veya enjeksiyon üst kalıplama, diş fırçaları, elektrikli alet muhafazaları ve araba far panelleri gibi günlük eşyalarda yaygın olarak kullanılan çok önemli bir enjeksiyon kalıplama tekniğidir. Bu makale, kaplama kalıplamayı açıklayacak, yaygın zorluklarını ve temel önlemleri vurgulayacaktır.
Overmolding'i Anlama
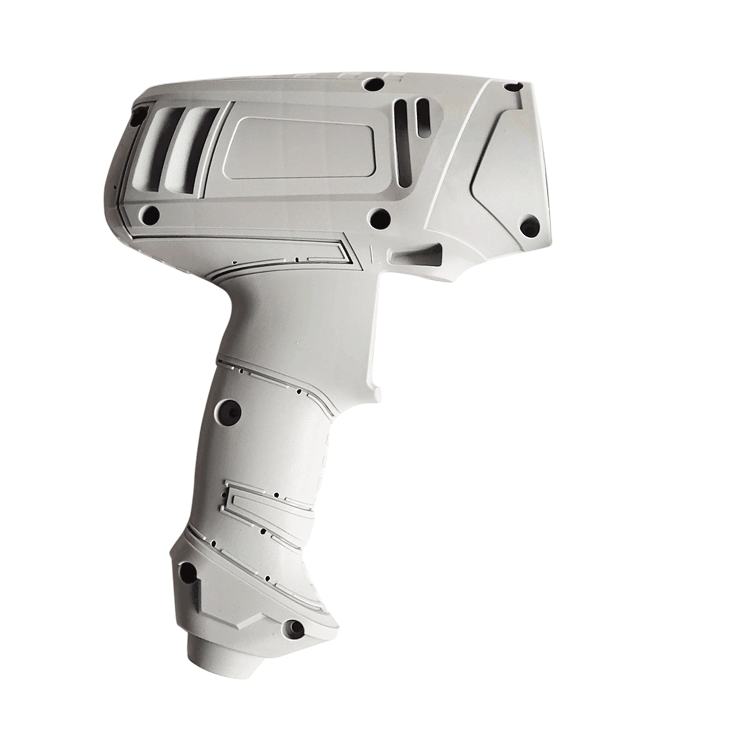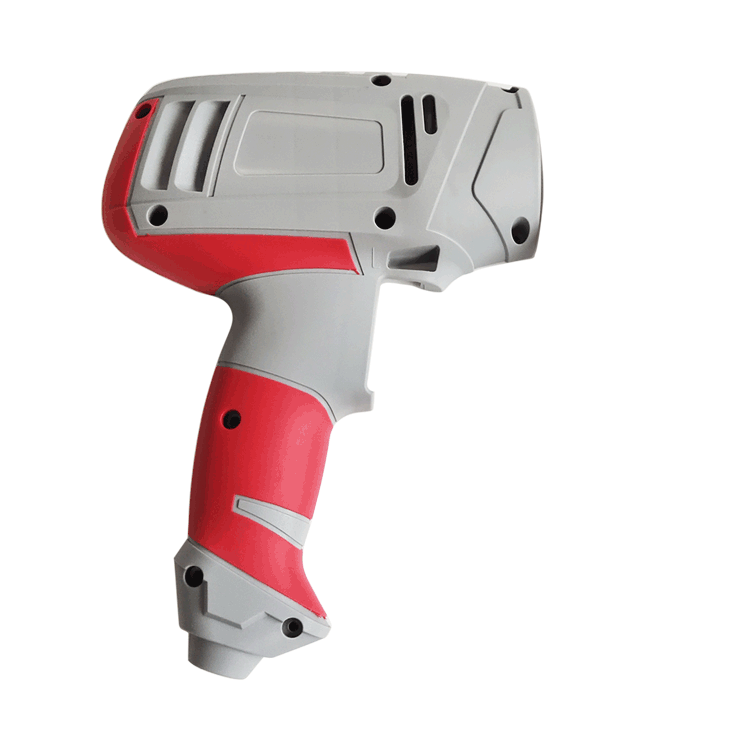
Aşırı kalıplama, genellikle önceden şekillendirilmiş bir plastik parça olan bir alt tabakanın bir kalıp içine yerleştirildiği bir işlemdir. İşlem sırasında, erimiş plastik kalıp boşluğuna enjekte edilerek alt tabakayı boş alanlarda sarar. Soğuduktan sonra, iki malzeme tek bir üründe birleşir.
Rağmen kalıplama ve 2 atışlı kalıplama, kaplama kalıplama kapsamına girer, genellikle ayrı ayrı anılırlar. Daha dar bir tanımla, kaplama kalıplama özellikle manuel olarak kalıba yerleştirilen bir plastik alt tabaka içerir.
Overmolding için Malzemeler
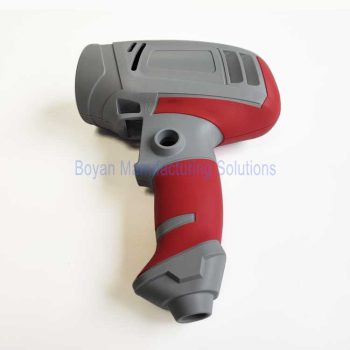
Genellikle, aşırı kalıplamada alt tabaka PA veya PC gibi sert bir plastiktir. Ancak, aşırı kalıplanmış malzeme TPE veya TPU gibi esnek bir plastik veya hatta başka bir sert malzeme olabilir.
Kaplama malzemesinin erime noktasının alt tabakanınkine eşit veya daha düşük olması çok önemlidir. Her ikisi için de aynı malzemenin kullanılması mümkündür, ancak alt tabakanın kısmen erimesini önlemek için enjeksiyon kalıplama sıcaklığının dikkatlice ayarlanması gerekir.
Çoklu Atış Overmolding
Aşırı kalıplama genellikle tek bir kaplama içerir ve iki enjeksiyon kalıbı gerektirir. Nihai ürün, iki malzemenin veya aynı malzemenin iki renk varyasyonunun birleşimidir.
Çift aşırı kalıplama örnekleri de vardır, bu da üç kalıp gerektirir ve üç malzemeden veya renk varyasyonundan oluşan bir ürünle sonuçlanır.
Teorik olarak aşırı kalıplama birden fazla kez tekrarlanabilse de, bu tür uygulamalar gerçek dünyada nadirdir ve bu tartışmanın odağı değildir.
Aşırı Kalıplama ile Takma Kalıplama Karşılaştırması
Insert kalıplama genellikle bakır veya paslanmaz çelik gibi metallerden yapılmış önceden üretilmiş parçaların bir enjeksiyon kalıbına yerleştirilmesini içerir. Bu parçalar cam, ahşap veya fiber gibi diğer malzemelerden de yapılabilir.
Buna karşılık, aşırı kalıplama daha önce enjeksiyonla kalıplanmış bir ürünü (alt tabaka) kullanır.
Bu ayrımdan, insert kalıplamanın genellikle sadece bir enjeksiyon kalıbı gerektirdiği, oysa kaplama kalıplamanın en az iki, bazen üç kalıp gerektirdiği açıktır.
Aşırı Kalıplama ile 2-Aşamalı Kalıplama Karşılaştırması
2-shot kalıplama, hem alt tabaka kalıplamayı hem de aşırı kalıplamayı tek bir enjeksiyon kalıplama makinesinde birleştirir. Burada, alt tabaka kalıplandıktan sonra, aşırı kalıplama için aynı makine içinde başka bir istasyona döndürülür, böylece alt tabakanın manuel olarak transfer edilmesi gerekmez.
Bu işlem, özellikle bazı otomotiv ürünlerinde 3-shot kalıplamaya kadar genişletilebilir, ancak bu daha az yaygındır.
Overmolding için El KitabıGeleneksel aşırı kalıplamada, alt tabaka önce enjeksiyonla kalıplanır, kalıptan çıkarılır ve daha sonra manuel olarak aşırı kalıplama için başka bir kalıba yerleştirilir.
2-Aşamalı Kalıplamanın AvantajlarıBu, 2-shot kalıplamayı daha verimli ve iş gücünden tasarruflu hale getirir. Ayrıca, 2-shot işlemlerinde aşırı kalıplama sırasında alt tabaka sıcak kaldığından, genellikle alt tabaka ile aşırı kalıplama malzemesi arasında daha güçlü bir bağ oluşur.
Üretim Hacmine Göre Doğru Seçeneği SeçmekAncak, 2-shot kalıplama yüksek hassasiyetli kalıplar gerektirir ve bu nedenle daha yüksek başlangıç yatırım maliyetleri içerir. Bu nedenle, bu yöntemler arasındaki seçim üretim hacmine bağlıdır:
- Büyük ölçekli üretim için, daha kısa döngü süresi, stabil kalite ve azalan işgücü gereksinimleri nedeniyle 2-shot kalıplama tercih edilir.
- Daha küçük üretim partileri için, kalıp yatırım maliyetlerini en aza indirmek için üzerine kalıplama önerilir.
Aşırı Kalıplamanın Avantajları ve Dezavantajları
Aşırı kalıplama, birçok avantajı olan ancak bazı sınırlamaları da bulunan yaygın olarak kullanılan bir plastik kalıplama işlemidir. İşte aşırı kalıplamanın başlıca artıları ve eksileri:
Avantajlar
- Geliştirilmiş Konfor ve Tutuş: Sert plastik parçaların üzerine yumuşak plastik bir katman eklemek, ürün konforunu ve tutuşunu iyileştirir, özellikle sap gibi sıkça tutulan bileşenler için uygundur.
- Geliştirilmiş Estetik: Üzerine kalıplama, farklı renk ve malzemeleri birleştirerek çekici görünümler ve dokular oluşturur.
- Artırılmış Dayanıklılık ve Darbe Direnci: Yumuşak dış katman şokları emer, iç sert bileşenleri korur ve genel dayanıklılığı artırır.
- Azaltılmış Montaj Adımları: Bu süreç, birden fazla parçayı tek bir parçada birleştirerek, sonradan montaj işini azaltır.
- Geliştirilmiş Kayma Direnci: Yumuşak plastik yüzey katmanı, ürün kayma direncini iyileştirir, kaymayan bir tutuş gerektiren ürünler için idealdir.
- Çok Yönlülük: Farklı malzeme kombinasyonları, ürünlere çeşitli fiziksel ve kimyasal özellikler kazandırabilir.
Dezavantajlar
- Daha Yüksek Maliyetler: Üzerine kalıplama, geleneksel tek malzemeli enjeksiyon kalıplamaya kıyasla daha karmaşık kalıplar ve daha uzun üretim süreleri gerektirir, bu da potansiyel olarak daha yüksek maliyetlere yol açabilir.
- Tasarım Kısıtlamaları: Tasarım, iki malzeme arasındaki uyumluluk ve yapışmayı dikkate almalıdır, bu da tasarım özgürlüğünü sınırlayabilir.
- Malzeme Seçimi Kısıtlamaları: Tüm malzemeler üzerine kalıplama için uygun değildir; iyi yapışan bir kombinasyon seçilmelidir.
- Üretim Karmaşıklığı: Bu süreç, tek malzemeli enjeksiyon kalıplamadan daha karmaşıktır, daha yüksek teknik beceri ve daha hassas üretim kontrolü gerektirir.
- Geri Dönüşüm Zorlukları: Birden fazla malzeme içeren ürünler, geri dönüştürülmesi ve yeniden kullanılması daha zor olabilir.
Özetle, aşırı kalıplama teknolojisi gelişmiş işlevsellik ve estetik sunarken, aynı zamanda maliyet, tasarım ve malzeme seçiminde zorluklar da getirir.
Üzerine Kalıplamada Yaygın Malzemeler ve Kullanımları
Aşırı kalıplamadaki alt tabakalar genellikle PA, PC, ABS/PC ve ABS gibi malzemeleri içerirken, TPE, TPU, TPR ve TPO aşırı kalıplama katmanı için yaygın seçeneklerdir. Bu yumuşak ve sert plastiklerin karışımı, aşırı kalıplamanın en tipik şeklini temsil eder.
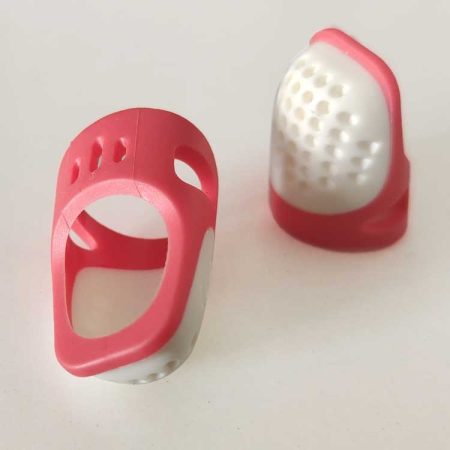
2. Çok Renkli Plastik BileşenHem alt tabaka hem de kaplama için sert plastikler kullanmak da mümkündür, genellikle aynı malzeme, estetik çekicilik için çok renkli kombinasyonlarda sıklıkla kullanılır.
3. Duvar kalınlığı sınırının aşılmasıAyrıca, enjeksiyonla kalıplanmış bir ürünün maksimum kalınlığının aşıldığı senaryolarda, iki-shot enjeksiyon kalıplama işlemi kullanılabilir. Bu yaklaşım, her bir kalıplamanın izin verilen maksimum kalınlıkta kalmasını sağlar.
Teorik olarak, olasılıklar bu bahsedilen malzemelerin ötesine uzanır. Temel olarak, herhangi bir plastik aşırı kalıplama için kullanılabilir. Spesifik gereksinimler için lütfen daha fazla bilgi için bizimle iletişime geçmekten çekinmeyin.
Üzerine Kalıplamada Yapışma Mukavemeti Neden Önemlidir?
Bağlanma gücü, plastik aşırı kalıplamada önemli bir faktördür. İki malzeme arasındaki bağ zayıfsa, aşırı kalıplanmış katman kullanım sırasında soyulabilir veya ayrılabilir. Bu sadece görünümü değil, aynı zamanda ürünün genel hissini ve işlevselliğini de etkiler. Örneğin, bir güç aletindeki veya diş fırçası sapındaki kauçuk tutma yeri gevşerse, kullanımı rahatsız edici ve sinir bozucu olabilir.
Su geçirmez muhafazalar gibi sızdırmazlık gerektiren ürünlerde, yapışma mukavemeti daha da kritik hale gelir. Bu, özellikle yumuşak üzerine kalıplanmış parçanın tekrar tekrar basılacak bir düğme görevi gördüğü durumlarda geçerlidir. Yapışma başarısız olursa, sızıntılara yol açabilir ve bu da ürün arızasına neden olabilir.
Üzerine Kalıplamada Yapışma Mukavemeti Seviyeleri
Üzerine kalıplamada yapışma mukavemeti değişebilir. Her birinin ürün performansını farklı şekilde etkilemesi nedeniyle, farklı seviyeleri anlamak faydalıdır:
Zayıf Yapışma: Yumuşak malzeme elle kolayca soyulabilir ve sert plastik üzerinde kalıntı kalmaz. Bu seviye genellikle çoğu uygulama için kabul edilebilir değildir.
Orta Yapışma: Yumuşak malzemeyi koparmak daha fazla çaba gerektirir ve bir kısmı sert yüzeyde kalır. Bu seviye kritik olmayan parçalar için kabul edilebilir olabilir.
Güçlü Yapışma: Yumuşak malzemenin parçaya zarar vermeden çıkarılması neredeyse imkansızdır. Yırtılırsa, sert plastik üzerinde görünür bir katman kalır. Ancak, belirli alanlarda—örneğin kapıdan uzak noktalarda (malzemenin soğuduğu yerler) veya duvarın daha ince olduğu yerlerde—daha zayıf yapışma hala meydana gelebilir.
Üst Kalıplama Yapışma Testi
Üzerine Kalıplamada Yapışma Mukavemetini Neler Etkiler?
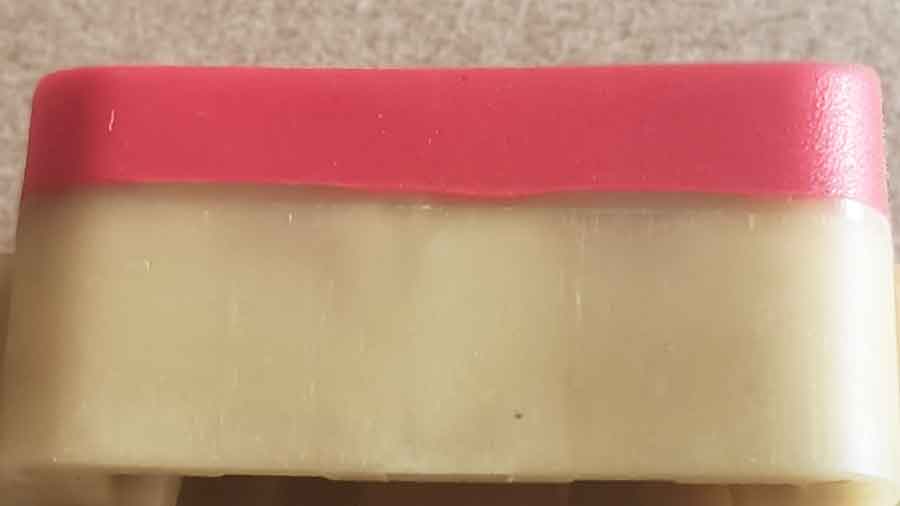
Bağlanma kısmi erime yoluyla gerçekleşir.
Kaplama kalıplamada, yumuşak malzeme erimiş halde enjekte edilir ve katı alt tabaka ile doğrudan temas eder. Yumuşak malzemeden gelen ısı, alt tabaka yüzeyinin sıcaklığını sadece onu yumuşatacak kadar yükseltir—ancak eritmez veya deforme etmez. Bu, iki malzemenin moleküler düzeyde hafifçe kaynaşmasını sağlar, bağlanma arayüzünde mini bir kaynak etkisi gibi. Bu nedenle ısı çok kritiktir: çok az olursa bağlanma gerçekleşmez; çok fazla olursa parça çarpılabilir.

Yapışma Dayanımını Etkileyen Temel Faktörler
1. Alt taban malzemesinin türü önemlidir.
Bazı plastikler diğerlerinden daha kolay yapışır. Genellikle, daha düşük camsı geçiş sıcaklığı (Tg) veya yumuşama noktası daha iyi bağlanmaya olanak tanır.
Yaygın alt tabaka malzemeleri arasında, PP (polipropilen) en kolay yapışır, ardından ABS ve PC gelir. PA (naylon) yapıştırmak daha zordur ve POM (asetal) en zor olanıdır.
2. Malzeme uyumluluğu bağlanmayı iyileştirir.
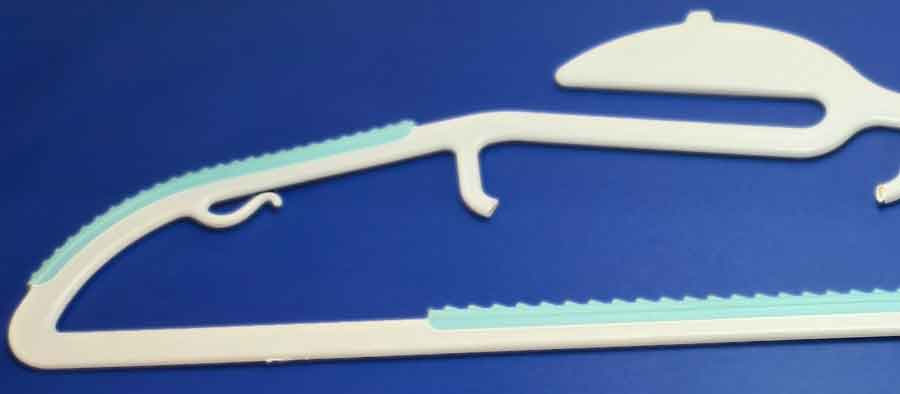
Kaplama malzemeleri genellikle alt tabaka ile daha uyumlu olacak şekilde modifiye edilir. Bu genellikle alt tabakaya kimyasal olarak benzer veya aynı malzeme olan bileşenler eklenerek yapılır. Eşleşme ne kadar yakınsa, bağ o kadar güçlü olur.
3. Yumuşak malzemenin saflığı performansı etkiler.
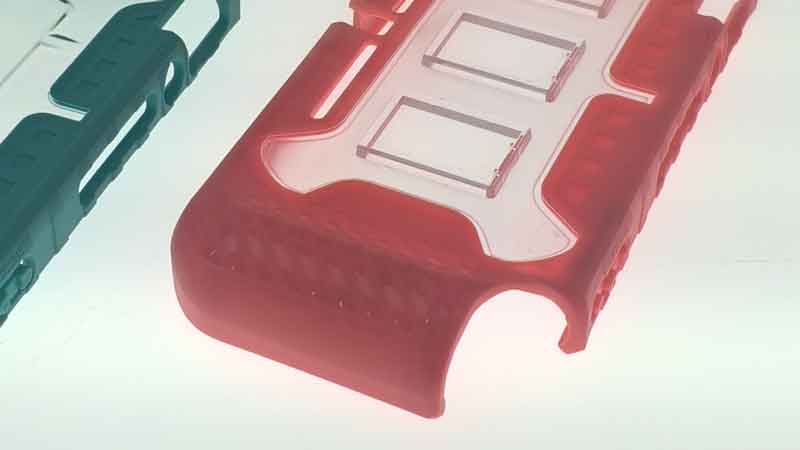
Bazı yumuşak malzemeler, örneğin sertliği azaltmak için katkı maddeleri içerir—bu da bağı zayıflatabilir.
Örneğin, naylon ile yapışacak şekilde tasarlanmış TPE'ler genellikle Shore 60A veya daha yüksek sertliğe ihtiyaç duyar. Daha yumuşak bir his istiyorsanız, plastikleştiriciler eklenir, ancak bu genellikle azalan yapışma mukavemetine yol açar. Sıyırma sonrası alt tabakada hiçbir kalıntı bırakılmasa bile, güçlü bir yapışma için hala önemli bir kuvvet gereklidir.
4. Duvar kalınlığı ısı transferini etkiler.
Daha kalın parçalar daha fazla ısı tutar, bu da alt tabakanın bağlanma yüzeyini yumuşatmaya yardımcı olur ve kaynaşmayı iyileştirir. İnce bölümler çok hızlı soğur, güçlü bağlanmayı zorlaştırır.
Üzerine Kalıplamada Diğer Yaygın Sorunlar ve Çözümler
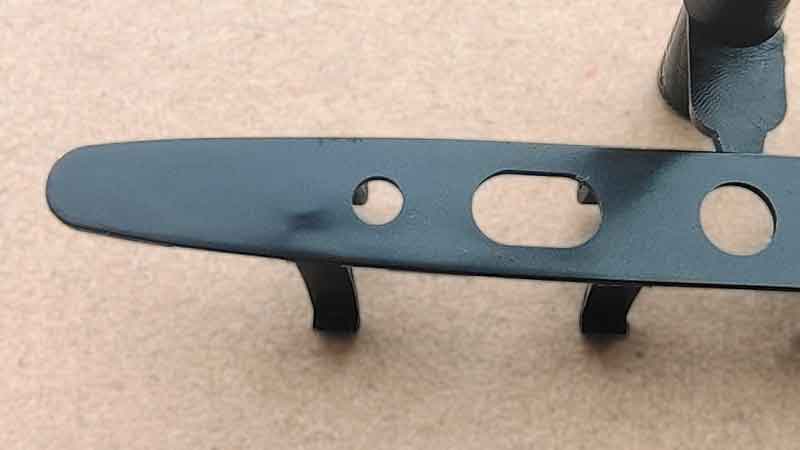
Kısa Atış: Enjeksiyondaki hafif bir yetersizlik bile estetik kusurlara neden olarak ürün reddine yol açabilir. Kısa atışları önlemek için kapı konumunu dikkatlice tasarlamak çok önemlidir. Bir Üretilebilirlik için Tasarım (DFM) değerlendirmesi, kapı yerleşiminin uygunluğunu değerlendirmek için kullanılabilir, esas olarak gerekli enjeksiyon basıncına odaklanır.
Çapak: Kalıp boşluğu ile alt tabaka arasındaki aşırı boşluklar çapak (fazla plastik) oluşumuna yol açabilir. Ayrıca, kapı tasarımı uygun değilse ve aşırı enjeksiyon basıncına neden olursa (kısa atışları önlemek için), bu da çapaklanmaya neden olabilir.
Aşırı Kalıplanmış Parçalar İçin Temel Tasarım İpuçları
1. Duvar kalınlığı ısı ve bağlanmayı etkiler.
Alt tabaka duvarı çok inceyse, deformasyona neden olmadan bağlanma için yüzeyi yeterince ısıtmak daha zordur. Daha kalın duvarlar, iç kısmı daha serin tutarken yüzeyde daha fazla ısı emebilir, çarpılma riskini azaltır.
Aynı durum kaplama malzemesi için de geçerlidir. Çok ince olursa, alt tabaka ile düzgün bir şekilde bağlanmak için yeterli ısıyı taşıyamaz. İyi bağlanma sonuçları için genellikle en az 1,5 mm et kalınlığı önerilir.
2. Bağlanma alanı ve gerilme bölgelerinden uzaklık önemlidir.
Daha büyük bağlanma alanları kuvvetleri daha iyi dağıtarak gerilme altında ayrılma riskini azaltır. Bağlanma yüzeyi çok küçükse, daha fazla gerilme tek bir noktada yoğunlaşır ve soyulması kolaylaşır. Ayrıca, bağlanma bölgelerini yüksek esneme veya deformasyon alanlarından daha uzağa yerleştirmek dayanıklılığı artırmaya yardımcı olur, çünkü bu bölgeler kullanım sırasında daha az soyulma kuvvetine maruz kalır.
3. Tutuşu iyileştirmek için oluklar, delikler veya alt kesikler ekleyin.
Oluklar ve delikler bağlanma yüzey alanını artırabilir, alt kesikler ise yumuşak malzemenin soyulmasını önlemeye yardımcı olan mekanik kilitler gibi işlev görür. Ancak, bu özellikler daha sert malzemelerle daha iyi çalışır—tipik olarak Shore A 60 veya üzeri. Çok yumuşak elastomerler için (Shore A 45 veya altı gibi), malzeme hala esneyip daha kolay ayrılabildiğinden fayda sınırlıdır.
Üzerine Kalıplama Kalıbı Yapımında Temel Hususlar
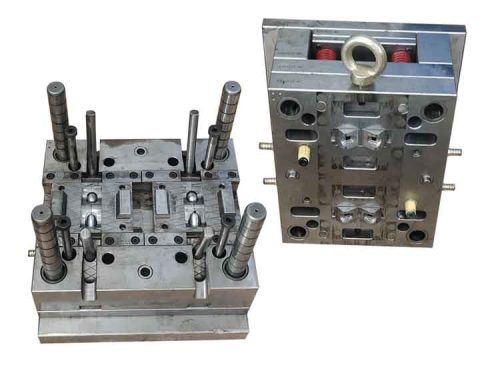
Üzerine kalıplama için kalıp oluşturmak, daha yüksek hassasiyet ve üzerine kalıplama malzemelerinin derinlemesine anlaşılmasını gerektirir. Aşağıdakiler, üzerine kalıplama kalıp tasarımında dikkate alınması gereken temel hususlardır:
Alt Taban ile Kalıp Arasında Hassas Uyum: Kaplamada alt tabaka ile kalıp boşluğu arasındaki uyum çok hassas olmalıdır. Alt tabaka yerleştirildikten sonra alt tabaka ile kalıp boşluğu arasındaki boşluk 0,01 ila 0,03 mm arasında olmalıdır. Bu hassasiyet çok önemlidir çünkü akışkanlığı ile bilinen TPE gibi malzemeler, boşluk çok büyükse kolayca çapak oluşturabilir.
Tersine, -0.01 ila -0.02mm gibi çok küçük veya negatif bir boşluk, alt tabaka yüzeyinde girintiler oluşturabilir. Bu nedenle, kalıp yüksek doğrulukla üretilmelidir.
Üst Kalıplamada Yolluk Tasarımı: Kaplama kalıplarındaki girişlerin tasarımı son derece kritiktir. Tam dolum sağlarken yeterli yapışma kuvvetini korumalıdırlar. Anahtar, kaplanacak tüm alanların girişlerden çok uzak olmamasını sağlamaktır. Bu, yetersiz enjeksiyon basıncından veya bu alanlardaki çok düşük sıcaklıklardan kaçınmak içindir, ki bunlar kaplama kalitesini etkileyebilir.
Sonuç
Sonuç olarak, üzerine kalıplama, ürün işlevselliğini ve estetiğini artıran çok yönlü ve yaygın olarak kullanılan bir plastik kalıplama tekniğidir. Karmaşıklığına rağmen, uygun malzeme seçimi, hassas kalıp tasarımı ve yapışma, kısa çekim ve taşma gibi önemli konulara dikkat edilerek, üzerine kalıplama önemli faydalar sunar.
Üzerine kalıplama, insert kalıplama ve 2-shot kalıplama arasındaki nüansları anlamak, verimlilik, maliyet ve üretim hacmini dengeleyerek belirli uygulamalar için doğru süreci seçmek için çok önemlidir.
