


Índice
AlternarO desafio na soldadura de tubos de aço inoxidável: descoloração e empenamento
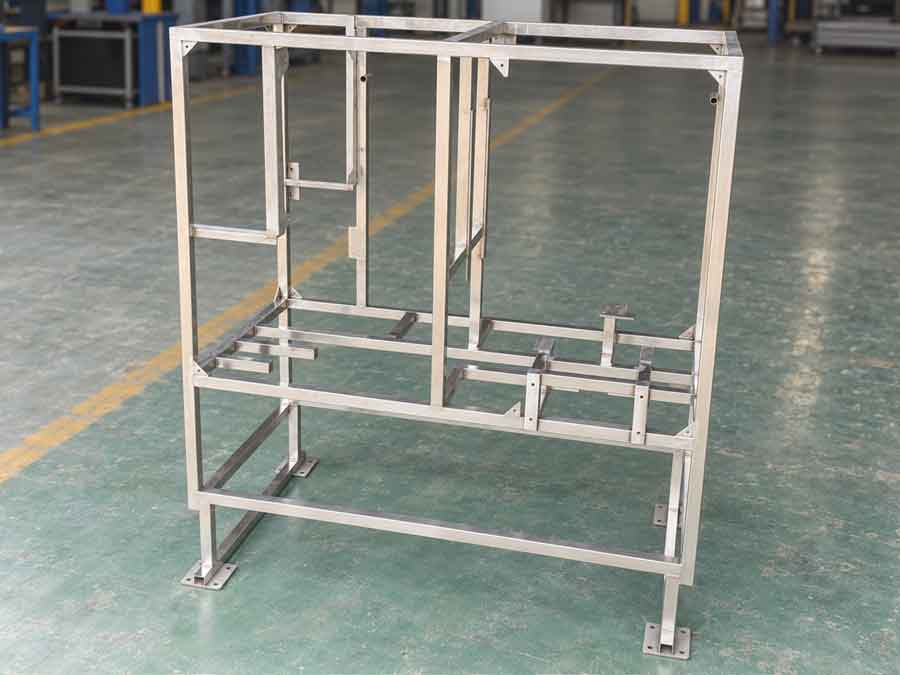
Em soldadura de tubos de aço inoxidável, a resistência da junta é apenas uma parte do desafio. Em estruturas de tubos visíveis, descoloração da soldadura em aço inoxidável e o empenamento dos tubos induzido pelo calor podem ser igualmente importantes, pois afetam o aspeto, a precisão dimensional e a quantidade de acabamento pós-soldadura necessária.
Para compradores comparando empresas de soldadura de tubos de aço inoxidável, estes resultados práticos podem ser mais importantes do que o método de soldadura em si. Num dos nossos recentes projetos de estruturas, utilizámos fio de adição em soldadura a laser de aço inoxidável tubos para reduzir o calor introduzido em torno das juntas. Após a soldadura, era visível algum resíduo negro, mas podia ser limpo facilmente, deixando a superfície próxima da cor original do aço inoxidável. A estrutura também apresentou um empenamento dos tubos relativamente reduzido.
Por que a descoloração da soldadura é importante em estruturas de aço inoxidável
Porque são utilizados tubos de aço inoxidável
Os tubos de aço inoxidável são frequentemente escolhidos por duas razões principais: o seu aspeto limpo e a sua resistência à corrosão. Para uma estrutura com superfícies metálicas expostas, uma descoloração acentuada da soldadura pode, portanto, afetar ambas estas vantagens.
O que causa a descoloração da soldadura em aço inoxidável?
A descoloração observada em torno de uma soldadura em aço inoxidável é causada principalmente pela oxidação a alta temperatura. Durante a soldadura, o crómio e o ferro na superfície reagem com o oxigénio e formam uma camada de óxido mais espessa contendo óxidos de crómio, óxidos de ferro e óxidos mistos. À medida que esta camada de óxido se torna mais espessa, produz a familiar coloração térmica amarela, castanha, azul, púrpura ou negra.

Como a descoloração da soldadura cria uma zona com empobrecimento de crómio
Mais importante ainda, a formação destes óxidos consome crómio do metal imediatamente abaixo da superfície. Isto pode criar uma zona empobrecida em crómio abaixo da zona com coloração térmica. O crómio é o elemento-chave que permite ao aço inoxidável formar a sua película passiva protetora extremamente fina e rica em crómio.
Por que o teor de crómio é importante para a resistência à corrosão
Sobre 10,51% de crómio é geralmente considerada o nível mínimo necessário para que o aço se comporte como aço inoxidável em condições normais. Se a concentração de crómio numa região localizada da superfície se tornar demasiado baixa, a sua capacidade de formar e manter uma película passiva protetora é reduzida. Se essa película for riscada ou danificada, a zona com empobrecimento de crómio também tem menos capacidade de repassivar, ou “autorregenerar” tornando a corrosão localizada mais provável.
Por este motivo, reduzir a descoloração da soldadura em aço inoxidável não é apenas uma questão de aparência. Também pode ajudar a preservar o estado da superfície resistente à corrosão que tornou o aço inoxidável atrativo para a estrutura desde o início.
Por que os tubos de aço inoxidável são mais propensos ao empenamento na soldadura
Outro problema comum em soldadura de tubos de aço inoxidável é o empeno ou deformação induzidos pela soldadura. Isto é especialmente visível em tubos longos de parede fina utilizados em estruturas. Quando um lado de um tubo é aquecido e depois contrai durante o arrefecimento, o tubo pode fletir-se afastando-se da sua forma reta original.

Por que o aço inoxidável austenítico é comummente utilizado em tubos soldados
Aços Inoxidáveis Austeníticos — 304, 304L, 316, 316L
Os aços inoxidáveis austeníticos são a nossa escolha mais comum para estruturas de tubos soldados. Têm boa soldabilidade e normalmente não requerem pré-aquecimento nem tratamento térmico pós-soldadura.
Devido a estas vantagens, são amplamente utilizados em tubagens soldadas, tanques, vasos de pressão, equipamento de processamento alimentar e estruturas de tubos em aço inoxidável.
A sua principal desvantagem durante a soldadura é a sua expansão térmica relativamente elevada e a baixa condutividade térmica, que os tornam mais propensos à deformação induzida pela soldadura.
Aços Inoxidáveis Ferríticos — 409, 430, 444
Os aços inoxidáveis ferríticos têm menor expansão térmica do que os graus austeníticos, o que pode ajudar a reduzir a deformação por soldadura.
No entanto, são mais sensíveis ao excesso de aporte térmico. Temperaturas de soldadura elevadas podem causar crescimento de grão na zona afetada pelo calor e reduzir a tenacidade. O aporte térmico necessita, portanto, de ser cuidadosamente controlado.
O pré-aquecimento pode ser utilizado para alguns graus, secções espessas ou juntas com elevada restrição, mas não é necessário para todos os aços inoxidáveis ferríticos.
Aços Inoxidáveis Martensíticos — 410, 420, 440C
Os aços inoxidáveis martensíticos têm geralmente um teor de carbono mais elevado e uma maior tendência para o endurecimento.
Dependendo do grau e da espessura, pode ser necessário pré-aquecimento — frequentemente em torno de 200–300°C — e tratamento térmico pós-soldadura para reduzir a dureza e prevenir fissuração.
Para a soldadura de tubos em aço inoxidável, os graus austeníticos oferecem, portanto, a melhor combinação de soldabilidade e conveniência de fabrico, mas as suas propriedades térmicas tornam o controlo da distorção especialmente importante.
Por que o aço inoxidável austenítico empena mais do que o aço-carbono
Uma comparação entre o aço inoxidável 304 e um aço de baixo carbono típico como o AISI 1020 mostra porquê:
| Propriedade térmica | Aço inoxidável 304 | Aço carbono AISI 1020 | O que significa para a soldadura |
|---|---|---|---|
| Calor específico | ~500 J/kg·K | ~486 J/kg·K | Muito semelhante Esta não é a principal razão pela qual o aço inoxidável empena mais. |
| Condutividade térmica | ~16,3 W/m·K | ~51,9 W/m·K | O aço carbono conduz o calor cerca de 3× mais depressa. O calor permanece mais concentrado em torno da soldadura no aço inoxidável 304. |
| Expansão térmica linear | ~17,3 × 10⁻⁶/K | ~11,7 × 10⁻⁶/K | O 304 expande cerca de 48% mais. Uma maior expansão e contração aumenta a tendência para fletir ou empenar. |
A diferença fundamental não é, portanto, o calor específico. O aço inoxidável austenítico tem uma condutividade térmica muito menor e uma taxa de expansão térmica significativamente mais elevada do que o aço carbono. Durante a soldadura, o calor permanece concentrado junto à junta enquanto o aço inoxidável expande e contrai mais, tornando mais provável a fleção do tubo e a deformação induzida pela soldadura.
Nota: Os valores do 304 são publicados pela Nippon Steel, enquanto os valores do AISI 1020 são valores de referência típicos reportados pela MatWeb. Os valores reais variam ligeiramente com a temperatura e o estado do material.
A maior diferença é a condutividade térmica. O aço carbono conduz o calor para longe da soldadura cerca de três vezes mais depressa do que o aço inoxidável 304.
Ao mesmo tempo, a expansão térmica do 304 é quase 50% superior, enquanto o calor específico dos dois materiais é bastante semelhante.
Isto cria uma combinação desfavorável durante a soldadura:
o calor permanece concentrado junto à soldadura, enquanto o aço inoxidável aquecido expande e contrai mais.
À medida que a soldadura arrefece, esta contração desigual pode puxar um tubo reto para uma forma fletida. A World Stainless nota igualmente que a condutividade térmica relativamente baixa e a maior expansão térmica dos aços inoxidáveis austeníticos aumentam a sua tendência para distorcer durante a soldadura.
Porque é que a deformação excessiva da soldadura é um problema
A fleção excessiva do tubo afeta mais do que a aparência.
Pode alterar as dimensões gerais e o alinhamento de uma estrutura, criar problemas durante a montagem posterior e exigir endireitamento adicional após a soldadura.
Uma deformação elevada também pode indicar que os parâmetros de soldadura, a sequência de soldadura ou o aporte térmico não estão bem controlados. Embora os dispositivos de fixação possam restringir o movimento visível durante a soldadura, uma fixação excessiva pode deixar tensões residuais mais elevadas na montagem finalizada.
No aço inoxidável austenítico, estas tensões residuais de tração também podem aumentar a suscetibilidade à fissuração por corrosão sob tensão quando a peça é exposta a um ambiente corrosivo adequado, particularmente um que contenha cloretos.
Por este motivo, reduzir o aporte térmico desnecessário é importante não só para o aspeto e a precisão dimensional, mas também para controlar as tensões introduzidas durante a soldadura.
Esta é uma das principais razões pelas quais considerámos soldadura a laser de aço inoxidável tubos para esta estrutura: reduzir o calor total introduzido em torno de cada junta pode ajudar a reduzir tanto os efeitos superficiais relacionados com a soldadura como a empenamento do tubo.
O que observámos neste caso de soldadura de tubos de aço inoxidável
Para este projeto, utilizámos tubos quadrados de aço inoxidável de 30 × 30 × 2 mm para fabricar a estrutura. Em vez da soldadura TIG convencional, utilizámos soldadura laser com fio de adição.
As nossas principais preocupações eram os mesmos problemas que vemos frequentemente na soldadura de tubos de aço inoxidável: descoloração da soldadura, empeno dos tubos e a quantidade de correção necessária após a soldadura.
O vídeo mostra o processo real de soldadura, bem como o estado da estrutura após a soldadura.
A zona da soldadura manteve-se próxima da cor original do aço inoxidável
Imediatamente após a soldadura, podia ver-se algum material negro em torno de partes da soldadura.
À primeira vista, isto pode parecer uma descoloração da soldadura em aço inoxidável. intensa. No entanto, grande parte do material negro podia ser removida facilmente com um pano. Após a limpeza, a superfície subjacente mantinha-se próxima da cor natural original do aço inoxidável.

Isto era importante para nós porque remover a descoloração da soldadura após a soldadura convencional nem sempre é tão simples como parece.
A limpeza eletrolítica de soldaduras tem as suas limitações
A limpeza eletrolítica de soldaduras e a passivação podem produzir um aspeto muito limpo imediatamente após o tratamento. No entanto, os produtos químicos utilizados no processo têm de ser completamente neutralizados e enxaguados.
Se permanecerem resíduos na superfície ou em pequenas fissuras, podem aparecer mais tarde manchas ou marcas de corrosão irregulares.
O jateamento altera o acabamento superficial original
O jateamento é outra opção. Pode remover a descoloração e produzir uma superfície uniforme, mas também altera o acabamento original do aço inoxidável para um aspeto mais mate.
Para alguns produtos isto é aceitável ou até desejável, mas para outros não é o acabamento preferido.
Por este motivo, preferimos reduzir a descoloração da soldadura durante o processo de soldadura sempre que possível, em vez de depender fortemente do tratamento superficial pós-soldadura.
A curvatura do tubo era relativamente pequena

Também verificámos quanto os tubos quadrados tinham empenado após a soldadura.
Para uma verificação prática no chão de fábrica, colocámos um nível de bolha reto contra o tubo quadrado de 30 × 30 × 2 mm soldado e observámos a folga entre o bordo reto e a superfície do tubo.
A curvatura que observámos foi de aproximadamente 0,5–2 mm, dependendo da localização.
Isto não pretendia ser uma inspeção dimensional de precisão, mas deu-nos uma indicação útil da quantidade de deformação induzida pela soldadura na estrutura.
Os sargentos em F foram suficientes para o endireitamento
Mais importante ainda, o empeno restante podia geralmente ser corrigido utilizando grampos em F para voltar a alinhar os tubos.
Com o nosso processo anterior de soldadura TIG, a deformação induzida pelo calor era frequentemente maior. Em alguns casos, a simples correção mecânica não era suficiente e endireitamento por chama era necessário.

Do ponto de vista da produção, esta diferença é importante.
Corrigir um tubo ligeiramente empenado com sargentos é muito mais simples do que aplicar aquecimento localizado adicional para endireitar uma estrutura soldada. O endireitamento por chama acrescenta outro processo térmico, exige experiência do operador, consome tempo adicional e pode afetar ainda mais o aspeto da superfície do aço inoxidável.
Portanto, neste caso, o benefício da soldadura a laser não foi que a estrutura tivesse absolutamente zero deformação. Em vez disso, a deformação foi suficientemente pequena para que a correção restante fosse relativamente simples.
O fio de adição ajuda, mas um bom ajuste das peças continua a ser importante
Utilizámos soldadura laser com fio de adição em vez de soldadura laser autógena.
O fio de enchimento dá-nos alguma capacidade de colmatar pequenas folgas na junta, o que é útil ao soldar uma estrutura tubular fabricada. No entanto, continuamos a preferir que a folga entre os tubos seja pequeno e consistente.
À medida que a folga aumenta ou se torna mais irregular, a soldadura torna-se visivelmente mais difícil.
Folgas maiores tornam o processo mais sensível
O processo torna-se mais sensível a fatores como:
- posição do fio-máquina,
- taxa de alimentação do arame,
- velocidade de soldadura,
- posição do laser,
- geometria da junta,
- e a consistência da folga.
Como regra prática no chão de fábrica, quando o diâmetro do arame de adição é maior do que a folga da junta, a ligação da folga é geralmente mais viável. No entanto, isto não significa que todas as folgas grandes possam ou devam ser soldadas com sucesso.
Um operador experiente pode, por vezes, compensar uma folga maior ajustando a posição do arame ou a técnica de soldadura, mas normalmente não queremos depender disto em produção.
A nossa solução preferida é produzir uma junta precisa antes da soldadura.
Uma boa soldadura começa por um bom corte dos tubos
Isto é especialmente importante para estruturas de tubo de aço inoxidável.
Quando um tubo quadrado encontra outro, a precisão do corte determina diretamente a folga da junta.
Se o entalhe ou a interseção dos tubos for impreciso, o soldador tem de compensar um problema que, idealmente, deveria ter sido resolvido durante o corte e o ajuste.
O corte preciso melhora a consistência da soldadura
Um corte preciso dos tubos proporciona, portanto, várias vantagens práticas:
- folgas de junta mais consistentes,
- alimentação de arame de enchimento mais estável,
- aparência de soldadura mais uniforme,
- e menor variação de uma estrutura para outra.
Por esta razão, tratamos o corte dos tubos, o ajuste, a fixação e a soldadura como partes do mesmo processo de fabrico, e não como operações separadas.
A junta soldada a laser é suficientemente resistente?
Uma soldadura mais limpa e menos empeno dos tubos só são úteis se a junta também for suficientemente resistente para a aplicação.
Como uma soldadura a laser pode parecer mais estreita do que uma soldadura TIG ou MIG convencional, é razoável perguntar se a junta tem resistência suficiente.
A Nossa Demonstração de Impacto com Martelo
Para esta estrutura, realizámos uma simples demonstração de impacto com martelo no chão de fábrica, que também é mostrada no vídeo.
Golpeámos repetidamente a junta soldada com um martelo e a junta permaneceu intacta sob os impactos.
Isto deu-nos confiança prática na robustez da soldadura para esta aplicação.
Este não foi um ensaio mecânico normalizado
No entanto, isto não deve ser confundido com um ensaio mecânico normalizado. Não foi um ensaio de tração, de flexão, de fadiga ou um ensaio destrutivo certificado.
Para produtos com requisitos estruturais ou de segurança definidos, devem ainda ser utilizados cálculos de engenharia adequados e ensaios normalizados.
Por que a soldadura laser produz um resultado diferente
A principal vantagem de soldadura a laser de aço inoxidável não é simplesmente que o laser seja “mais quente”. O que mais importa é o grau de concentração do calor e a duração do tempo de aquecimento.
Elevada concentração de energia numa área muito pequena
Um laser concentra uma grande quantidade de energia num ponto muito pequeno. O aço inoxidável na poça de fusão tem ainda de ser aquecido acima da sua temperatura de fusão — aproximadamente 1.400 °C ou superior, dependendo do grau.
O próprio feixe laser não deve ser descrito como tendo uma “temperatura” fixa. Em vez disso, fornece uma densidade de potência muito elevada a uma área pequena, permitindo que o metal funda rapidamente sem aquecer uma grande região circundante.
É por isso que a soldadura a laser pode produzir uma soldadura relativamente estreita e uma pequena zona afetada pelo calor. O TWI descreve o baixo aporte térmico, a ZAC estreita e a baixa distorção como vantagens características da soldadura a laser.
O tempo de aquecimento é muito curto
A soldadura laser é também um processo rápido.
Dependendo da espessura do material, da potência do laser, do projeto da junta e do modo de soldadura, as velocidades de soldadura podem variar desde dezenas de milímetros por segundo até vários metros por minuto. Um determinado ponto do tubo pode, portanto, estar exposto à fonte de calor concentrada durante apenas milissegundos ou uma pequena fração de segundo.
Este curto ciclo térmico é particularmente importante para o aço inoxidável. Também ajuda a melhorar a produtividade, porque a soldadura pode ser concluída mais rapidamente, com menos tempo gasto no endireitamento, limpeza, retificação ou acabamento superficial após a soldadura.
Por que a soldadura laser reduz a descoloração e o empenamento dos tubos
Ambos os problemas têm a mesma causa básica: entrada de calor excessiva e um ciclo térmico longo.
A soldadura laser concentra a energia numa área muito pequena e conclui a soldadura rapidamente. Isto significa que menos metal circundante é aquecido e permanece a alta temperatura durante menos tempo.
Como resultado:
- formam-se menos óxidos na superfície do aço inoxidável, pelo que a descoloração da solda é reduzida;
- menos expansão e contração do material, pelo que o empeno e a deformação do tubo são reduzidos.
Esta é a principal razão pela qual a soldadura laser pode produzir um aspeto mais limpo e uma melhor estabilidade dimensional em estruturas de tubos de aço inoxidável.
Limitações da soldadura a laser
A soldadura laser oferece vantagens claras para estruturas de tubos de aço inoxidável, mas também tem algumas limitações práticas.
As folgas entre as peças devem ser pequenas e consistentes
A soldadura laser é mais sensível ao ajuste da junta do que a soldadura TIG ou MIG convencional.
Para o nosso processo com arame de adição, utilizamos normalmente arame com um diâmetro de cerca de 1 mm. Como orientação prática de produção, preferimos que a folga da junta seja de cerca de 0,5 mm e geralmente mantê-lo abaixo de 1 mm.
Quando a folga se torna maior do que o diâmetro do arame de adição, manter uma soldadura estável e consistente torna-se muito mais difícil. Um operador experiente pode, por vezes, unir uma folga maior ajustando a posição do arame e a técnica de soldadura, mas não recomendamos depender disto em produção normal.
Por esta razão, a soldadura laser funciona particularmente bem com tubos quadrados que tenham superfícies de contacto planas e cortadas com precisão.
Interseções de tubos mais complexas exigem um corte laser de tubos preciso
A soldadura laser é mais sensível ao ajuste da junta do que a soldadura TIG ou MIG convencional.
Para o nosso processo com arame de adição, utilizamos normalmente arame com um diâmetro de cerca de 1 mm. Como orientação prática de produção, preferimos que a folga da junta seja de cerca de 0,5 mm e geralmente mantê-lo abaixo de 1 mm.
Quando a folga se torna maior do que o diâmetro do arame de adição, manter uma soldadura estável e consistente torna-se muito mais difícil. Um operador experiente pode, por vezes, unir uma folga maior ajustando a posição do arame e a técnica de soldadura, mas não recomendamos depender disto em produção normal.
Por esta razão, a soldadura laser funciona particularmente bem com tubos quadrados que tenham superfícies de contacto planas e cortadas com precisão.
Interseções de tubos mais complexas exigem um corte laser de tubos preciso
Quando a extremidade do tubo é angulada, curva ou interseta um tubo redondo, manter uma folga de junta pequena e uniforme torna-se mais difícil.
Nestes casos, preferimos utilizar um corte de tubos a laser com cabeça rotativa máquina para cortar o perfil de interseção com precisão. Isto permite que as superfícies de contacto se ajustem estreitamente entre si e mantém a folga da junta suficientemente pequena para uma soldadura laser estável.
Uma boa soldadura laser começa, portanto, com um corte e um ajuste precisos dos tubos.
A espessura do material é limitada pela potência e pela penetração do laser
A soldadura laser também não é a melhor escolha para todas as espessuras de material.
Para o tipo de equipamento de soldadura laser de fibra que utilizamos, a espessura alcançável numa só passagem depende fortemente da potência do laser. Se o material for demasiado espesso para a potência disponível, a soldadura pode não atingir a penetração total, criando o risco de penetração incompleta ou falta de fusão.
A orientação do equipamento apresentada abaixo indica as seguintes faixas aproximadas de espessura:
| Sistema Laser | Potência | Espessura Recomendada |
|---|---|---|
| Refrigerado a Ar | 700 W | 0,4–2,5 mm |
| Refrigerado a Ar | 1200 W | 0,4–3,5 mm |
| Refrigerado a Ar | 1500 W | 0,4–4,5 mm |
| Refrigerado a Ar | 2000 W | 0,4–6 mm |
| Refrigerado a Água | 1000 W | 0,4–3 mm |
| Refrigerado a Água | 1500 W | 0,4–4 mm |
| Refrigerado a Água | 2000 W | 0,4–6 mm |
| Refrigerado a Água | 3000 W | 0,4–8 mm |
Estes valores devem ser tratados como recomendações do equipamento e não limites universais da soldadura laser. A penetração real também depende do material, do design da junta, da velocidade de soldadura, da posição focal, do arame de adição e de outros parâmetros do processo.
Para secções estruturais mais espessas, a soldadura convencional ou uma configuração diferente de soldadura laser pode, por isso, ser mais prática.
Procura uma empresa de soldadura de tubos de aço inoxidável?
Para compradores comparando empresas de soldadura de tubos de aço inoxidável, a melhor solução não é simplesmente a que produz uma soldadura forte. O aspeto, a deformação do tubo, o ajuste da junta, o acabamento pós-soldadura e a eficiência de produção também têm de ser considerados.
Na Boyan Manufacturing, combinamos fabrico de tubos de aço inoxidável, corte preciso de tubos, fio de adição soldadura a laser de aço inoxidável, fixação e controlo dimensional para produzir estruturas de tubo soldadas com soldaduras mais limpas e menos deformação.
Se o seu projeto envolve descoloração da soldadura em aço inoxidável, curvatura do tubo ou acabamento pós-soldadura difícil, envie-nos os seus desenhos e requisitos. Podemos avaliar se a soldadura a laser é um processo adequado para o seu tubo de aço inoxidável ou conjunto de estrutura.