Inhoudsopgave
SchakelWat is een DFM-rapport (Design for Manufacturing) over spuitgieten?
De DFM (Design for Manufacturing) rapport voor spuitgegoten producten is een zorgvuldig ontworpen evaluatie-instrument, specifiek voor het beoordelen van het ontwerp van spuitgegoten producten. Het primaire doel van dit rapport is om ervoor te zorgen dat het productontwerp niet alleen geschikt is voor het spuitgietproces, maar ook geoptimaliseerd is om productiekosten en complexiteit te verminderen.
Dient als een brug tussen projectklanten en matrijzenfabrikanten, vergemakkelijkt het effectief de communicatie door ontwerpconcepten visualiseren in afbeeldingen, waardoor de productkwaliteit en productie-efficiëntie worden verbeterd. Kortom, een DFM-rapport is een analysetool die gericht is op het waarborgen van de efficiëntie en haalbaarheid van spuitgegoten productontwerpen.
Daarnaast is voor toepassingen met hogere eisen de analyse van de matrijsstroming een andere kritieke stap. Hoewel dit vaak wordt beschouwd als een onderdeel van de DFM-analyse, is het niet altijd noodzakelijk. Een matrijsstromingsanalyse helpt ontwerpers om het gedrag van materialen in de matrijs te begrijpen en zowel het ontwerp als het productieproces te optimaliseren.
In dit artikel introduceren we het concept en het belang van het DFM-rapport op een duidelijke en beknopte manier, aangevuld met specifieke voorbeelden. Ons doel is om te laten zien hoe een DFM-rapport kan helpen bij het bereiken van de optimale match tussen ontwerp en productie, wat leidt tot verbeterde efficiëntie, lagere kosten en betere productprestaties.
De rol van een DFM-rapport voor spuitgieten
Het DFM-rapport (Design for Manufacturing) voor spuitgietproducten speelt een cruciale rol in het productontwikkelings- en productieproces. De belangrijkste functies kunnen als volgt worden samengevat:
Productontwerp bevestigen en optimaliseren: Het DFM-rapport analyseert de haalbaarheid van een ontwerp in het productieproces, zodat productontwerpen voldoen aan de productie-eisen. Het onderzoekt ook mogelijke optimalisatiegebieden in het productontwerp, wat de kwaliteit en consistentie van het eindproduct aanzienlijk verbetert.
Matrijsontwerpplannen optimaliseren: DFM-analyse onderzoekt verschillende matrijsontwerpopties om ervoor te zorgen dat de beste keuze wordt gemaakt op het gebied van kwaliteit en kostenefficiëntie.
De productontwikkelingscyclus verkorten: DFM-analyse helpt ontwerpproblemen vóór productie te identificeren, waardoor tijdrovend herontwerp en herwerk tijdens de productiefase worden vermeden, wat de time-to-market van het product versnelt.
Verbetering van de samenwerking tussen ontwerp en productie: Het DFM-rapport bevordert communicatie en samenwerking tussen ontwerpers en productieteams, waardoor beide partijen elkaars behoeften en beperkingen beter begrijpen om tot de beste ontwerpoplossing te komen.
Beoordeling van de competentie van matrijzenfabrikanten: Niet elke matrijzenfabrikant is bekend met de potentiële problemen en risico's bij de productie van producten en matrijzen, en sommigen zijn mogelijk niet bedreven in het opstellen van DFM-rapporten. De kwaliteit van hun DFM-rapporten kan verschillende niveaus van expertise en vaardigheid vertegenwoordigen. Het is dus een goede methode om de capaciteiten van matrijzenfabrikanten te beoordelen.
Typische inhoud van een DFM-rapport
Een standaard DFM-rapport (Design for Manufacturability) voor spuitgietproducten bevat gewoonlijk de volgende elementen:
Type poort en locaties
Type en locaties uitwerppennen
Locatie van de scheidingslijn
Locatie van lifters en schuiven
Wand- en ribdikteanalyse
Analyse van de ontwerphoeken
Mogelijke optimalisatie voor het onderdeelontwerp
In de volgende paragrafen gaan we dieper in op elk van deze elementen, aangevuld met praktische voorbeelden om hun toepassing en belang bij het ontwerp van spuitgegoten producten te illustreren. Deze aanpak zal de lezer een dieper inzicht geven in de waarde van een DFM-rapport en hoe deze analyses kunnen worden gebruikt om de efficiëntie van het productontwerp en het productieproces te verbeteren.
Type poort en locaties
Deze sectie verduidelijkt de paden en locaties waarlangs het materiaal de matrijs binnenkomt, en speelt een sleutelrol in de algehele kwaliteit en het vormgevingseffect van spuitgegoten producten.
Een correct aangietenontwerp is cruciaal voor vermijden van veelvoorkomende defecten zoals vervorming, laslijnen en aangietsporen.
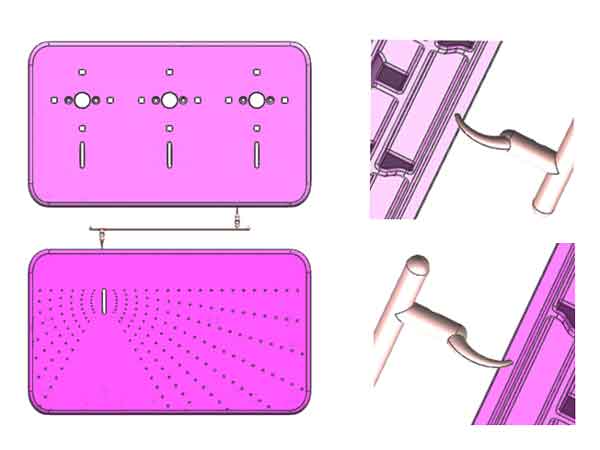
Opmerking:
- In dit geval plaatsten we de poort aan de zijkant van de matrijs in de buurt van een hoek in plaats van in het midden. Deze plaatsing vermindert het kromtrekken van het werkstuk aanzienlijk, omdat poorten in het midden kromtrekken veroorzaken aan beide zijden, wat de vlakheid beïnvloedt.
- Bovendien hebben we een bananenpoort gebruikt, waarbij het litteken van de poort aan de onderkant is geplaatst, zodat het tijdens de assemblage verborgen is en er minder handmatig moet worden bijgesneden. Deze ontwerpbenadering houdt rekening met zowel de esthetische aantrekkingskracht van het product als de productie-efficiëntie.
Rationale achter de keuze voor een bananenaangietpunt
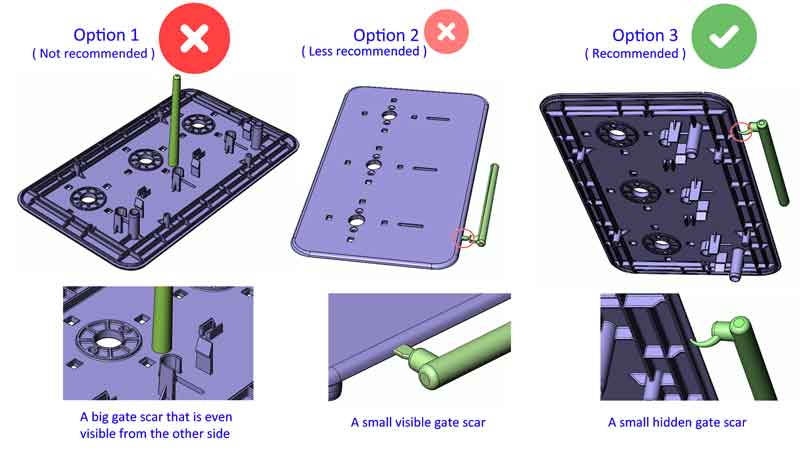
Om verder uit te leggen waarom voor de bananengietopening is gekozen, bekijken we een vergelijking van drie spuitgietontwerpopties die in de volgende afbeelding worden weergegeven:
Opmerking:
Optie 1 – Directe aangietpunt/aangietpunt met aanspuitbus: Dit basistype ontwerp heeft een aanzienlijk nadeel: het laat een groot gietopeninglus achter in het midden van het product, dat zelfs vanaf de andere kant zichtbaar kan zijn, gewoonlijk aangeduid als “poortverkleuring“. Vanwege dit esthetische probleem wordt deze optie over het algemeen niet aanbevolen, tenzij het product geen uiterlijke eisen heeft.
Optie 2 – Zij-aangietpunt/randaangietpunt: Dit ontwerp is haalbaarder, maar heeft nog steeds nadelen. Hoewel de gietopeninglittekens kleiner zijn dan die van directe gietopeningen, blijven er kleine littekens achter op de randen van het product. Deze kunnen zichtbaar zijn na assemblage, waardoor dit ontwerp niet ideaal is.
Optie 3 – Bananenaangietpunt: Dit ontwerp verbergt gietopeninglittekens effectief na assemblage en is daarom over het algemeen de aanbevolen aanpak. Het is echter belangrijk op te merken dat het afbreken van de gietopening en het uitwerpen van het onderdeel enigszins uitdagend kan zijn met een bananengietopening, en het biedt ook een hogere stromingsweerstand.
Aangezien de aansnijding zich in het midden van de matrijs bevindt, optie 2 en optie 3 zijn over het algemeen geschikter voor een opstelling met twee holtes om overmatig lange kanalen te vermijden. Voor grotere producten waar een enkelvoudige holte-instelling de voorkeur heeft om kosten te besparen, kan echter een heetkanaalsysteem nodig zijn om het probleem van lange kanalen aan te pakken doordat de gietopening zich aan één zijde van het product bevindt.
Type en locaties uitwerppennen
Uitwerppennen spelen een cruciale rol in het soepel loslaten van het gegoten product uit de matrijs. De keuze van het type en de precieze locatie heeft een grote invloed op de integriteit en oppervlaktekwaliteit van het product.
- Een belangrijke overweging tijdens de ontwerpfase is of de uitwerppinmarkeringen acceptabel zijn op het oppervlak van het product.
- Het is essentieel om ervoor te zorgen dat het product soepel uit de matrijs kan worden uitgeworpen zonder esthetisch onaangename wittere sporen van de uitwerppennen of andere vormen van schade te veroorzaken.
Een juiste configuratie van uitwerppinnen is essentieel om de integriteit en het uiterlijk van het product tijdens het ontvormingsproces te behouden.
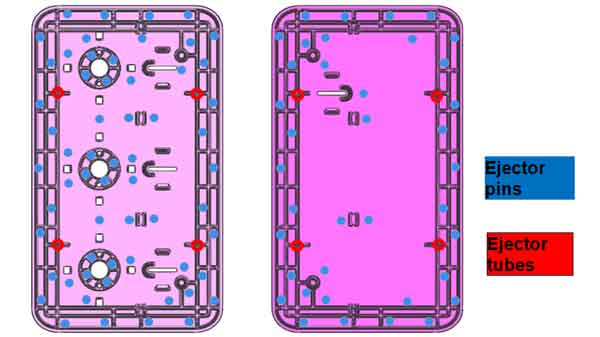
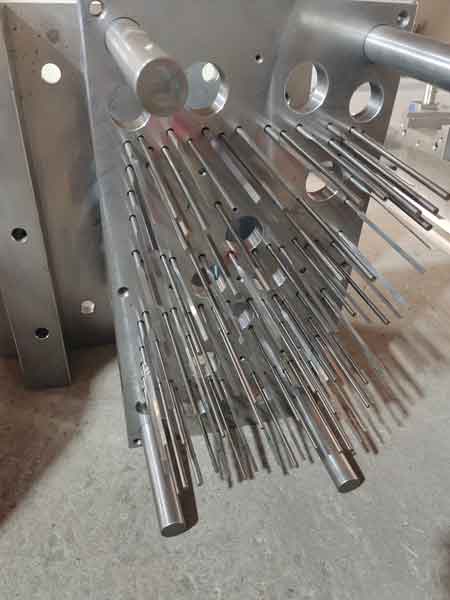
Opmerking:
- Aangezien de ribben en nokken (elk element met verticale wanden) uitwerpweerstand zullen creëren, worden de uitwerppennen dicht bij deze elementen ontworpen om de weerstand in evenwicht te houden. Dit voorkomt oppervlaktevervorming (door ze vlak te houden).
- Hoe meer ribben het onderdeel heeft, hoe meer uitwerppennen er nodig zijn om de weerstandskracht van de ribben te compenseren.
- Uitwerpbuisjes (vergelijkbaar met uitwerppennen, maar hol van binnen) worden op de nokken met gaten geplaatst.
Plaatsing van de deellijn
De scheidingslijn, als een cruciaal punt waar de helften van de spuitgietmatrijs samenkomen, beïnvloedt voornamelijk het uiterlijk van het product, met name door de mogelijke vorming van lijnmarkeringen. Bij langdurig gebruik en slijtage van de matrijs kunnen deze lijnmarkeringen prominenter worden. Daarom is het raadzaam om positioneer de scheidingslijn op gebieden waar het minimale impact op het uiterlijk van het product.
Bovendien kan de scheidingslijn, aangezien dit de plaats is waar de matrijs sluit, ook de precisie van de afmetingen van het product beïnvloeden. Specifieke effecten op de maatnauwkeurigheid zijn te vinden onder de sectie type A-afmetingen in de richtlijnen voor spuitgiettoleranties.
Voorbeeld 1
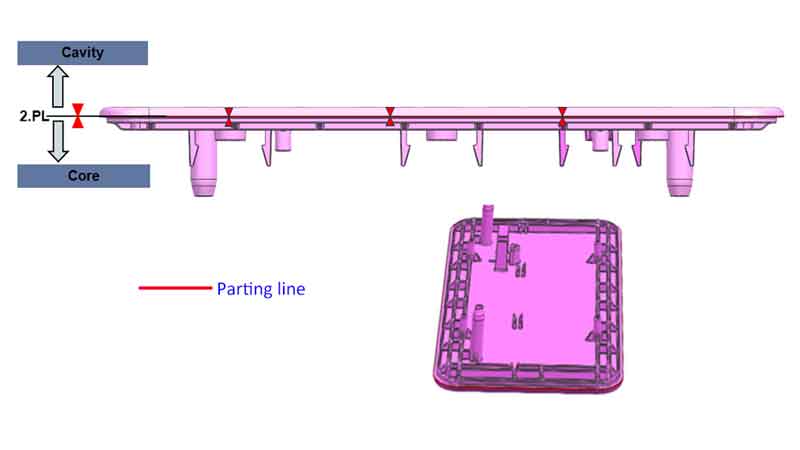
Opmerking:
Voor onderdelen zoals dit paneel is de keuze van de plaats van de deellijn relatief eenvoudig en direct. Kiezen voor een positie op een getrapt vlak oppervlak helpt lijnmarkeringen voorkomen en is ook minder gevoelig voor slijtage van de matrijs.
Voorbeeld 2
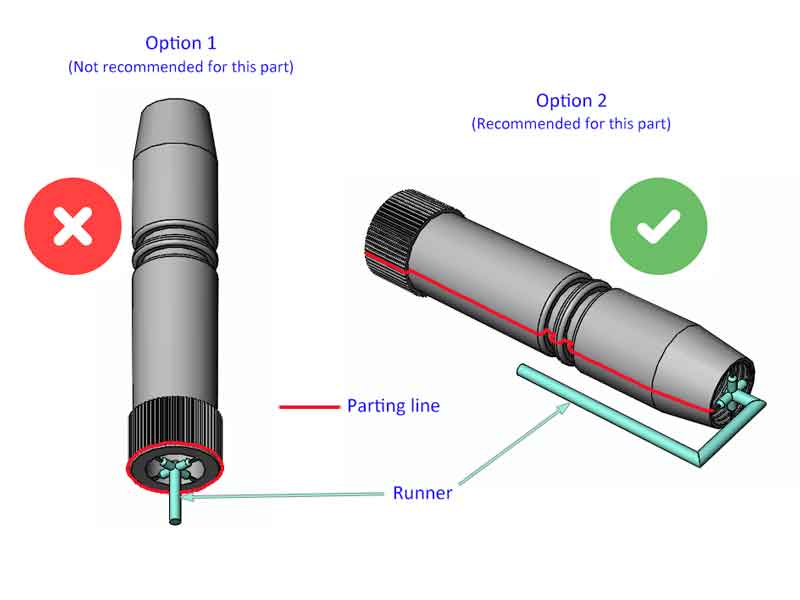
Opmerking:
Voor dit onderdeel is het ontwerpen van de deellijn enigszins complex. Voor buisvormige kunststofonderdelen is de standaardaanpak (optie 1) om de deellijn op één eindvlak te plaatsen. Maar gezien de lengte van dit onderdeel (waarvoor een zeer hoge matrijs nodig is) en de noodzaak om een minimale of geen trekhoek op de buitendiameter te behouden (omdat een trekhoek de afmetingen aan één uiteinde merkbaar zou veranderen), is een horizontale plaatsing in de matrijs een geschiktere optie.
Om te voorkomen dat de buis ovaal wordt of buigt, is een spruwpoort is ontworpen op het eindoppervlak. Een nadeel van Optie 2 is het verlengde aanspuitkanaal, wat leidt tot materiaalverspilling en de mogelijkheid van koude slugs. Om dit te beperken, zou het toepassen van een hotrunnerontwerp een gunstige oplossing kunnen zijn, die de problemen met het langere aanspuitkanaal compenseert.
Plaatsing van lifters en schuifregelaars
Bij kunststofonderdelen met ondersnijdingen is het gebruik van laterale glijmechanismen zoals lifters en schuivers essentieel. De plaatsing ervan moet specifiek worden aangegeven in het DFM-rapport.
Net als de scheidingslijn kunnen lifters en schuiven, als bewegende onderdelen, lijnmarkeringen op het product veroorzaken. Het is cruciaal om ervoor te zorgen dat hun plaatsing acceptabel is met betrekking tot het uiterlijk en de functionaliteit van het product.
Bovendien kunnen deze componenten ook de maatnauwkeurigheid van de onderdelen beïnvloeden, een effect dat vergelijkbaar is met dat van de deellijn.
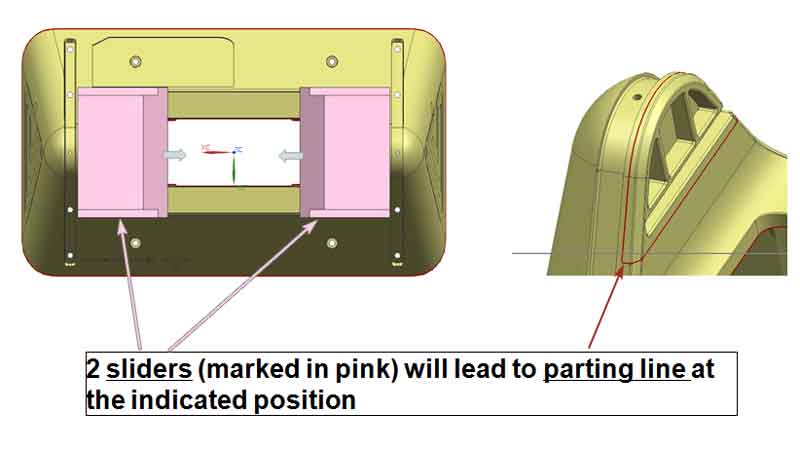
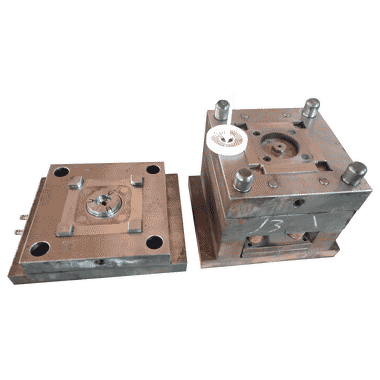
Opmerking:
Uit het voorbeeld in de bovenstaande afbeelding blijkt duidelijk waar de lijnmarkeringen die door de schuifregelaar worden gemaakt, zullen verschijnen. Deze lijnmarkeringen kunnen echter heel subtiel worden gemaakt en vallen nauwelijks op.
Maar als het product in grote hoeveelheden wordt geproduceerd, zal de slijtage van de matrijs deze markeringen geleidelijk aan meer uitgesproken maken. Daarom moet hier rekening mee worden gehouden.
Wand- en ribdikteanalyse
De dikte van wanden en ribben heeft een grote invloed op spuitgegoten producten:
- Ongelijke of ongeschikte wanddiktes kunnen leiden tot problemen zoals kromtrekken, ongelijkmatige krimp of spanningsconcentratie tijdens het fabricageproces.
- De juiste wanddikte is cruciaal om de structurele sterkte van het product te garanderen en tegelijkertijd een gelijkmatige materiaalstroom en koeling in de matrijs te garanderen, waardoor defecten worden voorkomen.
- Het ontwerp van de ribdikte moet in harmonie zijn met de primaire wanddikte om de algemene sterkte en stabiliteit van het product te behouden en om het materiaalgebruik en de productie-efficiëntie te optimaliseren.
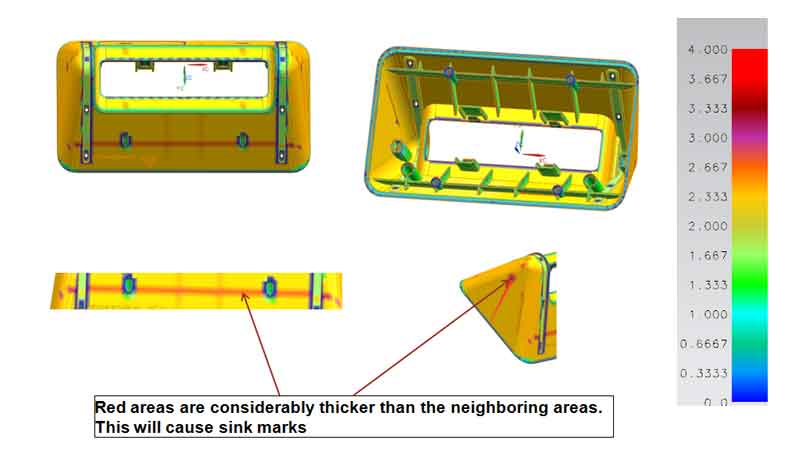
Opmerking:
Zoals in dit voorbeeld te zien is, heeft het feit dat de ribben zich op een schuin oppervlak bevinden onvermijdelijk tot gevolg dat sommige gebieden dikkere wanden hebben dan andere. Deze ongelijke dikte leidt tot de vorming van zinksporen op deze plekken.
Hoewel het mogelijk is om dit tijdens de productie te compenseren door de injectiedruk en de nahoudtijd te verhogen, blijven er enige mate van inkrimpingmarkeringen bestaan, zoals werd bevestigd in daaropvolgende productieruns.
Analyse van de ontwerphoeken
De trekhoek is een kritisch aspect van het ontwerp van spuitgegoten producten en heeft vooral invloed op het ontvormproces. Een juiste trekhoek zorgt ervoor dat het product na productie soepel en volledig uit de matrijs kan worden gehaald, waarbij oppervlakteschade of -vervorming tot een minimum wordt beperkt.
Als de trekhoek niet correct is ingesteld, kan het product tijdens het uitwerpen aan de matrijs blijven kleven, waardoor de productieproblemen en het risico op schade toenemen. Daarom is het ontwerpen van de juiste trekhoek van vitaal belang om de productkwaliteit te garanderen en de productie-efficiëntie te verhogen.
De meeste moderne ontwerpsoftware bevat functies voor trekhoekanalyse, die de trekhoek van verschillende gebieden kunnen weergeven met behulp van kleuren en getallen voor eenvoudige visualisatie.
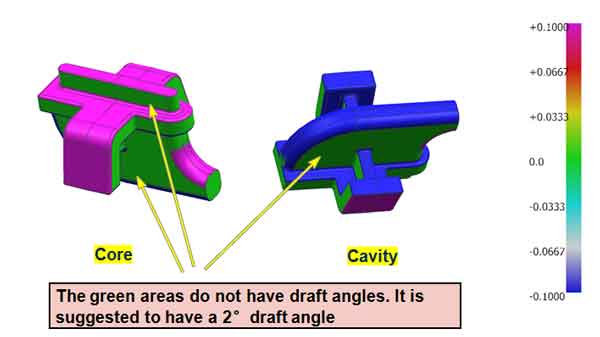
Opmerking:
Uit het voorbeeld in de afbeelding blijkt duidelijk dat als de groene sectie (het deel zonder trekhoek) een bepaalde hoogte heeft, het essentieel is om er een trekhoek aan toe te voegen. Als de hoogte van de groene sectie echter erg laag is, kan deze buiten beschouwing worden gelaten.
Mogelijke optimalisatie voor het onderdeelontwerp
Aan het einde van het DFM-rapport worden, op basis van de voorgaande analyse, gerichte verbetersuggesties gegeven voor het productontwerp, met name wat betreft aanpassingen in wanddikte en trekhoeken.
Daarnaast moeten productgebruikers de haalbaarheid van het ontwerp van de poorten, de lay-out van de uitwerppennen en de instellingen van de deellijnen evalueren op basis van de voorstellen voor het matrijsontwerp die in het rapport worden genoemd. Dit proces moet ervoor zorgen dat het totale ontwerp voldoet aan de productievereisten en kwaliteitsnormen, zodat een effectieve en efficiënte productieworkflow mogelijk wordt.
Mold Flow Analysis (MFA)
De analyse van de matrijsstroming is een essentieel hulpmiddel om het kunststof spuitgietproces te simuleren en te optimaliseren. Door de stroming, afkoeling en stolling van kunststof in de matrijs te modelleren, kunnen potentiële productieproblemen zoals gasinsluitingen, kromtrekken, spanningsconcentratie of onvoldoende vulling worden opgespoord.
Met deze analyse kunnen het matrijsontwerp en de injectieparameters worden geoptimaliseerd vóór de daadwerkelijke productie, waardoor de productkwaliteit wordt gegarandeerd en de productie-efficiëntie wordt verhoogd. De analyse van matrijsstromen is belangrijk voor het verminderen van het aantal proeven, het verkorten van productontwikkelingscycli en het verlagen van productiekosten.
Moldflow-analyse brengt echter ook extra kosten met zich mee. Het is niet noodzakelijk voor alle producten, vooral niet voor那些 met eenvoudigere structuren. De beslissing om een moldflow-analyse uit te voeren moet worden gebaseerd op specifieke omstandigheden, rekening houdend met de complexiteit van het product, de productieschaal en de kosteneffectiviteit.
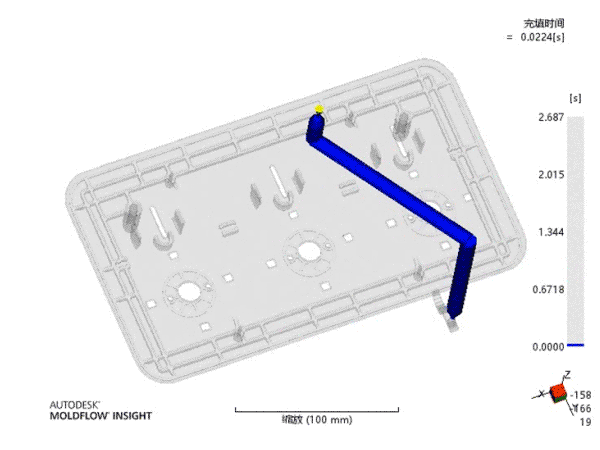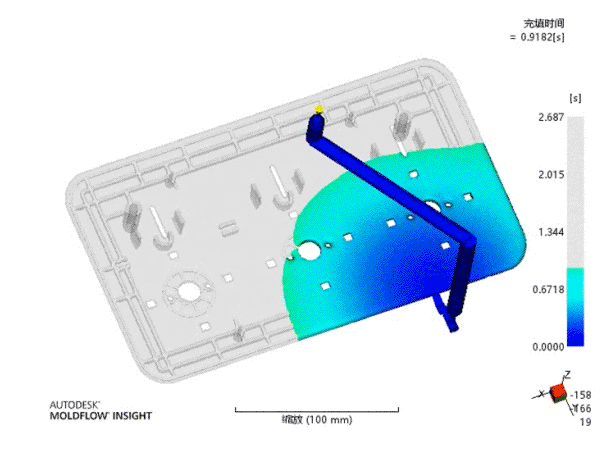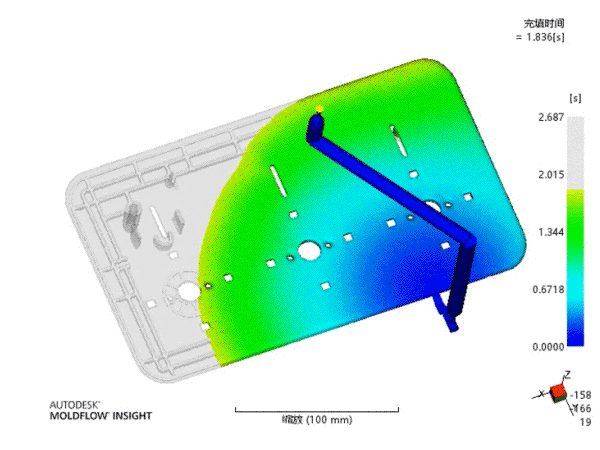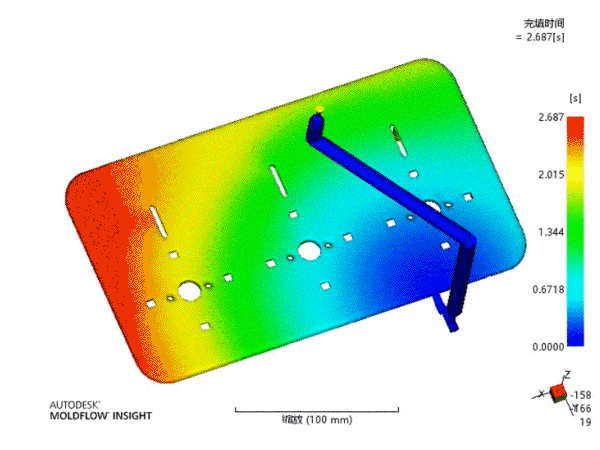
Over het algemeen bevat een analyseverslag van de matrijsstromen de volgende inhoud:
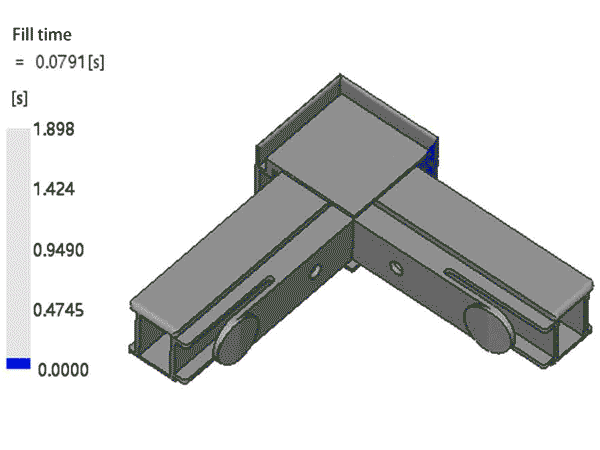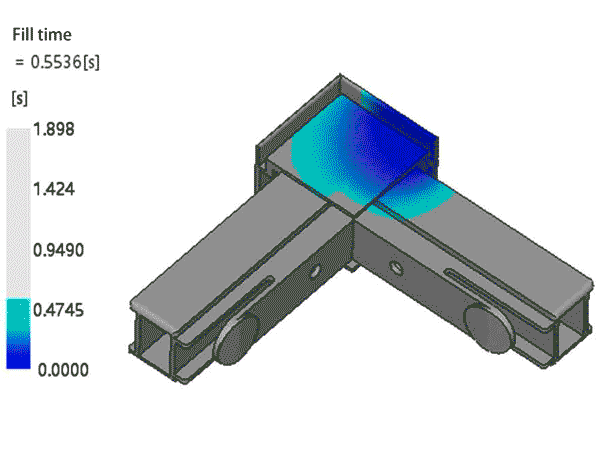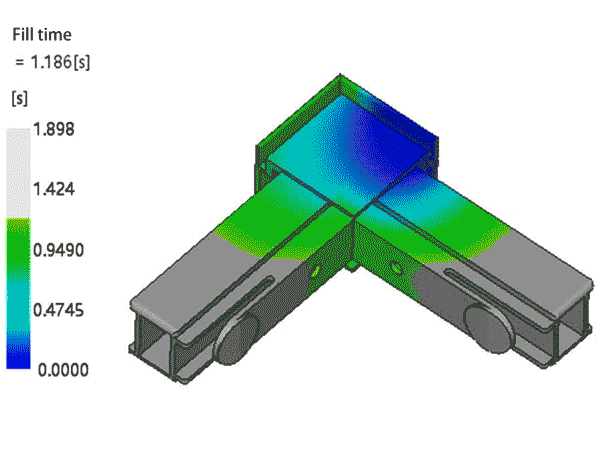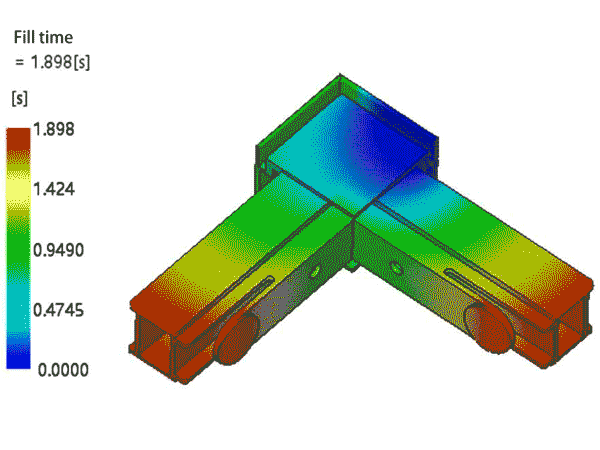
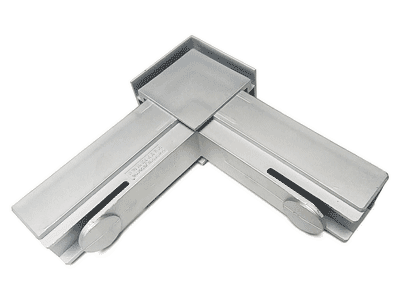
Vervolgens leggen we de inhoud van het rapport uit met betrekking tot mogelijke spuitgietfouten die in de onderdelen kunnen voorkomen.
Algemene onderdeelinformatie (het gewicht en de afmetingen van het onderdeel, het te gebruiken materiaal met een specifieke kwaliteit).
Aanbevolen verwerking (spuitgietparameters, zoals druk, temperatuur, enz.)
Vultijd (dit omvat een animatie van het vulproces).
Vulcontour (het ziet eruit als een geografische contourkaart).
Druk bij V/P-omschakeling (dat wil zeggen omschakeling van volumeregeling naar drukregeling).
Druk aan het einde van de vulling.
Stroomfronttemperatuur.
Bulktemperatuur aan het einde van de vulling.
Sluitkracht (dit geeft een indicatie van het tonnage van de te gebruiken spuitgietmachine).
Luchtvallen (Neiging tot luchtbellen).
Laslijnen.
Volumetrische krimp bij uitstoten.
Verzinkindex (de neiging tot zinkputjes).
Temperatuur van het onderdeel aan het einde van de afkoeling.
Afbuiging (de neiging tot warpage, buigen en vervorming).
Conclusies en suggesties.
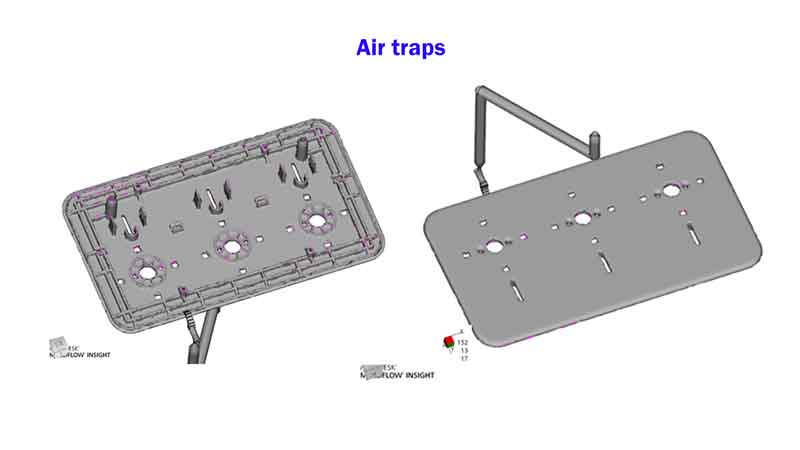
Luchtvallen
Luchtinsluiting verwijst naar gebieden in de matrijs waar lucht ingesloten raakt tijdens het spuitgietproces. Deze luchtinsluiting kan leiden tot defecten in het eindproduct, zoals holtes of onvolledige vulling, omdat de ingesloten lucht verhindert dat het kunststofmateriaal de volledige holte effectief inneemt.
Opmerking:
In dit voorbeeld zien we dat dit onderdeel een lage neiging tot luchtinsluitingen heeft, wat betekent dat het goed zou moeten zijn voor productie.
Laslijnen
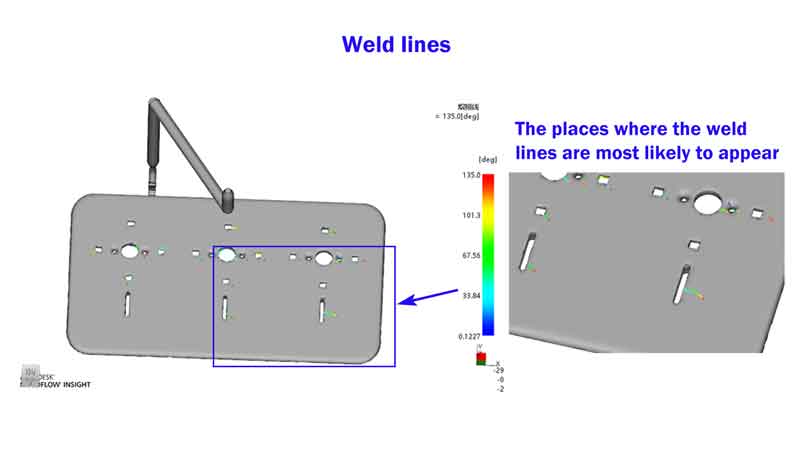
De laslijn geeft de potentiële locaties in het gespoten onderdeel aan waar twee of meer stromingsfronten van gesmolten kunststof samenkomen. Deze convergentie kan een lijn of naad creëren, bekend als een laslijn, die zwakker en minder esthetisch aantrekkelijk kan zijn dan het omringende materiaal, wat de structurele integriteit en het uiterlijk van het onderdeel kan beïnvloeden.
Opmerking:
Dit onderdeel heeft een matige neiging tot het vormen van laslijnen. Als de kleur en glans van het materiaal niet goed worden gekozen, verschijnen er zichtbare smeltlijnen op het oppervlak.
Verzinkindex
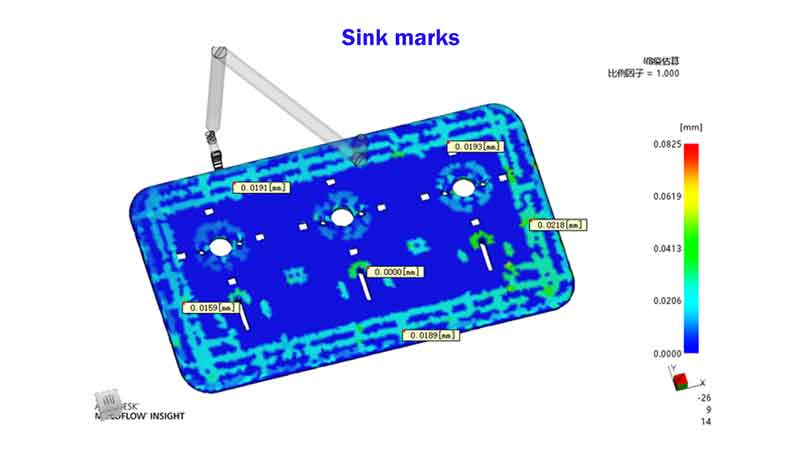
De zinkindex in het rapport kwantificeert de waarschijnlijkheid van zinksporen op een spuitgietproduct. Deze vlekken komen meestal voor in dikkere gebieden waar het materiaal krimpt als het afkoelt, wat leidt tot depressies of deuken op het oppervlak.
Opmerking:
Op basis van het voorbeeld in de afbeelding is de voorspelde inzinking ≤0,0218 mm. Dit geeft aan dat de wand- en ribdiktes goed zijn ontworpen en dat de inzinkingmarkeringen binnen een acceptabel bereik vallen.
Voor een visueel aantrekkelijk uiterlijk zijn hier bovendien de geadviseerde hoeveelheden spoelbakken voor verschillende soorten oppervlakteafwerkingen:
- Voor een gestructureerd oppervlak: ≤0,10mm
- Voor een geverfd oppervlak: ≤0,05mm
- Voor een geplateerd oppervlak: ≤0,03mm
Afbuiging
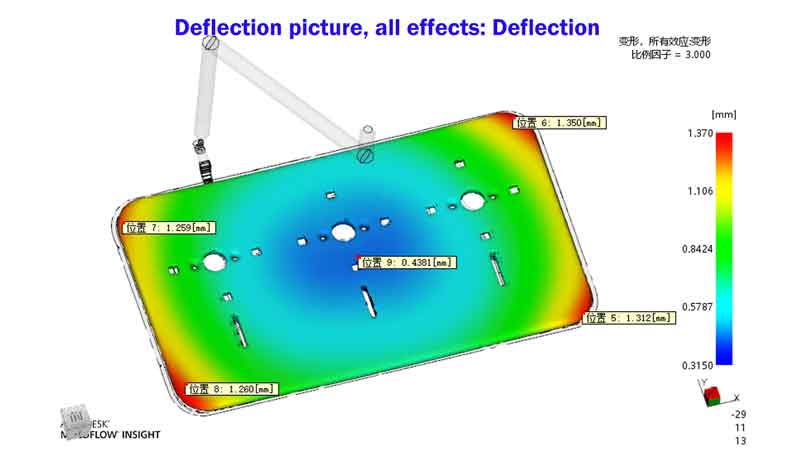
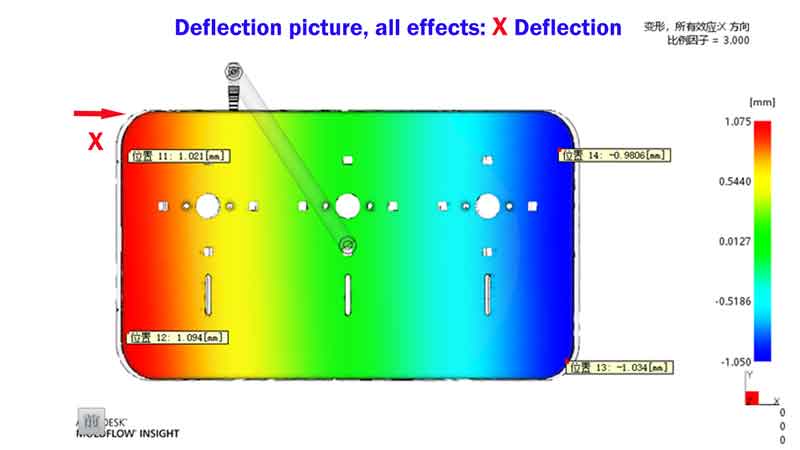
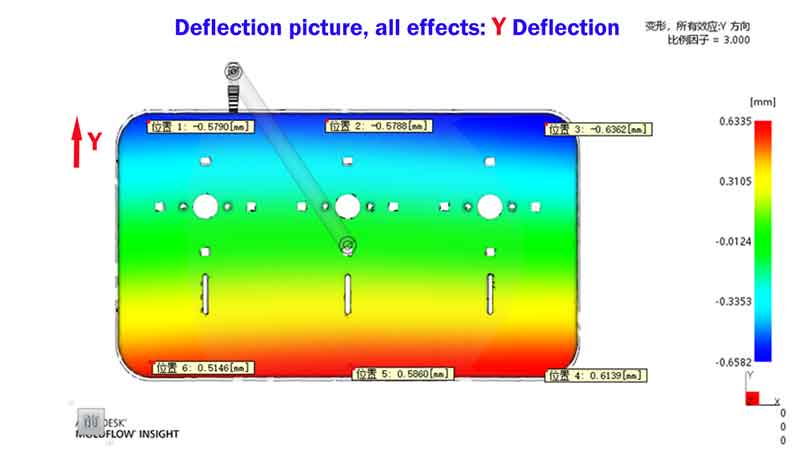
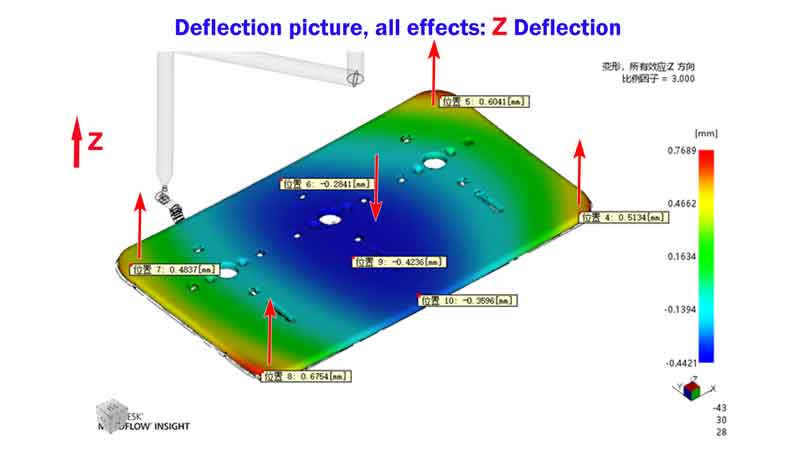
De doorbuiging verwijst naar de waarschijnlijkheid dat een spuitgietproduct kromtrekt of buigt. Het voorspelt de mate waarin een onderdeel kan vervormen, meestal door ongelijkmatige afkoeling, krimpen van het materiaal of interne spanningen tijdens het spuitgieten.
Opmerking:
In dit voorbeeld moet de nadruk liggen op de doorbuiging in Z-richting, die verwijst naar de vervorming van het onderdeel door kromtrekken. De ervaring leert echter dat een dergelijke vervorming van het paneel kan worden geminimaliseerd door de verpakkingsdruk en -tijd te verhogen.
Het is belangrijk op te merken dat veel moldflow-analysesoftware niet altijd nauwkeurig is in het voorspellen van de mate van vervorming van het onderdeel. Vertrouwen op ervaring blijft cruciaal voor een effectieve analyse.
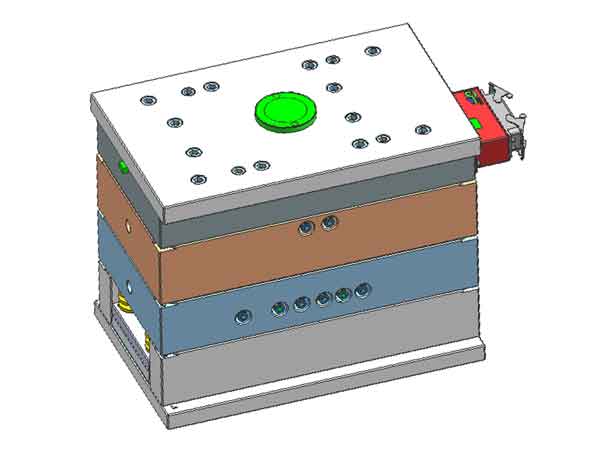
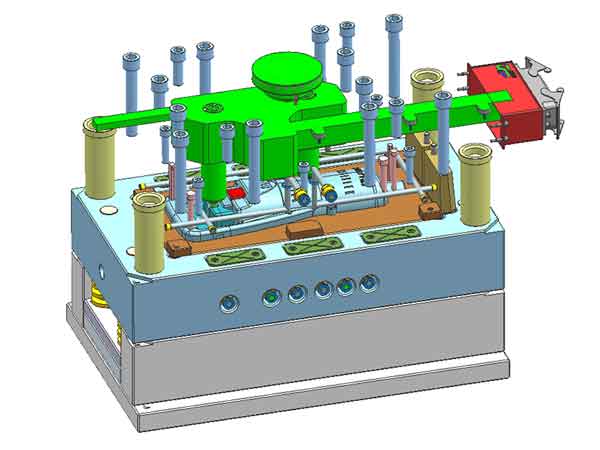
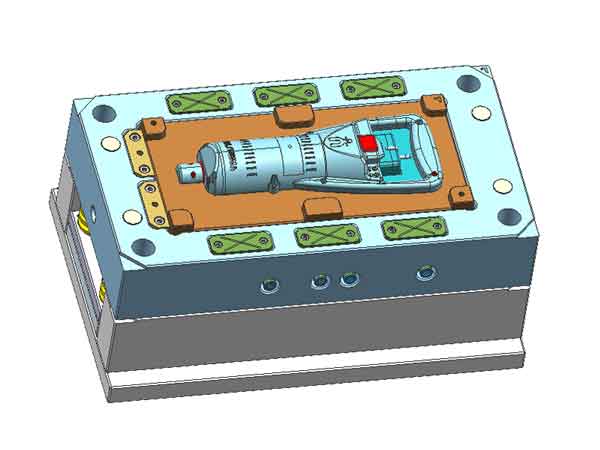
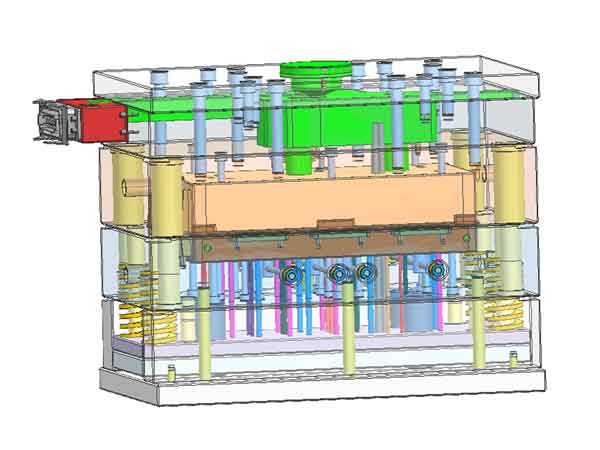
Vormtekening
Houd er rekening mee dat het doel van de DFM niet is om in de ingewikkelde details van de mal te duiken, maar om de meest cruciale informatie beknopt weer te geven. Deze aanpak helpt je om je te concentreren op de belangrijkste aspecten, terwijl je ook tijd bespaart bij het opstellen van het rapport.
Voor een volledig overzicht van de matrijs is het raadzaam om de matrijstekening op te vragen.
De matrijstekening is vooral waardevol voor eventuele toekomstige reparaties. Het bevat alle dimensionale gegevens die nodig zijn voor CNC-bewerking van de matrijsonderdelen.
Conclusie
Concluderend kan worden gesteld dat door middel van de hierboven beschreven analysestappen grotendeels kan worden geanticipeerd op potentiële risico's, waardoor bestaande problemen kunnen worden geïdentificeerd en verbeterd. Dit proces maakt het ook mogelijk om een basisontwerpplan op te stellen voor de productie, waardoor het verdere werk meer georganiseerd en systematisch wordt.
Het is echter belangrijk op te merken dat de analyse van 3D-ontwerpsoftware niet volledig nauwkeurig is, maar toch een significante referentiewaarde biedt.