


Inhaltsübersicht
Umschalten aufWas ist ein DFM-Bericht (Design for Manufacturing) für das Spritzgießen?
Die DFM (Design for Manufacturing) Der Bericht für Spritzgussprodukte ist ein sorgfältig konzipiertes Bewertungsinstrument, das speziell für die Beurteilung des Designs von Spritzgussprodukten entwickelt wurde. Das Hauptziel dieses Berichts besteht darin, sicherzustellen, dass das Produktdesign nicht nur für den Spritzgussprozess geeignet ist, sondern auch optimiert wird, um Herstellungskosten und Komplexität zu reduzieren.
Dienen als eine Brücke zwischen Projektkunden und Formenherstellern, erleichtert es effektiv die Kommunikation durch Visualisierung von Designkonzepten in Bildern, wodurch die Produktqualität und die Produktionseffizienz verbessert werden. Kurz gesagt, ein DFM-Bericht ist ein Analyseinstrument, das darauf abzielt, die Effizienz und Machbarkeit von Spritzgussproduktdesigns sicherzustellen.
Bei Anwendungen mit höheren Anforderungen stellt die Mold-Flow-Analyse einen weiteren kritischen Schritt dar. Obwohl sie oft als Teil der DFM-Analyse angesehen wird, ist sie nicht immer notwendig. Die Fließanalyse hilft den Konstrukteuren, das Verhalten der Materialien in der Form zu verstehen und sowohl die Konstruktion als auch den Produktionsprozess zu optimieren.
In diesem Artikel werden wir das Konzept und die Bedeutung des DFM-Berichts in klarer und prägnanter Form vorstellen, ergänzt durch konkrete Beispiele. Unser Ziel ist es, aufzuzeigen, wie ein DFM-Bericht dazu beitragen kann, eine optimale Abstimmung zwischen Konstruktion und Produktion zu erreichen, was zu einer verbesserten Effizienz, geringeren Kosten und einer höheren Produktleistung führt.
Die Rolle eines DFM-Berichts für das Spritzgießen
Der DFM-Bericht (Design for Manufacturing) für spritzgegossene Produkte spielt eine entscheidende Rolle im Produktentwicklungs- und Herstellungsprozess. Seine Hauptfunktionen lassen sich wie folgt zusammenfassen:
Bestätigung und Optimierung des Produktdesigns: Der DFM-Bericht analysiert die Machbarkeit eines Designs im Fertigungsprozess und stellt sicher, dass Produktdesigns die Fertigungsanforderungen erfüllen. Er untersucht auch potenzielle Optimierungsbereiche im Produktdesign, was die Qualität und Konsistenz des Endprodukts erheblich verbessert.
Optimierung von Formenbauplänen: Die DFM-Analyse untersucht verschiedene Formendesign-Optionen, um sicherzustellen, dass die beste Wahl in Bezug auf Qualität und Kosteneffizienz getroffen wird.
Verkürzung des Produktentwicklungszyklus: Die DFM-Analyse hilft, Designprobleme vor der Produktion zu identifizieren, wodurch zeitaufwändiges Redesign und Nacharbeit während der Produktionsphase vermieden werden, was die Markteinführungszeit des Produkts verkürzt.
Verbesserung der Zusammenarbeit zwischen Design und Produktion: Der DFM-Bericht fördert die Kommunikation und Zusammenarbeit zwischen Designern und Produktionsteams und hilft beiden Parteien, die Bedürfnisse und Einschränkungen der jeweils anderen besser zu verstehen, um die beste Designlösung zu erreichen.
Bewertung der Kompetenz von Formenherstellern: Nicht jeder Formenhersteller ist mit den potenziellen Problemen und Risiken in der Produkt- und Formenfertigung vertraut, und einige sind möglicherweise nicht in der Lage, DFM-Berichte zu erstellen. Die Qualität ihrer DFM-Berichte kann unterschiedliche Kompetenz- und Fähigkeitsniveaus widerspiegeln. Daher dient es als gute Methode, um die Fähigkeiten von Formenherstellern zu bewerten.
Typische Inhalte eines DFM-Berichts
Ein Standard-DFM-Bericht (Design for Manufacturability) für spritzgegossene Produkte umfasst in der Regel die folgenden Elemente:
Gattertyp und Standorte
Art und Lage der Auswerferstifte
Lage der Trennebene
Lage von Liftern und Schiebern
Analyse der Wand- und Rippendicken
Analyse der Entwurfswinkel
Mögliche Optimierungen für das Teiledesign
In den folgenden Abschnitten werden wir auf jedes dieser Elemente eingehen, ergänzt durch praktische Beispiele, um ihre Anwendung und Bedeutung bei der Konstruktion von Spritzgießprodukten zu veranschaulichen. Dieser Ansatz vermittelt dem Leser ein tieferes Verständnis für den Wert eines DFM-Berichts und dafür, wie diese Analysen genutzt werden können, um die Effizienz der Produktkonstruktion und des Fertigungsprozesses zu verbessern.
Gattertyp und Standorte
Dieser Abschnitt erläutert die Wege und Positionen, durch die das Material in die Form gelangt, was eine Schlüsselrolle für die Gesamtqualität und das Formgebungsergebnis von Spritzgussprodukten spielt.
Ein ordnungsgemäßes Anschnittdesign ist entscheidend für Vermeidung häufiger Fehler wie Verzug, Bindenahtstellen und Angussnarben.
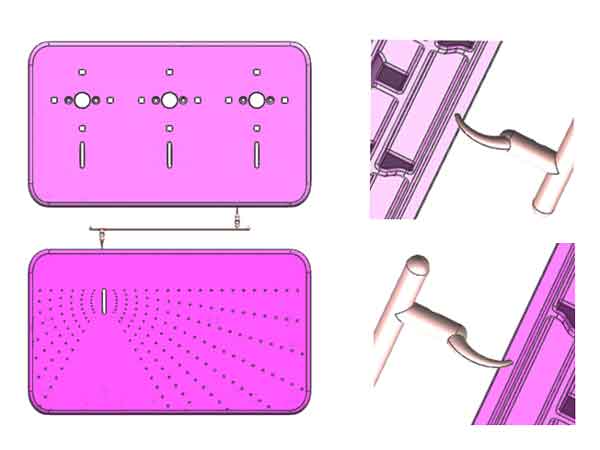
Anmerkung:
- In diesem Fall haben wir den Anschnitt nicht in der Mitte, sondern an der Seite der Form in der Nähe einer Ecke positioniert. Diese Platzierung reduziert den Verzug der Teile erheblich, da Anschnitte in der Mitte dazu neigen, Verzug auf beiden Seiten zu verursachen, was die Ebenheit beeinträchtigt.
- Außerdem haben wir einen Bananenanschnitt verwendet, bei dem sich die Anschnittnarbe auf der Unterseite befindet, so dass sie bei der Montage nicht sichtbar ist und nicht manuell nachgeschnitten werden muss. Dieser Designansatz berücksichtigt sowohl die Ästhetik des Produkts als auch die Fertigungseffizienz.
Begründung für die Wahl des Banana-Gates
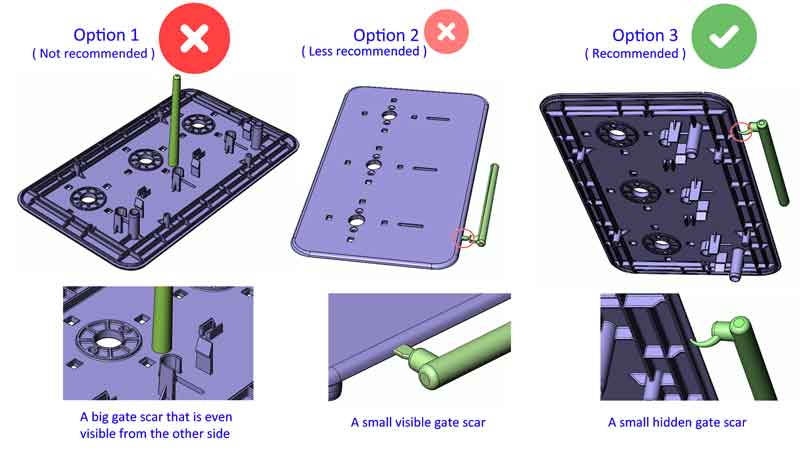
Um weiter zu erklären, warum die Bananenanschnitt-Option gewählt wurde, betrachten wir einen Vergleich von drei Spritzguss-Designoptionen, die in der folgenden Abbildung dargestellt sind:
Anmerkung:
Option 1 – Direktanschnitt/Stangenanschnitt: Diese grundlegende Designart hat einen erheblichen Nachteil: Sie hinterlässt eine große Angussnarbe in der Mitte des Produkts, die sogar von der anderen Seite sichtbar sein kann, was allgemein als “Torblende“ bezeichnet wird. Aufgrund dieses ästhetischen Problems wird diese Option im Allgemeinen nicht empfohlen, es sei denn, das Produkt hat keine Anforderungen an das Erscheinungsbild.
Option 2 – Seitenanschnitt/Randanschnitt: Dieses Design ist machbarer, hat aber immer noch Nachteile. Obwohl die Angussnarben kleiner sind als die von Direktangüssen hinterlassenen, bleiben kleine Narben an den Kanten des Produkts. Diese können nach der Montage sichtbar sein, was dieses Design weniger ideal macht.
Option 3 – Banana-Gate: Dieses Design verdeckt die Angussnarben nach der Montage effektiv und ist daher die allgemein empfohlene Vorgehensweise. Es ist jedoch wichtig zu beachten, dass das Abbrechen des Angusses und das Auswerfen des Teils bei einem Bananenanguss etwas herausfordernd sein kann und auch einen höheren Fließwiderstand aufweist.
Angesichts der Tatsache, dass der Angusspunkt in der Mitte der Form liegt, Option 2 und Option 3 sind im Allgemeinen besser geeignet für eine Zweikavitätenanordnung um übermäßig lange Angusskanäle zu vermeiden. Bei größeren Produkten jedoch, bei denen eine Einzelkavitätenanordnung bevorzugt wird, um Kosten zu sparen, könnte ein Heißkanalsystem erforderlich sein, um das Problem langer Angusskanäle aufgrund des Angusses an einer Seite des Produkts zu lösen.
Art und Lage der Auswerferstifte
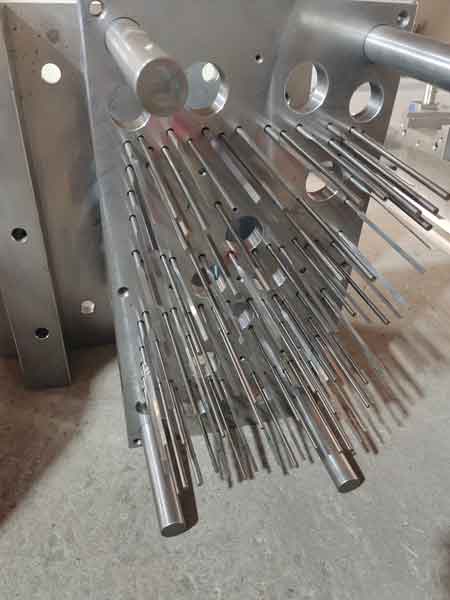
Auswerferstifte spielen eine entscheidende Rolle bei der reibungslosen Entnahme des geformten Produkts aus der Form. Die Auswahl ihrer Typen und ihrer genauen Position hat erhebliche Auswirkungen auf die Integrität und Oberflächenqualität des Produkts.
- Ein wichtiger Aspekt in der Entwurfsphase ist ob die Auswerferstiftmarkierungen auf der Produktoberfläche akzeptabel sind.
- Es ist wesentlich sicherzustellen, dass das Produkt reibungslos aus der Form ausgeworfen werden kann ohne ästhetisch störende Aufhellungen der Auswerferstifte oder andere Schäden zu verursachen.
Eine ordnungsgemäße Konfiguration der Auswerferstifte ist entscheidend, um die Integrität und das Erscheinungsbild des Produkts während des Entformungsprozesses zu erhalten.
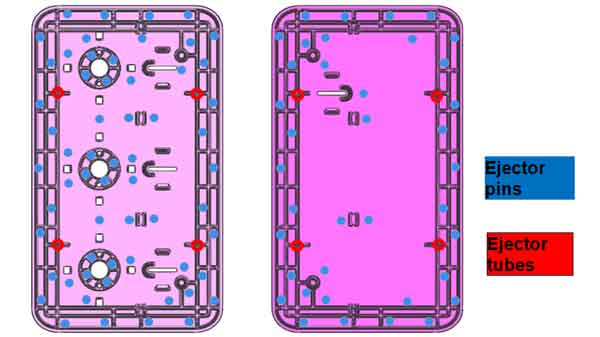
Anmerkung:
- Da die Rippen und Vorsprünge (jedes Merkmal mit vertikalen Wänden) einen Auswurfwiderstand erzeugen, werden die Auswurfstifte in der Nähe dieser Merkmale entworfen, um den Widerstand auszugleichen. Dadurch wird eine Oberflächenverzerrung vermieden (sie bleiben flach).
- Je mehr Rippen das Teil hat, desto mehr Auswerferstifte müssen zum Ausgleich der Rippenwiderstandskraft eingesetzt werden.
- Auswerferrohre (ähnlich wie Auswerferstifte, aber innen hohl) werden auf die mit Löchern versehenen Naben gesetzt.
Platzierung der Trennungslinie
Die Trennebene, als entscheidender Punkt, an dem die Spritzgussformhälften aufeinandertreffen, beeinflusst hauptsächlich das Erscheinungsbild des Produkts, insbesondere durch die mögliche Bildung von Linienmarkierungen. Bei langfristiger Nutzung und Abnutzung der Form können diese Linienmarkierungen deutlicher werden. Daher ist es ratsam, Positionieren Sie die Trennebene in Bereichen, in denen es minimale Auswirkungen auf das Erscheinungsbild des Produkts.
Da die Trennebene zudem die Stelle ist, an der das Werkzeug schließt, kann sie auch die Maßgenauigkeit des Produkts beeinflussen. Spezifische Auswirkungen auf die Maßgenauigkeit finden sich im Abschnitt Typ-A-Maße in den Richtlinien für Spritzgießtoleranzen. Abschnitt Typ-A-Maße in den Richtlinien für Spritzgießtoleranzen.
Beispiel 1
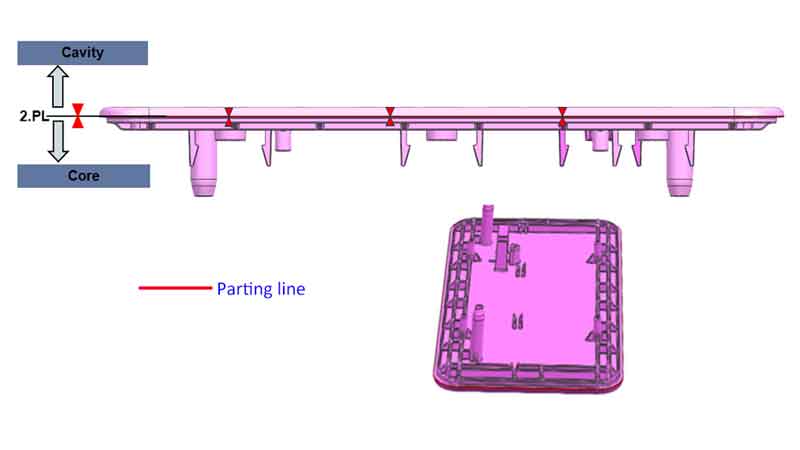
Anmerkung:
Bei Teilen wie dieser Platte ist die Wahl der Position der Trennlinie relativ einfach und direkt. Die Wahl einer Position auf einer abgestuften ebenen Fläche hilft, die Entstehung von Trennlinien zu vermeiden, und ist auch weniger anfällig für Werkzeugverschleiß.
Beispiel 2
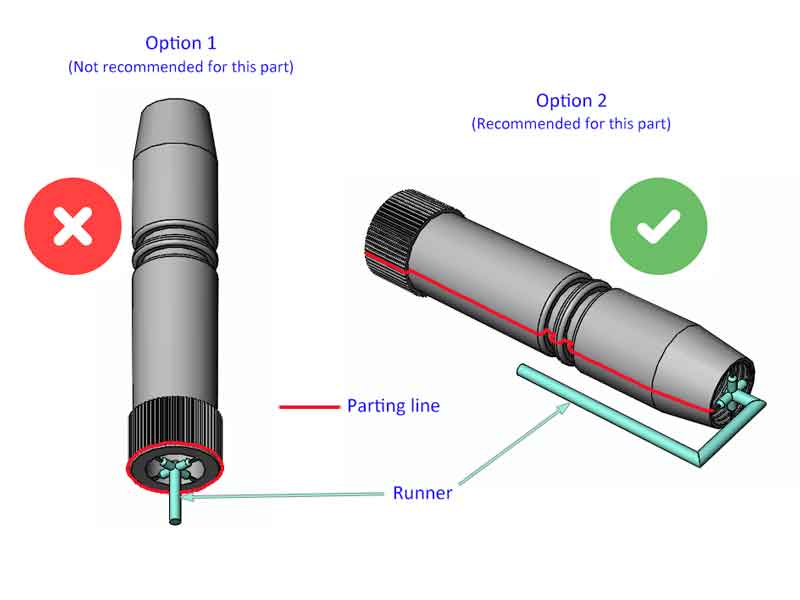
Anmerkung:
Bei diesem Bauteil ist die Gestaltung der Trennebene etwas komplex. Bei röhrenförmigen Kunststoffteilen wird die Trennfuge in der Regel (Option 1) an einer Endfläche angebracht. Angesichts der Länge dieses Teils (das eine sehr hohe Form erfordert) und der Notwendigkeit, einen minimalen oder gar keinen Entformungswinkel am Außendurchmesser beizubehalten (da ein Entformungswinkel die Größe an einem Ende deutlich verändern würde), ist die horizontale Positionierung in der Form die geeignetere Option, so dass Option 2 bevorzugt wird.
Um zu verhindern, dass das Rohr oval wird oder sich verbiegt, wurde eine Speichenanschnitt auf der Stirnfläche konstruiert. Ein Nachteil von Option 2 ist der verlängerte Angusskanal, der zu Materialverschwendung und möglichen Kaltpfropfen führt. Um dies zu mildern, könnte die Verwendung eines Heißkanals eine vorteilhafte Lösung sein, die die Probleme des längeren Angusskanals ausgleicht.
Platzierung von Liftern und Schiebern
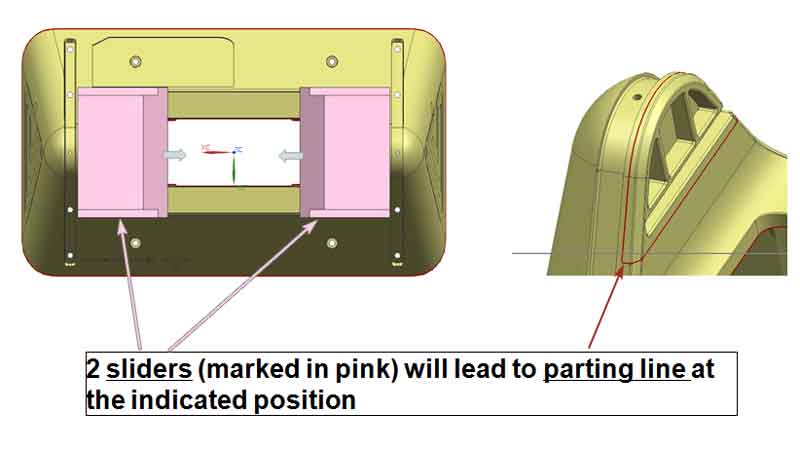
Bei Kunststoffteilen mit Hinterschneidungen ist der Einsatz von seitlichen Gleitmechanismen wie Hebern und Schiebern unerlässlich. Ihre Positionierung muss im DFM-Bericht besonders hervorgehoben werden.
Ähnlich wie die Trennebene können Lifter und Schieber als bewegliche Komponenten Linienmarkierungen auf dem Produkt erzeugen. Es ist entscheidend sicherzustellen, dass ihre Platzierung in Bezug auf Aussehen und Funktionalität des Produkts akzeptabel ist.
Darüber hinaus können diese Komponenten auch die Maßgenauigkeit der Teile beeinträchtigen, was sich ähnlich wie bei der Trennebene auswirkt.
Nehmen Sie noch heute Kontakt mit uns auf, um Ihr individuelles Gussprojekt zu starten.
Anmerkung:
Aus dem Beispiel im obigen Bild ist ersichtlich, wo die durch den Schieberegler erzeugten Striche erscheinen werden. Diese Linien können jedoch sehr dezent und kaum wahrnehmbar gestaltet werden.
Wenn das Produkt jedoch in großen Mengen hergestellt werden soll, werden diese Spuren durch die Abnutzung der Form allmählich deutlicher. Daher muss dieser Aspekt berücksichtigt werden.
Analyse der Wand- und Rippendicken
Die Dicke von Wänden und Rippen hat einen erheblichen Einfluss auf spritzgegossene Produkte:
- Ungleichmäßige oder ungeeignete Wandstärken können zu Problemen wie Verzug, ungleichmäßiger Schrumpfung oder Spannungskonzentration während des Herstellungsprozesses führen.
- Die richtige Wandstärke ist entscheidend für die strukturelle Festigkeit des Produkts und gewährleistet gleichzeitig einen gleichmäßigen Materialfluss und eine gleichmäßige Abkühlung in der Form, wodurch Fehler vermieden werden.
- Die Gestaltung der Rippendicke sollte mit der Primärwanddicke harmonieren, um die Gesamtfestigkeit und Stabilität des Produkts zu erhalten sowie den Materialeinsatz und die Produktionseffizienz zu optimieren.
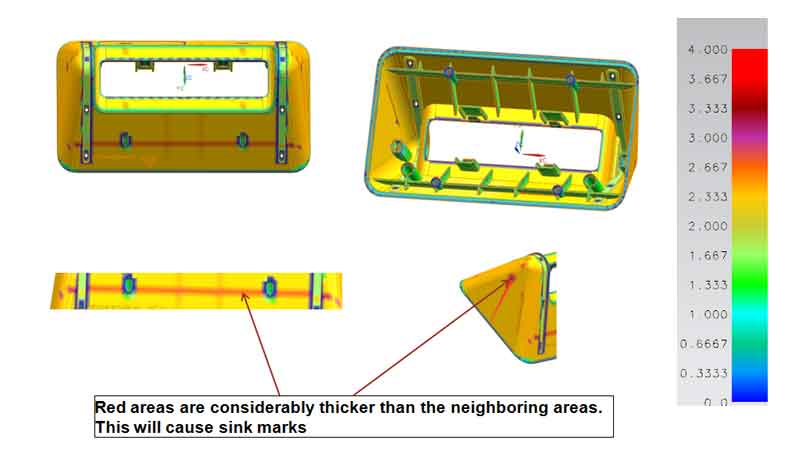
Anmerkung:
Wie in diesem Beispiel zu sehen ist, führt die Anordnung der Rippen auf einer schrägen Fläche unweigerlich dazu, dass einige Bereiche dickere Wände aufweisen als andere. Diese ungleichmäßige Dicke führt dazu, dass sich in diesen Bereichen Einfallstellen bilden.
Obwohl es möglich ist, dies während der Produktion durch Erhöhung des Einspritzdrucks und der Nachdruckzeit zu kompensieren, bleiben gewisse Einfallstellen bestehen, wie in nachfolgenden Produktionsläufen bestätigt wurde.
Analyse der Entwurfswinkel
Der Entformungswinkel ist ein entscheidender Aspekt bei der Konstruktion von Spritzgussprodukten, der sich vor allem auf den Entformungsprozess auswirkt. Ein geeigneter Entformungswinkel stellt sicher, dass das Produkt nach der Produktion reibungslos und vollständig aus der Form entnommen werden kann, wodurch Oberflächenbeschädigungen oder Verformungen minimiert werden.
Wenn der Entformungswinkel nicht richtig eingestellt ist, kann das Produkt beim Auswerfen an der Form haften bleiben, was die Produktion erschwert und das Risiko von Schäden erhöht. Daher ist die Gestaltung des richtigen Entformungswinkels entscheidend für die Gewährleistung der Produktqualität und die Steigerung der Produktionseffizienz.
Die meisten modernen Konstruktionssoftwares verfügen über Funktionen zur Analyse von Entformungswinkeln, mit denen die Entformungswinkel verschiedener Bereiche zur einfachen Visualisierung mit Farben und Zahlen dargestellt werden können.
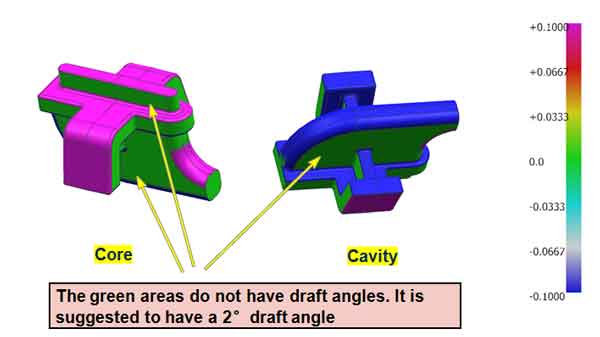
Anmerkung:
Aus dem in der Abbildung gezeigten Beispiel geht hervor, dass der grüne Abschnitt (der Teil ohne Entformungsschräge) unbedingt mit einer Entformungsschräge versehen werden muss, wenn er eine bestimmte Höhe hat. Wenn die Höhe des grünen Teils jedoch sehr gering ist, kann er vernachlässigt werden.
Mögliche Optimierungen für das Teiledesign
Am Ende des DFM-Berichts werden auf der Grundlage der vorangegangenen Analyse gezielte Verbesserungsvorschläge für das Produktdesign unterbreitet, insbesondere in Bezug auf Anpassungen der Wanddicke und der Entformungsschrägen.
Darüber hinaus müssen die Produktanwender die Durchführbarkeit der Anschnittgestaltung, der Auswerferstiftanordnung und der Trennebeneneinstellungen auf der Grundlage der im Bericht genannten Vorschläge für die Formgestaltung bewerten. Dieser Prozess soll sicherstellen, dass die Gesamtkonstruktion den Produktionsanforderungen und Qualitätsstandards entspricht und einen effektiven und effizienten Produktionsablauf ermöglicht.
Mold Flow Analysis (MFA)
Die Analyse des Formflusses ist ein wichtiges Instrument zur Simulation und Optimierung des Kunststoffspritzgießprozesses. Durch die Modellierung des Fließens, der Abkühlung und der Verfestigung des Kunststoffs in der Form können potenzielle Produktionsprobleme wie Gaseinschlüsse, Verzug, Spannungskonzentration oder unzureichende Füllung erkannt werden.
Diese Analyse ermöglicht die Optimierung des Werkzeugdesigns und der Einspritzparameter vor der eigentlichen Produktion, wodurch die Produktqualität sichergestellt und die Produktionseffizienz erhöht wird. Die Moldflow-Analyse ist wichtig, um die Anzahl der Versuche zu reduzieren, die Produktentwicklungszyklen zu verkürzen und die Produktionskosten zu senken.
Allerdings verursacht die Mold-Flow-Analyse auch zusätzliche Kosten. Sie ist nicht für alle Produkte erforderlich, insbesondere bei einfacheren Strukturen. Die Entscheidung, eine Mold-Flow-Analyse durchzuführen, sollte auf den spezifischen Umständen basieren und die Komplexität des Produkts, den Produktionsumfang und die Kosteneffizienz berücksichtigen.
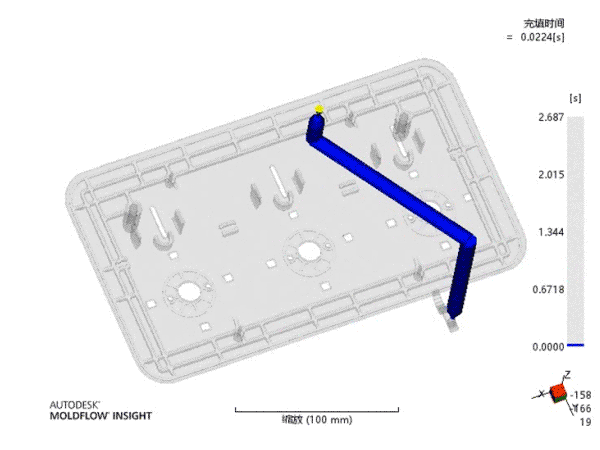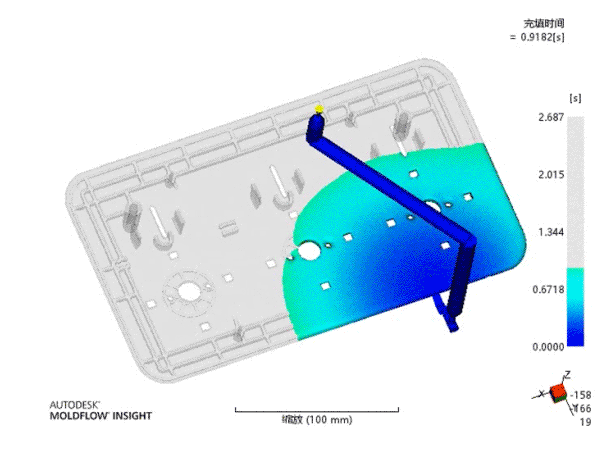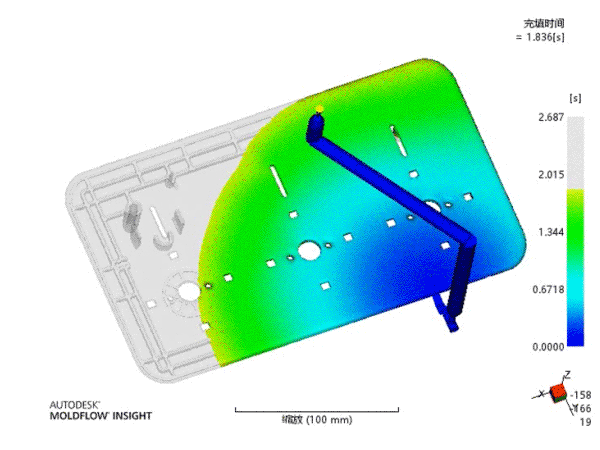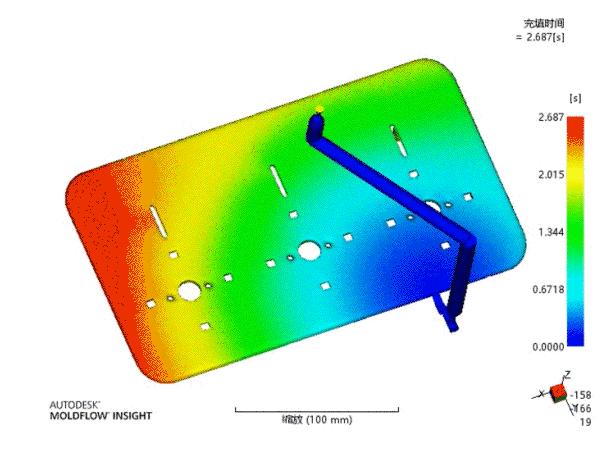
In der Regel umfasst ein Bericht zur Mold Flow Analysis folgende Inhalte:
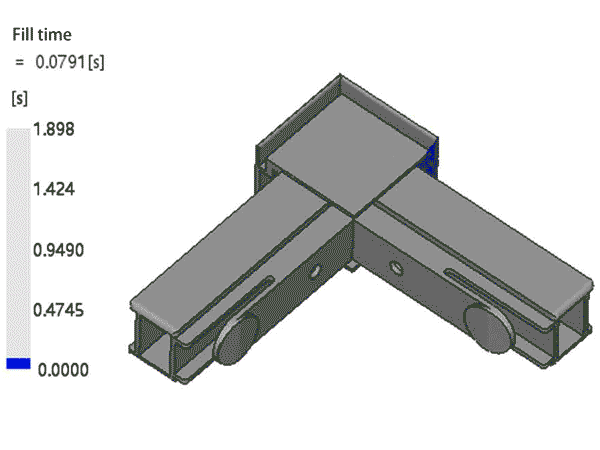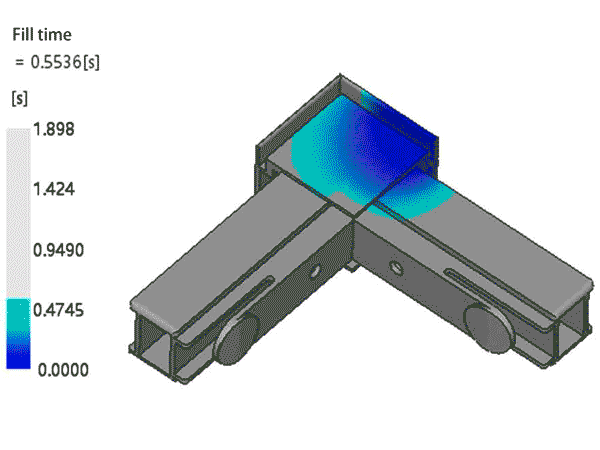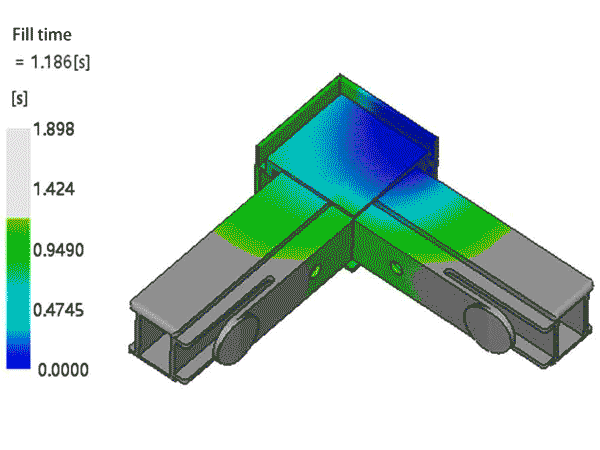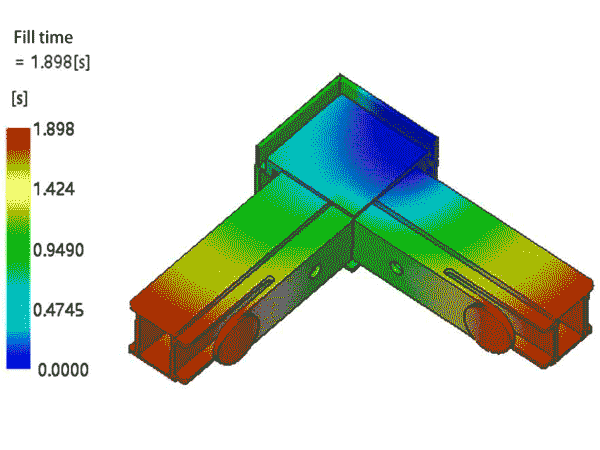
Als Nächstes erläutern wir den Inhalt des Berichts in Bezug auf potenzielle Spritzgießfehler, die in den Teilen auftreten können.
Allgemeine Teileinformationen (Teilegewicht und -größe, das zu verwendende Material mit einer bestimmten Type).
Empfohlene Verarbeitung (Formparameter wie Druck, Temperatur usw.)
Füllzeit (enthält eine Animation des Füllvorgangs).
Füllkontur (sieht aus wie eine geografische Höhenlinienkarte).
Druck beim V/P-Umschaltpunkt (bedeutet Umschaltung von Volumensteuerung auf Drucksteuerung).
Druck am Ende der Füllung.
Fließfronttemperatur.
Massentemperatur am Ende der Füllung.
Schließkraft (gibt die zu verwendende Tonnage der Spritzgießmaschine an).
Luftschleusen (Neigung zu Luftblasen).
Schweißnähte.
Volumetrische Schwindung beim Auswerfen.
Senkungsindex (die Neigung zu Einfallstellen).
Temperatur des Teils am Ende der Kühlung.
Ablenkung (die Neigung zu Verzug, Biegung und Verformung).
Schlussfolgerungen und Empfehlungen.
Luftschleusen
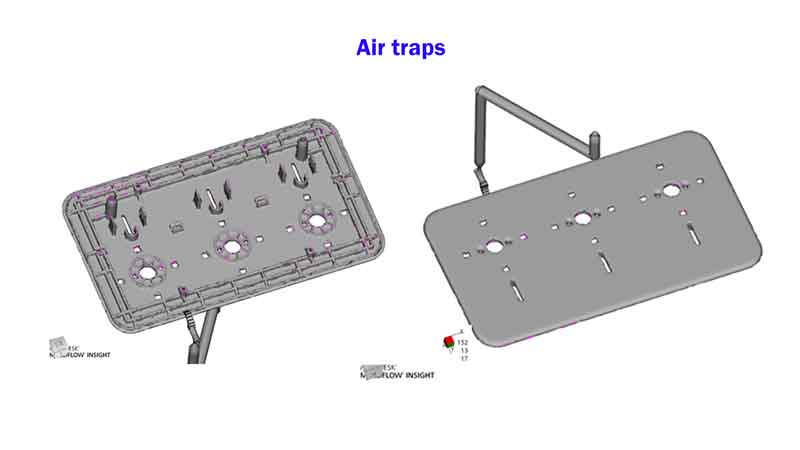
Als Lufteinschlüsse werden Bereiche in der Form bezeichnet, in denen während des Spritzgießprozesses Luft eingeschlossen wird. Diese Lufteinschlüsse können zu Mängeln im Endprodukt führen, z. B. zu Hohlräumen oder unvollständiger Füllung, da die eingeschlossene Luft verhindert, dass das Kunststoffmaterial den gesamten Hohlraum effektiv ausfüllt.
Anmerkung:
In diesem Beispiel können wir sehen, dass dieses Teil eine geringe Neigung zu Lufteinschlüssen hat, was bedeutet, dass es gut für die Produktion geeignet sein sollte.
Schweißlinien
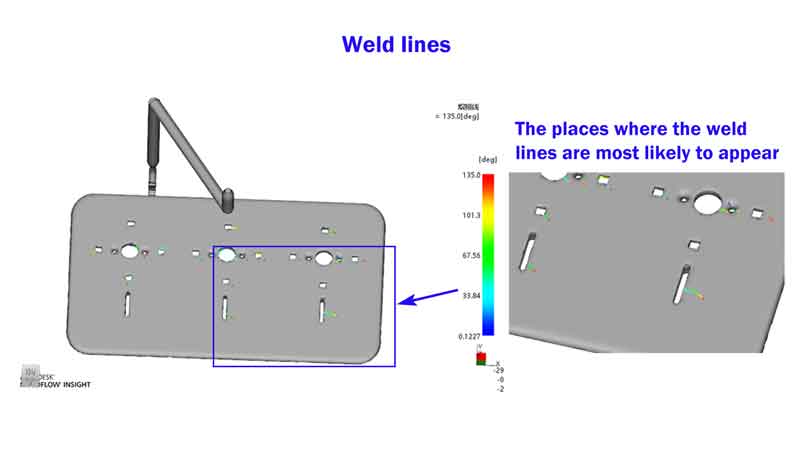
Die Bindenaht zeigt die potenziellen Stellen im Formteil an, an denen zwei oder mehr Fließfronten von geschmolzenem Kunststoff zusammentreffen können. Dieses Zusammentreffen kann eine Linie oder Naht erzeugen, die als Bindenaht bekannt ist und möglicherweise schwächer und weniger ästhetisch ansprechend als das umgebende Material ist, was die strukturelle Integrität und das Aussehen des Teils beeinträchtigen kann.
Anmerkung:
Dieses Teil hat eine mäßige Neigung zur Bildung von Bindenähten. Wenn Farbe und Glanz des Materials nicht angemessen gewählt werden, erscheinen sichtbare Bindelinien auf der Oberfläche.
Senkungsindex
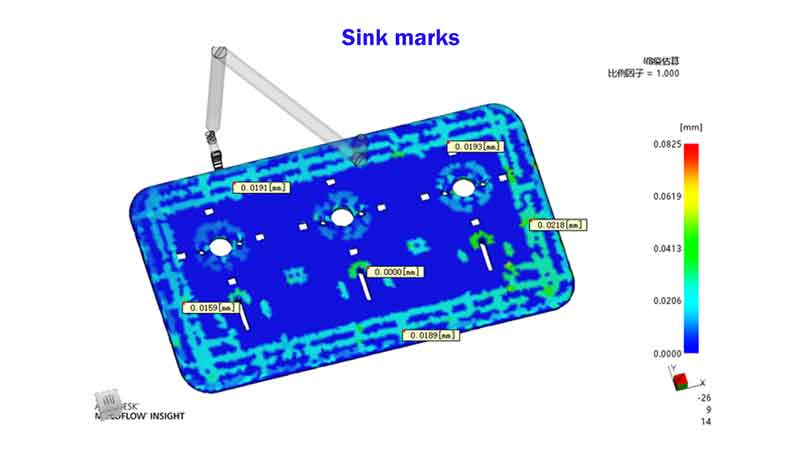
Der Einfallindex in dem Bericht quantifiziert die Wahrscheinlichkeit, dass sich Einfallstellen auf einem Formteil bilden. Diese Einfallstellen treten typischerweise in dickeren Bereichen auf, in denen das Material beim Abkühlen schrumpft, was zu Vertiefungen oder Beulen auf der Oberfläche führt.
Anmerkung:
Basierend auf dem im Bild dargestellten Beispiel beträgt der vorhergesagte Einfall ≤0,0218 mm. Dies zeigt an, dass die Wand- und Rippendicken gut ausgelegt sind und die Einfallstellen im akzeptablen Bereich liegen.
Für ein optisch ansprechendes Erscheinungsbild sind hier die empfohlenen Spülenmengen für verschiedene Arten von Oberflächenausführungen aufgeführt:
- Bei einer strukturierten Oberfläche: ≤0,10 mm
- Für eine lackierte Oberfläche: ≤0,05 mm
- Für eine plattierte Oberfläche: ≤0,03 mm
Ablenkung
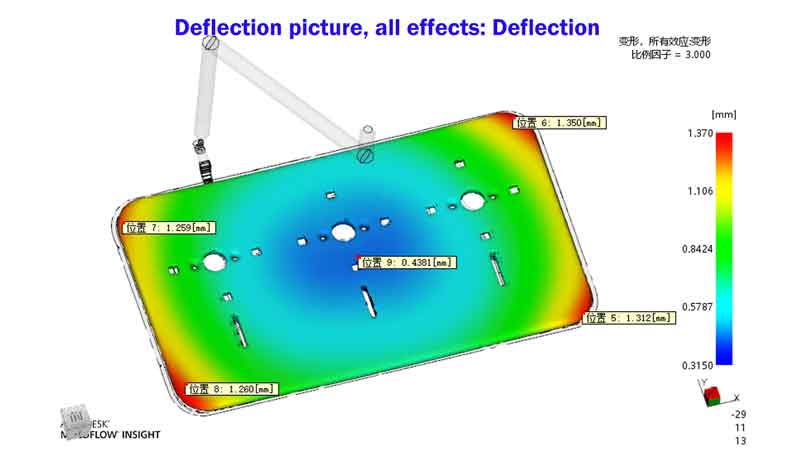
Die Durchbiegung bezieht sich auf die Wahrscheinlichkeit, dass sich ein Formteil verzieht oder verbiegt. Sie sagt das Ausmaß voraus, in dem sich ein Teil verformen könnte, typischerweise aufgrund ungleichmäßiger Abkühlung, Materialschrumpfung oder innerer Spannungen während des Formgebungsprozesses
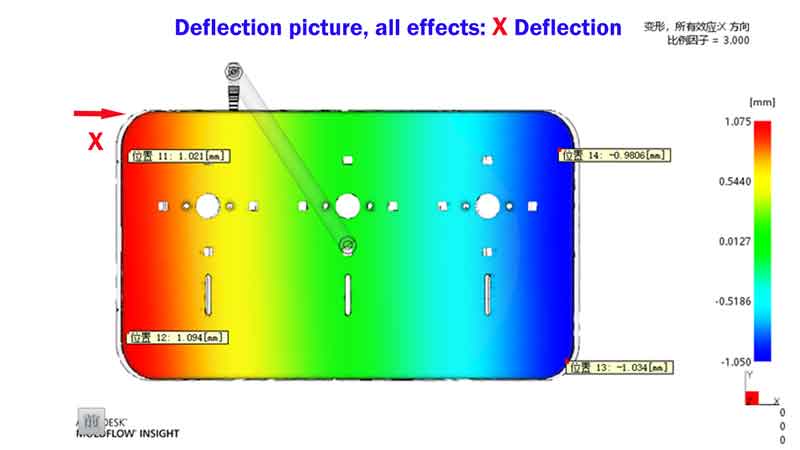
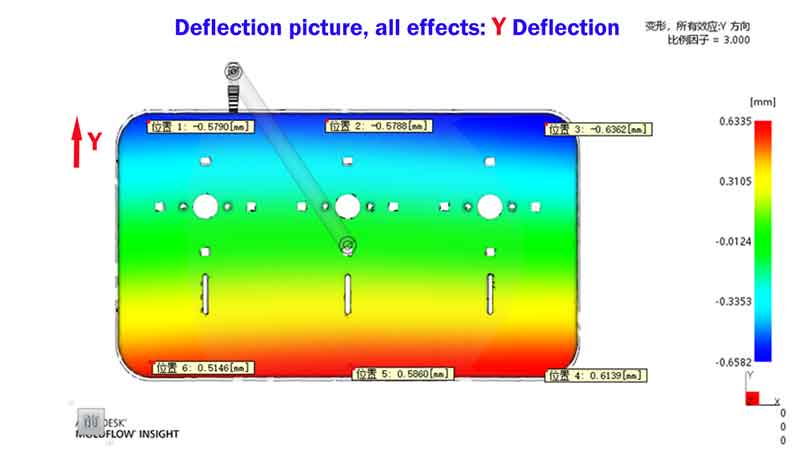
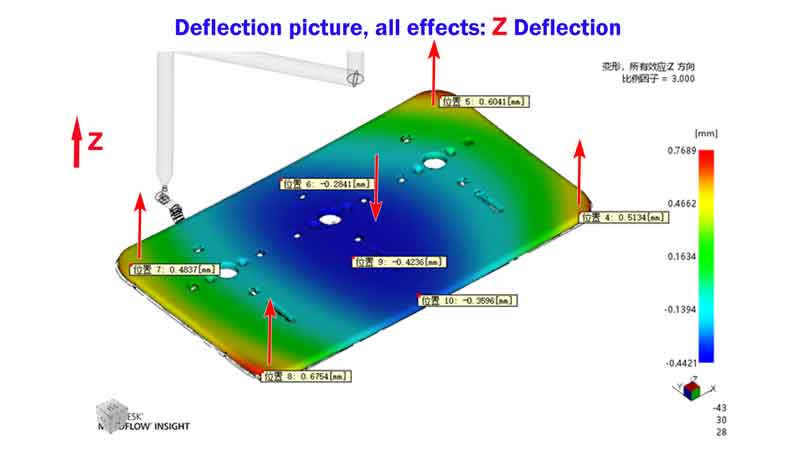
Anmerkung:
In diesem Beispiel sollte der Schwerpunkt auf der Durchbiegung in Z-Richtung liegen, die sich auf die Verformung des Teils bezieht. Erfahrungsgemäß lässt sich dieser Verzug jedoch durch Erhöhung des Packdrucks und der Packzeit minimieren, was sich in späteren Produktionsläufen bestätigt hat.
Es ist wichtig zu beachten, dass viele Mold-Flow-Analysesoftwaretools nicht immer genau bei der Vorhersage des Ausmaßes der Teileverformung sind. Die Verlass auf Erfahrung bleibt entscheidend für eine effektive Analyse.
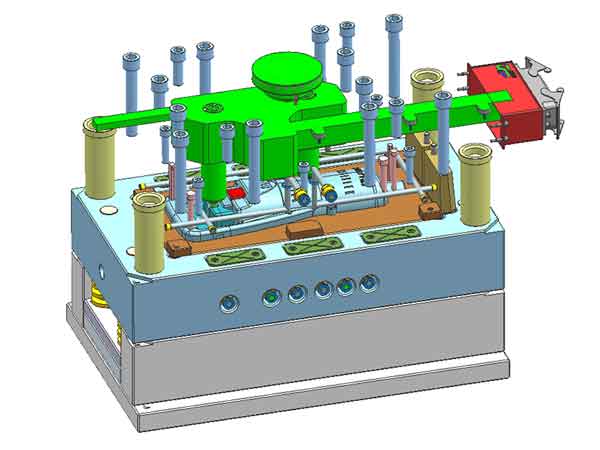
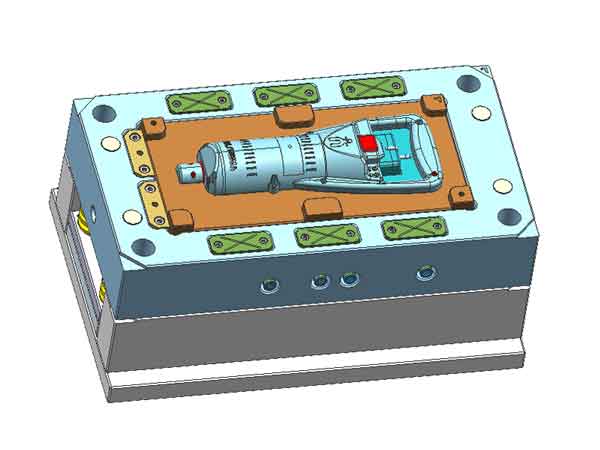
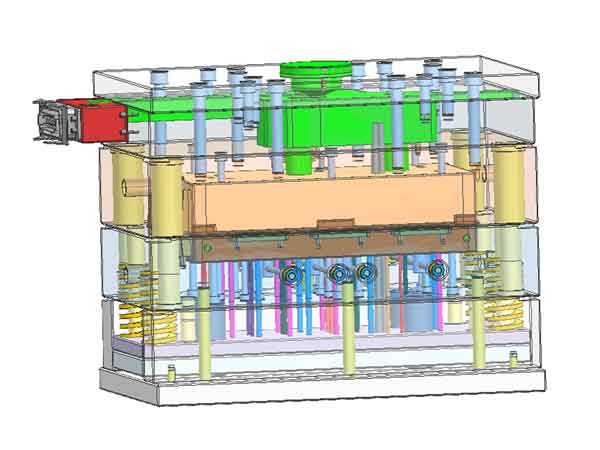
Zeichnung der Form
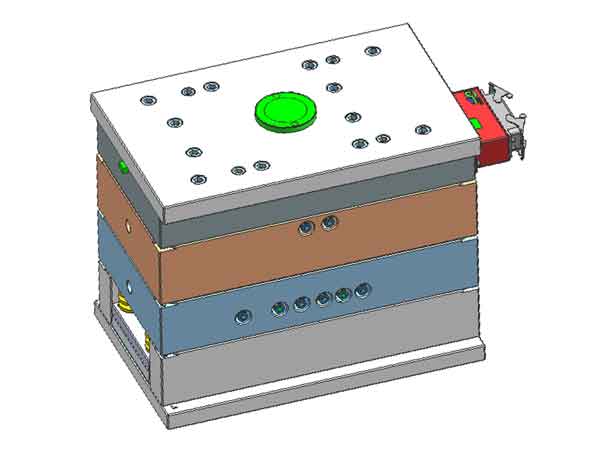
Bitte beachten Sie, dass der Zweck des DFM nicht darin besteht, in die komplizierten Details der Form einzutauchen, sondern die wichtigsten Informationen kurz und bündig darzustellen. Dieser Ansatz hilft Ihnen, sich auf die wichtigsten Aspekte zu konzentrieren und gleichzeitig Zeit bei der Erstellung des Berichts zu sparen.
Für eine umfassende Ansicht des Werkzeugs ist es ratsam, die Werkzeugzeichnung anzufordern.
Die Formzeichnung ist besonders wertvoll für eventuelle spätere Reparaturen. Sie enthält alle Maßangaben, die für die CNC-Bearbeitung der Formteile erforderlich sind.
Schlussfolgerung
Zusammenfassend lässt sich sagen, dass durch die oben beschriebenen Analyseschritte potenzielle Risiken weitgehend vorweggenommen werden können, was die Ermittlung und Verbesserung bestehender Probleme ermöglicht. Dieser Prozess ermöglicht auch die Erstellung eines grundlegenden Entwurfsplans vor der Produktion, wodurch die nachfolgende Arbeit besser organisiert und systematischer wird.
Es ist jedoch wichtig zu beachten, dass die Analyse aus 3D-Designsoftware nicht völlig genau ist, aber dennoch einen erheblichen Referenzwert bietet.
