Table des matières
ToggleQu'est-ce qu'un rapport DFM (Design for Manufacturing) sur le moulage par injection ?
Le DFM (Conception pour la fabrication) le rapport pour les produits injectés est un outil d'évaluation minutieusement conçu, spécifiquement destiné à évaluer la conception des produits injectés. L'objectif principal de ce rapport est de garantir que la conception du produit est non seulement adaptée au processus de moulage par injection, mais également optimisée pour réduire les coûts et les complexités de fabrication.
Servant à un pont entre les clients du projet et les fabricants de moules, il facilite efficacement la communication en visualisation des concepts de conception en images, améliorant ainsi la qualité du produit et l'efficacité de la production. En bref, un rapport DFM est un outil d'analyse visant à garantir l'efficacité et la faisabilité des conceptions de produits injectés.
En outre, pour les applications plus exigeantes, l'analyse de l'écoulement du moule représente une autre étape critique. Bien qu'elle soit souvent considérée comme faisant partie de l'analyse DFM, elle n'est pas toujours nécessaire. L'analyse de l'écoulement du moule aide les concepteurs à comprendre le comportement des matériaux dans le moule, ce qui permet d'optimiser à la fois la conception et le processus de production.
Dans cet article, nous présenterons le concept et l'importance du rapport DFM d'une manière claire et concise, complétée par des exemples spécifiques. Notre objectif est de démontrer comment un rapport DFM peut contribuer à une adéquation optimale entre la conception et la production, ce qui permet d'améliorer l'efficacité, de réduire les coûts et d'améliorer les performances du produit.
Le rôle d'un rapport DFM sur le moulage par injection
Le rapport DFM (Design for Manufacturing) pour les produits moulés par injection joue un rôle crucial dans le processus de développement et de fabrication du produit. Ses principales fonctions peuvent être résumées comme suit :
Confirmation et optimisation de la conception du produit: Le rapport DFM analyse la faisabilité d'une conception dans le processus de fabrication, en veillant à ce que les conceptions de produits répondent aux exigences de fabrication. Il explore également les domaines potentiels d'optimisation de la conception du produit, ce qui améliore considérablement la qualité et la cohérence du produit final.
Optimisation des plans de conception des moules: L'analyse DFM examine différentes options de conception de moule afin de garantir que le meilleur choix est fait en termes de qualité et de rentabilité.
Réduction du cycle de développement du produit: L'analyse DFM aide à identifier les problèmes de conception avant la production, évitant ainsi les redescriptions et reprises chronophages pendant la phase de production, ce qui accélère la mise sur le marché du produit.
Renforcer la collaboration entre la conception et la production: Le rapport DFM favorise la communication et la collaboration entre les concepteurs et les équipes de production, aidant les deux parties à mieux comprendre les besoins et les contraintes de chacun afin d'aboutir à la meilleure solution de conception.
Évaluer la compétence des fabricants de moules: Tous les fabricants de moules ne connaissent pas les problèmes et risques potentiels liés à la fabrication des produits et des moules, et certains peuvent ne pas être experts dans la création de rapports DFM. La qualité de leurs rapports DFM peut refléter différents niveaux d'expertise et de compétence. Ainsi, cela constitue une bonne méthode pour évaluer les capacités des fabricants de moules.
Contenu typique d'un rapport DFM
Un rapport DFM (Design for Manufacturability) standard pour les produits moulés par injection comprend généralement les éléments suivants :
Dans les sections suivantes, nous développerons chacun de ces éléments, complétés par des exemples pratiques pour illustrer leur application et leur importance dans la conception des produits moulés par injection. Cette approche permettra aux lecteurs de mieux comprendre la valeur d'un rapport DFM et la manière dont ces analyses peuvent être utilisées pour améliorer l'efficacité de la conception du produit et du processus de fabrication.
Type et emplacement des portes
Cette section clarifie le les chemins et les emplacements par lesquels la matière entre dans le moule, jouant un rôle clé dans la qualité globale et l'effet de moulage des produits injectés.
Une conception d'entrée appropriée est cruciale pour évitement des défauts courants tels que gauchissement, lignes de soudure et marques d'injection.
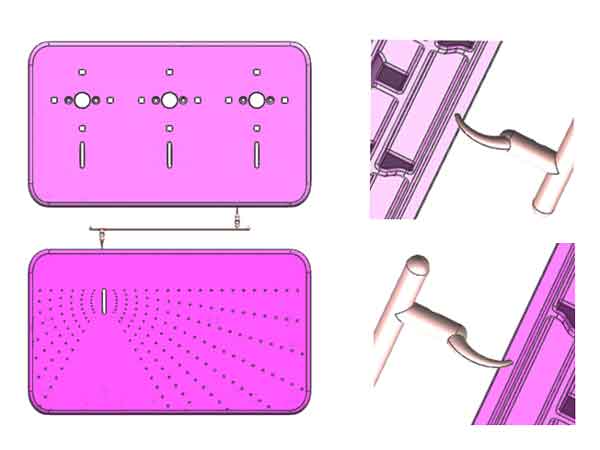
Remarque :
- Dans ce cas, nous avons placé l'opercule sur le côté du moule, près d'un coin, plutôt qu'au milieu. Ce positionnement réduit considérablement le gauchissement des pièces, car les portillons situés au centre ont tendance à provoquer un gauchissement des deux côtés, ce qui affecte la planéité.
- En outre, nous avons utilisé un portillon banane, en plaçant la cicatrice du portillon sur la surface inférieure, ce qui la rend invisible lors de l'assemblage et réduit la nécessité d'un découpage manuel. Cette approche de la conception tient compte à la fois de l'attrait esthétique du produit et de l'efficacité de la fabrication.
Justification du choix de l'entrée banane
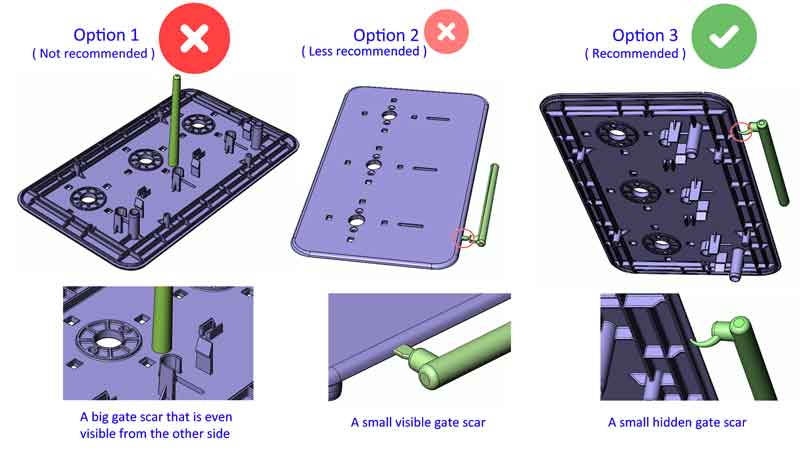
Pour expliquer plus en détail pourquoi l'option de seuil banane a été choisie, examinons une comparaison de trois options de conception de moulage par injection illustrées dans la figure suivante :
Remarque :
Option 1 – Option d'entrée directe/entrée de carotte: Ce type de conception de base présente un inconvénient majeur : il laisse une grande cicatrice de seuil au centre du produit, qui peut même être visible de l'autre côté, communément appelée “blush de la porte“. En raison de ce problème esthétique, cette option n'est généralement pas recommandée, sauf si le produit n'a aucune exigence d'apparence.
Option 2 – Option d'entrée latérale/entrée de bord: Cette conception est plus réalisable mais présente encore des inconvénients. Bien que les cicatrices de seuil soient plus petites que celles laissées par les seuils directs, de petites cicatrices subsistent sur les bords du produit. Celles-ci peuvent être visibles après l'assemblage, ce qui rend cette conception moins qu'idéale.
Option 3 – Option d'entrée banane: Cette conception masque efficacement les cicatrices de seuil après l'assemblage, ce qui en fait l'approche généralement recommandée. Cependant, il est important de noter que la rupture du seuil et l'éjection de la pièce peuvent être quelque peu difficiles avec un seuil banane, et cela présente également une résistance à l'écoulement plus élevée.
Étant donné que la carotte est située au centre du moule, option 2 et option 3 sont généralement plus adapté à une configuration à deux cavités pour éviter des canaux d'alimentation excessivement longs. Cependant, pour les produits plus grands où une configuration à une seule empreinte est préférée pour économiser les coûts, un système de canaux chauds peut être nécessaire pour résoudre le problème des canaux longs dus au fait que le seuil se trouve sur un côté du produit.
Type et emplacement des goupilles d'éjection
Les goupilles d'éjection jouent un rôle crucial dans le démoulage en douceur du produit moulé. Le choix de leur type et de leur emplacement précis a un impact significatif sur l'intégrité et la qualité de la surface du produit.
- Lors de la phase de conception, il est essentiel de prendre en compte les éléments suivants si les marques d'éjecteurs sont acceptables sur la surface du produit.
- Il est essentiel de s'assurer que le produit peut être éjecté en douceur du moule sans provoquer de blanchiment esthétique des marques de l'éjecteur ou d'autres formes de dommages.
Une configuration appropriée des éjecteurs est vitale pour préserver l'intégrité et l'apparence du produit lors du processus de démoulage.
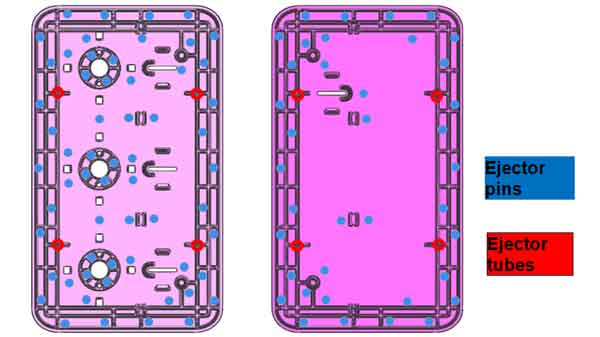
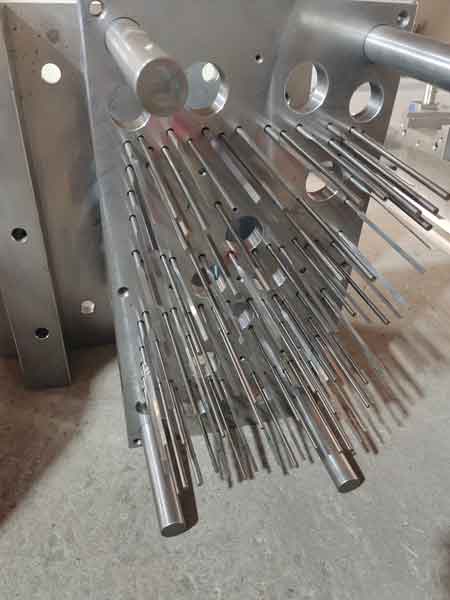
Remarque :
- Étant donné que les nervures et les bossages (toute caractéristique avec des parois verticales) créeront une résistance à l'éjection, les broches d'éjection seront conçues à proximité de ces caractéristiques afin d'équilibrer la résistance. Cela permettra d'éviter les distorsions de surface (en les gardant plates).
- Plus la pièce comporte de nervures, plus il faut prévoir de goupilles d'éjection pour équilibrer la force de résistance des nervures.
- Des tubes d'éjection (semblables à des broches d'éjection mais creux à l'intérieur) seront placés sur les bossages percés de trous.
Placement de la ligne de séparation
La ligne de joint, en tant que jonction cruciale où les deux moitiés du moule d'injection se rencontrent, affecte principalement l'apparence du produit, notamment par la formation potentielle de marques de ligne. Avec une utilisation prolongée et l'usure du moule, ces marques de ligne peuvent devenir plus prononcées. Par conséquent, il est conseillé de positionner la ligne de joint dans les zones où il présente un impact minimal sur l'apparence du produit.
De plus, comme la ligne de joint est l'endroit où le moule se ferme, elle peut également affecter la précision des dimensions du produit. Les impacts spécifiques sur la précision dimensionnelle peuvent être trouvés dans la section type A dimensions des directives de tolérance de moulage par injection.
Exemple 1
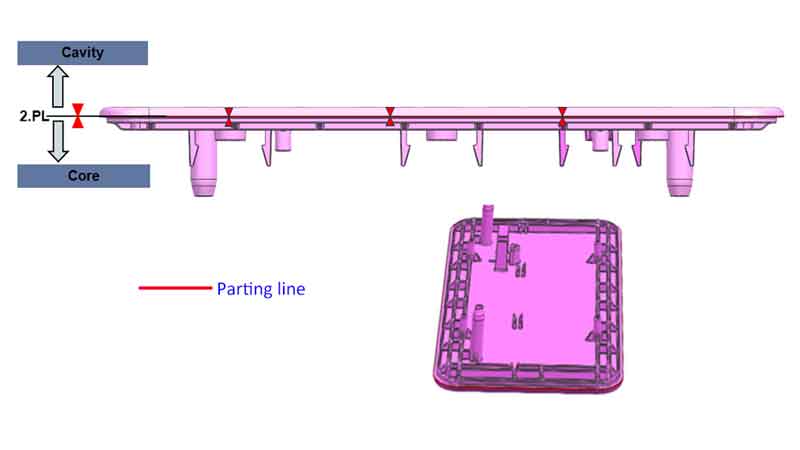
Remarque :
Pour des pièces comme ce panneau, le choix de l'emplacement du plan de joint est relativement simple et direct. Le fait d'opter pour une position sur une surface plane et étagée permet d'éviter la création de lignes de démarcation et est également moins sensible à l'usure du moule.
Exemple 2
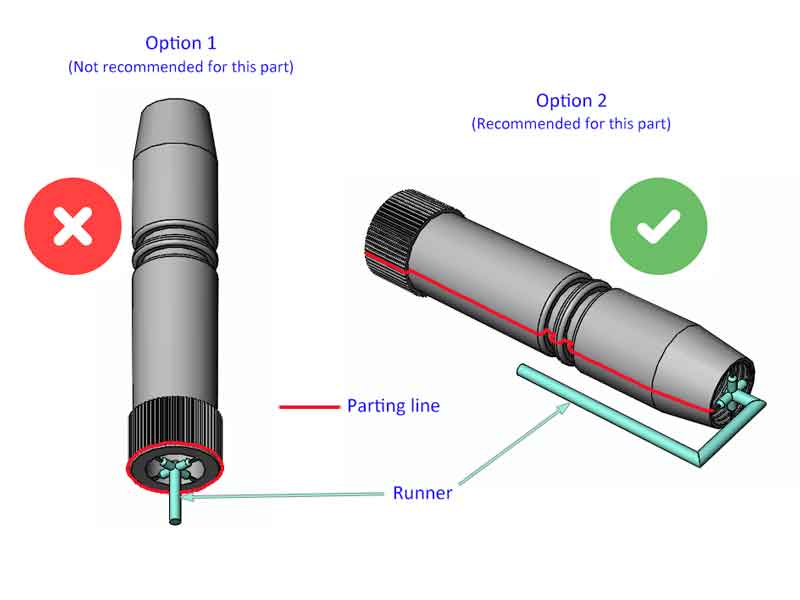
Remarque :
Pour ce composant, la conception du plan de joint est quelque peu complexe. Généralement, pour les pièces plastiques en forme de tube, l'approche standard (option 1) place le plan de joint sur une surface d'extrémité. Toutefois, compte tenu de la longueur de cette pièce (qui nécessite un moule très haut) et de la nécessité de maintenir un angle de dépouille minimal ou nul sur le diamètre extérieur (car un angle de dépouille modifierait sensiblement la taille à une extrémité), le positionnement horizontal dans le moule devient une option plus appropriée, ce qui favorise l'option 2.
Pour empêcher le tube de devenir ovale ou de se plier, un seuil à rayons a été conçu sur la surface d'extrémité. Un inconvénient de l'option 2 est le canal d'alimentation prolongé, entraînant un gaspillage de matière et la possibilité de slugs froids. Pour atténuer cela, l'adoption d'une conception de canal chaud pourrait être une solution bénéfique, contrebalançant les problèmes associés au canal plus long.
Placement des poussoirs et des coulisseaux
Dans le cas de pièces en plastique présentant des contre-dépouilles, l'utilisation de mécanismes de glissement latéral, tels que des releveurs et des glisseurs, est essentielle. Leur positionnement doit être spécifiquement mis en évidence dans le rapport DFM.
Comme la ligne de joint, les lifters et les sliders, en tant que composants mobiles, peuvent créer des marques de ligne sur le produit. Il est crucial de s'assurer que leur placement est acceptable en termes d'apparence et de fonctionnalité du produit.
En outre, ces composants peuvent également affecter la précision dimensionnelle des pièces, un impact similaire à celui du plan de joint.
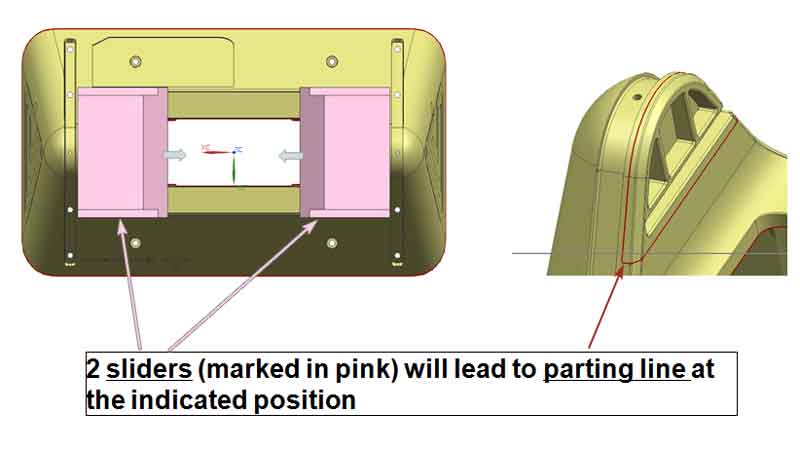
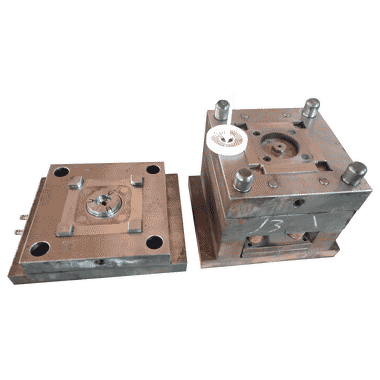
Remarque :
L'exemple de l'image ci-dessus montre clairement où apparaîtront les lignes créées par le curseur. Toutefois, ces lignes peuvent être rendues très subtiles et à peine perceptibles.
Toutefois, si le produit doit être fabriqué en grandes quantités, l'usure du moule accentuera progressivement ces marques. Cette question doit donc être prise en considération.
Analyse de l'épaisseur des parois et des nervures
L'épaisseur des parois et des nervures a un impact significatif sur les produits moulés par injection :
- Des épaisseurs de paroi inégales ou inappropriées peuvent entraîner des problèmes tels que le gauchissement, un rétrécissement inégal ou une concentration de contraintes au cours du processus de fabrication.
- Une épaisseur de paroi adéquate est essentielle pour assurer la résistance structurelle du produit tout en garantissant un flux de matériau et un refroidissement uniformes dans le moule, ce qui permet d'éviter les défauts.
- La conception de l'épaisseur des nervures doit être en harmonie avec l'épaisseur de la paroi primaire afin de maintenir la résistance et la stabilité globales du produit, ainsi que d'optimiser l'utilisation des matériaux et l'efficacité de la production.
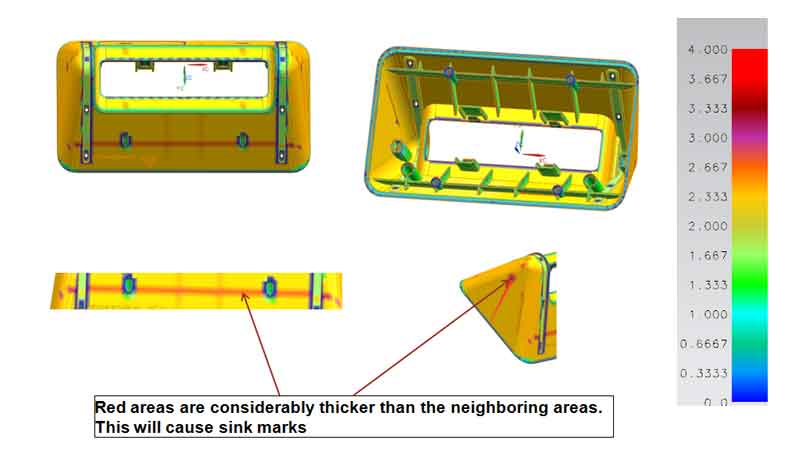
Remarque :
Comme le montre cet exemple, les nervures étant situées sur une surface inclinée, certaines zones ont inévitablement des parois plus épaisses que d'autres. Cette inégalité d'épaisseur tend à entraîner la formation de traces d'enfoncement dans ces zones.
Bien qu'il soit possible de compenser cela pendant la production en augmentant la pression d'injection et le temps de maintien, un certain degré de retassures subsiste, comme cela a été confirmé lors des cycles de production ultérieurs.
Analyse des angles d'attaque
L'angle de dépouille est un aspect critique de la conception des produits moulés par injection, qui affecte principalement le processus de démoulage. Un angle de dépouille approprié garantit que le produit peut être démoulé en douceur et complètement après la production, en minimisant les dommages ou les déformations de la surface.
Si l'angle de dépouille n'est pas réglé correctement, le produit risque de coller au moule lors de l'éjection, ce qui accroît les difficultés de production et le risque d'endommagement. Il est donc essentiel de concevoir un angle de dépouille correct pour garantir la qualité du produit et améliorer l'efficacité de la production.
La plupart des logiciels de conception modernes comprennent des fonctions d'analyse des angles de dépouille, qui permettent d'afficher les angles de dépouille de différentes zones à l'aide de couleurs et de chiffres pour faciliter la visualisation.
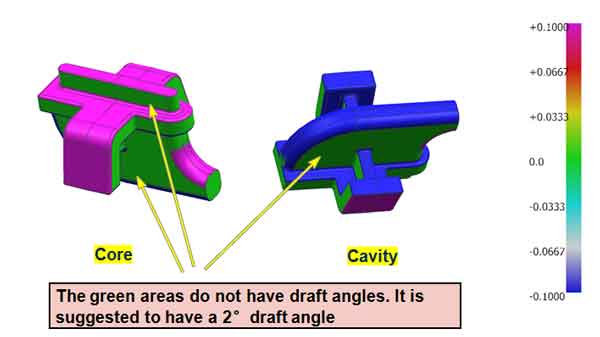
Remarque :
D'après l'exemple présenté dans l'image, il est évident que si la section verte (la partie sans angle de dépouille) a une certaine hauteur, il est essentiel d'y ajouter un angle de dépouille. En revanche, si la hauteur de la partie verte est très faible, elle peut être ignorée.
Optimisation possible de la conception de la pièce
En conclusion du rapport DFM, sur la base de l'analyse précédente, des suggestions d'amélioration ciblées sont fournies pour la conception du produit, en particulier en ce qui concerne les ajustements de l'épaisseur des parois et des angles de dépouille.
En outre, les utilisateurs de produits sont tenus d'évaluer la faisabilité de la conception des portes, de la disposition des broches d'éjection et des paramètres du plan de joint sur la base des propositions de conception de moules mentionnées dans le rapport. Ce processus vise à garantir que la conception globale répond aux exigences de production et aux normes de qualité, facilitant ainsi un flux de production efficace et efficient.
Analyse de l'écoulement des moules (MFA)
L'analyse de l'écoulement du moule est un outil essentiel pour simuler et optimiser le processus de moulage par injection de plastique. En modélisant l'écoulement, le refroidissement et la solidification du plastique dans le moule, elle permet d'identifier les problèmes de production potentiels tels que les pièges à gaz, le gauchissement, la concentration de contraintes ou le remplissage insuffisant.
Cette analyse permet d'optimiser la conception du moule et les paramètres d'injection avant la production réelle, ce qui garantit la qualité du produit et augmente l'efficacité de la production. L'analyse du flux des moules est importante pour réduire le nombre d'essais, raccourcir les cycles de développement des produits et diminuer les coûts de production.
Cependant, l'analyse d'écoulement du moule implique également des coûts supplémentaires. Elle n'est pas nécessaire pour tous les produits, en particulier ceux dont la structure est plus simple. La décision de réaliser une analyse d'écoulement du moule doit être basée sur des circonstances spécifiques, en tenant compte de la complexité du produit, de l'échelle de production et de la rentabilité.
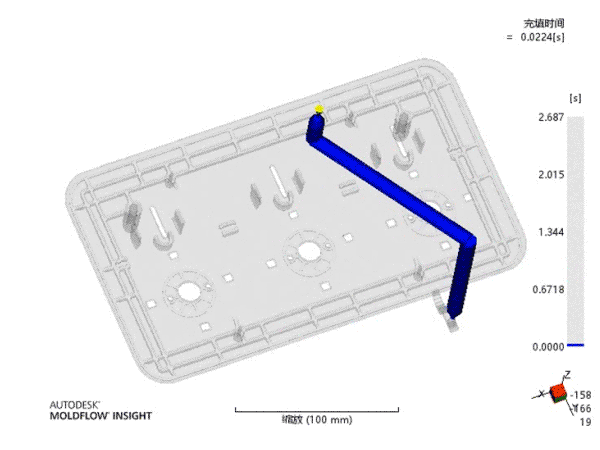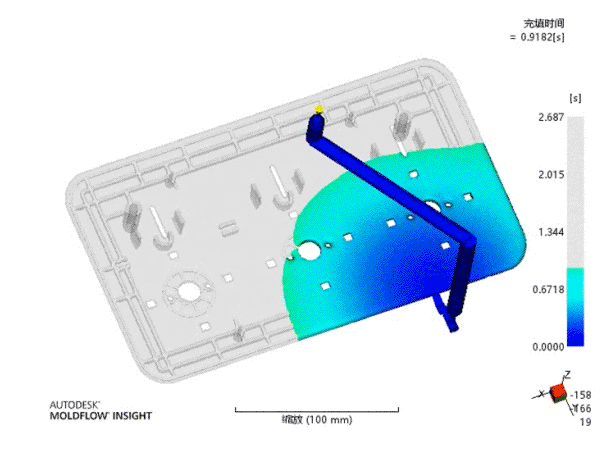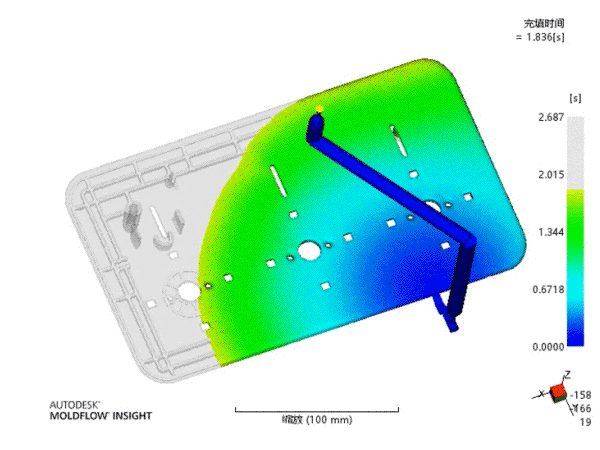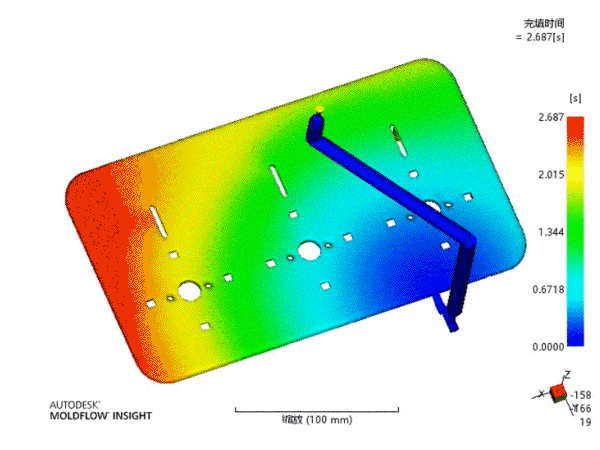
En règle générale, un rapport d'analyse du flux des moules comprend les éléments suivants:
Ensuite, nous expliquerons le contenu du rapport relatif aux défauts de moulage par injection susceptibles de se produire dans les pièces.
Informations générales sur la pièce (le poids et la taille de la pièce, le matériau à utiliser avec une nuance spécifique).
Traitement recommandé (paramètres de moulage, comme la pression, la température, etc.)
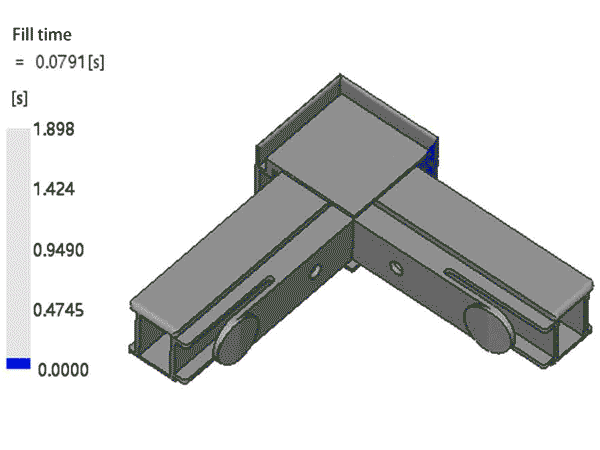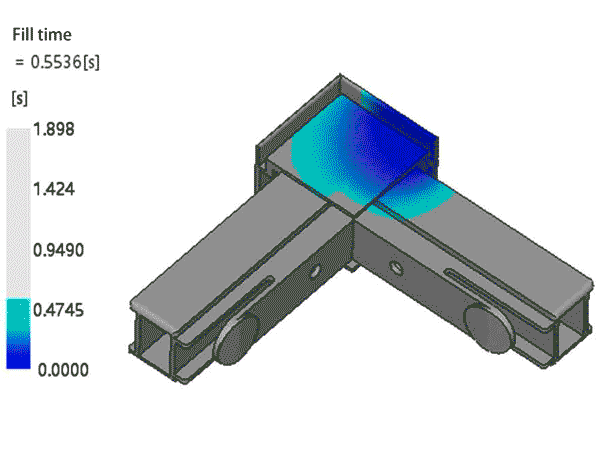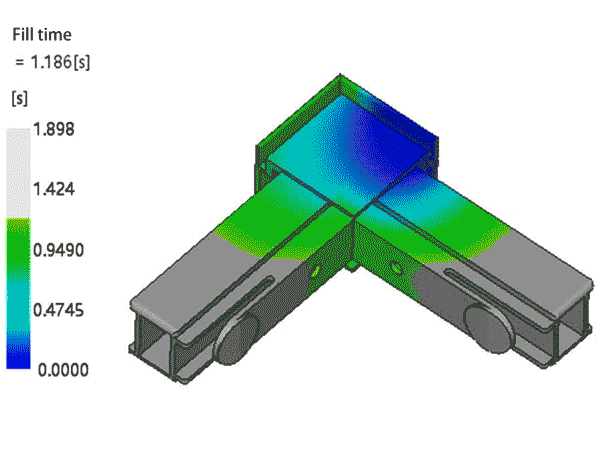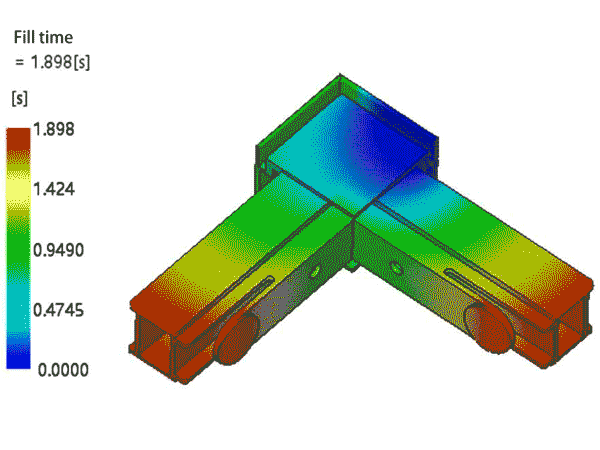
Temps de remplissage (cela inclura une animation du processus de remplissage).
Contour de remplissage (cela ressemble à une carte de contour géographique).
Pression au commutateur V/P (c'est-à-dire le passage du contrôle de volume au contrôle de pression).
Pression en fin de remplissage.
Température du front d'écoulement.
Température de masse en fin de remplissage.
Force de fermeture (cela suggérera le tonnage de la machine d'injection à utiliser).
Purgeurs d'air (Tendance aux bulles d'air).
Lignes de soudure.
Retrait volumétrique à l'éjection.
Indice de l'évier (la tendance aux retassures).
Température de la pièce à la fin du refroidissement.
Déviation (la tendance au gauchissement, à la flexion et à la distorsion).
Conclusions et suggestions.
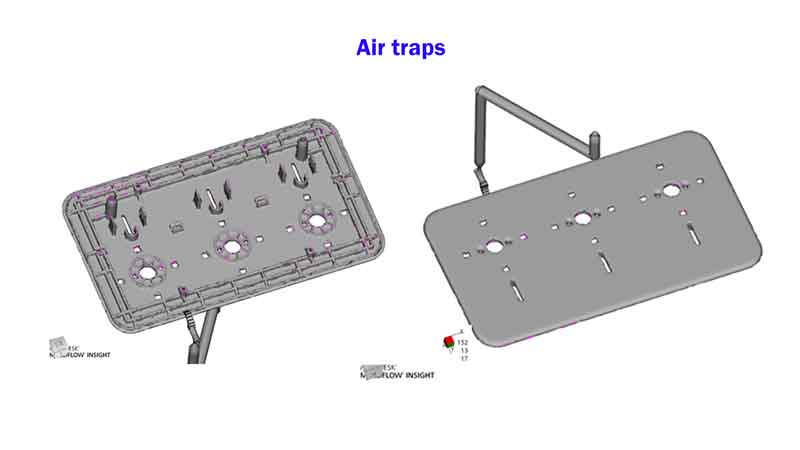
Purgeurs d'air
Le piège à air désigne les zones du moule où l'air est piégé au cours du processus de moulage par injection. Ce piège peut entraîner des défauts dans le produit final, tels que des vides ou un remplissage incomplet, car l'air emprisonné empêche la matière plastique d'occuper efficacement la totalité de la cavité.
Remarque :
Dans cet exemple, nous pouvons voir que cette pièce a une faible tendance aux pièges à air, ce qui signifie qu'elle devrait être bonne pour la production.
Lignes de soudure
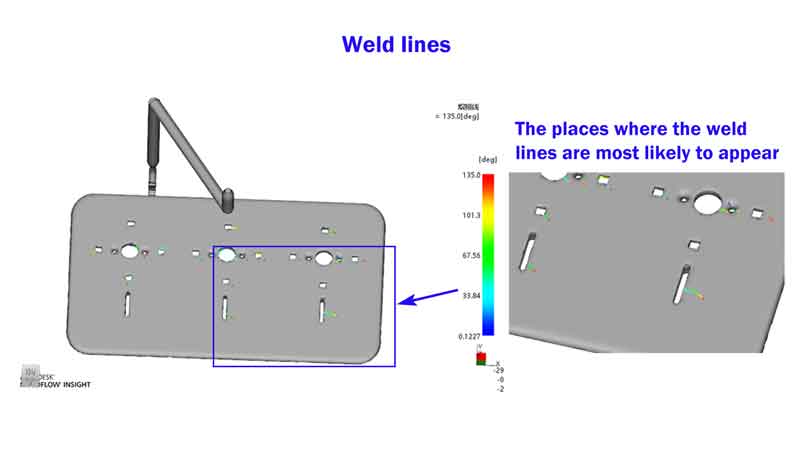
La ligne de soudure indique les emplacements potentiels dans la pièce moulée où deux ou plusieurs fronts d'écoulement de plastique fondu peuvent converger. Cette convergence peut créer une ligne ou une couture, connue sous le nom de ligne de soudure, qui peut être plus faible et moins esthétique que le matériau environnant, affectant potentiellement l'intégrité structurelle et l'apparence de la pièce.
Remarque :
Cette pièce présente une tendance modérée à former des lignes de soudure. Si la couleur et la brillance du matériau ne sont pas choisies de manière appropriée, des lignes de fusion visibles apparaîtront sur la surface.
Indice de l'évier
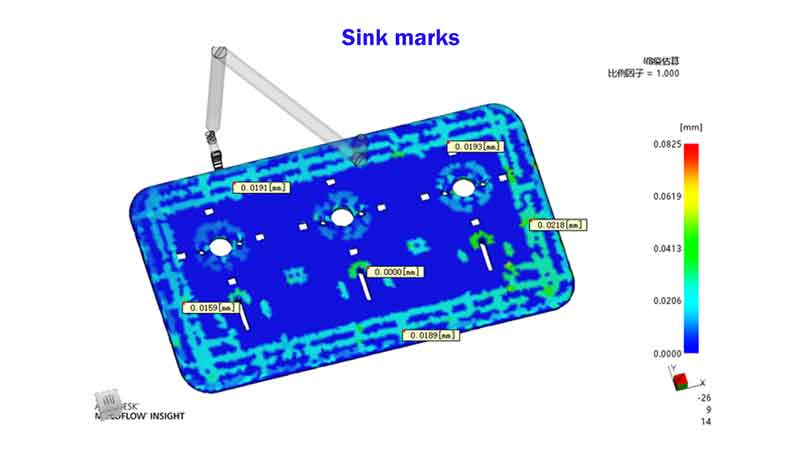
L'indice de coulure du rapport quantifie la probabilité de formation de coulures sur une pièce moulée. Ces marques apparaissent généralement dans les zones plus épaisses où le matériau se rétracte en refroidissant, ce qui entraîne des dépressions ou des indentations à la surface.
Remarque :
D'après l'exemple représenté sur l'image, la quantité de retassure prévue est ≤0,0218 mm. Cela indique que les épaisseurs de paroi et de nervure sont bien conçues, et que les retassures se situent dans une plage acceptable.
En outre, pour un aspect visuel attrayant, voici les quantités d'évier conseillées pour différents types de finitions de surface :
- Pour une surface texturée : ≤0.10mm
- Pour une surface peinte : ≤0,05mm
- Pour une surface plaquée : ≤0,03mm
Déviation
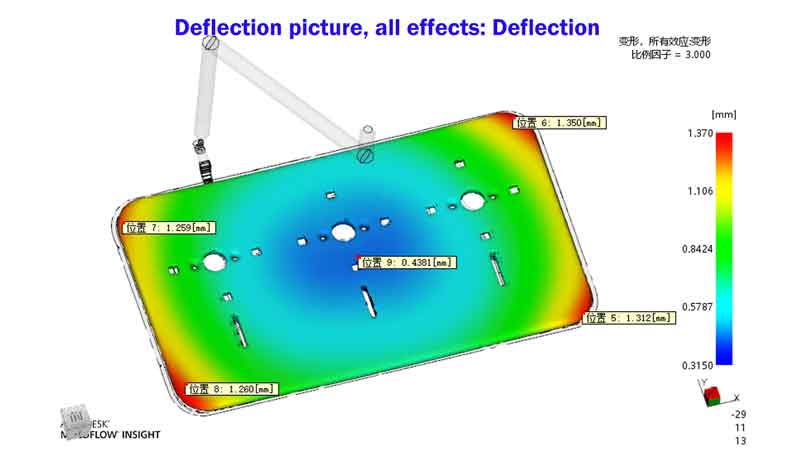
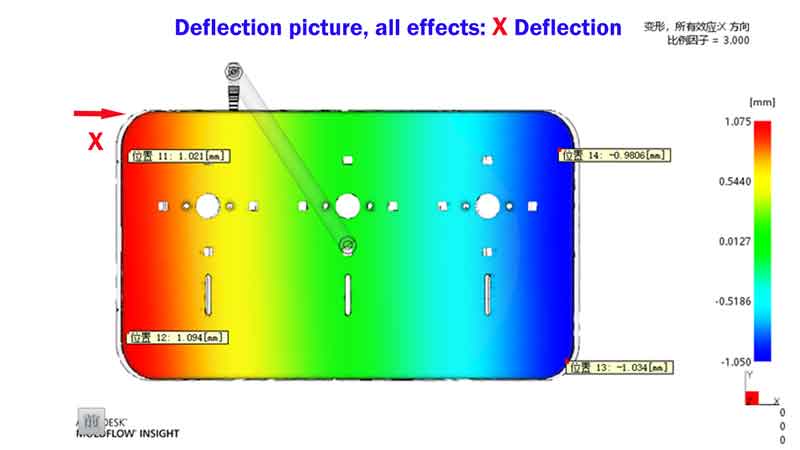
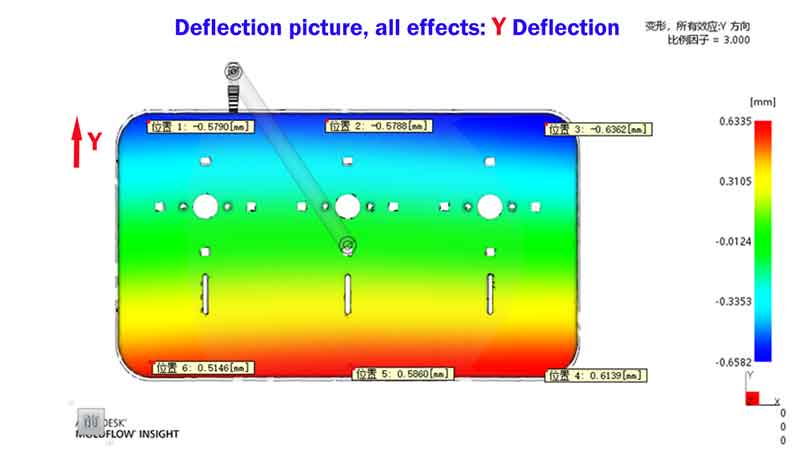
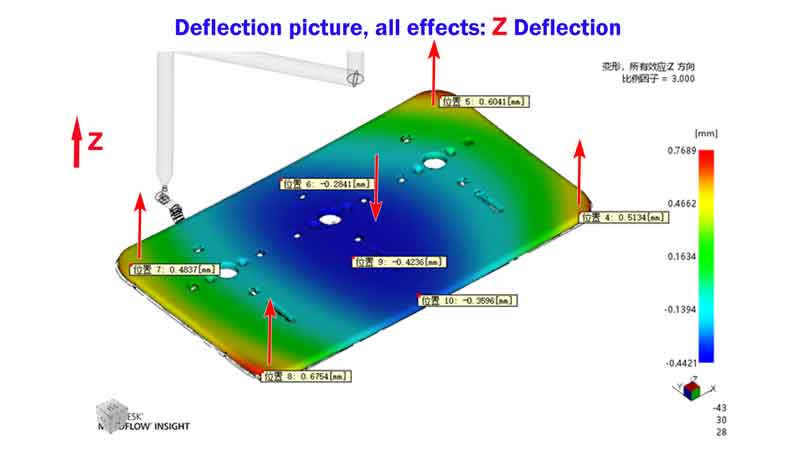
La déflexion fait référence à la probabilité qu'une pièce moulée se déforme ou se plie. Elle prédit le degré de déformation d'une pièce, généralement dû à un refroidissement inégal, au retrait du matériau ou à des contraintes internes au cours du processus de moulage.
Remarque :
Dans cet exemple, l'accent doit être mis sur la déviation dans la direction Z, qui se réfère à la déformation de la pièce. Toutefois, l'expérience montre que ce gauchissement du panneau peut être minimisé en augmentant la pression et la durée de l'emballage, ce qui a été confirmé lors des cycles de production ultérieurs.
Il est important de noter que de nombreux outils logiciels d'analyse d'écoulement du moule ne sont pas toujours précis pour prédire l'ampleur du gauchissement des pièces. Se fier à l'expérience reste crucial pour une analyse efficace.
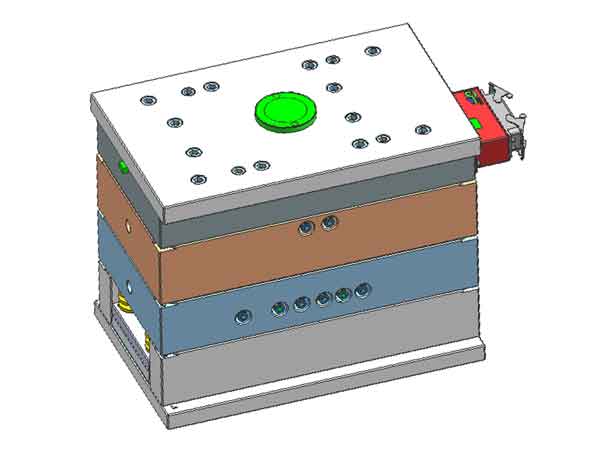
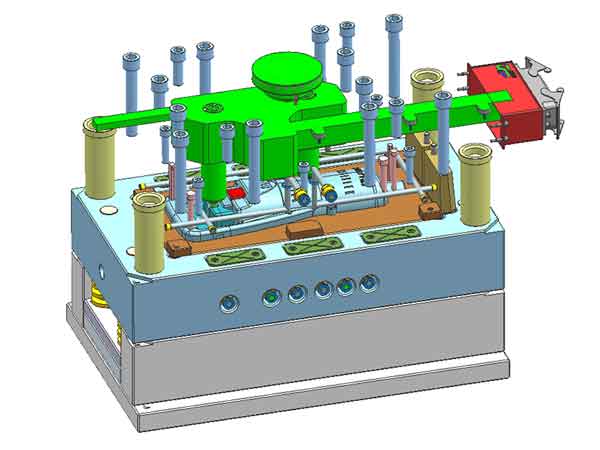
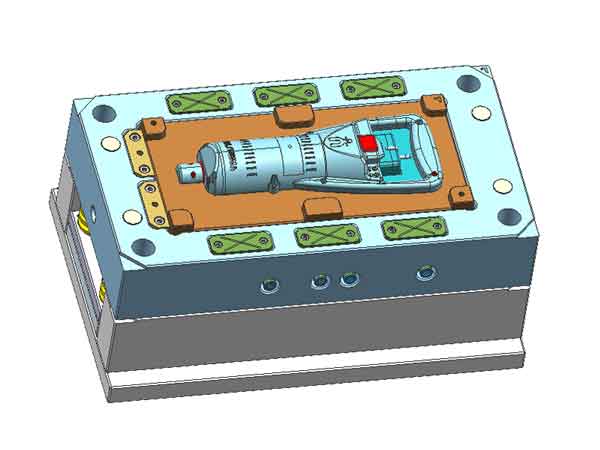
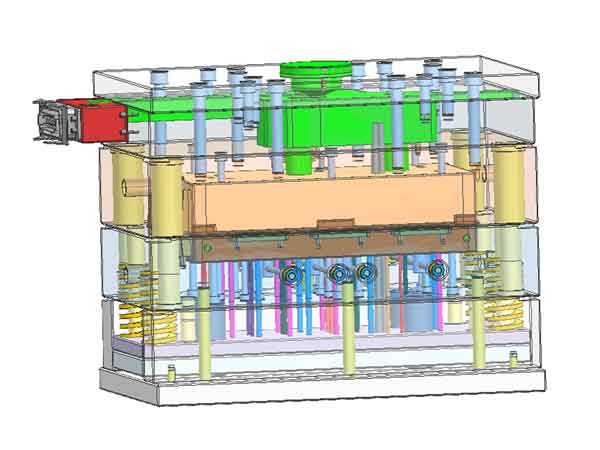
Dessin du moule
Veuillez noter que l'objectif de la DFM n'est pas d'entrer dans les détails complexes du moule, mais de présenter succinctement les informations les plus cruciales. Cette approche vous permet de vous concentrer sur les aspects essentiels et de gagner du temps dans la préparation du rapport.
Pour une vue complète du moule, il est conseillé de demander le dessin du moule.
Le dessin du moule est particulièrement précieux pour les réparations futures. Il contient toutes les données dimensionnelles nécessaires à l'usinage CNC des composants du moule.
Conclusion
En conclusion, grâce aux étapes d'analyse décrites ci-dessus, les risques potentiels peuvent être largement anticipés, ce qui permet d'identifier et d'améliorer les problèmes existants. Ce processus permet également d'établir un plan de conception de base avant la production, ce qui rend le travail ultérieur plus organisé et plus systématique.
Cependant, il est important de noter que l'analyse à partir d'un logiciel de conception 3D n'est pas entièrement précise, mais elle offre néanmoins une valeur de référence significative.