


İçindekiler
GeçişEnjeksiyon Kalıplama DFM (Üretim için Tasarım) Raporu Nedir?
Bu DFM (Üretim için Tasarım) Enjeksiyon kalıplama ürünleri için rapor, özellikle enjeksiyonla kalıplanmış ürünlerin tasarımını değerlendirmeye yönelik titizlikle tasarlanmış bir değerlendirme aracıdır. Bu raporun temel amacı, ürün tasarımının yalnızca enjeksiyon kalıplama sürecine uygun olmasını değil, aynı zamanda üretim maliyetlerini ve karmaşıklıklarını azaltacak şekilde optimize edilmesini sağlamaktır.
Olarak hizmet vermek proje müşterileri ile kalıp üreticileri arasında bir köprü, iletişimi etkin bir şekilde kolaylaştırarak tasarım konseptlerini görsellere dönüştürme, böylece ürün kalitesini ve üretim verimliliğini artırır. Kısaca, bir DFM raporu, enjeksiyonla kalıplanmış ürün tasarımlarının verimliliğini ve uygulanabilirliğini sağlamaya yönelik analitik bir araçtır.
Ayrıca, daha yüksek gereksinimleri olan uygulamalar için kalıp akış analizi bir başka kritik adımı temsil eder. Genellikle DFM analizinin bir parçası olarak düşünülse de, her zaman gerekli değildir. Kalıp akış analizi, tasarımcıların kalıp içindeki malzemelerin davranışını anlamalarına yardımcı olarak hem tasarımı hem de üretim sürecini optimize eder.
Bu makalede, DFM raporu kavramını ve önemini, belirli örneklerle destekleyerek açık ve öz bir şekilde tanıtacağız. Amacımız, bir DFM raporunun tasarım ve üretim arasında optimum eşleşmenin sağlanmasına nasıl yardımcı olabileceğini göstermek ve böylece verimliliğin artmasını, maliyetlerin düşmesini ve ürün performansının artmasını sağlamaktır.
Enjeksiyon Kalıplama DFM Raporunun Rolü
Enjeksiyon kalıplı ürünler için DFM (Üretim için Tasarım) raporu, ürün geliştirme ve üretim sürecinde çok önemli bir rol oynar. Ana işlevleri aşağıdaki gibi özetlenebilir:
Ürün Tasarımının Onaylanması ve Optimize Edilmesi: DFM raporu, bir tasarımın üretim sürecindeki uygulanabilirliğini analiz ederek ürün tasarımlarının üretim gereksinimlerini karşıladığından emin olur. Ayrıca ürün tasarımındaki potansiyel optimizasyon alanlarını araştırarak nihai ürünün kalitesini ve tutarlılığını önemli ölçüde artırır.
Kalıp Tasarım Planlarının Optimize Edilmesi: DFM analizi, kalite ve maliyet verimliliği açısından en iyi seçimin yapıldığından emin olmak için farklı kalıp tasarım seçeneklerini inceler.
Ürün Geliştirme Döngüsünün Kısaltılması: DFM analizi, üretimden önce tasarım sorunlarının belirlenmesine yardımcı olarak üretim aşamasında zaman alıcı yeniden tasarım ve yeniden çalışmayı önler, böylece ürünün pazara sunulma süresini hızlandırır.
Tasarım ve Üretim Arasındaki İşbirliğini Geliştirme: DFM raporu, tasarımcılar ile üretim ekipleri arasındaki iletişimi ve işbirliğini teşvik ederek her iki tarafın da birbirinin ihtiyaçlarını ve kısıtlamalarını daha iyi anlamasına ve en iyi tasarım çözümüne ulaşmasına yardımcı olur.
Kalıp Üreticilerinin Yetkinliğini Değerlendirme: Her kalıp üreticisi, ürün ve kalıp üretimindeki potansiyel sorunlara ve risklere aşina değildir ve bazıları DFM raporu oluşturmada usta olmayabilir. DFM raporlarının kalitesi, farklı uzmanlık ve beceri düzeylerini temsil edebilir. Bu nedenle, kalıp üreticilerinin yeteneklerini değerlendirmek için iyi bir yöntem olarak hizmet eder.
Bir DFM Raporunun Tipik İçeriği
Enjeksiyon kalıplı ürünler için standart bir DFM (Üretilebilirlik için Tasarım) raporu tipik olarak aşağıdaki unsurları içerir:
İlerleyen bölümlerde, enjeksiyon kalıplı ürünlerin tasarımındaki uygulamalarını ve önemlerini göstermek için pratik örneklerle desteklenen bu unsurların her birini ayrıntılı olarak ele alacağız. Bu yaklaşım, okuyucuların bir DFM raporunun değerini ve bu analizlerin ürün tasarımının ve üretim sürecinin verimliliğini artırmak için nasıl kullanılabileceğini daha iyi anlamalarını sağlayacaktır.
Kapı tipi ve yerleri
Bu bölüm şunu açıklığa kavuşturur: malzemenin kalıba girdiği yollar ve konumlar, enjeksiyonla kalıplanmış ürünlerin genel kalitesinde ve kalıplama etkisinde kilit bir rol oynar.
Uygun yolluk tasarımı şunun için kritiktir: yaygın kusurlardan kaçınma gibi çarpılma, kaynak çizgileri ve yolluk izleri.
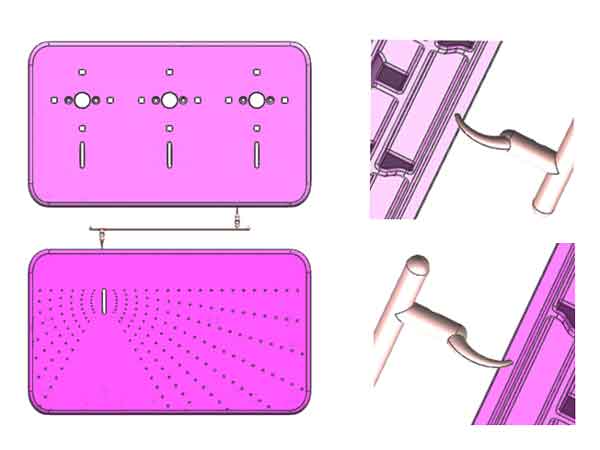
Not:
- Bu durumda, geçidi kalıbın ortasından ziyade bir köşeye yakın tarafına yerleştirdik. Bu yerleştirme parçanın eğrilmesini önemli ölçüde azaltıyor, çünkü ortadaki kapılar her iki tarafta da eğrilmeye neden olarak düzlüğü etkileme eğiliminde.
- Ayrıca, kapı izini alt yüzeye yerleştirerek, montaj sırasında gizlenmesini sağlayan ve manuel düzeltme ihtiyacını azaltan bir muz kapısı kullandık. Bu tasarım yaklaşımı hem ürünün estetik cazibesini hem de üretim verimliliğini göz önünde bulundurmaktadır.
Muz Yolluk Seçiminin Ardındaki Gerekçe
Muz girişi seçeneğinin neden seçildiğini daha ayrıntılı açıklamak için, aşağıdaki şekilde gösterilen üç enjeksiyon kalıplama tasarım seçeneğinin karşılaştırmasını inceleyelim:
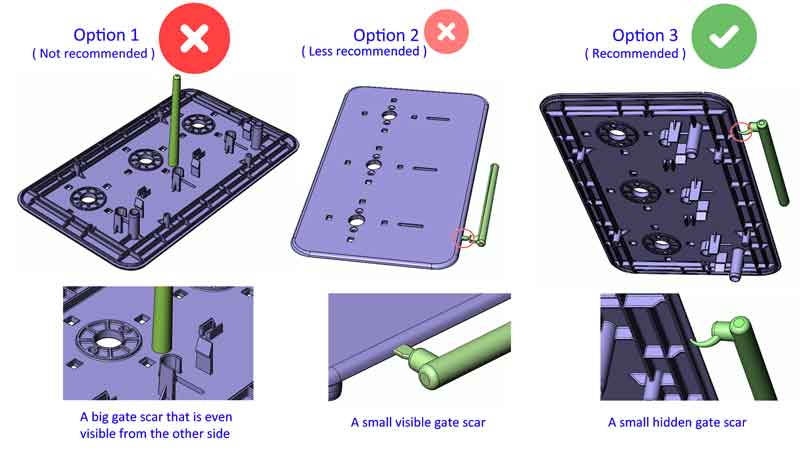
Not:
Seçenek 1 – Doğrudan Yolluk / Yolluk Girişi Seçeneği: Bu temel tasarım türünün önemli bir dezavantajı vardır: ürünün merkezinde, diğer taraftan bile görülebilen, yaygın olarak “kapı kızarması“ olarak adlandırılan büyük bir giriş izi bırakır. Bu estetik sorun nedeniyle, ürünün görünüm gereksinimi yoksa bu seçenek genellikle önerilmez.
Seçenek 2 – Yan Yolluk / Kenar Yolluk Seçeneği: Bu tasarım daha uygulanabilirdir ancak yine de dezavantajları vardır. Giriş izleri doğrudan girişlerin bıraktıklarından daha küçük olsa da, ürünün kenarlarında küçük izler kalır. Bunlar montajdan sonra görülebilir, bu da bu tasarımı ideal olmaktan uzaklaştırır.
Seçenek 3 – Muz Yolluk Seçeneği: Bu tasarım, montajdan sonra giriş izlerini etkili bir şekilde gizler, bu nedenle genellikle önerilen yaklaşımdır. Ancak, muz girişiyle girişin koparılması ve parçanın çıkarılmasının biraz zor olabileceğini ve ayrıca daha yüksek akış direnci sunduğunu belirtmek önemlidir.
Yolluk kalıbın merkezinde yer aldığı göz önüne alındığında, seçenek 2 ve seçenek 3 genellikle iki gözlü kurulum için daha uygun aşırı uzun akış kanallarından kaçınmak için. Ancak, maliyetten tasarruf etmek için tek gözlü kurulumun tercih edildiği daha büyük ürünler için, girişin ürünün bir tarafında olması nedeniyle uzun akış kanalları sorununu çözmek için sıcak yolluk sistemi gerekli olabilir.
İtici pimlerin tipi ve yerleri
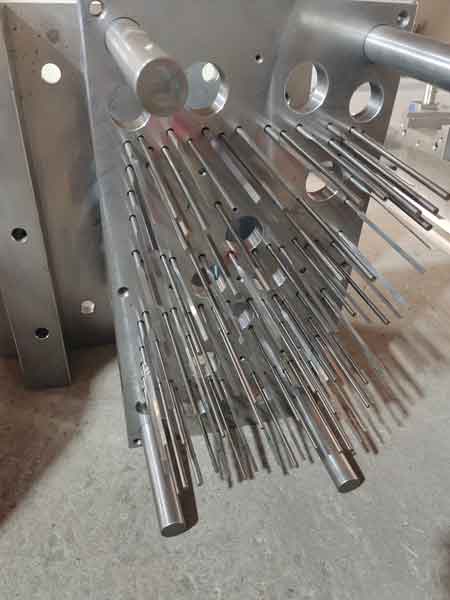
İtici pimler, kalıplanmış ürünün kalıptan sorunsuz bir şekilde çıkarılmasında çok önemli bir rol oynar. Tiplerinin ve hassas konumlarının seçimi, ürünün bütünlüğünü ve yüzey kalitesini önemli ölçüde etkiler.
- Tasarım aşamasında göz önünde bulundurulması gereken önemli bir husus şudur itici pim izlerinin ürünün yüzeyinde kabul edilebilir olup olmadığı.
- Ürünün kalıptan sorunsuz bir şekilde çıkarılabilmesini sağlamak çok önemlidir Ejektör pimi izlerinin estetik açıdan hoş olmayan beyazlamasına veya diğer hasar türlerine neden olmadan.
İtici pimlerin doğru yapılandırılması, kalıptan çıkarma işlemi sırasında ürünün bütünlüğünü ve görünümünü korumak için hayati önem taşır.
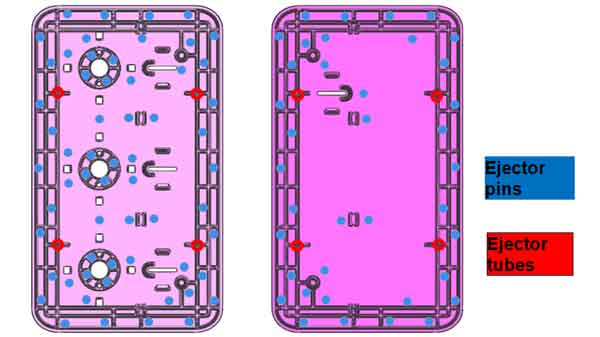
Not:
- Kaburgalar ve çıkıntılar (dikey duvarlara sahip herhangi bir özellik) çıkarma direnci yaratacağından, çıkarma pimleri direnci dengelemek için bu özelliklere yakın tasarlanacaktır. Bu, yüzey bozulmasını önleyecektir (onları düz tutmak).
- Parça ne kadar fazla nervüre sahipse, nervür direnç kuvvetini dengelemek için o kadar fazla ejektör pimi tahsis edilmesi gerekir.
- İtici tüpler (itici pimlere benzer ancak içi boş) delikli çıkıntılara yerleştirilecektir.
Ayırma Çizgisi Yerleştirme
Enjeksiyon kalıbı yarılarının buluştuğu kritik bir kavşak noktası olan ayırma çizgisi, öncelikle potansiyel çizgi izlerinin oluşumu yoluyla ürünün görünümünü etkiler. Kalıbın uzun süreli kullanımı ve aşınmasıyla bu çizgi izleri daha belirgin hale gelebilir. Bu nedenle, ayırma çizgisini konumlandır bulunduğu alanlarda ürünün görünümü üzerinde minimum etki.
Ayrıca, kalıp birleşme çizgisi kalıbın kapandığı yer olduğu için ürün boyutlarının hassasiyetini de etkileyebilir. Boyutsal hassasiyet üzerindeki özel etkiler, enjeksiyon kalıplama toleransları kılavuzundaki tip A boyutları bölümünde bulunabilir.
Örnek 1
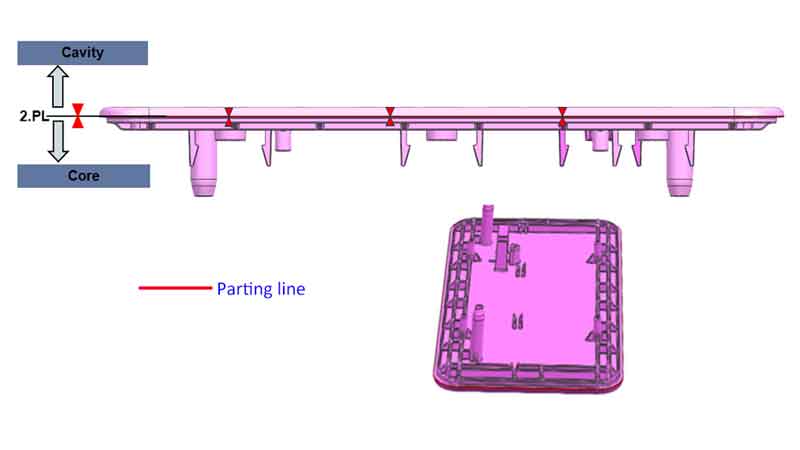
Not:
Bu panel gibi parçalar için ayırma çizgisinin yerini seçmek nispeten basit ve doğrudandır. Kademeli düz bir yüzey üzerinde bir konumun tercih edilmesi, çizgi izlerinin oluşmasını önlemeye yardımcı olur ve ayrıca kalıp aşınmasına karşı daha az hassastır.
Örnek 2
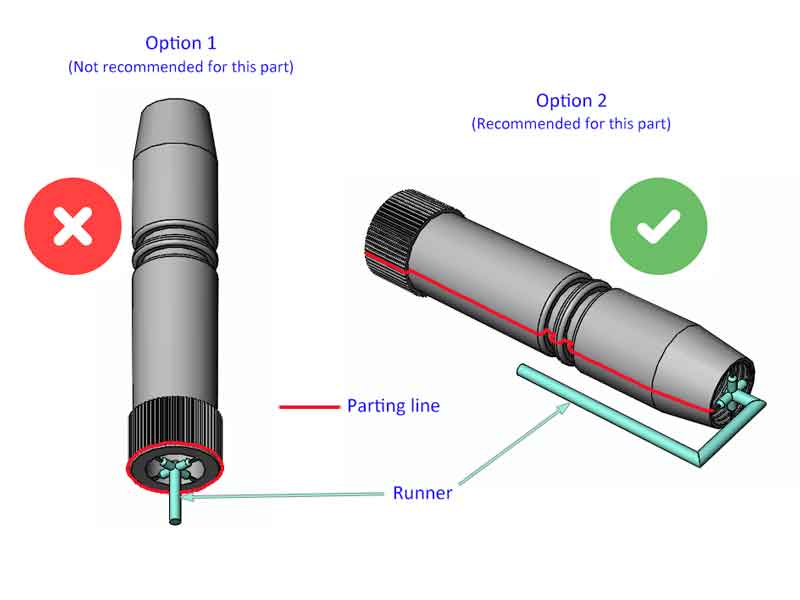
Not:
Bu bileşen için ayırma çizgisinin tasarlanması biraz karmaşıktır. Tipik olarak boru şeklindeki plastik parçalar için standart yaklaşım (Seçenek 1) ayırma çizgisini bir uç yüzeye yerleştirir. Bununla birlikte, bu parçanın uzunluğu (çok uzun bir kalıp gerektirir) ve dış çapta minimum veya hiç çekme açısı olmaması ihtiyacı göz önüne alındığında (bir çekme açısı bir uçtaki boyutu belirgin şekilde değiştireceğinden), kalıpta yatay olarak konumlandırmak daha uygun bir seçenek haline gelir ve böylece Seçenek 2 tercih edilir.
Boru şeklini kaybedip ovalleşmesini veya bükülmesini önlemek için, uç yüzeyine bir kanat girişi tasarlanmıştır. Seçenek 2'nin bir dezavantajı, malzeme israfına ve soğuk tıkaç oluşma potansiyeline yol açan uzatılmış yolluk (runner) sistemidir. Bunu hafifletmek için sıcak yolluk tasarımının benimsenmesi, uzun yollukla ilişkili sorunları dengeleyen faydalı bir çözüm olabilir.
Kaldırıcıların ve Sürgülerin Yerleştirilmesi
Alttan kesimli plastik parçalarla çalışırken, kaldırıcılar ve sürgüler gibi yanal kayma mekanizmalarının kullanılması çok önemlidir. Bunların konumlandırılması DFM raporunda özellikle vurgulanmalıdır.
Ayrılma çizgisine benzer şekilde, hareketli bileşenler olan kaldırıcılar ve sürgüler ürün üzerinde çizgi izleri oluşturabilir. Yerleşimlerinin ürünün görünümü ve işlevselliği açısından kabul edilebilir olduğundan emin olmak çok önemlidir.
Ayrıca, bu bileşenler parçaların boyutsal doğruluğunu da etkileyebilir, bu da ayırma çizgisine benzer bir etkidir.
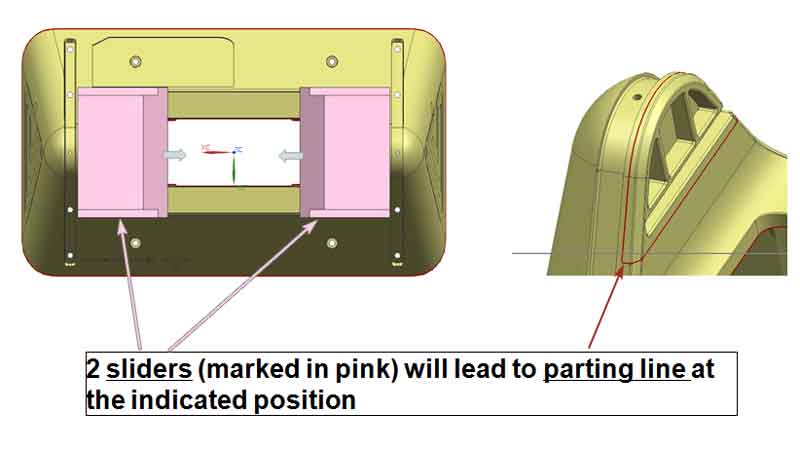
Not:
Yukarıdaki resimdeki örnekten, kaydırıcı tarafından oluşturulan çizgi işaretlerinin nerede görüneceği açıktır. Ancak, bu çizgi işaretleri çok ince ve neredeyse hiç fark edilmeyecek şekilde yapılabilir.
Ancak, ürün büyük miktarlarda üretilecekse, kalıp üzerindeki aşınma bu izleri giderek daha belirgin hale getirecektir. Dolayısıyla bu hususun dikkate alınması gerekmektedir.
Duvar ve nervür kalınlıkları analizi
Duvar ve nervür kalınlıkları enjeksiyon kalıplı ürünleri önemli ölçüde etkiler:
- Düzensiz veya uygun olmayan et kalınlıkları, üretim süreci sırasında eğilme, düzensiz büzülme veya gerilim yoğunlaşması gibi sorunlara yol açabilir.
- Uygun duvar kalınlığı, ürünün yapısal mukavemetini sağlamak için çok önemlidir ve aynı zamanda kalıp içinde düzgün malzeme akışını ve soğutmayı garanti eder, böylece kusurları önler.
- Kaburga kalınlığının tasarımı, ürünün genel mukavemetini ve stabilitesini korumanın yanı sıra malzeme kullanımını ve üretim verimliliğini optimize etmek için birincil duvar kalınlığı ile uyumlu olmalıdır.
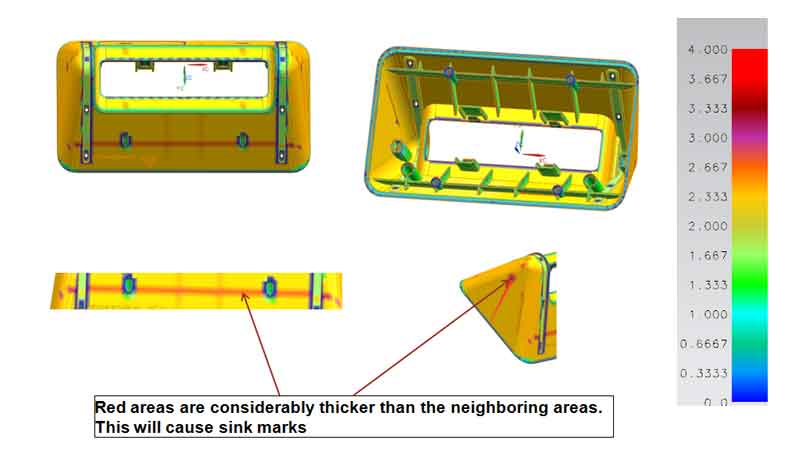
Not:
Bu örnekte gösterildiği gibi, nervürler eğimli bir yüzey üzerinde yer aldığından, kaçınılmaz olarak bazı alanların diğerlerinden daha kalın duvarlara sahip olmasına neden olur. Bu eşit olmayan kalınlık, bu alanlarda batma izlerinin oluşmasına yol açma eğilimindedir.
Üretim sırasında enjeksiyon basıncını ve tutma süresini artırarak bunun telafi edilmesi mümkün olsa da, sonraki üretim çalışmalarında da doğrulandığı üzere bir miktar çökme izi kalır.
Taslak açıları analizi
Çekim açısı, enjeksiyon kalıplı ürün tasarımının kritik bir yönüdür ve öncelikle kalıptan çıkarma sürecini etkiler. Uygun bir çekim açısı, ürünün üretimden sonra kalıptan sorunsuz ve tamamen çıkabilmesini sağlayarak yüzey hasarını veya deformasyonu en aza indirir.
Çekim açısı doğru ayarlanmazsa, ürünün çıkarma sırasında kalıba yapışmasına, üretim zorluklarının ve hasar riskinin artmasına neden olabilir. Bu nedenle, doğru çekim açısının tasarlanması, ürün kalitesinin sağlanması ve üretim verimliliğinin artırılması için hayati önem taşır.
Çoğu modern tasarım yazılımı, kolay görselleştirme için renkler ve sayılar kullanarak çeşitli alanların çekim açılarını görüntüleyebilen çekim açısı analizi özellikleri içerir.
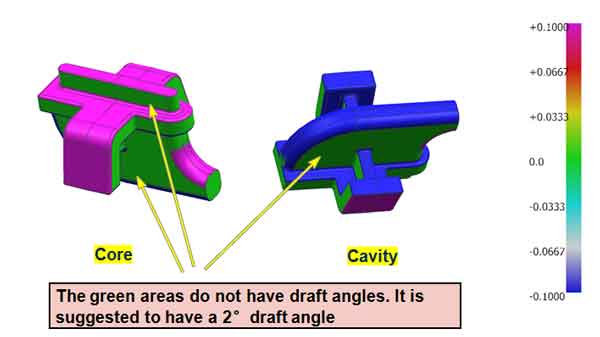
Not:
Resimde gösterilen örnekten, yeşil bölümün (çekim açısı olmayan kısım) belirli bir yüksekliğe sahip olması durumunda, buna bir çekim açısı eklemenin gerekli olduğu açıktır. Ancak, yeşil bölümün yüksekliği çok düşükse, göz ardı edilebilir.
Parça tasarımı için olası optimizasyon
DFM raporunun sonunda, önceki analize dayanarak, özellikle duvar kalınlığı ve çekim açılarındaki ayarlamalarla ilgili olarak ürün tasarımı için odaklanmış iyileştirme önerileri sunulur.
Ayrıca, ürün kullanıcılarının raporda belirtilen kalıp tasarım önerilerine dayanarak kapak tasarımı, ejektör pimi düzeni ve ayırma hattı ayarlarının fizibilitesini değerlendirmeleri gerekmektedir. Bu süreç, genel tasarımın üretim gereksinimlerini ve kalite standartlarını karşılamasını sağlayarak etkili ve verimli bir üretim iş akışını kolaylaştırmayı amaçlamaktadır.
Kalıp Akış Analizi (MFA)
Kalıp akış analizi, plastik enjeksiyon kalıplama sürecini simüle ve optimize etmek için kritik bir araçtır. Plastiğin kalıp içindeki akışını, soğumasını ve katılaşmasını modelleyerek gaz sıkışmaları, eğrilme, gerilim yoğunlaşması veya yetersiz dolum gibi potansiyel üretim sorunlarının belirlenmesine yardımcı olur.
Bu analiz, gerçek üretimden önce kalıp tasarımı ve enjeksiyon parametrelerinin optimizasyonuna olanak tanıyarak ürün kalitesini garanti altına alır ve üretim verimliliğini artırır. Kalıp akış analizi, deneme sayısını azaltmak, ürün geliştirme döngülerini kısaltmak ve üretim maliyetlerini düşürmek için önemlidir.
Ancak, kalıp akış analizi ek maliyetler de içerir. Özellikle daha basit yapıya sahip olanlar olmak üzere tüm ürünler için gerekli değildir. Kalıp akış analizi yapma kararı, ürünün karmaşıklığı, üretim ölçeği ve maliyet etkinliği dikkate alınarak özel koşullara dayalı olarak verilmelidir.
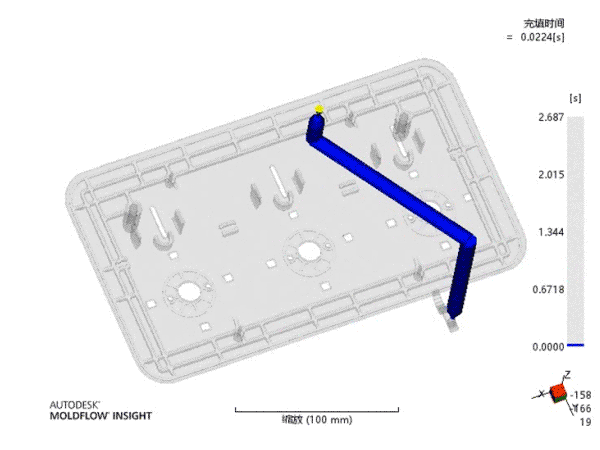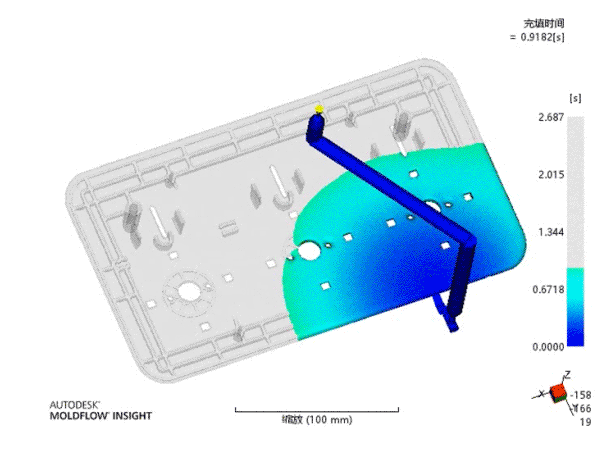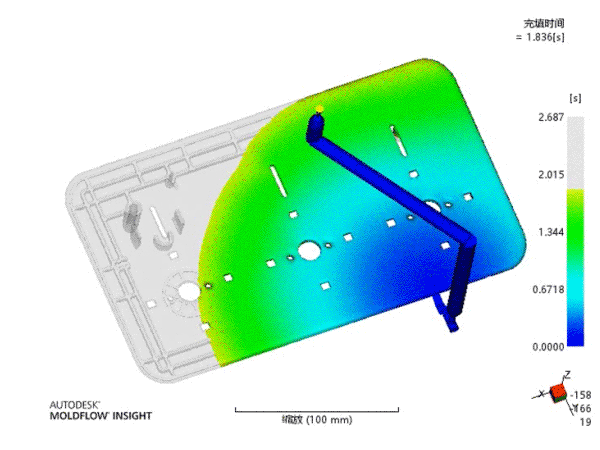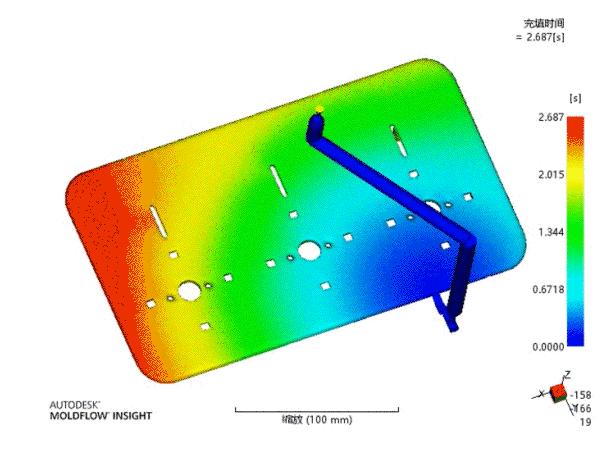
Genel olarak, bir kalıp akış analizi raporu aşağıdaki içerikleri içerir
Daha sonra, parçalarda meydana gelebilecek potansiyel enjeksiyon kalıplama hataları ile ilgili rapordaki içeriği açıklayacağız.
Genel parça bilgileri (parça ağırlığı ve boyutu, belirli bir kalitede kullanılacak malzeme).
Önerilen işleme (basınç, sıcaklık vb. gibi kalıplama parametreleri)
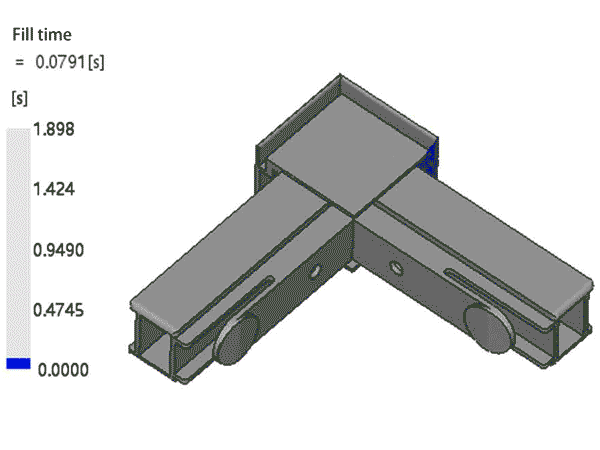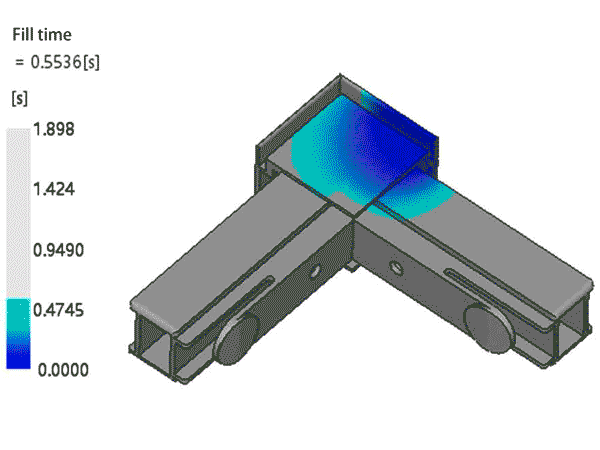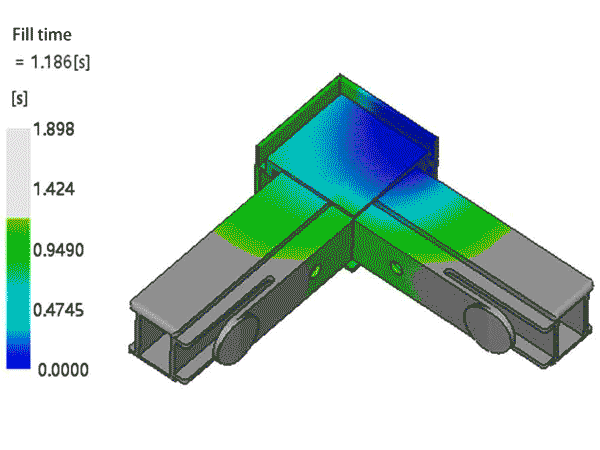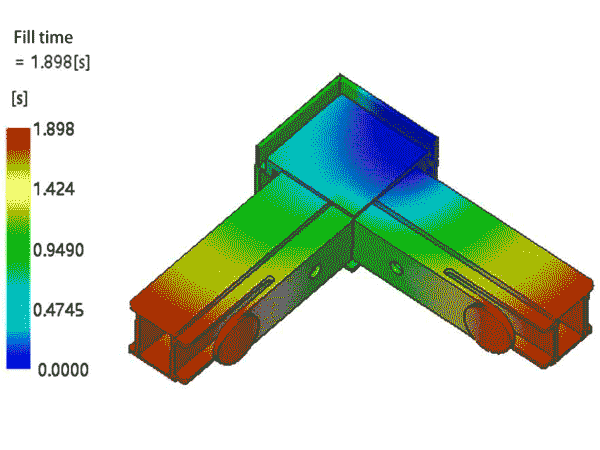
Dolum süresi (bu, dolum sürecinin bir animasyonunu içerecektir).
Dolum eş yükselti eğrisi (coğrafi bir eş yükselti haritasına benzer).
H/P geçiş noktasındaki basınç (hacim kontrolünden basınç kontrolüne geçiş anlamına gelir).
Dolum sonundaki basınç.
Akış Önü sıcaklığı.
Dolum sonundaki kütle sıcaklığı.
Kenetleme Kuvveti (bu, kullanılacak enjeksiyon makinesinin tonajını önerecektir).
Hava Tuzakları (Hava kabarcığı eğilimi).
Kaynak Hatları.
Çıkarma sırasında hacimsel büzülme.
Lavabo endeksi (çekme izi eğilimi).
Soğutma sonundaki parça sıcaklığı.
Saptırma (çarpılma, eğilme ve distorsiyon eğilimi).
Sonuçlar ve öneriler.
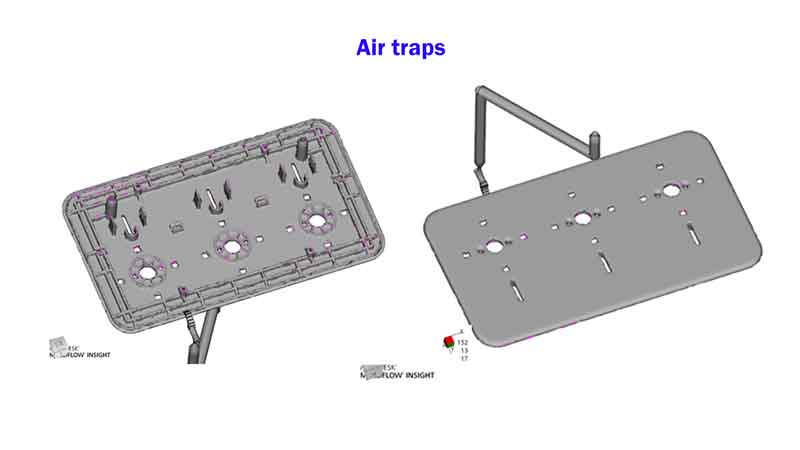
Hava Tuzakları
Hava kapanı, enjeksiyon kalıplama işlemi sırasında kalıp içinde havanın sıkıştığı alanları ifade eder. Sıkışan hava plastik malzemenin tüm boşluğu etkili bir şekilde kaplamasını engellediğinden, bu sıkışma nihai üründe boşluklar veya eksik doldurma gibi kusurlara yol açabilir.
Not:
Bu örnekte, bu parçanın hava tuzaklarına karşı düşük bir eğilime sahip olduğunu görebiliriz, bu da üretim için iyi olması gerektiği anlamına gelir.
Kaynak hatları
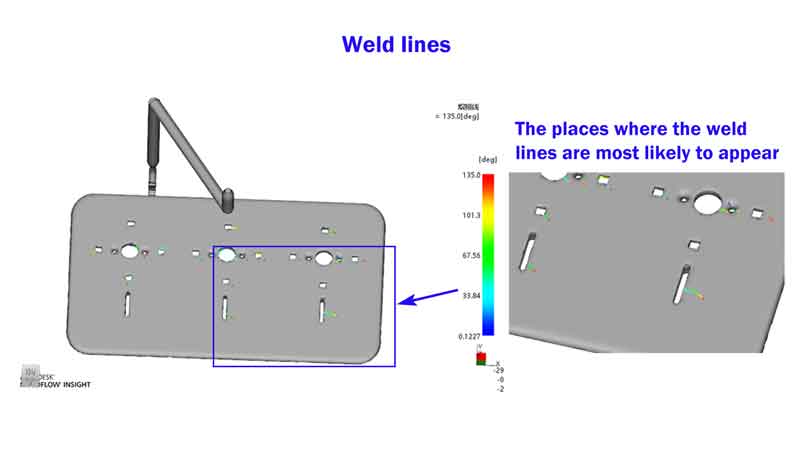
Kaynak Çizgisi, kalıplanmış parçada erimiş plastiğin iki veya daha fazla akış cephesinin birleşebileceği potansiyel konumları belirtir. Bu birleşme, kaynak çizgisi olarak bilinen bir çizgi veya dikiş oluşturabilir, bu çizgi çevresindeki malzemeden daha zayıf ve estetik açıdan daha az hoş olabilir, potansiyel olarak parçanın yapısal bütünlüğünü ve görünümünü etkileyebilir.
Not:
Bu parça, kaynak çizgisi oluşturma eğilimi açısından orta düzeydedir. Malzemenin rengi ve parlaklığı uygun şekilde seçilmezse, yüzeyde görünür birleşme çizgileri ortaya çıkacaktır.
Lavabo endeksi
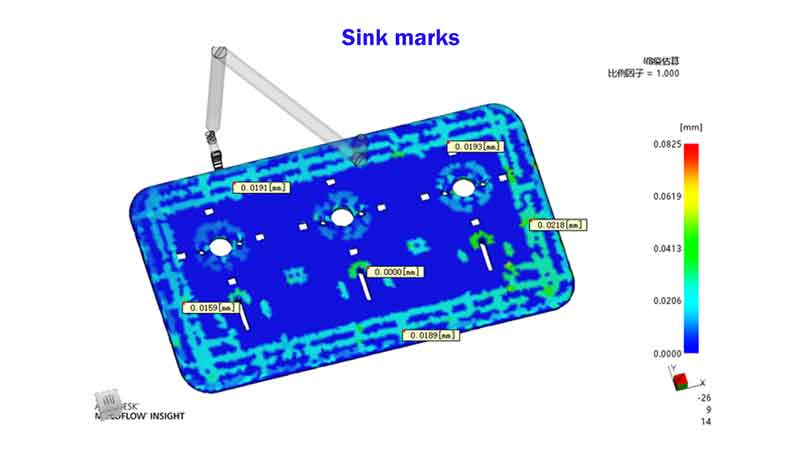
Rapordaki Çökme Endeksi, kalıplanmış bir parçada çökme izlerinin oluşma olasılığını ölçer. Bu izler tipik olarak malzemenin soğudukça büzüştüğü ve yüzeyde çöküntülere veya girintilere yol açtığı daha kalın alanlarda meydana gelir.
Not:
Görselde gösterilen örneğe göre, tahmin edilen çökme miktarı ≤0.0218mm'dir. Bu, cidar ve kaburga kalınlıklarının iyi tasarlandığını ve çökme izlerinin kabul edilebilir aralıkta olduğunu gösterir.
Ayrıca, görsel açıdan çekici bir görünüm için, çeşitli yüzey kaplamaları için önerilen lavabo miktarları aşağıda verilmiştir:
- Dokulu bir yüzey için: ≤0,10 mm
- Boyalı bir yüzey için: ≤0,05 mm
- Kaplamalı bir yüzey için: ≤0,03 mm
Saptırma
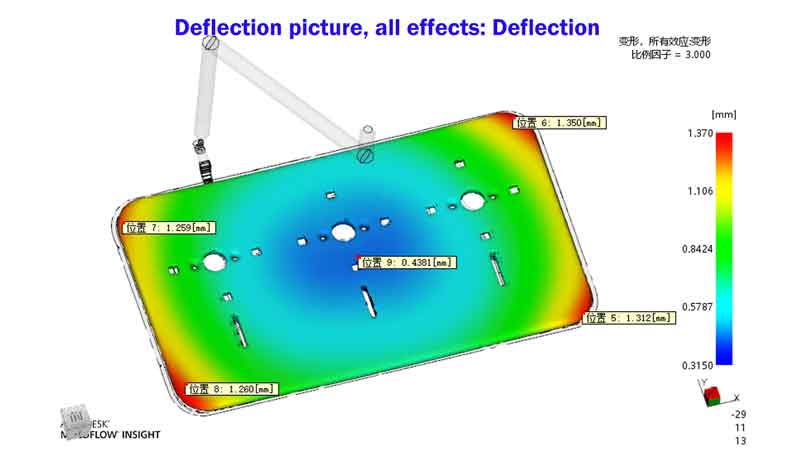
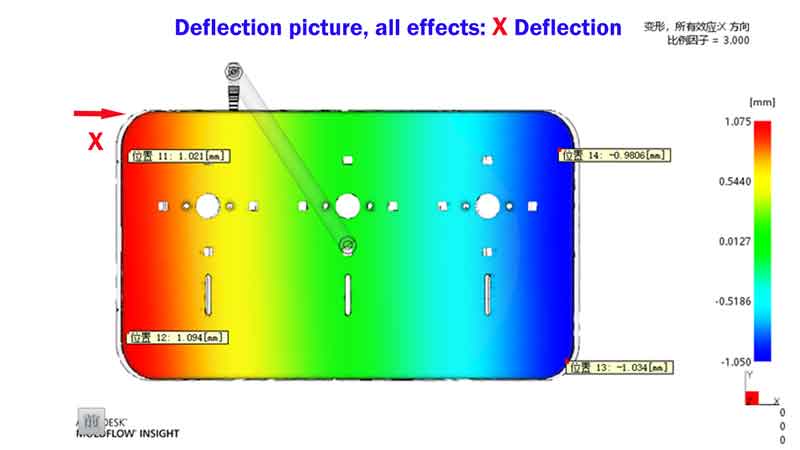
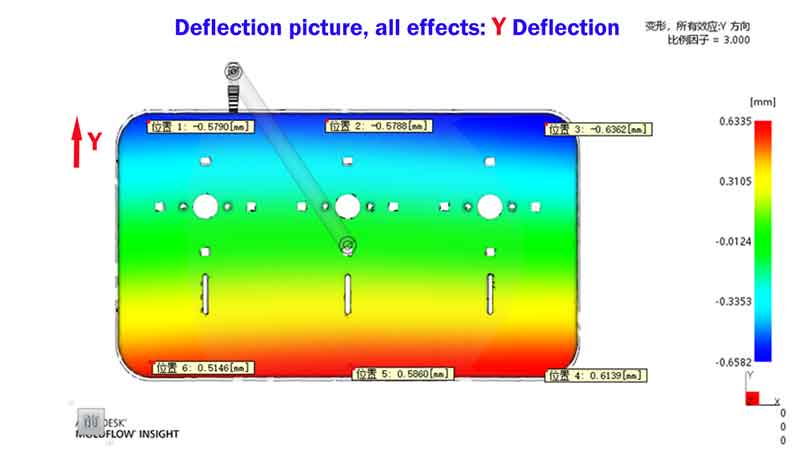
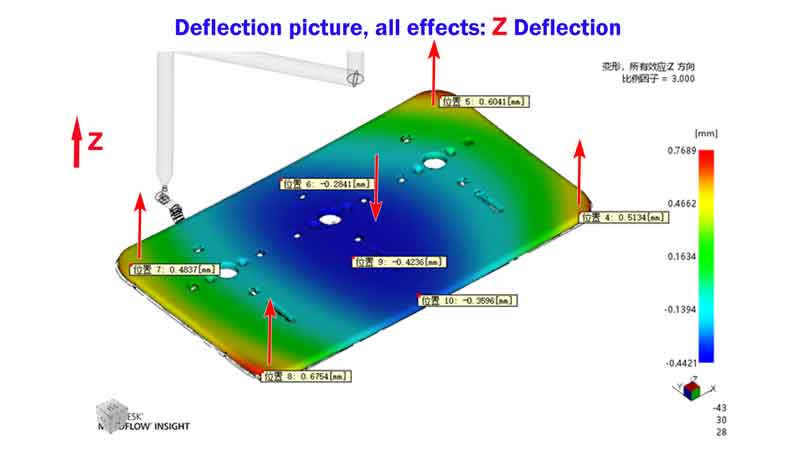
Sapma, kalıplanmış bir parçanın eğilme veya bükülme olasılığını ifade eder. Tipik olarak kalıplama işlemi sırasında eşit olmayan soğutma, malzeme büzülmesi veya iç gerilmeler nedeniyle bir parçanın deforme olma derecesini tahmin eder
Not:
Bu örnekte, parçanın çarpılma deformasyonunu ifade eden Z yönündeki sapmaya odaklanılmalıdır. Bununla birlikte, deneyime dayalı olarak, bu tür panel eğrilmeleri, paketleme basıncını ve süresini artırarak en aza indirilebilir; bu gerçek, sonraki üretim çalışmalarında doğrulanmıştır.
Birçok kalıp akış analizi yazılım aracının, parça çarpılma miktarını tahmin etmede her zaman doğru olmadığını belirtmek önemlidir. Etkili analiz için deneyime güvenmek hala çok önemlidir.
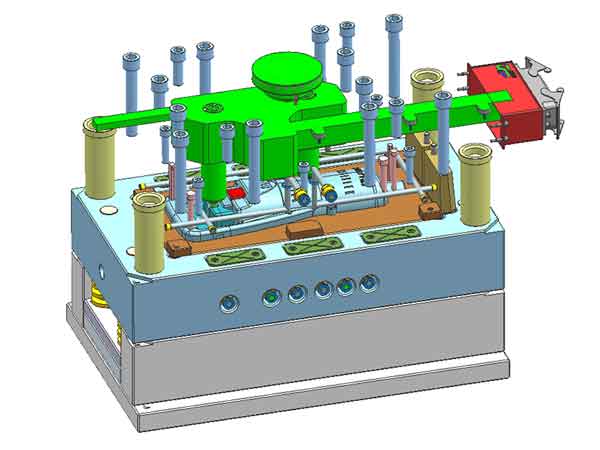
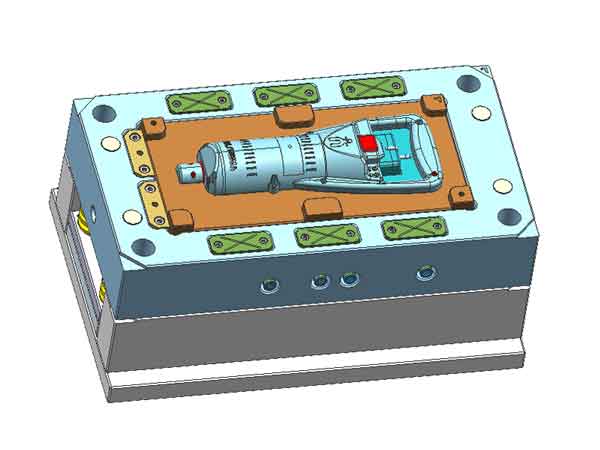
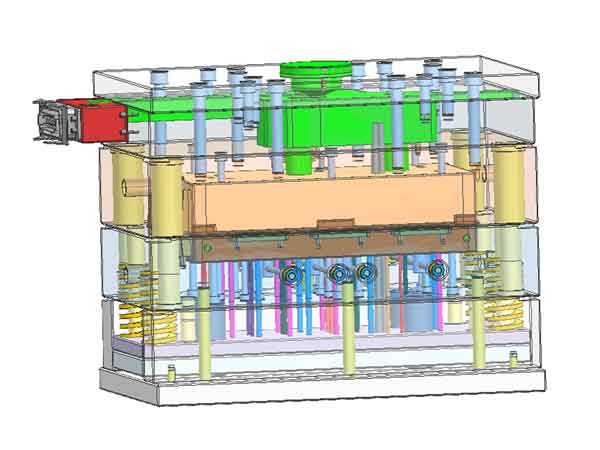
Kalıp çizimi
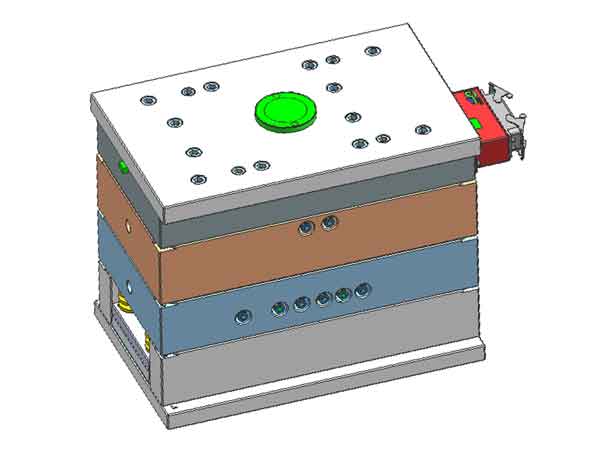
DFM'nin amacının kalıbın karmaşık ayrıntılarına girmek değil, en önemli bilgileri kısa ve öz bir şekilde sunmak olduğunu lütfen unutmayın. Bu yaklaşım, önemli hususlara odaklanmanıza yardımcı olurken, rapor hazırlarken zaman kazanmanızı da sağlar.
Kalıba kapsamlı bir bakış için kalıp çizimini talep etmeniz önerilir.
Kalıp çizimi özellikle gelecekteki onarım ihtiyaçları için değerlidir. Kalıp bileşenlerinin CNC ile işlenmesi için gerekli tüm boyutsal verileri içerir.
Sonuç
Sonuç olarak, yukarıda özetlenen analiz adımları sayesinde potansiyel riskler büyük ölçüde öngörülebilir ve mevcut sorunların tespit edilip iyileştirilmesine olanak sağlanabilir. Bu süreç aynı zamanda üretimden önce temel bir tasarım planının oluşturulmasını sağlayarak sonraki çalışmaları daha düzenli ve sistematik hale getirir.
Ancak, 3D tasarım yazılımından yapılan analizin tamamen doğru olmadığını, ancak yine de önemli bir referans değeri sunduğunu belirtmek önemlidir.
